التصميم للتصنيع قبل التشغيل الآلي
تتم مراجعة الأقطار الحرجة، وسمك الجدار، وهندسة الخيوط، وإمكانية الوصول إلى الأدوات، والبيانات المرجعية، ومتطلبات التشطيب قبل الإنتاج لتحديد مخاطر التشغيل والتجميع التي يمكن تجنبها.
الرئيسية / المنتجات / قطع نحاسية /
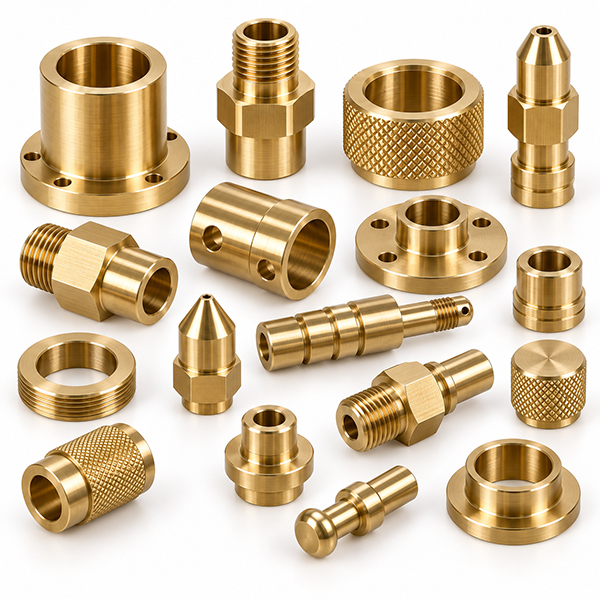
مرحبًا بكم في مصنعنا للتصنيع باستخدام الحاسب الآلي! نحن متخصصون في خدمة تصنيع أجزاء النحاس باستخدام الحاسب الآلي بدقة. من التصميمات المعقدة إلى التشطيبات الخالية من العيوب، يضمن شغفنا بالجودة نتائج استثنائية. بصفتنا شريكًا موثوقًا به، نقوم بتخصيص خدماتنا لتلبية احتياجاتك الفريدة، وتوفير أفضل حلول تصنيع النحاس باستخدام الحاسب الآلي في فئتها.
مواصفات المنتج:


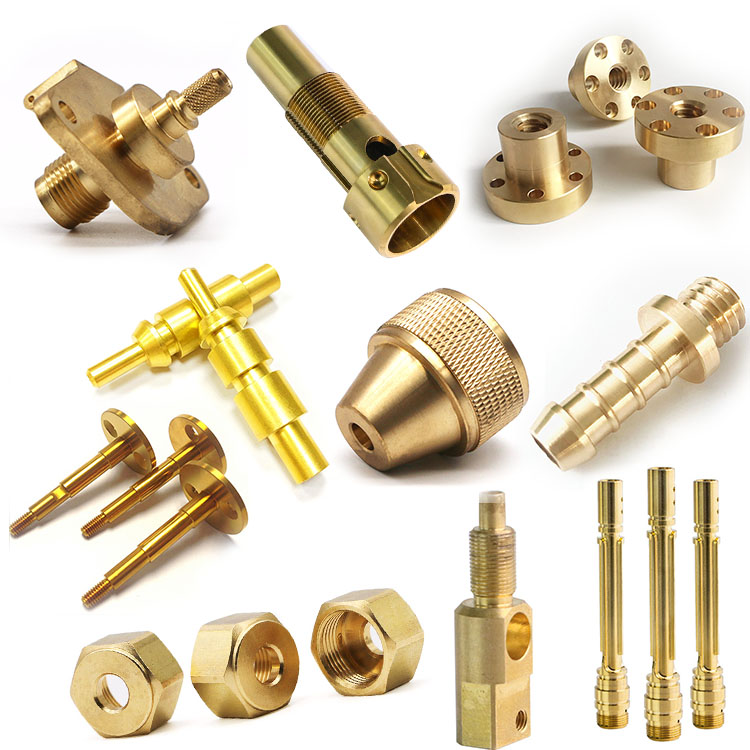
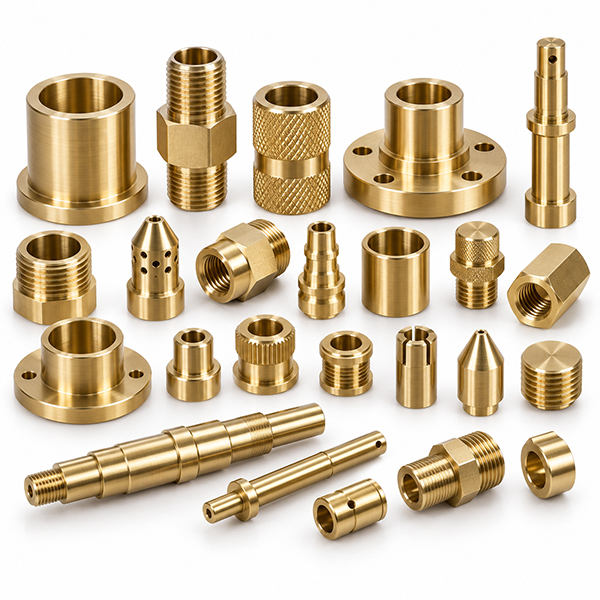
تقوم شركة VMT بتصنيع قطع ومكونات نحاسية دقيقة مخصصة باستخدام تقنية الخراطة CNC، وذلك مباشرةً من رسوماتك ثنائية وثلاثية الأبعاد. يتم اختيار عمليات الخراطة CNC، والتشغيل السويسري، والخراطة والطحن وفقًا لقطر القطعة وطولها وشكلها الهندسي ومتطلبات الإنتاج. نركز على الأقطار الحرجة، والخصائص المركزية، والخيوط، والأخاديد، والجدران الرقيقة، والتحكم في النتوءات، وهوامش التشطيب، لضمان تجميع موثوق بدءًا من التحقق من صحة النموذج الأولي وحتى الإنتاج المتكرر.
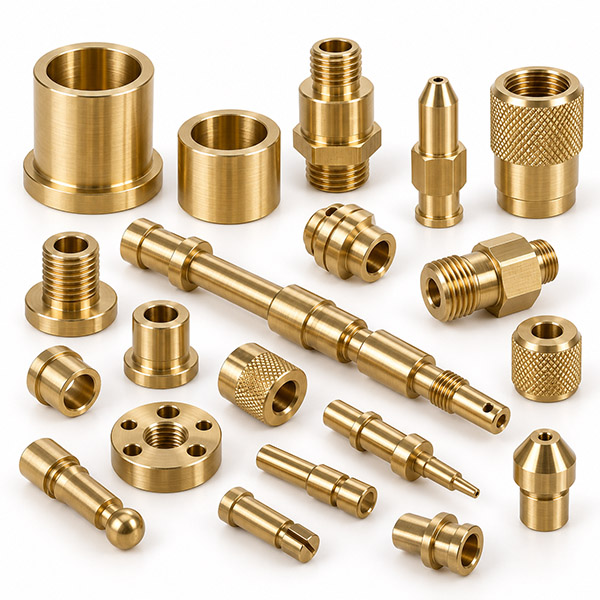
قد تبدو مكونات النحاس الدقيقة بسيطة، لكن سمك الجدار، وتصميم السن اللولبي، والخصائص المركزية، وتراكم الطلاء، كلها عوامل تحدد مدى صحة تجميع القطعة النهائية. تقوم شركة VMT بمراجعة هذه العوامل قبل الإنتاج، وتخطط مسار التصنيع وفقًا للمتطلبات الوظيفية الموضحة في الرسم.
تتم مراجعة الأقطار الحرجة، وسمك الجدار، وهندسة الخيوط، وإمكانية الوصول إلى الأدوات، والبيانات المرجعية، ومتطلبات التشطيب قبل الإنتاج لتحديد مخاطر التشغيل والتجميع التي يمكن تجنبها.
يتم اختيار مسار العملية وفقًا لهندسة المكونات بدلاً من إجبار كل جزء على نفس الآلة، مما يساعد على تحقيق التوازن بين الدقة والكفاءة والتكرار.
يتم التخطيط لتسلسل التشغيل، وتثبيت القطع، والفحص بناءً على ميزات القطر الخارجي، والقطر الداخلي، والخيوط، والأخدود، والمركزية، والتوافق المحددة في الرسم الخاص بك.
تدعم VMT النماذج الأولية والمراجعات الهندسية والإنتاج المتكرر، مع التركيز على فحص العملية والتحقق النهائي على الأبعاد التي تؤثر على الملاءمة والوظيفة.
من الأجزاء الدوارة البسيطة إلى المكونات التي تجمع بين الخيوط والأخاديد والثقوب المتقاطعة والأسطح المستوية والخصائص الثانوية المصنعة بالطحن، تقوم شركة VMT بتصنيع أجزاء نحاسية غير قياسية مصنعة بالخراطة وفقًا لرسومات العملاء. يتم تخطيط كل عملية بناءً على التطبيق والأبعاد الحرجة وعلاقات التجميع ومتطلبات التشطيب.
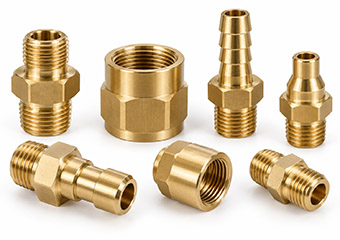
غالباً ما تجمع الموصلات النحاسية المصممة خصيصاً للتطبيقات الكهربائية والميكانيكية وتطبيقات السوائل بين الأقطار الدقيقة والثقوب الداخلية والأسنان وأسطح التلامس.
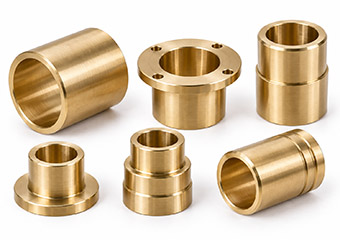
تعتمد البطانات والأكمام النحاسية على العلاقة بين القطر الخارجي والقطر الداخلي وسماكة الجدار والأسطح المتلامسة. ويتم تخطيط تسلسل التشغيل وتثبيت القطعة لتقليل التشوه.
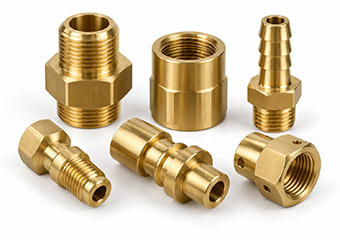
قد تجمع وصلات النحاس بين الممرات الداخلية، والخيوط، وأسطح منع التسرب، والثقوب العرضية في قطعة واحدة. ويتم التحكم في تسلسل التصنيع، وإزالة النتوءات، والواجهات الوظيفية.
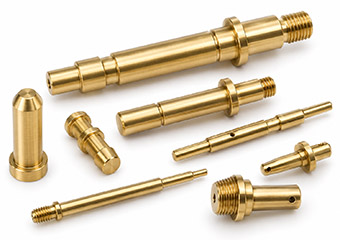
تتطلب دبابيس وأعمدة النحاس الدقيقة أقطارًا ثابتة، وأكتافًا، وأخاديد، وميزات متحدة المركز لتحديد الموضع أو الحركة.
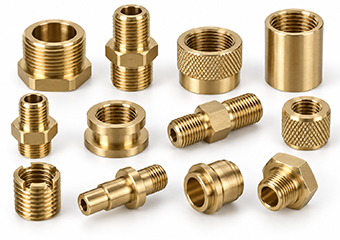
قد تتأثر الخيوط الدقيقة، والخيوط الداخلية، والأجزاء الملولبة الصغيرة بالنتوءات، وتآكل الأدوات، والطلاء اللاحق. يأخذ نظام VMT في الاعتبار هندسة الخيط وبدل التشطيب معًا.
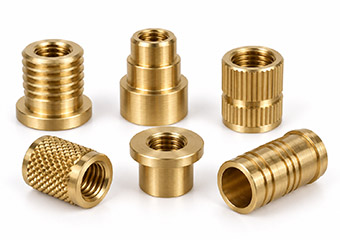
قد تتطلب الحشوات النحاسية المصممة حسب الطلب خيوطًا، وتخريشًا، وأكتافًا، وأقطارًا خارجية مضبوطة للتجميعات المضغوطة أو المصبوبة أو الميكانيكية.
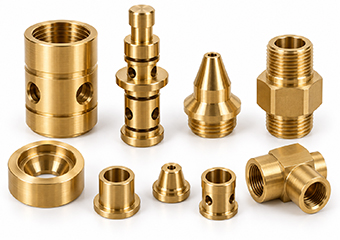
غالباً ما تحتوي صمامات النحاس المصنّعة بالخراطة وأجزاء التحكم في التدفق على ثقوب، وميزات مانعة للتسرب، وخيوط لولبية، وممرات عرضية. ويتم التحكم في العلاقات البُعدية والأسطح الوظيفية.
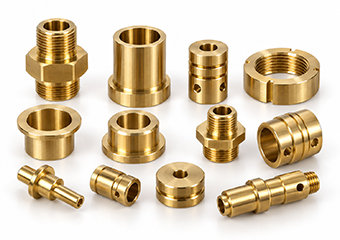
بالنسبة للأجزاء غير القياسية التي تجمع بين الخراطة والفتحات والأسطح والثقوب الشعاعية أو الميزات الثانوية الأخرى، تقوم VMT بمراجعة الرسم وتطوير عملية الخراطة CNC المناسبة أو عملية الخراطة السويسرية أو عملية الخراطة والطحن.
يتميز النحاس الأصفر بسهولة تشكيله، لكن الأجزاء المصنعة بدقة عالية قد تتعرض للتلف أثناء التجميع عند تداخل أقطار متعددة، أو جدران رقيقة، أو أسنان لولبية، أو ثقوب متقاطعة، أو أسطح مطلية. لذا، تخطط شركة VMT عمليات التشغيل والفحص بناءً على الخصائص التي تحدد الوظيفة النهائية، بدلاً من معالجة كل بُعد على حدة.
عندما تشترك الثقوب والأقطار الخارجية والأكتاف والخيوط في محور وظيفي واحد، يتم التخطيط لاختيار المرجع وتسلسل التشغيل لتقليل خطأ المحاذاة بين الميزات المتصلة.
يمكن أن تتشوه الأكمام الرقيقة وأجسام الموصلات تحت ضغط التثبيت أو إزالة المواد، لذلك يتم تعديل تثبيت العمل وتسلسل القطع وعمليات التشطيب وفقًا للهندسة.
تتطلب الخيوط الصغيرة أو الدقيقة أو المتشابكة التحكم في حالة الأداة، ودخول الخيط، وإزالة النتوءات، وأي طلاء لاحق، حتى يظل التجميع النهائي موثوقًا به.
يمكن أن تترك التقاطعات بين الثقوب والفتحات الشعاعية والأخاديد والأسنان نتوءات مخفية، لذلك تتم مراجعة حالة الحافة وفقًا لوظيفة التدفق أو الاتصال أو التجميع.
يمكن أن تؤدي التشطيبات المصنوعة من النيكل والقصدير والذهب والفضة وغيرها إلى تغيير الأقطار المركبة والوصلات الملولبة، لذلك يتم مراعاة الأبعاد النهائية الحرجة قبل عملية التشغيل الآلي.
مع زيادة الكميات، يركز الفحص أثناء العملية والتحقق النهائي على الأبعاد الحرجة حيث يمكن أن يؤثر تآكل الأدوات أو انحراف العملية على تكرار الإنتاج.
تعتمد عملية التصنيع الأنسب على القطر، ونسبة الطول إلى القطر، والهندسة، والخصائص الثانوية، والتفاوتات المسموح بها، وكمية الإنتاج. تقوم شركة VMT بمراجعة هذه العوامل قبل اختيار عملية الخراطة باستخدام الحاسوب (CNC)، أو التصنيع السويسري، أو عملية الخراطة والطحن.
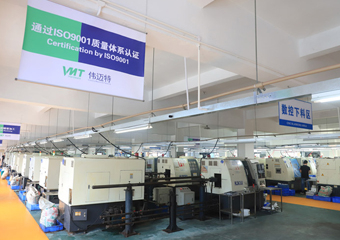
للمكونات النحاسية الدوارة التقليدية
تُناسب عملية الخراطة باستخدام الحاسوب (CNC) العديد من البطانات والوصلات والأعمدة والأكمام والأجزاء الملولبة المصممة بشكل أساسي حول الأقطار الخارجية والثقوب والأكتاف والمخاريط والأخاديد.
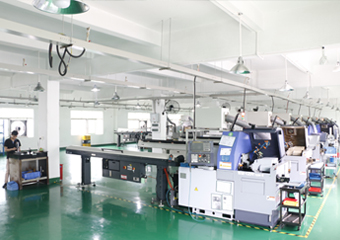
للأجزاء الصغيرة والرفيعة والغنية بالتفاصيل
تُعد عملية التصنيع السويسرية مفيدة للمكونات ذات الأقطار الصغيرة أو النحيفة حيث يساعد الدعم الثابت بالقرب من منطقة القطع في الحفاظ على علاقات الميزات.
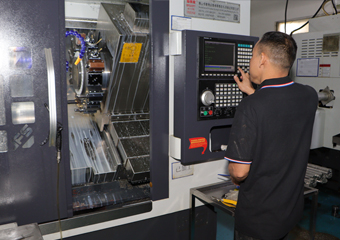
للأجزاء المخرطة ذات الميزات المخرطة الإضافية
عندما يجمع مكون نحاسي بين الهندسة الدورانية والأسطح المستوية والفتحات والثقوب الشعاعية أو غيرها من التفاصيل المطحونة، فإن عملية الخراطة والطحن يمكن أن تقلل من إعادة التموضع غير الضرورية بعد المراجعة الهندسية.
يعتمد اختيار درجة النحاس الأصفر المناسبة على قابلية التشغيل، والقوة، ومقاومة التآكل، والتوصيل الكهربائي، ومتطلبات التشطيب، وظروف الاستخدام. بإمكان شركة VMT مراجعة السبيكة المحددة بالإضافة إلى الهندسة، والتفاوتات المسموح بها، ومتطلبات التشطيب قبل بدء الإنتاج.
| درجة النحاس | تطبيقات الخراطة باستخدام الحاسوب (CNC) النموذجية | اعتبارات الاختيار |
|---|---|---|
| C360 / C36000 | الموصلات والوصلات والبطانات والدبابيس والأجزاء الملولبة | قابلية تشغيل ممتازة للعديد من المكونات المصنعة بدقة عالية |
| C260 / C26000 | الأجزاء الكهربائية والزخرفية والمشكلة والمصنعة آليا | قد تكون الموصلية وخصائص التشكيل والمظهر عوامل مهمة |
| C464 / C46400 | معدات بحرية، وتجهيزات، وقطع غيار متعلقة بالصمامات | يُؤخذ هذا الأمر في الاعتبار غالبًا عندما تكون مقاومة التآكل مهمة |
| C385 / C38500 | الأجهزة والتركيبات والأجزاء المصنعة المزخرفة | مفيد عند التشغيل الآلي، ومظهر السطح كلاهما مهم |
| C377 / C37700 | أجزاء الصمامات والوصلات والمكونات المصنعة من المشغولات المطروقة | ينبغي أن تأخذ استراتيجية البيانات والبدلات في الاعتبار القالب المزور |
| نحاس خالٍ من الرصاص | تطبيقات السباكة والسوائل والتطبيقات المنظمة | ينبغي تحديد متطلبات السبيكة والامتثال بدقة في طلب تقديم العروض. |
الأجزاء النموذجية: الموصلات، والوصلات، والبطانات، والدبابيس، والمكونات الملولبة. سبب الاختيار: سهولة التشغيل الممتازة للعديد من الأجزاء المصنعة بدقة عالية.
الأجزاء النموذجية: المكونات الكهربائية، والزخرفية، والمشكلة، والمصنعة آلياً. يجب مراعاة: الموصلية، وخصائص التشكيل، والمظهر.
الأجزاء النموذجية: المعدات البحرية، والوصلات، والمكونات المتعلقة بالصمامات. يجب مراعاة: مقاومة التآكل ومتطلبات التشطيب.
الأجزاء النموذجية: الأدوات والتركيبات والأجزاء المشغولة زخرفياً. يجب مراعاة: احتياجات التشغيل الآلي والمظهر النهائي.
الأجزاء النموذجية: أجزاء الصمامات، والوصلات، والمكونات المطروقة. يجب مراعاة: هندسة التشكيل، واستراتيجية المرجع، وبدل التشغيل.
الأجزاء النموذجية: السباكة، والسوائل، والتطبيقات الخاضعة للرقابة. يُرجى مراعاة: نوع السبيكة ومتطلبات الامتثال المحددة في طلب عرض الأسعار.
غالباً ما تجمع قطع النحاس المصنّعة بدقة عالية بين عدة خصائص وظيفية في تصميم هندسي مضغوط. وعادةً ما تكون العلاقات بين هذه الخصائص أكثر أهمية من أي بُعد منفرد، لذا ينبغي مراجعة تسلسل عمليات التصنيع، ومخاطر النتوءات، وطريقة الفحص معاً.
يمكن تشكيل الخيوط المترية والإنشية والخيوط الخاصة بالرسومات وفقًا لمتطلبات المشروع. تتطلب الخيوط الدقيقة والمطلية عناية خاصة فيما يتعلق بسهولة الوصول إلى الأدوات، والنتوءات، والتراكم النهائي للأبعاد.
قد تحتوي البطانات والأكمام والموصلات ومكونات الصمامات على أقطار داخلية متعددة، لذا فإن عمق التجويف وعلاقات القطر والمحاذاة مع الميزات الخارجية مهمة أثناء تخطيط العملية.
يمكن التحكم في الموقع المحوري أو منع التسرب أو التثبيت باستخدام أخاديد التثبيت وأكتاف التموضع. ويتم تخطيط العرض والعمق وحالة الحافة بما يتناسب مع وظيفتها.
يمكن أن تتقاطع الثقوب العرضية مع الثقوب الداخلية وتخلق نتوءات مخفية، مما يتطلب عمليات تشغيل ثانوية وإزالة النتوءات التي تعكس موقع كل ميزة والغرض منها.
قد تستخدم الحشوات النحاسية أسطحًا خارجية محززة أو مضبوطة للتثبيت. ينبغي تقييم القطر الخارجي وشكل التحزيز وظروف التزاوج معًا.
تعتمد الوصلات ومكونات الصمامات غالباً على أسطح التثبيت والتسريب. وتركز عمليات التشغيل والفحص على الهندسة وحالة السطح التي تؤثر على الأداء النهائي.
تؤثر عملية تشطيب السطح على مقاومة التآكل، والتوصيل الكهربائي، والمظهر، وسلوك التآكل، والأبعاد النهائية. بالنسبة للمكونات النحاسية الدقيقة، يجب التعامل مع عمليات التشغيل والتشطيب كعملية تصنيع واحدة متكاملة.
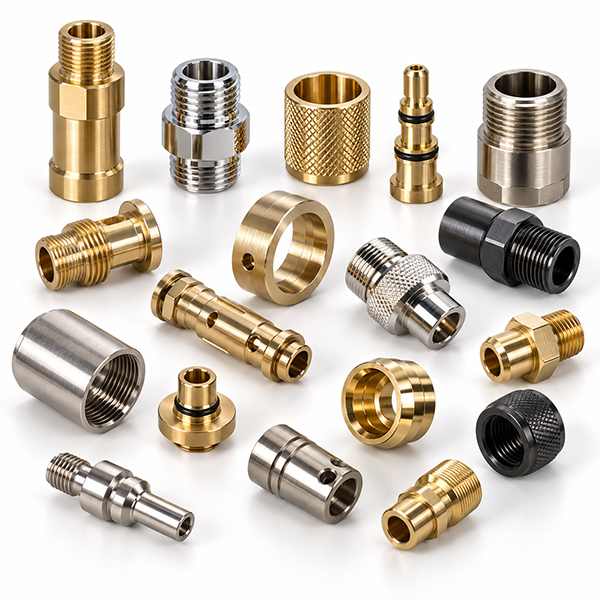
يجب أن تُلبّي عمليات التشطيب على الأجزاء النحاسية المصنّعة بدقة متطلبات محددة تتعلق بالسطح، والتوصيلية، والأبعاد، ومقاومة التآكل، أو المظهر، بدلاً من إضافتها تلقائياً. وتقوم شركة VMT بمراجعة بيئة الخدمة، والتغطية، والتوافقات الحرجة، وأسطح منع التسرب، ومتطلبات الفحص النهائي قبل البدء في عمليات المعالجة الثانوية.
قد يفي مكون نحاسي بأبعاد التصنيع المطلوبة، ولكنه قد يتعطل بعد الطلاء إذا أدى تراكم الطلاء إلى تغيير قطر السن اللولبي أو التجويف أو وصلة الضغط. لذا، ينبغي مراجعة الأبعاد النهائية الحرجة قبل بدء عملية القطع.
قد تحتاج الخيوط وأسطح التلامس وأسطح منع التسرب وميزات البيانات إلى التغطية أو التشطيب المتحكم فيه حتى لا تؤدي المعالجة التجميلية إلى تغيير الهندسة الوظيفية.
يمكن أن يؤثر سمك الطلاء أو الطبقة الواقية على الملاءمة وأداء التلامس والتجميع، لذلك يتم التخطيط للتحقق النهائي من الأبعاد والأسطح الأكثر عرضة للتغيير بعد الانتهاء.
يستخدم على الأجزاء النحاسية المرئية أو المتعلقة بالختم حيث يكون المظهر الأكثر نعومة وجودة الحواف المتحكم بها أمراً مهماً.
يُنتج ملمسًا تجميليًا اتجاهيًا ويتطلب تحديد الأسطح المرئية واتجاه الفرشاة بوضوح قبل المعالجة.
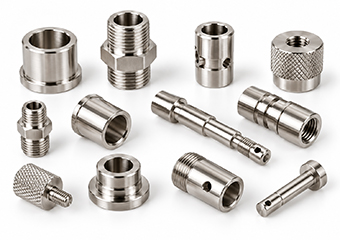
غالباً ما يتم اختيارها بناءً على المظهر، ومقاومة التآكل، ومتطلبات التآكل. يجب تخطيط الخيوط والوصلات الحرجة بما يتناسب مع تراكم الطلاء.
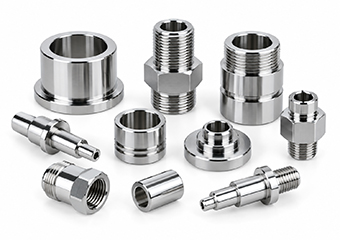
يمكن تحسين المظهر ومقاومة التآكل على الأجزاء النحاسية المناسبة، مع مراجعة سمكها وإعداد سطحها قبل التشطيب.
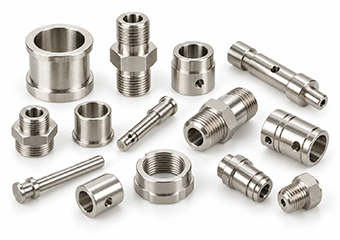
يُستخدم هذا المنتج حيثما تكون قابلية اللحام أو الأداء الكهربائي مهمة. يجب التأكد من مناطق التلامس والأبعاد النهائية أثناء مراجعة التصميم للتصنيع.
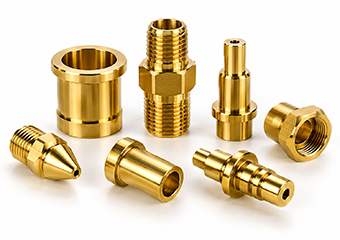
مناسب لتطبيقات موصلة أو تطبيقات متعلقة بالتلامس مختارة والتي تتطلب أداءً مستقرًا ومقاومة للأكسدة في مناطق محددة.
يوفر تغطية متساوية نسبياً للهندسة المعقدة، ويجب مراجعته فيما يتعلق بالثقوب والخيوط وميزات التزاوج الدقيقة.
يُستخدم هذا المنتج عندما يكون التآكل أو المظهر أو متانة السطح جزءًا من متطلبات المشروع. يجب مراجعة حالة الركيزة والملاءمة النهائية أولاً.
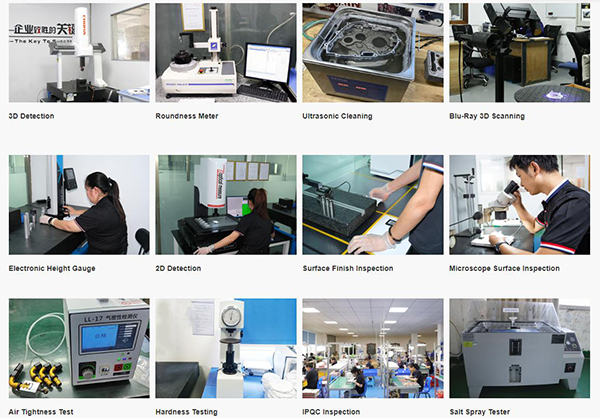
تُعرَّف الأجزاء المصنعة بدقة عالية عادةً بالعلاقات بين خصائص متعددة بدلاً من بُعد واحد معزول. يجمع نظام VMT بين الفحص أثناء عملية التصنيع والتحقق النهائي، ويختار أساليب الفحص وفقًا لمتطلبات الرسم الهندسي، وشكل الخصائص، والتفاوتات المسموح بها.
تُستخدم المكونات النحاسية المصنّعة بدقة عالية في الحالات التي تكون فيها سهولة التشغيل، وثبات الأبعاد، ومقاومة التآكل، والتوصيل الكهربائي، أو التجميع الموثوق أمورًا بالغة الأهمية. يجب أن تتوافق متطلبات السبيكة النهائية، والتفاوتات المسموح بها، والخيوط، والتشطيب، والفحص مع بيئة التشغيل الفعلية.
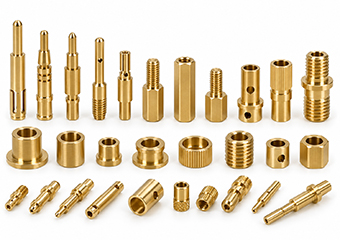
قد تتطلب الموصلات والوصلات والمحطات والأكمام والمكونات الملولبة أبعادًا ثابتة وواجهات كهربائية بعد عمليات التشغيل والطلاء.
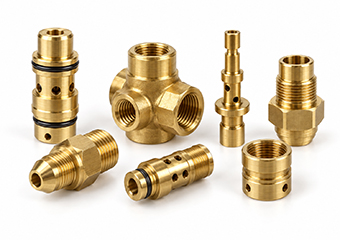
يمكن أن تجمع التركيبات ومكونات الصمامات والأكمام وأجزاء التحكم في التدفق بين الخيوط وأسطح منع التسرب والممرات والثقوب المتقاطعة.
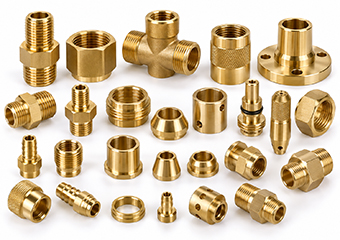
تتطلب المحولات المخصصة والوصلات الملولبة والحشوات والأجزاء المتعلقة بالصمامات توافقًا موثوقًا وميزات إحكام غلق واختيارًا مناسبًا للمواد.
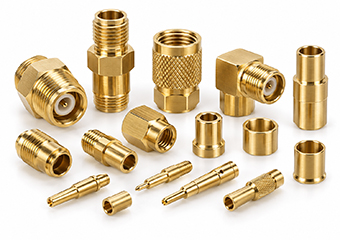
تعتمد موصلات الترددات اللاسلكية، والوصلات المحورية، والأكمام الدقيقة، والأجزاء المصنعة المتعلقة بالإشارات على التمركز الثابت، والخيوط النظيفة، والتحكم في الطلاء.
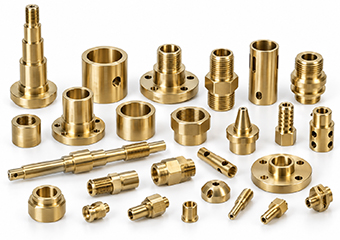
تُستخدم البطانات والفواصل والدبابيس والأعمدة والمكونات النحاسية الملولبة في التجميعات التي تتطلب ملاءمة ميكانيكية قابلة للتكرار.
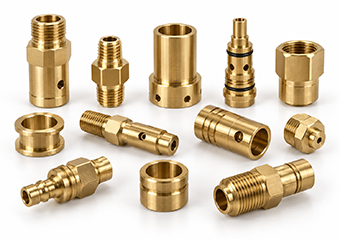
يمكن للتركيبات النحاسية المخصصة، والحشوات، والموصلات، والمكونات المصنعة بالخراطة أن تدعم التجميعات الميكانيكية أو الكهربائية أو المتعلقة بالسوائل.
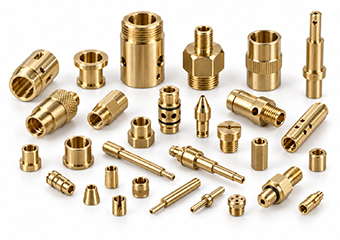
قد تتطلب البطانات الصغيرة ومكونات الضبط والأكمام والموصلات علاقات وثيقة بين القطر الخارجي والقطر الداخلي والأكتاف والأسطح المتزاوجة.
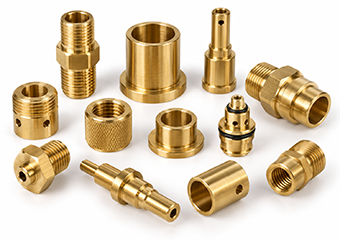
تُستخدم أجزاء مختارة من النحاس المصقول أيضًا في التجميعات الطبية أو البحرية الخاضعة للرقابة حيث تكون مقاومة التآكل والدقة في التركيب والتحكم في التشطيب أمورًا مهمة.
لا يضمن نجاح النموذج الأولي بالضرورة إنتاجًا متكررًا مستقرًا. فمع ازدياد الكميات، قد يؤثر تآكل الأدوات، وثبات تثبيت القطع، وتواتر الفحص، واختلاف المواد، وعمليات التشطيب على دقة مكونات النحاس الأصفر.
قم بمراجعة المواد والأبعاد الحرجة والخيوط وسمك الجدار وإمكانية الوصول إلى الآلات والبيانات المرجعية ومتطلبات التشطيب قبل الإنتاج.
اختر عملية الخراطة باستخدام الحاسوب (CNC)، أو التشغيل الآلي السويسري، أو عملية الخراطة والطحن وفقًا للهندسة الفعلية ومرحلة المشروع.
تحقق من الأبعاد الخارجية والداخلية المهمة، والأسنان اللولبية، والأخاديد، والأسطح المتزاوجة، والعلاقات الوظيفية مقابل متطلبات الرسم.
الحفاظ على تسلسل عمليات التشغيل الآلي، والأدوات، وتثبيت القطع، والفحص حول الميزات الحرجة لدعم الإنتاج المتسق.
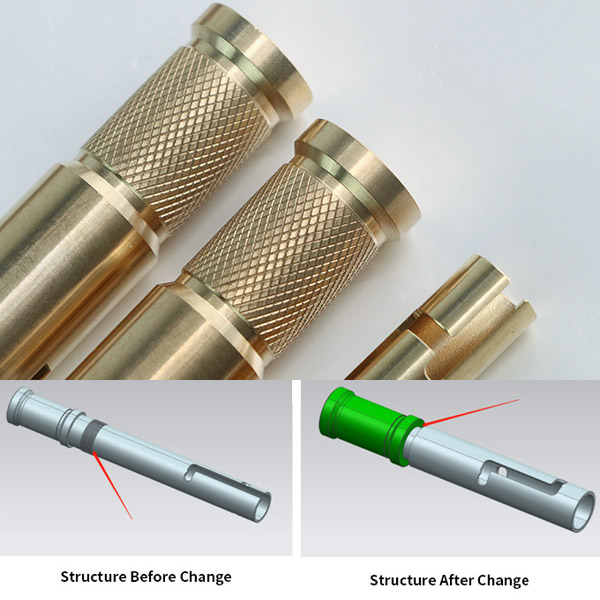
كان العميل بحاجة إلى غلاف خارجي دوار لتحريك قضيب داخلي، لكن الخيط الداخلي الأصلي كان يعيق بنية التوجيه الحلزونية. كما أن التصميم كان أطول من اللازم، مما زاد من تعقيد عمليات التصنيع والتجميع.
قامت شركة VMT بتغيير الأسطوانة الثابتة إلى هيكل زنبركي منقسم، وأزالت الخيط المتداخل، وقسمت الغلاف الداخلي إلى جزأين مثبتين بـ M4، وأضافت خلوصًا داخليًا بمقدار 0.15 مم، وقصرت الطول الإجمالي بمقدار 20 مم.
حقق الهيكل المحسن دورانًا سلسًا بزاوية 360 درجة دون اهتزاز ملحوظ مع تبسيط عمليات التصنيع والتجميع وتقليل تكلفة التصنيع غير الضرورية.
لا تكمن قيمة مورد خراطة النحاس في إنتاج الشكل فحسب، بل في تنسيق عمليات التشغيل الآلي والأبعاد الحرجة والتشطيب والفحص والإنتاج المتكرر حول المكون النهائي.
تتم مراجعة الميزات الأساسية، وإمكانية الوصول إلى الأدوات، والخيوط، والجدران الرقيقة، ومتطلبات التشطيب قبل عملية التشغيل الآلي حتى يمكن تحديد المخاطر التي يمكن تجنبها في وقت مبكر.
يمكن أن يجمع المسار بين الخراطة والتشغيل السويسري والطحن والعمليات الثانوية وفقًا لهندسة المكون.
يركز الفحص على الخصائص التي تؤثر على الملاءمة والوظيفة والإحكام والاتصال الكهربائي والتجميع وفقًا للرسم.
يمكن مراجعة سماحية التشغيل ومتطلبات التشطيب معًا للمكونات المطلية أو المصقولة أو غيرها من المكونات الحساسة للتشطيب.
تدعم VMT التحقق من صحة التصميم، والنماذج الأولية، والمراجعات الهندسية، والتصنيع المتكرر مع تطور المشروع.
يتم فحص الأجزاء النهائية وفقًا لمتطلبات المشروع وحمايتها وفقًا للهندسة وحالة السطح قبل الشحن.
لا تُعرض تعليقات عملاء VMT المنشورة هذه على أنها طلبات خاصة بالنحاس الأصفر فقط، بل تم إدراجها لأنها تتناول نفس أسئلة الموردين التي تهم مشتري قطع النحاس الأصفر بعد التسليم: مطابقة الرسومات، والتحكم في التفاوتات، ومعالجة السطح، والتسليم، والثقة في استمرار التعاون.
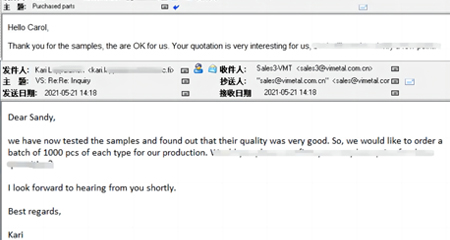
"كانت العينات مناسبة لنا، وكان عرض الأسعار مثيراً للاهتمام للغاية، وكانت القطع مطابقة لما نحتاجه."
تعليقات عملاء شركة VMT للتصنيع الآلي المنشورة
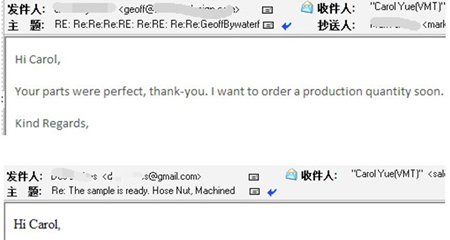
"قطع الغيار التي قدمتموها كانت مثالية، شكرًا لكم. جودة المنتج كانت ممتازة، ونود المضي قدمًا في إنتاج كمية أكبر."
تعليقات عملاء شركة VMT للتصنيع الآلي المنشورة
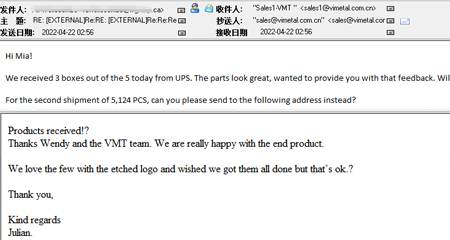
"كانت عملية التوصيل جيدة، والمنتجات وصلت بحالة ممتازة، ونحن راضون عن الجودة. نتطلع إلى المزيد من التعاون معاً."
تعليقات عملاء شركة VMT للتصنيع الآلي المنشورة
يركز هذا القسم على مخاوف الإنتاج والتعاون الحقيقية التي يرغب المشترون عادةً في الحصول على إجابات عنها قبل المضي قدماً في مشروع تصنيع الأجزاء النحاسية.
تبدأ عملية التحكم في النتوءات في مرحلة تخطيط العملية، وليس فقط بعد التشغيل. تُراجع تقنية VMT المواقع التي يُحتمل أن تؤثر فيها النتوءات على منع التسرب، وتعشيق الخيوط، ومرور السوائل، والتوصيل الكهربائي، أو التجميع. بعد ذلك، يتم ترتيب مسار الأداة، وطريقة إزالة النتوءات، والفحص حول تلك الحواف الحرجة، بدلاً من معالجة كل حافة بنفس الطريقة.
بالنسبة للأجزاء النحاسية المطلية، فإن السؤال الأهم هو الأبعاد النهائية، وليس فقط الأبعاد بعد التشكيل قبل الطلاء. تقوم شركة VMT بمراجعة تراكم الطلاء، والتغطية، وخصائص التزاوج، ونقاط الفحص بعد التشطيب قبل الإنتاج، لضمان أن الخيوط، والثقوب، وأسطح التلامس، ومناطق التثبيت بالضغط لا تزال تلبي المتطلبات الوظيفية النهائية.
نعم، عندما تكون هذه المتطلبات محددة بوضوح في الرسم. تتم مراجعة بنية المرجع، وتسلسل التشغيل، وطريقة تثبيت القطعة، وطريقة الفحص حول المحور الوظيفي للجزء. وهذا مهم بشكل خاص لأجسام الموصلات، والأكمام، والأعمدة، والأجزاء المتعلقة بترددات الراديو، حيث يجب أن تظل العديد من الميزات متناسقة بعد التشغيل والتشطيب.
تُعدّ المعالجة السويسرية خيارًا أفضل في كثير من الأحيان عندما يكون قطر القطعة صغيرًا نسبيًا، أو شكلها نحيفًا، أو تحتوي على تفاصيل دقيقة كثيرة تستفيد من دعم ثابت بالقرب من نقطة القطع. تُقارن VMT هندسة القطعة، والتفاوتات المسموح بها، والطول، والحجم قبل تحديد ما إذا كانت عملية الخراطة باستخدام الحاسوب (CNC) القياسية أو المعالجة السويسرية هي الأنسب للتصنيع.
تعتمد مراقبة المظهر على التحكم في مسار الإنتاج بالكامل، بما في ذلك علامات التشغيل الآلي، وتسلسل التشطيب، والمناولة، والتغليف النهائي. بالنسبة للأجزاء النحاسية الظاهرة، تحدد شركة VMT الأسطح التجميلية أولاً، وتراجع حماية الحواف وإعداد السطح قبل التشطيب، وتستخدم عبوات تقلل من تلف السطح أثناء التخزين والشحن.
تتضمن حزمة طلب عروض الأسعار الأكثر فائدة أحدث نسخة من الرسم، ونوع النحاس أو التطبيق المستهدف، والكمية، والتشطيب المطلوب، والتفاوتات المسموح بها، وتفاصيل الخيوط، وأي أبعاد تؤثر بشكل مباشر على التوافق، أو منع التسرب، أو التوصيل الكهربائي، أو الحركة. إذا لم تكن بعض التفاصيل نهائية بعد، يمكن لشركة VMT مراجعة هذه النقاط أثناء مرحلة التصميم للتصنيع (DFM) بدلاً من الاكتفاء بعرض الشكل المرئي للجزء فقط.
تُستخدم نماذج الإنتاج الأولية للتأكد من إمكانية التصنيع، والأبعاد الرئيسية، وجودة التشطيب، وأداء التجميع قبل طرح كميات أكبر. يمكن لشركة VMT مراجعة الرسم، وتصنيع العينة وفقًا لمسار العملية المقصود، والتحقق من الميزات الأساسية، واستخدام ملاحظات النموذج الأولي لتحسين خطة الإنتاج للطلبات المتكررة.
يعتمد اتساق الإنتاج المتكرر على الحفاظ على ثبات مسار التشغيل، ومنطق الأدوات، ونقاط التفتيش، وضوابط التشطيب حول الأبعاد الأكثر أهمية. ومع زيادة حجم الإنتاج، تولي شركة VMT اهتمامًا خاصًا لتآكل الأدوات، والفحوصات أثناء عملية التصنيع، والتحقق من أبعاد المنتج النهائي، والتغليف الواقي، لضمان نقل حالة العينة المعتمدة إلى مرحلة الإنتاج.
استخدم هذا الدليل لإعداد معلومات المواد والهندسة والتشطيب وطلب عرض الأسعار قبل طلب عرض أسعار مخصص لخراطة النحاس باستخدام الحاسوب.
يؤثر اختيار المادة على قابلية التشغيل، والقوة، والتوصيل الكهربائي، ومقاومة التآكل، وجودة التشطيب. يُختار نحاس C360 عادةً لعمليات الخراطة الدقيقة والفعالة، بينما قد تكون أنواع أخرى من النحاس الأصفر أكثر ملاءمة عند الحاجة إلى خصائص وظيفية مختلفة. يجب تحديد النوع المناسب بدقة عندما يعتمد التصميم على أداء مادة معينة.
اقرأ صفحة حلول تشغيل النحاس باستخدام الحاسوب →
يؤثر قطر القطعة وطولها وسماكة جدارها وعمق الثقوب والأخاديد الضيقة والخيوط والثقوب العرضية والخصائص الثانوية المصنعة بالطحن على مسار التصنيع. يصبح المكون أكثر تطلبًا عندما يتعين على عدة خصائص دقيقة أن تشترك في نقطة مرجعية أو أن تحافظ على علاقتها بعد عمليات متعددة.
تعرّف على المزيد حول دقة التصنيع باستخدام الحاسوب (CNC) →
قد تتغير الخيوط، وأقطار التثبيت بالضغط، والثقوب، ومساحات التلامس الكهربائي بعد الطلاء. لذا، فإن تحديد متطلبات التشطيب أثناء عملية التسعير يسمح بتقييم متطلبات التشغيل الآلي، والتغطية، والفحص النهائي قبل بدء الإنتاج.
تعتمد التكلفة على نوع النحاس، وحجم المادة الخام، وشكلها الهندسي، ووقت التشغيل، وعدد العمليات، والتفاوتات المسموح بها، والفحص، والتشطيب، والكمية. ويمكن أن تؤدي عمليات الطحن الثانوية، أو الخصائص الداخلية المعقدة، أو الفحص المكثف إلى زيادة وقت التصنيع حتى عندما يكون الجزء صغير الحجم.
اطلع على دليل تكلفة قطع الخراطة باستخدام الحاسوب (CNC) →
أدرج أحدث نسخة من الرسم، ومواصفات المواد، والكمية، والتشطيب المطلوب، ومعلومات التفاوتات، والأبعاد التي تؤثر بشكل مباشر على التجميع، أو منع التسرب، أو التوصيل الكهربائي، أو الحركة. يساعد توفير هذه التفاصيل قسم الهندسة على تقييم مسار التصنيع بالكامل بدلاً من الاقتصار على الشكل الخارجي للمكون.
استكشف حلولاً أوسع نطاقاً في مجال تشغيل النحاس، والخراطة، والتشغيل السويسري، والإلكترونيات دون خلط نوايا البحث هذه في صفحة الخراطة الدقيقة للنحاس.
بالنسبة لقطع النحاس المصممة حسب الطلب والتي تتطلب عمليات الطحن والخرط وحلول التصنيع باستخدام الحاسب الآلي الأوسع نطاقًا والتي تتجاوز تطبيقات المكونات المخرطة.
استكشف عمليات تصنيع النحاس باستخدام الحاسوب (CNC) →استكشف إمكانيات VMT CNC في مجال الخراطة للمكونات الدورانية، والثقوب، والأكتاف، والأخاديد، والخيوط، والأقطار الدقيقة.
استكشف خدمات الخراطة باستخدام الحاسوب (CNC) →بالنسبة للمكونات ذات القطر الصغير والنحيفة والغنية بالميزات حيث يكون دعم قطعة العمل المستقر أمرًا مهمًا أثناء التشغيل الآلي.
استكشف عمليات التصنيع باستخدام الحاسوب السويسرية →للموصلات النحاسية المخصصة، والمحطات الطرفية، والموصلات، والمكونات المصنعة بدقة المستخدمة في التجميعات الكهربائية والإلكترونية.
استكشف قطع النحاس الإلكترونية →أرسل رسوماتك ثنائية أو ثلاثية الأبعاد، ونوع النحاس، والكمية، والتفاوتات المسموح بها، ومتطلبات التشطيب والتجميع الأساسية. يمكن لشركة VMT مراجعة مسار التصنيع ومخاطر الإنتاج قبل تقديم عرض السعر.
 اقتراح ذو صلة
اتصل بنا أو أرسل استفسارًا إلى صندوق البريد الإلكتروني الخاص بنا، وسوف نجيب على تساؤلاتك وفقًا لمتطلبات عملائك، ونقدم لك عرض أسعار على الفور.


 +86 15099911516