Material o condición incorrectos
Antes del mecanizado, se revisan la identidad del material, sus especificaciones y su estado de entrada, de modo que el lote de producción comience con la materia prima requerida.
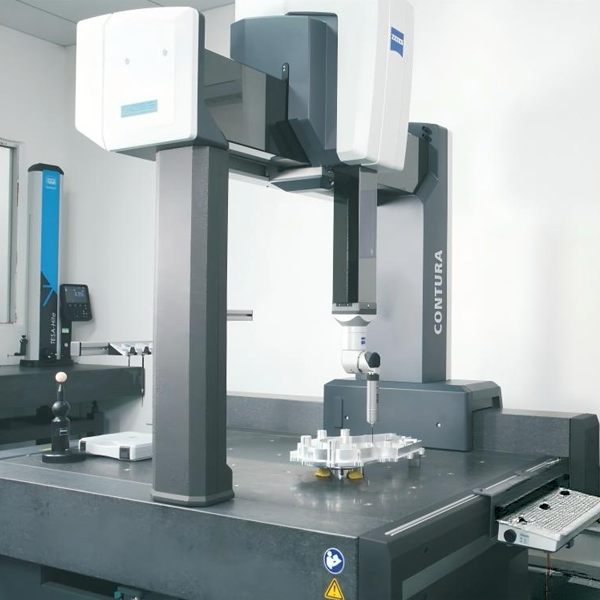
Objetivo de cero defectos, equipo de pruebas automatizado. Equipo de pruebas propio para garantizar la alta calidad de prototipos y piezas de lote de mecanizado CNC.
Obtenga una cotización instantánea Todos los archivos cargados son seguros y confidenciales.


La calidad se controla antes, durante y después del mecanizado, no solo en la inspección final. VMT revisa los requisitos de sus planos, verifica el material entrante, confirma la primera pieza, supervisa las características críticas durante la producción, comprueba el acabado superficial de las piezas y realiza la inspección final antes del envío.
Los métodos de inspección, la frecuencia, los criterios de aceptación y la elaboración de informes se seleccionan en función de su plano, material, geometría, tolerancias, acabado superficial, cantidad y requisitos de la aplicación.
Una pieza mecanizada puede cumplir con una dimensión aislada y aun así fallar en el ensamblaje. Nuestra planificación de inspección se centra en el material, las dimensiones, la geometría, las roscas, el acabado y el estado visible que pueden afectar el ajuste, la función, la apariencia y la repetibilidad.
Antes del mecanizado, se revisan la identidad del material, sus especificaciones y su estado de entrada, de modo que el lote de producción comience con la materia prima requerida.
Las dimensiones críticas se comprueban a intervalos planificados para poder detectar el desgaste de las herramientas, las desviaciones o las variaciones en la configuración antes de que afecten a un lote mayor.
Cuando las relaciones geométricas son importantes, se utilizan métodos de medición adecuados, como la máquina de medición por coordenadas (MMC), para verificar la posición, el perfil, la planitud, la perpendicularidad o las relaciones coaxiales definidas en el dibujo.
Los calibradores de rosca, la inspección dimensional y las comprobaciones de ajuste ayudan a verificar las características roscadas y de acoplamiento antes de que las piezas pasen a la siguiente operación o envío.
Las dimensiones críticas pueden revisarse antes y después del anodizado, el recubrimiento u otro acabado, ya que la acumulación de recubrimiento puede afectar a los asientos, las roscas o los diámetros de acoplamiento.
Las piezas cuyo aspecto es fundamental se revisan para detectar arañazos, abolladuras, rebabas, variaciones de color, problemas de recubrimiento y otros requisitos estéticos definidos en los planos o muestras.
El plan de inspección exacto depende de cada proyecto. Estos puntos de control muestran cómo se integra la calidad en el proceso de fabricación, desde la revisión de ingeniería y el control de materiales entrantes hasta el mecanizado, el acabado, la inspección final y la protección durante la entrega.
Antes de la producción, revise los materiales, las tolerancias, las tolerancias geométricas (GD&T), las características críticas, los requisitos de acabado y los riesgos de fabricación.
Defina las características de la inspección, los métodos de medición, la frecuencia, los criterios de aceptación y los informes requeridos.
Verificar el estado, la identificación, las dimensiones y la documentación justificativa necesaria del material recibido.
Compruebe la primera configuración controlada antes de repetir el proceso en todo el lote de producción.
Supervise las dimensiones y características críticas definidas en los planos durante el mecanizado para detectar desviaciones del proceso con antelación.
Vuelva a comprobar las características pertinentes después de la rotura o el desgaste de la herramienta, el ajuste de la máquina o el paso a la siguiente operación.
Utilice calibres o sistemas de metrología adecuados para medir orificios, roscas, redondez, posición, rugosidad superficial y otras características especificadas.
Confirme las características críticas del mecanizado antes del anodizado, el recubrimiento, el pulido u otros procesos secundarios.
Tras el acabado, compruebe el aspecto, el color, el estado del recubrimiento y los requisitos funcionales específicos de la superficie.
Verifique las dimensiones requeridas, las tolerancias geométricas (GD&T), las roscas y las interfaces clave con respecto al plano y al plan de inspección publicados.
Confirme el estado de la inspección, la documentación, la cantidad, el marcado y los requisitos de liberación antes del embalaje.
Proteja las superficies cosméticas y de precisión utilizando un embalaje seleccionado en función de la geometría de la pieza, el material y el riesgo de transporte.
El control de calidad comienza antes de que el material llegue a la máquina. El departamento de ingeniería revisa el plano, el modelo 3D y los requisitos del proyecto para identificar las características que necesitan un control de proceso más estricto o un método de inspección específico.
Cuanto antes se aclare una tolerancia, un punto de referencia, un margen de acabado o un requisito de inspección, menor será el riesgo de descubrir un problema evitable después del mecanizado o del acabado de la superficie.
El mecanizado CNC de precisión no puede corregir un material defectuoso. Antes de la producción, VMT verifica el material entrante según los requisitos del proyecto para poder identificar cualquier problema relacionado con el material antes de que comience el corte.
1. Recibir las materias primas. Comprobar la cantidad entregada, el etiquetado, el embalaje y el estado visible, comparándolos con los requisitos de compra y del proyecto.
2. Muestreo y verificación de entrada. Inspeccione las dimensiones, especificaciones, apariencia y documentación de respaldo de la materia prima aplicable antes del mecanizado.
3. Liberación y almacenamiento de materiales. El material aceptado se identifica y se libera para la producción; el material con problemas sin resolver se retiene antes de entrar en el proceso de mecanizado.
Revise el material recibido para detectar daños visibles, contaminación, problemas en la superficie y en el embalaje que puedan afectar al almacenamiento o al mecanizado.
Verifique el tamaño básico del material en bruto u otras dimensiones de entrada cuando afecten la sujeción de la pieza, el margen de mecanizado o el proceso de fabricación planificado.
Antes de dar luz verde a la producción, confirme la aleación, el grado o las especificaciones requeridas comparándolas con los requisitos de compra, el plano y la documentación disponible del proveedor.
Revise las etiquetas, la información del lote y los requisitos de trazabilidad, cuando corresponda, para que el material utilizado para el mecanizado pueda vincularse al proyecto o lote correcto.
Se pueden realizar comprobaciones de dureza u otras propiedades del material cuando así lo exijan el plano, la especificación del material o el plan de calidad del proyecto.
Se pueden organizar análisis de composición química, pruebas de propiedades mecánicas o verificaciones por parte de laboratorios externos cuando el proyecto requiera evidencia material adicional.
El objetivo de la inspección de la primera pieza es verificar la configuración de mecanizado, la trayectoria de la herramienta, las compensaciones, los dispositivos de sujeción y las características críticas definidas en el plano antes de que el mismo proceso se repita en una mayor cantidad de producción.
Dependiendo de los requisitos del proyecto, la verificación del primer artículo puede incluir dimensiones clave, roscas, tolerancias geométricas (GD&T), características de acoplamiento, apariencia u otras características identificadas durante la revisión de ingeniería.
Es mucho más fácil corregir un problema detectado en la primera pieza controlada que el mismo problema descubierto después de que se haya mecanizado o acabado un lote completo.
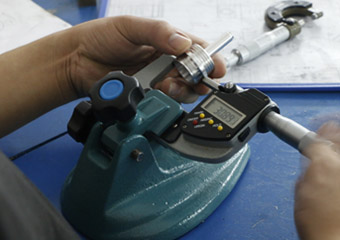
El sistema IPQC supervisa el proceso de mecanizado mientras se fabrican las piezas. El objetivo es detectar desviaciones dimensionales, problemas con las herramientas o variaciones en el proceso con la suficiente antelación para evitar una mayor cantidad de piezas defectuosas.
Defina el momento, la ubicación, las características y los métodos de medición aplicables para la inspección antes o durante la configuración de la producción.
Confirme que los instrumentos de medición, los calibradores, los documentos de referencia y los registros de inspección estén listos antes de que comience la inspección.
Verifique las características requeridas según el método de inspección planificado y registre los resultados medidos o de aceptación.
Si se detecta alguna desviación, identifique y controle el trabajo afectado para que el problema no continúe pasando desapercibido durante el proceso.
Revise el desgaste de las herramientas, las desviaciones, la sujeción de la pieza, el estado de la máquina o los parámetros del proceso y tome las medidas correctivas adecuadas.
Registre los resultados y la información sobre la disposición final para que el equipo de producción pueda analizar las tendencias y facilitar la trazabilidad cuando sea necesario.
| Elemento de control | Cómo se aplica | Valor del cliente |
|---|---|---|
| inspección de frecuencia | Definido según los requisitos del plano, las características críticas, la estabilidad del proceso, la etapa de mecanizado y la cantidad de producción. | Ayuda a detectar desviaciones en el proceso antes de que afecten a un lote mayor. |
| Contenido de inspección | Las dimensiones críticas, las tolerancias geométricas (GD&T), las roscas, el estado de la superficie y las características relacionadas con el montaje se seleccionan de acuerdo con el plano. | La inspección se centra en las características que afectan al ajuste, la función y el montaje. |
| Criterios de aceptación | La aceptación se basa en el plano publicado, la especificación, la muestra aprobada o los requisitos de calidad definidos por el cliente. | Los criterios claros reducen la subjetividad en las decisiones de aprobación/suspensión. |
| Registros de inspección | Los resultados requeridos, la información sobre no conformidades y la disposición final se registran de acuerdo con el plan de calidad del proyecto. | Proporciona evidencia objetiva y respalda la trazabilidad de la producción. |
| Requisito de calidad | Método de inspección típico | Para qué sirve |
|---|---|---|
| Dimensiones lineales, diámetros, profundidades | Calibrador, micrómetro, medidor de altura, CMM | Tolerancia de tamaño, ajuste y dibujo |
| Relaciones entre la posición del agujero y las tolerancias geométricas (GD&T) | CMM / medición óptica cuando corresponda | Relaciones de posición, perfil, planitud, perpendicularidad y datum |
| Threads | Calibradores de rosca y comprobaciones dimensionales | Aceptación y ensamblaje de roscas funcionales |
| Redondez / características concéntricas | Medición de redondez o metrología de precisión adecuada. | Rendimiento de rotación y apareamiento |
| Rugosidad de la superficie | Medidor de rugosidad cuando se especifique | Requisito de superficie funcional o cosmética |
| Dureza / propiedades del material | Ensayo de dureza o informe de materiales cuando sea necesario | Material o condición de tratamiento especificados |
| Tratamiento de superficies | Verificaciones visuales, dimensionales, de espesor de película o específicas del proyecto. | Estado del acabado y ajuste posterior al acabado |
| Apariencia cosmetica | Comparación visual controlada con criterios de dibujo/muestra | Arañazos, abolladuras, rebabas, irregularidades en el revestimiento y defectos visibles. |
Las distintas características de las piezas requieren diferentes métodos de medición. VMT utiliza máquinas de medición por coordenadas (CMM), medición de redondez, medidores de altura, inspección óptica 2D, pruebas de dureza, micrómetros y calibradores para verificar las dimensiones definidas en los planos, las tolerancias geométricas (GD&T), las roscas, la redondez, el estado del material y otros requisitos críticos.
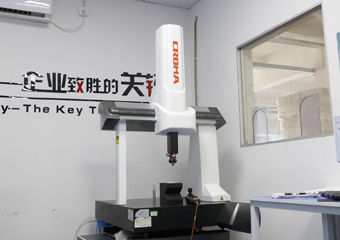
Para relaciones dimensionales y geométricas complejas donde la precisión entre características y datos es importante.
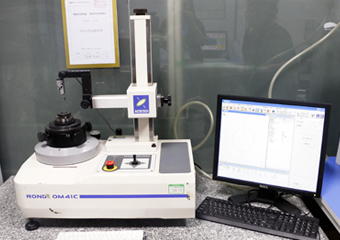
Se utiliza cuando la geometría rotacional o la redondez afectan al ajuste y la función.
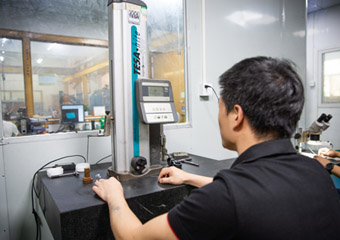
Para alturas, escalones, ubicaciones y comprobaciones dimensionales comparativas de elementos adecuados.

Para perfiles, bordes, detalles pequeños y geometría que se beneficia de la medición sin contacto.
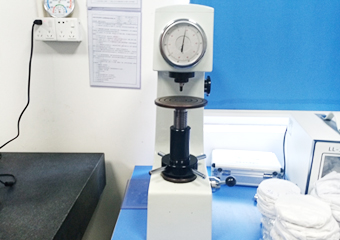
Se aplica cuando la dureza o las condiciones de tratamiento forman parte de las especificaciones del proyecto.
Inspección práctica en proceso para diámetros, espesores y otras dimensiones de producción controladas.
El tratamiento superficial puede modificar tanto la apariencia como las dimensiones funcionales. Para el anodizado, el recubrimiento, el pulido, la pasivación, el PVD, el DLC y otros acabados, el control de calidad debe continuar durante la etapa de acabado, en lugar de detenerse después del mecanizado.
Antes de que las piezas entren en la fase de acabado, revise el tipo de acabado, el color, la textura, el enmascaramiento, las superficies cosméticas y los requisitos definidos en los planos.
Verifique las roscas, los asientos, los orificios y las dimensiones de acoplamiento críticos, ya que la acumulación de recubrimiento o el pulido pueden afectar el ajuste final.
En proyectos donde la apariencia es un factor crucial, se pueden revisar muestras o referencias controladas antes del acabado del lote, cuando sea necesario.
Los requisitos de acabado y las condiciones críticas del proceso se coordinan de acuerdo con la especificación aprobada y las necesidades del proyecto.
Inspeccione la apariencia, el estado del recubrimiento y las dimensiones funcionales especificadas después del acabado.
Los resultados de las inspecciones requeridas se registran antes de que las piezas terminadas pasen a la inspección final, el embalaje y el envío.
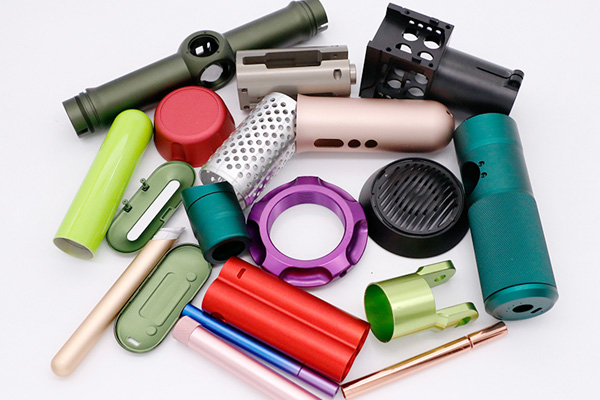
La inspección final verifica el estado real de la pieza entregada una vez finalizados el mecanizado, el acabado superficial y el marcado necesario. Los métodos de inspección varían según el tipo de pieza: las piezas críticas para la apariencia requieren una evaluación estética, mientras que las piezas estructurales se revisan con mayor detalle en cuanto a dimensiones, tolerancias geométricas (GD&T), roscas e interfaces funcionales.
Algunas piezas mecanizadas por CNC tienen requisitos estéticos exigentes. Tras el anodizado u otros acabados cosméticos, VMT verifica la presencia de patrones de luz/oscuridad irregulares, diferencias de color, rebabas, defectos en relieve, arañazos, abolladuras y otros problemas visibles, registrando y analizando los resultados. En el caso de las piezas estructurales, el enfoque de la inspección y el método de aceptación se ajustan a los requisitos funcionales y del plano, en lugar de utilizar el mismo estándar estético.

Cuando un proyecto requiere grabado láser, impresión, grabado químico u otro tipo de marcado personalizado, el logotipo se suele completar casi al final de la producción. Durante el marcado, VMT realiza una inspección de control y registra el resultado para evitar que la posición, la nitidez o los daños en la superficie del logotipo afecten la entrega final.

Para proyectos con requisitos dimensionales, de rosca o geométricos más exigentes, VMT puede utilizar medidores de altura, máquinas de medición por coordenadas (CMM), medidores de rosca, medidores de redondez, calibradores, micrómetros y otros equipos adecuados para realizar una inspección exhaustiva. El alcance de la inspección se ajusta al plano aprobado, los requisitos de tolerancia y el plan de calidad acordado.
Cuando se requiere una inspección completa, se registran los resultados y las piezas se clasifican según la decisión de aceptación. Las piezas no conformes se controlan para su reprocesamiento, refabricación o descarte, según corresponda, mientras que las piezas aceptadas continúan con el control de calidad de origen (OQC) y el embalaje. El juicio final se basa en el plano y los criterios de inspección acordados.
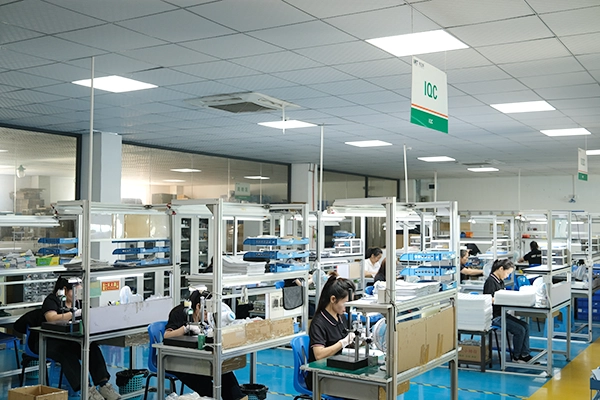
La documentación de calidad debe ayudar a sus equipos de ingeniería y control de calidad de proveedores a verificar el cumplimiento, no a generar papeleo innecesario. Indíquenos qué documentos requiere su proyecto durante la revisión de la solicitud de cotización.
Superar la inspección no es el paso final. El embalaje debe preservar las dimensiones y el estado estético aprobados de las piezas hasta que lleguen al siguiente centro de montaje, almacén o planta de producción.
Confirme el estado de inspección, el aspecto, la cantidad y la documentación requerida antes de que las piezas sean aprobadas para su embalaje.
Antes de aplicar los materiales de protección, verifique que las piezas terminadas cumplan con los requisitos acordados de limpieza y estado visual.
Seleccione la protección adecuada según la geometría, las superficies de precisión, los requisitos estéticos y el riesgo de contacto entre las piezas durante la manipulación y el transporte.
Verifique la identificación de la pieza, la cantidad, la información del lote y los requisitos de embalaje o etiquetado específicos del cliente, cuando corresponda.
Utilice protección interna y embalaje exterior adecuados para reducir los impactos, la abrasión, el movimiento y otros daños relacionados con el transporte.
Tras la verificación final del embalaje, el pedido se autoriza para su envío de acuerdo con la cantidad, el destino y el método de entrega acordados.

Según la geometría de la pieza y los requisitos del proyecto, los materiales de protección pueden incluir espuma, cartón pluma, plástico de burbujas, embalaje individual y cajas de cartón. La selección del embalaje tiene en cuenta la forma, el tamaño, el peso, el material, las superficies de precisión y el riesgo de daños estéticos de la pieza, para evitar que se dañe por contacto o movimiento durante el transporte.

Las muestras se pueden enviar mediante servicios de mensajería urgente como UPS, DHL, EMS, TNT o FedEx, mientras que los pedidos de mayor volumen se pueden enviar por vía aérea o marítima, según el proyecto. El método de envío se selecciona en función del peso, el tamaño, la cantidad, el destino y los plazos de entrega.
Antes del envío, se comprueba de nuevo el estado de las piezas, la cantidad, la identificación y el estado del embalaje para que el pedido enviado salga de la fábrica completo y protegido.
Un proceso de calidad también requiere una respuesta clara cuando algo sale mal. Ya sea que se detecte una desviación durante la producción o se reporte después de la entrega, la prioridad principal es contener el riesgo, verificar el problema y evitar que más piezas afectadas lleguen al mercado.
Para un plan de calidad más rápido y preciso, envíe tanto el modelo 3D como el plano 2D publicado siempre que sea posible. Indique las dimensiones críticas para el funcionamiento, las referencias de datos, las tolerancias geométricas (GD&T), las roscas, la rugosidad superficial, el estado del material y los requisitos de acabado. Si algunas dimensiones requieren una inspección del 100 %, un muestreo especial, informes de CMM, aprobación del primer artículo, verificación posterior al acabado o pruebas de terceros, especifique estos requisitos antes de solicitar un presupuesto.
También es importante identificar las superficies cosméticas y las interfaces críticas para el ensamblaje. Esto permite al departamento de ingeniería seleccionar la secuencia de mecanizado adecuada y al de control de calidad elegir un método de inspección que se ajuste al riesgo real. El objetivo no es medirlo todo con el equipo más caro, sino verificar las características correctas en la etapa adecuada, con evidencia objetiva que respalde los requisitos de ensamblaje y de calidad del proveedor.
Envíe su dibujo 2D y modelo 3D con los requisitos de material, tolerancia, acabado, cantidad e informe de inspección. VMT revisará las características críticas, los riesgos de mecanizado y los puntos de inspección adecuados antes de la producción.
 2024-08-02
El fabricante es muy recomendable. En los últimos años de colaboración hemos pedido varios productos mecanizados de aluminio y acero inoxidable. Estos productos se fabrican de acuerdo con los requisitos de tolerancia y requieren un acabado del producto. Ahora he pedido otro. El servicio es excelente y cualquier pregunta se puede responder y resolver a tiempo.
 2021-05-13
Las dimensiones se personalizan según mis dibujos, no hay problemas de tolerancia y las piezas se entregan a tiempo. Estoy muy satisfecho con el producto.
 2021-04-06
Presto mucha atención al aspecto del tratamiento de la superficie de este producto. Al principio, me preocupaba un poco la cooperación. Ahora estoy muy satisfecho con el producto y espero cooperar durante mucho tiempo.
 2022-09-22
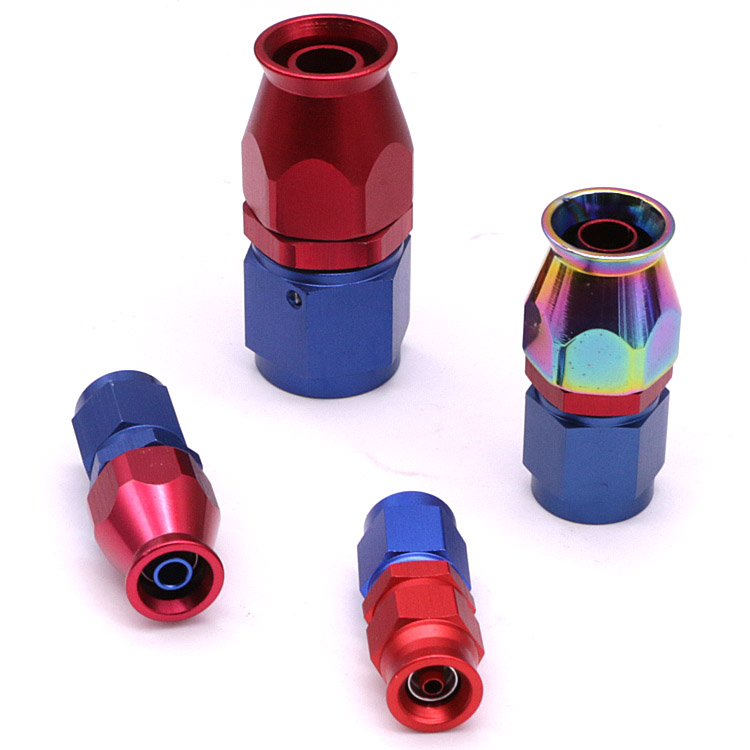
Accesorio de extremo de manguera de PTFE recto AN8 para adaptador de conexión de línea de combustible de PTFE Negro Azul Rojo


 +86 15099911516