Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 1025 | Publié par VMT le 19 août 2026 | Temps de lecture : environ 5 minute


Nous savons que les raccords AN sont fréquemment utilisés dans l'automobile , la préparation de véhicules de course , l'aérospatiale et d'autres systèmes de distribution de fluides haute pression. AN signifie Army-Navy, car cette norme est basée sur les raccords flexibles utilisés pendant la Seconde Guerre mondiale. Les normes AN garantissent ainsi une fiabilité absolue, une étanchéité parfaite et une interchangeabilité optimale, même en cas de fortes vibrations, de dilatation thermique et de haute pression. Les raccords AN sont disponibles avec différents angles pour faciliter le câblage et le réglage des espaces. Ils peuvent être droits, coudés à 30°, 45°, 60°, 90°, 120°, 150° ou même 180°.
Pour la conception de rampes d'injection sur mesure, de systèmes de refroidissement d'huile, de lubrification à carter sec ou de conduites hydrauliques, il est essentiel de choisir la bonne combinaison de raccords AN (et de comprendre l'usinage CNC des raccords AN). Ce guide complet vous présente les différents types de raccords AN, les matériaux disponibles, les finitions de surface, le contrôle qualité et les facteurs de coût. Enfin, nous vous proposerons une étude de cas illustrant comment nous avons résolu les fuites au niveau des cônes d'étanchéité après assemblage des raccords pivotants AN-8.
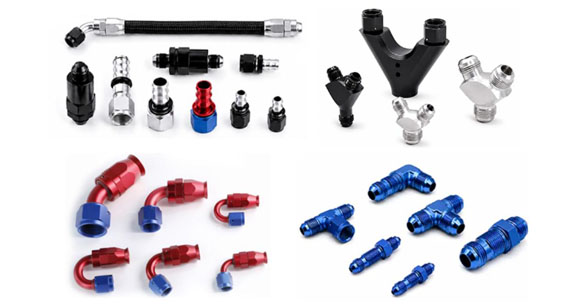
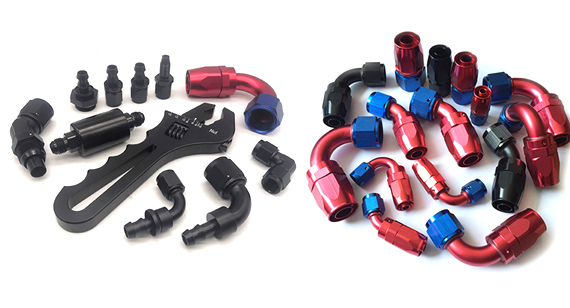
Les types courants comprennent généralement les modèles à sertir, les embouts de tuyau réutilisables, les verrous à pression et les modèles usinés fonctionnels :
Connecteur à sertir :
Il faut une presse hydraulique avec un moule spécifique pour sertir correctement le collier à l'extrémité du tuyau, c'est pourquoi on l'utilise souvent dans les installations qui fabriquent un grand nombre de tuyaux. Ces machines et moules sont souvent coûteux, vous ne verrez donc pas de particuliers ou de petites flottes les utiliser. Le tuyau serti nécessite une nouvelle bague de sertissage pour être réutilisé, mais s'il est serti correctement, il est considéré comme le joint le plus solide et le plus fiable.
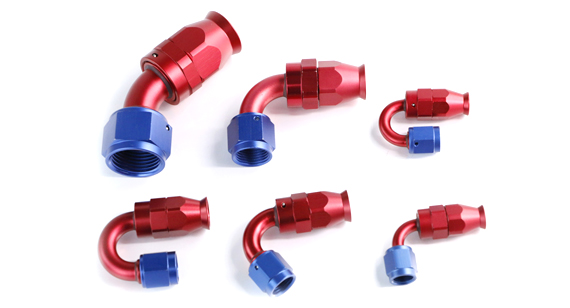
Embout de tuyau réutilisable :
L'extrémité du tuyau utilise un système en deux parties pour maintenir le tuyau en place afin qu'il soit réutilisable. Les performances pratiques sont souvent utilisées avec des tuyaux tressés en acier inoxydable ou en nylon tressé.
Raccord d'extrémité de tuyau à verrouillage par poussée AN :
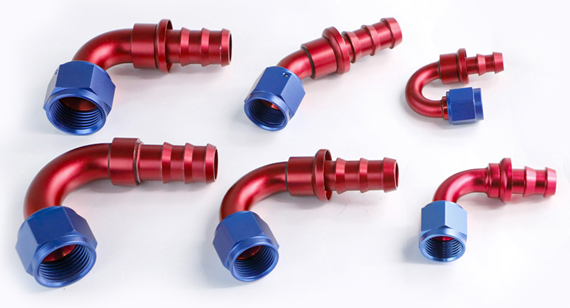
Ce sont des unités monobloc avec des extrémités cannelées, les tuyaux à verrouillage par pression sont donc les plus faciles à assembler. Les verrouillages par pression sont utilisés avec les tuyaux enduits car ils n'ont pas pour fonction d'empêcher la tresse de s'étendre. Le barbillon peut être utilisé seul pour maintenir le tuyau en place, le tuyau est pressé contre le barbillon et fixé, ou des colliers supplémentaires peuvent être utilisés.
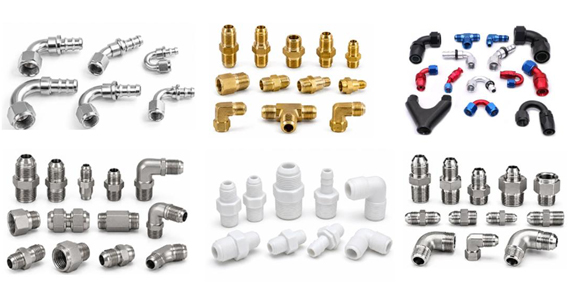
Styles de raccords et d'adaptateurs usinés fonctionnels :
Catégorie de taille :
Chaque numéro de taille correspond à un filetage standard, lequel est lié au diamètre intérieur du tuyau, au diamètre extérieur du tube et à la taille du filetage SAE. Il existe 13 types de raccords AN, de la ligne 2 à la ligne 32.
Comme indiqué ci-dessous:
| UN Taille | Diamètre extérieur du tube rigide (pouces/mm) | Taille du filetage (UNF/UN) | Diamètre intérieur nominal du tuyau (pouces) |
| AN-2 | 1 / 8 "(3.18 mm) | 5/16 "-24 UNF | 1 / 16 "(1.58 mm) |
| AN-3 | 3 / 16 "(4.76 mm) | 3/8 "-24 UNF | 1 / 8 "(3.18 mm) |
| AN-4 | 1 / 4 "(6.35 mm) | 7/16 "-20 UNF | 3 / 16 "(4.76 mm) |
| AN-5 | 5 / 16 "(7.94 mm) | 1/2 "-20 UNF | 1 / 4 "(6.35 mm) |
| AN-6 | 3 / 8 "(9.53 mm) | 9/16 "-18 UNF | 5 / 16 "(7.94 mm) |
| AN-8 | 1 / 2 "(12.70 mm) | 3/4 "-16 UNF | 7 / 16 "(11.11 mm) |
| AN-10 | 5 / 8 "(15.88 mm) | 7/8 "-14 UNF | 1 / 2 "(12.70 mm) |
| AN-12 | 3 / 4 "(19.05 mm) | 1-1/16"-12 UN | 5 / 8 "(15.88 mm) |
| AN-14 | 7 / 8 "(22.23 mm) | 1-3/16"-12 UN | 3 / 4 "(19.05 mm) |
| AN-16 | 1 "(25.40 mm) | 1-5/16"-12 UN | 7 / 8 "(22.23 mm) |
| AN-20 | 1-1/4" (31.75 mm) | 1-5/8"-12 UN | 1-1/8" (28.58 mm) |
| AN-24 | 1-1/2" (38.10 mm) | 1-7/8"-12 UN | 1-3/8" (34.93 mm) |
Lorsque le processus ou le matériau est différent dans la méthode de fabrication, afin de permettre à chacun de mieux comprendre les pièces en aluminium à titre d'exemple, ce qui suit vous montre le processus de production.
L'usinage CNC permet l'utilisation de divers matériaux et la fabrication de haute précision de raccords AN et de composants de flexibles. Le choix du matériau est crucial, car il détermine la tolérance à la pression, la compatibilité avec les fluides, la résistance à la corrosion et le poids total dans les applications modernes des secteurs automobile, aérospatial, du sport automobile et maritime.
| Source | Propriété clé | Compatibilité des fluides | utilisations courantes |
| 6061 Aluminium | Léger, facilement usinable, généralement anodisé pour une meilleure résistance à la corrosion | Essence, diesel, huile, liquide de refroidissement, air comprimé basse pression | La plupart des conduites de carburant, d'huile et de refroidissement de performance de rechange |
| 7075 Aluminium | Rapport résistance à la traction/poids élevé, résistance à la fatigue supérieure | Essence, carburant de compétition, huile hydraulique | Composants de sport automobile soumis à de fortes contraintes et raccords aérospatiaux |
| 316 en acier inoxydable | Excellente résistance, résistance à la pression élevée, résistance supérieure à la corrosion | E85, méthanol, liquide de frein, huile haute température, produits chimiques corrosifs | Conduites de frein haute pression, conduites d'alimentation turbo, systèmes chimiques agressifs |
| 304 en acier inoxydable | Bonne résistance à la chaleur et à la corrosion, économique | Liquide de refroidissement, huile, carburant, fluides divers | Manchons de conduite haute pression et raccords robustes |
| C36000 Laiton | Lubrification naturelle, excellente résistance au grippage des filetages, usinage de précision | Air, eau, carburant, huile, fluides hydrauliques | Inserts olive/virole pour embouts de tuyaux en PTFE, adaptateurs de capteurs |
| Titane (Ti-6Al-4V) | Ultra-léger, extrêmement résistant, insensible à la plupart des corrosions | Tous les carburants de course, huiles, fluides hydrauliques, produits chimiques agressifs | Raccords et tuyaux professionnels pour sports mécaniques |
| Doublure intérieure en PTFE (Téflon) | Non poreux, perméabilité à la vapeur nulle, haute tolérance à la chaleur et aux produits chimiques | E85, méthanol, essence de compétition, liquide de direction assistée, nitrométhane | Doublure intérieure centrale pour les flexibles tressés haute pression de carburant et de direction assistée |
| Doublure intérieure en caoutchouc CPE | Base en caoutchouc synthétique flexible et économique | Essence, diesel, huile, liquide de refroidissement standard | Conduites d'huile et de carburant tressées traditionnelles (non recommandées pour l'éthanol/E85) |
Chargez vos schémas de montage AN
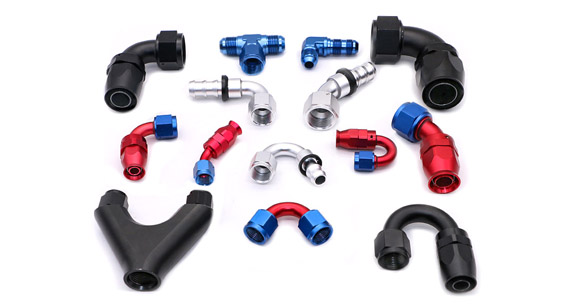
Les traitements de surface améliorent non seulement l'aspect visuel des raccords AN, mais offrent également une protection essentielle contre la corrosion, l'usure et l'exposition aux produits chimiques dans les environnements difficiles. Les options de traitement de surface les plus classiques comprennent :
A. Polissage : Polissage mécanique qui crée une finition lisse, miroir ou très brillante, réduit l'accumulation de contaminants et facilite le nettoyage.
B. Microbillage : Le microbillage de la surface des raccords AN consiste à projeter des billes de verre ou de céramique pour obtenir une finition mate ou satinée uniforme. Ce procédé masque les petites marques d’usinage et confère un aspect industriel soigné.
C. Anodisation mono/multicolore : Procédé électrochimique formant une couche d’oxyde protectrice et durable, disponible en rouge/bleu classique, noir uni ou en finitions multicolores personnalisées. Elle améliore la dureté de surface, prévient l’oxydation et offre une résistance aux carburants, aux huiles et aux produits chimiques.
D. Revêtement en poudre / Peinture : Application d'une couche de peinture en poudre ou liquide durcie, disponible en plusieurs couleurs unies ou personnalisées. Ce procédé offre une barrière protectrice épaisse et durable contre l'abrasion, les chocs et les agressions environnementales.
E. Sérigraphie / Marquage laser : Application directe de logos, de marques ou d’étiquettes de spécifications sur la surface à l’aide d’encres durables ou par gravure laser. Permet une identification permanente du produit et une vérification aisée des dimensions lors de l’assemblage ou de la maintenance.
F. Masquage de précision : Utilisation de ruban haute température ou de bouchons sur mesure pour protéger les filetages critiques et les sièges d'étanchéité contre le placage ou l'anodisation indésirables lors du traitement de surface.
G. Nickelage chimique : Un procédé chimique autocatalytique qui dépose une couche uniforme d'alliage nickel-phosphore sur des géométries complexes, offrant une résistance exceptionnelle à la corrosion et une protection contre l'usure des filetages.
H. Passivation : Un traitement chimique à l'acide pour les raccords en acier inoxydable qui élimine les impuretés de fer en surface et renforce la couche d'oxyde protectrice naturelle pour prévenir la rouille et la corrosion chimique.
Comprendre les facteurs qui influencent les coûts des raccords et tuyaux AN CNC sur mesure vous aide à optimiser les conceptions pour obtenir des performances optimales sans dépasser les budgets des projets.
Par exemple, l'aluminium 6061-T6 offre la solution la plus économique. Le titane de grade 5 et l'acier inoxydable 316L augmentent considérablement le coût des matières premières et les temps de cycle d'usinage (en raison de vitesses de coupe plus faibles et d'une usure des outils plus importante).
Par exemple, les raccords usinés sur un tour CNC 3 axes sont les plus économiques. Les coudes à 45° et 90° pour les flexibles ou les raccords en Y nécessitent des centres de tournage-fraisage multiaxes ou un usinage CNC 5 axes, ce qui augmente le temps de cycle et les coûts de mise en place des montages.
Il arrive fréquemment que l'anodisation monochrome soit économique. Cependant, l'anodisation nécessitant l'application manuelle de masques de précision pour les cônes d'évasement à 37° engendre des coûts de main-d'œuvre spécialisés.
Un rapport temps de préparation/temps d'exécution élevé rend les prototypes de 1 à 10 pièces plus coûteux par unité. Le passage à des séries de production en petite série (100 à plus de 1 000 pièces) réduit considérablement les coûts d'usinage unitaires.
Le contrôle à 100 % du calibre du filetage et l'inspection dimensionnelle sont effectués de manière standard. L'ajout d'essais de pression spécifiques à l'application (par exemple, un essai hydrostatique de 3 000 PSI) ou d'un rapport de position des ports par machine à mesurer tridimensionnelle (MMT) augmente le temps et le coût de l'inspection.
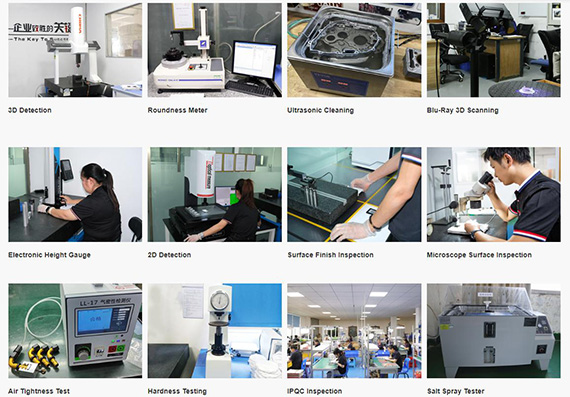
La détection est un processus complexe et précis. Selon les exigences de votre projet, les options d'inspection de la qualité comprennent :
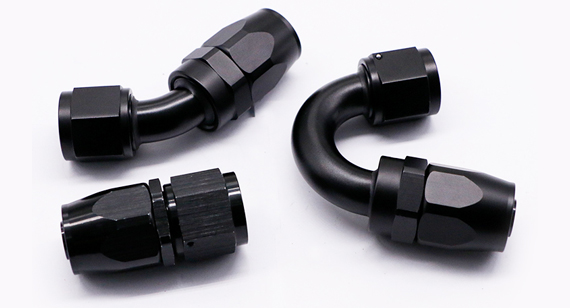
Résolution des fuites des cônes d'étanchéité après assemblage des raccords de tuyau pivotants AN-8
Un client du secteur des sports mécaniques de haut niveau nous a contactés concernant des micro-fuites persistantes sur des raccords de flexibles pivotants AN-8 en aluminium anodisé 6061-T6 (fabriqués par leurs anciens fournisseurs) installés sur une conduite de refroidisseur d'huile de 150 PSI. Bien que toutes les dimensions du filetage aient passé les contrôles standard de conformité, du liquide continuait de suinter au niveau du siège évasé à 37° après 30 minutes de cycles thermiques.
Notre équipe d'ingénieurs a effectué un scan optique détaillé de la surface et une inspection coordonnée des unités présentant des fuites :
Ensuite, nous avons procédé comme suit pour usiner les raccords de tuyau pivotants AN-8 :
Résultats
Les raccords AN-8 CNC sur mesure repensés ont atteint une étanchéité à 100 % lors des tests hydrostatiques jusqu'à 1 200 PSI, résolvant ainsi les problèmes de défaillance sur le terrain rencontrés par le client.
Lorsqu'on recherche des fournisseurs de raccords AN , il est parfois difficile de déterminer celui qui correspond le mieux à ses besoins. Afin de vous aider à choisir le bon fabricant, les points suivants doivent être respectés :
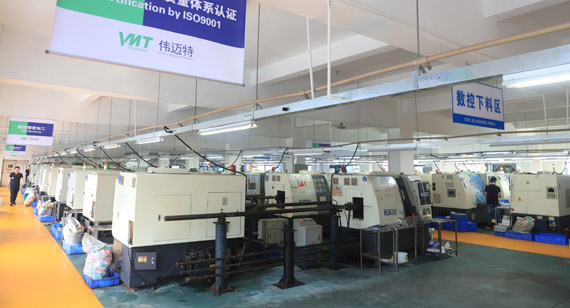
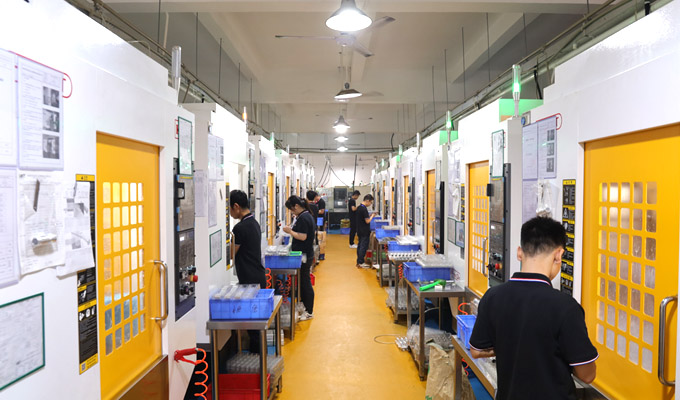
VMT s'engage à fournir des produits de la plus haute qualité et est certifiée ISO 9001. Nous garantissons la qualité de nos produits et de nos services pour chaque projet de nos clients. VMT dispose d'une usine de fabrication intégrée équipée de machines de pointe, notamment des machines de production, des poinçonneuses, des tours CNC, des machines-outils CNC 3 axes et des machines-outils CNC 5 axes de haute précision. Cela nous permet de répondre à tous vos besoins en matière de raccords de tuyaux. Quelle que soit la complexité de votre projet, contactez VMT pour une prise en charge optimale. [Plans 2D (fichiers PDF), Plans 3D (fichiers IGS/STP/STEP)].
Veuillez nous faire parvenir vos plans 2D, vos modèles CAO 3D, vos spécifications de matériaux, les dimensions AN, les exigences de filetage, d'étanchéité et de finition de surface, ainsi que les quantités de prototypes et de production. VMT étudiera la faisabilité de la fabrication, la stratégie d'usinage et les exigences d'inspection et de devis.
Toutes les informations et tous les fichiers téléchargés sont sécurisés et confidentiels.
1 Dites-nous ce dont vous avez besoin
2. Obtenez une solution et un devis
3 Approuver la production
Courriel : inquiry@vimetal.com.cn
Q1 : Puis-je utiliser directement des raccords NPT avec des raccords AN ?
R : Non, pas directement. Les raccords AN assurent l'étanchéité sur un cône évasé métallique à 37° avec filetage UNF droit, tandis que les raccords NPT assurent l'étanchéité sur un filetage conique grâce à un produit d'étanchéité. Pour les raccorder, il faut utiliser un adaptateur AN-NPT usiné CNC sur mesure.
Q2 : Quelle est la différence entre les raccords AN 37° et les raccords SAE 45° ?
A : Les raccords AN utilisent un angle d'évasement de 37 degrés et un pas de filetage UNF militaire spécifique. Les raccords automobiles standard (souvent utilisés en plomberie ou sur les voitures anciennes) utilisent un angle d'évasement de 45 degrés. Raccorder un raccord AN à 37° à un raccord SAE à 45° endommagera la surface d'étanchéité et provoquera d'importantes fuites de fluide.
Q3 : Pourquoi mon raccord de tuyau AN fuit-il alors que le raccord est bien serré ?
A : Un serrage excessif d'un raccord AN peut déformer ou écraser le cône d'étanchéité en aluminium à 37°, créant ainsi une fuite permanente. Parmi les autres causes fréquentes, citons les bavures ou rayures sur le cône évasé, les dépôts d'anodisation non protégés ou un défaut de concentricité du filetage. Lors du montage, respectez toujours les couples de serrage prescrits et utilisez des clés AN en aluminium.
Q4 : Comment l'anodisation affecte-t-elle les dimensions et le filetage des raccords AN usinés CNC ?
A : L'anodisation de type II ajoute généralement de 5 à 15 µm d'épaisseur de surface, tandis que l'anodisation dure de type III ajoute de 25 à 50 µm. En raison des tolérances serrées des filetages, les filetages non masqués doivent être usinés légèrement sous-dimensionnés avant l'anodisation, ou des bouchons de masquage de haute précision doivent être utilisés pour éviter que le revêtement n'atteigne les filetages fonctionnels et les cônes d'étanchéité.
Q5 : L'usinage ou le pliage CNC peuvent-ils provoquer des erreurs dimensionnelles dans les tubes et les segments de tuyaux cintrés AN ?
R : Oui, cela peut arriver. Mais les cintreuses de tubes CNC de précision peuvent éviter ces erreurs grâce à un système de retour d'information en temps réel par capteurs et à une compensation automatique du retour élastique, garantissant ainsi un positionnement précis du col.
Q6 : Comment les raccords AN coudés et les composants tubulaires sont-ils pivotés et fixés en toute sécurité lors de l'usinage CNC ?
A : Les pièces sont fixées à l'aide de mors souples profilés sur mesure, de pinces pneumatiques et de pinces indexables multiaxes. Ce système de maintien spécialisé empêche tout glissement ou déformation du tube tout en permettant une rotation complète à 360 degrés pour un usinage précis des ports et des filetages.
Les informations techniques et les conseils de fabrication publiés sur le site web de VMT sont fournis à titre indicatif uniquement. Bien que nous nous efforcions d'assurer leur exactitude, VMT ne garantit pas que les procédés, les tolérances ou les propriétés des matériaux mentionnés soient applicables à chaque projet spécifique. Toute utilisation de ces informations se fait à vos propres risques. Il incombe à l'acheteur de fournir les spécifications techniques définitives pour toute commande de production. Les spécifications finales et les conditions de service seront soumises au contrat ou au devis formel confirmé par les deux parties.


 +86 15099911516




 Lire la suite