
Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Le blog VMT est dédié au partage de nos connaissances durement acquises en matière de fabrication de prototypes. Nous espérons que ces articles vous aideront à optimiser la conception de vos produits et à mieux comprendre le monde du prototypage rapide. Bonne lecture !
Obtenez un devis instantané Tous les fichiers téléchargés sont sûrs et confidentiels
Accueil / Ressources / Blog /
 VMT
 2026 06 18
L'usinage CNC des semi-conducteurs exige des tolérances micrométriques, un contrôle rigoureux de la contamination et une maîtrise stricte du dégazage. Des matériaux comme l'aluminium 6061, l'acier inoxydable 316L et le PEK nécessitent un processus de fabrication de niveau salle blanche, impossible à reproduire dans les ateliers d'usinage classiques.
 66
 Lire la suite
 VMT 2026 06 17
L'acier inoxydable 410 (UNS S41000, 1.4006) est un acier martensitique dont l'usinabilité à l'état recuit atteint environ 54 % de celle de l'acier B1112, soit mieux que les aciers austénitiques 304 et 316. Les vitesses de coupe CNC recommandées varient de 100 à 180 SFM avec des outils en carbure à l'état recuit, et descendent à 60-100 SFM pour un acier traité thermiquement d'une dureté supérieure à 35 HRC. L'acier 410 est magnétique, trempable et offre une résistance à la corrosion modérée, ce qui le rend adapté aux arbres de pompes, aux composants de vannes, à la visserie et aux instruments chirurgicaux.
66
Lire la suite
 VMT 2026 06 17
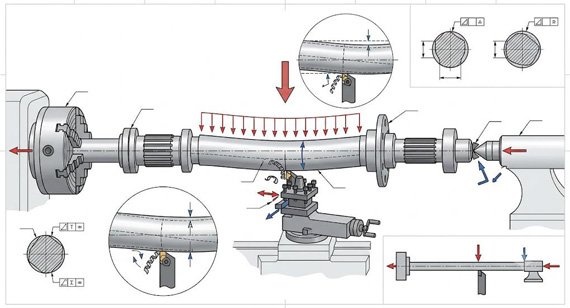
La déformation lors de l'usinage d'arbres longs sur mesure est due aux forces de coupe, au poids propre et à la dilatation thermique. Pour la prévenir, il convient d'optimiser le rapport L/D, d'utiliser des lunettes fixes, de pratiquer le tournage en sens inverse et de réaliser un traitement thermique de relaxation des contraintes entre les passes d'ébauche et de finition.
66
Lire la suite
 VMT 2026 06 16
Les pièces d'éclairage usinées CNC sont des composants de précision destinés aux luminaires LED et architecturaux. Elles offrent des tolérances serrées, une géométrie thermique personnalisée et des finitions telles que l'anodisation ou les réflecteurs tournés au diamant.
66
Lire la suite
 VMT 2026 06 15
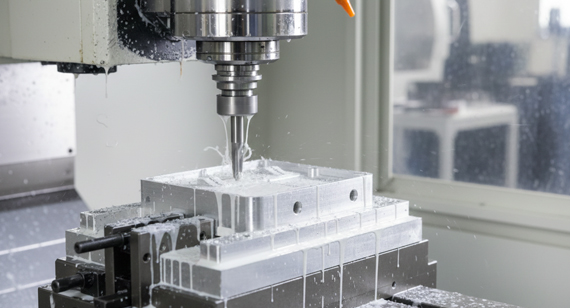
L'usinage CNC permet d'obtenir des parois minces de 0.3 à 0.5 mm en aluminium avec des tolérances de ±0.01 mm et un état de surface Ra de 0.4 à 3.2 µm, mais son coût unitaire est plus élevé pour les grandes séries. Le moulage à parois minces (moulage sous pression, moulage à cire perdue) permet d'atteindre une épaisseur minimale de 1.0 à 1.5 mm en aluminium à un coût unitaire bien inférieur au-delà de plusieurs milliers d'unités, bien que les tolérances s'élargissent à ±0.1 à 0.5 mm et que la porosité interne réduise les propriétés mécaniques. Le seuil de rentabilité est généralement plus favorable à l'usinage CNC en dessous de 1 000 à 3 000 unités environ et au moulage au-delà de ce seuil. De nombreux programmes de production combinent les deux procédés : un moulage quasi-définitif suivi d'un usinage de finition CNC des interfaces critiques.
66
Lire la suite
 VMT 2026 06 12
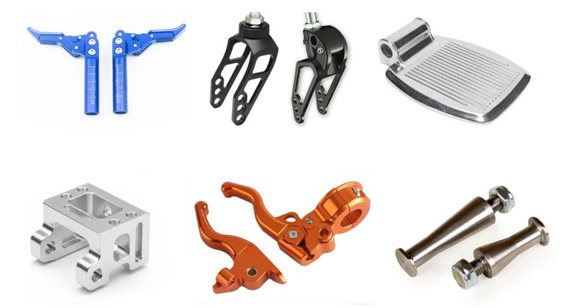
Cet article répertorie les principales catégories de pièces usinées CNC pour fauteuils roulants électriques qui influencent directement leurs performances, en détaillant les matériaux, les tolérances critiques et la logique de production de chacune. L'étude de cas de notre usine, présentée en fin d'article, illustre comment ces capacités se traduisent en résultats concrets.
66
Lire la suite
 VMT 2026 06 11
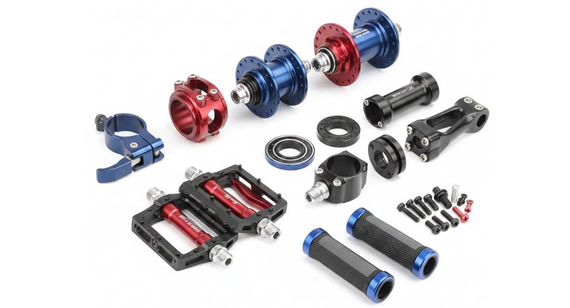
Ce guide présente en détail l'usinage CNC des pièces de vélo. Nous aborderons la sélection des matériaux, identifierons les composants CNC les plus courants, discuterons des tolérances et de l'état de surface, et partagerons des stratégies de conception pour la fabrication (DFM). Enfin, nous incluons une étude de cas de production de notre usine afin d'illustrer comment ces principes d'ingénierie sont appliqués à la fabrication de pièces de haute qualité. Pourquoi nous choisir pour l'usinage CNC de pièces pour la maison connectée ? Devis : Recevez un devis sous 2 heures et une analyse de faisabilité de fabrication avec recommandations sous 4 heures. Ingénierie et conception :
66
Lire la suite
 VMT 2026 06 10
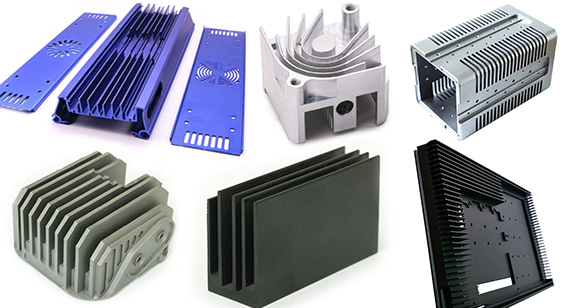
C'est là que les dissipateurs thermiques usinés CNC sur mesure prennent tout leur sens. Grâce au fraisage, au tournage ou à la découpe de blocs massifs d'aluminium ou de cuivre forgé, l'usinage CNC de précision permet d'obtenir des géométries d'ailettes complexes, des systèmes de fixation intégrés et des caractéristiques de surface optimisées que le moulage ou l'extrusion classiques ne peuvent tout simplement pas reproduire. Voici les cinq principaux avantages qui font de l'usinage CNC le choix idéal lorsque les performances thermiques, l'intégration du design ou la rapidité de développement sont des critères essentiels. Enfin, nous vous présenterons une étude de cas illustrant comment notre usine relève les défis d'usinage des dissipateurs thermiques CNC.
66
Lire la suite


 +86 15099911516




