Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 1188 | Publié par VMT le 11 juillet 2022


En termes simples, le dispositif de fixation comporte six points (3+2+1 : trois points de fixation sur la surface, deux points de fixation sur la ligne et un point de fixation). L'usinage doit permettre de corriger les déformations. Les déformations lors de l'usinage de pièces courantes en aluminium peuvent avoir de nombreuses causes , liées au matériau, à la forme de la pièce et aux conditions de production. On distingue principalement : les déformations dues aux contraintes internes de l'ébauche, celles dues à la force de coupe et à la chaleur générée, et celles dues à la force de serrage.
Mesures de processus pour réduire la déformation des pièces en aluminium
1. Réduire la contrainte interne de la pièce brute
Le vieillissement naturel ou artificiel et le traitement par vibration permettent d'éliminer partiellement les contraintes internes de l'ébauche. Le pré-usinage constitue également une méthode efficace. Pour les ébauches de grandes dimensions, en raison des surépaisseurs importantes, la déformation après usinage est également importante. Si les parties excédentaires de l'ébauche sont usinées au préalable et que la surépaisseur de chaque partie est réduite, cela permet non seulement de limiter la déformation lors de l' usinage CNC ultérieur, mais aussi de relâcher une partie des contraintes internes accumulées après un certain temps suivant l'usinage CNC.
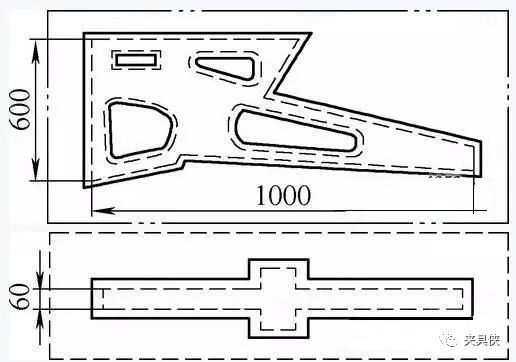
Par exemple, la figure 1 montre une pièce de poutre, la forme de l'ébauche telle qu'indiquée par la ligne en pointillés doubles sur la figure pèse 60 kg, alors que la pièce ne pèse que 3 kg. Si elle est traitée et formée en une seule fois selon la ligne en pointillés sur la figure, l'erreur de planéité peut atteindre 14 mm. Si le prétraitement est effectué selon la ligne continue sur la figure, puis transformé en pièces en aluminium requises après un certain temps de vieillissement naturel, l'erreur de planéité peut être réduite jusqu'à 3 mm.
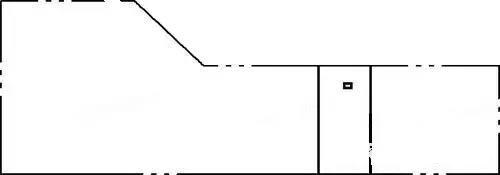
La figure 2 montre une partie d'un certain type de perforateur de bouchons, l'épaisseur minimale locale n'est que de 3 mm et l'épaisseur de la pièce brute avant l'usinage CNC est de 20 mm. Les pièces en aluminium peuvent être directement traitées à la taille souhaitée en changeant la plaque de pression sur le centre d'usinage CNC, mais lorsqu'elles sont retirées de la table de travail, les extrémités inférieures des pièces en aluminium seront soulevées, ce qui entraînera un surdimensionnement important ou même une mise au rebut.
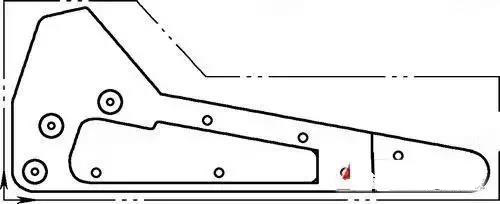
Par conséquent, avant l'usinage CNC , une rainure de détente est d'abord pratiquée dans l'ébauche, comme indiqué par le trait plein sur la figure 3. L'ébauche est ensuite retirée de la table de travail et laissée à sécher naturellement pendant 1 à 2 heures afin de maximiser la déformation. Un usinage par planage est ensuite effectué pour aplanir la pièce, ce qui réduit considérablement sa déformation lors des étapes d'usinage ultérieures.
2. Améliorer la capacité de coupe de l'outil
Les paramètres de matériau et de géométrie de l'outil ont une influence importante sur la force de coupe et la chaleur de coupe. Le choix correct de l'outil est très important pour réduire la déformation des pièces en aluminium.
(1) Sélection raisonnable des paramètres géométriques de l'outil.
①Angle de coupe : dans des conditions de maintien de la résistance de la lame, l'angle de coupe est choisi de manière appropriée pour être plus grand, d'une part, il peut meuler un bord tranchant et d'autre part, il peut réduire la déformation de coupe, rendre l'enlèvement des copeaux plus fluide, puis réduire la force de coupe et la température de coupe. N'utilisez jamais d'outils avec un angle de coupe négatif.
②Angle de dépouille : La taille de l'angle de dépouille a un impact direct sur l'usure du flanc et la qualité de surface de l'usinage CNC. L'épaisseur de coupe est une condition importante pour le choix de l'angle de dépouille. Pendant le fraisage grossier, en raison de la vitesse d'avance élevée, de la charge de coupe élevée et de la génération de chaleur importante, l'outil nécessite de bonnes conditions de dissipation de la chaleur. Par conséquent, l'angle de dépouille doit être sélectionné pour être plus petit. Lors du fraisage fin, le tranchant doit être tranchant, le frottement entre le flanc et la surface usinée CNC est réduit et la déformation élastique est réduite. Par conséquent, l'angle de dépouille doit être plus grand.
③ Angle d'hélice : afin de rendre le fraisage fluide et de réduire la force de fraisage, l'angle d'hélice doit être aussi grand que possible.
④Angle de déclinaison principal : une réduction appropriée de l'angle de déclinaison principal peut améliorer les conditions de dissipation de la chaleur et réduire la température moyenne de la zone d'usinage CNC.
(2) Améliorer la structure de l’outil.
①Réduisez le nombre de dents de la fraise et augmentez l'espace pour les copeaux. En raison de la grande plasticité du matériau en aluminium et de la grande déformation de coupe pendant l'usinage, un grand espace pour les copeaux est nécessaire, de sorte que le rayon inférieur de la rainure pour copeaux doit être grand et le nombre de dents de la fraise doit être petit.
② Meulez finement les dents. La valeur de rugosité du tranchant des dents de la fraise doit être inférieure à Ra=0.4um. Avant d'utiliser un nouveau couteau, vous devez utiliser une pierre à huile fine pour affûter légèrement l'avant et l'arrière des dents du couteau plusieurs fois afin d'éliminer les bavures et les légères dentelures laissées lors de l'affûtage des dents. De cette façon, non seulement la chaleur de coupe peut être réduite, mais aussi la déformation de coupe est relativement faible.
③ Contrôlez strictement la norme d'usure de l'outil. Une fois l'outil usé, la valeur de rugosité de la surface de la pièce augmente, la température de coupe augmente et la déformation de la pièce augmente. Par conséquent, en plus de la sélection de matériaux d'outils ayant une bonne résistance à l'usure, la norme d'usure de l'outil ne doit pas être supérieure à 0.2 mm, sinon il est facile de produire des bords rapportés. Lors de la coupe, la température de la pièce ne doit généralement pas dépasser 100 ℃ pour éviter toute déformation.
3. Améliorer la méthode de serrage pour l'usinage des pièces en aluminium
Pour les pièces en aluminium à parois minces et peu rigides, les méthodes de serrage suivantes peuvent être utilisées pour réduire la déformation :
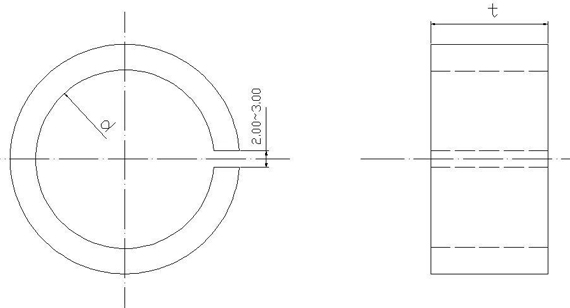
(1) Pour les pièces de bague à paroi mince, si un mandrin autocentrant à trois mors ou une pince à ressort est utilisé pour le serrage radial, une fois qu'il est relâché après l'usinage CNC, la pièce se déformera inévitablement. À ce stade, la méthode de pressage de la face d'extrémité axiale avec une meilleure rigidité doit être utilisée. Positionnez le trou intérieur de la pièce, fabriquez un mandrin fileté, insérez-le dans le trou intérieur de la pièce, appuyez sur la face d'extrémité avec une plaque de recouvrement dessus, puis serrez-le avec un écrou. Lors de l'usinage CNC du cercle extérieur, la déformation de serrage peut être évitée, de manière à obtenir une précision d'usinage satisfaisante.
(2) Lors de l'usinage CNC sur des pièces à parois minces et à plaques minces, il est préférable d'utiliser des ventouses à vide pour obtenir une force de serrage uniformément répartie, puis d'effectuer l'usinage CNC avec une petite quantité de coupe, ce qui peut bien empêcher la déformation des pièces.
(3) Utiliser la méthode d'emballage. Afin d'augmenter la rigidité du processus des pièces à parois minces, un milieu peut être rempli à l'intérieur de la pièce pour réduire la déformation de la pièce pendant le serrage et la découpe. Par exemple, de l'urée fondue contenant 3 à 6 % de nitrate de potassium est versée dans la pièce. Après l'usinage CNC, la pièce peut être immergée dans de l'eau ou de l'alcool, et la charge peut être dissoute et versée.
4. Organisation raisonnable des processus
Lors de l'usinage à grande vitesse, en raison des importantes surépaisseurs et de la coupe intermittente, le processus de fraisage génère souvent des vibrations, ce qui affecte la précision et la rugosité de surface. C'est pourquoi le processus d'usinage à grande vitesse CNC se divise généralement en plusieurs étapes : ébauche, semi-finition, ébavurage, finition et autres. Pour l'usinage de pièces en aluminium de haute précision, une seconde étape de semi-finition est parfois nécessaire. Après l'ébauche, les pièces en aluminium sont refroidies naturellement, ce qui élimine les contraintes internes et réduit les déformations. La surépaisseur résiduelle après l'ébauche doit être supérieure à la déformation, généralement de 1 à 2 mm. Lors de la finition, la surface des pièces doit présenter une surépaisseur uniforme, généralement de 0.2 à 0.5 mm, afin de garantir la stabilité de l'outil pendant l'usinage. Ceci permet de réduire considérablement les déformations et d'obtenir une bonne qualité de surface, assurant ainsi la précision d' usinage des pièces en aluminium.
6 méthodes opératoires pour éviter la déformation des pièces en aluminium
En plus d'améliorer les performances de l'outil et d'éliminer les contraintes internes du matériau grâce à un traitement de vieillissement préalable, en fonctionnement réel, l'utilisation de méthodes de fonctionnement appropriées peut éviter efficacement la déformation du matériau lors de l'usinage CNC.
1. Méthode de traitement symétrique
Pour les pièces en aluminium avec une grande surépaisseur d'usinage CNC, afin de leur permettre d'avoir de meilleures conditions de dissipation de chaleur pendant le processus d'usinage CNC et d'éviter la concentration de chaleur, un usinage symétrique doit être adopté pendant l'usinage CNC. Si une tôle de 90 mm d'épaisseur doit être usinée à 60 mm, si un côté est fraisé et l'autre côté est fraisé immédiatement, et la taille finale est traitée en une seule fois, la planéité atteindra 5 mm ; si elle est traitée symétriquement avec une alimentation répétée, chaque côté est traité deux fois pour que la dimension finale puisse garantir une planéité de 0.3 mm.
2. Méthode de traitement multiple en couches
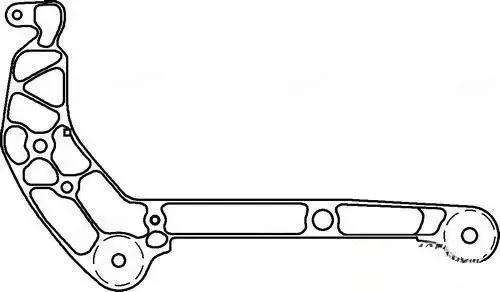
S'il y a plusieurs cavités sur la pièce en tôle, comme indiqué sur l'image ci-dessous. Lors de l'usinage CNC, il n'est pas approprié d'utiliser la méthode d'usinage CNC séquentielle d'une cavité et d'une cavité, ce qui entraînera facilement un traitement inégal des pièces en aluminium et provoquera une déformation. Un traitement multicouche est adopté, et chaque couche est traitée sur toutes les cavités en même temps que possible, puis la couche suivante est traitée pour que les pièces en aluminium soient soumises à des contraintes uniformes et réduisent la déformation.
3. Sélection appropriée de la quantité de coupe
La force de coupe et la chaleur de coupe peuvent être réduites en modifiant la quantité de coupe. Parmi les trois éléments de la quantité de coupe, la quantité d'engagement arrière a une grande influence sur la force de coupe. Si la tolérance d'usinage CNC est trop importante, la force de coupe d'un passage est trop importante, ce qui déformera non seulement les pièces en aluminium, mais affectera également la rigidité de la broche de la machine-outil et réduira la durabilité de l'outil. Si le nombre de couteaux à ronger par l'arrière est réduit, l'efficacité de la production sera considérablement réduite. Cependant, le fraisage à grande vitesse est utilisé dans l'usinage CNC, ce qui peut surmonter ce problème. Tout en réduisant la quantité d'engagement arrière, tant que l'avance est augmentée en conséquence et la vitesse de la machine-outil est augmentée, la force de coupe peut être réduite et l'efficacité de traitement des pièces en aluminium peut être garantie en même temps.
4. Faites attention à l'ordre des couteaux
L'ébauche et la finition doivent utiliser des séquences de passes différentes. L'usinage d'ébauche met l'accent sur l'amélioration de l'efficacité de traitement des pièces en aluminium et sur la recherche du taux d'enlèvement par unité de temps. En général, le fraisage en coupe ascendante peut être utilisé. C'est-à-dire que l'excès de matière à la surface de la pièce brute est éliminé à la vitesse la plus rapide et dans le temps le plus court, et le contour géométrique requis pour la finition est essentiellement formé. Bien que la finition mette l'accent sur la haute précision et la haute qualité, il est conseillé d'utiliser le fraisage en descente. Étant donné que l'épaisseur de coupe des dents de la fraise diminue progressivement du maximum à zéro pendant le fraisage en descente, le degré de durcissement de l'usinage CNC est considérablement réduit et le degré de déformation de l'usinage des pièces en aluminium est également réduit.
5. Compression secondaire des pièces à parois minces
Les pièces à parois minces sont déformées en raison du serrage lors de l'usinage CNC, et même la finition est inévitable. Afin de réduire au minimum la déformation de la pièce, vous pouvez desserrer la partie de pression avant de terminer la taille finale, de sorte que la pièce puisse revenir librement à son état d'origine, puis la presser légèrement, tant que la pièce peut être juste serrée, de sorte que l'effet d'usinage CNC idéal peut être obtenu. En bref, le point d'action de la force de serrage est de préférence sur la surface de support, et la force de serrage doit agir dans le sens de la rigidité des pièces en aluminium. Dans le but de garantir que les pièces en aluminium ne se desserrent pas, plus la force de serrage est faible, mieux c'est.
6. Perçage avant fraisage
Lors de l'usinage CNC de pièces en aluminium avec cavité, il est important d'éviter que la fraise ne pénètre directement dans la pièce comme un foret. En effet, l'espace serait insuffisant pour l'évacuation des copeaux, ce qui entraînerait une surchauffe et une dilatation de la pièce, ainsi que des problèmes tels que la casse de la fraise. Il est donc conseillé de pré-percer le trou avec un foret du même diamètre ou d'un diamètre supérieur à celui de la fraise, puis de fraiser ensuite la cavité. Une autre solution consiste à utiliser un logiciel de FAO pour générer un programme de fraisage hélicoïdal.


 +86 15099911516




 Lire la suite