Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 726 | Publié par VMT le 22 juin 2021


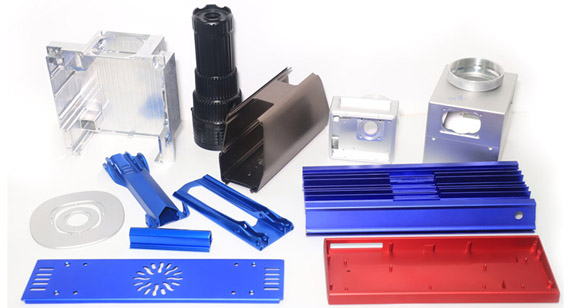
Après sablage et oxydation de pièces en aluminium usinées CNC , des défauts et des piqûres apparaissent en surface, altérant fortement la texture du produit. Ce problème fréquent dans le secteur a un impact considérable sur les clients et nuit gravement à leur image de marque et aux délais de livraison.

VMT est une usine spécialisée dans l'usinage de pièces en aluminium sur mesure pour accessoires de quincaillerie. Face aux difficultés mentionnées ci-dessus, nous avons réuni nos ingénieurs afin d'analyser les principales causes et les solutions suivantes :
Les pièces en aluminium usinées par CNC sont traitées par un centre d'usinage CNC. Au cours du traitement, des facteurs peuvent provoquer le trachome, tels que les matériaux, les fluides de coupe, les boîtes de retournement, l'environnement de stockage, l'acide utilisé pour le nettoyage dans les usines d'oxydation, les valeurs de sel, etc.
L'outil de coupe est généralement fabriqué en alliage dur, ce qui lui confère une vitesse élevée, une grande précision d'usinage CNC et une efficacité de traitement élevée ;
Matériaux : Lorsque cela est possible, utilisez impérativement de l’aluminium neuf, conforme aux normes d’usinage. Nous ne pouvons pas recourir à des fournisseurs qui ajoutent des matériaux recyclés pour réduire les coûts, car cela peut entraîner des maladies infectieuses. Par conséquent, le choix du fournisseur est crucial lors de l’achat de matières premières. Privilégiez les fournisseurs avec lesquels vous collaborez depuis longtemps et qui travaillent avec les principaux fabricants.
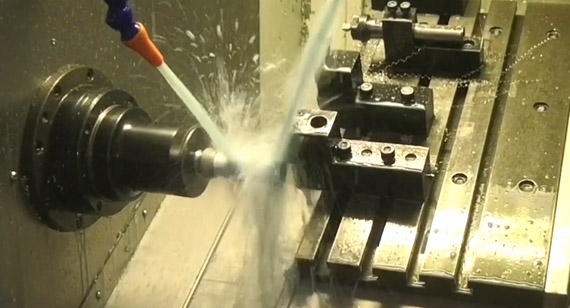
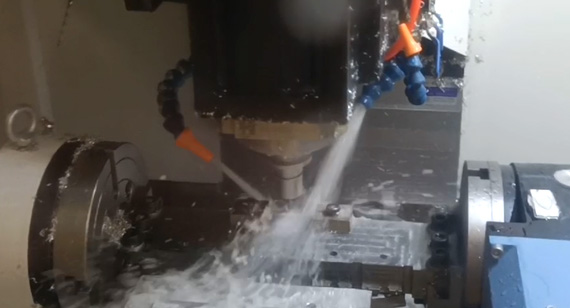
Fluide de coupe : Le fluide de coupe assure une bonne dissipation de la chaleur et une lubrification efficace pendant l’usinage. Généralement, les fluides de coupe contiennent des composants alcalins. Or, ces composants salins peuvent corroder la surface de l’aluminium et y créer des piqûres. Il est donc essentiel que le fluide de coupe contienne davantage d’eau, que son pH soit contrôlé et qu’il protège la surface des pièces en aluminium usinées.
Boîte de retournement : Lors du retournement des pièces usinées en aluminium, des liquides inconnus, notamment des résidus de fluide de coupe, peuvent subsister à leur surface. Les pièces n’ayant pas subi de traitement de surface depuis longtemps risquent de se corroder fortement et de présenter des piqûres. La boîte de retournement doit donc être nettoyée et remise en état régulièrement.
Le moulage sous pression d'aluminium consiste à couler sous pression une pièce en alliage d'aluminium. L'aluminium liquide chauffé, ou l'alliage d'aluminium, est versé dans l'orifice d'alimentation de la machine de moulage sous pression pour obtenir un composant ou une pièce en aluminium moulée dans un moule. Ce procédé est généralement appelé moulage sous pression d'aluminium.
Étant donné que l'alliage d'aluminium présente une bonne fluidité et une bonne plasticité, la coulée dans une machine de coulée sous pression, la coulée sous pression en aluminium peut réaliser une variété de formes complexes par usinage CNC, ce qui permet de produire une précision et une surface supérieures. Dans une large mesure, les pièces moulées et les alliages d'aluminium et d'aluminium en métal sont de grande taille, mais permettent également d'économiser de l'électricité, des matériaux métalliques et des coûts de main-d'œuvre ; par conséquent, les pièces moulées sous pression en aluminium sont largement utilisées dans la fabrication automobile, la production de moteurs à combustion interne, la fabrication de motos, la fabrication de moteurs, la fabrication de pompes à huile, la fabrication de machines de transmission, les instruments de précision, l'aménagement paysager de jardins, l'architecture électrique, la décoration architecturale et d'autres industries. L'aluminium et les alliages d'aluminium ont une excellente conductivité thermique, une faible densité, une grande aptitude au traitement, ces conditions contrôlées garantissent des pièces d'usinage CNC en alliage d'aluminium de haute qualité.
Problème d'œil de sable lors du traitement d'usinage CNC de contrôle numérique en alliage d'aluminium, pour les raisons suivantes :
1. Afin d'assurer la qualité du raffinage et du dégazage des alliages d'aluminium, sélectionnez un bon agent de raffinage, réduisez la teneur en gaz de l'eau d'aluminium, éliminez le niveau de liquide et empêchez le gaz de pénétrer dans le moule à gaz.
2. Choisissez un bon agent de démoulage. L'agent de démoulage sélectionné ne doit pas générer de gaz pendant le moulage sous pression et présente de bonnes performances de démoulage ;
3. Assurez-vous que l'échappement du moule est lisse et non bloqué, et que l'échappement est lisse pour garantir que le gaz dans le moule est complètement évacué, en particulier le canal d'échappement doit être débloqué lorsque le liquide d'aluminium est finalement polymérisé ;
4. Ajustez les paramètres de moulage sous pression et la vitesse de remplissage ne doit pas être trop rapide pour éviter l'entraînement d'air ;
5. Prêter attention à l'utilisation du refroidissement par tirage de noyau dans la conception du traitement d'usinage des pièces en aluminium et la conception des moules pour minimiser les défauts d'une différence de paroi excessive ;
6. Le moule et la conception doivent être améliorés dans la position où des trous d'air apparaissent souvent.
En résumé, dans l’industrie du moulage sous pression, si les six mesures ci-dessus sont mises en œuvre, le taux de rejet des pores des produits moulés sous pression en alliage d’aluminium peut être réduit, augmentant ainsi le taux de qualification des produits.
Bienvenue à tous pour participer à l'exploration visant à rendre l'usinage des pièces en aluminium CNC plus efficace et à réduire l'apparition du mauvais trachome !


 +86 15099911516




 Lire la suite