Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /
Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 290 | Publié par VMT le 06 octobre 2022


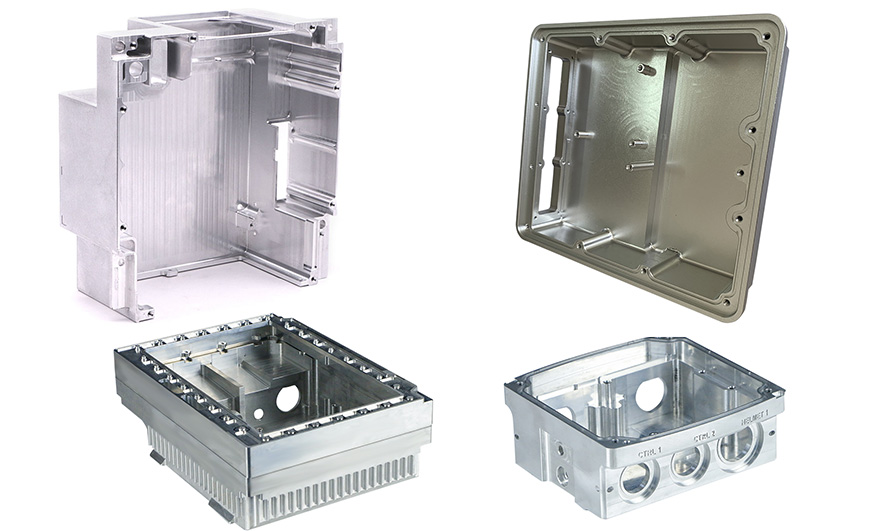
Les principaux facteurs de déformation de la cavité de communication lors de l'usinage CNC sont la complexité de sa forme, son rapport d'aspect et l'épaisseur de ses parois, ainsi que la rigidité et la stabilité du matériau. Il est donc important de minimiser l'influence de ces facteurs sur les pièces dès leur conception, notamment pour les grandes pièces qui doivent présenter une structure robuste. De plus, des problèmes tels que la dureté de l'ébauche et les scories doivent être rigoureusement contrôlés afin de limiter les déformations.
Tenue de travail
Le serrage de la pièce est susceptible de provoquer la déformation des pièces usinées CNC. Afin d'éviter cette déformation, il est nécessaire de sélectionner le point de serrage correct et de sélectionner la force de serrage appropriée en fonction de la position du point de serrage. Par conséquent, essayez de maintenir le point de serrage et le point d'appui cohérents, laissez la force de serrage agir sur l'effet d'appui et le point de serrage peut être plus proche de la surface usinée CNC, de sorte qu'il ne soit pas facile de provoquer une déformation due au serrage.
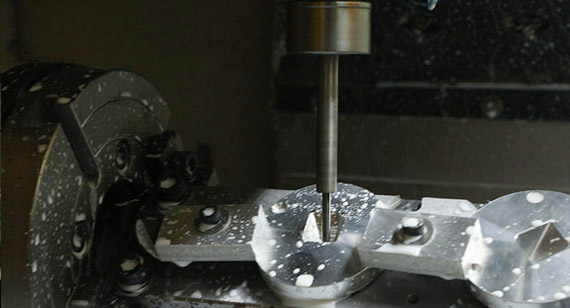
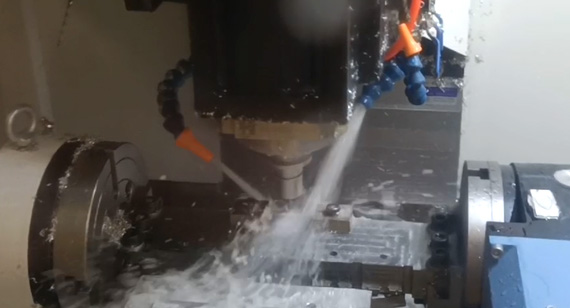
Par exemple, lorsqu'un centre d'usinage CNC traite la cavité du filtre, certains dispositifs auxiliaires sont nécessaires pour faciliter l'usinage CNC de la cavité du filtre. Le serrage et la rotation, car le traitement de la cavité du filtre sera limité, de sorte que le dispositif auxiliaire ne peut pas être utilisé de manière flexible, ce qui réduit l'efficacité et la qualité de l'usinage CNC.
Lorsque la pièce est soumise à des forces de serrage multidirectionnelles, il convient de tenir compte de leur ordre d'application. Outre les étapes précédentes, il est nécessaire d'augmenter la surface de contact entre la pièce usinée CNC et le dispositif de fixation, ou d'utiliser une force de serrage axiale pour accroître la rigidité de la pièce. C'est la méthode la plus efficace pour résoudre le problème de déformation lors du serrage.
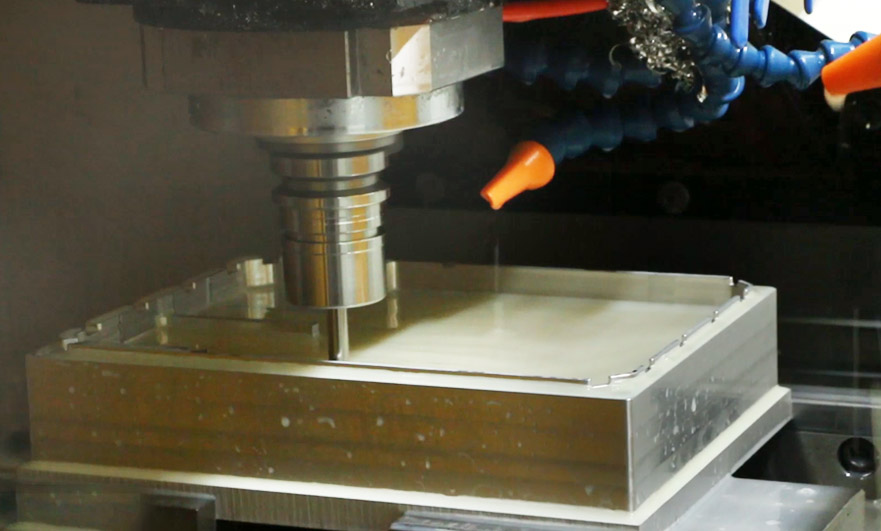
Processus d'usinage CNC
Pendant le processus de coupe, les pièces usinées CNC sont soumises aux forces de coupe. Il s'agit d'une déformation élastique dans le sens de la force. Cette déformation peut être améliorée sur l'outil. Lors de la finition, l'outil doit être tranchant, ce qui peut réduire la résistance au frottement entre l'outil et la pièce, et peut également améliorer la capacité de dissipation de la chaleur de la pièce de coupe et réduire la contrainte interne résiduelle sur les pièces usinées CNC.
Déformation sous contrainte après usinage CNC
La pièce usinée par commande numérique présente un état de contrainte interne relativement équilibré. Bien que sa forme soit relativement stable à ce stade, l'enlèvement de matière et le traitement thermique modifient les contraintes internes, et la pièce doit retrouver son équilibre. Un traitement thermique permet d'améliorer ce point et de maintenir la stabilité de la structure interne de la pièce après redressage thermique.
Ce qui précède n'est qu'un résumé de l' usine d'usinage CNC VMT . Pour en savoir plus sur l'usinage CNC, veuillez nous contacter à l'adresse inquiry@vimetal.com.cn afin d'en discuter.


 +86 15099911516



 Lire la suite