Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 365 | Publié par VMT le 09 décembre 2021


Le carbure cémenté est un alliage composé de métaux réfractaires et de liants, obtenus par métallurgie des poudres. Cet alliage, constitué d'un ou plusieurs carbures et du liant, est souvent appelé carbure cémenté. Les ateliers d'usinage CNC de précision utilisent indissociablement le carbure cémenté.
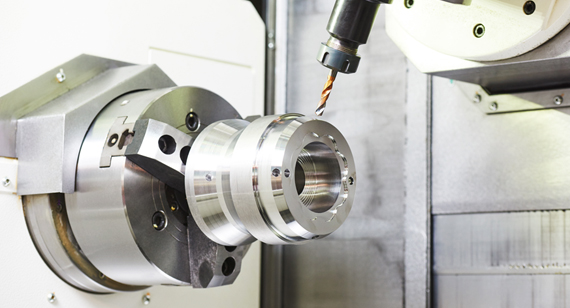
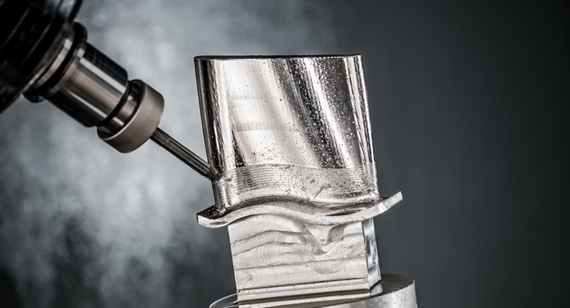
La dureté du carbure cémenté est extrêmement élevée et les techniques d'usinage CNC conventionnelles telles que le tournage CNC, le fraisage CNC et le perçage CNC ne peuvent pas être utilisées. Le carbure cémenté doit être traité par meulage d'outils diamantés ou par usinage par décharge électrique (EDM). Notre société dispose d'une technologie mécanique avancée, particulièrement adaptée à l'usinage CNC du carbure cémenté.
Qu'est-ce que la technologie d'usinage de pièces de précision CNC en carbure ?
La découpe est l'une des méthodes de découpe les plus couramment utilisées pour les tiges en carbure de tungstène, les plaques en carbure cémenté et les matériaux en carbure cémenté. Pour les matériaux de 1 mm ou moins, des pièces de coupe ultra-minces en diamant sont généralement utilisées pour l'usinage CNC.
Dans la pièce de coupe à base de résine diamantée, la ceinture annulaire extérieure est une couche de travail abrasive à liaison de résine et la partie centrale est un métal à haute résistance, qui est principalement utilisé pour les rainures de coupe et la coupe moyennes et grandes.
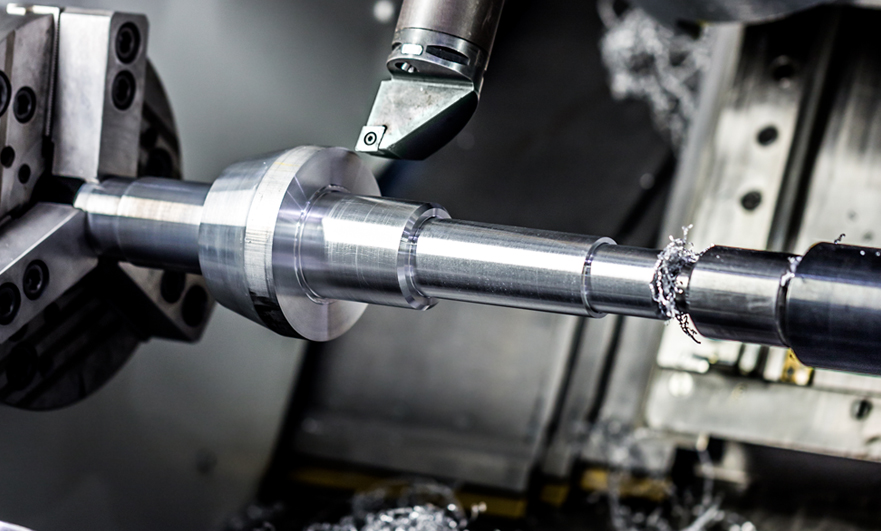
Dans le processus d'usinage CNC au carbure, l'outil lui-même doit avoir une dureté supérieure à celle de la pièce usinée. À l'heure actuelle, les matériaux d'outillage pour le tournage de pièces en alliage dur sont principalement constitués de liant non métallique CBN à haute dureté et haute résistance et de PCD diamanté.
1. Rectification cylindrique externe CNC
Nous disposons d'une rectifieuse cylindrique CNC de haute précision pour le meulage de carbure cémenté d'une longueur de 1500 mm et d'un diamètre de 450 mm.
2. Rectification cylindrique interne CNC
Rectifieuse CNC, utilisée pour le meulage de carbures spéciaux et d'outils de coupe avec diamètres et profils.
3. Rectification de surface
Nous disposons de plusieurs rectifieuses planes rotatives. La meule est installée sur une broche verticale et tourne parallèlement à la table magnétique. De cette façon, on obtient une surface courbe complètement plate et parallèle à l'arrière de la pièce usinée CNC de précision. Nous pouvons rectifier des pièces jusqu'à 1500 mm de diamètre.
Nous disposons également de plusieurs rectifieuses planes à broche horizontale.
4. GED
Le carbure cémenté ne pouvant pas être usiné par fraisage ou perçage, l'électroérosion est un procédé idéal pour l'usinage du carbure. Dans le procédé d'électroérosion, une étincelle électrique est générée entre l'électrode et la pièce noyée dans le fluide. Cette étincelle électrique, contrôlée avec soin, génère une chaleur intense et fait fondre des zones locales précises à la surface des pièces usinées CNC de précision. Le fluide agit comme un liquide de refroidissement, éliminant les particules métalliques corrodées.
Cependant, pour éviter les fissures dans les pièces usinées CNC de précision causées par la contrainte interne des carbures, une grande expérience est nécessaire. Afin d'éviter la corrosion pendant l'électroérosion, des nuances de carbure spéciales doivent être utilisées. Nous pouvons vous conseiller sur la conception et le choix des matériaux appropriés.
Points à prendre en compte lors du traitement thermique des pièces d'usinage CNC de précision en carbure cémenté
Afin d'améliorer les performances de coupe des pièces d'usinage CNC de précision en carbure de tungstène et d'éliminer les contraintes internes de la pièce, un certain programme de traitement thermique doit être défini pendant le processus d'usinage.
1. Traitement thermique préliminaire
Le traitement thermique préalable a pour but d'améliorer les performances de coupe du matériau et d'éliminer les contraintes résiduelles dans le processus de fabrication de l'ébauche. Les méthodes couramment utilisées comprennent le recuit et la normalisation.
2. Éliminer les contraintes résiduelles
Étant donné que les contraintes internes générées lors de l'usinage CNC de la pièce brute entraîneront une déformation des pièces d'usinage CNC de précision et affecteront la qualité de l'usinage CNC, un traitement thermique doit être effectué pour éliminer les contraintes résiduelles. La meilleure disposition pour le traitement thermique afin d'éliminer les contraintes résiduelles est après l'usinage grossier et avant la finition. Pour les pièces qui ne nécessitent pas d'usinage CNC de précision, un recuit est généralement effectué avant que la pièce brute n'entre dans l'atelier pour éliminer les contraintes résiduelles. Pour les vis de précision, les broches de précision et autres pièces en carbure cémenté de haute précision, plusieurs traitements thermiques doivent être effectués pour éliminer les contraintes résiduelles, et même des traitements à froid doivent être utilisés pour stabiliser la taille.
3. L'achèvement final
L'objectif final de l'usinage CNC est d'améliorer la résistance, la dureté de surface et la résistance à l'usure des pièces d'usinage CNC de précision en carbure de tungstène, généralement avant le meulage. Les procédés les plus couramment utilisés sont la trempe, la cémentation, la nitruration et la carbonitruration.
Par conséquent, dans le cas des pièces usinées CNC de précision en carbure cémenté , afin d'améliorer les propriétés mécaniques de ces pièces, un traitement thermique est essentiel pour que la qualité d'usinage CNC réponde aux exigences du produit.


 +86 15099911516




 Lire la suite