Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 339 | Publié par VMT le 13 décembre 2022


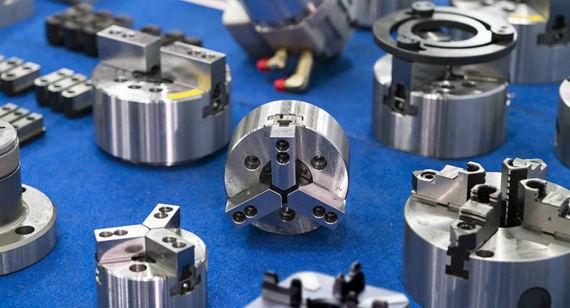
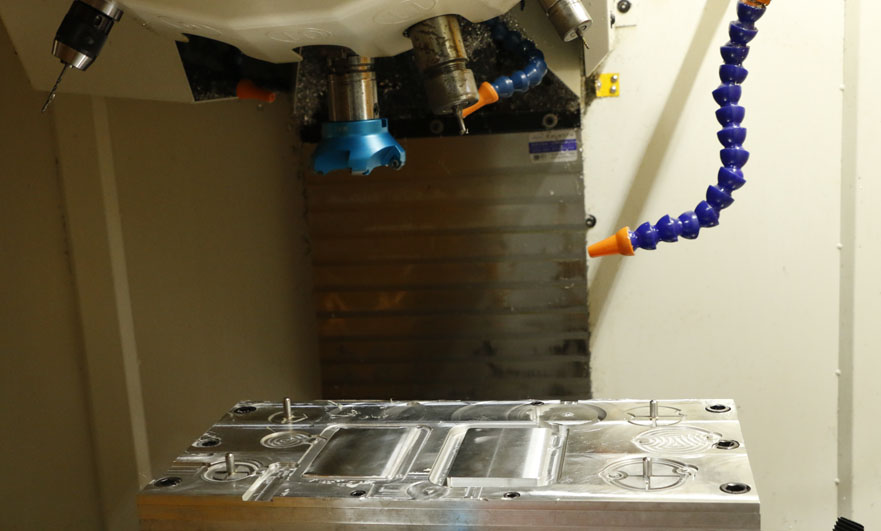
Les montages sont désormais indispensables en usinage CNC. Ils servent principalement d'outils auxiliaires pour contrôler la position ou le mouvement (ou les deux) et ainsi optimiser l'usinage des pièces . Quels sont donc les points à prendre en compte lors de l'utilisation de montages en usinage CNC ? Le guide VMT ci-dessous résume sept points importants.
1. Inspection avant l'usinage CNC :
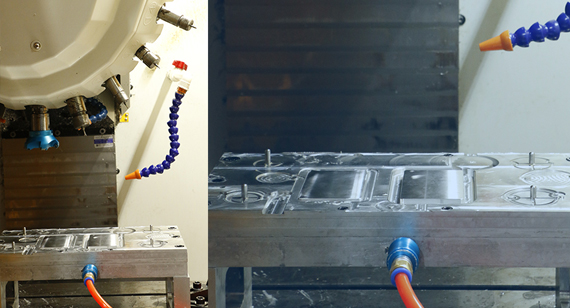
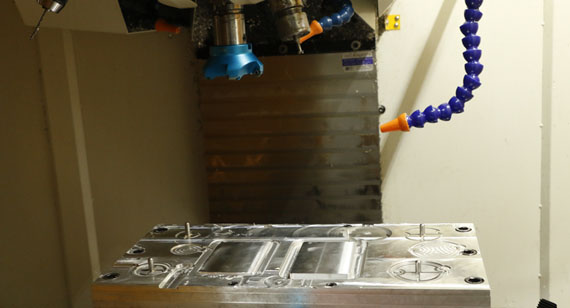
Avant l'usinage CNC, il est nécessaire de vérifier si le sens de serrage de la pièce est correct, si la position dans le moule est la même que celle requise, si le montage gêne l'usinage, si les outils utilisés sont complets, la détermination du référentiel de positionnement des coordonnées de la pièce, etc.
2. Prenez le couteau, jouez du couteau et laissez tomber le couteau :
Si vous rencontrez le phénomène d'une grande quantité d'avance, d'une longueur de serrage d'outil trop longue et d'un petit diamètre d'outil, il est facile d'avoir des dimensions inexactes lors du traitement de la même position que le rayon d'angle et le rayon d'outil. Le couteau est superposé pour dégager les coins, puis remplacé par un couteau plus grand pour résoudre le problème sur le côté.
3. Tolérance de correspondance entre le moule et le produit :
1). Le positionnement correspondant des coques supérieure et inférieure est garanti par la couture, et la tolérance de la couture concave et de la couture convexe est généralement de 0.1 d'un côté ;
2). Habituellement, la forme des accessoires sur le grand corps de la coque (comme un miroir transparent) est 0.1 à 0.2 plus petite que celle du grand corps ; la forme des accessoires mobiles (comme les boutons) sur le corps est 0.1 à 0.5 plus petite que celle du grand corps ;
3). Si la forme de la surface des accessoires est cohérente avec la forme de la surface du corps principal, ils peuvent être coupés à partir de la position correspondante sur la surface du corps principal.
4.Inspection des surcoupes d'usinage CNC :
VMT rappelle que la surcoupe est un problème fréquent et qu'une attention particulière doit y être accordée. La solution consiste à simuler une fois la trajectoire de l'outil et à la vérifier à plusieurs reprises dans différentes directions. La trajectoire de l'outil qui n'a pas été vérifiée ne peut pas être usinée. Lorsque la forme est fraisée CNC, si le point de coupe n'est pas sélectionné correctement, une surcoupe se produira, ce qui peut être évité en modifiant le point de coupe.
5. Sélection du point de coupe :
Lors de l'écriture du parcours de l'outil, le couteau peut être coupé à n'importe quelle hauteur et position spécifiées. Lorsque la première coupe vient juste de commencer à être traitée, la quantité de coupe est souvent relativement importante, ce qui est susceptible de provoquer la rupture ou le rebond du couteau. À ce stade, la position inférieure du couteau peut être ouverte grossièrement ou le couteau de la première couche est vide et le couteau doit être coupé autant que possible à l'extérieur du matériau. Ce problème doit être pris en compte.
6. Contenu de l'ordre de travail d'usinage CNC :
Afin de faciliter la communication avec l'opérateur, la fiche de traitement (document de programme) doit inclure : le nom du programme CNC, le type d'outil , le diamètre de l'outil, la longueur de serrage de l'outil, la tolérance d'usinage CNC , le type de trajectoire d'outil (outil d'ébauche ou d'éclaircissement), le nom du fichier graphique d'origine (par exemple cnc1c:mc9acb01s.mc9). Si des exigences particulières de traitement CNC sont requises, veuillez joindre un schéma.
7. Mauvais sens de serrage :
L'un des quatre trous de boulon de guidage (trous de poteau de guidage) sur la base du moule est réparti de manière asymétrique. La direction de la base du moule avant et après le serrage doit être claire afin que les directions des moules avant et arrière correspondent. Il y a une référence sur chaque gabarit. Une fois l'usinage CNC terminé, lorsque les moules avant et arrière sont combinés, la référence doit être alignée avec la référence et la base du moule d'origine doit être échantillonnée.
Ce qui précède est l'explication détaillée des sept précautions à prendre pour l'usinage des montages CNC, et j'espère qu'elle sera utile à tout le monde.


 +86 15099911516




 Lire la suite