Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 381 | Publié par VMT le 18 août 2026 | Temps de lecture : environ 6 minute


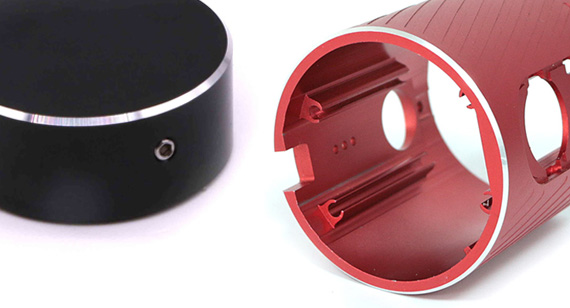
Un bord usiné brillant ou une surface métallique réfléchissante peuvent donner à votre pièce un aspect précis et haut de gamme, mais ils rendent aussi les petits défauts de fabrication beaucoup plus visibles. Les traces d'outils, les vibrations, les bavures, les irrégularités de largeur de bord, les rayures ou les transitions d'anodisation mal réalisées peuvent rapidement entraîner un rejet esthétique. La qualité d'un usinage brillant dépend de l'ensemble du processus de fabrication, et pas seulement de l'outil de coupe.
L'usinage CNC haute brillance est un procédé de coupe de précision utilisé pour créer des surfaces métalliques brillantes et réfléchissantes, telles que des bords brillants, des chanfreins, des anneaux décoratifs, des faces planes et des textures CD sur aluminium. La qualité de surface dépend du matériau, de l'état de l'outil, de la stabilité de la machine, du montage, de la trajectoire d'outil, de la surépaisseur de finition et du traitement après usinage.
Si votre dessin comporte un bord brillant, une surface miroir ou un contraste entre le métal anodisé et le métal exposé, la compréhension de ces relations de processus peut vous aider à contrôler l'apparence, la précision dimensionnelle et la cohérence des lots.
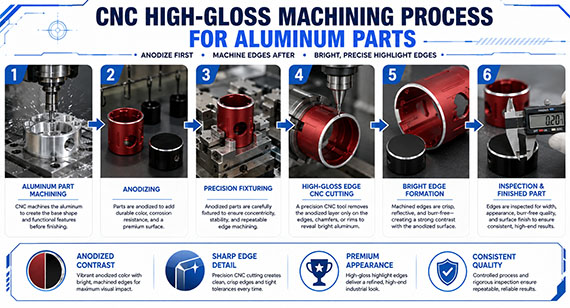
L'usinage CNC à haute brillance est un procédé de finition de précision qui crée une surface métallique lisse, brillante et réfléchissante directement par une découpe contrôlée.
Contrairement au polissage, qui utilise des abrasifs pour lisser progressivement une surface existante, l'usinage à haute brillance crée la géométrie décorative finale et l'aspect de surface lors de l'opération de coupe.
Les caractéristiques typiques d'une finition brillante comprennent :
La finition brillante n'occupe peut-être qu'une petite partie du composant, mais elle peut devenir l'un des premiers détails que votre client remarque.
Cela rend également les relations dimensionnelles importantes.
Par exemple, si un anneau brillant entoure un alésage central de précision, il doit rester concentrique à cet alésage et non simplement suivre son diamètre extérieur. Une pièce peut respecter plusieurs dimensions individuelles et paraître visuellement décentrée si son élément esthétique se réfère à une référence incorrecte.
L'usinage à haute brillance doit donc être considéré à la fois comme une exigence d'usinage de précision et une exigence esthétique.
Pas toujours.
Les termes « finition brillante », « finition lustrée » et « finition miroir » sont parfois utilisés indifféremment dans le développement de produits, mais ils peuvent décrire des exigences d'apparence différentes.
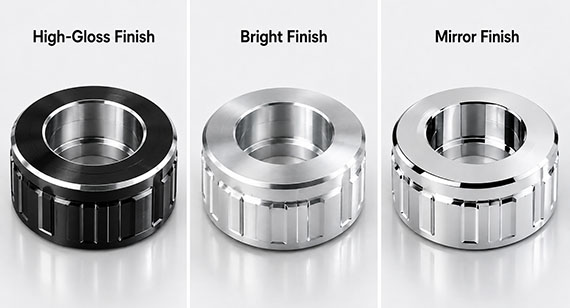
L'usinage CNC haute brillance désigne généralement une surface usinée avec précision, présentant une forte réflexion et un aspect métallique net. Ce procédé est courant pour les bords décoratifs, les anneaux, les chanfreins et les surfaces localisées.
Une spécification miroir véritable peut nécessiter un contrôle plus rigoureux des éléments suivants :
Pour une bordure brillante localisée, un chanfrein décoratif ou un anneau usiné, une découpe CNC haute brillance peut créer directement l'aspect souhaité.
Pour obtenir une grande surface continue à l'aspect miroir, il peut être nécessaire de combiner l'usinage de précision avec le polissage ou un autre procédé de finition, selon le matériau et les exigences visuelles.
C’est pourquoi une note sur un dessin comme « finition miroir requise » peut encore laisser trop de place à l’interprétation.
Pour les parties où l'apparence est primordiale, il est préférable de définir :
Conseil : Si l’aspect visuel importe plus qu’une valeur numérique de rugosité, fournissez des photos de référence ou un échantillon maître approuvé avec votre dessin.
L'usinage à haute brillance est généralement effectué une fois que la majeure partie de la géométrie fonctionnelle a déjà été établie.
Une séquence de fabrication typique peut comprendre :
L'opération de polissage haute brillance n'a pas pour but d'enlever une grande quantité de matière.
Au lieu de cela, une petite surépaisseur de finition contrôlée est enlevée dans des conditions de coupe stables. Cela permet de réduire :
La géométrie sous-jacente doit déjà être stable avant le début de l'opération de finition, cruciale pour l'apparence.
Pour les pièces comportant des poches, des contours, des trous, des filetages ou des dimensions critiques pour l'assemblage, la finition brillante doit être planifiée en même temps que la séquence principale de fraisage CNC plutôt que d'être traitée comme une opération décorative isolée.
Les surfaces à haute brillance peuvent être obtenues par fraisage et tournage CNC . Le procédé approprié dépend principalement de la géométrie de la pièce.
Fraisage CNC haute brillance
Le fraisage CNC à haute brillance est couramment utilisé pour :
La trajectoire de l'outil peut être programmée en fonction de la géométrie cosmétique requise tout en maintenant une relation contrôlée avec les références fonctionnelles.
Tournage CNC haute brillance
Le tournage CNC à haute brillance est plus adapté aux pièces rotatives telles que :
Lorsque la référence de rotation, la broche, le dispositif de maintien de la pièce et la position de l'outil sont correctement contrôlés, le tournage permet de créer des motifs décoratifs circulaires réguliers.
Certains composants nécessitent les deux processus.
Par exemple, un bouton de commande peut d'abord être usiné par commande numérique pour déterminer le diamètre extérieur, l'alésage central et la face avant, puis fraisé pour produire des fentes latérales, des logos, des détails de montage ou une géométrie décorative supplémentaire.
La méthode d'usinage doit suivre la géométrie de votre pièce plutôt que le seul niveau de brillance requis.
Le choix du matériau influe sur le comportement de coupe, le choix de l'outil, la formation de bavures, l'aspect de la surface, la réponse à l'anodisation et la manipulation après usinage.
Aluminium
L'aluminium est l'un des matériaux les plus utilisés pour l'usinage CNC de haute brillance.
Il permet d'obtenir des bords décoratifs nets et des surfaces usinées hautement réfléchissantes lorsque l'alliage, l'outil de coupe, le dispositif de fixation et la stratégie d'usinage sont correctement adaptés.
6061 est largement utilisé pour :
Il offre un équilibre pratique entre résistance, usinabilité, stabilité dimensionnelle et flexibilité en matière de finition de surface.
Le 6063 est fréquemment choisi lorsque l'apparence et la qualité de l'anodisation sont importantes, notamment pour les composants produits à partir de profilés extrudés.
Les applications typiques incluent:
L'alliage 7075 offre une résistance supérieure et peut être préféré lorsqu'un composant a des exigences mécaniques plus élevées.
Si la même pièce comporte également des surfaces esthétiques critiques, la validation du prototype peut aider à confirmer le résultat de l'usinage et de l'anodisation avant la production en série.
Pour l'usinage CNC de l'aluminium , où l'aspect est primordial , le choix du matériau doit donc prendre en compte bien plus que la seule résistance mécanique. L'usinabilité, la réaction à l'anodisation, la stabilité dimensionnelle, la qualité des arêtes et la finition cosmétique requise influent toutes sur le résultat final.
Copper
Après un usinage de précision, le cuivre peut produire une surface métallique réfléchissante attrayante.
Cependant, son comportement matériel exige un contrôle rigoureux de :
Une surface usinée de bonne qualité peut néanmoins devenir inacceptable si elle est rayée, tachée ou oxydée lors de manipulations ultérieures.
Laiton
Le laiton convient également à de nombreuses applications décoratives à haute brillance.
Les exemples typiques incluent :
Avec un outillage et des conditions de coupe appropriés, le laiton peut produire des surfaces nettes et brillantes avec un fort contraste métallique.
L’acier inoxydable peut avoir un aspect brillant ou réfléchissant, mais il ne faut pas systématiquement utiliser la même stratégie de taille au diamant que pour l’aluminium.
Selon la nuance d'acier inoxydable, la géométrie et les exigences d'aspect, le processus peut impliquer :
Par exemple, un bouton de commande en aluminium peut utiliser un anneau brillant taillé avec précision, tandis qu'un composant de montre en acier inoxydable peut nécessiter un usinage CNC suivi d'un polissage contrôlé.
L'aspect et le comportement du matériau requis doivent déterminer le processus de fabrication.
Le choix des outils a une influence directe sur l'aspect final de la surface.
Un outil qui produit encore une surface CNC conventionnelle acceptable peut déjà créer des défauts visibles sur une surface hautement réfléchissante.
Pour les matériaux non ferreux appropriés, plusieurs options d'outils de finition peuvent être envisagées.
Outils PCD
Le diamant polycristallin, ou PCD, combine une dureté élevée et une bonne résistance à l'usure.
Il est couramment utilisé pour l'usinage en production de matériaux non ferreux appropriés, où la répétabilité, la durée de vie de l'outil et la qualité de surface sont importantes.
Les matériaux typiques comprennent :
Le PCD peut s'avérer particulièrement utile lorsque le même élément décoratif doit rester constant au sein d'un lot de production.
Outils en diamant monocristallin
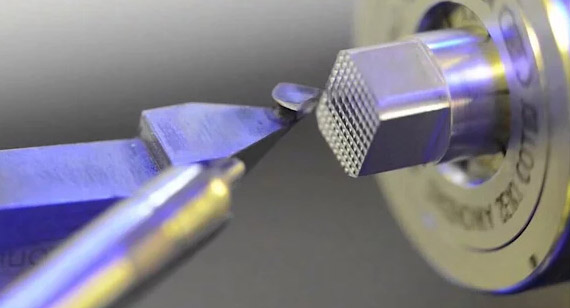
Les outils en diamant monocristallin permettent d'obtenir un tranchant extrêmement précis et contrôlé.
Ils peuvent être sélectionnés pour des applications exigeantes nécessitant une finition brillante ou une ultra-précision, où une qualité de surface très fine est requise.
Toutefois, le résultat final dépend toujours du système d'usinage complet.
Un outil de coupe de haute qualité ne peut pas compenser :
Outils en carbure poli
Toutes les surfaces usinées CNC brillantes ne nécessitent pas d'outillage diamanté.
Les outils en carbure affûtés et polis peuvent convenir à certaines applications d'usinage décoratif lorsque le niveau de finition de surface requis est moins exigeant.
L'outil doit donc être sélectionné en fonction de :
L'utilisation d'un outil plus cher ne garantit pas automatiquement une meilleure finition si les conditions d'usinage sont instables.
Pourquoi l'état des outils est-il si important ?
L'usinage à haute brillance peut rendre visibles de très petits défauts d'arête de coupe sur la pièce finie.
Les problèmes typiques liés aux outils comprennent :
Si une zone endommagée du tranchant entre en contact de manière répétée avec la pièce à usiner, le défaut peut apparaître sous la forme d'une ligne répétitive sur la surface.
Cela pose un problème important en matière de contrôle de la production.
Un outil peut conserver sa tolérance dimensionnelle tout en ne répondant plus aux exigences esthétiques.
La gestion de la durée de vie des outils doit donc prendre en compte l'aspect de la surface, et pas seulement la capacité de l'outil à continuer à enlever de la matière.
Les surfaces très brillantes sont plus difficiles à contrôler que les surfaces usinées CNC classiques, car une forte réflexion rend les petites variations beaucoup plus faciles à voir.
Un léger changement dimensionnel, une vibration mineure, un tranchant usé, un dispositif de fixation instable ou une rayure superficielle qui peuvent être acceptables sur une surface usinée cachée peuvent devenir évidents sur un bord brillant dont l'apparence est cruciale.
La qualité de surface ne dépend pas d'un seul paramètre d'usinage. Elle résulte de la combinaison du matériau, de l'outil de coupe, de l'état de la machine, de la broche, du dispositif de fixation, de la surépaisseur de finition, de la trajectoire d'outil, de l'évacuation des copeaux et de la stratégie de coupe.
Comportement matériel
Les différents matériaux réagissent différemment aux finitions de précision.
Les alliages d'aluminium peuvent présenter des variations au niveau de la coupe, de la formation de bavures, de l'aspect de surface et de la réaction à l'anodisation. Le cuivre peut nécessiter une attention particulière en ce qui concerne les bavures, l'oxydation et la manipulation, tandis que le laiton se comporte de manière encore différente.
La stratégie d'usinage doit donc être adaptée au matériau lui-même au lieu d'appliquer le même procédé à tous les métaux.
État de l'outil
L'usinage à haute brillance permet de reproduire de très petits défauts d'arête de coupe sur la surface finie.
L’usure des outils, les micro-ébréchures, les accumulations de matière ou la contamination peuvent créer des lignes répétitives ou des changements locaux de réflexion même lorsque la pièce reste dimensionnellement acceptable.
Pour la production en série, la durée de vie des outils doit donc être contrôlée en fonction à la fois des performances dimensionnelles et de la qualité esthétique de la surface.
Rigidité de la machine
Toute vibration relative entre l'outil de coupe et la pièce à usiner peut créer des vibrations visibles, des ondulations ou des motifs répétitifs à la surface.
Plus la réflexion de la surface est forte, plus ces variations sont faciles à percevoir.
État de la broche
Le faux-rond de la broche, l'état des roulements, la précision du porte-outil et l'équilibrage dynamique influencent la régularité du contact entre le tranchant et le matériau.
Même de petites variations dans l'engagement de coupe peuvent devenir visibles sur une surface très brillante.
Stabilité du luminaire
La pièce à usiner doit rester stable pendant la coupe de finition.
Cela devient particulièrement important pour :
Une force de serrage excessive peut déformer la pièce, tandis qu'un support insuffisant peut entraîner des vibrations.
Ces deux conditions peuvent affecter la largeur du bord brillant, la planéité et la réflexion de la surface.
Indemnité de finition
L'usinage à haute brillance doit enlever une quantité contrôlée de matière.
S'il reste trop de matière, les forces de coupe augmentent et la stabilité de la surface devient plus difficile à maintenir.
Si la quantité de matière restante est insuffisante, les marques d'usinage précédentes ou les variations dimensionnelles risquent de ne pas être complètement éliminées.
Parcours d'outil
L'entrée, la sortie, la direction de coupe, l'engagement et le chevauchement de l'outil peuvent tous influencer la surface visible.
Une petite marque d'outil peut être acceptable sur une partie cachée, mais inacceptable sur une face avant réfléchissante.
Pour les zones où l'aspect esthétique est primordial, le parcours d'outil le plus efficace n'est pas toujours le plus court. Un parcours de finition plus stable permet de réduire les défauts d'aspect et les retouches.
Évacuation des copeaux
Un copeau frotté sur une surface déjà finie peut créer une rayure visible.
L'évacuation des copeaux doit empêcher les retouches et tenir les copeaux détachés à l'écart des surfaces dont l'aspect est primordial.
Paramètres de coupe
Il n'existe pas de vitesse de broche, de vitesse d'avance ou de profondeur de coupe universelles qui conviennent à tous les projets d'usinage de haute brillance.
La vitesse de broche, l'avance, la profondeur de coupe et la géométrie de l'outil doivent être sélectionnées en fonction de :
Un petit bord brillant sur un bouton en aluminium et une grande surface réfléchissante pour un boîtier peuvent nécessiter des stratégies d'usinage très différentes.
Remarque : L'augmentation de la vitesse de broche à elle seule ne résoudra pas les problèmes de broutage, de lignes d'outil ou de mauvaise réflexion lorsque la cause réelle est l'instabilité du dispositif de fixation, le faux-rond de la broche, l'usure de l'outil ou une charge de coupe excessive.
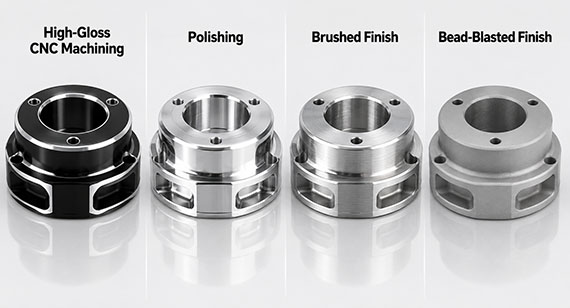
L’usinage à haute brillance, le polissage, le brossage, le microbillage et l’anodisation peuvent tous influencer l’apparence, mais ils créent la surface finale de différentes manières.
| Processus | Comment la surface est créée | Idéal pour | Principaux risques liés à la fabrication |
| Usinage CNC haute brillance | Enlèvement de matière de précision avec un outil de coupe | Arêtes brillantes, anneaux, chanfreins, géométrie décorative précise | lignes d'outils, vibrations, bavures |
| Polissage | Lissage abrasif | Surfaces réfléchissantes plus larges et contours lisses | Arrondi des bords, modification dimensionnelle |
| Brossage | Abrasion directionnelle | texture décorative linéaire | Direction du grain irrégulière |
| Explosion de perles | Impact des médias contrôlés | Aspect mat uniforme | Texture inégale |
| Anodisation | Couche d'oxyde électrochimique sur l'aluminium | Couleur, résistance à la corrosion, aspect décoratif | Variations de couleur et d'épaisseur |
L'usinage CNC à haute brillance est particulièrement utile lorsque l'élément réfléchissant nécessite également une géométrie contrôlée.
Le polissage est souvent plus adapté aux grandes surfaces réfléchissantes continues.
Une seule pièce peut également combiner plusieurs procédés de finition de surface , par exemple :
L'ordre de fabrication est important car chaque opération peut affecter la suivante.
Les deux séquences sont possibles.
Le choix approprié dépend de l'aspect final souhaité.
Usinage à haute brillance avant anodisation
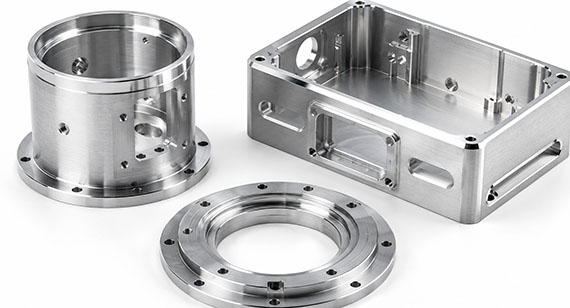
Lorsque la zone à haute brillance est usinée avant l'anodisation, la couche d'oxyde recouvre également la surface usinée.
Cela peut s'avérer utile lorsque le design requiert un aspect anodisé plus uniforme plutôt qu'un fort contraste entre le métal coloré et le métal exposé.
Cependant, la texture de la surface usinée peut encore influencer la façon dont la zone anodisée réfléchit la lumière.
Usinage à haute brillance après anodisation
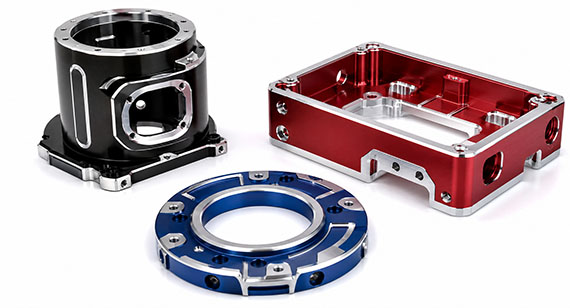
Lors de l'usinage de la surface brillante après anodisation, l'outil de coupe enlève localement la couche d'oxyde et expose de l'aluminium neuf.
Cela crée le fort contraste visuel souvent observé sur :
L'usinage après anodisation introduit des risques de fabrication supplémentaires car l'opération de finition doit maîtriser :
Le dispositif doit également protéger les surfaces déjà finies.
Conseil : Sur le dessin 2D, identifiez clairement les surfaces anodisées et les zones en métal brillant apparent. Cela réduit les risques d’ambiguïté lors de l’usinage et de la finition de surface effectués à différentes étapes de la production.
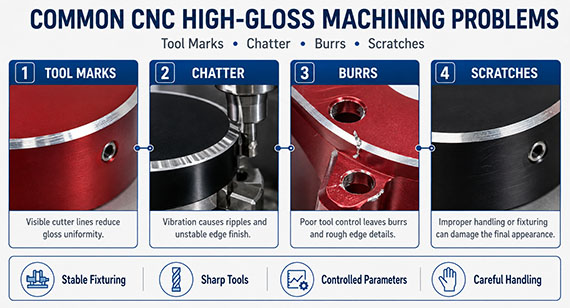
Les facteurs mentionnés ci-dessus expliquent la difficulté de maîtriser l'usinage de haute brillance. Un mauvais contrôle de ces variables se traduit généralement par des défauts visibles sur la pièce finie.
Lignes d'outils horizontales
Des lignes horizontales visibles peuvent être dues à :
Si le problème se répète systématiquement, il convient de vérifier l'état de l'outil de coupe et de la broche avant de modifier simplement la vitesse d'avance.
Marques de bavardage
Les bavardages peuvent provenir de :
La marque visible en surface n'est que le symptôme. Il est nécessaire d'évaluer conjointement la machine, l'outil, le dispositif de fixation et la pièce à usiner afin d'identifier la cause profonde du problème.
Largeur irrégulière du bord brillant
Un chanfrein brillant peut paraître plus large d'un côté et plus étroit de l'autre, même lorsque la trajectoire d'outil programmée est correcte.
Les causes possibles comprennent:
Pour les composants circulaires, l'élément brillant doit parfois rester concentrique à un alésage ou à un arbre plutôt que de simplement suivre la surface extérieure.
Marqueurs d'entrée et de sortie
L'endroit où un outil de coupe entre en contact avec la pièce ou la quitte peut parfois créer un changement visible dans la réflexion.
Ces marques peuvent être causées par :
Il convient donc de tenir compte des surfaces dont l'aspect est primordial lors du choix des points d'entrée et de sortie de l'outil de finition.
Bavures
Les bavures réduisent à la fois la qualité esthétique et la netteté des bords.
L’ébavurage manuel agressif n’est pas toujours une bonne solution car il peut endommager la surface réfléchissante ou modifier la géométrie du bord.
Le contrôle des bavures doit commencer par :
L'objectif est d'éviter la formation excessive de bavures pendant l'usinage plutôt que de réparer la surface ultérieurement.
Taches blanches ou taches superficielles
Les changements d'apparence peuvent parfois résulter de :
Le nettoyage et le transfert de processus doivent donc être considérés comme faisant partie intégrante du plan de fabrication des pièces dont l'apparence est un facteur critique.
Rayures après usinage
Certains défauts n'apparaissent qu'après que l'usinage CNC ait déjà produit une surface acceptable.
Les phases de risque courantes comprennent :
Une surface très brillante nécessite donc une manipulation contrôlée tout au long du processus de fabrication.
Pour un guide de dépannage plus détaillé, consultez la section sur les défauts d'usinage CNC à haute brillance , y compris les causes courantes des lignes d'outils, des marques de surface, des points blancs, des bavures et autres problèmes d'aspect.
L'usinage à haute brillance doit commencer par la pièce entière, et non pas seulement par le bord décoratif.
L'aspect esthétique doit être examiné en même temps que les données fonctionnelles, les tolérances, les relations d'assemblage, la finition de surface, les dispositifs de fixation, l'outillage et les exigences d'inspection.
Revue DFM
Avant la production, VMT examine le dessin 2D et le modèle 3D afin d'identifier :
Cela permet de déterminer si un anneau décoratif, un chanfrein ou un bord brillant doit faire référence à un profil extérieur, un alésage central, une surface d'accouplement ou une autre caractéristique fonctionnelle.
L'objectif est d'éviter qu'une pièce puisse respecter des dimensions isolées tout en paraissant visuellement incorrecte après assemblage.
Optimisation des luminaires
Le dispositif de fixation doit offrir une rigidité suffisante pour l'opération de finition brillante sans déformer ni marquer la pièce.
Pour les boîtiers en aluminium à parois minces, un support supplémentaire peut être nécessaire pour contrôler :
Si la pièce a déjà été anodisée ou a subi une autre finition, les zones de contact de la fixation doivent également protéger les surfaces esthétiques.
Contrôle de la séquence d'usinage
L'ébauche, la finition dimensionnelle, le traitement de surface, la découpe haute brillance et le contrôle doivent être effectués dans le bon ordre.
La séquence optimale dépend du résultat final souhaité.
Par exemple, un bord métallique brillant créé après anodisation nécessite une stratégie de fixation et de manipulation différente de celle d'une surface très brillante créée avant anodisation.
Optimisation du parcours d'outil
L'entrée, la sortie, la direction de coupe, le chevauchement et l'engagement de l'outil peuvent tous devenir visibles sur une surface réfléchissante.
Pour les éléments d'aspect critique, le temps de cycle le plus court n'est pas toujours le meilleur parcours d'outil.
Une trajectoire d'arrivée plus stable peut réduire :
En cours d'inspection
Les dimensions critiques peuvent être vérifiées avant l'opération finale de polissage haute brillance.
Ceci est particulièrement important lorsque la surface décorative dépend de :
Si la géométrie sous-jacente est déjà sortie des tolérances, l'opération de finition brillante ne peut pas corriger le problème fonctionnel.
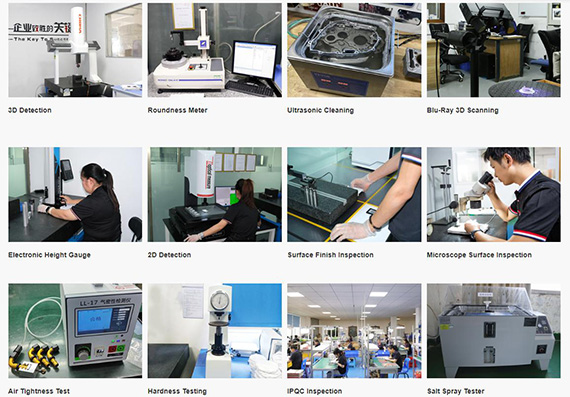
Les pièces à haute brillance nécessitent généralement un contrôle dimensionnel et un contrôle esthétique.
Un composant peut réussir le contrôle dimensionnel tout en ne répondant pas aux exigences d'apparence.
Contrôle dimensionnel
Selon le dessin, les caractéristiques critiques peuvent inclure :
Les méthodes appropriées peuvent inclure :
La méthode d'inspection doit correspondre à la tolérance et à la géométrie vérifiées.
Rugosité de surface
La rugosité de surface peut constituer une exigence mesurable importante, mais Ra à elle seule ne décrit pas pleinement l'apparence d'une surface réfléchissante.
Deux surfaces présentant des valeurs de rugosité similaires peuvent néanmoins paraître différentes en raison de :
Pour les pièces dont l'apparence est primordiale, les mesures dimensionnelles, les mesures de surface et l'inspection visuelle doivent être utilisées conjointement, le cas échéant.
Inspection Cosmétique
L'inspection visuelle peut évaluer :
Un éclairage contrôlé permet de rendre l'inspection plus homogène.
Pour les exigences esthétiques strictes, un échantillon approuvé peut également fournir une norme d'acceptation plus claire que les notes générales sur les dessins techniques telles que « finition haut de gamme » ou « aucune marque visible ».
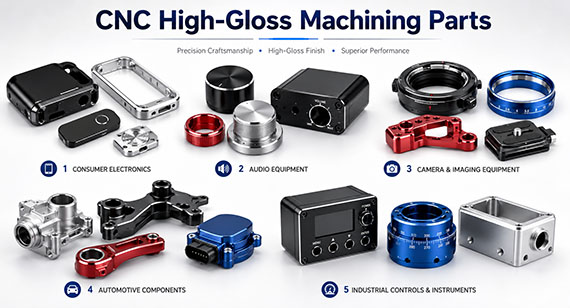
Les applications typiques incluent:
Les bords usinés brillants peuvent créer un fort contraste avec les surfaces anodisées, microbillées ou brossées.
L'usinage à haute brillance est couramment utilisé pour :
Pour les commandes circulaires, la concentricité dimensionnelle et la concentricité visuelle doivent souvent être contrôlées simultanément.
Les applications comprennent:
Les composants complexes peuvent associer une géométrie multi-angulaire à des zones de haute brillance localisées. Dans ces cas, l'usinage CNC 5 axes permet de réduire les réglages répétitifs et de préserver les relations entre les éléments avant l'opération de finition.
Les applications typiques incluent:
Ces pièces combinent souvent des surfaces esthétiques avec des exigences d'assemblage, de dimensions et d'usure.
Commandes et instruments industriels
Des finitions brillantes peuvent également être utilisées sur :
Il est ici nécessaire d'obtenir une cohérence d'apparence sans compromettre la géométrie fonctionnelle du composant.
Contexte du projet
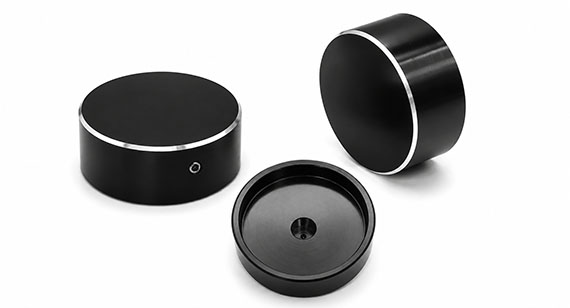
Un bouton de commande en aluminium sur mesure nécessitait un corps anodisé noir avec un anneau métallique brillant étroit autour de la face avant.
Ce même composant comportait également un alésage central de précision qui contrôlait sa position d'assemblage finale.
Défi du projet
L'anneau lumineux devait apparaître visuellement concentrique après assemblage.
Si l'élément décoratif était principalement contrôlé par le diamètre extérieur tandis que l'assemblage final était réalisé à partir de l'alésage central, de petites différences dimensionnelles pourraient donner l'impression que l'anneau est décentré.
L'opération de découpe finale devait également protéger la surface anodisée environnante des rayures et des marques de fixation.
Solution VMT
L'analyse DFM a établi un lien entre l'exigence de bague brillante et l'alésage central fonctionnel, et a défini la séquence d'usinage et d'inspection autour de cette relation de référence.
La géométrie principale a été réalisée en premier, suivie des finitions de surface requises.
L'anneau brillant a ensuite été créé par une opération de finition contrôlée, tandis que le dispositif protégeait les surfaces anodisées environnantes.
Inspection du prototype axée sur :
Résultat
Le prototype approuvé a établi les références dimensionnelles et esthétiques pour la production ultérieure.
Cela a permis d'établir une norme d'inspection plus claire pour le lot de production et de réduire l'ambiguïté concernant l'aspect requis de l'anneau brillant.
La production d'un prototype acceptable à haute brillance ne garantit pas automatiquement une production en série homogène.
Des quantités plus élevées introduisent des variables supplémentaires, notamment :
Un flux de production contrôlé peut s'ensuivre :
Revue des plans → Retour d'information sur la fabricabilité (DFM) → Confirmation des matériaux → Usinage du prototype → Validation du procédé de polissage haute brillance → Validation de l'état de surface → Contrôle dimensionnel → Approbation esthétique → Production en série → Inspection finale → Emballage de protection
La validation du prototype s'avère particulièrement utile lorsque la pièce combine :
Le prototype approuvé peut alors servir de référence dimensionnelle et esthétique pour la production.
Comment réduire les coûts d'usinage CNC haute brillance ?
Le coût de l'usinage à haute brillance est influencé par bien plus que la simple passe de finition finale.
Le coût peut augmenter lorsqu'une conception nécessite :
Une approche pratique consiste à classer les surfaces selon leur importance esthétique.
Surfaces A
Surfaces très visibles qui influencent directement la perception de la qualité du produit par le client.
Ces produits nécessitent généralement un contrôle cosmétique très strict.
Surfaces B
Surfaces visibles importantes mais qui ne requièrent pas le même niveau d'exigence esthétique que les zones cosmétiques principales.
Surfaces C
Surfaces cachées ou principalement fonctionnelles.
Ces produits ne nécessitent généralement pas les mêmes contrôles esthétiques.
Cette approche permet de concentrer les efforts d'usinage, de manutention et d'inspection sur les aspects qui comptent réellement pour le produit fini.
Conseil : Marquez directement sur votre dessin 2D les zones critiques pour l’aspect. Une note générale comme « aucune rayure nulle part » peut inutilement compliquer l’inspection, augmenter les exigences de manutention et le coût de fabrication.
Un contour lumineux peut n'occuper qu'une petite partie de votre dessin, mais il peut fortement influencer l'apparence du produit fini.
Si votre projet comprend un fraisage CNC haute brillance, des bords brillants en aluminium, des surfaces usinées réfléchissantes, des textures CD, un contraste anodisé et usiné ou d'autres caractéristiques d'apparence critiques, les exigences esthétiques doivent être examinées en même temps que le matériau, les références, les tolérances, la séquence d'usinage et la finition de surface.
VMT peut examiner vos dessins 2D et vos modèles 3D afin d'identifier les risques potentiels liés à la fabrication, notamment :
Téléchargez votre dessin 2D et votre modèle 3D pour demander un devis et un retour d'information DFM pour vos pièces usinées CNC sur mesure à finition brillante.
Envoyez-nous vos plans, vos exigences et la quantité souhaitée. VMT étudiera votre projet et vous proposera une solution d'usinage ainsi qu'un devis.
Toutes les informations et tous les fichiers téléchargés sont sécurisés et confidentiels.
1 Dites-nous ce dont vous avez besoin
2. Obtenez une solution et un devis
3 Approuver la production
Courriel : inquiry@vimetal.com.cn
FAQ sur l'usinage CNC haute brillance
Qu'est-ce que l'usinage CNC haute brillance ?
L'usinage CNC haute brillance est un procédé de découpe de précision permettant de créer des surfaces métalliques brillantes et réfléchissantes directement sur un composant. Il permet notamment d'obtenir des bords brillants en aluminium, des chanfreins, des anneaux, des faces décoratives et des finitions cosmétiques localisées.
L'usinage CNC à haute brillance est-il la même chose que le polissage ?
Non. L'usinage de haute brillance crée la surface par une découpe de précision, tandis que le polissage utilise des procédés abrasifs pour lisser une surface existante. L'usinage de haute brillance est particulièrement utile lorsque l'élément réfléchissant exige également une géométrie contrôlée.
L'usinage à haute brillance est-il équivalent à une finition miroir ?
Pas nécessairement. L'usinage à haute brillance crée généralement une surface lisse et réfléchissante, découpée avec précision, tandis qu'une véritable spécification miroir peut nécessiter un contrôle plus strict de la rugosité, de l'ondulation, de la planéité, de la distorsion de la réflexion et un contrôle esthétique.
Quels matériaux conviennent à l'usinage CNC haute brillance ?
L'aluminium, le cuivre et le laiton sont des matériaux couramment utilisés pour l'usinage de haute brillance. Le choix de l'outil et de la stratégie de coupe dépend de l'alliage, de la géométrie, de l'aspect recherché et du volume de production.
Quel alliage d'aluminium est le plus adapté à l'usinage de haute brillance ?
Les alliages 6061 et 6063 sont largement utilisés pour les pièces CNC dont l'aspect est crucial, car ils allient une bonne usinabilité à de nombreuses options de finition. L'alliage 7075 peut également être utilisé lorsque des exigences mécaniques plus élevées sont nécessaires.
L'aluminium 7075 peut-il être usiné avec une finition brillante ?
Oui. Si la pièce nécessite également une anodisation ou une homogénéité cosmétique stricte, la validation du prototype peut aider à confirmer l'aspect final avant la production en série.
Peut-on utiliser le même procédé d'usinage à haute brillance pour l'acier inoxydable que pour l'aluminium ?
Pas nécessairement. L'acier inoxydable possède des caractéristiques de coupe différentes et peut nécessiter un usinage de précision combiné à un meulage, un polissage, un électropolissage, un brossage ou un traitement PVD selon l'aspect recherché.
Est-il possible d'usiner un bord en aluminium brillant après anodisation ?
Oui. L'usinage après anodisation élimine localement la couche d'oxyde et expose l'aluminium neuf, créant un fort contraste métallique avec la surface anodisée environnante. La largeur des bords, les bavures, le contact avec la fixation et les dommages au revêtement doivent être soigneusement contrôlés.
Pourquoi les surfaces CNC à haute brillance sont-elles difficiles à contrôler ?
Les surfaces très brillantes rendent les petites variations beaucoup plus visibles. L'usure de l'outil, les vibrations, le faux-rond de la broche, l'instabilité du montage, la surépaisseur de finition, la trajectoire de l'outil, la gestion des copeaux et le comportement du matériau peuvent tous modifier l'aspect final.
Pourquoi des lignes d'outils apparaissent-elles sur les surfaces CNC à haute brillance ?
Les causes possibles incluent l'usure de l'outil, les dommages au tranchant, le faux-rond, les vibrations, l'accumulation de matière, une surépaisseur de finition excessive, l'instabilité du dispositif de fixation ou une trajectoire d'outil inadaptée.
Pourquoi la largeur des bords brillants devient-elle irrégulière ?
Les causes possibles incluent la déformation de la pièce, une mauvaise planéité, le positionnement du dispositif de fixation, une sélection incorrecte de la référence ou une variation dimensionnelle due à des opérations d'usinage précédentes.
Comment éviter la formation de bavures sur les bords brillants ?
Le contrôle des bavures doit tenir compte du tranchant de l'outil, du sens de coupe, de la géométrie de l'arête, de la surépaisseur d'usinage et du comportement du matériau. Prévenir la formation excessive de bavures pendant l'usinage est généralement plus sûr qu'un ébavurage manuel agressif a posteriori.
Un Ra plus faible signifie-t-il toujours une meilleure surface brillante ?
Non. La rugosité de surface ne représente qu'une partie de la qualité visuelle. Le motif de l'outil, l'ondulation, la direction de coupe, les rayures, les vibrations et les distorsions de réflexion influent également sur l'aspect final.
Comment inspecter les pièces usinées CNC à haute brillance ?
L'inspection combine généralement la mesure dimensionnelle et l'inspection esthétique. Les caractéristiques critiques peuvent inclure la largeur du bord brillant, la planéité, la concentricité, la position des éléments, la rugosité, les rayures, les bavures, les défauts d'anodisation et les dommages liés à l'anodisation.
Dois-je réaliser un prototype de pièce usinée CNC à haute brillance avant la production en série ?
La validation par prototype est recommandée lorsque la pièce combine un usinage de haute brillance avec une anodisation, des tolérances serrées, des parois minces, une géométrie critique pour l'assemblage ou des exigences esthétiques strictes.
Quelles informations dois-je fournir pour obtenir un devis d'usinage CNC haute brillance ?
Fournir:
Des exigences esthétiques claires facilitent l'élaboration d'un plan d'usinage, de finition et d'inspection approprié.


 +86 15099911516




 Lire la suite