Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 532 | Publié par VMT le 10 septembre 2026 | Temps de lecture : environ 8 minutes


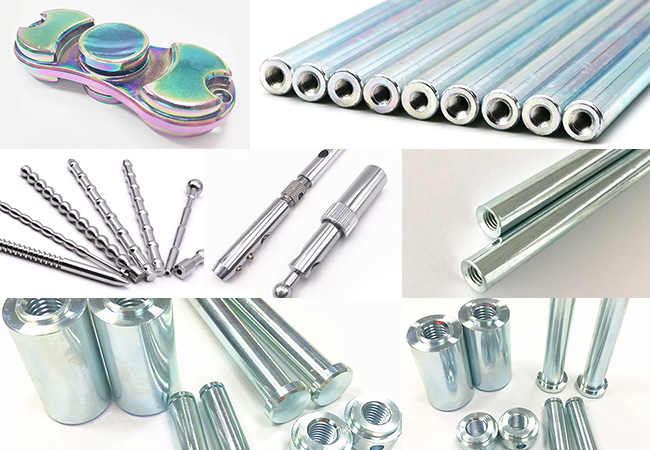
Votre pièce usinée CNC en acier inoxydable peut présenter des dimensions conformes, mais des défauts peuvent survenir après la finition de surface. Le polissage peut enlever de la matière, le plaquage augmente l'épaisseur, et une finition non maîtrisée peut arrondir les arêtes, altérer le filetage ou engendrer un aspect irrégulier. Choisir la finition avant la production permet de garantir la résistance à la corrosion, le respect des tolérances, la qualité de surface et la performance d'assemblage.
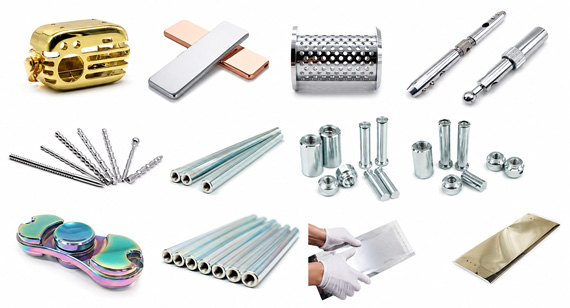
Les traitements de surface courants pour les pièces en acier inoxydable usinées CNC comprennent la passivation, l'électropolissage, le polissage mécanique, le brossage, le microbillage, le revêtement PVD, la galvanoplastie et l'oxydation noire. Le choix du traitement optimal dépend de la résistance à la corrosion, de la rugosité, de l'aspect, de la résistance à l'usure, de la tolérance dimensionnelle, de l'environnement d'application et du coût.
Pour le choix de la finition de vos pièces CNC en acier inoxydable, l'aspect esthétique n'est qu'un critère parmi d'autres. Il faut également tenir compte de la nuance d'acier, des tolérances, de la rugosité de surface, de l'ajustement à l'assemblage, du contrôle qualité et du volume de production.
Le traitement de surface des pièces usinées CNC en acier inoxydable a pour but d'améliorer les performances de la surface et d'obtenir des effets esthétiques et anticorrosion. Alors, quelles sont nos méthodes courantes de traitement de surface de l'acier inoxydable ?
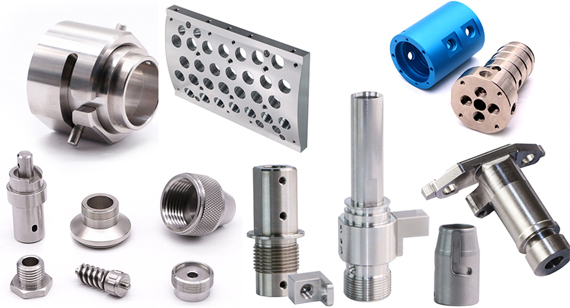
L'usinage CNC permet de produire des composants en acier inoxydable précis, mais la surface usinée peut néanmoins présenter des marques d'outils, des bavures, du fluide de coupe, des empreintes digitales, des contaminants incrustés, des rayures, de la calamine ou une décoloration due à la chaleur.
Le traitement de surface est appliqué après le fraisage CNC , le tournage , l'usinage suisse , la rectification ou d'autres procédés de fabrication afin d'améliorer une ou plusieurs propriétés de la pièce finie, notamment :
Si votre projet nécessite également un fraisage de précision, un tournage ou des composants complexes en acier inoxydable, les services d'usinage CNC de l'acier inoxydable de VMT prennent en charge les pièces sur mesure, de la validation du prototype à la production en série.
Cependant, toutes les opérations effectuées après l'usinage ne doivent pas être considérées comme une finition de surface finale.
Préparation de surface vs. Finition de surface finale
Nettoyage de l'acier inoxydable :
La préparation de surface prépare votre pièce pour l'étape suivante et peut comprendre :
Ces étapes sont importantes car une mauvaise préparation de surface peut affecter la passivation, l'électropolissage, le revêtement PVD ou le plaquage ultérieurs.
La finition de surface finale modifie l'état fonctionnel ou esthétique de votre pièce. Les options courantes comprennent :
Pour certains composants internes ou fonctionnels, une finition brute d'usinage peut encore constituer l'option la plus économique.
Conseil : Définissez vos exigences de finition sur le dessin avant le début de l’usinage CNC. L’ajout d’une finition après usinage peut engendrer de nouveaux problèmes liés au polissage, au masquage, à l’épaisseur du revêtement, aux filetages et aux ajustements précis.
1. Passivité
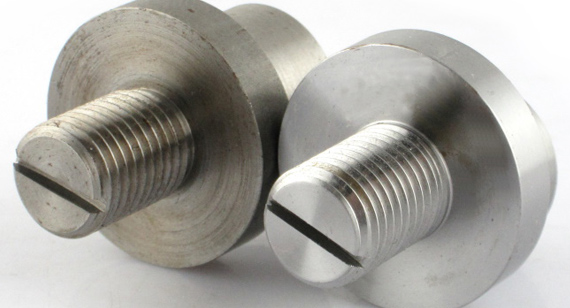
La passivation est couramment utilisée pour les pièces CNC en acier inoxydable lorsque la résistance à la corrosion et la propreté sont plus importantes que la modification de l'aspect visuel.
Élimination de l'huile et de la poussière : Avant le décapage et la passivation des pièces usinées CNC en acier inoxydable, l'huile, la calamine, la poussière et autres impuretés doivent être éliminées conformément au procédé.
Lors de l'usinage, l'acier inoxydable peut entrer en contact avec des outils de coupe, des dispositifs de fixation, des éléments de maintien, des équipements de manutention ou d'autres surfaces métalliques. Ces opérations peuvent laisser des dépôts de fer libre ou des contaminants indésirables en surface.
Un nettoyage suivi d'un processus de passivation correctement spécifié permet d'éliminer la contamination et de rétablir un état de surface passif approprié.
La passivation de l'acier inoxydable a pour but de prévenir la corrosion. Ce traitement convient à toutes les pièces usinées CNC en acier inoxydable 200, 300 et 400, ainsi qu'aux surfaces en acier inoxydable, afin de les protéger de la rouille. Grâce à sa simplicité de mise en œuvre et à son coût extrêmement faible, la couleur, les dimensions et l'aspect des produits en acier inoxydable restent pratiquement inchangés après passivation, tandis que leur résistance à la corrosion et à l'oxydation est améliorée.
Quand la passivation est-elle appropriée ?
La passivation est généralement envisagée pour :
Les nuances telles que 304, 304L, 316, 316L et 17-4PH peuvent être passivées en fonction de l'état du matériau, de l'application et des spécifications du client.
Principaux avantages
La passivation n'élimine pas les marques d'outils profondes ni les rayures et ne doit pas être préconisée lorsque votre objectif principal est d'obtenir une surface cosmétique polie miroir.
Pour une explication plus détaillée des étapes du processus, des normes et des méthodes d'inspection, consultez le guide de VMT sur la passivation de l'acier inoxydable.
2. Polissage de l'acier inoxydable
Le polissage se divise en trois procédés : le polissage mécanique, le polissage électrolytique et le polissage chimique. Chacun présente ses avantages et ses inconvénients. Procédé de polissage plus traditionnel, le polissage mécanique a longtemps été largement utilisé. Cependant, comme il ne convient qu'aux pièces en acier inoxydable simples à polir et qu'il exige un environnement de travail difficile et contraignant, il a progressivement été remplacé par le polissage électrolytique. Ce dernier offre de nombreux avantages : il permet de polir toutes les pièces en acier inoxydable, tout en garantissant une productivité élevée, un faible coût, un environnement de travail agréable et la possibilité d'obtenir un poli miroir. De plus, grâce au principe de la réaction électrochimique, la surface de l'acier inoxydable bénéficie d'une excellente protection contre la corrosion, ce qui n'est pas possible avec le polissage mécanique. Le polissage chimique est généralement utilisé pour le traitement de pièces en acier inoxydable relativement petites et précises, mais il ne permet pas d'obtenir des résultats satisfaisants avec toutes les nuances d'acier inoxydable.
2.1 Électropolissage
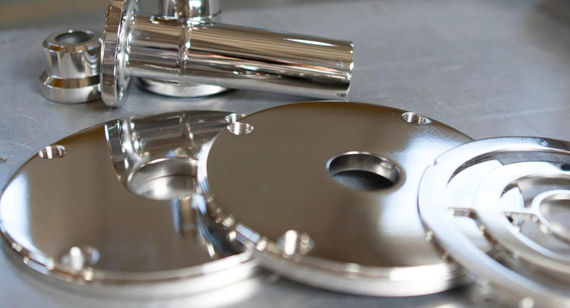
L'électropolissage enlève une quantité contrôlée d'acier inoxydable par un procédé électrochimique.
Ce procédé réduit de préférence les aspérités microscopiques de la surface, contribuant ainsi à créer une surface plus lisse, plus brillante et plus propre.
L'électropolissage peut convenir lorsque votre projet nécessite :
Les applications typiques incluent:
L'électropolissage a-t-il une incidence sur les dimensions ?
Oui.
L'électropolissage enlève de la matière. Selon le procédé et la géométrie :
Cela rend l'électropolissage très différent de la passivation conventionnelle lorsque des tolérances serrées sont en jeu.
Si vous hésitez entre ces deux méthodes de finition par enlèvement de matière, consultez notre comparaison détaillée du polissage électrolytique et du polissage mécanique.
2.2 Polissage mécanique
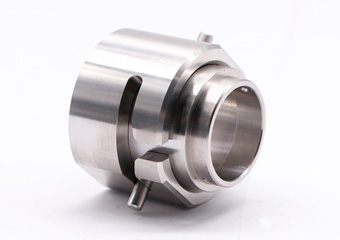
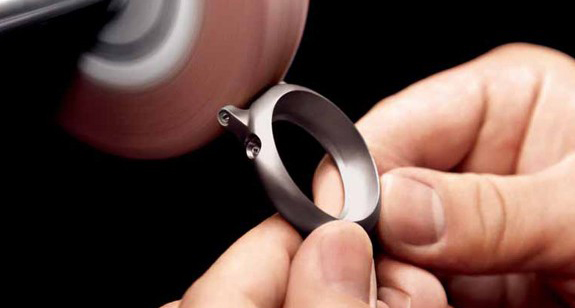
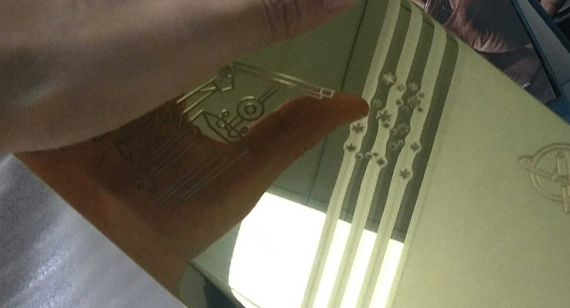
Le polissage mécanique est couramment utilisé lorsque des pièces CNC en acier inoxydable nécessitent un meilleur aspect esthétique, moins de marques d'usinage visibles ou une surface satinée à miroir.
Le procédé utilise des opérations abrasives contrôlées pour éliminer progressivement les irrégularités de surface.
Selon les spécifications, le polissage mécanique peut produire :
Les applications typiques incluent:
Quels sont les principaux risques liés à l'usinage ?
Le polissage mécanique enlève de la matière.
Les domaines critiques peuvent inclure :
Un polissage agressif ou irrégulier peut également modifier la géométrie des bords et créer différents niveaux de brillance entre les lots de production.
Si votre projet nécessite spécifiquement une finition réfléchissante, consultez le processus complet de polissage miroir de l'acier inoxydable.
3. Brossage
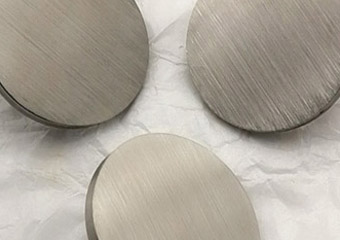
Le brossage crée une texture linéaire directionnelle sur l'acier inoxydable.
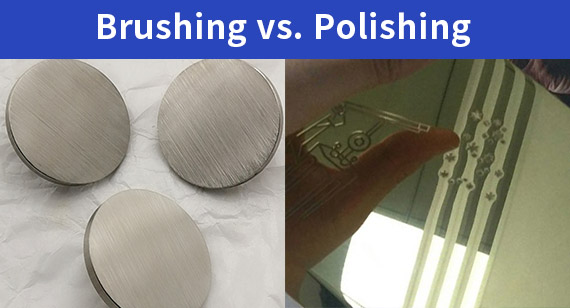
Au lieu de produire une surface hautement réfléchissante, elle crée un aspect satiné contrôlé qui peut atténuer l'impact visuel des petites marques d'usinage.
Le brossage est couramment utilisé pour :
Le défi ne consiste pas seulement à produire la texture, mais à la maintenir constante :
Si plusieurs composants brossés sont assemblés, le sens du grain doit être défini sur le dessin ou confirmé à l'aide d'un échantillon approuvé.
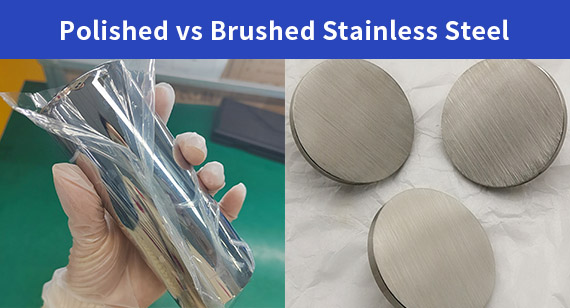
Si l'apparence est votre principale préoccupation, comparez l'acier inoxydable poli et brossé avant de choisir entre une finition satinée réfléchissante et une finition satinée directionnelle.
4. Grenaillage
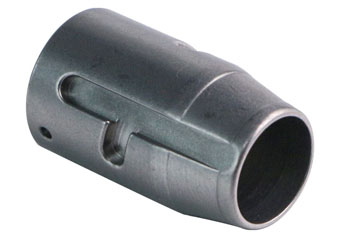
Le microbillage est fréquemment utilisé pour créer une surface mate ou satinée uniforme sur les pièces en acier inoxydable usinées par commande numérique.
Traitement par pulvérisation d'eau : en fonction des exigences de traitement, choisir différentes microbilles de verre et différents paramètres de processus afin d'éviter les pulvérisations excessives.
Le matériau de sablage entre en contact avec la surface usinée dans des conditions contrôlées, contribuant à réduire le contraste visuel des marques d'usinage et à créer un aspect mat plus uniforme.
Les applications typiques incluent:
L'aspect final dépend de :
Un mauvais contrôle des processus peut entraîner :
Pour les composants cosmétiques, l'approbation d'un échantillon de référence physique est souvent plus fiable que l'utilisation de simples descriptions telles que « mat » ou « microbillage ».
5. Revêtement PVD
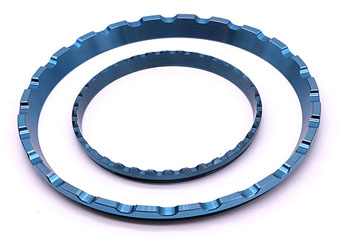
Le dépôt physique en phase vapeur, ou PVD, ajoute un revêtement mince, fonctionnel ou décoratif, à la surface de l'acier inoxydable.
Le procédé PVD peut être choisi lorsque vos pièces CNC en acier inoxydable nécessitent :
Il est couramment utilisé pour :
Quelles fonctionnalités pourraient nécessiter un masquage ?
Selon le modèle, le revêtement ne doit pas nécessairement recouvrir toutes les surfaces.
Les zones de masquage potentielles comprennent :
Threads
alésages de précision
Sièges de roulement
Surfaces de contact
Surfaces d'étanchéité
zones de contact électrique
emplacements de mise à la terre
C’est pourquoi les exigences en matière de PVD doivent idéalement être identifiées sur votre dessin 2D avant le début de l’usinage CNC.
6. Galvanoplastie
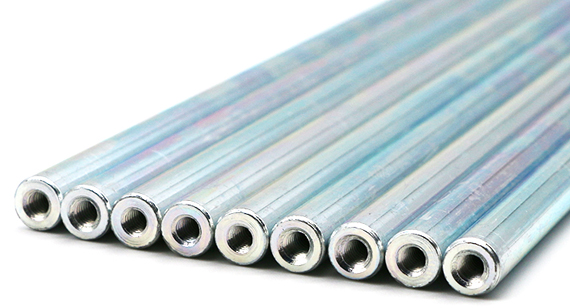
Le procédé de galvanoplastie consiste à déposer une couche métallique sur la surface de l'acier inoxydable.
Selon l'application, les processus sélectionnés peuvent inclure :
Le traitement électrolytique peut être utilisé pour modifier :
Contrairement au polissage mécanique et à l'électropolissage, le plaquage est un procédé additif.
Cela signifie que l'épaisseur du revêtement doit être prise en compte pour :
Pour les éléments critiques, le dessin doit clairement indiquer si les dimensions s'appliquent avant ou après le placage.
7. Oxyde noir
L'oxyde noir peut être utilisé sur certains composants en acier inoxydable lorsqu'un aspect sombre ou peu réfléchissant est requis.
Les raisons possibles comprennent:
L'adéquation dépend de la nuance d'acier inoxydable, du procédé de noircissement, du prétraitement, de l'étanchéité et de l'environnement d'exploitation.
L’oxyde noir ne doit donc pas être considéré comme une solution universelle de protection contre la corrosion pour toutes les pièces en acier inoxydable.
8. Décapage et détartrage
Le décapage est avant tout un procédé de préparation de surface plutôt qu'une finition esthétique.
Cela peut aider à supprimer :
Elle peut être nécessaire après soudage, exposition à la chaleur ou certains procédés de fabrication, avant passivation ou finition ultérieure.
Pour les pièces de précision, la concentration chimique, le temps d'exposition, la nuance d'acier inoxydable et les exigences dimensionnelles doivent tous être pris en compte.
9. Finition telle qu'usinée
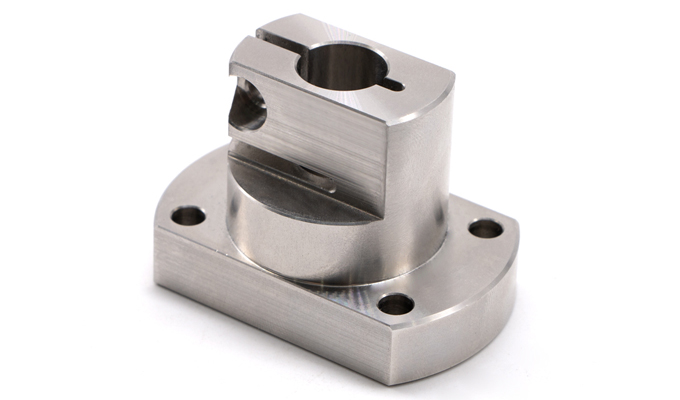
Toutes les pièces usinées CNC en acier inoxydable ne nécessitent pas une finition secondaire.
Une surface brute d'usinage peut convenir lorsque le composant est :
Un polissage ou un revêtement inutile peut augmenter :
Pour les pièces internes fonctionnelles, le maintien d'une surface usinée contrôlée peut parfois constituer la meilleure décision d'ingénierie.
Le tableau ci-dessous vous offre un point de départ rapide pour comparer les finitions courantes des pièces en acier inoxydable usinées CNC.
| Traitement de surface | Objectif principal | lustrée | Effet dimensionnel | Utilisation typique |
| Comme usiné | Contrôle fonctionnel / des coûts | Traces d'outils visibles | Aucun changement secondaire | parties fonctionnelles internes |
| Passivation | Résistance à la corrosion / propreté | Peu de changements visuels | Très faible | fluides, médicaux, maritimes, pièces mécaniques |
| Électropolissage | Douceur / propreté | Brillant et lisse | Enlève la matière | Pièces médicales, semi-conductrices et fluides |
| Polissage mécanique | Amélioration cosmétique | Satin à miroir | Enlève la matière | Boîtiers, pièces de luxe, composants visibles |
| Brossage | texture décorative | Satin linéaire | Légère suppression | Produits de consommation, panneaux, boutons |
| Explosion de perles | Aspect mat uniforme | Mat / satiné | Faible changement de surface | boîtiers et pièces cosmétiques |
| PVD | Usure et apparence | finition métallique décorative | Ajoute une fine couche | Montres, luxe, pièces détachées pour consommateurs |
| Electroplating | Revêtement fonctionnel/décoratif | Enduit | Ajoute de l'épaisseur | Usure, aspect, surfaces fonctionnelles |
| Oxyde noir | Apparence sombre | Noir / mat foncé | Low | Pièces mécaniques sélectionnées |
Le choix approprié doit néanmoins être confirmé en fonction de la nuance d'acier inoxydable, des tolérances, de la rugosité, de l'environnement, des exigences d'aspect et des normes applicables.
Si votre projet nécessite d'autres matériaux ou combinaisons de finition, VMT propose également des services de finition de surface CNC couvrant de multiples procédés secondaires pour les pièces usinées sur mesure.
Il n'existe pas de traitement de surface unique optimal pour tous les composants en acier inoxydable.
La finition appropriée dépend du résultat que votre pièce doit obtenir après usinage et assemblage.
Pour la résistance à la corrosion
La passivation est souvent choisie lorsque l'on souhaite une protection contre la corrosion sans modifier sensiblement l'aspect ou les dimensions d'origine de la pièce.
L'électropolissage peut être envisagé lorsque la résistance à la corrosion doit être combinée à une meilleure planéité et une propreté accrue.
Toutefois, la finition ne doit pas servir à compenser le choix d'une nuance d'acier inoxydable inadaptée à un environnement exigeant.
Le matériau et la finition doivent être évalués conjointement.
Pour une faible rugosité de surface et une bonne nettoyabilité
L'électropolissage est utile lorsqu'il est important de réduire les irrégularités microscopiques de surface.
Le polissage mécanique permet également d'obtenir une surface lisse, notamment lorsque l'aspect visuel est important.
La sélection dépend de :
Pour l'apparence cosmétique
Pour les pièces visibles en acier inoxydable, les choix courants incluent :
La procédure appropriée dépend de vos besoins :
Pour les assemblages comportant plusieurs composants visibles, l'approbation d'un échantillon avant la production par lots permet de contrôler l'homogénéité de l'aspect.
Pour la résistance à l'usure
Les revêtements PVD et certains revêtements fonctionnels peuvent être plus appropriés lorsque votre principale exigence est la résistance à l'usure plutôt que l'apparence.
La finition doit être évaluée par rapport à :
Pour les pièces à tolérance serrée
Pour les composants de précision, l'influence dimensionnelle doit généralement être prise en compte avant l'aspect esthétique.
Les procédés d'enlèvement ou d'ajout de matière peuvent avoir un impact sur :
La passivation engendre généralement une variation dimensionnelle bien moindre que l'électropolissage, le polissage mécanique ou le plaquage.
Pour les pièces fonctionnelles à faible coût
Si votre pièce est interne et que la qualité esthétique n'est pas importante, une surface usinée ou passivée peut offrir un meilleur rapport qualité-prix.
L'ajout d'un polissage, d'un sablage ou d'un revêtement décoratif sans raison fonctionnelle augmente les coûts de fabrication sans nécessairement améliorer les performances d'assemblage ou de service.
Conseil : Au lieu de simplement indiquer à votre fournisseur le nom de la finition, expliquez-lui les performances attendues de la surface : résistance à la corrosion, rugosité Ra, aspect, couleur, résistance à l’usure ou facilité de nettoyage.
La finition de surface doit être considérée comme faisant partie intégrante du plan de fabrication et non comme une opération ajoutée uniquement après l'usinage CNC.
Différents processus affectent les dimensions de différentes manières.
Procédés d'enlèvement de matière
Des processus tels que :
enlever le matériau.
Les modifications dimensionnelles possibles incluent :
Pour les composants de précision, la surépaisseur d'usinage doit être vérifiée avant la finition.
Traitements chimiques à accumulation minimale
La passivation ne consiste pas à déposer intentionnellement une couche épaisse et a généralement une influence dimensionnelle beaucoup moins importante que le polissage ou le plaquage.
Toutefois, vous devez tout de même prendre en compte :
Revêtements additifs
Des procédés tels que la galvanoplastie et le PVD permettent d'ajouter de la matière à la surface.
Même les revêtements minces peuvent avoir leur importance lorsque la marge de tolérance est faible.
Les caractéristiques critiques peuvent inclure :
Conseil : Définissez l'état final
Si votre dessin comprend des alésages, des arbres, des filetages ou des surfaces d'étanchéité ajustés avec précision, indiquez clairement si la tolérance s'applique :
Avant ou après finition de surface
Pour les composants critiques pour l'assemblage, l'état final est généralement celui qui compte le plus pour votre produit.
Les différentes nuances d'acier inoxydable présentent des compositions, une dureté, un comportement à la corrosion, une usinabilité et une réponse à la finition différents.
Le tableau ci-dessous doit être utilisé comme guide général plutôt que comme norme de compatibilité absolue.
| Grade en acier inoxydable | Options courantes de traitement de surface | Applications typiques |
| 303 | Passivation, polissage, brossage | Pièces tournées, raccords, composants usinés |
| 304/304L | Passivation, électropolissage, polissage, brossage, microbillage, PVD | Logements, équipements généraux, produits de consommation |
| 316/316L | Passivation, électropolissage, polissage | applications médicales, marines, fluides et chimiques |
| 17-4PH | Passivation, polissage, revêtements sélectionnés | Composants de précision à haute résistance |
| 420 | Polissage, passivation appropriée, revêtement fonctionnel | Pièces d'usure et mécaniques |
| 440C | Polissage et revêtements sélectionnés | Composants de précision à haute dureté |
Le choix final du classement doit prendre en compte :
Changement dimensionnel
Une pièce usinée par commande numérique peut avoir des dimensions correctes avant la finition, mais se retrouver hors tolérance après.
Cela peut se produire car le processus de finition enlève de la matière ou augmente l'épaisseur du revêtement.
Les caractéristiques critiques doivent donc être inspectées dans l'état final fini lorsque le dessin l'exige.
Bords arrondis après polissage
Un polissage agressif peut adoucir les arêtes vives ou les détails de précision.
Cela est particulièrement important pour :
La géométrie d'usinage et la surépaisseur de polissage doivent donc être planifiées conjointement.
Texture de surface irrégulière
Les surfaces brossées, sablées et polies peuvent présenter des variations lorsque les conditions de traitement sont incohérentes.
Les causes courantes incluent:
Pour la production cosmétique en série, un échantillon approuvé peut fournir une référence d'inspection plus fiable.
Différences de couleur
Avec des procédés décoratifs tels que le PVD, les clients peuvent être attentifs à :
La préparation des surfaces et le contrôle des lots font donc partie intégrante de la qualité de la finition.
Éraflures après la finition
Une pièce polie peut réussir l'inspection de finition finale et pourtant se rayer lors de :
Les composants visibles en acier inoxydable doivent être séparés ou protégés individuellement afin de réduire le contact entre les pièces.
Contamination par le fer libre
Les surfaces en acier inoxydable peuvent se contaminer au contact d'outils, de surfaces de travail ou d'équipements de manutention ferreux inappropriés.
Un nettoyage et une passivation appropriés peuvent contribuer à réduire ce risque.
Problèmes de filetage et de perçage
Les filetages et les trous peuvent être affectés par :
Les filetages critiques doivent être identifiés avant la finition et vérifiés ultérieurement à l'aide de jauges appropriées, si nécessaire.
La finition de surface ne doit pas être dissociée de la planification de l'usinage CNC.
Chez VMT, le processus de fabrication commence à partir de votre dessin, ce qui permet de prendre en compte simultanément les exigences en matière d'usinage, de finition, d'inspection, d'assemblage et d'emballage.
Étape 1 : Analyse du dessin et de la conception pour la fabrication (DFM)
Avant la production, notre équipe d'ingénieurs examine :
Si la finition spécifiée peut engendrer un risque dimensionnel ou de production, un retour d'information sur la fabrication peut être fourni avant le début de l'usinage.
Étape 2 : Planification des tolérances d'usinage
Lorsque le polissage mécanique, l'électropolissage, le meulage ou le plaquage peuvent modifier les dimensions, la surépaisseur d'usinage peut être planifiée en fonction de l'état final.
Cela réduit le risque de produire une dimension CNC correcte mais de perdre en tolérance lors de la finition secondaire.
Étape 3 : Usinage CNC et ébavurage
La qualité de la surface usinée influe directement sur le processus de finition.
Commandes VMT :
Une surface mal usinée nécessite généralement une finition plus agressive, ce qui augmente à la fois le coût et le risque dimensionnel.
Étape 4 : Nettoyage et préparation des surfaces
L'huile, la poussière, les résidus abrasifs et autres contaminants sont éliminés avant le processus de finition requis.
La méthode de préparation est choisie en fonction de la nuance d'acier inoxydable et de la finition finale.
Étape 5 : Vérification de l'état de surface du prototype
Pour les projets cosmétiques ou à haut risque, la finition de prototypes peut être utilisée pour confirmer :
Un échantillon approuvé fournit une norme plus claire pour la production par lots.
Étape 6 : Contrôle de finition par lots
Pour les productions répétées, les paramètres de finition doivent rester constants.
Selon le procédé, les points de contrôle peuvent inclure :
Étape 7 : Inspection finale après finition de surface
Les dimensions critiques ne doivent pas toujours être acceptées sur la seule base de mesures prises avant la finition.
Les caractéristiques spécifiées peuvent être inspectées après le traitement de surface final afin de vérifier que le composant est dans l'état où il sera effectivement assemblé.
Étape 8 : Emballage protecteur
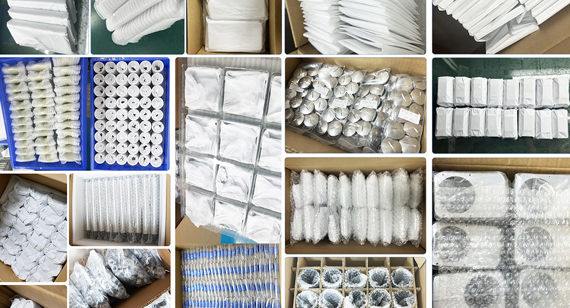
Après la finition et l'inspection finales, les surfaces cosmétiques peuvent être protégées individuellement ou séparées en fonction de la géométrie de la pièce.
Une fois le traitement de surface des pièces usinées en acier inoxydable terminé, il convient de les protéger afin d'éviter toute pollution secondaire due au contact personnel, à l'huile, à la poussière et autres impuretés.
Cela contribue à réduire :
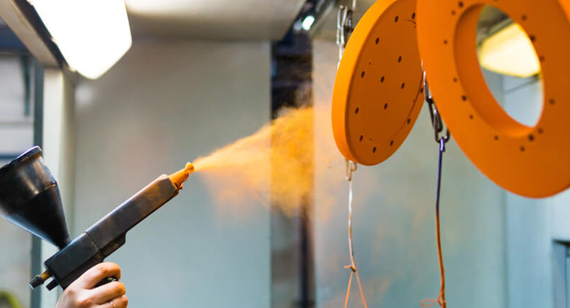
Évitez le retraitement : après avoir terminé le traitement de surface des pièces usinées CNC en acier inoxydable, évitez de retraiter les pièces ou les produits.
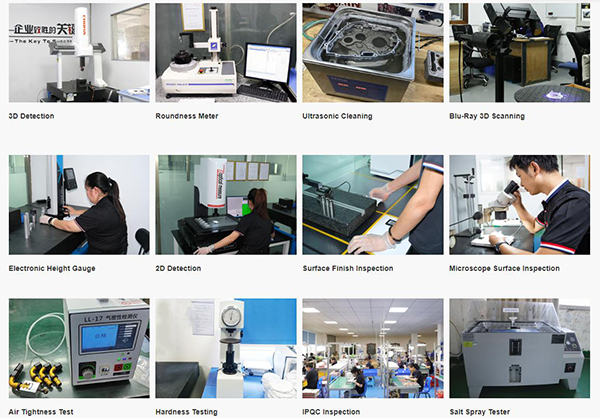
L'inspection doit être adaptée au risque du composant et à la finition choisie.
Selon votre dessin, VMT peut utiliser :
Pour les composants de précision, une attention particulière doit être portée à :
Pour les éléments esthétiques, l'inspection doit également prendre en compte la direction d'observation, l'éclairage, les zones visibles et les critères d'apparence convenus.
Vous pouvez en apprendre davantage sur le processus d'inspection de la qualité d'usinage CNC de VMT pour le contrôle dimensionnel, de surface et de qualité finale.
Remarque : Pour la production répétée de produits cosmétiques, l'approbation d'un échantillon physique ou d'une norme de référence claire peut réduire les litiges causés par des termes subjectifs tels que « lisse », « brillant », « mat » ou « miroir ».
Équipement médical
La passivation et l'électropolissage sont fréquemment envisagés pour les composants médicaux en acier inoxydable lorsque la résistance à la corrosion, la propreté et les surfaces lisses sont importantes.
Les pièces typiques comprennent :
Équipements de manipulation des aliments et des fluides
Les pièces en acier 304, 316 et 316L peuvent être traitées par passivation ou électropolissage en fonction de l'environnement du fluide, de la propreté, de la rugosité et des exigences du client.
Les composants typiques comprennent :
Marine Equipment
Le choix des matériaux est particulièrement important en milieu marin.
L'acier inoxydable approprié, associé à une finition contrôlée, peut être utilisé pour :
Les pièces visibles en acier inoxydable nécessitent souvent à la fois une précision dimensionnelle et une homogénéité esthétique.
Les finitions courantes comprennent :
Les pièces typiques comprennent :
Automatisation et équipements industriels
Les pièces fonctionnelles usinées par CNC peuvent présenter des surfaces brutes d'usinage, passivées, polies ou revêtues, selon :
Les composants typiques comprennent :
Montres et quincaillerie de luxe
Les pièces haut de gamme en acier inoxydable apparent combinent fréquemment :
Ces projets nécessitent un contrôle particulier de :
Contexte du projet
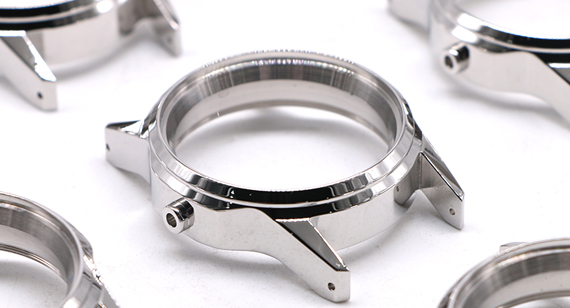
Un client avait besoin d'un boîtier en acier inoxydable 316L usiné CNC, avec un extérieur esthétique, une résistance à la corrosion et des dimensions d'accouplement contrôlées.
La pièce devait à la fois présenter une qualité visuelle et une stabilité d'assemblage après finition.
Défi du projet
Les risques potentiels liés à la fabrication comprenaient :
Si l'usinage et la finition étaient planifiés séparément, les dimensions de l'assemblage final pourraient s'écarter des valeurs prévues.
Solution VMT
La pièce a été examinée avant la production afin de distinguer les surfaces esthétiques des caractéristiques fonctionnelles critiques.
Le processus comprenait :
Résultat
La norme d'apparence approuvée a été transférée de la vérification du prototype à la production en série, tandis que les caractéristiques d'accouplement critiques ont été vérifiées dans leur état final.
Cela a permis de réduire le risque de considérer l'usinage CNC et la finition de surface comme deux opérations sans lien entre elles.
La finition de surface stable de l'acier inoxydable commence avant la production par lots.
Un flux de travail de fabrication typique comprend :
Examen des dessins 2D/3D —— Confirmation des matériaux et de la finition —— Analyse DFM —— Usinage CNC —— Ébavurage et préparation de surface —— Finition de surface du prototype —— Approbation de la finition —— Production CNC en série —— Finition de surface —— Contrôle dimensionnel et esthétique final —— Emballage de protection —— Expédition
Ce processus est particulièrement utile lorsque votre projet implique :
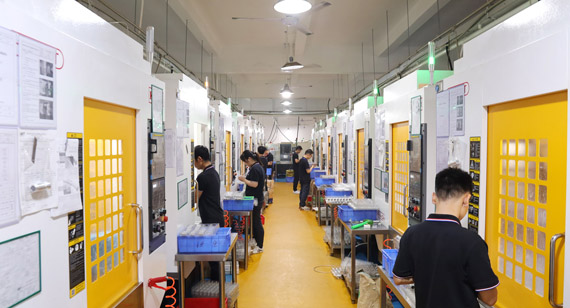
Le traitement de surface approprié pour votre pièce en acier inoxydable usinée CNC doit idéalement être sélectionné avant le début de la production, et non après l'usinage.
La passivation, l'électropolissage, le polissage, le brossage, le microbillage, le PVD, le plaquage électrolytique et autres finitions affectent différemment votre pièce.
Votre décision finale devrait prendre en compte :
Lorsque l'usinage CNC, la finition et le contrôle sont planifiés conjointement, vous pouvez réduire les problèmes dimensionnels, les irrégularités d'aspect, les retouches, les défaillances d'assemblage et les coûts de fabrication inutiles.
Besoin d'aide pour choisir un traitement de surface pour vos pièces CNC en acier inoxydable ?
Téléchargez vos dessins 2D et vos modèles 3D sur VMT.
Notre équipe d'ingénieurs peut examiner la nuance d'acier inoxydable, les tolérances, la rugosité de surface, l'aspect esthétique des surfaces, les exigences de finition, les zones de masquage et les caractéristiques d'assemblage critiques avant la production.
De l'usinage CNC de prototypes et de la finition de surface à l'inspection finale, la production en série et l'emballage protecteur, VMT vous aide à contrôler l'ensemble du processus de fabrication au lieu de traiter la finition de surface comme une opération secondaire isolée.
Veuillez nous envoyer vos dessins 2D, vos modèles CAO 3D, la nuance d'acier inoxydable, les tolérances critiques, la rugosité de surface, les exigences de finition, les zones de masquage, les exigences esthétiques, ainsi que la quantité de prototypes et la quantité de production. VMT examinera la faisabilité de la fabrication, la stratégie de finition, les tolérances dimensionnelles, les exigences d'inspection et établira un devis.
Toutes les informations et tous les fichiers téléchargés sont sécurisés et confidentiels.
1 Dites-nous ce dont vous avez besoin
2. Obtenez une solution et un devis
3 Approuver la production
Courriel : inquiry@vimetal.com.cn
Quel est le meilleur traitement de surface pour les pièces en acier inoxydable usinées CNC ?
Il n'existe pas de finition idéale. La passivation est couramment utilisée pour sa résistance à la corrosion, avec peu d'impact sur les dimensions, tandis que l'électropolissage peut améliorer la douceur et la propreté. Le polissage mécanique, le brossage, le microbillage et le PVD sont plus souvent privilégiés lorsque l'aspect esthétique est également important.
Le choix approprié dépend de votre alliage, de la tolérance, de l'environnement, de la rugosité, de l'aspect et des exigences de coût.
Passivation ou électropolissage : lequel choisir ?
Choisissez la passivation lorsque votre objectif principal est d'éliminer la contamination de surface et d'assurer la résistance à la corrosion avec un changement dimensionnel minimal.
Optez pour l'électropolissage si vous souhaitez également obtenir une surface plus lisse, plus brillante et plus facile à nettoyer.
L'électropolissage enlève de la matière, les caractéristiques à tolérances serrées nécessitent donc une planification plus poussée.
La passivation modifie-t-elle les dimensions des pièces en acier inoxydable ?
La passivation ne crée pas intentionnellement une couche déposée épaisse et a généralement un impact dimensionnel beaucoup moins important que le plaquage, le polissage mécanique ou l'électropolissage.
Toutefois, les spécifications et les exigences de tolérance critiques doivent tout de même être examinées avant la production.
L'électropolissage enlève-t-il de la matière ?
Oui.
L'électropolissage enlève de la matière par voie électrochimique. Les trous, les arbres, les arêtes, les filetages et les parties minces peuvent présenter des variations selon les conditions du procédé.
Pour les pièces à tolérances serrées, il convient de tenir compte de la surépaisseur d'usinage avant l'électropolissage.
Est-il possible de microbiller des pièces en acier inoxydable usinées par commande numérique ?
Oui.
Le microbillage est couramment utilisé pour créer une surface mate ou satinée en acier inoxydable.
Cependant, le matériau, la pression, la distance, l'angle de projection et la rugosité de la surface initiale influent tous sur l'aspect final.
Quelle finition de surface est la meilleure pour l'acier inoxydable 316L ?
La passivation, l'électropolissage et le polissage mécanique sont tous couramment envisagés pour l'acier inoxydable 316L.
Le choix approprié dépend de l'application.
Un composant médical ou de traitement des fluides peut privilégier la propreté et la résistance à la corrosion, tandis qu'une pièce destinée au consommateur peut privilégier l'apparence.
Est-il possible de revêtir des pièces en acier inoxydable par dépôt physique en phase vapeur (PVD) après usinage CNC ?
Oui.
Le procédé PVD peut être appliqué après usinage CNC et préparation de surface appropriée.
Avant le revêtement, il convient d'examiner les filetages, les ajustements serrés, les zones de contact électrique, les sièges de roulement et les surfaces d'étanchéité afin de déterminer si un masquage est nécessaire.
Comment protéger les filetages et les trous de précision lors de la finition ?
Les contrôles peuvent inclure :
Les éléments critiques doivent être identifiés sur le dessin avant le début de la production.
Les pièces CNC en acier inoxydable poli peuvent-elles maintenir des tolérances de ±0.01 mm ?
Cela peut être réalisé avec des géométries appropriées et des processus contrôlés, mais il ne faut pas le supposer pour chaque caractéristique.
Le polissage mécanique enlève de la matière et peut notamment affecter les bords, les diamètres et les petits détails.
Pour les composants à tolérances serrées, la dimension critique doit être évaluée dans l'état final fini.
Comment éviter les rayures lors de l'emballage et de l'expédition ?
Les surfaces visibles en acier inoxydable peuvent être protégées individuellement, séparées, emballées ou placées dans un emballage sur mesure afin d'éviter tout contact entre les surfaces finies.
L'emballage doit être considéré comme faisant partie intégrante du processus de fabrication des composants cosmétiques et non comme une simple opération d'expédition finale.


 +86 15099911516




 Lire la suite