Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 391 | Publié par VMT le 05 mars 2022


Lors de l'usinage de pièces par commande numérique (CNC), il est essentiel de choisir la méthode d'usinage appropriée en fonction des exigences de précision et de processus spécifiques , ainsi que des conditions d'usinage, afin de garantir la précision des pièces. La précision du centre d'usinage influe directement sur la qualité de l'usinage CNC. VMT prend en compte les aspects suivants : le choix de la machine-outil, du porte-outil, de l'outil, le plan d'usinage, la génération du programme et les exigences de l'opérateur, afin de garantir une précision d'usinage optimale.
1. La taille de la pièce est précise et la finition de surface est médiocre
Causes de défaillance : La pointe de l'outil est endommagée et non tranchante ; la machine-outil résonne et le placement n'est pas stable ; la machine d'usinage CNC présente un phénomène de rampement ; le processus d'usinage CNC n'est pas bon.
Solution : Si l'outil n'est pas tranchant après avoir été usé ou endommagé, réaffûtez l'outil ou choisissez un meilleur outil pour recalibrer l'outil ; la machine-outil CNC résonne ou le placement n'est pas stable, ajustez le niveau, posez les fondations et fixez-le en douceur ; la raison pour laquelle la machine rampe Parce que le rail de guidage du chariot est fortement usé et que la bille de la vis est usée ou desserrée, la machine-outil CNC doit faire attention à l'entretien. Après le trajet pour sortir du travail, le fil doit être nettoyé et de l'huile de lubrification doit être ajoutée à temps pour réduire la friction ; choisissez un liquide de refroidissement adapté au traitement des pièces. Dans le cas des exigences d'usinage CNC de processus, essayez de choisir une vitesse de broche plus élevée.
2. Les pièces d'usinage CNC produisent un phénomène de tête conique
Cause de l'échec : Le niveau de la machine-outil CNC n'est pas réglé correctement, l'un est haut et l'autre est bas, ce qui entraîne un placement instable ; lors de la rotation de l'axe long, le matériau de contribution est relativement dur et l'outil mange profondément le couteau, ce qui entraîne le phénomène de laisser le couteau ; le dé à coudre de la contre-pointe est différent du cœur de la broche.
Solution : Utilisez un niveau à bulle pour régler le niveau de la machine-outil CNC, posez une base solide et fixez la machine-outil CNC pour améliorer sa ténacité ; choisissez un processus d'usinage CNC raisonnable et une avance de coupe appropriée pour éviter la force sur l'outil et laissez le couteau ; ajustez le siège de la queue.
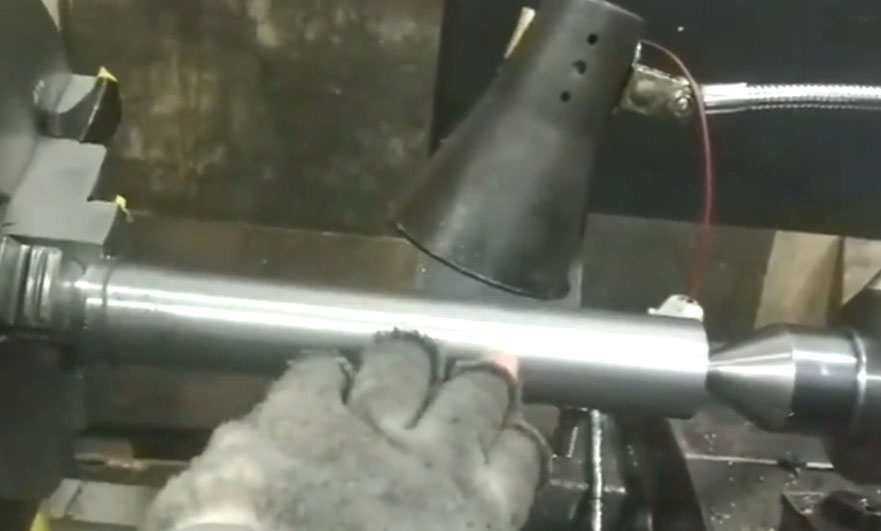
3. La taille des pièces usinées CNC diffère de quelques millimètres de la taille réelle, ou il y a un grand changement dans un certain axe
Causes de défaillance : La vitesse de positionnement rapide est trop rapide et l'entraînement et le moteur ne peuvent pas répondre ; après une perte de friction à long terme, la vis de chariot mécanique et le roulement sont trop serrés et bloqués ; le porte-outil est trop lâche après le changement d'outil et ne peut pas être verrouillé fermement ; erreur de programme éditée, la tête et la queue ne répondent pas ou la compensation d'outil n'est pas annulée ; le rapport de démultiplication électronique ou l'angle de pas du système est mal réglé.
Solution : Si la vitesse de positionnement rapide est trop rapide, ajustez la vitesse du GO de manière appropriée, et la vitesse et le temps d'accélération et de décélération de coupe permettent à l'entraînement et au moteur de fonctionner normalement sous la fréquence de fonctionnement nominale ; après l'usure de la machine-outil, le chariot et le roulement de la grue à vis sont trop serrés. S'il est bloqué, il doit être réajusté et réparé ;
Si le porte-outil est trop lâche après le changement d'outil, vérifiez si le temps d'inversion du porte-outil est satisfait, vérifiez si la vis sans fin de turbine à l'intérieur du porte-outil est usée, si l'écart est trop grand, si l'installation est trop lâche, etc. ; si cela est causé par le programme, le programme doit être modifié. Améliorez selon les exigences des dessins de pièces d'usinage CNC, sélectionnez un processus d'usinage CNC raisonnable et écrivez des programmes corrects selon les instructions du manuel ;
Si l'on constate que l'écart dimensionnel est trop important, il faut vérifier si les paramètres du système sont correctement réglés, en particulier si des paramètres tels que l'engrenage électronique et l'angle de pas sont endommagés. Ce phénomène peut être mesuré en jouant sur un indicateur à cadran.
4. L'effet de l'arc d'usinage CNC n'est pas idéal et la taille n'est pas en place
Causes de défaillance : Le chevauchement des fréquences de vibration provoque une résonance ; technologie d'usinage CNC ; réglages de paramètres déraisonnables, vitesse d'avance excessive et usinage CNC à arc décalé ; desserrage causé par un jeu de vis important ou décalage causé par une vis trop serrée ; la courroie de distribution est usée.
Solution : recherchez les pièces qui génèrent une résonance, modifiez leur fréquence pour éviter la résonance ; tenez compte de la technologie de traitement des pièces et des matériaux usinés CNC et compilez les programmes de manière raisonnable ; pour les moteurs pas à pas, le taux d'usinage CNC F ne peut pas être réglé trop haut ; si la machine-outil est installée fermement, placez-la de manière stable, si le chariot est trop serré après l'usure, si l'écart augmente ou si le porte-outil est desserré, etc. ; remplacez la courroie de distribution.
6. Il y a des changements dans un processus d'usinage de pièces CNC, et les dimensions des autres processus sont exactes
Motif du défaut : si les paramètres de cette section du programme sont raisonnables, s'ils se situent dans la trajectoire prédéterminée et si le format de programmation répond aux exigences du manuel.
Solution : S'il y a des dents aléatoires dans le bloc de filetage et que le pas est incorrect, pensez immédiatement à la configuration périphérique (codeur) du filetage d'usinage CNC et aux facteurs objectifs de cette fonction.
8. Chaque processus d'usinage de pièces CNC présente le phénomène d'augmentation ou de diminution
Causes de défaillance : erreurs de programmation ; réglages déraisonnables des paramètres du système ; réglages de configuration incorrects ; les composants de la transmission mécanique changent régulièrement et périodiquement.
Solution : Vérifiez si les instructions utilisées dans le programme sont exécutées selon la trajectoire requise spécifiée dans le manuel. Vous pouvez en juger en jouant avec l'indicateur à cadran. Positionnez l'indicateur à cadran au point de départ du programme et laissez le chariot revenir à la position de départ une fois le programme terminé, puis répétez l'exécution. Même si vous observez ses résultats, saisissez ses lois ;
Vérifiez si les paramètres du système sont définis de manière raisonnable ou sont considérés comme modifiés ; si la configuration de la machine-outil concernée répond aux exigences du calcul de connexion et des paramètres de couplage, et si l'équivalent d'impulsion est précis ; vérifiez si la partie de transmission de la machine-outil est endommagée, si l'accouplement à engrenages est uniforme et s'il y a une périodicité, un phénomène de défaillance régulier, s'il y en a, vérifiez ses parties clés et donnez l'exclusion.
9. Changements dimensionnels instables causés par le système
Causes de défaillance : réglage déraisonnable des paramètres du système ; tension de fonctionnement instable ; interférence externe causée par le système, provoquant la perte de synchronisation du système ; des condensateurs ont été ajoutés, mais l'impédance entre le système et le pilote ne correspond pas, entraînant une perte de signaux utiles ; le signal entre le système et le pilote est perdu. Transmission anormale ; corruption du système ou défaillance interne.
Solution : Si la vitesse et le temps d'accélération sont trop importants, si la vitesse de la broche et la vitesse de coupe sont raisonnables et si la modification des paramètres de l'opérateur entraîne une modification des performances du système ; Ajouter un condensateur absorbant anti-interférences ;
Sélectionnez le type de condensateur approprié ; vérifiez si la ligne de connexion du signal entre le système et le pilote est blindée, si la connexion est fiable, vérifiez si le signal d'impulsion du système est perdu ou augmenté ; envoyez-le à l'usine pour réparation ou remplacez la carte principale.
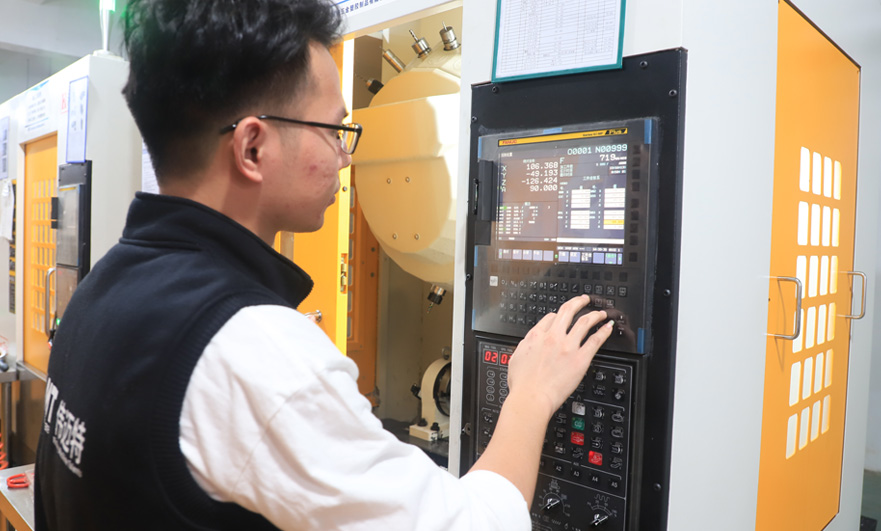
10. Que dois-je faire si le déplacement des pièces d'usinage CNC affecte la précision ?
Cause de l'échec : Lors du traitement des pièces d'usinage CNC ci-dessus sur un centre d'usinage CNC à trois axes, il y a parfois des problèmes tels que le mouvement de la structure interne de la pièce à traiter, une précision dimensionnelle excessive, etc. La cause de ces problèmes est souvent la faible précision du serrage secondaire Causé.
Solution:
1) Méthode de numérotation à effet de levier
La méthode de l'indicateur à cadran à levier consiste à aspirer l'indicateur à cadran à levier sur l'arbre principal du centre d'usinage CNC, de sorte que l'indicateur soit dans une position presque horizontale, puis à abaisser l'indicateur jusqu'au plan de référence précis à corriger, puis à passer l'aiguille d'impulsion du système d'usinage CNC. La roue déplace la table de travail et fait en même temps tourner l'arbre principal à la main, de sorte que l'indicateur à cadran soit pressé sur le plan de référence précis et affiche la valeur maximale, et les pièces d'usinage CNC sont ajustées. En même temps, les valeurs de coordonnées relatives des directions pertinentes du système CNC du centre d'usinage CNC sont effacées.
2) Méthode du pad
La méthode de calage nécessite l'utilisation d'outils auxiliaires tels que des cales standard pour se déplacer à partir de la référence fine de la pièce. Placez une entretoise standard entre le dispositif de réglage d'outil et la pièce, installez un détecteur de bord photoélectrique sur la broche du centre d'usinage CNC, faites tourner la broche à basse vitesse, le détecteur de bord photoélectrique touche directement les entretoises gauche et droite, et la différence est la valeur d'erreur. Les pièces usinées CNC peuvent être ajustées en fonction de cette différence. Cependant, en raison de l'écart entre l'entretoise et les pièces usinées CNC, cette méthode n'est pas aussi précise que l'utilisation d'un indicateur à cadran à levier.
Ce qui précède concerne les solutions aux problèmes de précision d'usinage lors de l'usinage CNC de pièces. Il existe 10 problèmes au total. VMT les explique ici. Nous espérons que cela vous sera utile. VMT se consacre depuis longtemps à l'usinage CNC de haute précision de pièces métalliques. Nous fabriquons des pièces usinées CNC en petites séries (aluminium, cuivre, acier inoxydable et composites) et proposons également des services d'usinage CNC sur mesure . N'hésitez pas à nous contacter.


 +86 15099911516




 Lire la suite