Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /
Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 399 | Publié par VMT le 14 juil. 2026 | Temps de lecture : environ 8 minutes


Un boîtier de clavier mécanique peut sembler parfait sur un modèle CAO, mais présenter des défauts lors de l'assemblage. Déformation du boîtier, trous de fixation mal alignés, jeux irréguliers, filetages endommagés et différences de couleur d'anodisation peuvent retarder l'approbation et augmenter les retouches. Ces risques peuvent être réduits grâce à une analyse DFM précoce, un usinage contrôlé, une coordination des finitions et un contrôle qualité lors de l'assemblage.
Remarque : Un boîtier de clavier mécanique usiné CNC est un boîtier sur mesure fraisé à partir d’aluminium, de laiton, d’acier inoxydable, de titane ou de plastique technique. L’usinage CNC permet des configurations personnalisées, des fixations précises, des finitions haut de gamme et le développement du prototype à la production en série sans les investissements en outillage nécessaires au moulage ou à la fonderie sous pression.
Ce guide explique comment la structure, la disposition, les matériaux, les tolérances, les procédés d'usinage, les finitions de surface et les méthodes d'inspection du clavier affectent l'assemblage final, l'apparence, le coût et la stabilité de la production de votre projet.
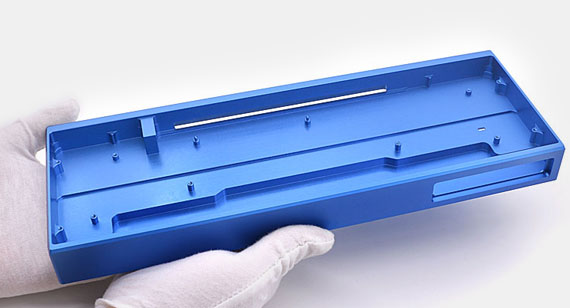
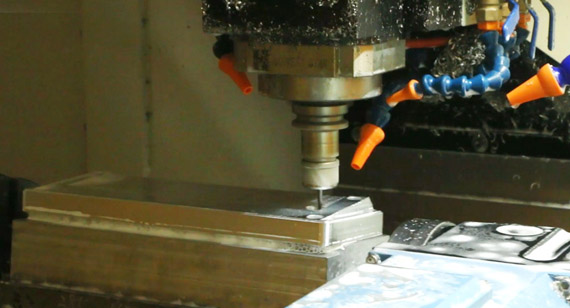
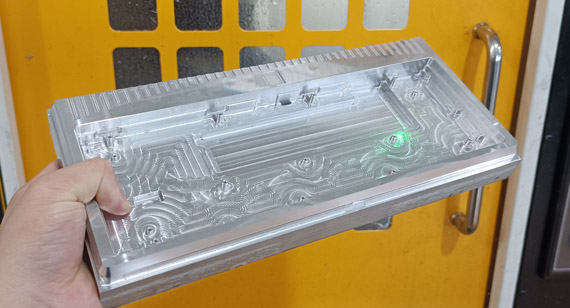
Un boîtier de clavier mécanique usiné CNC est un boîtier sur mesure produit à partir d'un bloc de métal massif ou de plastique technique, selon vos dessins 2D et vos modèles 3D.
Contrairement à une coque moulée par injection standard, un boîtier de clavier usiné CNC peut être personnalisé avec :
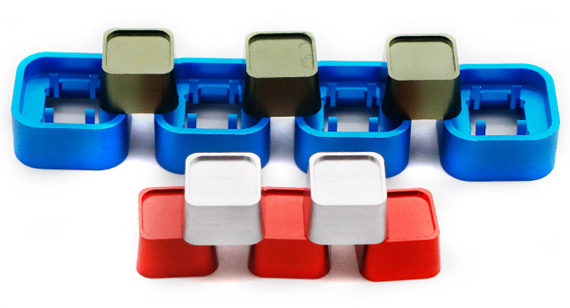
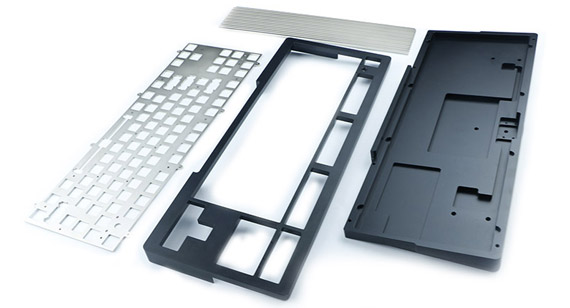
Un boîtier de clavier mécanique complet peut comprendre un boîtier supérieur, un boîtier inférieur, un cadre intermédiaire, une plaque de clavier, un circuit imprimé, un joint, un joint torique, un support de carte fille, un poids, un badge, un bouton, des entretoises, des vis et des supports internes.
Ces pièces ne doivent pas être conçues ni fabriquées comme des composants indépendants. Elles forment un ensemble et une chaîne de tolérances cohérente.
Par exemple, l'ouverture USB peut avoir des dimensions correctes par rapport à l'extérieur du boîtier, mais paraître décentrée si la position de la carte fille n'est pas calquée sur le même repère fonctionnel. De même, un boîtier supérieur et un boîtier inférieur peuvent passer individuellement un contrôle, mais présenter un joint irrégulier si leurs surfaces de contact et leurs éléments de positionnement ne sont pas évalués conjointement.
L'examen de l'ensemble complet avant usinage facilite l'identification de ces problèmes, tandis que les dimensions, les références et les jeux peuvent encore être ajustés. Cela réduit le risque de découvrir le problème après l'anodisation, le revêtement ou l'expédition des pièces.
L'usinage CNC est largement utilisé pour les projets de claviers mécaniques haut de gamme, personnalisés, en édition limitée et en faible à moyenne série.
Il est particulièrement adapté lorsque votre conception requiert :
L'usinage CNC permet de tester un prototype réel en métal ou en plastique avant la production en grande série. Ceci est important car certains problèmes d'assemblage sont difficiles à identifier à partir de la seule CAO.
Un prototype physique peut confirmer :
Si un problème est détecté lors de la réalisation du prototype, le dessin peut généralement être ajusté avant la finition de surface. Cela évite qu'un défaut dimensionnel évitable ne se transforme en un rejet esthétique final.
Quand l'usinage CNC n'est pas forcément le procédé le moins coûteux
L'usinage CNC n'est peut-être pas la méthode la plus économique à long terme lorsque la structure est simple, la quantité annuelle très élevée, la conception parfaitement stable et les exigences en matière d'apparence ou de tolérance relativement faibles.
Dans ces situations, le moulage sous pression ou le moulage par injection peuvent offrir un coût unitaire inférieur une fois l'investissement dans l'outillage amorti.
Cependant, l'usinage CNC est encore fréquemment utilisé pour valider le boîtier, la plaque, la structure interne et l'assemblage avant la fabrication des outillages de production. Un prototype usiné peut révéler des interférences, des points de fixation fragiles, un mauvais alignement des connecteurs ou une épaisseur de paroi inadaptée avant que ces défauts ne soient intégrés dans un moule coûteux.
Conseil : Comparez les méthodes de fabrication en fonction du coût de l'outillage, de la quantité, de la flexibilité des modifications, de l'apparence, des exigences de tolérance et du délai de mise sur le marché, et non pas uniquement du prix unitaire.
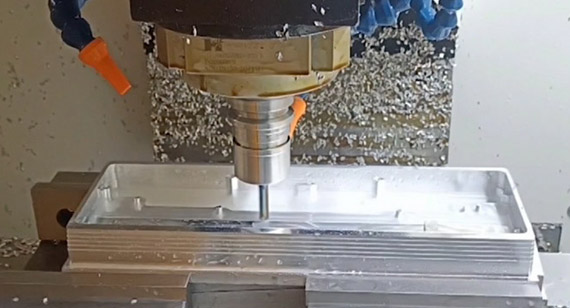
Un projet de clavier mécanique comprend généralement plusieurs composants interdépendants. La production de ces pièces selon un plan d'ingénierie et de contrôle unique permet de réduire les incohérences qui apparaissent souvent lorsque différents fournisseurs utilisent des références, des lots de matériaux, des normes de finition et des méthodes de contrôle différents.
| Partie |
Fonction principale |
Préoccupations communes en matière de fabrication |
Usinage et contrôle qualité |
Résultat |
| top case | Définit la lunette, l'ouverture de la clé, le support de la plaque et la couture visible. | Déformation, défaut d'alignement des plaques, défauts de surface | Planéité, position des plaques, références d'accouplement, inspection esthétique | Ajustement des plaques et aspect extérieur plus uniformes |
| Fond de caisse | Contient le circuit imprimé, les bossages, les câbles, le poids et les cavités acoustiques. | Déformation après enlèvement important de matière | Usinage par étapes, support de montage, inspection en état libre | Risque réduit de basculement, d'écarts inégaux et d'interférences d'assemblage |
| Plaque de clavier | Compatible avec les commutateurs et influe sur la sensation de frappe | Ouvertures de commutateurs étroites, bavures, mauvaise planéité | Dimensions d'ouverture, contrôle des bords, position des trous, planéité | Assemblage des commutateurs plus facile et support plus stable |
| Poids | Ajoute de la masse, de l'équilibre et du contraste visuel | Ajustement lâche, rayures, mauvais alignement de la gravure | Ajustement des poches, préparation des finitions, assemblage et aspect | Assemblage amélioré et aspect cosmétique haut de gamme |
| Badge | Fournit des détails de marque et décoratifs | Écart inégal autour ou position incorrecte | Format de poche, repères de positionnement, gravure, uniformité de la finition | Image de marque plus nette et alignement des pièces cohérent |
| bouton rotatif | Se connecte à l'encodeur | Alésage incorrect, frottement, mauvaise rotation | Diamètre d'alésage, concentricité, ajustement de l'arbre, jeu de rotation | Rotation fluide et meilleure expérience tactile |
| Support interne | Prend en charge les cartes filles ou autres composants | Trous mal alignés ou jeu insuffisant | Usinage basé sur une référence, positionnement des trous, assemblage d'essai | Problèmes d'assemblage interne réduits |
| Cadre latéral ou bande | Ajoute de la structure ou de la décoration | Coutures irrégulières et différences de couleur | Alignement des profils, ajustement du montage, coordination des finitions | Aspect du produit final plus uniforme |
Top case
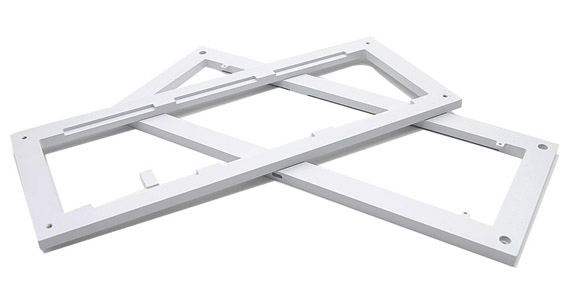
Le boîtier supérieur définit la lunette visible, l'alignement de l'ouverture de la clé, le support de la plaque, la géométrie des coins et la jointure entre les boîtiers supérieur et inférieur.
Si le boîtier supérieur est déformé, le clavier risque de ne pas être parfaitement aligné. Si les supports du clavier se déplacent, la position des touches visibles, la compression du joint ou le serrage des vis peuvent également être modifiés. Un léger défaut de planéité peut donc affecter à la fois l'esthétique et le confort de frappe.
Lors de la fabrication, l'interface de la plaque, les surfaces de contact et les éléments de fixation importants doivent être reliés par des références stables. La planéité doit être vérifiée après le retrait du boîtier du dispositif de fixation, et non seulement lorsqu'il est serré.
Chez VMT, les surfaces visibles sont également inspectées avant la finition, car les marques d'usinage, même minimes sur l'aluminium brut, peuvent devenir plus apparentes après le microbillage ou l'anodisation. Le contrôle du top case avant et après la finition permet de garantir le positionnement correct de la plaque et l'aspect de la jointure extérieure.
Boîtier inférieur
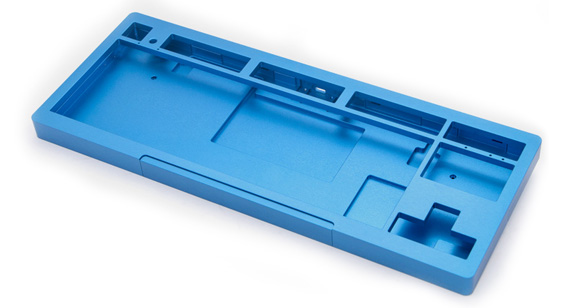
Le boîtier inférieur contient souvent la plus grande cavité usinée de l'ensemble du clavier. Il peut comprendre :
En enlevant la majeure partie du matériau d'origine d'un côté, on peut relâcher les contraintes résiduelles de l'ébauche. Le boîtier peut avoir des dimensions correctes lorsqu'il est serré, mais se déplacer une fois retiré du dispositif de fixation.
Si ce mouvement n'est pas contrôlé, le clavier risque de basculer sur un bureau plat, de présenter un écart latéral irrégulier, de désaligner l'ouverture USB ou de créer des interférences autour du circuit imprimé et de la plaque.
Un processus plus stable sépare l'ébauche de la finition, équilibre l'enlèvement de matière, contrôle la pression de serrage et vérifie à nouveau la pièce à l'état libre. Le boîtier peut alors être soumis à la finition de surface avec une forme plus fiable et une référence stable pour le dessus et les composants internes.
Plaque de clavier
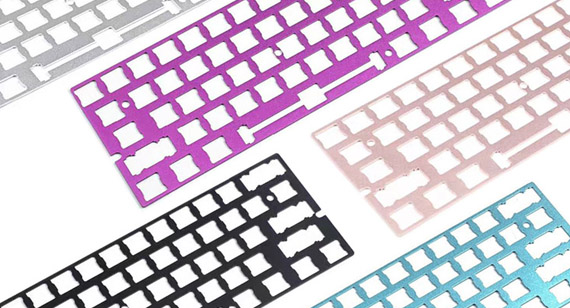
La plaque supporte les interrupteurs et influe sur la rigidité structurelle, le son et la sensation de frappe.
Les matériaux couramment utilisés pour les plaques comprennent :
Des ouvertures trop petites pour les commutateurs peuvent compliquer l'installation ou endommager les clips de fixation. Des ouvertures trop grandes peuvent réduire le support. Les bavures autour des ouvertures peuvent rayer les commutateurs ou gêner l'assemblage, tandis qu'une mauvaise planéité de la plaque peut entraîner un support inégal sur le clavier.
L'usinage des plaques doit donc maîtriser, en une seule étape, les ouvertures pour les commutateurs, les trous de fixation, le profil extérieur, les bavures et la planéité. L'inspection conjointe de la plaque, du boîtier et du circuit imprimé permet de détecter les problèmes avant qu'ils ne deviennent difficiles à séparer lors de l'assemblage final.
Poids, insignes et éléments décoratifs
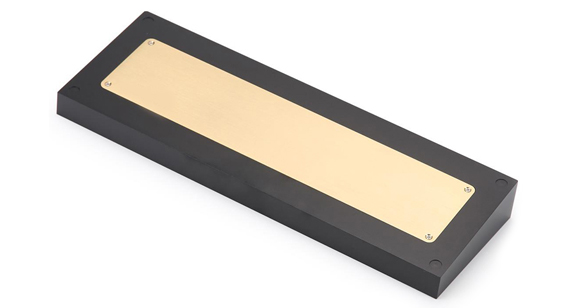
Les poids et les étiquettes sont plus petits que le boîtier principal, mais ont souvent un impact important sur l'apparence du produit.
Les poids en laiton, acier inoxydable, cuivre et titane peuvent être polis, brossés, revêtus de PVD, gravés ou montés dans un logement usiné avec précision. Un ajustement trop serré peut empêcher l'assemblage de la pièce après finition. Un ajustement trop lâche peut engendrer un jeu ou un mouvement visible.
Les pièces polies et revêtues PVD sont très sensibles aux rayures, aux traces de doigts et aux dommages sur les arêtes. Il convient de planifier conjointement la surépaisseur d'usinage, la préparation de surface, l'épaisseur de finition, le jeu de montage et le mode d'emballage.
En vérifiant l'ajustement avant d'appliquer le revêtement et en protégeant individuellement les surfaces finies, le poids ou l'insigne peut être installé sans forcer la pièce ni endommager la finition esthétique.
La disposition du clavier influe sur bien plus que le simple nombre de touches. Elle modifie la longueur du boîtier, le matériau brut, la taille des cavités, la densité des trous, la conception des dispositifs de fixation, le temps d'usinage et le risque de déformation.
| Mise En Page |
Structure typique |
Considérations relatives à la fabrication |
| 40 % | Très compact avec moins de touches | Espace intérieur restreint et équipements rapprochés |
| 60 % | Pas de rangée de fonctions ni de pavé numérique. | Cavité compacte avec dégagement limité pour circuit imprimé et câbles |
| 65 % | Ajoute des touches fléchées et de navigation | Plus d'opportunités et des relations qui se développent |
| 75 % | Conception compacte avec rangée de fonctions | Caractéristiques denses et structures internes étroites |
| TKL | Clavier complet sans pavé numérique | Logements plus longs et risque accru de planéité |
| 96 % / 1800 | Configuration compacte de taille réelle | Relations complexes entre circuit imprimé, plaque et trou |
| Pleine grandeur | Comprend un jeu complet de clés et un pavé numérique | Pièce brute plus grande, trajectoires d'outil plus longues et risque de déformation plus élevé |
Dispositions compactes
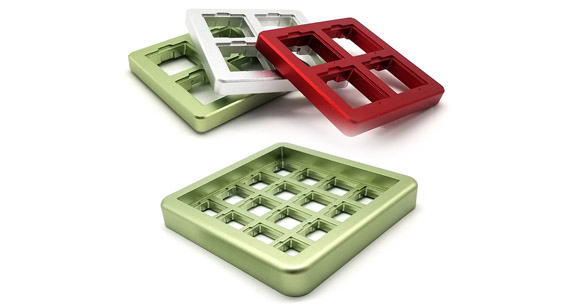
Un boîtier plus petit ne signifie pas automatiquement un usinage plus facile ou moins coûteux.
Les boîtiers compacts 60 %, 65 % et 75 % peuvent contenir des trous taraudés rapprochés, des nervures étroites, de petits rayons internes, un accès limité aux outils de coupe et des dégagements réduits pour le circuit imprimé.
Ces caractéristiques peuvent nécessiter des outils plus petits, des paramètres de coupe plus faibles et un contrôle supplémentaire. Un boîtier compact à géométrie interne complexe peut donc être plus long à usiner qu'un boîtier plus grand mais plus simple.
Formats TKL et pleine taille
Les boîtiers plus longs augmentent l'importance de la stabilité des matériaux, du support de fixation, de la rectitude des bords longs, de la planéité des surfaces de contact et de l'emballage protecteur.
Une cavité importante peut enlever une grande partie de la matière première, augmentant ainsi le risque de déformation. Les longues surfaces visibles rendent également les ondulations, les variations de couleur et les irrégularités de brossage plus visibles.
Pour les boîtiers TKL et de taille standard, le devis doit prendre en compte d'autres éléments que les dimensions externes. Le taux d'enlèvement de matière interne, l'épaisseur des parois, la structure de montage, la finition de surface et les exigences de planéité ont souvent un impact plus important sur le coût.
Conseil : Finalisez l’agencement avant de réaliser le circuit imprimé, la plaque, le système de montage, l’emplacement du port USB et le dimensionnement du poids. Toute modification ultérieure de l’agencement peut affecter la quasi-totalité des composants connectés.
La structure de montage détermine la façon dont la plaque, le circuit imprimé, le joint et le boîtier sont connectés. Elle influe également sur la position des trous, les surfaces d'appui, le jeu interne, le confort de frappe et le comportement acoustique.
Support de plateau
Dans un clavier à montage sur plateau, le circuit imprimé ou la plaque est fixé à des supports de montage dans le boîtier inférieur.
L'emplacement, la hauteur, la profondeur du filetage et le dégagement autour du plot doivent correspondre à ceux du circuit imprimé et de la plaque. Si un plot est trop haut, le circuit imprimé risque de se déformer lors du serrage des vis. S'il est trop bas ou mal positionné, la vis risque de ne pas s'engager correctement ou il faudra peut-être forcer le circuit imprimé pour le mettre en place.
Les supports de fixation doivent être considérés comme faisant partie intégrante de l'ensemble du circuit imprimé et non comme de simples trous taraudés. Leur usinage à partir de références cohérentes et la vérification de l'assemblage avec le circuit imprimé permettent d'éviter la défaillance d'un boîtier pourtant dimensionnellement correct lors de l'installation.
Montage supérieur
Un clavier à montage supérieur fixe normalement la plaque au boîtier supérieur.
Le boîtier supérieur doit présenter des surfaces d'appui stables et des trous de fixation précisément positionnés. Si ces surfaces ne sont pas planes, le serrage des vis risque de déformer la plaque. Un décalage de la plaque peut interférer avec le boîtier inférieur ou créer un aspect irrégulier autour des ouvertures de la serrure.
L'examen simultané du boîtier supérieur, de la plaque, du circuit imprimé et du boîtier inférieur permet de définir les références d'usinage et les jeux en fonction de l'assemblage réel. Ceci assure une meilleure stabilité de la plaque et réduit les contraintes lors du serrage du boîtier.
Montage du joint
Les claviers à montage sur joint utilisent du silicone, du Poron, de la mousse ou un autre élastomère pour supporter la plaque.
La gorge du joint influe directement sur la compression et le mouvement de la plaque. Une gorge trop profonde risque d'offrir un soutien insuffisant. Une gorge trop peu profonde risque de surcomprimer le joint et d'empêcher la fermeture correcte du boîtier.
Les bavures et les arêtes vives peuvent couper le joint ou créer des points de pression locaux, produisant un support incohérent sur le clavier.
Avant l'usinage, il convient d'examiner conjointement le matériau du joint, son épaisseur initiale, son épaisseur après compression, la largeur et la profondeur de la rainure, la hauteur du support et le jeu de la plaque. Après l'usinage, la rainure doit être ébavurée et, si possible, comparée au joint et à la plaque réels.
Cela permet au prototype de confirmer les conditions de compression réelles au lieu de se fier uniquement aux dimensions nominales du joint.
Montage sandwich
Une structure de montage en sandwich fixe la plaque entre plusieurs couches de boîtier.
La conception dépend de l'épaisseur cumulée, de la position des trous et de la planéité de tous les composants empilés. Même de petites variations peuvent s'accumuler sur plusieurs couches et entraîner un mauvais alignement des vis, une pression inégale ou des décalages visibles entre les bords extérieurs.
Il convient de vérifier l'ensemble de la chaîne de tolérances avant l'usinage. Les perçages, profils et surfaces de contact associés peuvent ainsi être contrôlés à partir de références cohérentes, ce qui facilite l'alignement des couches assemblées.
Montage inférieur
Dans une structure à montage inférieur, la plaque est fixée au boîtier inférieur.
Le support de la plaque, les trous taraudés, le dégagement du circuit imprimé et le dégagement du boîtier supérieur doivent être évalués comme un ensemble. Si le support est trop haut, la plaque risque de gêner la fermeture du boîtier supérieur. S'il est trop bas, l'espacement interne ou la position des clés peuvent être modifiés.
Vérifier l'alignement des plaques lors de l'assemblage du prototype permet de confirmer l'empilement vertical avant la production en série.
Support à joint torique
Les systèmes de montage à joint torique nécessitent une géométrie de support constante et un dégagement suffisant autour de la plaque et du circuit imprimé.
La rainure ou les supports doivent permettre au joint torique de se comprimer uniformément sans pincer, déplacer ou interférer avec les composants voisins.
Le fait de fournir le diamètre, la section transversale, le matériau, la dureté et la compression prévue du joint torique permet d'examiner plus précisément la géométrie de la rainure et du support avant l'usinage.
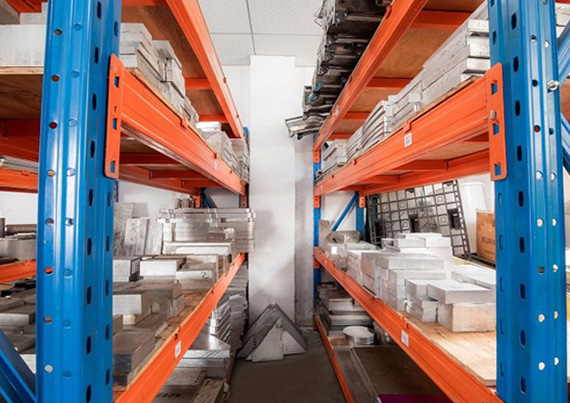
Le choix des matériaux influe sur le poids, la rigidité, le temps d'usinage, la finition de surface, l'homogénéité de la couleur, la sensibilité aux rayures, le son et le coût du boîtier.
| Priorité du projet |
Matériel approprié |
Principal avantage |
Entreprise manufacturière |
| Coût et usinabilité équilibrés | Aluminium 6061 | Pratique pour la plupart des étuis et finitions de clavier | La constance de la couleur nécessite toujours un contrôle du processus. |
| Aspect anodisé décoratif | Aluminium 6063 | Bon potentiel de surface décorative | Constance du lot et du tempérage |
| Une plus grande résistance | Aluminium 7075 | Résistance supérieure à celle des modèles 6061 ou 6063 | Coûts de matériaux et d'usinage plus élevés |
| Poids premium lourd | Laiton | Ajoute du volume et un contraste décoratif | Temps d'usinage plus long et sensibilité aux rayures |
| Plaque ou poids durable | Inox | Solide et résistant à l'usure | Force de coupe et usure de l'outil accrues |
| Composant en édition limitée | Titane | Apparence distinctive et grande force | Usinage difficile et coûteux |
| Insert décoratif lourd | Copper | Haute densité et aspect haut de gamme | Surface douce et facile à rayer |
| Conception acoustique transparente ou plus douce | Polycarbonate | Léger et translucide | Chaleur, rayures et déformation |
| Plaque ou insert en plastique | POM | Surface lisse et bonne usinabilité | Contrôle des bavures et des dimensions |
| boîtier décoratif transparent | Acrylic | Aspect transparent | Écaillage et fissuration |
Aluminium 6061
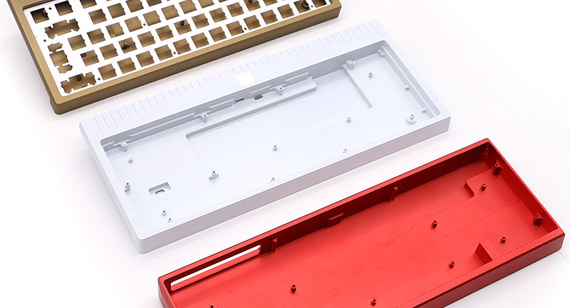
L'aluminium 6061 est l'un des matériaux les plus pratiques pour les boîtiers de claviers mécaniques usinés CNC.
Il offre une bonne usinabilité, une résistance modérée, une large disponibilité et une compatibilité avec le microbillage, l'anodisation, le brossage, le polissage et la gravure laser.
Il est généralement choisi lorsqu'un projet nécessite un équilibre entre l'apparence, le coût de production, les performances structurelles et la reproductibilité.
Cependant, le choix de l'aluminium 6061 ne garantit pas automatiquement une couleur anodisée uniforme. Le lot de matériau, la trempe, la rugosité de surface, les paramètres de sablage, le nettoyage, les conditions de teinture et la géométrie influent toujours sur l'aspect final.
Aluminium 6063
L'aluminium 6063 est souvent choisi pour les composants anodisés axés sur l'esthétique.
Son potentiel décoratif peut s'avérer utile pour les boîtiers supérieurs et inférieurs visibles, mais le résultat dépend toujours de l'état du matériau et de la préparation de surface. Si des composants identiques proviennent de lots différents ou ont été préparés selon des normes de sablage différentes, des différences de couleur peuvent subsister après anodisation.
Pour les projets strictement cosmétiques, les pièces correspondantes doivent utiliser des normes de matériaux et de préparation de surface cohérentes, suivies d'une comparaison avec un échantillon physique approuvé.
Aluminium 7075
L'aluminium 7075 offre une résistance supérieure à celle des aluminiums 6061 et 6063.
Cela peut convenir aux modèles à haute résistance, fins ou haut de gamme en édition limitée, mais cela augmente également le coût des matériaux, l'usure des outils et la difficulté d'usinage.
Avant de choisir l'acier 7075, il est utile de vérifier si la structure exige une résistance accrue. Si le choix repose uniquement sur le positionnement du matériau, le projet risque d'engendrer des coûts plus élevés sans pour autant bénéficier d'une amélioration significative des performances d'assemblage ou d'utilisation.
Laiton
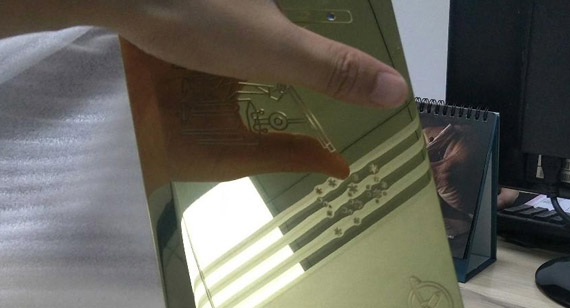
Le laiton est couramment utilisé pour les poids, les plaques, les insignes et les bandes décoratives.
Il ajoute de la masse et du contraste visuel, mais il nécessite plus de temps d'usinage que l'aluminium et est sensible aux rayures et aux empreintes digitales.
Un poids en laiton poli doit être inspecté avant tout revêtement ou assemblage, car des ondulations de surface, des bosses et des marques d'usinage peuvent rester visibles après polissage ou PVD.
Acier Inoxydable
L'acier inoxydable convient parfaitement aux plaques, poids et éléments décoratifs durables.
Sa robustesse et sa résistance à l'usure sont des atouts, mais la force de coupe plus élevée et l'usure de l'outil augmentent le temps d'usinage. Les plaques minces en acier inoxydable nécessitent également une planéité et un contrôle des bavures afin d'éviter une installation difficile des commutateurs ou un assemblage irrégulier.
Titane
Le titane est souvent choisi pour les boutons, badges, poids, plaques ou boîtiers en édition limitée haut de gamme.
Elle offre un aspect distinctif et un bon rapport résistance/poids, mais l'accumulation de chaleur et l'usure des outils rendent le processus d'usinage plus exigeant.
La conception doit éviter les cavités trop profondes, les rayons internes très petits et les tolérances serrées non fonctionnelles qui augmentent le temps d'usinage sans améliorer la pièce finie.
Plastiques techniques
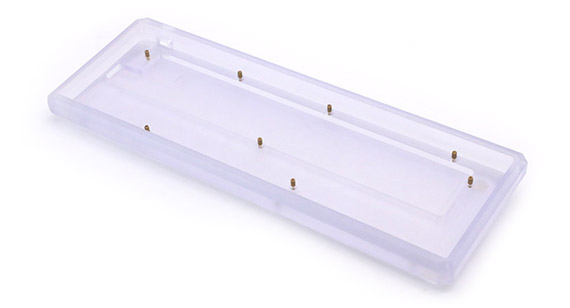
Le polycarbonate , le POM et l'acrylique peuvent être utilisés pour les boîtiers, les plaques, les entretoises et les éléments décoratifs.
Les pièces en plastique nécessitent une chaleur de coupe contrôlée, une évacuation des copeaux, une pression de serrage et un traitement de surface appropriés.
Le polycarbonate se raye facilement, l'acrylique peut s'ébrécher ou se fissurer, et les éléments fins en POM peuvent se déplacer après usinage. Il convient d'adapter le dispositif de fixation et les paramètres d'usinage au matériau plutôt que d'appliquer le même procédé que pour l'aluminium.
Le choix des matériaux doit donc tenir compte des dimensions totales du boîtier, de l'épaisseur des parois, du système de fixation, de la finition de surface, de la quantité, du niveau d'esthétique souhaité et du budget. Cela permet d'éviter de choisir un matériau onéreux sans avantage fonctionnel ou un matériau décoratif susceptible d'engendrer des risques de production imprévus.
Pour une comparaison plus détaillée des qualités d'aluminium, consultez le guide des matériaux pour boîtiers de clavier en aluminium.
Toutes les dimensions d'un boîtier de clavier ne nécessitent pas la même tolérance.
L'application de tolérances strictes à chaque caractéristique augmente le temps d'usinage, le coût d'inspection et le risque de rejet sans nécessairement améliorer l'assemblage.
Un dessin plus pratique sépare les éléments en :
Caractéristiques de montage et de positionnement des circuits imprimés
Les trous de fixation, les bossages de positionnement et les dégagements internes des circuits imprimés déterminent si les composants électroniques peuvent être installés sans déformation ni interférence.
Les trous de dégagement, les trous de positionnement et les trous taraudés ont des fonctions différentes et ne doivent pas automatiquement utiliser la même tolérance.
Le modèle de circuit imprimé doit être inclus dans la revue d'assemblage afin que les points de montage, la hauteur des composants, le cheminement des câbles et l'emplacement des connecteurs puissent être vérifiés ensemble.
Caractéristiques de positionnement des plaques
La position de la plaque influe sur l'alignement des commutateurs, l'ouverture visible des touches, le support du joint et la relation entre la plaque et le circuit imprimé.
Si les éléments de positionnement bougent, la plaque peut toujours s'adapter, mais elle peut être mal positionnée ou créer des interférences autour du boîtier.
La plaque doit donc être positionnée à partir de repères fonctionnels qui sont également liés au boîtier et au circuit imprimé.
Références du boîtier supérieur et inférieur
Les surfaces de contact et les éléments de positionnement entre les deux boîtiers influent sur le joint externe, l'engagement des vis et l'alignement final.
Si les références sont choisies uniquement pour faciliter l'usinage et non pour la fonction d'assemblage, chaque pièce peut passer le contrôle qualité alors que l'écart d'assemblage reste irrégulier.
Définir la référence d'accouplement, la méthode de localisation et l'écart visible acceptable sur le dessin 2D rend l'inspection finale plus pertinente.
Ouverture USB-C
L'ouverture USB doit être positionnée par rapport au connecteur réel du circuit imprimé ou de la carte fille.
Une ouverture de port peut respecter les dimensions extérieures tout en paraissant décentrée, car l'emplacement du connecteur n'a pas été inclus dans la même chaîne de tolérance.
L'ouverture, le support de la carte fille, la position du circuit imprimé et la référence du boîtier externe doivent être évalués conjointement.
Rainures de joint
La largeur, la profondeur, le rayon des angles, l'état des bords et la position de la rainure du joint influencent la compression.
La rainure doit être conçue en fonction du matériau réel du joint et de son état de compression, et non pas seulement de son épaisseur d'origine.
Si les données réelles du joint ou du matériau sont disponibles lors de la production du prototype, le support peut être testé avant que la conception ne soit lancée pour la fabrication en série.
Poches pour badges et poids
Les poids et les badges peuvent être fixés par des vis, des aimants, de l'adhésif, des goupilles de positionnement ou par ajustement serré.
Le jeu de montage doit tenir compte de l'anodisation, du plaquage, du polissage ou du revêtement PVD. Un logement conçu sans tolérance de finition peut s'ajuster correctement lors de l'usinage brut, mais présenter un défaut après le traitement de surface.
Position du bouton et de l'encodeur
L'alésage du bouton, l'arbre de l'encodeur, l'ouverture du boîtier et le jeu environnant influent sur la rotation et l'alignement visible.
Si l'alésage est trop étroit, le bouton risque de ne pas s'installer correctement. Si la position de l'encodeur se décale, le bouton peut frotter contre le boîtier même s'il est conforme aux tolérances.
L'alésage et l'ouverture du logement doivent donc être vérifiés comme un seul ensemble rotatif.
Trous filetés
Les petits trous filetés sont courants dans les boîtiers de clavier, mais leurs parois fines et leurs bossages étroits peuvent les rendre vulnérables.
Il convient d'examiner conjointement la taille du filetage, la longueur d'engagement, le diamètre du bossage, la profondeur du trou, le matériau de la vis et la finition de surface.
Les filets trop proches d'un bord risquent de se rompre. Une profondeur insuffisante peut réduire l'engagement, tandis qu'une profondeur excessive peut entraîner la pénétration dans une autre cavité. Les copeaux résiduels peuvent également bloquer les vis lors de l'assemblage final.
Les filetages doivent être nettoyés et vérifiés à l'aide de jauges appropriées ou de vis d'assemblage avant la finition, puis à nouveau après, lorsque le revêtement ou le masquage peut affecter l'ajustement.
Là où des tolérances strictes ne sont pas forcément nécessaires
Selon la fonction, des tolérances générales plus économiques peuvent convenir pour :
La distinction entre dimensions critiques et non critiques permet de concentrer les efforts d'usinage et d'inspection sur les caractéristiques qui déterminent l'ajustement, l'alignement et le mouvement.
Conseil DFM : Indiquez clairement les dimensions critiques et les références fonctionnelles sur le dessin 2D. Un modèle 3D montre la forme, mais il n’indique pas toujours quelles dimensions sont déterminantes pour la réussite de l’assemblage.
De nombreux problèmes d'usinage et d'assemblage trouvent leur origine dans le dessin. Les corriger avant le premier prototype est généralement plus rapide et moins coûteux que de retravailler des pièces finies.
Conception d'angles internes aigus
Les fraises CNC produisent des rayons internes.
Si chaque angle interne est conçu comme parfaitement net, la pièce peut nécessiter des outils plus petits, des trajectoires d'outils plus longues, l'usinage par électroérosion ou un processus supplémentaire.
L'ajout d'un rayon interne pratique permet souvent de réduire le temps d'usinage sans modifier l'aspect visible ni la fonction d'assemblage.
Matériau insuffisant autour des fils
Un trou taraudé placé trop près d'une paroi mince peut la perforer, se déformer ou s'abîmer lors du montage.
Le diamètre du bossage et l'épaisseur de la paroi doivent être vérifiés en fonction de la taille de la vis et de la longueur d'engagement requise.
Port USB non connecté à la référence du circuit imprimé
Si l'ouverture est dimensionnée uniquement à partir du boîtier extérieur, l'accumulation des tolérances peut décaler la position visible du connecteur.
Le boîtier, le circuit imprimé, la carte fille et le connecteur doivent être inclus dans le même contrôle d'assemblage.
Absence de lacune de jurisprudence définie
Si le dessin ne définit pas la jointure acceptable entre les boîtiers supérieur et inférieur, les deux pièces peuvent passer l'inspection individuelle sans pour autant présenter l'aspect extérieur prévu.
L'écart, le décalage et l'alignement des bords acceptables doivent être définis là où la couture est visible.
Rainure de joint conçue sans données de compression
Une rainure de joint basée uniquement sur l'épaisseur du joint d'origine peut engendrer une compression insuffisante ou excessive.
Il convient de prendre en compte le matériau du joint, sa dureté, son épaisseur initiale, son épaisseur après compression et sa surface d'appui avant de finaliser la profondeur de la rainure.
Négliger l'épaisseur de la finition de surface
L'anodisation, le plaquage, le revêtement en poudre et le PVD peuvent influencer les trous, les filetages, les ajustements serrés, les ajustements coulissants et les zones de contact électrique.
Les éléments critiques peuvent nécessiter un ajustement ou un masquage afin que la pièce finie — et pas seulement la pièce usinée brute — réponde aux exigences d'assemblage.
Tolérances serrées sur toutes les dimensions
Des tolérances trop serrées augmentent le temps d'usinage et d'inspection et peuvent accroître le taux de rejet sans pour autant améliorer la fonction.
Les dimensions critiques doivent être identifiées en fonction de l'assemblage et du mouvement réels.
Surfaces cosmétiques non marquées
Sans définitions des surfaces A, B et non visibles, le fournisseur risque de ne pas savoir où les marques de fixation, les points de suspension, les rayures mineures ou les variations de couleur sont acceptables.
La définition des surfaces visibles permet de clarifier les normes de finition et d'inspection.
Aucun dégagement nécessaire pour l'assemblage de poids ou d'insignes
Un insert décoratif conçu sans jeu peut ne pas s'adapter après la finition.
La méthode d'assemblage et l'épaisseur du revêtement doivent être prises en compte dans les tolérances de logement et d'insertion.
Aucune prise en compte pour l'ébavurage
Les ouvertures USB, les rainures pour joints, les ouvertures pour interrupteurs et les poches internes nécessitent un ébavurage.
Si aucun espace n'est disponible pour l'ébavurage, le bord fini peut rester tranchant ou le processus de cassage du bord peut modifier une dimension critique.
Planéité et déformation
Les boîtiers des claviers mécaniques sont souvent longs, fins et dotés de nombreuses poches.
Lorsqu'une cavité interne importante est usinée dans une pièce épaisse, les contraintes résiduelles du matériau peuvent se relâcher. Un serrage excessif, un enlèvement de matière irrégulier, la chaleur de coupe et un support insuffisant peuvent accentuer ce phénomène.
Un boîtier inférieur déformé peut basculer sur un bureau, créer une couture extérieure irrégulière, déplacer l'ouverture USB ou modifier la pression sur la plaque et le joint.
Comme le boîtier devient difficile à corriger après anodisation, la planéité doit être contrôlée avant la finition et vérifiée à nouveau après.
Chez VMT, les grandes cavités peuvent être ébauchées par étapes, laissant de la matière pour la finition ultérieure. Les points d'appui et les forces de serrage sont choisis de manière à éviter toute déformation temporaire de la pièce. Le boîtier est ensuite contrôlé après son retrait du dispositif de fixation afin que l'état mesuré corresponde à l'état réel de l'assemblage.
Déformation des parois minces
Les parois latérales minces et les nervures internes peuvent se déplacer sous l'effet de la force de coupe ou de serrage.
Les dimensions d'une paroi peuvent être correctes lorsque la pièce est serrée, puis se modifier après le desserrage. Cela peut entraîner des variations des dimensions extérieures, une réduction du jeu interne ou un désalignement des bossages de vis.
La séquence d'usinage, la méthode de support, la trajectoire d'outil et les paramètres de coupe doivent être ajustés afin de réduire les contraintes exercées sur la structure mince. Un contrôle intermédiaire permet de détecter tout mouvement avant la finition des autres éléments.
Accumulation de la position du trou
Le circuit imprimé, la plaque, la carte fille, le boîtier, le poids, le badge et les supports internes peuvent contenir des trous.
Si chaque groupe de trous est usiné à partir d'une référence différente, de petites erreurs peuvent s'accumuler lors de l'assemblage. Les vis peuvent alors sembler difficiles à visser, il peut être nécessaire de forcer la mise en place du circuit imprimé ou le connecteur USB peut se déplacer par rapport au centre de l'ouverture.
Les éléments connexes doivent être reliés par des repères fonctionnels. Dans la mesure du possible, les perçages importants et les repères de positionnement peuvent être réalisés lors de la même opération ou vérifiés avec les pièces d'accouplement.
Espaces irréguliers entre le haut et le bas du boîtier
Une couture irrégulière peut résulter de surfaces d'accouplement déformées, de caractéristiques de positionnement incohérentes, d'une séquence de vis inadéquate, d'une épaisseur de traitement de surface inadéquate ou de références non concordantes.
Même si le clavier fonctionne correctement, un espace visible et irrégulier peut donner l'impression qu'un produit haut de gamme est de mauvaise qualité.
L'inspection des seuls boîtiers supérieur et inférieur pris individuellement ne suffit donc pas. Il convient également de contrôler la soudure après usinage et finition.
Bavures autour des ouvertures et des rainures
Des bavures peuvent subsister :
Ces bavures peuvent endommager les câbles, couper les joints, rayer le circuit imprimé, interférer avec les interrupteurs ou empêcher les vis de se visser correctement.
Le contrôle des bavures commence par l'évaluation de l'état de l'outil, du sens de coupe et des paramètres d'usinage. L'ébavurage contrôlé, le chanfreinage, le cassage d'arêtes, le nettoyage et l'inspection visuelle sont ensuite appliqués en fonction de la fonction de chaque arête.
Problèmes de qualité du fil
Les filetages de petite taille peuvent se rompre en raison d'une mauvaise évacuation des copeaux, d'une profondeur insuffisante, de parois environnantes minces, de l'usure de l'outil ou d'une accumulation de matière de finition.
Un filetage endommagé peut rendre inutilisable un boîtier anodisé par ailleurs terminé. Les réparations peuvent également engendrer des dommages visibles ou réduire la fiabilité des assemblages répétés.
La conception, l'usinage, le nettoyage et le contrôle du filetage doivent donc être inclus dans le plan de processus au lieu d'être considérés comme une caractéristique secondaire mineure.
Marques d'outils et défauts de surface
Les lignes de coupe, les marques de vibration, la rugosité irrégulière ou les zones retravaillées peuvent devenir plus visibles après le sablage ou l'anodisation.
Le traitement de surface ne permet pas de masquer efficacement les défauts d'usinage profonds. Dans certains cas, il les rend même plus visibles.
Avant toute finition, les surfaces visibles doivent être inspectées sous un éclairage approprié. Toute retouche doit être effectuée selon une méthode rigoureuse afin d'éviter toute modification de la texture ou de la couleur de la zone corrigée.
Différences de couleur lors de l'anodisation
Les différences de couleur peuvent être dues à :
Les boîtiers supérieur et inférieur peuvent satisfaire à toutes les exigences dimensionnelles et être tout de même rejetés s'ils ne correspondent pas visuellement.
Le contrôle des couleurs doit donc commencer par le choix des matériaux et la préparation des surfaces. Les pièces identiques doivent, dans la mesure du possible, utiliser des matières premières, une texture d'usinage, des normes de sablage et des conditions de finition homogènes.
Rayures dues à la manipulation
Les grands boîtiers plats et les poids polis peuvent être endommagés lors de l'usinage, de l'ébavurage, du nettoyage, du transport, de la finition de surface, de l'inspection, de l'assemblage ou de l'emballage.
Attendre l'inspection finale pour identifier les rayures n'empêche pas la perte d'une pièce finie.
La séparation des composants, la protection des surfaces visibles et le contrôle des contacts entre les pièces tout au long du processus réduisent les risques de dommages esthétiques avant l'expédition.
La fabrication d'un boîtier de clavier stable ne peut se limiter à un simple contrôle final. La revue de conception, la planification des outillages, l'usinage, la finition, le contrôle et la validation de l'assemblage doivent constituer un processus intégré.
Examen d'ingénierie et de conception pour la fabrication
Avant l'usinage, VMT examine la disposition du clavier, la structure de montage, le matériau, l'épaisseur des parois, les références, les dimensions critiques, les relations entre les trous, les filetages, les exigences de finition et l'assemblage complet.
Cette analyse peut identifier :
Détecter ces problèmes avant le début de la programmation permet d'ajuster le dessin tant que le coût des modifications reste faible.
Planification des dispositifs et de l'usinage
Le dispositif de fixation doit maintenir la pièce fermement sans créer de déformation.
Pour les boîtiers de grande taille ou à parois minces, l'emplacement du point de support, la répartition de la force de serrage, la répétabilité de la référence, les mâchoires souples, le support secondaire et le mouvement à l'état libre sont examinés avant la production.
Les grandes cavités peuvent être ébauchées par étapes, la matière de finition étant conservée jusqu'à stabilisation de la pièce. Les éléments associés peuvent être réalisés à partir de références cohérentes afin de réduire les erreurs de positionnement répétées.
Cela permet d'obtenir un boîtier plus stable avant la finition et une base plus fiable pour le circuit imprimé, la plaque et le boîtier d'accouplement.
Gestion des données et des tolérances
Les éléments critiques tels que les trous du circuit imprimé, la position de la plaque, les ouvertures USB, les supports de joint, les poches de lestage et les interfaces du boîtier ne doivent pas être contrôlés indépendamment.
VMT identifie les relations fonctionnelles et utilise des références qui reflètent le mode d'assemblage des pièces. Les dimensions importantes sont ainsi vérifiées pendant la production, sans attendre la fin de chaque étape d'usinage.
Cela facilite la correction de l'usure des outils ou des dérives dimensionnelles avant l'ajout de travaux supplémentaires et de finitions de surface.
Coordination de la préparation et de la finition des surfaces
Avant le traitement de surface, les pièces sont contrôlées afin de détecter les marques d'outils, les bavures, les bosses, la planéité, les filetages, les caractéristiques d'accouplement et les défauts esthétiques.
Pour l'appariement des composants, les lots de matériaux, la rugosité de surface, les normes de sablage, les échantillons de couleur, l'orientation des pièces et les exigences de manutention sont coordonnés.
Cela réduit le risque de découvrir des marques d'usinage visibles, des textures irrégulières ou des différences de couleur une fois les frais de finition ajoutés.
Validation de l'inspection et de l'assemblage
Les rapports dimensionnels sont importants, mais ils ne révèlent pas toujours comment plusieurs pièces se comportent ensemble.
Lorsque les composants compatibles sont disponibles, VMT peut vérifier :
La validation de l'assemblage permet d'identifier les interférences ou l'accumulation de tolérances difficiles à détecter à partir du rapport d'inspection d'un seul composant.
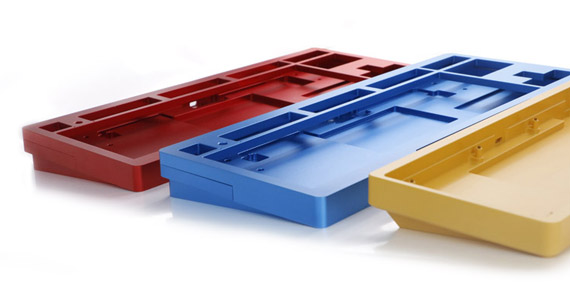
La finition de surface influe sur la résistance à la corrosion, la texture, la couleur, la résistance à l'usure, l'ajustement dimensionnel et la qualité perçue du clavier fini.
| Finition de surface |
Matériaux appropriés |
Aspect typique |
Principale entreprise de production |
| Grenaillage de billes | Aluminium, acier inoxydable, titane | Texture mate uniforme | marques de sablage irrégulières ou directionnelles |
| Anodisation claire | Aluminium | finition métallique naturelle | Consistance du matériau et de la surface |
| Anodisation noire | Aluminium | Aspect premium sombre | Profondeur des couleurs et protection contre les rayures |
| Anodisation couleur | Aluminium | Couleurs de produits personnalisées | Variation de couleur d'un lot à l'autre |
| Anodisation dure | Aluminium | Finition fonctionnelle résistante à l'usure | Influence de l'épaisseur et des dimensions |
| Brossage | aluminium, laiton, acier inoxydable | Grain métallique directionnel | Sens du grain et rayures de manipulation |
| Polissage | aluminium, laiton, acier inoxydable | Finition réfléchissante | Ondulations, bosses, bords arrondis, empreintes digitales |
| Revêtement PVD | Laiton, acier inoxydable, titane | couleurs métalliques décoratives | Préparation de surface et uniformité du revêtement |
| Revêtement en poudre | Aluminium et acier | Large gamme de couleurs | Épaisseur du revêtement et accumulation sur les bords |
| Gravure laser | La plupart des métaux | Logos et informations sur les produits | Position, contraste et marques thermiques |
sablage et anodisation
Le microbillage suivi d' une anodisation est largement utilisé pour les boîtiers de clavier en aluminium.
Le microbillage crée une texture mate, tandis que l'anodisation apporte couleur et résistance à la corrosion.
Cependant, le bain d'anodisation ne peut corriger les irrégularités d'usinage ou de sablage. Si l'une des pièces présente une rugosité de surface, une exposition au matériau ou un lot de matériau différents, la couleur finale peut différer même si les deux pièces sont traitées simultanément.
Les boîtiers supérieur et inférieur appariés doivent donc utiliser la même norme de préparation de surface et être comparés à un échantillon physique approuvé.
Brossage
Le brossage crée un grain directionnel.
Lors de l'assemblage de plusieurs pièces brossées, le sens du grain doit être indiqué sur le dessin. Des sens de brossage différents peuvent rendre les pièces alignées incohérentes.
Le grain visible doit également être protégé lors des étapes d'assemblage et d'emballage ultérieures, car les rayures localisées sont difficiles à estomper sans altérer la texture.
Polissage
Le polissage crée une finition réfléchissante, mais peut révéler des irrégularités de surface, des bosses et des bords arrondis.
Un poids ou un badge poli doit être inspecté avant le dépôt PVD ou l'assemblage final. Si un défaut subsiste sous le revêtement, il peut rester visible par la suite.
Revêtement PVD
Le revêtement PVD permet d'obtenir des couleurs décoratives et une résistance à l'usure pour les pièces en laiton, en acier inoxydable et en titane.
Le résultat dépend fortement de l'état de la surface avant revêtement. Les traces de brossage, les marques de polissage, les bosses ou les contaminants peuvent rester visibles sous le revêtement final.
La surface brute doit donc être approuvée avant le début du revêtement.
Gravure au laser
La gravure laser permet d'ajouter des logos, des noms de modèles, des numéros de série et des motifs décoratifs.
La position de la gravure doit être déterminée par rapport aux bords visibles ou aux points de repère. Cela évite que le marquage ne paraisse décalé même si les dimensions de la gravure sont correctes.
Considérations relatives à la conception de la finition de surface
La finition de surface doit être prise en compte dès la phase de conception.
Le dessin devra peut-être définir :
Conseil : Le traitement de surface ne peut masquer les marques d’outils profondes, les bosses ou les irrégularités d’usinage. Ces défauts peuvent devenir plus visibles après anodisation ou PVD.
Pour plus d'informations sur le contrôle de la couleur et de la finition de l'aluminium, consultez le guide d'anodisation des boîtiers de clavier.
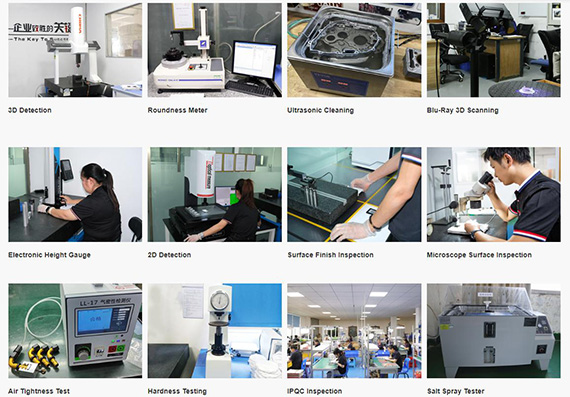
L'inspection doit suivre le risque de fabrication et le stade auquel un problème peut encore être corrigé.
Inspection avant finition de surface
Avant l'anodisation, le plaquage ou le revêtement, VMT vérifie les caractéristiques qui seraient difficiles ou coûteuses à réparer ultérieurement.
Ceux-ci peuvent inclure:
Si un problème dimensionnel est détecté à ce stade, la pièce peut encore être corrigée sans que cela n'entraîne de gaspillage du processus de finition.
Inspection après finition de surface
Les pièces finies sont contrôlées une nouvelle fois car l'anodisation, le placage, le revêtement, le masquage, la manipulation et le nettoyage peuvent affecter leur état final.
L'inspection après finition peut comprendre :
Une pièce ayant passé avec succès le contrôle dimensionnel à l'état brut peut néanmoins présenter un défaut après finition si le revêtement modifie l'ajustement, si un filetage se bloque ou si une surface esthétique est endommagée.
Inspection avant expédition
Les vérifications finales peuvent comprendre :
Les grands boîtiers anodisés, les poids polis et les pièces décoratives revêtues ne doivent pas entrer en contact les uns avec les autres pendant le transport.
Selon les caractéristiques et les exigences du dessin, l'équipement d'inspection peut comprendre une machine à mesurer tridimensionnelle, un comparateur de hauteur, un pied à coulisse, un micromètre, des calibres à broches, des calibres de filetage, une plaque de surface, un comparateur à cadran et un équipement de mesure optique.
L'objectif n'est pas simplement d'utiliser plus d'équipement. L'important est de contrôler la caractéristique concernée au stade où il est encore possible d'empêcher un problème de se propager à l'étape suivante.
Le coût d'un étui de clavier est déterminé par l'ensemble du processus de fabrication et non par sa seule taille extérieure.
Matériau et dimensions vierges
L'aluminium 6061 est généralement plus économique que l'aluminium 7075, le laiton, l'acier inoxydable ou le titane.
Une ébauche épaisse avec une cavité interne profonde génère également plus de déchets de matière et allonge le temps d'ébauche.
Enlèvement de matière
Un boîtier léger peut s'avérer plus cher qu'un modèle plus lourd si la majeure partie du matériau d'origine doit être retirée.
Les poches larges et profondes augmentent la longueur du trajet de l'outil, le temps de coupe, l'évacuation des copeaux et le risque de déformation.
Epaisseur
Les parois minces nécessitent des forces de coupe plus faibles, un serrage contrôlé, un support supplémentaire, un usinage par étapes et une inspection plus poussée.
Réduire l'épaisseur des parois peut permettre de gagner un peu de poids fini, mais augmente le temps d'usinage et le risque de rebut.
Taille du boîtier
Les boîtiers TKL et de taille standard nécessitent une matière première plus importante, des trajectoires d'outils plus longues, un support de montage plus important et une capacité de finition plus grande.
Les surfaces visibles de longue durée nécessitent également une protection cosmétique renforcée lors de la manutention et du transport.
Caractéristiques complexes
Le coût peut augmenter avec :
Tolérances
Des tolérances serrées augmentent les exigences en matière de programmation, d'usinage, de contrôle des outils et d'inspection.
Le dessin le plus économique n'applique des tolérances serrées que là où elles influent sur l'assemblage, l'alignement, le mouvement ou les jeux visibles.
Finition de surface
Le sablage et l'anodisation standard sont généralement plus économiques que le polissage en plusieurs étapes, le brossage contrôlé, le masquage spécial, le revêtement PVD, le développement de couleurs personnalisées ou la finition multicolore.
Normes cosmétiques
Un cahier des charges strict en matière d'apparence peut exiger :
Ces exigences ajoutent du travail de préparation, d'inspection et de manutention.
Quantité
Un prototype implique l'intégralité des coûts liés à la programmation, à la configuration, à la préparation des dispositifs de fixation et à l'inspection du premier article.
La production par lots répartit ces coûts sur un plus grand nombre de pièces, mais peut nécessiter des dispositifs dédiés, des échantillons approuvés, une documentation de processus, une production pilote et un emballage standardisé.
Réduction des coûts grâce à la conception pour la fabrication (DFM)
La réduction des coûts devrait provenir de l'amélioration de la conception et des processus plutôt que de la suppression des contrôles nécessaires à un assemblage fiable.
Selon la conception, VMT peut suggérer :
Ces modifications permettent de réduire le temps d'usinage sans altérer l'aspect visuel ni la fonction d'assemblage.
Lorsque le boîtier supérieur, le boîtier inférieur, la plaque, le poids, l'insigne et le bouton sont produits par différents fournisseurs, chaque fournisseur peut utiliser des références, des interprétations de tolérance, des lots de matériaux, des fournisseurs de finition, des normes de couleur et des méthodes d'inspection différents.
Les pièces prises individuellement peuvent réussir leurs inspections séparées, mais échouer une fois assemblées.
Les résultats typiques incluent :
Lorsque les composants associés sont examinés dans le cadre d'un flux de travail DFM, d'usinage, de finition et d'inspection unique, leurs relations peuvent être vérifiées avant le traitement de surface et l'expédition.
Chez VMT, le boîtier supérieur, le boîtier inférieur, la plaque, le contrepoids, le logo, le bouton et les composants internes sont évalués comme un seul ensemble. Cela facilite le maintien de références communes, de normes de finition uniformes et d'un processus reproductible du prototype à la production.
Chaque étape de production doit répondre à une question différente.
| Stage |
Objectif principal |
| Revue DFM | Vérifier l'usinabilité, les tolérances, l'épaisseur des parois et les relations d'assemblage |
| Prototype brut | Vérifier les dimensions, la planéité, la structure et l'ajustement initial |
| Prototype finalisé | Confirmer la couleur, la texture et l'aspect cosmétique final |
| Assemblage d'essai | Vérifiez le circuit imprimé, la plaque, le joint, le port USB, les vis, le poids, le badge et le bouton. |
| Échantillon d'or | Établir la norme dimensionnelle et esthétique approuvée |
| Lot pilote | Vérifier la stabilité du dispositif de fixation, de l'usinage, de la finition et du contrôle |
| Production de masse | Assurer la répétabilité, le contrôle qualité, l'emballage et la livraison |
Étape 1 : Soumettre les dessins et les informations d'assemblage
Les informations utiles concernant le projet comprennent :
Étape 2 : Analyse de la fabricabilité et des tolérances
La conception est examinée en fonction de l'accès aux outils, des rayons internes, de l'épaisseur des parois, des filetages, du choix des références, de la répartition des tolérances, de la surépaisseur de finition et des relations d'assemblage.
Les problèmes potentiels peuvent ainsi être corrigés avant la découpe du matériau.
Étape 3 : Confirmation du matériau et de la finition
La qualité du matériau, la texture de surface, l'échantillon de couleur, le masquage, la gravure, les surfaces cosmétiques et les exigences d'inspection sont confirmés.
Pour une correspondance stricte des couleurs, un échantillon physique est plus fiable qu'une image numérique.
Étape 4 : Usinage du prototype brut
Le premier prototype est usiné, ébavuré, nettoyé et ses dimensions sont contrôlées.
Dans la mesure du possible, le prototype brut est assemblé avant la finition. Cela permet de corriger l'ouverture USB, le support du joint, les trous de fixation ou l'espace du boîtier sans engendrer de coûts supplémentaires d'anodisation ou de revêtement.
Étape 5 : Prototype finalisé
Une fois les dimensions brutes et l'assemblage approuvés, le prototype reçoit la finition requise.
L'échantillon final confirme la couleur réelle, la texture, l'aspect des bords, la coupe et les exigences de manipulation.
Étape 6 : Assemblage d’essai
Les composants disponibles sont assemblés pour vérifier :
Étape 7 : Ajustement de la conception
Si le prototype révèle des interférences, un jeu excessif, une mauvaise compression du joint ou des problèmes esthétiques, le dessin et le processus peuvent être ajustés avant la production.
Étape 8 : Approbation de l'échantillon de référence
Un échantillon approuvé sert de référence pour les dimensions, la couleur, la texture, l'assemblage et l'emballage.
Étape 9 : Lot pilote
Un lot pilote permet de vérifier si le processus d'usinage, de finition, d'inspection et d'emballage reste stable sur plusieurs pièces.
Étape 10 : Production de masse
Une fois le processus pilote approuvé, le dispositif, le programme, la liste des outils, les points d'inspection, les exigences de finition et les instructions d'emballage sont standardisés pour la production répétée.
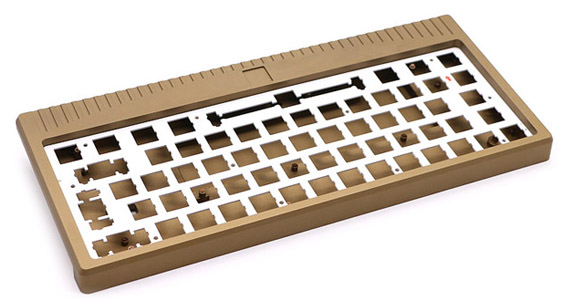
Contexte du projet
Une marque de claviers mécaniques avait besoin d'un boîtier en aluminium sur mesure pour un projet de clavier compact.
L'assemblage comprenait :
Le client avait besoin que le circuit imprimé et la plaque soient installés correctement, que la soudure extérieure reste uniforme et que les boîtiers supérieur et inférieur anodisés soient suffisamment assortis pour un produit haut de gamme.
Défi du projet
La partie inférieure du boîtier contenait une grande cavité interne, laissant des parois latérales relativement minces après l'enlèvement de matière.
Les principaux risques étaient la déformation du boîtier, le mauvais alignement des trous du circuit imprimé et de la plaque, le décalage du port USB, les bavures autour des joints, les marques d'outils visibles et les différences de couleur entre les deux boîtiers.
Si ces problèmes n'avaient été découverts qu'après l'anodisation, le client aurait dû faire face à des coûts de retouche plus élevés et à un cycle d'approbation du prototype plus long.
Approche de fabrication
VMT a examiné l'assemblage 2D et 3D complet pour identifier les références fonctionnelles, les trous critiques, les zones à parois minces, les supports de joints et les surfaces visibles.
L'ébauche et la finition ont été réalisées séparément afin de permettre la stabilisation du boîtier avant l'obtention des dimensions finales. Le dispositif de fixation soutenait les zones les plus robustes du boîtier et limitait la pression exercée sur les parois fines.
Les trous de fixation et les éléments de positionnement ont été usinés à partir de références contrôlées. Les dimensions critiques ont été vérifiées pendant la production et non seulement après chaque opération.
Avant l'anodisation, les boîtiers bruts ont été contrôlés pour vérifier leur planéité, l'alignement des trous, les filetages, les rainures des joints, les bavures, les marques d'outils et l'ajustement haut-bas.
Les boîtiers supérieur et inférieur ont ensuite été traités selon des exigences uniformes en matière de matériaux et de préparation de surface.
Résultat
Le prototype de boîtier supérieur, de boîtier inférieur, de plaque et de poids a été assemblé avec les composants de circuit imprimé et de joint du client sans ajustement forcé.
Les trous de fixation, l'ouverture USB, l'engagement des vis, le support du joint et l'alignement visible du boîtier ont été vérifiés avant que le processus ne passe en production en série.
La stratégie de données approuvée, la méthode de fixation, la séquence d'usinage, les points d'inspection, les exigences de finition et la norme d'emballage ont ensuite été transférées au lot pilote.
Consultez la fiche de projet de VMT sur l'usinage des coques de claviers mécaniques pour plus d'informations.
Fournir des informations complètes sur le projet facilite l'identification des risques liés à l'assemblage et permet d'établir un devis précis.
Fichiers 3D
Les formats recommandés sont les suivants :
Fournir l'assemblage complet lorsque cela est possible, y compris :
Dessins 2D
Le dessin doit identifier :
Informations de montage
Précisez si la conception utilise :
Informations sur les joints
Fournir:
Référence de finition et de couleur
Fournir:
Quantité
Séparer la quantité attendue en :
Cela facilite le choix du prototype, du dispositif de fixation, du contrôle et de la stratégie de production appropriés.
Un boîtier de clavier mécanique haut de gamme doit rester plat, s'aligner avec le circuit imprimé et la plaque, supporter la structure de montage choisie, fournir des filetages fiables, maintenir des espaces extérieurs constants et rester visuellement stable après la finition de surface.
VMT propose des services d'usinage CNC sur mesure pour les boîtiers supérieurs, les boîtiers inférieurs, les plaques, les poids, les badges, les boutons, les supports et les ensembles de boîtiers complets de claviers mécaniques, de la validation du prototype à la production en série.
Téléchargez vos dessins 2D et vos modèles 3D pour obtenir un devis et une analyse de fabricabilité (DFM). Cette analyse peut porter sur le choix des matériaux, l'épaisseur des parois, les angles internes, la structure de montage, la planéité, la position des trous, les filetages, les rainures pour joints, l'alignement USB, la finition de surface, l'homogénéité des couleurs, les exigences d'inspection, le coût de production et l'emballage de protection.
Demandez un devis pour votre boîtier de clavier mécanique CNC sur mesure et recevez un retour d'information sur la fabrication avant la réalisation du prototype ou la production en série.
Envoyez-nous vos plans, vos exigences et la quantité souhaitée. VMT étudiera votre projet et vous proposera une solution d'usinage ainsi qu'un devis.
1 Dites-nous ce dont vous avez besoin
2. Obtenez une solution et un devis
3 Approuver la production
Courriel : inquiry@vimetal.com.cn
1. Quel est le meilleur matériau pour un boîtier de clavier mécanique CNC ?
L'aluminium 6061 est un choix pratique pour de nombreux boîtiers de clavier car il offre une bonne usinabilité, un poids modéré, des performances mécaniques stables et une compatibilité avec l'anodisation, le sablage, le brossage et le polissage.
L'aluminium 6063 peut être envisagé pour les pièces anodisées dont l'aspect est primordial. L'aluminium 7075 offre une résistance supérieure, mais augmente également le coût du matériau et de l'usinage.
Le laiton, l'acier inoxydable et le titane sont plus couramment utilisés pour les poids, les plaques, les badges, les boutons et les composants haut de gamme.
Le choix final devra prendre en compte le poids, la rigidité, la finition, la conception acoustique, la quantité et le budget.
2. L'aluminium 6061 ou 6063 est-il préférable pour un boîtier de clavier anodisé ?
Les deux alliages peuvent être anodisés avec succès.
L'aluminium 6061 est largement utilisé car il offre un bon équilibre entre usinabilité, disponibilité et propriétés mécaniques.
L'aluminium 6063 peut offrir un bon potentiel de surface décorative, mais la couleur finale dépend également de l'état du matériau, de la rugosité de la surface, du sablage, du nettoyage, du contrôle du bain, des conditions de teinture et de la géométrie.
Pour que le contrôle des couleurs soit important, les pièces appariées doivent utiliser des lots de matériaux homogènes et un échantillon de finition physique approuvé.
3. Quelles tolérances sont requises pour les trous de montage du circuit imprimé et de la plaque ?
La tolérance requise dépend de la taille de la vis, de la méthode de positionnement, du dégagement du circuit imprimé, de la structure de la plaque, du système de montage et du nombre de composants associés.
Les trous de centrage, les trous de dégagement et les trous taraudés ne doivent pas automatiquement utiliser la même tolérance.
Fournir l'ensemble complet circuit imprimé, plaque et boîtier permet au fabricant d'examiner l'accumulation des tolérances et d'identifier les interférences possibles avant l'usinage.
4. Comment réduire la déformation d'un boîtier de clavier long ou fin ?
Le gauchissement peut être réduit grâce à un matériau stable, une préparation appropriée des ébauches, un serrage contrôlé, un enlèvement de matière équilibré, un usinage d'ébauche et de finition par étapes et une inspection à l'état libre.
Les grandes cavités internes ne doivent pas toujours être traitées en une seule intervention chirurgicale invasive.
L'épaisseur de la paroi, la conception des nervures, la surépaisseur d'usinage et le support de fixation doivent également être examinés lors de l'analyse de fabrication (DFM).
5. Comment l'écart entre le boîtier supérieur et inférieur est-il contrôlé ?
L'écart visible dépend de la planéité des deux boîtiers, des éléments de positionnement, de la position des vis, des références d'accouplement, de l'épaisseur de la finition et de la séquence d'assemblage.
Les surfaces concernées doivent être contrôlées à partir de références définies et vérifiées à l'état assemblé avant et après finition.
Pour les produits cosmétiques haut de gamme, l'écart, le décalage et l'alignement des bords acceptables doivent être indiqués sur le dessin.
6. Les boîtiers de clavier à joint monté sur machine VMT sont-ils compatibles ?
Oui. VMT peut usiner des joints supérieurs, des joints inférieurs, des joints-chaussettes et d'autres structures de joints personnalisées selon les dessins fournis.
L'examen comprend la largeur de la rainure, la profondeur de la rainure, la hauteur du support, la compression du joint, le jeu de la plaque, l'état du bord et l'espace d'assemblage.
Fournir des informations sur le matériau du joint, sa dureté et son état de compression améliore la précision de l'analyse DFM.
7. Comment les bavures autour des ouvertures USB et des rainures des joints sont-elles contrôlées ?
Le contrôle des bavures commence par le choix de l'outil, la direction de coupe, l'état de l'outil et les paramètres d'usinage.
Après usinage, l'ébavurage contrôlé, le chanfreinage, le cassage des arêtes, le nettoyage et l'inspection visuelle sont effectués en fonction de la fonction de l'arête.
Les ouvertures USB, les rainures des joints, les profils des commutateurs et les zones des circuits imprimés nécessitent une attention particulière car les bavures peuvent endommager les câbles, les joints, les commutateurs et les composants électroniques.
8. Comment peut-on réduire les différences de couleur lors de l'anodisation ?
L'homogénéité de la couleur dépend de la qualité du matériau, du lot de matériau, de la rugosité de surface, du média de sablage, de la pression de sablage, du nettoyage, des conditions d'anodisation, du contrôle de la teinture, de l'orientation de la pièce et de l'éclairage d'inspection.
Pour assortir les boîtiers supérieur et inférieur, utilisez un matériau uniforme, un usinage et un sablage standardisés, le même lot de finition lorsque cela est possible, et un échantillon de couleur physique approuvé.
9. VMT peut-il produire un prototype avant la production en série ?
Oui. L'usinage CNC convient aux prototypes monoblocs, aux échantillons d'ingénierie, aux lots pilotes et à la production en série.
Un prototype permet de vérifier l'installation du circuit imprimé, l'ajustement de la plaque, la compression du joint, la position des vis, l'alignement USB, le dégagement du bouton, les espaces du boîtier et l'aspect final.
Après approbation, les processus de fixation, d'usinage, de finition, d'inspection et d'emballage peuvent être standardisés pour la production.
10. Quelles informations sont nécessaires pour un devis ?
Fournir:
Des informations complètes permettent d'identifier plus tôt les risques potentiels liés à la fabrication et à l'assemblage, et rendent le devis plus précis.


 +86 15099911516



 Lire la suite