Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 296 | Publié par VMT le 13 janvier 2022


L'aluminium est l'un des métaux les plus légers et est connu pour sa douceur, sa ductilité, sa maniabilité et sa durabilité. Son apparence dépend de la rugosité de sa surface, ce qui lui donne une apparence argentée ou gris foncé dans son état prétraité. De plus, il est dépourvu de magnétisme et, en tant que bon conducteur, même si sa conductivité n'est pas aussi bonne que celle du cuivre dans une zone transversale spécifique. Il est ininflammable et fond à environ 640 degrés Celsius. En termes de large gamme d'applications, l'aluminium est largement utilisé dans les industries automobiles CNC telles que les VTT, l'aérospatiale et la médecine en raison de sa densité optique de 2.68.
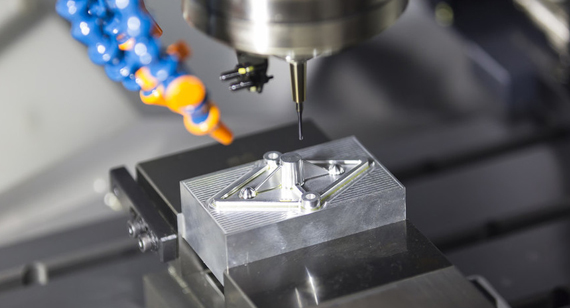
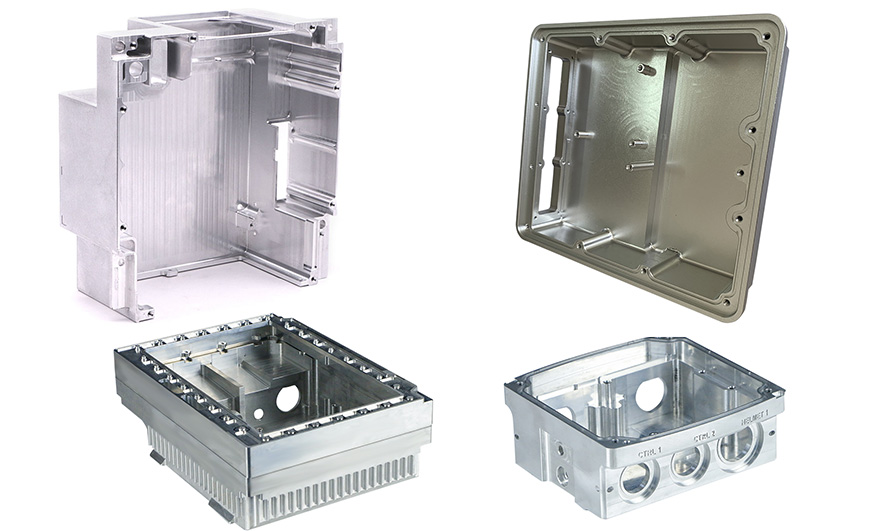
L'usinage de cavités en alliage d'aluminium est une technologie de pointe offrant un rendement élevé, une qualité supérieure et une faible consommation. Le traitement mécanique permet de résoudre les problèmes de déformation , de qualité et de texture de surface médiocres rencontrés avec l'usinage CNC traditionnel . L'usinage CNC permet d'optimiser la trajectoire de coupe et de sélectionner les paramètres de coupe, améliorant ainsi son efficacité et garantissant sa qualité.
Les centres d'usinage CNC sont principalement utilisés pour l'usinage du titane de pièces de moule clés telles que les noyaux de moule, les inserts et les pièces en cuivre. La qualité du noyau de moule et des inserts détermine directement la qualité des pièces moulées. À quels problèmes faut-il prêter attention lors de la production d'usinage CNC de cavités en alliage d'aluminium ?
1. Problèmes auxquels il faut prêter attention lors de l'usinage CNC du moule avant
1) Séquence des trajectoires d'outil : trajectoire épaisse pour l'outil large (rainure de surface courbe), trajectoire épaisse pour l'outil petit (profil de contour), trajectoire légère pour l'outil large (fraise hémisphérique), trajectoire légère pour l'outil petit (fraise parallèle). Lors de l'usinage CNC du moule avant, on utilise généralement un poinçon en cuivre adapté, principalement pour l'ébauche, complété par des outils légers pour les surfaces partiellement courbes.
2) Pour la surface de séparation et la surface du coussin, cela prend un certain temps. La surface du coussin de la surface de séparation est usinée CNC en place, sans bords, et le bord dans la cavité est de 0.2 à 0.5. S'il n'y a que des jeunes, laissez un espace de 0.3. Lorsqu'il y a des hommes bruts et des hommes jeunes, l'espace peut être de 0.5. Le bord du moule avant et la position de friction sont de 0.1, ce qui peut être réservé à l'appariement des moules avant et arrière.
3) Utilisez un couteau à bec rond de grand diamètre (manche de couteau) pour l'ébauche. Si le diamètre de l'outil est trop petit, il est facile de casser le couteau et le couteau. Essayez de l'utiliser sur le couteau du milieu.
4) En fonction du chemin de mouvement de l'axe central de l'outil, calculez la plage de trajectoire de l'outil dans l'usinage CNC de surface en titane, c'est-à-dire que la zone d'usinage CNC réelle est une valeur de rayon d'outil supérieure à la zone de limite de la plage de trajectoire d'outil sélectionnée, et définissez le paramètre de la zone de limite de la plage de trajectoire d'outil de manière raisonnable. Évitez de dépasser la portée de l'usinage CNC requise pour l'usinage réel.
Le matériau du moule avant est dur, vérifiez donc soigneusement avant l'usinage CNC pour réduire les erreurs et ne pas être facile à souder !
2. Précautions à prendre pour l'usinage CNC du titane après le moulage
1 L'ordre du parcours de l'outil du moule arrière : usinage grossier du rainurage de la surface incurvée du couteau large, usinage grossier du rainurage de la surface extrême du petit couteau, couteau d'angle transparent, grand couteau (couteau à billes) parcours de fraise parallèle lisse, petit couteau (couteau à billes) parcours de fraise parallèle limitation Angle clair, couteau lisse, couteau plat et autre plage d'angle clair de parcours d'outil à profil haut.
2Le matériau du moule arrière est le même que celui du moule avant, essayez donc l'usinage CNC avec un couteau à bout arrondi (porte-outil).


 +86 15099911516




 Lire la suite