Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 1391 | Publié par VMT le 15 février 2022


L'usinage CNC occupe une place prépondérante dans l' industrie de l'usinage et de la fabrication . Le niveau de sophistication et la précision dimensionnelle des pièces usinées CNC déterminent directement les performances des équipements mécaniques. Une industrie de l'usinage et de la fabrication dotée d'équipements mécaniques performants contribue significativement à renforcer la puissance économique globale du pays.
Le tour à commande numérique (CNC) est un pilier de l'industrie manufacturière moderne. Il permet la fabrication de pièces usinées CNC pour de nombreux équipements. Le contrôle de la précision dimensionnelle de ces pièces est au cœur de l'expertise de nos techniciens.
Nous analysons les causes des erreurs d'usinage des pièces usinées CNC et étudions comment les résoudre et éviter qu'elles ne se reproduisent. Les tours CNC traitent principalement des pièces rotatives, et les principaux composants de la plupart des pièces usinées CNC sont des trous, des cercles extérieurs, des rainures et des filetages. Ensuite, j'étudierai sous trois aspects : le principe d'usinage des tours CNC, les causes des erreurs d'usinage des tours CNC et les méthodes de réglage des erreurs.
1. Principe d'usinage du tour CNC
Le tour CNC utilise le dispositif CNC pour contrôler le mouvement du porte-outil et la rotation de la broche pour traiter la pièce. Avant que les tours CNC ne traitent les pièces, les techniciens doivent analyser les dessins pour préparer la technologie et les programmes de traitement. Le personnel de débogage saisit le programme dans le système de contrôle du tour d'usinage CNC et la pièce est traitée par l'opérateur après le débogage. Dans le processus d'usinage de pièces CNC, la broche entraîne la pièce à tourner, le système servo entraîne l'outil pour traiter la pièce sous le contrôle des commandes émises par le dispositif CNC, et l'opérateur vérifie la taille des pièces usinées CNC et utilise la fonction de compensation pour corriger la taille.
2. Raisons des erreurs dans les pièces d'usinage CNC
Lorsque les machines-outils CNC usinent des pièces CNC, la précision dimensionnelle des pièces usinées CNC sera affectée par des facteurs tels que la rigidité de la machine-outil, la déformation de la pièce, l'usure de l'outil, etc. Dans le processus d'usinage CNC, nous devons analyser les raisons et les résoudre.
2.1 L'usure des outils d'usinage affecte la précision de l'usinage
Lors de l'usinage de pièces sur des tours CNC, les outils s'usent. Lors de l'usinage d'un cercle extérieur, son diamètre augmente avec l'usure de l'outil, ce qui entraîne un dépassement des tolérances. Lors de l'usinage d'un trou intérieur, son diamètre diminue également avec l'usure de l'outil, ce qui provoque un dépassement des tolérances. Enfin, lors de l'usinage de pièces filetées , l'usure du foret rend les filetages intérieurs et extérieurs hors tolérances, et les calibres à bague et à bouchon ne sont plus conformes.
2.2 Le manque de rigidité de la machine-outil et la rigidité de l'outil font que la taille est hors tolérance
Lors de l'usinage de pièces à commande numérique par ordinateur, en raison du volume de traitement excessif et de la rigidité insuffisante de la machine-outil, des vibrations se produisent et la qualité de surface des pièces à commande numérique par ordinateur est trop mauvaise. En cas de coupe excessive, l'outil s'use plus rapidement, ce qui entraîne une mauvaise qualité de surface de la pièce, voire une rupture de l'outil.
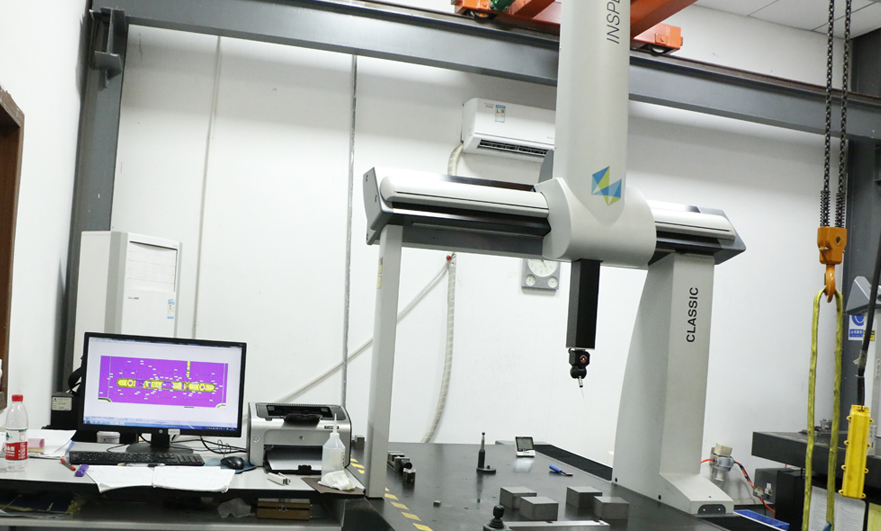
2.3 Une alimentation insuffisante en liquide de refroidissement entraîne une erreur de taille
Lors de l'usinage CNC des métaux, une grande quantité de chaleur est générée en raison de la vitesse de coupe élevée. Pendant le processus de coupe, si le refroidissement n'est pas effectué suffisamment à temps, il y aura beaucoup de découpe de fer, ce qui enroulera les pièces usinées CNC et endommagera l'outil, ce qui entraînera une taille finale hors tolérance.
2.4 La taille est hors tolérance en raison d'une erreur de manipulation du technicien
Après l'installation de l'outil et des pièces usinées CNC , les techniciens de l'entreprise saisissent le programme et effectuent le débogage. Ce processus nécessite le réglage de l'outil et la mesure des dimensions. Lors du réglage de la compensation de longueur d'outil, la précision des pièces usinées CNC peut être hors tolérance en raison d'erreurs de manipulation. Lors de la mesure des pièces usinées CNC, une mesure dimensionnelle insuffisante peut entraîner des valeurs trop grandes ou trop petites, ce qui finit par rendre les pièces hors tolérance.
3. La solution aux tolérances hors-normes des pièces usinées par le tour CNC
Les techniciens de l'entreprise saisissent le programme et effectuent le débogage après l'installation de l'outil et des pièces usinées CNC. Pendant le processus de débogage, le réglage de l'outil et la mesure de la taille sont nécessaires. Lors du réglage de la compensation de longueur de l'outil, la précision des pièces usinées CNC sera hors tolérance en raison d'erreurs de fonctionnement. Lors de la mesure des pièces de coupe, comme la mesure de la taille n'est pas standardisée, la taille mesurée est trop grande ou trop petite, ce qui finit par entraîner une taille hors tolérance.
Dans le processus d'usinage CNC normal, il s'avère que la taille des pièces usinées CNC est hors tolérance. Nous devons l'analyser. Si l'outil s'avère bon, nous devons ajuster la taille en fonction des résultats de mesure. De nombreux opérateurs modifient directement la taille via la compensation d'outil après avoir mesuré la taille finale. Souvent, la stabilité dimensionnelle après une telle modification n'est pas bonne. La raison ultime est que la surépaisseur d'ébauche est trop importante.
Dans le processus d'usinage CNC réel, comme la découpe d'un cercle extérieur en acier 45# d'un diamètre de 60 mm, la tolérance est généralement fixée à -0.02 à 0, ce qui nous oblige à effectuer l'ébauche et la finition. Après l'ébauche, la taille du cercle extérieur de la pièce doit être de 50.5– Entre 50.3 et 3, nous négligeons souvent de mesurer la tolérance après l'usinage grossier dans le processus d'usinage CNC des pièces. Si la découpe est effectuée dans des conditions où l'outil de finition et les paramètres de découpe ne sont pas modifiés, la taille sera trop grande.
Après l'usinage grossier, le résultat de mesure est de 50.6 mm. Nous devons régler la compensation de l'outil via l'interface de décalage. La valeur d'entrée finale doit être calculée. Il est nécessaire de saisir -0.1 mm dans le réglage des paramètres de l'axe X pour répondre aux exigences, mais nous ajustons généralement la taille à une taille inférieure à la taille maximale. Le réglage de la taille à 50.45 mm est la meilleure valeur de taille.
Une fois la dimension d'ébauche qualifiée, nous devons régler la dimension de finition. La dimension du cercle extérieur de 60 mm est réglée en fonction de la valeur de tolérance de -0.02 à 0. La dimension optimale est de 59.99 mm. Si la dimension mesurée est de 60.02 mm, nous devons calculer la différence entre 60.02 mm et 59.99 mm, et effectuer une compensation dans la direction de l'axe X de l'outil de finition de - 0.03 mm, mesurer à nouveau et la taille est qualifiée, puis vous pouvez démonter la pièce et continuer le traitement. Lors du réglage de la compensation d'outil, nous devons Pour être clair, le tour CNC est paramétré en fonction du diamètre.
Français Lors de la mesure du cercle extérieur, si la longueur de la surface du cercle extérieur de la taille est trop longue, nous devons mesurer par sections. Après avoir constaté que le cercle extérieur a une conicité, il doit être débogué via le programme. Par exemple : la même surface circulaire extérieure mesure 80 mm de long et la conicité dans le sens du diamètre est de 0.04 mm. Lorsqu'il s'agit d'une conicité avant, le programme de réglage est G01X–0.04Z–80.F0.1, et lorsqu'il s'agit d'une conicité inverse, le programme de réglage est G01X0.04Z–80.F0. 1. L'opérateur doit détecter la taille avec précision lorsque la première pièce de coupe d'essai est usinée CNC, afin d'éviter l'apparition de rebuts par lots. Pendant le processus d'usinage CNC, les opérateurs sur site doivent observer le niveau de liquide du liquide de coupe à temps. Lorsque le niveau de liquide est trop bas, nous devons ajouter le liquide de coupe à temps pour éviter l'apparition d'enchevêtrement.
Après avoir effectué les contrôles de routine et une évaluation correcte, l'opérateur peut maîtriser les dimensions des pièces courantes usinées sur tours CNC selon les méthodes de réglage décrites précédemment. Durant l'usinage CNC, l'opérateur doit également procéder aux contrôles réglementaires et consigner les résultats de l'autocontrôle, garantissant ainsi la qualité des pièces usinées.


 +86 15099911516




 Lire la suite