Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 278 | Publié par VMT le 04 janvier 2022


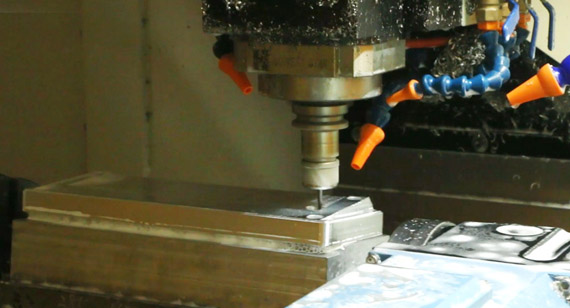
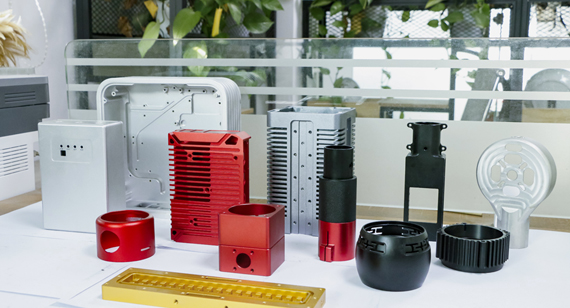
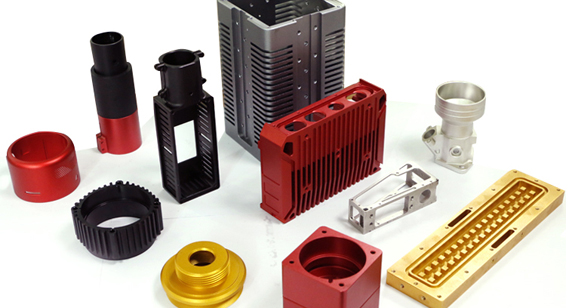
L'usinage CNC à grande vitesse de coques en alliage d'aluminium est une technologie de fabrication avancée qui allie haute efficacité, haute qualité et faible consommation. Les problèmes de déformation et de mauvaise qualité de surface rencontrés lors de l'usinage conventionnel sont résolus grâce à l'usinage CNC à grande vitesse. Tirant parti des caractéristiques de « petite coupe et grande avance » de l'usinage CNC à grande vitesse des alliages d'aluminium, cette technologie et ses méthodes de fonctionnement sont utilisées pour le fraisage CNC à grande vitesse de coques en alliage d'aluminium. L'optimisation des trajectoires d'outil et des paramètres de coupe permet d'améliorer l'efficacité de l'usinage CNC et de garantir la qualité des pièces usinées.
Il existe de nombreuses raisons pour lesquelles les pièces usinées CNC en alliage d'aluminium se déforment, et la méthode de fonctionnement est également l'une des raisons du fonctionnement réel. Deuxièmement, les compétences opérationnelles des fabricants de pièces usinées CNC en alliage d'aluminium sont présentées.
(1) Pour les pièces avec de grandes surépaisseurs de fraisage, afin d'avoir de meilleures conditions de dissipation de chaleur pendant le processus d'usinage CNC et d'éviter la concentration de chaleur, un usinage symétrique doit être utilisé dans le processus d'usinage CNC. Si une plaque d'aluminium de 90 mm d'épaisseur doit être usinée CNC à 60 mm, si l'autre côté est fraisé CNC immédiatement après que tous les côtés d'un côté ont été usinés CNC, la taille finale ne peut être traitée CNC qu'à la fois, et la planéité ne peut atteindre que 5 mm ; si deux traitements symétriques des avances latérales sont répétés, chaque côté doit être traité deux fois à la taille finale, ce qui peut garantir une planéité de 0.3 mm.
(2) Réduisez la force de coupe et la chaleur de coupe en modifiant la quantité de coupe. Parmi les trois facteurs du volume de coupe, l'épaisseur de coupe a une grande influence sur la force de coupe. Lorsque la surépaisseur de fraisage est trop importante, la force de coupe en un seul passage est trop importante, ce qui non seulement déformera les pièces usinées CNC, mais affectera également la rigidité de la broche de la machine-outil et réduira la durabilité de l'outil. Si l'épaisseur de coupe est réduite, l'efficacité de la production sera considérablement réduite. Cependant, l'utilisation du fraisage CNC à grande vitesse dans l'usinage CNC peut surmonter ce problème. Tout en réduisant l'épaisseur de coupe, tant que l'avance est augmentée en conséquence et que la vitesse de la machine-outil est augmentée, la force de coupe peut être réduite tout en garantissant l'efficacité de l'usinage CNC.
(3) Si les pièces usinées CNC en aluminium comportent plusieurs cavités, il n'est pas conseillé d'utiliser la méthode d'usinage CNC en continu cavité par cavité dans le processus d'usinage CNC, car cela entraîne facilement des contraintes et une déformation inégales des pièces usinées CNC. Un traitement multicouche est adopté, et chaque couche est traitée autant que possible pour chaque cavité en même temps, puis la couche suivante est traitée, de sorte que la force des pièces soit uniforme et que la déformation soit réduite.
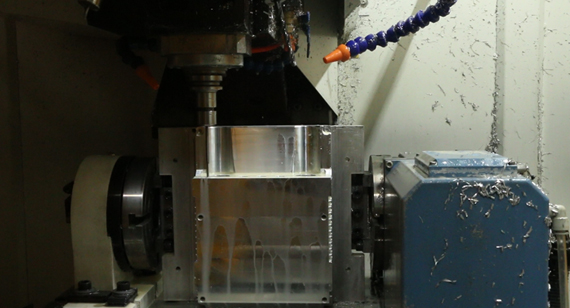
Les coques de cavité en alliage d'aluminium rencontrent souvent des problèmes de déformation lors de l'usinage CNC. La méthode de coupe « grand volume de coupe, coupe lente » des méthodes d'usinage CNC conventionnelles fait qu'une grande quantité de chaleur de coupe à la surface des pièces usinées CNC est évacuée au fil du temps et reste à la surface des pièces usinées CNC, ce qui rend les pièces usinées CNC faciles à déformer.
La rigidité globale de la coque de la cavité en alliage d'aluminium est également médiocre, et elle est également très adaptée à la sélection d'outils de petit diamètre, à la technologie d'usinage CNC à grande vitesse, à grande vitesse et à grande avance. 95 % de la chaleur générée pendant la coupe par le processus d'usinage à grande vitesse sera évacuée par les copeaux et le liquide de coupe, de sorte que la surface des pièces usinées CNC est à température ambiante. De plus, la force de coupe et la puissance de coupe générées par l'usinage CNC à grande vitesse sont très faibles, de sorte que l'outil ne provoquera pas d'extrusion sur la surface des pièces usinées CNC, réduisant ainsi la déformation des pièces usinées CNC, garantissant ainsi efficacement la qualité des pièces usinées CNC.
Concernant le choix des outils d'usinage CNC et des vitesses d'avance, VMT, fabricant de services d'usinage CNC de précision, estime que la vitesse de coupe des fraises en carbure monobloc pour l'usinage CNC de pièces en alliage d'aluminium atteint généralement 1 000 mm/min. C'est pourquoi des fraises D8 sont utilisées. Le choix des paramètres de coupe est principalement limité par la vitesse de broche et l'avance de la machine-outil. La vitesse de broche est fixée à 18 000 tr/min, l'avance d'ébauche à 6 000 mm/min et l'avance de finition est adaptée à l'usinage CNC de la cavité. La rigidité des pièces et les exigences de qualité de surface des pièces usinées CNC peuvent être choisies entre 2 000 et 3 000 mm/min. Si la machine-outil est performante, la vitesse de coupe et l'avance peuvent être augmentées en conséquence.


 +86 15099911516




 Lire la suite