Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 412 | Publié par VMT le 30 novembre 2022


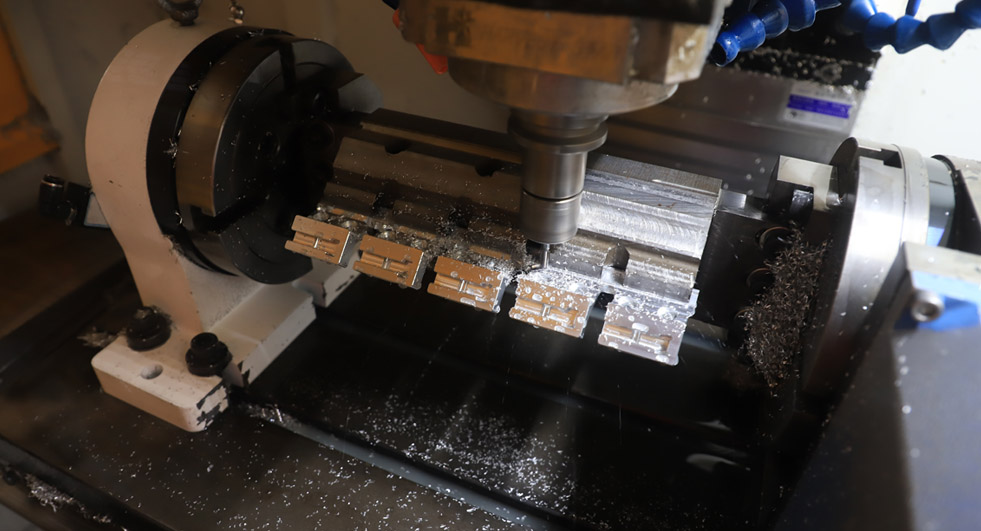
La précision de l'usinage CNC correspond au degré de conformité des trois paramètres géométriques réels (dimensions, forme et position) de la surface de la pièce usinée aux paramètres géométriques idéaux définis dans les plans. Ces paramètres idéaux, en termes de dimensions, correspondent à une taille moyenne ; en termes de géométrie de surface, il s'agit de cercles, de cylindres, de plans, de cônes et de lignes droites ; quant à la position relative des surfaces, elles peuvent être parallèles, perpendiculaires, coaxiales, symétriques, etc. L'écart entre les paramètres géométriques réels des pièces usinées CNC et les paramètres géométriques idéaux est appelé erreur d'usinage CNC.
Contenu associé à la précision de l'usinage CNC
1、Précision dimensionnelle
Le degré de conformité entre la taille réelle de la pièce après usinage à contrôle d'index et le centre de la zone de tolérance de la taille de la pièce.
2. Précision de la forme
Le degré de conformité entre la forme géométrique réelle de la surface de la pièce usinée et la forme géométrique idéale est contrôlé par l'indice.
3、Précision de la position
Différence de précision de position réelle entre les surfaces concernées de la pièce après l'usinage de contrôle d'index.
4. Interrelations
En règle générale, lors de la conception de pièces usinées CNC et de la spécification de la précision d'usinage des pièces, il convient de veiller à contrôler l'erreur de forme dans la tolérance de position, et l'erreur de position doit être inférieure à la tolérance de taille. En d'autres termes, pour les pièces usinées CNC de précision ou les surfaces importantes des pièces, les exigences de précision de forme doivent être supérieures aux exigences de précision de position, et les exigences de précision de position doivent être supérieures aux exigences de précision dimensionnelle.
Le concept de précision d'usinage CNC
La précision de l'usinage CNC est principalement utilisée pour produire au niveau du produit, et la précision de l'usinage CNC et l'erreur d'usinage CNC sont des termes permettant d'évaluer les paramètres géométriques de la surface d'usinage. La précision de l'usinage CNC est mesurée par le degré de tolérance, plus la valeur du degré est petite, plus la précision est élevée ; l'erreur de l'usinage CNC est exprimée par une valeur numérique, plus la valeur numérique est grande, plus l'erreur est grande. La haute précision de l'usinage CNC signifie que l'erreur de l'usinage CNC est faible, et vice versa.
Il existe 20 niveaux de tolérance allant de IT01, IT0, IT1, IT2, IT3 à IT18. Parmi eux, IT01 signifie que la précision d'usinage des pièces CNC est élevée, et IT18 signifie que la précision d'usinage des pièces CNC est faible. De manière générale, IT7 et IT8 sont des niveaux de précision d'usinage moyens.
Les paramètres réels obtenus par toute méthode d'usinage CNC ne sont pas nécessairement précis. Du point de vue de la fonction des pièces CNC, tant que l'erreur d'usinage CNC se situe dans la plage de tolérance requise par le dessin de la pièce, la précision de l'usinage CNC est considérée comme garantie.
La qualité de la machine dépend de la qualité de traitement des pièces CNC et de la qualité d'assemblage de la machine. La qualité de traitement des pièces CNC comprend deux parties : la précision de traitement et la qualité de surface des pièces CNC.
La précision de l'usinage CNC fait référence au degré auquel les paramètres géométriques réels (taille, forme et position) de la pièce après usinage sont cohérents avec les paramètres géométriques idéaux. La différence entre eux est appelée erreur d'usinage CNC. La taille de l'erreur d'usinage CN reflète le niveau de précision de l'usinage CN. Plus l'erreur est grande, plus la précision de l'usinage CNC est faible, et plus l'erreur est petite, plus la précision de l'usinage CNC est élevée.
1) Ajuster le système de processus ;
2) Réduire les erreurs de la machine ;
3) Réduire l’erreur de transmission de la chaîne de transmission ;
4) Réduire l’usure des outils ;
5) Réduire la contrainte et la déformation du système de traitement ;
6) Réduire la déformation thermique du système de traitement ;
7) Réduire les contraintes résiduelles.
Raisons affectées
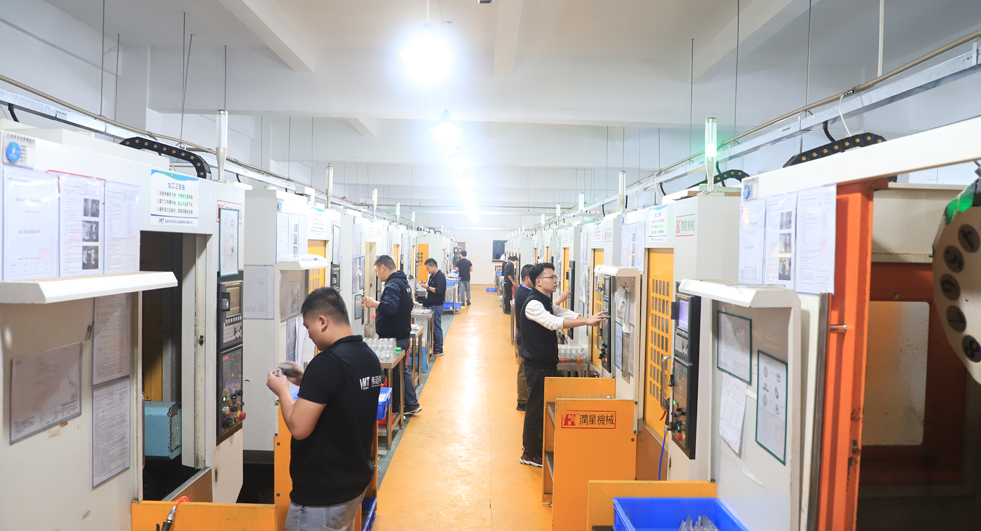
1) Erreur de principe d'usinage CNC
L'erreur principale de l'usinage CNC se réfère à l'erreur générée par l'utilisation d'un profil de lame approximatif ou d'une relation de transmission approximative pour l'usinage. L'erreur principale de l'usinage CNC se produit principalement dans l'usinage de filetages, d'engrenages et de surfaces courbes complexes.
Dans l'usinage CNC, l'usinage approximatif est généralement utilisé pour améliorer la productivité et l'économie en partant du principe que l'erreur théorique peut répondre aux exigences de précision de l'usinage CNC.
2) Erreur de la machine-outil
Les erreurs de machine-outil désignent les erreurs de fabrication, les erreurs d'installation et l'usure de la machine-outil. Elles comprennent principalement l'erreur de guidage du rail de guidage de la machine-outil, l'erreur de rotation de la broche de la machine-outil et l'erreur de transmission de la chaîne de transmission de la machine-outil.
3) Erreur de réglage
L'erreur de réglage de la machine-outil fait référence à l'erreur causée par un réglage inexact.
Méthode de mesure
La précision de l'usinage CNC adopte différentes méthodes de mesure en fonction du contenu de précision d'usinage et des exigences de précision. D'une manière générale, il existe les types de méthodes suivants :
1) Selon que la valeur de lecture de l'instrument de mesure représente directement la valeur de la taille mesurée, elle peut être divisée en mesure absolue et mesure relative.
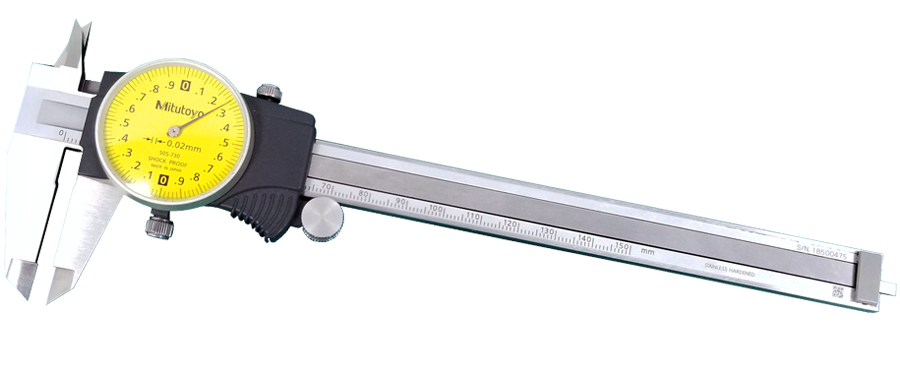
Mesure absolue : La valeur de lecture indique directement la taille de la dimension mesurée, comme lors d'une mesure avec un pied à coulisse.
Mesure relative : la valeur lue indique uniquement l'écart de la dimension mesurée par rapport à la quantité standard. Si vous utilisez un comparateur pour mesurer le diamètre de l'arbre, vous devez d'abord ajuster la position zéro de l'instrument avec une cale étalon, puis mesurer. La valeur mesurée est la différence entre le diamètre de l'arbre latéral et la taille de la cale étalon, ce qui est une mesure relative. En général, la précision de la mesure relative est plus élevée, mais la mesure est plus difficile.
2) Selon que les paramètres mesurés sont mesurés directement ou non, ils peuvent être divisés en mesure directe et mesure indirecte.
Mesure directe : mesurez directement les paramètres mesurés pour obtenir la taille mesurée. Par exemple, mesurez avec des pieds à coulisse et des comparateurs.
Mesure indirecte : mesurer les paramètres géométriques liés à la taille mesurée et obtenir la taille mesurée par calcul.
De toute évidence, la mesure directe est plus intuitive, tandis que la mesure indirecte est plus compliquée. En général, lorsque la taille mesurée ne peut pas répondre aux exigences de précision par mesure directe, il faut recourir à la mesure indirecte.
3) Selon que la surface mesurée est en contact ou non avec la tête de mesure de l'outil de mesure, elle peut être divisée en mesure avec contact et mesure sans contact.
Mesure de contact : la tête de mesure est en contact avec la surface à mesurer et une force de mesure agissant mécaniquement est appliquée. Par exemple, mesurer des pièces avec un micromètre.
Mesure sans contact : la tête de mesure n'est pas en contact avec la surface de la pièce mesurée et la mesure sans contact peut éviter l'influence de la force de mesure sur les résultats de mesure. Par exemple, l'utilisation de la méthode de projection, la mesure par interférométrie à ondes lumineuses, etc.
4) Selon le rôle de la mesure dans le processus d'usinage CNC, elle peut être divisée en mesure active et mesure passive.
Mesure active : les pièces sont mesurées pendant le processus d’usinage CNC , et les résultats sont directement utilisés pour contrôler le processus d’usinage des pièces, afin de prévenir à temps la production de déchets.
Mesure passive : mesure effectuée après l'usinage de pièces CNC. Ce type de mesure ne peut que juger si Pièces d'usinage CNC sont qualifiés et se limitent à la détection et au rejet des déchets.
5) Selon le nombre de paramètres de mesure, il peut être divisé en mesure unique et mesure complète.
Mesure d'un seul élément : chaque paramètre de la pièce testée est mesuré séparément.
Mesure complète : mesure des indicateurs complets qui reflètent les paramètres pertinents des pièces CNC. Par exemple, lors de la mesure des filetages avec un microscope à outils, le diamètre de pas réel du filetage, l'erreur de demi-angle de la forme des dents et l'erreur cumulée du pas peuvent être mesurés respectivement.
La mesure complète est généralement plus efficace et plus fiable pour garantir l'interchangeabilité des pièces. Elle est souvent utilisée dans l'inspection des pièces finies. La mesure d'un seul élément peut déterminer l'erreur de chaque paramètre séparément et est généralement utilisée pour l'analyse des processus, l'inspection des processus et la mesure de paramètres spécifiés.
6) Selon l'état de la pièce mesurée pendant le processus de mesure, elle peut être divisée en mesure statique et mesure dynamique.
Mesure statique : La mesure est relativement statique. Comme un micromètre pour mesurer le diamètre.
Mesure dynamique : pendant la mesure, la surface mesurée et la tête de mesure effectuent un mouvement relatif dans l'état de travail simulé.
La méthode de mesure dynamique peut refléter la situation des pièces proches de l'état d'utilisation, ce qui constitue la direction de développement de la technologie de mesure.
Ce qui précède concerne la précision, le concept, la méthode de réglage et les raisons d'influence des pièces d'usinage CNC. J'espère que cela vous sera utile.


 +86 15099911516




 Lire la suite