Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 988 | Publié par VMT le 04 juillet 2022


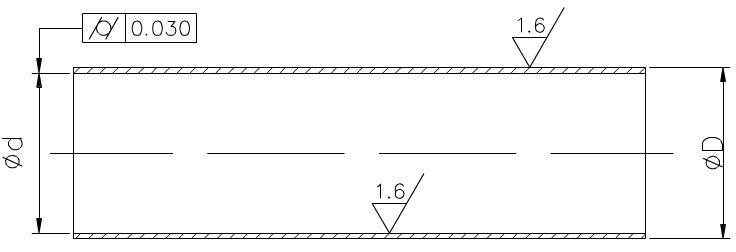
Lors de l'usinage, la paroi mince se déforme facilement sous l'effet de la force de coupe, prenant une forme elliptique ou en « taille fine », avec un centre étroit et des extrémités larges. De plus, la faible dissipation thermique lors de l'usinage CNC entraîne une déformation thermique importante du manchon à paroi mince, ce qui compromet la qualité d'usinage des pièces. Les pièces illustrées ci-dessous sont non seulement difficiles à fixer, mais aussi à usiner. Il est donc nécessaire de concevoir un carter spécifique pour paroi mince et une protection d'arbre.
1. Analyse du processus
Selon les exigences techniques fournies par les dessins, la pièce est usinée CNC avec des tubes en acier sans soudure, et la rugosité de surface du trou intérieur et de la paroi extérieure est de Ra1.6 μm, ce qui peut être obtenu par tournage CNC, mais la cylindricité du trou intérieur est de 0.03 mm, ce qui convient aux parois minces Tournage CNCEn ce qui concerne les pièces usinées CNC, les exigences sont plus élevées. Dans la production de tournage CNC par lots, le processus est approximativement le suivant : découpage - traitement thermique - face d'extrémité de voiture - cercle extérieur de voiture - trou intérieur de voiture - contrôle qualité.
Le processus d'« usinage des trous intérieurs » est la clé du contrôle qualité. Il est difficile de garantir un cylindre de 0.03 mm lorsque nous découpons le trou intérieur en dehors du cercle extérieur et du boîtier à parois minces.
2. La technologie clé du trou
La technologie clé du tournage consiste à résoudre le problème de rigidité et d'évacuation des copeaux de l'outil de tournage intérieur. Pour augmenter la rigidité de l'outil de tournage du trou intérieur, prenez les mesures suivantes :
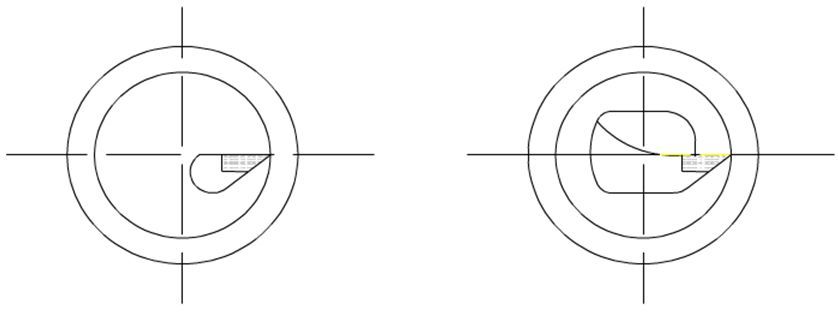
(1) Essayez d'augmenter la section transversale du manche de l'outil. En règle générale, la pointe de l'outil de tournage du trou intérieur est située sur le dessus du manche de l'outil, de sorte que la section transversale du manche de l'outil est inférieure à 1/4 de la section transversale du trou, comme illustré dans la figure de gauche ci-dessous. Si la pointe de l'outil de tournage du trou intérieur est située sur la ligne centrale du porte-outil, la section transversale du porte-outil dans le trou peut être considérablement augmentée, comme illustré dans la figure de droite ci-dessous.
(2) La longueur d'extension de la tige de l'outil doit être aussi longue que 5 à 8 mm, aussi longue que la longueur de la pièce de tournage CNC, afin d'augmenter la rigidité de la tige de l'outil de tournage et de réduire les vibrations pendant le processus de coupe.
3.Résoudre le problème de l'enlèvement des copeaux
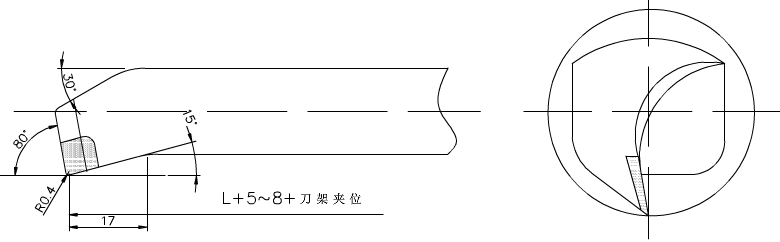
Il contrôle principalement la direction de sortie de coupe. L'outil de tournage d'ébauche nécessite que les copeaux s'écoulent vers la surface pour être Tourné CNC (enlèvement de copeaux avant). Pour cela, on utilise un outil de tournage de trou intérieur avec une inclinaison positive du bord, comme illustré dans la figure ci-dessous.
Lors du tournage fin, il est nécessaire que les copeaux s'écoulent vers l'inclinaison centripète pour l'élimination des copeaux (élimination des copeaux du noyau du trou), donc lors de l'affûtage de l'outil, faites attention au sens de meulage du tranchant et à la méthode d'élimination des copeaux en inclinant l'arc vers l'avant, comme indiqué dans la figure suivante. L'alliage du couteau utilise du YA6, le type M actuel, qui présente une meilleure résistance à la flexion, à l'usure, à la ténacité aux chocs et à la résistance à l'acier et à la température.
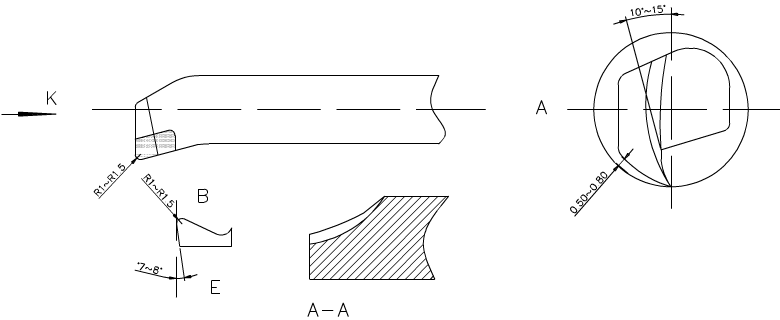
Lors de l'affûtage, l'angle avant est rectifié en cercle avec un angle en forme d'arc de 10°-15°, et l'angle arrière est à 0.5-0.8 mm de la paroi selon l'arc de tournage CNC (la ligne inférieure de l'outil est le long de l'arc), et l'angle du tranchant c dans la direction k est §0.5-1 : Le bord d'essuyage est R1-1.5 le long du point B du bord du copeau, l'angle de dépouille secondaire est adapté au meulage à 7°-8°, et le point AA du bord intérieur E est rectifié en cercle pour l'élimination des copeaux.
4. Méthode de traitement de tournage CNC
(1) Une protection d'arbre doit être réalisée avant Tournage CNC. L'objectif principal de la protection de l'arbre : couvrir le trou intérieur du manchon à paroi mince avec la taille d'origine et le fixer avec les parties supérieures avant et arrière pour que le cercle extérieur soit usiné CNC sans déformation et maintenir la qualité et la précision de l'usinage CNC du cercle extérieur. Par conséquent, le traitement de la protection de l'arbre est un lien clé dans le processus de tournage CNC et de traitement du boîtier à paroi mince.
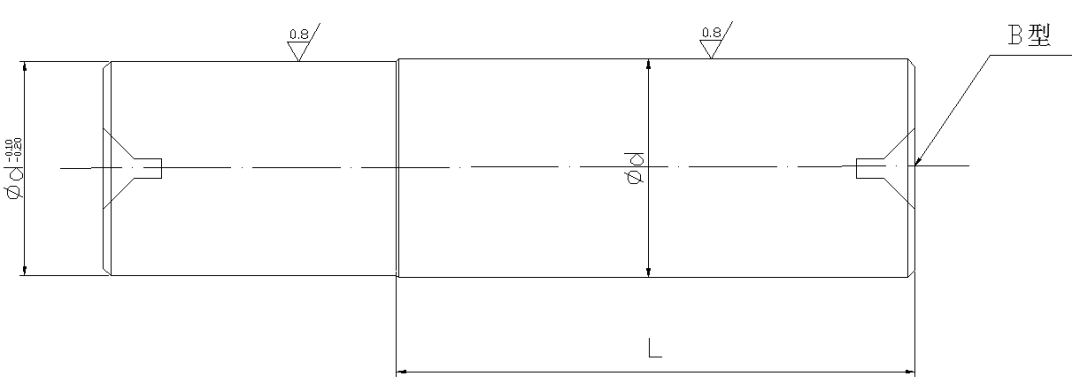
L'acier rond de construction au carbone 45# est utilisé pour le tournage et l'usinage CNC des ébauches de protection d'arbre ; la face d'extrémité est tournée, les trous supérieurs en forme de B sont ouverts aux deux extrémités, le cercle extérieur est tourné grossièrement et une marge de 1 mm est laissée. Après le traitement thermique, il est trempé et revenu, puis fini avec une marge de 0.2 mm pour le meulage. La surface du feu brisé est à nouveau traitée thermiquement, la dureté est HRC50, puis elle est meulée par une meuleuse cylindrique comme indiqué sur la figure ci-dessous.
(2) Afin de terminer l'usinage CNC de la pièce en une seule fois, la pièce brute reste dans la position de serrage et la tolérance de coupe.
(3) Chauffez d'abord l'embryon brut pour le tremper et le revenu, et la dureté est HRC28-30 (dureté dans la plage d'usinage CNC).
(4) L'outil de tournage adopte le C620. Tout d'abord, placez le centre avant dans la position conique de la broche pour le fixer. Afin d'éviter la déformation de la pièce lors du serrage du manchon à paroi mince, un manchon épais à boucle ouverte est ajouté, comme indiqué sur la figure ci-dessous.
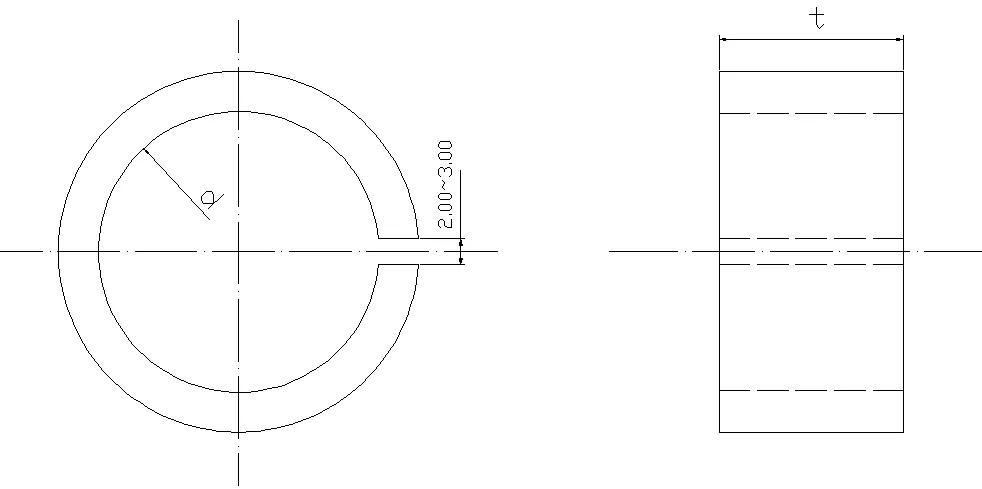
Afin de maintenir le lot Tournage CNC Production, une extrémité du cercle extérieur du manchon à paroi mince est tournée CNC en une taille uniforme d, et la règle de t est la position de serrage axiale, et le manchon à paroi mince est pressé pour améliorer la qualité du trou intérieur de la voiture. Conservez la taille. Compte tenu de la génération de chaleur de coupe, la taille d'expansion de la pièce est difficile à saisir. Il est nécessaire de verser suffisamment de liquide de coupe pour réduire la déformation thermique des pièces de tournage CNC.
(5) Serrez fermement la pièce avec le mandrin à trois mors autocentrant, tournez la face d'extrémité et ébauchez le cercle intérieur du tournage. Laissez une marge de 0.1 à 0.2 mm pour le tournage fin et remplacez l'outil de tournage fin pour traiter la tolérance de coupe par CNC jusqu'à ce que l'arbre de protection réponde aux exigences d'ajustement et de rugosité excessifs. Retirez l'outil de tournage du trou intérieur, insérez l'arbre de protection sur le dessus avant, serrez-le avec la pointe de la contre-pointe selon les exigences de longueur, changez l'outil de tournage extérieur pour ébaucher le cercle extérieur, puis terminez le tournage pour répondre aux exigences de dessin. Après avoir réussi l'inspection, utilisez un couteau de coupe pour le couper selon la longueur requise. Afin de rendre l'incision lisse lorsque la pièce est déconnectée, le bord de la lame doit être rectifié obliquement pour rendre la face d'extrémité de la pièce plate ; la petite section du protège-arbre est rectifiée pour laisser un espace pour la coupe. Le protège-arbre doit réduire la déformation de la pièce, empêcher les vibrations et couper les chutes et les contusions.
Conclusion
La méthode ci-dessus Tournage CNC Le boîtier à paroi mince résout le problème de déformation ou d'erreur dimensionnelle et de forme et ne répond pas aux exigences. La pratique a prouvé que Usinage CNC Il est très efficace, facile à utiliser et convient à l'usinage CNC de pièces longues à parois minces. La taille est facile à saisir, l'achèvement en une seule fois et la production de tournage CNC par lots sont également plus pratiques.


 +86 15099911516




 Lire la suite