Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 1454 | Publié par VMT le 12 janvier 2023


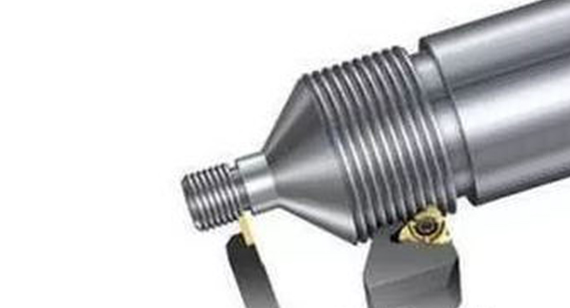
Quatre filetages standards du système métrique, du système en pouces, du module et du contrôle du diamètre peuvent être tournés sur le tour CNC. Quel que soit le type de filetage tourné, une relation de mouvement stricte doit être maintenue entre la broche du tour et l'outil : c'est-à-dire qu'à chaque tour de la broche (c'est-à-dire un tour de la pièce), l'outil doit se déplacer uniformément d'un pas (de la pièce). Grâce à l'analyse des filetages ordinaires, la compréhension des filetages ordinaires sera renforcée, afin de mieux traiter les filetages ordinaires.
1. Analyse dimensionnelle du filetage ordinaire
Les tours CNC nécessitent une série de dimensions pour traiter les filetages ordinaires. Le calcul et l'analyse des dimensions requises pour le traitement des filetages ordinaires comprennent principalement les deux aspects suivants :
1). Diamètre de la pièce avant l'usinage du filetage
Compte tenu de l' expansion importante du profil de dent lors du filetage , le diamètre de la pièce avant filetage est égal à D/D-0.1P, soit le diamètre extérieur du filetage moins 0.1 pas. Généralement, il est inférieur de 0.1 à 0.5 au diamètre extérieur du filetage, compte tenu de la faible déformation du matériau.
2). Vitesse d'avance d'usinage de filetage
La quantité d'alimentation du fil peut faire référence au diamètre inférieur du fil, qui est la position d'alimentation finale du coupe-fil.
Le petit diamètre du filetage est : diamètre majeur - 2 fois la hauteur de la dent ; hauteur de la dent = 0.54P (P est le pas)
La quantité d'avance pour l'usinage du filetage doit être continuellement réduite et la quantité d'avance spécifique doit être sélectionnée en fonction de l'outil et du matériau de travail.
2. Installation et réglage de l'outil à filetage commun
Si l'outil de tournage est installé trop haut ou trop bas ou trop haut, lorsque l'outil atteint une certaine profondeur, la surface du flanc de l'outil de tournage résistera à la pièce, augmentant le frottement et même pliant la pièce, entraînant le phénomène de morsure de l'outil ; Les copeaux ne sont pas faciles à évacuer, la direction de la force radiale de l'outil de tournage est le centre de la pièce et l'écart entre la vis transversale et l'écrou est trop grand, de sorte que la profondeur de l'outil de coupe continue à avoir automatiquement tendance à s'approfondir, soulevant ainsi la pièce et provoquant la morsure de l'outil de coupe. À ce stade, la hauteur de l'outil de tournage doit être ajustée à temps afin que la pointe de l'outil soit à la même hauteur que l'axe de la pièce (la pointe de la contre-pointe peut être utilisée pour le réglage de l'outil). Dans le tournage d'ébauche et le tournage de semi-finition, la position de la pointe de l'outil est d'environ 1 % D plus haute que le centre de la pièce (D représente le diamètre de la pièce à traiter).
La pièce n'est pas serrée fermement. La rigidité de la pièce elle-même ne peut pas supporter la force de coupe pendant le tournage, de sorte qu'une déflexion excessive se produit, ce qui modifie la hauteur centrale entre l'outil de tournage et la pièce (la pièce est soulevée), ce qui entraîne une augmentation soudaine de la profondeur de coupe et de la morsure de l'outil. , À ce stade, la pièce doit être serrée fermement et le haut de la contre-pointe peut être utilisé pour augmenter la rigidité de la pièce.
Les méthodes courantes de réglage des outils de filetage comprennent la méthode de coupe d'essai et le réglage automatique des outils par l'instrument de réglage des outils. Vous pouvez utiliser directement l'outil pour la coupe d'essai et le réglage des outils, ou utiliser G50 pour définir le point zéro de la pièce et utiliser le dispositif de décalage de pièce pour définir le point zéro de la pièce pour le réglage de l'outil. Les exigences en matière de réglage des outils dans le traitement des filetages ne sont pas très élevées, en particulier il n'y a pas de restriction stricte sur le réglage des outils dans la direction Z, qui peut être déterminé en fonction des exigences de traitement de programmation.
3. Programmation et traitement des threads ordinaires
Dans le tour CNC actuel, il existe généralement trois méthodes d'usinage pour le filetage : la méthode de coupe directe G32, la méthode de coupe directe G92 et la méthode de coupe oblique G76. En raison des différentes méthodes de coupe et des différentes méthodes de programmation, l'erreur d'usinage est également importante. Nous devons analyser soigneusement le fonctionnement et l'utilisation, et nous efforcer de traiter les pièces avec une grande précision.
1. Dans la méthode de coupe directe G32, comme les deux côtés du tranchant fonctionnent en même temps, la force de coupe est relativement importante et la coupe est difficile, de sorte que les deux tranchants s'usent facilement pendant la coupe. Lors de la coupe d'un filetage à grand pas, en raison de la grande profondeur de coupe et de l'usure rapide de la lame, une erreur se produit dans le diamètre du pas du filetage ; cependant, la précision de la forme de dent traitée est élevée, elle est donc généralement utilisée pour l'usinage de filetages à petit pas. Étant donné que le mouvement de l'outil et la coupe sont tous effectués par programmation, le programme d'usinage est relativement long ; comme la lame s'use facilement, des mesures fréquentes doivent être effectuées pendant l'usinage.
2. La méthode de coupe simple G92 simplifie la programmation et améliore l'efficacité par rapport à la commande G32.
3. Pour la méthode de coupe oblique G76, l'usinage sur une seule face engendre une usure et une détérioration fréquentes de l'outil de coupe CNC. Il en résulte une surface de filetage non rectiligne et une variation de l'angle de pointe, ce qui nuit à la précision du profil des dents. Cependant, l'usinage sur une seule face réduit l'effort sur l'outil, facilite l'évacuation des copeaux et diminue la profondeur de coupe. Cette méthode est donc généralement adaptée au filetage à grand pas. Grâce à une évacuation aisée des copeaux et à de meilleures conditions d'usinage, elle est plus pratique lorsque la précision du filetage n'est pas primordiale. Pour le filetage de haute précision, il est possible d'utiliser un usinage en deux étapes : un dégrossissage avec la méthode G76 suivi d'une finition avec la méthode G32. Il est cependant crucial de veiller à la précision du point de départ de l'outil, sous peine de risque de déformation et de rebuts.
4. Une fois le traitement du filetage terminé, vous pouvez juger de la qualité du filetage en observant le profil du filetage et prendre des mesures en temps opportun. Lorsque la crête du filetage n'est pas tranchante, l'augmentation de la quantité de coupe du couteau augmentera le diamètre principal du filetage. L'augmentation dépend de la plasticité du matériau. Lorsque la crête a été affûtée, l'augmentation de la quantité de coupe du couteau réduira proportionnellement le diamètre principal. Selon cette caractéristique, la quantité de coupe du filetage doit être traitée correctement pour éviter les éraflures.
4. Détection de fil ordinaire
Pour les filetages standards généraux, des jauges à bague filetée ou des jauges à tampon sont utilisées pour mesurer. Lors de la mesure des filetages extérieurs, si la jauge à bague filetée « sur l'extrémité » est simplement vissée, mais que la jauge à bague « d'extrémité d'arrêt » ne peut pas être vissée, cela signifie que le filetage traité répond aux exigences, sinon il n'est pas qualifié. Lors de la mesure des filetages intérieurs, utilisez une jauge à tampon de filetage et mesurez de la même manière. En plus de la mesure à bague filetée ou à jauge à tampon, d'autres outils de mesure peuvent également être utilisés pour la mesure. Utilisez un micromètre à filetage pour mesurer le diamètre de pas du filetage et utilisez un pied à coulisse à vernier pour mesurer l'épaisseur des dents du diamètre de pas du filetage trapézoïdal et l'épaisseur des dents du diamètre de pas de la vis sans fin. Méthode de mesure pour mesurer le diamètre de pas du filetage.
Ce qui précède sont les compétences de Filetage de tournage CNC, j'espère que cela vous sera utile.


 +86 15099911516




 Lire la suite