Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 421 | Publié par VMT le 04 juillet 2022


Pourquoi utiliser le moulage sous pression en aluminium ?
Les boîtiers en aluminium usinés CNC et anodisés offrent souvent un rendement élevé ainsi qu'une excellente apparence et texture, mais leur coût est élevé, le volume d'usinage CNC important et le cycle de production long. Les châssis haut de gamme à bon rapport qualité-prix sont généralement utilisés, comme ceux de la gamme Apple.
Prenons l'exemple d'une coque de téléphone portable : l'usinage CNC prend plus de 30 minutes pour la découpe, et on estime qu'il faudra près d'une heure pour une opération d'usinage CNC de précision. Le moulage sous pression, quant à lui, ne prend que 20 à 30 secondes et, combiné à l'usinage CNC de précision, la fabrication peut être réalisée en 10 à 20 minutes. La coque moulée sous pression est formée par un moule, et l'usinage CNC est rapide et relativement peu coûteux. Cependant, les pièces en aluminium moulé sous pression usinées CNC sont difficiles à anodiser.
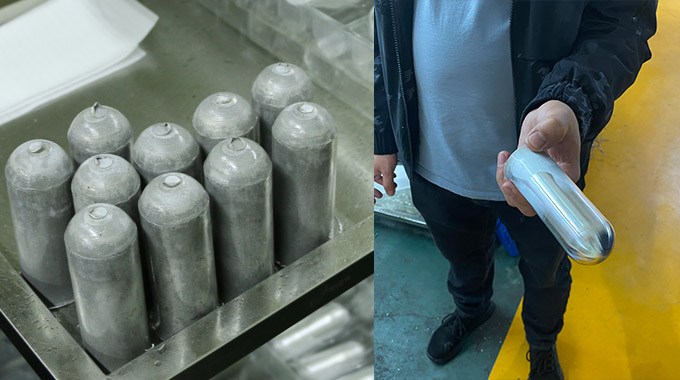
Pourquoi les pièces usinées CNC en aluminium moulé sous pression sont-elles difficiles à anodiser ?
Parlons de l'anodisation
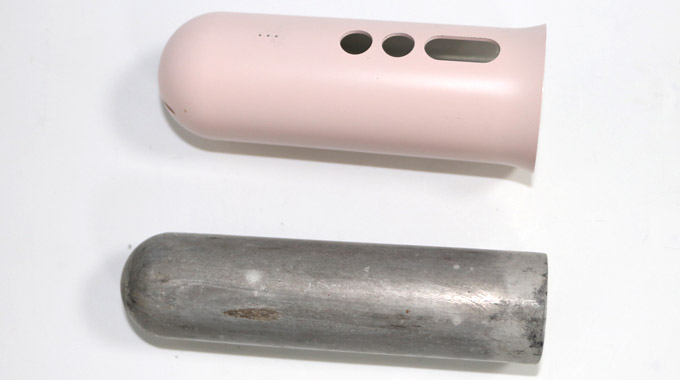
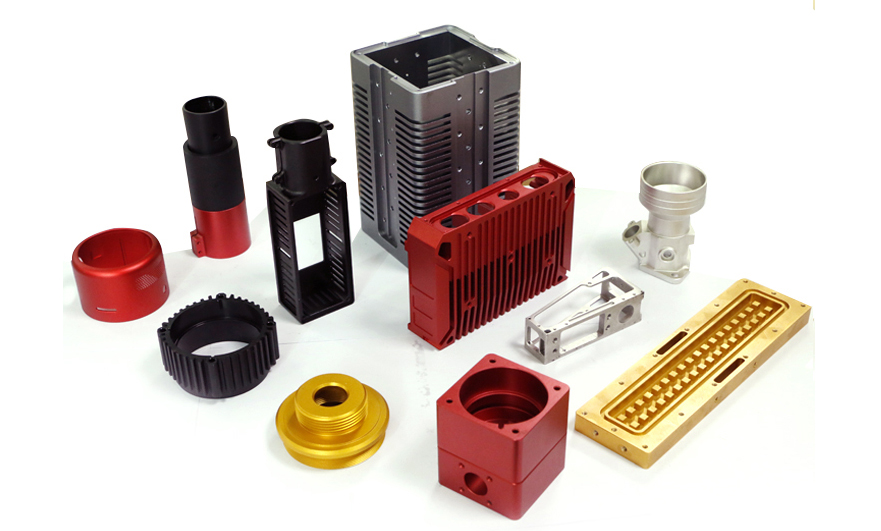
L'anodisation est une méthode électrochimique. Dans un électrolyte approprié, la pièce en alliage fait office d'anode et l'acier inoxydable, la tige en carbone ou la plaque en aluminium fait office de cathode. Dans certaines conditions de tension et de courant, l'anode est oxydée, de sorte que la surface de la pièce usinée CNC est recouverte d'un film mince, de sorte que le film d'oxyde est poreux et peut être adsorbé et coloré (l'anodisation à l'acide sulfurique présente la meilleure porosité).
L'anodisation à l'acide sulfurique des alliages d'aluminium présente des limites
1. La présence d'éléments d'alliage réduira la qualité du film d'oxyde. Dans les mêmes conditions, le film d'oxyde obtenu sur l'aluminium pur est plus épais, avec une dureté plus élevée, une meilleure résistance à la corrosion et une meilleure uniformité. Pour les matériaux en alliage d'aluminium, afin d'obtenir un bon effet d'oxydation, il est généralement nécessaire de s'assurer que la teneur en aluminium n'est pas inférieure à 95 %.
2. Dans les alliages, le cuivre rendra le film d'oxyde rouge, détruira la qualité de l'électrolyte et augmentera les défauts d'oxydation ; le silicium rendra le film d'oxyde gris, surtout lorsque la teneur dépasse 4.5 %, l'effet est plus évident ; après anodisation, il apparaîtra sous forme de taches noires.
Alliage d'aluminium moulé sous pression
Les alliages d'aluminium moulés et les pièces moulées sous pression contiennent généralement une teneur élevée en silicium et la couleur du film anodisé est plus foncée, il est donc impossible d'obtenir un film d'oxyde incolore et transparent. Gris foncé à gris foncé. Par conséquent, les alliages d'aluminium moulés ne conviennent pas à l'anodisation.
Les alliages d'aluminium moulés sous pression couramment utilisés peuvent être divisés en trois catégories :
L'un est un alliage aluminium-silicium, principalement YL102 (ADC1, A413.0, etc.), YL104 (ADC3, A360) ;
Le deuxième est un alliage aluminium-silicium-cuivre, principalement YL112 (A380, ADC10), YL113 (A383, ADC12), YL117 (B390, ADC14) ;
Le troisième est celui des alliages aluminium-magnésium, principalement le 302 (5180, ADC5, ADC6).
Alliage Al-Si, alliage Al-Si-Cu
Français Pour l'alliage aluminium-silicium et l'alliage aluminium-silicium-cuivre, comme son nom l'indique, en plus de l'aluminium, les principaux composants sont le silicium et le cuivre ; généralement, la teneur en silicium est comprise entre 6 et 12 %, principalement pour améliorer la fluidité du liquide d'alliage et réduire l'effet de retrait ; la teneur en cuivre est deuxième, principalement pour améliorer la résistance et la force de traction ; la teneur en fer est généralement comprise entre 0.7 et 1.2 %, dans ce rapport, l'effet de démoulage de la pièce est meilleur ; on peut voir d'après sa composition que ce type d'alliage ne peut pas être oxydé et coloré, même si la désiliciation est utilisée, il est difficile d'obtenir l'effet escompté. Pour les alliages aluminium-silicium ou les alliages d'aluminium à haute teneur en cuivre, il est difficile de former un film d'oxyde, et le film formé est sombre, gris et a une faible brillance.
Alliage aluminium-magnésium
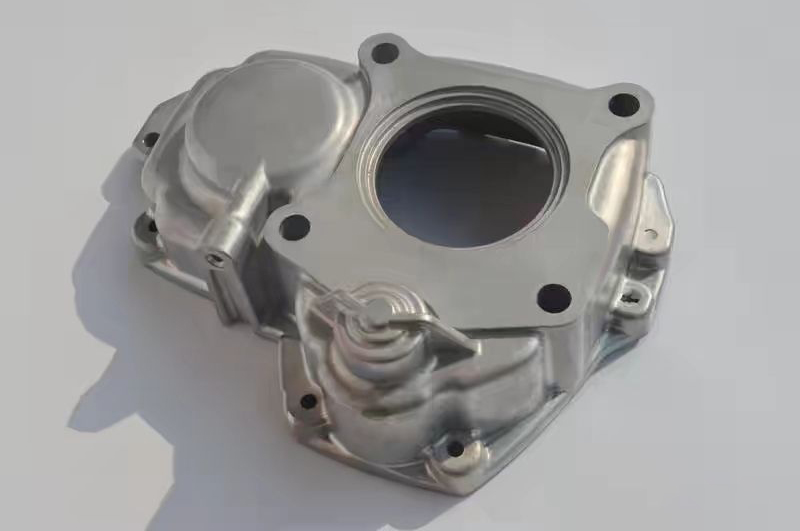
Le film d'oxyde d'alliage aluminium-magnésium est facile à former, la qualité du film est également bonne et il peut être oxydé et coloré, ce qui est une caractéristique importante qui le distingue des autres alliages ; mais par rapport aux alliages d'aluminium déformés, il présente également quelques défauts.
1. Le film d'oxyde anodique a une double propriété et les pores sont grands et inégalement répartis, il est donc difficile d'obtenir un meilleur effet anti-corrosion ;
2. Le magnésium a tendance à durcir et à devenir cassant, réduisant l'allongement et augmentant la fissuration à chaud, comme ADC5, ADC6, etc. En production, en raison de sa large plage de solidification et de sa grande tendance au retrait, des porosités de retrait et des fissures se produisent souvent, et les propriétés de coulée sont très médiocres, par conséquent, il existe de grandes limitations dans son champ d'utilisation, et les pièces d'usinage CNC avec des structures complexes ne conviennent pas du tout à la production ;
3. Les alliages aluminium-magnésium couramment utilisés sur le marché sont difficiles à produire en tant que film protecteur transparent en raison de leur composition complexe et de la faible pureté de l'aluminium. Lorsqu'ils sont anodisés à l'acide sulfurique, il est difficile de produire un film protecteur transparent, qui est principalement blanc laiteux et dont l'état de coloration est également médiocre.
En résumé, on peut constater que l'anodisation à l'acide sulfurique ne convient pas aux alliages d'aluminium moulés sous pression courants ; cependant, tous les alliages d'aluminium moulés sous pression ne peuvent pas atteindre l'objectif d'oxydation et de coloration, comme l'alliage aluminium-manganèse-cobalt DM32, l'alliage aluminium-manganèse-magnésium DM6, etc. Les performances de moulage sous pression et les performances d'oxydation sont excellentes.
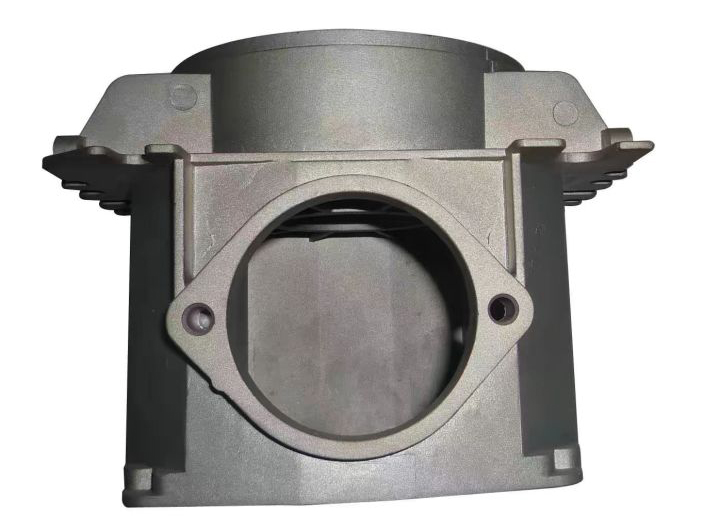
Solutions d'anodisation pour pièces usinées CNC en aluminium moulé sous pression
L'usinage CNC par moulage sous pression peut compléter la structure, les bords et les coins et la qualité d'oxydation qui sont difficiles à obtenir pour les pièces forgées, les pièces tournées CNC et les pièces d'usinage CNC. L'accent est mis sur la qualité des pièces d'usinage CNC par moulage sous pression. détermine la qualité de l'anode. Les fabricants engagés dans l'oxydation de pièces d'usinage CNC par moulage sous pression doivent contrôler scientifiquement la technologie des canaux du moule, le processus de moulage sous pression et la méthode de post-traitement. Grâce à cette série de processus de contrôle stricts, la production sans heurt de la qualité d'oxydation peut être assurée.
Conception des canaux et des portes du moule et contrôle de la température du moule ; en raison des caractéristiques de forte teneur en aluminium dans les matières premières, de faible fluidité et de température de travail élevée, les canaux et les portes des moules sont conçus sur la base du principe de conception à courte portée ; les canaux d'eau doivent être Utiliser une machine de température de moule pour assurer la température d'équilibre du moule afin de surmonter la surfusion locale et les marques d'écoulement excessives ;
Utilisation de matières premières pour éviter les facteurs de pollution ; sélectionner des matières premières à faible teneur en impuretés ; pendant la production et l'utilisation, éliminer la pollution des éléments silicium, cuivre, fer et zinc, c'est-à-dire que les creusets en graphite de haute qualité doivent être utilisés seuls et ne peuvent pas être mélangés avec d'autres matières premières pour la production ;
Contrôle du processus de moulage sous pression pour réduire les traces d'eau et les filigranes noirs ; utiliser des agents de démoulage professionnels pendant la production de moulage sous pression, pulvérisation scientifique, réduire les gouttelettes d'eau résiduelles dans la cavité et éviter les traces d'eau de moulage sous pression ; Moule facile à coller ;
Pré-traitement de la pièce brute ; après usinage, polissage ou rectification manuel pour éliminer les bavures et les couches d'oxyde selon les besoins du produit ;
Le choix de l'installation de traitement de surface des anodes est crucial, car la couche inférieure des pièces usinées CNC par moulage sous pression présente différents degrés de retrait et de défauts. Par conséquent, le prétraitement des anodes doit être basé sur le procédé conventionnel utilisé pour les pièces en alliage d'aluminium, et la méthode doit être adaptée afin d'éliminer toute trace d'oxyde de surface. En effet, les procédés d'oxydation conventionnels ne sont pas adaptés à l'oxydation des pièces usinées CNC par moulage sous pression. Avant toute production en série par usinage CNC, il est indispensable de réaliser des tests et des audits afin de sélectionner un fabricant professionnel spécialisé dans l'usinage CNC par moulage sous pression.


 +86 15099911516




 Lire la suite