Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 532 | Publié par VMT le 08 juil. 2026 | Temps de lecture : environ 4 minutes


Le boîtier d'une lampe torche ressemble à un simple tube et à une tête, mais de petites erreurs d'usinage peuvent entraîner des blocages de filetage, une mauvaise étanchéité, des problèmes d'insertion de la batterie, des problèmes de dissipation de chaleur, des bavures, des rayures et un assemblage instable. Un processus d'usinage CNC contrôlé permet de réduire ces risques avant qu'ils n'affectent le produit final.
L'usinage CNC d'un boîtier de lampe torche comprend généralement l'examen des dessins, la sélection de l'ébauche, le tournage CNC , le fraisage CNC , l'usinage du filetage , l'usinage de la rainure de dissipation de chaleur, l'usinage de la rainure du joint torique, le moletage, l'ébavurage, la préparation de surface, le contrôle de la surépaisseur d'anodisation, l'inspection finale et l'emballage de protection.
Ce guide se concentre uniquement sur l'usinage CNC des boîtiers de lampes torches. Pour en savoir plus sur les matériaux, les risques liés à la conception, les applications et la planification complète d'un projet, consultez également le guide complet sur l'usinage CNC des boîtiers de lampes torches en aluminium.
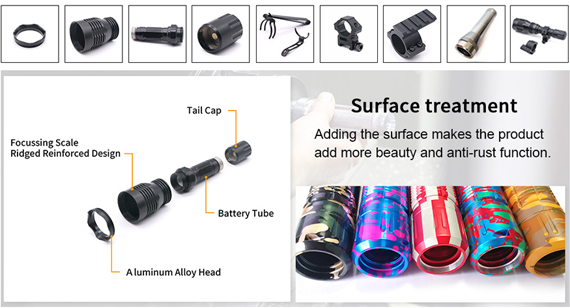
Le boîtier d'une lampe torche n'est pas qu'un simple revêtement extérieur. C'est une structure fonctionnelle qui intègre le module LED, le réflecteur, la lentille, la batterie, la carte de commande, le capuchon arrière, l'interrupteur, le joint torique, le clip et d'autres composants. Avant l'usinage, l'usine doit identifier les éléments purement esthétiques et ceux qui influent sur l'assemblage, l'étanchéité, la dissipation thermique ou le contact électrique.
Les caractéristiques communes des boîtiers de lampes de poche comprennent :
Contient le module LED, le réflecteur, la lentille, le cadre et la structure de dissipation de chaleur.
Contrôle l'ajustement de la batterie, le diamètre interne, l'épaisseur de la paroi et la connexion avec le capuchon avant et arrière.
Comprend le raccord fileté, la structure de l'interrupteur, le siège du ressort et la zone d'étanchéité.
Influence la fluidité d'assemblage, la résistance aux ouvertures et fermetures répétées et l'étanchéité.
Assure une protection contre l'eau et la poussière.
Contribuer à évacuer la chaleur des modules LED haute puissance.
Améliore la prise en main et les performances antidérapantes.
Affecte la précision de l'assemblage optique et du positionnement.
Nécessite des bords nets, un positionnement précis et un contrôle des bavures.
Prend en charge les marques, les numéros de modèle, les numéros de série et les indications de direction.
| Fonctionnalité de la coque de la lampe torche |
Méthode d'usinage |
Point clé de qualité |
| Tube de batterie |
Tournage CNC, alésage | diamètre intérieur, diamètre extérieur, circularité, épaisseur de paroi |
| Filetage du capuchon arrière |
Tournage CNC, filetage | Filetage ajusté, bavures, assemblage lisse |
| Tête de lampe torche |
Fraisage CNC, tournage CNC | Siège à LED, rainures de dissipation de chaleur, finition de surface |
| Rainure du joint torique |
Rainurage, tournage de précision | Largeur, profondeur et état des bords des rainures |
| texture de la poignée |
Moletage, fraisage, rainurage | Texture uniforme et sensation agréable au toucher |
| Siège de lentille |
Alésage, fraisage, dressage | Planéité, concentricité, ajustement d'assemblage |
| Port de chargement |
Fraisage et perçage CNC | Position, bord net, sans bavures |
| Ailettes thermiques |
tournage ou fraisage CNC | Profondeur des rainures, espacement, homogénéité de la surface |
Conseil : Avant l’usinage, classez toutes les pièces en surfaces fonctionnelles, surfaces d’étanchéité, surfaces d’aspect et surfaces non critiques. Cela permet d’éviter le surusinage des zones à faible risque tout en assurant un contrôle rigoureux des dimensions importantes.
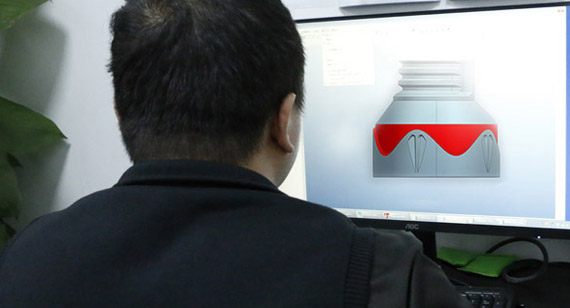
La première étape ne consiste pas à découper le matériau, mais à examiner le dessin, le modèle 3D, la structure d'assemblage, les exigences de tolérance et les notes relatives à l'état de surface. De nombreux problèmes de boîtier de lampe torche surviennent parce que l'usinage commence avant que le fournisseur ne comprenne parfaitement comment la pièce sera assemblée.
Lors de l'examen des plans, VMT se concentre sur :
Tête de lampe torche, tube de batterie, capuchon arrière, zone de la lentille, trou de l'interrupteur et méthode de connexion.
Diamètre intérieur, diamètre extérieur, taille du filetage, profondeur de la rainure, logement de la lentille, cavité de la batterie et jeu d'assemblage.
Quelles dimensions nécessitent une tolérance serrée et quelles dimensions peuvent utiliser une tolérance d'usinage standard ?
Type de filetage, pas, profondeur, dégagement du filetage, chanfrein d'entrée et ajustement après anodisation.
Largeur de la gorge du joint torique, profondeur de la gorge, rugosité de la surface d'étanchéité et état des bords.
Anodisation, anodisation dure, sablage, polissage, brossage ou gravure laser.
Le prototype, la petite série ou la production de masse influent sur la conception des dispositifs de fixation, la séquence d'usinage et la planification des inspections.
| Revue de dessin |
Pourquoi c'est important |
| Epaisseur de paroi | Réduit le risque de déformation lors du tournage ou du serrage. |
| Tolérance de filetage | Empêche un ajustement lâche, un ajustement serré ou un assemblage brutal |
| Rainure du joint torique | Affecte l'étanchéité et la fiabilité de l'imperméabilité |
| Siège LED | Affecte le transfert de chaleur et l'ajustement du module optique |
| État de surface | Affecte la surépaisseur d'usinage et le contrôle cosmétique |
| Quantité de lot | Affecte la planification des dispositifs, des processus et le contrôle des coûts |
Remarque : Si le dessin ne donne qu’une forme générale et ne précise pas le filetage, la tolérance de la gorge d’étanchéité ni les exigences de finition de surface, VMT peut fournir des recommandations de conception pour la fabrication (DFM) avant la production. Cela permet de réduire les retouches et les rejets d’échantillons.
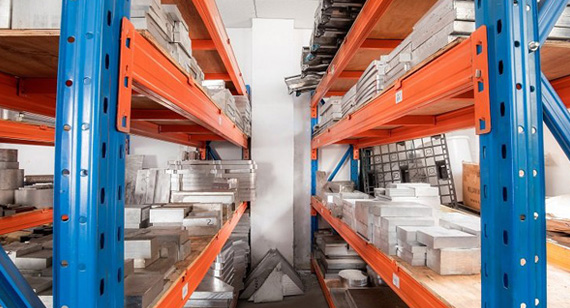
Le choix de l'ébauche influe sur le gaspillage de matière, le temps d'usinage, le coût, le risque de déformation et la qualité finale. Pour les boîtiers de lampes torches, les types d'ébauches les plus courants sont les barres et tubes d'aluminium, les ébauches forgées et les ébauches extrudées. Le choix optimal dépend des dimensions, de la structure, du volume de production, des exigences mécaniques et esthétiques de la pièce.
Les options vides courantes comprennent :
Convient aux prototypes, aux petites séries, aux têtes de lampes torches solides, aux capuchons arrière et aux pièces nécessitant une plus grande flexibilité d'usinage.
Convient aux tubes de batterie ou aux corps de lampes torches creux où il est nécessaire de limiter l'enlèvement de matière.
Convient aux pièces nécessitant une meilleure résistance, une structure dense ou une forme quasi-définitive avant usinage.
Convient aux profils longs et réguliers ou aux structures tubulaires spéciales lorsque le volume le permet pour l'outillage d'extrusion.
Parfois utilisé pour des formes complexes, mais il peut nécessiter un contrôle plus précis de la porosité, de la qualité de surface et de la stabilité d'usinage.
| Type vierge |
Pièce de lampe torche compatible |
Avantage |
Pointer vers le contrôle |
| Barre d'aluminium |
Tête, capuchon arrière, boîtier prototype | Flexible et facile à approvisionner | Enlèvement de matériaux supplémentaire |
| Tube en aluminium |
Tube de batterie, boîtier long | Réduit le temps d'usinage et les déchets | Rectitude du tube et épaisseur de paroi |
| Ébauche forgée |
Tête ou corps à haute résistance | Meilleure force et structure | Coût de préparation plus élevé |
| Ébauche d'extrusion |
Coque à profil long ou personnalisé | Efficace pour la production en série | Coût de l'outillage et tolérance de profil |
| Moulage à blanc |
Quelques formes rugueuses complexes | Possibilité de forme quasi-nette | Porosité et défauts de surface |
Pour de nombreux projets de boîtiers de lampes torches personnalisés, les barres ou tubes en aluminium 6061 constituent une option pratique car ils sont stables pour l'usinage CNC et adaptés à l'anodisation. Cependant, le choix de l'ébauche ne doit pas se baser uniquement sur le prix du matériau. Une ébauche moins chère peut augmenter le temps d'usinage, le risque de déformation ou le taux de rebut.
Conseil : Si le boîtier de votre lampe torche possède un long tube à piles, l’utilisation d’un tube vierge adapté peut réduire le gaspillage de matériau. Si la tête de votre lampe torche présente des ailettes et des éléments internes complexes, l’utilisation de barres d’acier peut offrir une plus grande flexibilité d’usinage pour les prototypes.
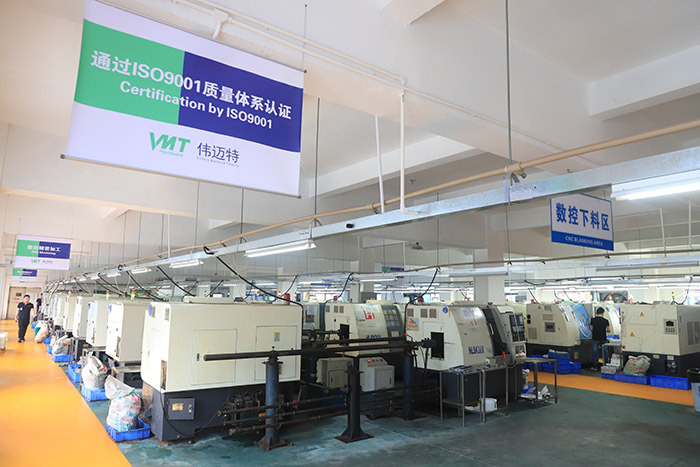
Le tournage CNC est couramment utilisé pour les pièces rondes des boîtiers de lampes torches, telles que le tube de la batterie, le capuchon arrière, la lunette, la bague de lentille et les raccords filetés. Ces pièces exigent généralement une grande précision au niveau du diamètre extérieur, du diamètre intérieur, de la circularité, de l'ajustement du filetage et de l'état de surface.
Pour l'usinage des tubes de batterie, le processus principal peut comprendre :
Pour l'usinage du capuchon arrière, le processus peut comprendre :
| Pièce tournée |
Principaux axes d'usinage |
Risque commun |
| Tube de batterie |
diamètre intérieur, diamètre extérieur, circularité, épaisseur de paroi | Déformation ou mauvaise adaptation de la batterie |
| Capuchon arrière |
Filetage, siège de commutateur, gorge pour joint torique | Problème d'assemblage serré ou d'étanchéité |
| Biseau |
Siège de lentille, filetage avant, finition de surface | Mauvaise adaptation de la lentille ou marques d'outils visibles |
| Anneau de lentille |
Concentricité, planéité, fil | Problème d'assemblage optique |
Les tubes de batterie étant souvent longs et à parois fines, la force de serrage doit être contrôlée avec précision. Un serrage excessif risque de déformer la pièce, tandis qu'un serrage insuffisant peut engendrer des vibrations altérant l'état de surface et la stabilité dimensionnelle.
Remarque : Pour les tubes de lampe torche à paroi mince, l’ébauche et la finition doivent être soigneusement planifiées. Prévoir une surépaisseur suffisante pour la finition contribue à améliorer la précision dimensionnelle finale et la qualité de surface.
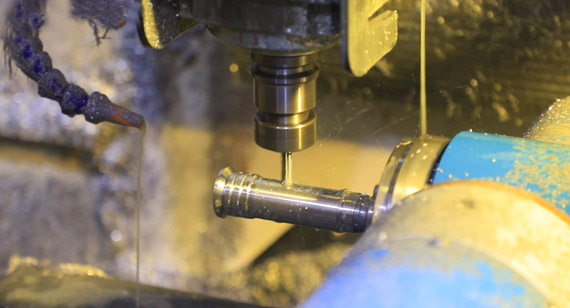
La tête de la lampe torche présente souvent des caractéristiques plus complexes que le tube de la batterie. Elle peut comporter des rainures de dissipation thermique, des orifices latéraux, des ouvertures pour l'interrupteur, des ports de charge, des surfaces de montage planes, des surfaces antidérapantes, des logements pour la lentille, des compartiments pour le module LED et des détails décoratifs. Ces éléments nécessitent souvent un usinage CNC après tournage.
Le fraisage CNC peut être utilisé pour usiner :
Pour les têtes de lampe torche rondes et simples, le tournage CNC permet de réaliser la plupart des détails. En revanche, pour les têtes présentant des ouvertures latérales, des rainures complexes ou une géométrie non circulaire, le fraisage CNC est nécessaire. Dans certains cas, l'usinage CNC 4 ou 5 axes permet de réduire les serrages répétés et d'améliorer la précision des détails.
| Fonction de fraisage |
Pourquoi ça compte |
| Trou pour interrupteur latéral | Affecte le fonctionnement du commutateur et de l'utilisateur |
| Port de chargement | Nécessite un positionnement précis et des bords nets |
| fente pour clip | Supporte l'assemblage des accessoires |
| Anti-roulis plat | Améliore la prise en main et le fonctionnement du produit |
| poche pour module LED | Influe sur le transfert de chaleur et l'ajustement interne |
| Trou de montage | Affecte l'installation du support ou de l'accessoire |
Conseil : Un serrage répété peut engendrer des erreurs de positionnement. Pour les têtes de lampe torche complexes, la conception du montage et la séquence d’usinage sont essentielles pour maîtriser la position des trous, l’aspect des surfaces et l’alignement de l’assemblage.
Les lampes torches LED haute puissance nécessitent une bonne gestion de la chaleur. Le boîtier de la lampe, notamment la zone de la tête, participe souvent à la dissipation de la chaleur. Les rainures ou ailettes de dissipation thermique usinées CNC augmentent la surface d'échange et facilitent l'évacuation de la chaleur du module LED.
Les dispositifs de dissipation de chaleur peuvent inclure :
Lors de l'usinage de rainures thermiques, les principaux points de qualité sont les suivants :
| Risque lié aux rainures de chaleur |
Résultat possible |
Méthode de contrôle VMT |
| Rainure trop profonde |
Structure faible ou déformation | Vérifier l'épaisseur de la paroi et la profondeur de coupe |
| Aileron trop fin |
Bavures, déformations ou dommages | Optimiser la trajectoire d'outil et les paramètres de coupe |
| Espacement irrégulier |
Mauvaise apparence | Utiliser une programmation et une inspection stables |
| Surface rugueuse |
qualité d'apparence inférieure | Outils de contrôle et processus de finition |
| Bavures entre les nageoires |
Mauvaise sensation au toucher et défauts de finition | Ajouter un ébavurage contrôlé |
Les rainures de dissipation de chaleur ont une fonction à la fois pratique et esthétique. Si elles sont irrégulières, rugueuses ou présentent des bavures, la pièce peut certes fonctionner, mais échouer au contrôle d'aspect. Pour les boîtiers de lampes torches haut de gamme, la régularité d'usinage est primordiale.
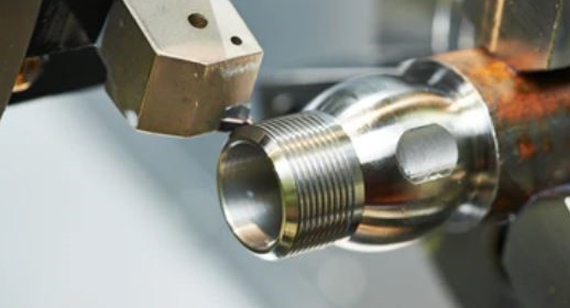
Le filetage est une étape cruciale dans la fabrication des boîtiers de lampes torches. La tête de lampe, le tube de la batterie, le capuchon arrière, la bague de lentille et la lunette sont assemblés grâce à des filetages internes et externes. Un filetage de mauvaise qualité peut engendrer des réclamations clients.
Les problèmes de connexion les plus courants sont les suivants :
Pour contrôler la qualité du filetage, VMT se concentre sur :
| Emplacement du fil de discussion |
Fonction |
Exigence de qualité |
| Fil de la tête au corps | Relie la tête et le tube de la batterie | Ajustement et alignement parfaits |
| Filetage du capuchon arrière | Permet une ouverture et une fermeture répétées | Durable et sans bavures |
| filetage de la bague de lentille | Contient la lentille et le réflecteur | Ajustement précis et surface propre |
| Filetage de lunette | Protège la lentille et la structure frontale | Assemblage et aspect impeccables |
| Filetage pour accessoires internes | Supporte les modules ou les inserts | Taille et profondeur stables |
Remarque : L’anodisation augmente l’épaisseur de surface. Pour les filetages serrés des lampes torches, il convient de tenir compte de l’ajustement après anodisation lors de l’usinage. Autrement, des filetages qui s’ajustent correctement avant l’anodisation risquent de devenir trop serrés après finition.
De nombreux boîtiers de lampes torches nécessitent des rainures pour joints toriques afin d'améliorer leur étanchéité à l'eau et à la poussière. Ces rainures, bien que petites, ont un impact important sur la fiabilité du produit. Si la rainure est trop peu profonde, le joint torique risque d'être excessivement comprimé. Si elle est trop profonde, l'étanchéité risque d'être insuffisante. Si le bord est trop tranchant, le joint torique risque d'être endommagé lors du montage.
L'usinage des gorges de joints toriques doit contrôler :
| Problème de rainure du joint torique |
Risque possible |
| Rainure trop peu profonde | Surcompression du joint torique et difficulté d'assemblage |
| Rainure trop profonde | Faible pression d'étanchéité |
| Tranchant | Coupure ou endommagement du joint torique |
| Bavures dans la rainure | Défaut d'étanchéité ou assemblage difficile |
| Surface d'étanchéité rugueuse | Risque de fuite |
| Mauvaise position du sillon | Désalignement avec la pièce d'accouplement |
Chez VMT, les gorges des joints toriques et les surfaces d'étanchéité sont considérées comme des éléments fonctionnels, et non comme de simples rainures décoratives. Nous examinons la conception des gorges, le choix des outils, la méthode d'usinage et le plan de contrôle avant la production.
Conseil : Si le boîtier de votre lampe torche est conçu pour être étanche ou utilisé en extérieur, veuillez indiquer la taille du joint torique et les exigences d’étanchéité lors de votre demande de devis. Cela permettra à l’équipe d’usinage de vérifier la faisabilité de la conception de la rainure.
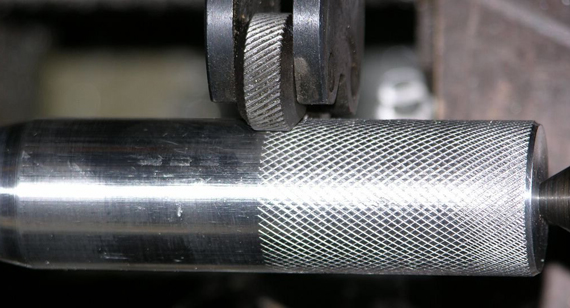
La texture de la poignée améliore le confort d'utilisation et l'adhérence. Elle influe également sur l'apparence du produit et le positionnement de la marque. Pour les lampes torches d'extérieur, les lampes torches tactiques et les lampes torches EDC, la zone de préhension est l'une des surfaces de contact les plus importantes.
Les caractéristiques communes des poignées comprennent :
| Type de texture de poignée | Bénéfice | Pointer vers le contrôle |
| Moletage diamant | Forte sensation antidérapante | Profondeur uniforme et bords nets |
| Moletage droit | Poignée simple et fonctionnelle | Cohérence du modèle |
| Rainures circulaires | Aspect facile à usiner et à nettoyer | Espacement des rainures et bavures |
| Texture moulue | Apparence de marque personnalisée | qualité de la trajectoire d'outil et des arêtes |
| Motif décoratif pour la poignée | Identité de produit premium | Consistance de la surface |
L'usinage de la texture de la poignée doit trouver un équilibre entre fonctionnalité et confort. Une texture trop rugueuse peut s'avérer inconfortable, tandis qu'une texture trop peu marquée risque de ne pas offrir une adhérence suffisante. Un motif irrégulier peut donner à la lampe torche une apparence de mauvaise qualité.
Remarque : La finition de surface peut modifier le toucher final. Le sablage, l’anodisation ou l’anodisation dure peuvent légèrement affecter le tranchant, la couleur et la sensation au toucher ; il convient donc d’évaluer la texture de la poignée en fonction du procédé de finition.
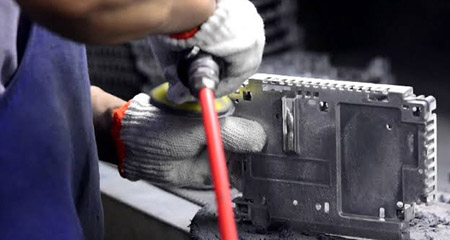
L'ébavurage est souvent sous-estimé, mais il est essentiel pour les boîtiers de lampes torches. Un boîtier de lampe torche comporte de nombreux filetages, rainures, trous, ailettes et textures antidérapantes. Les bavures peuvent affecter l'assemblage, l'étanchéité, l'aspect, la prise en main et la qualité de la finition de surface.
Les localisations courantes des bavures comprennent :
| Emplacement de Burr |
Problème possible |
| Zone de filetage | Assemblage grossier ou filetage croisé |
| Rainure du joint torique | Défaut d'étanchéité ou endommagement du joint torique |
| Port de chargement | Mauvais ajustement des composants ou arête vive |
| trou de commutation | Difficultés d'assemblage ou inconfort de l'utilisateur |
| Ailettes thermiques | Aspect et sensation au toucher médiocres |
| cavité interne | Rayures ou contamination de la batterie |
| Siège de lentille | Problème d'assemblage optique |
VMT utilise des procédés contrôlés d'ébavurage, de chanfreinage, de cassage d'arêtes et d'inspection pour réduire ces risques. Pour les boîtiers de lampes torches à usage esthétique, l'ébavurage doit être uniforme. Un ébavurage excessif peut nuire à l'apparence ou modifier les dimensions, tandis qu'un ébavurage insuffisant peut engendrer des problèmes d'assemblage et de sécurité.
Conseil : Si vous avez besoin d’une dimension de chanfrein spécifique ou d’une rupture d’arête particulière, définissez clairement les arêtes critiques sur le dessin. Cela permet d’éviter un ébavurage manuel irrégulier lors de la production en série.
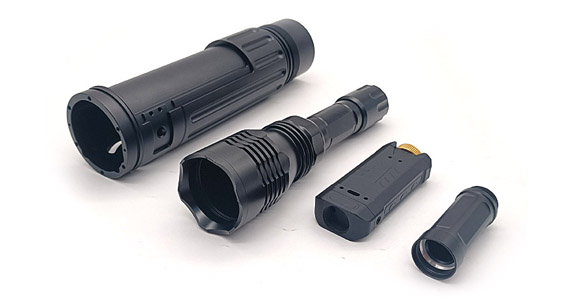
La plupart des boîtiers de lampes torches en aluminium sont anodisés ou anodisés durs après usinage. La préparation de surface avant anodisation influe sur l'aspect final, l'homogénéité de la couleur, l'ajustement du filetage et la résistance à la corrosion. Même une pièce bien usinée peut présenter des défauts si la préparation de surface n'est pas maîtrisée.
Avant l'anodisation, VMT effectue les contrôles suivants :
Les méthodes courantes de préparation de surface comprennent :
| Exigence de finition | Préparation à l'usinage |
| Anodisation noire | Surface propre, rugosité stable, sans rayures profondes |
| Anodisation dure | Contrôle du jeu pour les filetages et rainures serrés |
| Sablage + anodisation | Surface uniforme et texture de sablage contrôlée |
| Polissage | Marques d'outils réduites et surfaces cosmétiques maîtrisées |
| Gravure laser | Zone de marquage appropriée et couche anodisée stable |
L'épaisseur du revêtement d'anodisation doit être particulièrement importante pour les filetages, les rainures, les ajustements coulissants et les zones d'étanchéité. Si cette épaisseur n'est pas prise en compte, la pièce finale risque d'être trop serrée ou difficile à assembler.
Remarque : Pour les boîtiers de lampes torches à filetage serré, les équipes d'usinage et d'anodisation doivent vérifier si le filetage nécessite une compensation avant la finition de surface.
L'inspection finale vérifie que le boîtier de la lampe torche est conforme aux plans, à l'assemblage, à l'état de surface et à l'emballage avant expédition. Pour les boîtiers de lampes torches, l'inspection doit comprendre des contrôles dimensionnels et esthétiques.
L'inspection finale du VMT peut comprendre :
| Article d'inspection |
Interet |
| ID et OD | Assure la compatibilité de la batterie et l'assemblage externe |
| Jauge de filetage | Confirme la taille et l'ajustement du filetage |
| Test d'assemblage | Vérifie la connexion de la pièce réelle |
| Rainure du joint torique | Assure la fiabilité de l'étanchéité |
| Position du trou | Assure la compatibilité avec l'interrupteur ou le port de chargement |
| Aspect de surface | Réduit le rejet esthétique |
| Inspection des bavures | Améliore la prise en main et l'assemblage |
| Contrôle de l'emballage | Réduit les rayures et les bosses dues au transport |
L'emballage fait également partie du contrôle qualité. Les boîtiers de lampes torches en aluminium anodisé peuvent se rayer pendant le transport si l'emballage n'est pas adapté. VMT utilise des méthodes d'emballage appropriées : séparation, emballage sous film, plateaux, mousse, cartons ou emballages sur mesure, en fonction de la forme, de la finition et de la quantité expédiée.
Conseil : Pour les boîtiers de lampe torche anodisés noirs ou à finition cosmétique, demandez un emballage de protection séparant les pièces. Cela permet de réduire les marques de frottement lors du transport international.
L'usinage du boîtier d'une lampe torche exige une maîtrise parfaite du processus, de la vérification des plans à l'emballage final. Les problèmes décrits ci-dessous sont fréquents en production, notamment pour les pièces comportant des parois fines, des cavités profondes, des filetages, des rainures d'étanchéité et des surfaces anodisées.
| Problème commun |
Cause possible |
Solution VMT |
| Déformation du tube de la batterie |
Paroi mince, force de serrage élevée, coupe agressive | Optimiser le dispositif de fixation, réduire les contraintes de serrage, contrôler la séquence d'usinage |
| Assemblage de filetage grossier |
Bavures, usure des outils, jeu incorrect, mauvais dégagement du filetage | Vérifier la conception du filetage, utiliser les outils appropriés, inspecter avec des calibres de filetage |
| risque d'étanchéité des joints toriques |
Rainure de dimensions incorrectes, bavures, surface d'étanchéité rugueuse | Contrôlez la largeur et la profondeur de la rainure, la rupture des bords et l'état de finition de la surface d'étanchéité. |
| Traces d'outils visibles |
Trajectoire d'outil incorrecte, outils usés, coupe instable | Optimiser l'outil de coupe, la trajectoire d'outil, la vitesse, l'avance et la passe de finition |
| bavures à ailettes chauffantes |
Structure à rainures fines et ébavurage difficile | Utiliser des paramètres d'usinage stables et un ébavurage contrôlé |
| différence de couleur d'anodisation |
Irrégularité de surface, mélange de matériaux, prétraitement insuffisant | Coordination du contrôle des lots de matériaux, de la préparation des surfaces et de la finition |
| Ajustement serré après anodisation |
L'épaisseur du revêtement n'est pas prise en compte. | Vérifier la surépaisseur d'anodisation avant usinage |
| Rayures dues à l'expédition |
Emballage insuffisant ou contact entre les pièces | Utiliser des séparateurs de protection, des emballages et des cartons appropriés. |
Un processus d'usinage CNC fiable ne repose pas sur une seule étape. Il dépend de la validation technique, du contrôle des matériaux, de la conception des dispositifs de fixation, de la séquence d'usinage, de l'optimisation des trajectoires d'outils, du contrôle en cours de production, de la coordination de la finition de surface, du contrôle final et de la protection de l'emballage.
L'usinage CNC d'un boîtier de lampe torche ne se limite pas à la découpe d'un tube en aluminium. Il nécessite une analyse précise des plans, la sélection de l'ébauche, le tournage et le fraisage CNC, le contrôle du filetage, l'usinage de la gorge d'étanchéité, l'usinage de la texture de la poignée, l'ébavurage, la préparation à l'anodisation, le contrôle qualité et l'emballage.
VMT réalise des boîtiers de lampes torches sur mesure, usinés CNC, du prototype à la production en série. Pour des filetages précis, des joints d'étanchéité fiables, un logement de batterie optimal, des ailettes de dissipation thermique propres, une finition anodisée haut de gamme et un contrôle qualité rigoureux, téléchargez vos dessins 2D ou vos fichiers 3D pour obtenir un devis et une analyse de fabricabilité (DFM).
Envoyez-nous vos plans, vos exigences et la quantité souhaitée. VMT étudiera votre projet et vous proposera une solution d'usinage ainsi qu'un devis.
1 Dites-nous ce dont vous avez besoin
2. Obtenez une solution et un devis
3 Approuver la production
Courriel : inquiry@vimetal.com.cn
1. Quel est le meilleur procédé CNC pour l'usinage d'un boîtier de lampe torche ?
La plupart des boîtiers de lampes torches nécessitent une combinaison de tournage et de fraisage CNC. Le tournage CNC est utilisé pour les éléments ronds tels que les tubes de batterie, les capuchons arrière, les filetages et les bagues de lentille. Le fraisage CNC est utilisé pour les trous latéraux, les ouvertures pour l'interrupteur, les ports de charge, les fentes pour le clip, les surfaces anti-roulis et les formes complexes de la tête.
2. Pourquoi le tournage CNC est-il important pour les tubes de piles de lampes torches ?
Les tubes de batterie sont généralement ronds et nécessitent une grande précision au niveau du diamètre intérieur, du diamètre extérieur, de l'épaisseur de paroi, de la circularité et du filetage. Le tournage CNC permet de contrôler efficacement ces caractéristiques. Pour les tubes longs ou à paroi mince, la force de serrage et la séquence d'usinage doivent être maîtrisées afin de limiter les déformations.
3. Comment contrôle-t-on les filetages internes et externes sur les boîtiers de lampes torches ?
Avant l'usinage, VMT vérifie le diamètre du filetage, le pas, le profil de dégagement, le choix de l'outil, le contrôle des bavures et la surépaisseur d'anodisation. En production, des jauges de filetage et des contrôles d'assemblage permettent de garantir un ajustement parfait. Pour les boîtiers de lampes torches anodisés, il convient également de prendre en compte l'ajustement du filetage après finition.
4. Comment usine-t-on les rainures pour joints toriques des boîtiers de lampes torches étanches ?
Les gorges des joints toriques sont usinées à l'aide d'outils de tournage ou de rainurage de précision. Les points clés sont la largeur et la profondeur de la gorge, l'état des bords, la rugosité de surface et le contrôle des bavures. Si la lampe torche doit être étanche, la taille du joint torique et les exigences d'étanchéité doivent être vérifiées lors de l'analyse de fabrication (DFM).
5. Comment réduire la déformation des tubes de lampes torches à parois minces ?
On peut réduire la déformation en optimisant l'épaisseur de paroi, la méthode de bridage, le support de montage, la profondeur de coupe, la trajectoire d'outil, la séquence d'ébauche et de finition, ainsi que les points de contrôle. Pour les pièces à parois minces, il convient d'éviter les coupes agressives et un bridage excessif.
6. Est-il possible d'usiner des ailettes de dissipation de chaleur sur les têtes de lampes torches avec VMT ?
Oui. VMT peut usiner des ailettes de dissipation thermique, des rainures circulaires, des profils étagés et d'autres dispositifs de refroidissement sur les têtes de lampes torches en aluminium. Le procédé doit maîtriser la profondeur des rainures, l'épaisseur des ailettes, les bavures, la qualité de surface et l'homogénéité de l'aspect.
7. Est-il possible d'ajouter un moletage à un boîtier de lampe torche usiné CNC ?
Oui. Il est possible d'ajouter un moletage ou une texture personnalisée pour améliorer la prise en main et l'adhérence. La profondeur du moletage, la régularité du motif, le tranchant des arêtes et la finition de surface doivent être vérifiés avant la production.
8. Pourquoi faut-il tenir compte de la surépaisseur d'anodisation avant l'usinage ?
L'anodisation crée une couche superficielle qui peut affecter les filetages serrés, les rainures et l'ajustement des pièces. Si le jeu n'est pas pris en compte, la pièce peut s'assembler sans problème avant l'anodisation, mais présenter un jeu excessif après finition. Ceci est particulièrement important pour les filetages et les surfaces de contact des lampes torches.
9. Quels contrôles sont nécessaires pour les boîtiers de lampes torches usinés CNC ?
Les contrôles courants portent sur le diamètre intérieur, le diamètre extérieur, l'ajustement du filetage, la dimension de la gorge du joint torique, la position des trous, le logement de la lentille, le logement de la batterie, la rugosité de surface, l'aspect de l'anodisation, les bavures, les rayures et l'ajustement de l'assemblage. Pour les pièces de haute précision ou produites en série, des rapports de contrôle peuvent être fournis selon les exigences du client.
10. Quels fichiers dois-je envoyer pour obtenir un devis d'usinage de boîtier de lampe torche ?
Vous pouvez nous envoyer des dessins 2D, des fichiers CAO 3D, des fichiers STEP, des dessins PDF, des échantillons, des photos, les spécifications des matériaux et de l'état de surface, les tolérances et les quantités à produire. Si vous avez des doutes quant à la facilité d'usinage de votre conception, VMT peut analyser vos fichiers et vous fournir un avis sur la faisabilité avant de vous faire parvenir un devis.


 +86 15099911516




 Lire la suite