Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 1258 | Publié par VMT le 25 janvier 2022


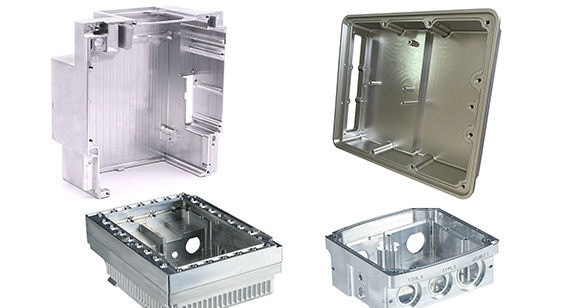
Le tournage et le fraisage de pièces à parois minces (aluminium, alliages d'aluminium, titane pur, cuivre, alliages de magnésium) sont sujets à la déformation lors de l'usinage CNC. La forme ovale ou « en forme de taille réduite » présente des extrémités de petite, moyenne et grande dimension, ce qui complique la garantie de la qualité de la pièce. La conception du bridage est souvent au cœur des discussions. Examinons deux exemples de conception de dispositifs de fixation pour pièces tournées et fraisées à parois minces , et comment ils permettent de résoudre le problème de déformation.
Lors du tournage CNC, certaines pièces à parois minces sont souvent traitées. Lors de l'usinage de pièces à parois minces, en raison de la faible rigidité de la pièce, la déformation des pièces à parois minces sur les tours CNC pendant le processus de tournage est courante.
1. En raison de la minceur de la paroi de la pièce, celle-ci se déforme facilement sous l'action de la pression de serrage. Cela affecte la précision dimensionnelle et la précision de forme de la pièce. Lorsque le mandrin à trois mors illustré à la figure 1 est utilisé pour serrer la pièce pour usiner le trou intérieur, celui-ci deviendra légèrement triangulaire sous l'action de la force de serrage, mais un trou cylindrique sera obtenu après avoir tourné le trou. Lorsque la mâchoire inférieure est relâchée et que la pièce est retirée, en raison de la récupération élastique, le cercle extérieur revient à une forme cylindrique, tandis que le trou intérieur devient un triangle en forme d'arc. Lorsqu'ils sont mesurés avec un micromètre interne, les diamètres D dans toutes les directions sont égaux.
2. Sous l'action de la force de coupe (en particulier la force de coupe radiale), des vibrations et des déformations peuvent facilement se produire, ce qui affecte la précision dimensionnelle, la forme, la précision de positionnement et la rugosité de surface de la pièce.
3. Étant donné que la pièce est fine, la chaleur de coupe provoque une déformation thermique de la pièce et il est difficile de contrôler la taille de la pièce. Pour les pièces métalliques à parois minces avec un coefficient de dilatation linéaire élevé, telles que le tournage et la finition semi-finis continus dans un seul usinage CNC, la déformation thermique de la pièce causée par la chaleur de coupe aura un impact important sur sa précision dimensionnelle et provoquera parfois même le blocage de la pièce sur le dispositif de fixation.
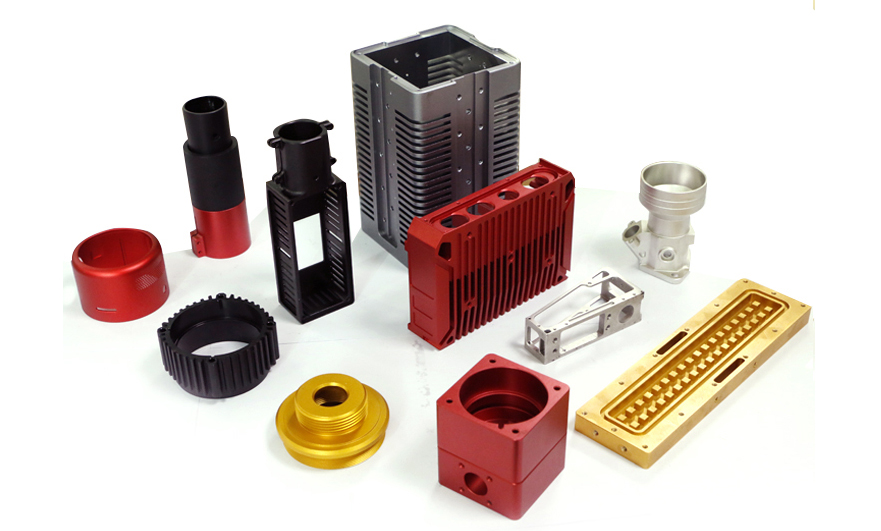
Nous savons comment les tours CNC traitent les pièces à parois minces déformées, alors comment gérer la déformation des pièces à parois minces sur les tours CNC ? Plusieurs solutions sont décrites ci-dessous.
1. La pièce est divisée en pièces brutes. Dans le processus d'usinage d'ébauche au stade de la finition, en raison de la grande surépaisseur de coupe, la force de serrage augmente légèrement et la déformation augmente également en conséquence ; dans le processus d'usinage de finition, la force de serrage peut être légèrement réduite, d'une part le serrage est déformé. D'autre part, il peut également éliminer la déformation causée par des forces de coupe excessives pendant l'ébauche.
2. Lors de l'utilisation de paramètres géométriques raisonnables pour l'usinage de précision de pièces à parois minces, les exigences de rigidité sont élevées, la lame d'essuie-glace n'est pas facile à être trop longue (généralement 0.2 à 0.3 mm) et la lame doit être tranchante.
3. Augmentez la surface de contact de serrage en utilisant un manchon fendu ou des mâchoires souples spéciales. Augmentez la surface de contact, de sorte que la force de serrage soit uniformément répartie sur la pièce, de sorte que la pièce ne se déforme pas facilement pendant le processus de serrage.
4. Remplissez complètement le liquide de coupe. En remplissant complètement le liquide de coupe, la température de coupe est réduite et la déformation thermique de la pièce est réduite.
5. Augmenter Usinage CNC Nervures. Certaines pièces à parois minces sont spécialement fabriquées avec plusieurs nervures d'usinage au niveau de la position de serrage, ce qui améliore la rigidité de la pièce, de sorte que la force de serrage agit sur les nervures d'usinage et réduit la déformation de la pièce. Une fois l'usinage terminé, les nervures d'usinage sont retirées.
6. Lors du serrage axial, le dispositif de fixation doit être utilisé pour faire tourner les pièces à parois minces. Le serrage radial ne doit pas être utilisé autant que possible. Il est préférable d'utiliser la méthode de serrage axial illustrée à la figure 4. La pièce est serrée axialement par la face d'extrémité du manchon de serrage axial (manchon fileté). Étant donné que la force de serrage F est répartie le long de la direction axiale de la pièce, la rigidité axiale de la pièce est relativement importante et la déformation de serrage n'est pas facile à se produire.
Selon la fonction de symétrie de rotation du cône, lors du tournage d'une pièce à paroi mince avec un grand rapport hauteur/largeur, utilisez le cône Morse n° 5 pour installer la tige conique de la partie auto-centrante dans le trou de broche du tour ; une fois l'écrou 3 installé en place, il est verrouillé et positionné par l'écrou 2 ; La face d'extrémité de la pièce à traiter est proche de l'épaulement du bloc conique, l'écrou 8 est tourné et les surfaces coniques extérieures du bloc conique 4 et du bloc conique 7 forcent les volets à ressort du mandrin à ressort à s'ouvrir uniformément vers l'extérieur, et la pièce est fixée automatiquement et uniformément.
Système de centrage ; tête supérieure, écrou 10, vis, butée à billes, cône de queue, arbre supérieur, roulement à aiguilles, bouchon fileté, bagues d'étanchéité 17 et 19 et roulement conique. La partie supérieure est composée du cône de queue utilisant un cône Morse n° 4. Le cône et l'alésage conique Morse de la contre-pointe de la machine-outil sont automatiquement centrés et verrouillés. La surface extérieure du cône de la tête supérieure est pressée contre l'alésage opposé de la pièce, de sorte que l'élément d'autocentrage et la tête supérieure soient tous deux dans l'axe de rotation de la broche du tour. Après usinage de la pièce, le desserrage de l'ensemble central, de l'écrou contrarotatif 8 et du bloc conique à ressort 7, ainsi que de la pince de serrage, permet de retirer la pièce. Lorsque la précision ou la rigidité de la machine-outil est faible, la vitesse de coupe doit être réduite en conséquence afin de garantir la qualité de la pièce.
La principale partie de travail du dispositif d'autocentrage pour le serrage de pièces à parois minces à grand rapport longueur-diamètre est l'ajustement conique, qui donne plein jeu à la fonction de symétrie de rotation du cône. ;La conception combinée du roulement à rouleaux, du roulement de butée et du roulement à aiguilles du composant supérieur garantit que la pièce à usiner se trouve au centre de rotation de l'arbre principal du tour, ce qui résout le problème de déformation des pièces à parois minces avec de grands rapports d'aspect.


 +86 15099911516




 Lire la suite