Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 63 | Publié par VMT le 19 août 2026 | Temps de lecture : environ 4 minute


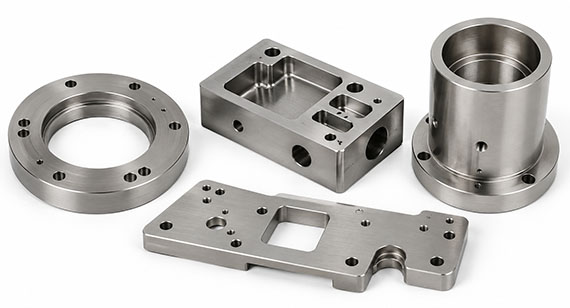
Les métaux courants comme l'aluminium, l'acier inoxydable ou l'acier au carbone ne peuvent atteindre la même précision dimensionnelle que l'Invar 36 (également appelé 4J36, UNS K93600, W.Nr. 1.3912, FeNi36 ou Nilo 36) dans des environnements thermiques fluctuants. La capacité de cet alliage (résistance à la dilatation et à la contraction volumiques sur une large plage de températures) le distingue dans les secteurs de l'aérospatiale, de l'optique, de la métrologie et de l'instrumentation scientifique. Cependant, l'usinage de l'Invar 36 peut s'avérer complexe en raison de sa faible conductivité thermique et de sa bonne ductilité. Il convient également de prendre en compte des paramètres tels que l'épaisseur de paroi, l'épaisseur du revêtement et la planéité.
Ce blog vous permettra de découvrir en détail les propriétés, les applications, les défis d'usinage et les solutions liés à l'Invar 36, ainsi que les traitements de surface, les coûts et les conseils de conception pour la production de pièces en Invar 36. Enfin, nous partagerons une étude de cas illustrant la fabrication, pour nos clients, de supports de montage optiques ultra-stables en Invar 36 (planéité de la référence de montage de 0.003 mm et tolérances de positionnement des trous de ± 0.005 mm).
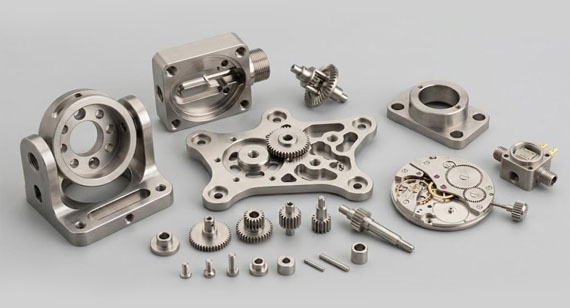
Pour l'invar 36, « 36 » signifie sa composition de 36 % de nickel (le reste étant du fer) tandis que « invar » vient de « invariable » (conservant une stabilité dimensionnelle presque inchangée lorsque la température change).
Plus précisément, cet « invariable » constitue son plus grand atout :
Les pièces en Invar 36 ont un taux de dilatation thermique de 1.6×10⁻⁶/℃ sur les variations de température de -80℃~230℃.
Cela signifie quasiment le coefficient de dilatation thermique le plus faible parmi tous les métaux et alliages courants, soit environ 1/10 de celui de l'acier au carbone.
Par conséquent, lorsque vos produits sont très sensibles aux variations de température, notamment les instruments optiques ou de laboratoire de précision, les équipements laser de précision, les horloges de précision, les capteurs ou télécommandes aérospatiales de précision, les montres de précision, l'Invar 36 peut être le choix idéal.
Propriétés clés de l'alliage 4J36 (alliage Invar 36)
Outre son remarquable coefficient de dilatation thermique de 1.6 × 10⁻⁶/℃ (sous une température de -80 ℃ à 230 ℃), l'alliage Invar 36 possède également les propriétés physiques et mécaniques fondamentales suivantes pour les calculs d'ingénierie ou les effets d'usinage :
| Propriétés | Valeur | Tips |
| Densité | 8.10 g / cm³ | Aucun |
| Curie Point | 230 ° C - 279 ° C | (Ferromagnétique en dessous du point de Curie et paramagnétique non magnétique au-dessus) Vous pouvez vous demander si les instruments de précision nécessitent une protection contre les interférences magnétiques. |
| Dilatation thermique (CTE) | 1.6 × 10⁻⁶ / °C (-80 °C à 230 °C) | Le plus grand avantage. |
| Conductivité thermique | 10 W/(m·K) | La très faible conductivité entraîne une concentration de la chaleur sur les outils de coupe plutôt qu'une dissipation par les copeaux, ce qui peut provoquer une usure des outils et une augmentation des tolérances pendant l'usinage. usinage CNC de précision. |
| Résistance à la traction | ~ 590 MPa | Offre une capacité de charge modérée suffisante pour les structures mécaniques de précision. |
| Résistance au rendement | ~ 410 MPa | La ductilité et la limite d'élasticité élevées entraînent une action de coupe collante et la formation d'arêtes rapportées (BUE) sur les outils de coupe CNC, similaires à Acier inoxydable austénitique. |
| Dureté | ~ 141 HBS (recuit) | À l'état recuit, ce matériau est mou, ce qui le rend sujet à l'arrachement si les arêtes des outils ne sont pas affûtées. |
| Traitement thermique et durcissement | Non traitable thermiquement ; durcissable au travail par travail à froid | Ne peut être durci par traitement thermique (par exemple, trempe) ; ne peut être renforcé que par écrouissage, bien que la résistance et la dureté finales restent modérées. |
| Indice d'usinabilité | ~ 60 % (par rapport à AISI B1112 = 100 %) | Légèrement plus difficile à usiner que Acier inoxydable austénitique 316 en raison d'un écrouissage important, de copeaux collants et de frottements thermiques emprisonnés. |
Lorsque le faible coefficient de dilatation thermique (les composants doivent conserver leur stabilité dimensionnelle malgré les variations de température) est impératif, il convient d'utiliser l'Invar 36 plutôt que d'autres alliages. Voici quelques exemples de composants en Invar :
1. Optique de précision et systèmes laser
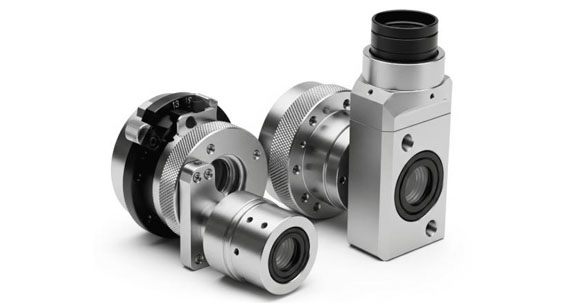
Les fluctuations de température peuvent altérer l'alignement optique de quelques fractions de micron, compromettant ainsi la transmission du faisceau ou la résolution de l'image. L'Invar 36 est largement utilisé pour la fabrication de structures ultra-stables destinées aux systèmes optiques.
2. Composants aérospatiaux et satellitaires
L'Invar 36 empêche la déformation structurelle et la dérive des composants critiques du matériel de vol :
3. Instruments scientifiques
Les instruments de haute précision reposent sur la stabilité des matériaux pour garantir des données reproductibles et un étalonnage à long terme :
4. Autres activités de fabrication de précision
Au-delà de l'optique et du vol spatial, l'Invar 36 offre une stabilité orientée solution pour certains autres assemblages mécaniques spécialisés :
Quand peut-on utiliser d'autres métaux pour certaines pièces ? (En tenant compte des performances et du coût)
1. Le coût de production des pièces usinées en Invar 36 peut être plus élevé que celui d'autres alliages métalliques.
Bien que l'Invar 36 excelle en matière de stabilité thermique, il n'est pas toujours le choix le plus judicieux pour toutes les applications d'ingénierie. Du fait de sa teneur élevée en nickel (environ 36 %) et de son procédé de fabrication spécifique, la matière première Invar 36 est nettement plus onéreuse que l'acier au carbone courant, l'aluminium et de nombreux aciers inoxydables. De plus, son usinage CNC difficile (usure des outils plus importante et temps de traitement plus longs qu'avec l'acier inoxydable 316) contribue à augmenter les coûts de fabrication totaux.
2. Ainsi, vous pouvez évaluer les compromis entre performance et coût lors du choix de métaux d'ingénierie alternatifs :
L'usinage CNC est fondamentalement un procédé de fabrication soustractif. Pour produire une pièce finie, une machine CNC utilise des outils de coupe pour enlever systématiquement de la matière d'un bloc massif d'Invar 36 brut jusqu'à l'obtention de la géométrie cible.
L'usinage de l'Invar 36 est difficile principalement parce que :
Ainsi, si un atelier aborde l'Invar 36 comme l'acier au carbone ou l'aluminium « relativement faciles à usiner », le matériau endommagera rapidement les outils de coupe, se déformera sous l'effet des contraintes internes ou produira des pièces hors tolérance.
Comment une usine professionnelle usine l'Invar 36 (par rapport aux risques liés aux techniques incorrectes)
Pour maintenir des tolérances serrées et des finitions de surface impeccables sans endommager les outils de coupe (les frais d'outillage représentent également une partie de vos coûts de production), une usine d'usinage CNC professionnelle traite généralement l'Invar 36 selon la pratique suivante :
| Facteur d'usinage | Comment fonctionne l'usine ? | Conséquence d'une technique incorrecte |
| Vitesse de coupe (Vc) | Réduction des vitesses de coupe (35–65 m/min pour le fraisage/tournage) pour contrôler le frottement et l’accumulation thermique. | À haute vitesse, la chaleur se concentre sur l'outil de coupe, ce qui entraîne une usure rapide, une rupture du tranchant et une dérive dimensionnelle de la pièce. |
| Matériau et géométrie de l'outil | Outils en carbure micrograin avec angles de coupe positifs (10°–15°), arêtes de coupe affûtées et revêtements PVD minces (TiAlN/AlTiN). | Les arêtes émoussées ou fortement affûtées poussent la matière plutôt que de la cisailler, ce qui entraîne un écrouissage de la couche superficielle et provoque l'écaillage de l'outil. |
| Vitesse d'avance et engagement de coupe | Avance positive constante pour maintenir le tranchant de l'outil en dessous de toute couche superficielle écrouie. | Un temps de maintien ou une avance trop faibles peuvent entraîner le glissement de l'outil sur le matériau durci, provoquant la rupture de la lame et des déchirures de surface. |
| Application de liquide de refroidissement | Liquide de refroidissement haute pression (HPC) dirigé directement sur le tranchant et l'interface de la puce. | Sans fluide à haute pression, des copeaux collants se soudent sur le bord de l'insert, ce qui entraîne une rugosité de surface importante et de mauvaises tolérances. |
| Stratégie de filage | Taraudage par fraisage ou par formage de carbure au lieu du taraudage standard. | Les tarauds standard se bloquent sur des copeaux continus et collants, ce qui entraîne la casse des tarauds logés dans des trous borgnes profonds. |
| Processus de soulagement du stress | Usinage en plusieurs étapes (Ébauche → Recuit de détente à ~310°C–350°C → Finition). | Un enlèvement de matière imprudent libère des contraintes internes, ce qui provoque la déformation des composants à parois minces ou longs après leur retrait du dispositif de fixation. |
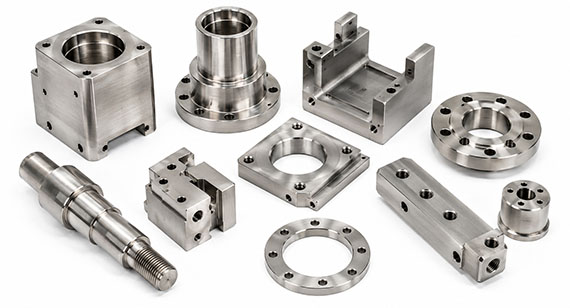
Pour garantir une stabilité dimensionnelle exceptionnelle, éviter les déformations d'usinage et optimiser le rendement de fabrication, vous pouvez prendre en compte les recommandations suivantes en matière de conception pour la fabrication (DFM) lors de la conception de pièces prototypes en Invar 36 (4J36) :
Conseils pour le dimensionnement structurel et la conception du montage
Un dimensionnement structurel et une conception de montage appropriés sont essentiels lors de la conception de composants de précision en Invar 36 (4J36) pour éviter la déformation d'usinage et assurer une stabilité dimensionnelle à long terme.
| Design | Tips | Remarques |
| Epaisseur | Épaisseur de paroi minimale recommandée de 1.5 mm (peut être réduite à 1.0 mm pour les poches non porteuses avec recuit en plusieurs étapes). | Empêche les vibrations des parois, la déviation de l'outil et la déformation élastique lors du fraisage CNC. |
| Rayon coin | Rayons internes du fond/côté de la poche fixés à R = 0.25 × profondeur de la poche (et pas moins de R1.5 mm). | Permet l'utilisation de fraises plus rigides, réduisant ainsi la déformation de l'outil et l'accumulation localisée de chaleur. |
| Rapport d'aspect (rapport de longueur) | Maintenir le rapport hauteur/épaisseur du mur non soutenu en dessous de 8:1. | Empêche les vibrations des parois minces causées par les forces de coupe et la déformation due au retour élastique après usinage. |
| Montage | Utilisez des supports flexibles, des supports cinématiques à 3 points ou des trous oblongs avec des vis à épaulement ; intégrez des inserts en acier inoxydable ou des inserts filetés en acier nitruré pour les filetages critiques. | Absorbe la dilatation thermique différentielle des métaux dissemblables, empêche la déformation par surcontrainte et évite le grippage du filetage dans la matrice Invar souple. |
| Exigences de filetage | Évitez les filetages borgnes inférieurs à M3 ; concevez les trous de taraudage pour un engagement du filetage de 65 % à 70 %. | Pour conserver plus de 95 % de la résistance initiale du filetage. |
| Objectif de platitude | La planéité standard à l'état brut d'usinage est généralement de 0.05 mm / 100 mm ; elle peut être réduite à 0.002–0.005 mm grâce à un meulage ou un rodage de précision. | En tenant compte des limites du processus pour les bases optiques et les références de montage de précision. |
Finitions de surface pour Invar 36 et épaisseur du revêtement
Le tableau ci-dessous présente l'impact dimensionnel et l'aspect visuel des procédés de finition courants :
| Processus de traitement de surface | Épaisseur / Modification dimensionnelle (Pré-réservation pour l'ajustement) | Aspect visuel du prototype Invar 36 |
| Tumbling vibratoire | Élimination au niveau du micron (~ -1 à -3 µm) | Offre un fini satiné/semi-brillant métallique uniforme et non directionnel. |
| Dynamitage des médias | Modification de la rugosité de surface (variation dimensionnelle < 2 µm) | Crée une texture uniforme, mate et granuleuse, ou satinée et soyeuse. |
| Revêtement poudre | 60 – 120 µm (épaisseur) | Forme une couche de peinture épaisse, très résistante à l'usure, colorée ou texturée (par exemple, noir mat, brillant texturé), masquant complètement la couleur brute du métal. |
| Polissageou broyage fin | Micro-élimination (-0.5 à -5 µm) | Produit un fini métallique semblable à un miroir. |
| Nickelage chimique (ENP) | 5 – 15 µm (par côté) | Offre un éclat métallique blanc argenté brillant ou semi-brillant (avec une subtile teinte nickelée chaude), améliorant la résistance à la corrosion et la dureté de la surface. |
| Revêtement phosphaté (phosphatation) | < 2 µm (Ultra-mince) | Forme un film de conversion mat gris foncé à noir ; principalement utilisé pour la prévention de la rouille, la rétention d'huile et la réduction des reflets. |
| Marquage au laser | Aucun | Crée une marque permanente noire ou grise directement sur la surface métallique pour les numéros de pièces, les codes QR ou les noms de marque. |
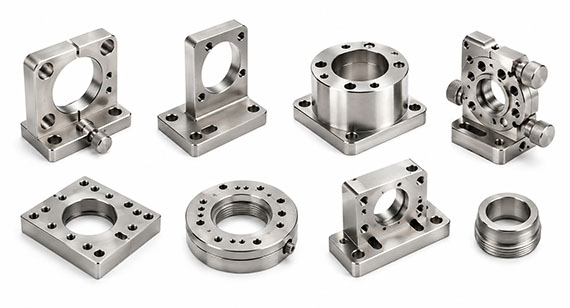
Fourniture de supports de montage optiques ultra-stables avec Invar 36
Un fabricant de premier plan d'instruments laser de haute précision nous a contactés. Ce client avait besoin d'un lot de supports de montage optiques ultra-précis pour aligner des lentilles sensibles. Il nous a expliqué que de légères variations de température ambiante entraînaient de subtils décalages dimensionnels des composants, provoquant un défaut d'alignement micro-optique et une distorsion du faisceau. Incertain du matériau à choisir, il a insisté sur le fait qu'il privilégiait la qualité des composants, une stabilité thermique rigoureuse et des performances à long terme plutôt que le coût.
Solution
Pour relever ce défi, notre équipe d'ingénieurs a recommandé l'Invar 36 (4J36) — un alliage nickel-fer à 36 % avec un coefficient de dilatation thermique quasi nul de 1.6 × 10⁻⁶/°C entre -80 °C et 230 °C.
Pour usiner cet alliage ductile et thermiquement isolant sans déformation après usinage, notre usine a mis en œuvre un protocole de fabrication spécialisé en plusieurs étapes.
Les composants ont subi un ébauche par fraisage CNC, suivie d'un recuit de détente thermique contrôlé à 330 °C pendant 2 heures, avant les opérations de semi-finition et de finition. Grâce à des machines CNC multiaxes de haute précision, à des outils en carbure à micrograins de haute précision et à un système d'arrosage haute pression, nous avons obtenu une planéité de 0.003 mm par rapport à la référence de montage et des tolérances de positionnement des trous de ± 0.005 mm.
Pour l'esthétique de surface et les performances fonctionnelles, les repères de montage optique ont été rodés avec précision jusqu'à une rugosité de surface ultra-fine de Ra 0.4 µm, tandis que les surfaces externes non fonctionnelles ont reçu un sablage aux billes de verre (maille n° 120) pour créer une élégante finition en soie satinée qui dissimule les marques d'outils et empêche les réflexions de lumière parasites à l'intérieur du boîtier laser.
Résultats
Avant expédition, 100 % des pièces ont fait l'objet d'un contrôle dimensionnel et de surface complet sur notre machine de mesure tridimensionnelle (MMT). À réception, le client a installé les sièges en Invar 36 sur son banc d'essai et les a soumis à des tests rigoureux de cyclage thermique de -20 °C à 80 °C, où la dérive du faisceau est restée pratiquement imperceptible. Enchanté par la précision de montage irréprochable, l'état de surface impeccable et l'excellente stabilité thermique, le client a salué les performances des composants et s'est dit disposé à poursuivre un partenariat durable avec notre usine.
Lorsque la stabilité dimensionnelle submicronique sous variations de température est primordiale pour vos produits, l'Invar 36 (4J36) demeure le matériau idéal pour l'optique, l'aérospatiale, la métrologie et l'instrumentation scientifique. Son coefficient de dilatation thermique quasi nul résout les problèmes critiques de dérive thermique. Toutefois, la fabrication de composants en Invar 36, de la conception à la production, exige de maîtriser l'écrouissage, le piégeage thermique localisé et les contraintes résiduelles après usinage. Collaborer avec un fournisseur expérimenté en usinage de précision garantit une gestion experte de ces problématiques.
Vous recherchez des pièces ultra-stables et hautement fiables, parfaitement adaptées à vos exigences d'application, ou des conseils pour optimiser la conception de votre prototype en Invar 36 ? Contactez-nous pour bénéficier d'une analyse DFM gratuite et d'un devis rapide sous 24 h ! [Dessins 2D (fichiers PDF), dessins 3D (fichiers IGS/STP/STEP)].
Veuillez nous faire parvenir vos dessins 2D, vos modèles CAO 3D, vos spécifications de matériaux, les tolérances critiques, les exigences de planéité et de finition de surface, ainsi que les quantités de prototypes et de production. VMT étudiera la faisabilité de la fabrication, la stratégie d'usinage et les exigences en matière d'inspection et de devis.
Toutes les informations et tous les fichiers téléchargés sont sécurisés et confidentiels.
1 Dites-nous ce dont vous avez besoin
2. Obtenez une solution et un devis
3 Approuver la production
Courriel : inquiry@vimetal.com.cn
De quel type d'alliage s'agit-il ?
Il s'agit d'un alliage de précision monophasé austénitique nickel-fer contenant 36 % de nickel et environ 64 % de fer.
L'Invar 36 peut-il être durci par traitement thermique ?
Non. L'Invar 36 ne peut pas être durci par des traitements thermiques tels que la trempe ou le vieillissement. Il ne peut être écroui que par travail à froid.
L'Invar 36 est-il difficile à usiner ?
Oui. L'Invar 36 est classé comme un alliage difficile à usiner en raison de sa ductilité élevée, de son fort comportement à l'écrouissage, de sa consistance collante et de sa faible conductivité thermique (10 W/m·K).
Quel est l'équivalent matériel de l'Invar 36 ?
Invar 36 est équivalent à :
L'Invar 36 rouille-t-il, et comment peut-on le protéger contre la corrosion ?
Oui. Bien que l'Invar 36 contienne environ 36 % de nickel, il ne contient pratiquement pas de chrome, ce qui le rend sensible à l'oxydation atmosphérique et à la corrosion en milieu humide. Pour prévenir la corrosion, les composants sont généralement traités par nickelage chimique (ENP) d'une épaisseur uniforme de 5 à 15 µm, ou par une fine couche de conversion au phosphate pour une protection de base en intérieur.
Quelle est la différence entre Invar 36 et Super Invar ?
L'Invar 36 contient 36 % de nickel et environ 64 % de fer, avec un coefficient de dilatation thermique (CTE) d'environ 1.6 × 10⁻⁶/°C (de -80 °C à 230 °C). Le Super Invar, quant à lui, incorpore environ 5 % de cobalt (32 % de Ni, 5 % de Co, environ 63 % de Fe) pour atteindre un CTE encore plus faible, proche de zéro (environ 0.35 × 10⁻⁶/°C à température ambiante). Cependant, le Super Invar est plus cher, légèrement plus sensible aux transformations de phase à des températures cryogéniques et encore plus difficile à usiner que l'Invar 36.
Les informations techniques et les conseils de fabrication publiés sur le site web de VMT sont fournis à titre indicatif uniquement. Bien que nous nous efforcions d'assurer leur exactitude, VMT ne garantit pas que les procédés, les tolérances ou les propriétés des matériaux mentionnés soient applicables à chaque projet spécifique. Toute utilisation de ces informations se fait à vos propres risques. Il incombe à l'acheteur de fournir les spécifications techniques définitives pour toute commande de production. Les spécifications finales et les conditions de service seront soumises au contrat ou au devis formel confirmé par les deux parties.


 +86 15099911516




 Lire la suite