Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 240 | Publié par VMT le 09 septembre 2026 | Temps de lecture : environ 16 minutes


Processus de fraisage CNC étape par étape : du dessin à la pièce personnalisée finie
Une pièce usinée par commande numérique peut paraître simple sur un dessin, mais le résultat de fabrication dépend de bien plus que la simple exécution d'un programme de découpe. Une mauvaise planification des données de référence, un montage instable, une séquence d'usinage incorrecte ou un contrôle insuffisant peuvent entraîner des déformations, des dérives dimensionnelles, des erreurs de positionnement des trous, des surfaces rugueuses et des problèmes d'assemblage. Un processus de fraisage numérique maîtrisé permet de réduire ces risques avant la production.
Le processus de fraisage CNC comprend généralement l'examen des dessins, l'analyse DFM, la préparation des matériaux, la planification de l'usinage, la programmation FAO , le montage, l'ébauche, la semi-finition, l'usinage de finition, le contrôle en cours de production, l'ébavurage, la finition de surface, le contrôle final, l'emballage et l'expédition.
Pour montrer comment ces étapes fonctionnent ensemble, ce guide suit un boîtier typique en aluminium 6061-T6 usiné CNC, depuis la première revue du dessin jusqu'à la livraison finale, en passant par l'usinage, l'inspection, l'anodisation et l'usinage.
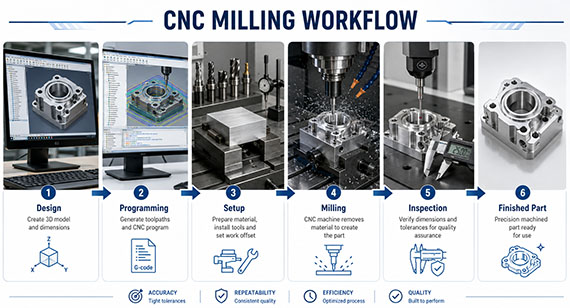
Le fraisage CNC est le processus de fabrication complet qui permet de transformer un dessin et une matière première en une pièce usinée finie. Il comprend bien plus que la simple opération de découpe.
Pour une pièce sur mesure, le processus commence généralement par l'examen de votre dessin 2D, de votre modèle CAO 3D, du matériau, des tolérances, des exigences de surface et de la quantité à produire . Les ingénieurs déterminent ensuite la stratégie d'usinage, la structure de référence, la méthode de fixation, les outils de coupe, la séquence d'usinage et le plan d'inspection avant le lancement de la programmation CNC.
Un flux de travail typique ressemble à ceci :
Revue des plans → Analyse DFM → Préparation des matériaux → Planification du processus → Programmation FAO → Montage → Ébauche → Semi-finition → Finition → Contrôle en cours de production → Ébavurage → Finition de surface → Contrôle final → Conditionnement
Chaque étape influe sur la suivante. Par exemple, une mauvaise planification des données de référence peut entraîner des erreurs de positionnement des trous après le retournement de la pièce. Une force de serrage excessive peut déformer un boîtier à paroi mince. Un usinage prématuré d'une surface critique peut également provoquer des variations dimensionnelles après l'enlèvement de matière.
C’est pourquoi un processus de fraisage CNC fiable doit être planifié en fonction des exigences fonctionnelles finales de votre pièce, et non simplement en fonction de la méthode la plus rapide pour enlever de la matière.
Dans l'exemple présenté tout au long de cet article, nous étudierons un boîtier en aluminium 6061-T6 comportant un logement principal, des sections à parois minces, des trous de fixation, des trous taraudés, des repères de positionnement, une surface d'appui plane et une anodisation noire. L'objectif est de démontrer comment chaque choix de fabrication influe sur la précision dimensionnelle, la qualité de surface, l'assemblage et la régularité de la production.
Si vous souhaitez d'abord comprendre les fraiseuses CNC, les configurations d'axes, les opérations de fraisage, les matériaux et le fonctionnement du processus de coupe, consultez notre guide « Qu'est-ce que le fraisage CNC ? » avant de poursuivre avec ce flux de travail de fabrication étape par étape.
Un processus complet de fraisage CNC est une chaîne de décisions de fabrication interdépendantes. Chaque étape gère un risque différent, et les problèmes survenant en début de processus peuvent s'avérer plus coûteux à corriger ultérieurement.
Pour une pièce usinée CNC sur mesure, le flux de travail typique est le suivant :
| Stage | Commande | Risque principal contrôlé |
|---|---|---|
| 1. Révision du dessin | Examiner le dessin 2D, le modèle 3D, les tolérances, le GD&T, l'état de surface et la quantité | Exigences manquantes ou spécifications contradictoires |
| 2. Analyse DFM | Vérifier l'épaisseur des parois, la profondeur des cavités, les rayons internes, les trous, les filetages, les tolérances et l'accessibilité à l'usinage | Usinage difficile, coûts inutiles, déformation, retouches |
| 3. Préparation du matériel | Vérifier la qualité et l'état du matériau, puis préparer l'ébauche brute | Matériel inadéquat, stock insuffisant, traçabilité médiocre |
| 4. Planification du processus | Définir la référence, la séquence d'usinage, le type de machine, le nombre de réglages et la stratégie d'inspection | Accumulation de tolérances et usinage inefficace |
| 5. Planification des matchs | Sélectionner ou concevoir les points de maintien, de positionnement et de serrage des pièces. | Mouvement des pièces, distorsion, mauvaise répétabilité |
| 6. Programmation CAM | Créez les trajectoires d'outils, sélectionnez les outils, définissez les paramètres de coupe et simulez l'usinage. | Collision, interférence d'outils, force de coupe excessive |
| 7. Configuration de la machine | Installer les dispositifs et les outils, définir les coordonnées de travail, les décalages et le système de référence | Erreurs de configuration et emplacement incorrect des pièces |
| 8. Usinage grossier | Enlever la majeure partie du matériau tout en conservant une marge de finition. | Chaleur excessive, force de coupe et contrainte du matériau |
| 9. Semi-finition | Stabiliser la géométrie et préparer les zones critiques pour l'usinage final | Déformation et dérive dimensionnelle |
| 10. Repositionnement | Retournez ou déplacez la pièce en utilisant références usinées | Erreurs de position et cumul des tolérances |
| 11. Usinage des caractéristiques critiques | Usinage de trous, filetages, alésages, surfaces de contact et dispositifs de positionnement | Assemblage et défaillance fonctionnelle |
| 12. Terminer l'usinage | Apporter les dimensions et surfaces critiques aux exigences finales | Problèmes de tolérance, de planéité et de finition de surface |
| 13. Inspection en cours de fabrication | Mesurer les dimensions critiques pendant l'usinage | Des défauts persistent lors des opérations ultérieures |
| 14. Ébavurage et nettoyage | Éliminer les bavures, les éclats et les arêtes vives | Interférences d'assemblage et dommages de surface |
| 15. Finition de surface | Effectuer l'anodisation, le plaquage, le polissage, le revêtement ou autres finitions requises | Épaisseur du revêtement, défauts esthétiques, variations dimensionnelles |
| 16. Inspection finale | Vérifier les dimensions, la tolérance géométrique et dimensionnelle (GD&T), les filetages, l'aspect et la finition. | Pièces non conformes livrées au client |
| 17. Emballage et expédition | Protéger les surfaces critiques et esthétiques avant la livraison | Rayures, bosses et dommages liés au transport |
L'important est que ces étapes ne soient pas traitées indépendamment.
Par exemple, si un boîtier en aluminium à paroi mince nécessite une anodisation noire, l'ingénieur doit prendre en compte les exigences de finition avant le début de l'usinage. Le masquage des filetages, l'épaisseur du revêtement, l'aspect des surfaces, les dimensions d'assemblage et la protection de l'emballage peuvent tous influencer le plan d'usinage et de contrôle.
Il en va de même pour les trous de précision et les surfaces d'accouplement planes. Leur précision finale dépend non seulement de la passe de finition, mais aussi de la stratégie de référence, de la stabilité du montage, de la séquence d'usinage, de l'enlèvement de matière et des contrôles en cours de production effectués précédemment.
Conseil : Un processus de fraisage CNC stable est généralement conçu à partir des exigences fonctionnelles finales. Avant de choisir la méthode de découpe, il est essentiel de déterminer les surfaces d’assemblage, les dimensions critiques et les caractéristiques qui doivent rester stables après usinage.
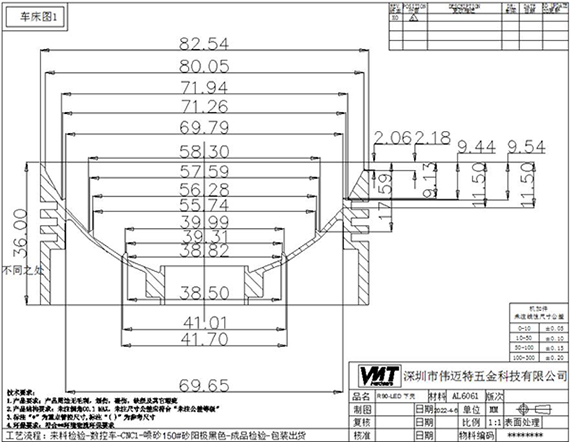
La première étape du processus de fraisage CNC ne consiste pas à usiner la matière. Il s'agit de comprendre précisément les fonctions de votre pièce et la manière dont ces exigences sont exprimées dans votre dessin.
Pour une pièce usinée CNC sur mesure, le modèle 3D montre la géométrie globale, mais le dessin 2D contient généralement les exigences de fabrication qui déterminent si la pièce finie s'assemblera et fonctionnera correctement.
Avant le début de la production, l'équipe d'ingénierie doit examiner des informations telles que :
Un modèle 3D peut définir une forme avec précision, mais il n'indique pas toujours comment la pièce doit être inspectée ni quelles caractéristiques sont fonctionnellement essentielles.
Par exemple, le modèle peut indiquer deux trous au bon endroit, mais cela ne le précise pas forcément au fabricant de la machine CNC :
Ces détails influent directement sur la stratégie d'usinage.
Si le dessin ne les identifie pas clairement, une pièce peut correspondre à la géométrie 3D mais présenter une défaillance lors de l'assemblage.
Pour le boîtier en aluminium 6061-T6 utilisé dans ce guide, l'analyse technique peut identifier plusieurs caractéristiques qui nécessitent une attention particulière :
À ce stade, l'ingénieur ne décide pas encore quel outil de coupe utiliser.
Les questions les plus importantes sont :
Quelle surface doit devenir la référence principale ?
Quelles dimensions sont essentielles pour l'assemblage ?
Quelles sont les caractéristiques susceptibles de se déformer lors de l'enlèvement de matière ?
Quels trous doivent être usinés une fois la pièce stabilisée dimensionnellement ?
Quelles dimensions peuvent être affectées par l'anodisation ?
Ces décisions influencent presque toutes les étapes ultérieures du flux de travail de fraisage CNC.
Avant de commencer l'usinage, il convient également de vérifier le dessin afin de déceler d'éventuels conflits.
Des exemples courants comprennent:
Si ces problèmes sont détectés avant la programmation et la configuration, ils peuvent souvent être corrigés par une petite modification du dessin.
Si elles sont découvertes après le début de l'usinage, cela peut entraîner un allongement du temps de cycle, des dispositifs supplémentaires, des retouches ou un nouveau prototype.
Conseil : Lors de l’envoi d’une demande de devis pour l’usinage CNC, fournissez le modèle 3D ainsi que le dessin 2D le plus récent, dans la mesure du possible. Indiquez clairement les dimensions critiques, les relations de référence, les exigences d’ajustement et l’état des surfaces. Cela permettra au fournisseur d’usinage de concentrer son contrôle sur les caractéristiques qui influent réellement sur les performances de votre assemblage et de votre produit.
Une fois le dessin et le modèle 3D compris, l'étape suivante consiste en une analyse de fabricabilité (DFM ). L'équipe d'ingénierie vérifie alors si la pièce peut être usinée de manière fiable, économique et répétable avant de commencer la programmation FAO ou la conception du montage.
L’objectif n’est pas de modifier inutilement la conception de votre pièce. Il s’agit d’identifier les caractéristiques susceptibles d’accroître les risques d’usinage, les coûts, les déformations ou la difficulté de contrôle, puis de déterminer s’il convient de les optimiser ou de les maîtriser tout au long du processus de fabrication.
Pour le boîtier en aluminium 6061-T6 de cet exemple, l'analyse DFM se concentre sur les caractéristiques les plus susceptibles d'affecter la stabilité d'usinage et l'assemblage final.
Les parois minces sont courantes dans les boîtiers, les enceintes, les supports et les pièces structurelles légères, mais elles constituent également l'une des principales causes de déformation lors du fraisage CNC.
Par exemple, si le logement comprend des sections de paroi d'environ 1.5 à 2.0 mm d'épaisseur , l'ingénieur doit prendre en compte :
Une paroi mince peut sembler avoir les dimensions correctes tant que la pièce est serrée, puis se déplacer une fois le dispositif de fixation relâché.
C’est pourquoi la stratégie d’usinage peut nécessiter l’utilisation de :
L'important est que l'épaisseur de la paroi soit évaluée en tenant compte de la taille de la pièce, de sa géométrie, de sa tolérance et de son matériau, et non comme un nombre isolé.
Les cavités profondes peuvent considérablement augmenter la difficulté d'usinage, car l'outil de coupe doit pénétrer plus profondément dans la pièce.
Un outil qui dépasse beaucoup peut entraîner :
Pour le boîtier en aluminium, l'ingénieur vérifie la relation entre la profondeur de la poche, le diamètre de l'outil, le rayon des angles internes et les parois environnantes.
Si la pièce présente une cavité très profonde avec un faible rayon interne, l'usine devra peut-être utiliser un outil plus petit et plus long. Cela permettra peut-être techniquement d'usiner la pièce, mais risque aussi de ralentir le processus et de le rendre moins stable.
Lorsque la conception le permet, l'augmentation du rayon de courbure interne des angles peut souvent améliorer la rigidité de l'outil et réduire le temps d'usinage.
Les fraises CNC étant rondes, un angle intérieur ne peut généralement pas être usiné comme un angle droit parfaitement net à 90 degrés.
Si le dessin nécessite un rayon très petit, tel que R0.3 ou R0.5 dans une poche profonde, la fraise requise peut être beaucoup plus petite que la fraise utilisée pour enlever la majeure partie du matériau.
Cela peut conduire à :
Si l'angle intérieur n'est pas fonctionnellement critique, l'augmentation du rayon peut souvent réduire à la fois le coût et le risque d'usinage.
Pour les logements d'assemblage, l'ingénieur doit également vérifier si le composant à assembler nécessite réellement un angle interne vif ou si un relief pourrait être utilisé à la place.
Une tolérance serrée n'est utile que lorsqu'elle répond à une exigence fonctionnelle.
Lors de l'analyse de la fabricabilité (DFM), les ingénieurs doivent identifier les dimensions qui ont une incidence sur :
Dans le cas d'un boîtier donné, la surface d'accouplement plane et les trous de positionnement peuvent nécessiter un contrôle beaucoup plus précis qu'une dimension esthétique externe.
La question suivante est de savoir si le dessin définit ces dimensions à partir du système de référence correct.
Si plusieurs caractéristiques critiques sont référencées à partir de surfaces non liées, le processus d'usinage peut nécessiter davantage de réglages et engendrer une accumulation de tolérances supplémentaires.
Une structure de données de référence plus claire peut rendre l'usinage et l'inspection plus fiables.
Les trous et les filetages peuvent paraître simples sur le dessin, mais leur profondeur, leur position, leur accessibilité et leur relation avec la géométrie environnante peuvent affecter toute la séquence d'usinage.
L'examen DFM doit vérifier :
Par exemple, un filetage borgne M3 profond peut nécessiter une profondeur de perçage supplémentaire sous le filetage utilisable afin de laisser de la place pour le taraud et les copeaux.
Si ce jeu n'est pas pris en compte, le filetage risque de ne pas atteindre la profondeur utile requise ou l'outil risque davantage de se casser.
Les trous de positionnement de précision nécessitent une planification des processus différente de celle des trous de dégagement ordinaires. Ils peuvent nécessiter un perçage suivi d'un alésage, et sont souvent usinés une fois que la pièce a atteint un état plus stable.
Les exigences relatives à l'état de surface doivent également être examinées avant le début de l'usinage.
Un dessin peut préciser :
Ces exigences influent sur la direction de la trajectoire de l'outil, les passes de finition, la manutention, l'inspection et même l'emballage.
Dans le cas d'un boîtier en aluminium, l'extérieur sera anodisé noir. L'équipe d'usinage doit donc prendre en compte les éléments suivants :
La finition de surface doit donc être prise en compte dès la phase de conception pour la fabrication (DFM), et non une fois l'usinage terminé.
Non.
Certaines caractéristiques doivent être modifiées car elles engendrent des coûts inutiles ou des risques liés à la fabrication. D'autres, fonctionnellement nécessaires, doivent être conservées telles quelles.
L'objectif du DFM est de distinguer ces deux situations.
Un bon avis sur DFM devrait vous indiquer :
Cela vous permet d'obtenir de meilleures informations avant le début de la production, plutôt que d'imposer des modifications de conception après l'échec du premier échantillon.
Conseil : N’appliquez pas de tolérances trop strictes à toutes les dimensions, sauf si elles sont indispensables au bon fonctionnement. Une tolérance de ±0.01 mm sur des éléments non critiques peut augmenter le temps d’usinage, les efforts de contrôle, la complexité des montages et les coûts sans améliorer les performances de votre assemblage.
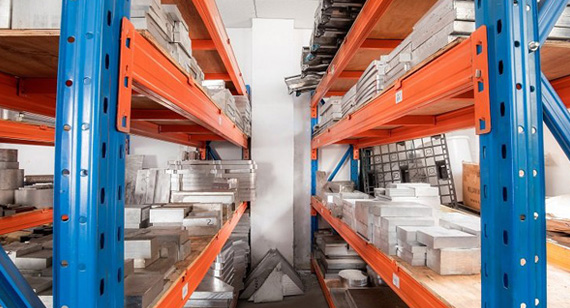
Une fois le dessin et l'analyse de fabrication (DFM) terminés, l'étape suivante du processus de fraisage CNC consiste à confirmer le matériau approprié et à préparer une ébauche brute adéquate.
Cette étape peut paraître simple, mais l'état du matériau, la taille de l'ébauche, la tolérance de matière et la traçabilité peuvent affecter directement la stabilité de l'usinage, la précision dimensionnelle et la qualité finale de la pièce.
Pour le boîtier en aluminium 6061-T6 utilisé dans cet exemple, l'usine vérifie d'abord que l'alliage et la trempe spécifiés correspondent aux exigences du dessin avant de commencer l'usinage.
Les différentes qualités d'aluminium peuvent se comporter différemment lors de l'usinage, de l'anodisation et de l'assemblage.
Par exemple, le 6061-T6 est souvent choisi car il offre un bon équilibre entre :
Cependant, une pièce spécifiée comme étant en aluminium 6061-T6 ne doit pas être simplement remplacée par une autre nuance d'aluminium sous prétexte qu'elle lui ressemble.
Les équipes d'ingénierie et de contrôle des matériaux doivent confirmer :
Pour les projets qui nécessitent une traçabilité, une documentation de type aérospatial ou un approvisionnement contrôlé en matériaux, le certificat de matériau ou le rapport d'essai en usine (MTR) peut également devoir être conservé avec le lot de production.
L'utilisation d'un matériau inadapté peut engendrer des problèmes qui risquent de ne pas être détectés lors de l'usinage.
Par exemple :
C’est pourquoi la validation du matériau doit avoir lieu avant que l’ébauche n’arrive à la machine CNC.
La matière première doit normalement être plus grande que la pièce finie.
Par exemple, si le logement final est :
120 × 80 x 25 mm
L'ébauche brute peut nécessiter un ajout de matière autour de ses dimensions extérieures pour permettre :
La marge de surépaisseur exacte dépend de la géométrie de la pièce, de l'état de la matière première, de la méthode de fixation et de la tolérance requise.
L'utilisation d'une ébauche trop petite peut entraîner un manque de matière pour l'usinage final. À l'inverse, une ébauche inutilement grande augmente le coût des matériaux et le temps d'usinage, car il faut enlever davantage de matière.
L’objectif n’est donc pas simplement de choisir le plus grand bloc disponible, mais de sélectionner une ébauche offrant une marge d’usinage suffisante sans générer de déchets inutiles.
Avant le fraisage CNC, les barres, plaques ou blocs de matériau sont généralement découpés à une taille brute gérable.
La préparation typique peut comprendre :
Pour certaines pièces, la première opération CNC consistera alors à dresser le matériau afin d'établir une surface de référence contrôlée.
La surface brute de sciage ne doit généralement pas être considérée comme une donnée d'usinage de précision car elle peut contenir :
La préparation des matériaux devient plus importante lors de l'usinage :
Un bloc d'aluminium peut contenir des contraintes internes résiduelles dues au laminage, à l'extrusion, au traitement thermique, au redressage ou à un traitement antérieur.
Lorsque de grandes quantités de matière sont retirées d'un côté, ces contraintes peuvent se redistribuer et provoquer le déplacement de la pièce.
Dans le cas du boîtier présenté en exemple, une large cavité centrale enlève une part importante de la matière d'origine. Si la majeure partie de cette matière est enlevée trop agressivement d'un seul côté, le boîtier risque de se déformer avant même la fin des opérations.
Voici une des raisons pour lesquelles le processus d'usinage doit prendre en compte :
La préparation des matériaux et la stratégie d'usinage doivent donc être planifiées conjointement.
Si certaines surfaces de matières premières doivent rester visibles ou nécessitent une finition cosmétique de haute qualité, il convient d'éviter dès le départ les rayures et les bosses inutiles.
Bien que le boîtier en aluminium présenté en exemple subisse ultérieurement une anodisation noire, des marques de manipulation profondes peuvent encore être visibles après le traitement de surface.
Le matériel doit donc être manipulé avec précaution pendant :
Une bonne qualité cosmétique commence avant même la finition finale.
Pour le boîtier 6061-T6 présenté dans ce guide, l'étape de préparation des matériaux peut ressembler à ceci :
À ce stade, l'usine n'a pas encore entamé la réalisation de la cavité principale ni la géométrie du boîtier. La prochaine étape consiste à définir la méthode d'usinage de la pièce : quelles surfaces seront usinées en premier, combien de réglages sont nécessaires et comment la structure de référence sera maintenue tout au long du processus d'usinage CNC.
Conseil : Le coût des matériaux ne se maîtrise pas uniquement en choisissant un alliage moins cher. Un dimensionnement correct des ébauches, un bon positionnement, une tolérance de surépaisseur adéquate et une stratégie d’usinage appropriée permettent de réduire le gaspillage de matériaux et les temps de coupe inutiles, tout en préservant les dimensions requises pour l’usinage final.
Une fois le matériau et l'ébauche confirmés, l'étape suivante consiste à décider comment la pièce sera usinée du début à la fin.
Il s'agit de l'une des étapes les plus importantes du processus de fraisage CNC, car la séquence d'usinage influe directement sur :
Une machine CNC peut suivre un programme avec précision, mais si l'ordre d'usinage est mal planifié, la pièce finie peut tout de même présenter un défaut.
Pour le boîtier en aluminium 6061-T6 de cet exemple, l'ingénieur décide maintenant quelles surfaces doivent être usinées en premier, combien de réglages sont nécessaires, quelles caractéristiques doivent être finies ensemble et quand les trous critiques doivent être usinés.
La première question est de savoir si la pièce est mieux produite sur un :
Le choix doit dépendre de la géométrie réelle, des relations de tolérance, de l'accessibilité et du nombre de configurations requises.
Pour un boîtier relativement simple dont la plupart des fonctionnalités sont accessibles par le haut et par le bas, une machine à 3 axes peut suffire.
Si la pièce comporte plusieurs caractéristiques latérales, des surfaces inclinées ou une géométrie critique qui nécessiteraient autrement un repositionnement répété, une machine à 4 ou 5 axes peut réduire le nombre de réglages.
L'objectif n'est pas d'utiliser la machine la plus performante disponible, mais celle qui offre le meilleur compromis entre :
Avant le début de l'usinage, les ingénieurs doivent déterminer quelles surfaces et caractéristiques serviront de références tout au long de la production.
Par exemple, le boîtier en aluminium peut utiliser :
Ces données de référence définissent comment les dimensions critiques sont établies et contrôlées.
Une mauvaise stratégie de référence peut entraîner une accumulation de tolérances lorsque la pièce est retournée entre deux configurations.
Par exemple, si la cavité supérieure est usinée à partir d'une référence temporaire et que les trous de positionnement sont usinés ultérieurement à partir d'une autre surface sans rapport, la position finale du trou peut se décaler par rapport à la face d'accouplement.
Une meilleure stratégie consiste à créer dès le début des surfaces de référence stables et à les réutiliser autant que possible lors des opérations ultérieures.
La plupart des pièces usinées CNC sur mesure ne peuvent pas être réalisées en une seule opération.
Pour les logements présentés dans ce guide, la procédure peut nécessiter :
Configurer 1
Usiner la première surface de référence, dégrossir la poche principale et créer les caractéristiques sélectionnées sur la face supérieure.
Configurer 2
Retournez la pièce, repérez le point de référence usiné et usinez la face opposée pour contrôler l'épaisseur et la planéité finales.
Configurer 3
Usiner les trous latéraux ou autres éléments s'ils ne sont pas accessibles à partir des deux premières configurations.
Chaque configuration supplémentaire crée une variation potentielle car la pièce doit être :
Cela signifie que la réduction des réglages inutiles peut améliorer à la fois la précision et l'efficacité.
Cependant, le fait de contraindre trop d'opérations dans une seule configuration peut également créer des problèmes si l'outil ne peut pas accéder correctement à la géométrie ou si le maintien de la pièce devient instable.
Le processus doit donc être optimisé pour une fabrication stable , et non simplement pour minimiser le nombre de configurations.
Les éléments présentant des tolérances très serrées doivent, dans la mesure du possible, être usinés dans la même configuration.
Par exemple, si deux trous de positionnement doivent maintenir une précision de position stricte par rapport à une surface d'accouplement, leur usinage sans repositionnement de la pièce peut réduire les variations liées à la configuration.
Le même principe peut s'appliquer à :
Ceci est particulièrement important lorsque le dessin comprend des exigences GD&T telles que :
L'usinage des éléments connexes à partir de la même structure de référence facilite le contrôle et l'inspection de ces exigences.
Une erreur fréquente consiste à considérer le fraisage CNC comme une simple étape de coupe.
Pour de nombreuses pièces de précision, il est plus stable de séparer le processus en :
Ébauche → Semi-finition → Finition
Lors de l'ébauche, la priorité est d'enlever efficacement la plus grande partie du matériau.
Lors de la semi-finition, la géométrie est rapprochée de la taille finale tandis que la pièce a l'occasion de se stabiliser après un enlèvement important de matière.
Lors de la finition, des coupes légères et contrôlées sont utilisées pour obtenir le résultat final :
Pour le boîtier en aluminium, il ne faut généralement pas usiner grossièrement la grande cavité directement à l'épaisseur de paroi finale en une seule opération.
Le fait de laisser une marge de finition permet de mesurer, de resserrer et de corriger la pièce avant d'obtenir les dimensions finales.
Toutes les fonctionnalités ne doivent pas être automatisées dès qu'elles deviennent accessibles.
Les trous de positionnement de précision, les alésages de roulements et autres éléments critiques sont souvent mieux usinés une fois les principales étapes d'enlèvement de matière terminées.
Pourquoi ?
Parce qu'un usinage grossier peut entraîner :
Si un trou de précision est usiné trop tôt, sa position finale peut changer par rapport au reste de la pièce après un usinage supplémentaire.
Dans le cas du boîtier, les trous de dégagement ordinaires peuvent être usinés plus tôt, tandis que les trous de positionnement de précision peuvent être réservés à une étape ultérieure, plus stable.
Il est également nécessaire de séquencer soigneusement les threads afin d'éviter :
La séquence d'usinage doit également tenir compte de ce qui se passe après le fraisage CNC.
Pour un boîtier destiné à être anodisé noir, les ingénieurs devront peut-être prévoir :
Cela signifie que le plan d'usinage doit être élaboré en fonction des exigences relatives à la pièce finie , et non uniquement en fonction de l'état usiné.
Pour la pièce présentée à titre d'exemple, une séquence d'usinage pratique pourrait être la suivante :
Cette séquence peut varier en fonction du dessin, mais le principe reste le même :
L'ordre d'usinage doit protéger les caractéristiques les plus importantes pour l'assemblage et le fonctionnement final.
Conseil : Ne planifiez pas l’usinage en vous demandant simplement : « Quelle surface l’outil peut-il atteindre en premier ? » Il est plus judicieux de vous demander : « Quelle séquence permet d’obtenir pour la pièce la référence la plus stable, la déformation la plus faible et le meilleur contrôle des dimensions critiques ? »
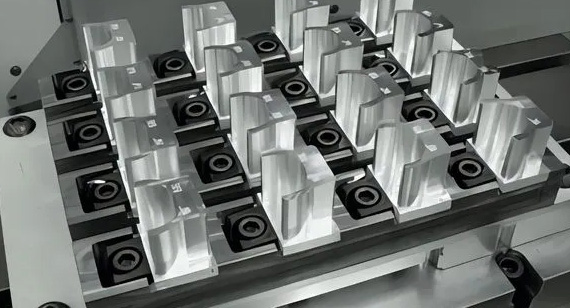
Une fois la séquence d'usinage définie, l'étape suivante consiste à déterminer comment la pièce sera positionnée, supportée et fixée lors de chaque configuration.
La conception du dispositif de fixation est cruciale car même une trajectoire d'outil parfaitement programmée ne peut pas produire une pièce stable si la pièce à usiner bouge, vibre ou se déforme sous la force de serrage.
Pour le boîtier en aluminium 6061-T6 de cet exemple, le dispositif de fixation doit maintenir la pièce en toute sécurité tout en protégeant les parois minces, en maintenant la cohérence des données et en permettant l'accès aux zones d'usinage requises.
En fonction de la géométrie de la pièce et de la quantité produite, les méthodes de maintien courantes comprennent :
Pour un prototype simple, un étau ou des mâchoires souples peuvent suffire.
Pour la production en série, un dispositif dédié peut améliorer :
Un dispositif de fixation approprié ne doit pas se contenter de maintenir fermement la pièce. Il doit la positionner de manière constante et résister aux forces de coupe sans la déformer.
Les boîtiers à parois minces sont particulièrement sensibles à la pression de serrage.
Si une force excessive est appliquée à une paroi flexible, la pièce peut se déformer pendant qu'elle est maintenue dans le dispositif de fixation.
Le résultat d'usinage peut sembler correct lors de l'inspection sur la machine, mais une fois la bride relâchée, la paroi peut reprendre sa forme initiale et les dimensions finales peuvent se modifier.
Cela peut affecter :
Dans le cas d'un boîtier en aluminium, par exemple, la pression de serrage doit être appliquée sur les zones structurelles les plus robustes plutôt que directement sur les parois minces non soutenues.
Le dispositif peut, le cas échéant, comporter des points de support supplémentaires afin de réduire les mouvements pendant la découpe.
Un dispositif de fixation doit positionner la pièce par rapport à des surfaces ou des caractéristiques stables et répétables.
Après la première configuration, les surfaces usinées sont souvent plus fiables que l'ébauche brute sciée d'origine.
Par exemple, une fois que le boîtier possède une face de référence usinée, la deuxième configuration peut utiliser cette surface pour établir une référence plus cohérente.
Le dispositif peut alors utiliser :
contraindre la pièce sans la contraindre excessivement.
Cela permet de maintenir la structure de données établie lors de la planification des processus.
L'ajout de pinces supplémentaires n'améliore pas toujours la précision.
Si un dispositif de fixation contraint la pièce à prendre une forme qu'elle ne pourrait pas naturellement adopter, la pièce peut se déformer pendant le serrage et se déplacer à nouveau après le relâchement.
Ceci est particulièrement important pour :
Le dispositif de fixation doit offrir un support suffisant pour résister aux forces de coupe tout en permettant à la pièce de rester dans un état stable et naturel.
Le dispositif de fixation doit également permettre à l'outil de coupe d'atteindre les zones requises.
Une mauvaise conception des luminaires peut engendrer des problèmes tels que :
Pour le boîtier en aluminium, le dispositif de fixation doit laisser suffisamment d'espace pour que l'outil puisse usiner le logement principal, les parois extérieures, les éléments de montage et les surfaces critiques sans interférence inutile.
C’est l’une des raisons pour lesquelles la planification des montages et la programmation FAO doivent être coordonnées plutôt que traitées comme des tâches distinctes.
Les mors doux sont souvent utiles pour les pièces usinées CNC sur mesure car ils peuvent être usinés pour correspondre à la géométrie de la pièce.
Comparées aux mors d'étau standard, des mors souples correctement conçus peuvent offrir :
Pour la deuxième configuration du boîtier en aluminium, des mâchoires souples peuvent être usinées pour positionner les surfaces extérieures ou de référence déjà traitées.
Cela permet de retourner la pièce tout en conservant une relation stable avec la référence d'origine.
Un dispositif qui fonctionne pour un prototype peut ne pas être la meilleure solution pour 100, 1 000 pièces ou plus.
Pour la production par lots, les ingénieurs peuvent optimiser le dispositif de fixation afin de réduire :
Les améliorations possibles incluent :
Cela permet d'améliorer la régularité de la production tout en réduisant le temps de préparation par pièce.
Pour les logements présentés dans ce guide, la stratégie d'installation pourrait être la suivante :
Configurer 1
Configurer 2
Configuration 3, si nécessaire
Cette approche permet de maintenir une relation cohérente entre la référence initiale, les parois finies, les trous et les surfaces de contact.
Les problèmes de montage apparaissent souvent comme des problèmes d'usinage, même lorsque la machine et le programme sont corrects.
Les symptômes courants comprennent:
C’est pourquoi le bridage n’est pas qu’une simple opération de préparation. Il fait partie intégrante de la stratégie de contrôle dimensionnel.
Conseil : Un serrage plus puissant n’implique pas automatiquement une meilleure stabilité d’usinage. Pour les pièces à parois minces ou de précision, le montage optimal utilise la force de serrage minimale nécessaire pour résister aux efforts de coupe tout en maintenant la pièce dans une position stable et répétable.
Une fois la stratégie de fixation et de maintien de la pièce confirmée, l'étape suivante consiste à convertir la géométrie de la pièce en un programme d'usinage contrôlé.
C’est là que la programmation FAO transforme le modèle 3D et le plan de processus en mouvements d’outils réels, séquences de coupe, vitesses de broche, vitesses d’avance, profondeurs de coupe, changements d’outils et coordonnées machine.
Pour le boîtier en aluminium 6061-T6 de cet exemple, le programme FAO ne doit pas se contenter d'enlever de la matière le plus rapidement possible. Il doit respecter la stratégie d'usinage préalablement définie pour le contrôle des données de référence, la stabilité des parois minces, les caractéristiques critiques et la qualité de surface finale.
Des fonctionnalités différentes nécessitent généralement des outils différents.
Une liste d'outils typique pour le boîtier en aluminium peut comprendre :
Le choix des outils influe sur bien plus que le temps de cycle.
L'ingénieur doit également prendre en compte :
Par exemple, l'utilisation d'un outil de coupe très petit dans une poche profonde permet certes d'atteindre la géométrie voulue, mais le porte-à-faux plus important de l'outil peut accroître la déformation et les vibrations. Une meilleure approche consiste à enlever la majeure partie du matériau avec un outil de coupe plus grand et plus rigide, et à n'utiliser l'outil plus petit qu'en cas de nécessité.
Les étapes d'ébauche et de finition doivent normalement utiliser des stratégies de trajectoire d'outil différentes.
Lors de l'ébauche, l'objectif est d'enlever la matière efficacement tout en maintenant une charge de coupe stable.
Les stratégies CAM peuvent inclure :
Le programme devrait prévoir des chutes de bois contrôlées sur les murs et les sols plutôt que de les découper directement aux dimensions finales.
Les trajectoires d'outil de finition sont ensuite créées séparément pour contrôler :
Pour le boîtier en aluminium, la cavité principale peut d'abord être ébauchée avec une fraise plus grande, suivie de passes de semi-finition et de finition finales des parois une fois la pièce stabilisée.
La programmation FAO devient particulièrement importante lorsque la pièce comporte des éléments fins ou flexibles.
Si l'outil enlève trop de matière d'un côté d'une paroi mince, la pression de coupe peut repousser la paroi et créer une erreur dimensionnelle.
Pour réduire ce risque, le programme peut utiliser :
L'ingénieur peut également choisir de laisser des supports temporaires dans certaines zones pendant l'ébauche et de les retirer ultérieurement lors de la phase de finition.
Cela permet à la pièce de conserver une plus grande rigidité pendant que la majeure partie du matériau est enlevée.
Les paramètres de coupe doivent correspondre au matériau, à l'outil de coupe, à la rigidité de la machine, à l'engagement de l'outil et à la qualité de surface requise.
Les principaux paramètres sont les suivants :
Pour l'aluminium 6061-T6, des vitesses de coupe relativement élevées peuvent être possibles par rapport aux matériaux plus durs, mais cela ne signifie pas que la vitesse maximale disponible doit toujours être utilisée.
Si la pièce comporte des parois minces, des cavités profondes, des outils à longue portée ou des surfaces esthétiques, il peut être nécessaire de réduire ou d'ajuster les paramètres de coupe pour améliorer la stabilité.
Les paramètres corrects doivent s'équilibrer :
Taux d'enlèvement de matière + durée de vie de l'outil + précision dimensionnelle + état de surface
plutôt que d'optimiser un seul de ces facteurs.
Après qu'un outil plus gros ait enlevé la majeure partie du matériau, il peut en rester un peu dans :
Au lieu de réusiner l'ensemble de la pièce avec un outil plus petit, le logiciel de FAO peut utiliser l'usinage de finition pour ne cibler que la matière restante.
Cela peut réduire :
Pour les pièces complexes usinées CNC sur mesure, cela peut rendre le processus plus efficace sans sacrifier la précision des détails.
La manière dont un outil pénètre dans le matériau peut également affecter la stabilité de l'usinage.
Selon la fonctionnalité, la programmation CAM peut utiliser :
De mauvaises stratégies d'entrée peuvent augmenter la charge de coupe et entraîner :
Il en va de même pour les sorties d'outils et les mouvements d'entrée/sortie de finition.
Pour les surfaces cosmétiques ou de précision, l'outil ne doit pas laisser de marques d'arrêt inutiles ni de lignes de transition abruptes.
Une trajectoire d'outil correcte ne suffit pas si l'outil de coupe, le porte-outil, la broche ou la tête de machine peuvent entrer en collision avec le dispositif de fixation.
La configuration CAM doit inclure les éléments réels ou représentatifs :
Ceci est particulièrement important lors de l'utilisation de :
Pour le boîtier en aluminium, le programme doit confirmer que la fraise peut atteindre les parois de la poche et les caractéristiques latérales sans que le porte-outil n'entre en contact avec la pièce à usiner ou le dispositif de fixation.
Avant que le programme ne soit transmis à la machine, la séquence d'usinage doit être simulée.
La simulation est utilisée pour vérifier des problèmes tels que :
Pour les pièces plus complexes, la simulation peut également vérifier si les matériaux restants après une opération interféreront avec les opérations ultérieures.
Cette étape réduit le risque de découvrir une erreur de programmation sur la machine elle-même, ce qui pourrait avoir les conséquences suivantes :
Pour le boîtier présenté dans ce guide, la séquence de programmation CAM peut inclure :
Le programme final doit soutenir le plan de fabrication établi précédemment plutôt que de le remplacer.
Conseil : Un programme FAO plus court n’est pas forcément meilleur. Pour le fraisage CNC de précision, la stabilité de l’engagement de l’outil, la maîtrise des forces de coupe, le dégagement adéquat et une séquence de finition prévisible sont souvent plus importants que la réduction du temps de déplacement de la machine.
Une fois le programme FAO vérifié, l'étape suivante consiste à préparer la machine CNC pour la production.
Cette étape assure la liaison entre le plan d'usinage numérique et la pièce physique. Même si le programme est correct, des erreurs lors de l'installation des dispositifs de fixation, du réglage des outils, des coordonnées de la pièce ou de la définition du point de référence peuvent entraîner l'usinage de la pièce entière dans une position incorrecte.
Pour le boîtier en aluminium 6061-T6 de cet exemple, la première configuration est utilisée pour fixer l'ébauche brute, établir une surface de référence fiable et préparer la pièce pour les principales opérations d'ébauche.
Avant de charger la pièce à usiner, la table de la machine, l'étau, la plaque de fixation et les surfaces de positionnement doivent être nettoyés.
De petits copeaux ou des contaminants piégés sous le dispositif de fixation ou la pièce à usiner peuvent créer des erreurs d'alignement.
Selon la tolérance de la pièce, même une petite particule sous une surface de positionnement peut avoir une incidence sur :
Le processus d'installation comprend généralement :
Dans le cas du boîtier présenté en exemple, l'ébauche doit être maintenue suffisamment fermement pour résister aux forces d'ébauche sans se déformer avant le début de l'usinage.
Les outils définis dans le programme FAO sont ensuite chargés dans la machine.
Chaque outil doit correspondre à la programmation :
Les décalages de longueur et de diamètre de l'outil sont mesurés et saisis dans le système de commande numérique.
Ceci est particulièrement important lorsque le programme comprend :
Un décalage d'outil incorrect peut entraîner :
La machine CNC doit savoir où se trouve la pièce par rapport au système de coordonnées programmé.
Cela se fait en établissant un décalage de travail, généralement à l'aide de systèmes de coordonnées tels que :
La méthode exacte peut utiliser :
Pour la première configuration, l'ingénieur peut définir le système de coordonnées à partir de la pièce brute ou du dispositif de fixation.
Cependant, la surface brute ne constitue qu'une référence initiale.
L'objectif principal est d'usiner une surface contrôlée qui puisse servir de référence stable pour les opérations ultérieures.
La première donnée usinée devient la base du reste du processus de fraisage CNC.
Si cette surface est imprécise, instable ou mal choisie, les opérations ultérieures peuvent hériter de cette erreur.
Dans le cas d'un boîtier, la première opération d'usinage peut consister à dresser une face de l'ébauche.
Cela crée une surface de référence contrôlée qui pourra ensuite être utilisée pour établir :
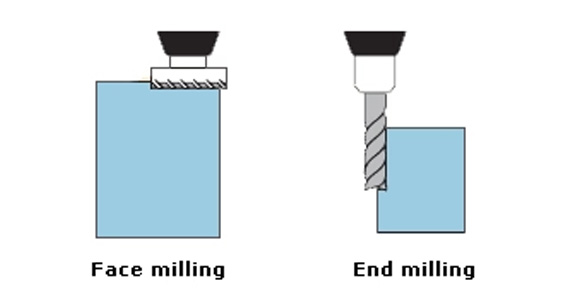
Autrement dit, le fraisage frontal à ce stade ne consiste pas simplement à créer une surface lisse.
Son objectif principal est de créer une référence géométrique reproductible pour les étapes d'usinage suivantes.
La première passe de surfaçage élimine la surface brute irrégulière et crée un plan uniforme.
L'ingénieur devrait prendre en compte :
Si la pièce brute présente d'importantes variations de coupe à la scie, il peut être nécessaire de procéder à plusieurs passes contrôlées.
La surface de référence finale doit être suffisamment stable pour les opérations suivantes et compatible avec la stratégie de référence définie précédemment.
Avant que la machine ne démarre le cycle d'ébauche principal, l'opérateur doit vérifier que :
Pour une pièce neuve ou un premier article, le mouvement initial de l'outil peut également être vérifié à l'aide de :
Cela réduit le risque qu'une erreur de réglage provoque une collision ou la mise au rebut de l'ébauche.
Une fois la première surface de référence ou les caractéristiques initiales usinées, les dimensions sélectionnées doivent être vérifiées avant de poursuivre.
Pour le boîtier en aluminium, cela peut inclure :
Si la surface de référence ne correspond pas au plan de processus, il est préférable d'arrêter et de corriger la configuration à ce stade plutôt que de continuer à usiner le reste de la pièce à partir d'une référence incorrecte.
Pour la première configuration du boîtier 6061-T6, la séquence peut être la suivante :
Une fois cette première donnée établie, la pièce est prête pour l'étape suivante : l'enlèvement de la majeure partie de la matière première tout en contrôlant la force de coupe, la chaleur et la déformation.
Conseil : La première donnée de référence doit être considérée comme faisant partie intégrante du système de contrôle qualité, et non comme une simple facilité de mise en place. Une référence stable, établie dès le début du processus, rend les repositionnements, les contrôles dimensionnels et les contrôles de tolérance ultérieurs beaucoup plus fiables.
Une fois la première donnée de référence établie, le processus de fraisage CNC passe à l'ébauche. L'objectif à ce stade est d'enlever efficacement la majeure partie de la matière excédentaire tout en assurant une stabilité suffisante de la pièce pour les opérations de semi-finition et de finition ultérieures.
Pour le boîtier en aluminium 6061-T6 de cet exemple, l'usinage grossier consiste à retirer la majeure partie du matériau de la poche principale et de la géométrie externe tout en laissant intentionnellement de la matière brute sur les parois, les fonds et les surfaces fonctionnelles critiques.
L'ébauche génère des forces de coupe plus élevées, plus de chaleur et un enlèvement de matière plus important que la finition.
Si la cavité principale est usinée directement à son épaisseur et à sa profondeur finales lors de l'ébauche, plusieurs problèmes peuvent survenir :
C’est pourquoi l’étape d’ébauche laisse normalement une marge de finition contrôlée.
En fonction de la géométrie de la pièce, de la tolérance, du matériau et de la stratégie de processus, un ingénieur peut laisser environ 0.2 à 0.5 mm de matière sur certaines surfaces pour un usinage de semi-finition ou de finition ultérieur.
Cette valeur n'est pas fixe pour chaque pièce. Les boîtiers de grande taille, les parois fines, les cavités profondes et les composants de haute précision peuvent nécessiter une tolérance différente.
L'ordre dans lequel la matière est enlevée peut influencer la façon dont la pièce se détend.
Pour le boîtier en aluminium, l'ingénieur doit éviter d'enlever toute la matière de manière agressive d'une zone localisée tout en laissant le reste de l'ébauche très rigide.
Une stratégie d'ébauche plus contrôlée peut ouvrir progressivement la poche et réduire la matière par étapes.
L'objectif est de maintenir un équilibre raisonnable entre :
Cela devient particulièrement important pour les pièces comportant :
Les stratégies FAO modernes permettent de maintenir un engagement plus constant de l'outil de coupe lors de l'ébauche.
Au lieu d'enfoncer sans cesse l'outil de coupe dans les angles avec des changements brusques de charge, la trajectoire de l'outil peut maintenir un engagement plus fluide.
Cela peut contribuer à réduire :
Pour le logement, une fraise en bout plus grande et plus rigide permettra d'enlever la majeure partie du matériau. Les outils plus petits seront réservés aux zones inaccessibles à la fraise de grande taille.
Cela permet de réduire le temps d'usinage tout en améliorant la stabilité du processus.
L'usinage de l'aluminium est relativement facile, mais l'ébauche de grands volumes peut tout de même générer une chaleur importante.
La chaleur peut avoir un effet sur :
Si des copeaux s'accumulent dans une cavité profonde, ils peuvent également être recoupés par l'outil, ce qui peut endommager le tranchant et laisser des marques sur la pièce.
Le processus doit donc maintenir une efficacité optimale :
Il devient de plus en plus important d'éloigner les copeaux de la zone de coupe à mesure que la poche s'approfondit.
Pour le logement d'exemple, les sections de paroi de 1.5 à 2.0 mm ne doivent pas atteindre leur épaisseur finale trop tôt.
Une paroi mince est beaucoup plus rigide lorsqu'un matériau supplémentaire l'entoure.
La stratégie de dégrossissage peut donc :
Cela permet à la pièce de conserver une plus grande rigidité structurelle même lorsque les forces de coupe les plus élevées sont appliquées.
Les parois minces peuvent ensuite être amenées à des dimensions plus proches de leur taille finale lors de la semi-finition et achevées lors de la phase de finition finale.
Le même principe s'applique aux surfaces d'accouplement de précision.
Par exemple, si le boîtier comprend une face de montage plane qui doit s'emboîter avec un autre composant, il est généralement préférable de ne pas usiner cette surface lors d'un usinage grossier important.
L'ébauche, quant à elle, enlève suffisamment de matière pour établir la géométrie tout en préservant le surplus pour une passe de finition contrôlée ultérieure.
Cela crée une opportunité de corriger :
L'usinage d'ébauche impose des contraintes relativement élevées aux outils de coupe.
L'usure des outils peut progressivement affecter :
Pour l'usinage de prototypes, l'opérateur peut contrôler visuellement l'état de l'outil et le bruit de l'usinage.
Pour la production par lots, le contrôle de la durée de vie des outils peut être standardisé sur la base de :
Un outil d'ébauche usé peut ne pas immédiatement rendre la pièce hors tolérance, mais il peut augmenter la force de coupe et rendre la déformation des parois minces plus difficile à contrôler.
La pièce ne nécessite pas toujours une inspection complète immédiatement après l'ébauche, mais des contrôles ciblés peuvent aider à confirmer que le processus reste sous contrôle.
Pour le boîtier en aluminium, l'opérateur peut vérifier :
Ceci est particulièrement important lors de la production du premier article.
Si la pièce a déjà bougé plus que prévu après l'ébauche, l'ingénieur peut ajuster la stratégie de semi-finition ou de finition avant l'obtention des dimensions finales.
Pour le boîtier présenté dans ce guide, la séquence d'ébauche peut être la suivante :
À la fin de l'ébauche, la pièce doit ressembler à la géométrie finale, mais elle ne doit pas encore être considérée comme dimensionnellement finie.
L'étape suivante consiste à laisser la géométrie se stabiliser et à réduire le stock restant de manière plus contrôlée avant que les dimensions critiques ne soient achevées.
Conseil : Un enlèvement de matière plus rapide n’est utile que si la pièce reste suffisamment stable pour une finition précise. Pour les pièces à parois fines ou nécessitant un enlèvement de matière important, une stratégie d’ébauche légèrement plus contrôlée peut réduire les retouches et rendre les opérations de finition ultérieures beaucoup plus prévisibles.
Après l'usinage grossier qui enlève la majeure partie du matériau, la pièce peut ne plus se comporter de la même manière que l'ébauche solide d'origine.
Cette étape est cruciale dans le processus de fraisage CNC, car un enlèvement de matière important peut libérer des contraintes résiduelles, réduire la rigidité de la pièce et entraîner des déformations géométriques. Si la pièce est finie immédiatement après un ébauche poussée, des dimensions qui semblent correctes dans la machine peuvent se modifier après le desserrage.
Pour le boîtier en aluminium 6061-T6 de cet exemple, ce risque est particulièrement important car la pièce contient une grande cavité, des sections à parois minces et une surface d'accouplement plane.
Des contraintes résiduelles peuvent déjà exister dans la matière première en raison de :
Tant que l'ébauche est encore épaisse et rigide, ces contraintes peuvent rester équilibrées.
Une fois qu'une grande quantité de matière est retirée, cet équilibre se modifie.
La partie concernée peut alors subir :
C’est pourquoi une pièce usinée par CNC peut avoir des dimensions différentes avant et après avoir été retirée du dispositif de fixation.
Un boîtier à parois minces est beaucoup moins rigide une fois la cavité principale ébauchée.
Par exemple, un mur qui faisait initialement partie d'un bloc d'aluminium épais peut ne plus avoir qu'une épaisseur de 1.5 à 2.0 mm à l'approche de la phase finale.
À ce stade, le mur peut être affecté par :
Si le mur est terminé trop tôt, des opérations ultérieures sur le côté opposé ou la géométrie environnante pourraient entraîner son déplacement.
C’est pourquoi les parois minces critiques sont souvent amenées à leur taille finale progressivement plutôt qu’en une seule étape brutale.
Pour les pièces présentant un risque élevé de déformation, le processus d'usinage peut utiliser une stratégie par étapes, telle que :
Ébauche → Libération → Resserrage → Semi-finition → Finition finale
Après l'ébauche, la pièce peut être retirée ou la force de serrage peut être relâchée afin que la pièce puisse prendre une forme plus naturelle.
Il peut alors être repositionné à partir de points de référence contrôlés et mesuré à nouveau avant l'opération suivante.
Cela donne à l'équipe d'usinage la possibilité d'identifier les mouvements avant la production de la tolérance finale.
Pour le boîtier en aluminium, si la cavité principale a provoqué une légère déformation de la pièce, l'étape de semi-finition peut corriger la géométrie tant qu'il reste suffisamment de matière disponible pour l'ajustement.
La semi-finition est l'étape intermédiaire entre l'ébauche et la finition finale.
Son but est de :
Ceci est particulièrement utile pour :
Au lieu de passer directement de l'ébauche lourde à une dimension finale de ±0.01 mm, la semi-finition crée une étape intermédiaire où le processus peut être vérifié et corrigé.
Le risque de déformation peut également être réduit en évitant un enlèvement excessif de matière d'un seul côté lorsque la géométrie le permet.
Pour certaines pièces, les ingénieurs peuvent alterner l'usinage entre les surfaces ou laisser des quantités similaires de matière autour des zones critiques.
L’objectif n’est pas toujours de créer un enlèvement de matière parfaitement symétrique, ce qui peut s’avérer impossible, mais d’éviter la création d’un déséquilibre de contraintes inutile.
Par exemple, si un côté d'un boîtier est réduit à son épaisseur finale alors que le côté opposé contient encore une quantité importante de matière, un usinage ultérieur sur le côté opposé peut entraîner un déplacement de la surface finie.
Un processus plus contrôlé peut laisser les deux côtés légèrement surdimensionnés jusqu'à ce que les opérations d'ébauche principales soient terminées.
Après usinage grossier, la pièce est moins rigide que l'ébauche d'origine.
Cela signifie que la même force de serrage utilisée au début peut maintenant être trop élevée.
Lorsque le boîtier est resserré, la stratégie de fixation doit être réévaluée.
Le but est de:
Si une pièce légèrement déformée est aplatie de force dans le dispositif de fixation puis usinée, elle peut reprendre sa forme initiale après avoir été relâchée.
Le résultat final de l'inspection peut alors différer sensiblement de la mesure effectuée en machine.
Dans le cas du logement présenté en exemple, la surface de contact principale est fonctionnellement importante.
Avant de finaliser cette surface, l'équipe peut vérifier :
Si la pièce a bougé, le plan de finition peut être ajusté tant que le stock est disponible.
C'est beaucoup plus sûr que de découvrir un défaut de planéité après la dernière passe.
Toutes les pièces en aluminium ne nécessitent pas de traitement de relaxation des contraintes.
Cependant, pour certaines parties avec :
Un processus contrôlé de relaxation des contraintes ou de stabilisation peut être envisagé lorsque cela est approprié au matériau et aux exigences finales.
L'itinéraire exact dépend de :
Cette question devrait être évaluée au cas par cas plutôt que d'être considérée comme une étape standard pour chaque pièce usinée par commande numérique.
Pour les boîtiers présentés dans ce guide, l'étape de contrôle de la déformation peut suivre la séquence suivante :
L'objectif est de stabiliser les dimensions de la pièce avant le début des opérations de finition les plus critiques.
Un prototype qui bouge légèrement après un usinage grossier peut être corrigé manuellement.
En production par lots, les déformations répétées peuvent engendrer :
C’est pourquoi, une fois qu’une stratégie stable d’ébauche et de semi-finition est confirmée lors de la validation du prototype, la même séquence, les mêmes conditions de montage et les mêmes points d’inspection doivent être standardisés pour la production répétée.
Conseil : Ne présumez pas qu’une dimension mesurée correctement lorsque la pièce est serrée restera correcte après desserrage. Pour les composants à parois minces et ceux nécessitant un enlèvement de matière important, la stabilité de la pièce doit être vérifiée à l’état relâché avant l’usinage final lorsque le risque lié aux tolérances le justifie.
Après l'ébauche et la semi-finition, de nombreuses pièces usinées par CNC doivent être retournées, pivotées ou déplacées afin que la machine puisse accéder aux caractéristiques restantes.
Cette étape de repositionnement est l'une des sources les plus fréquentes d'erreurs dimensionnelles en fraisage CNC à réglages multiples. À chaque retrait et repositionnement de la pièce, le processus d'usinage doit rétablir avec précision le rapport de référence initial.
Pour le boîtier en aluminium 6061-T6 de cet exemple, la deuxième configuration est utilisée pour usiner le côté opposé, contrôler l'épaisseur globale finale et préparer la pièce pour les caractéristiques critiques ultérieures.
Une fois qu'une référence contrôlée a été créée, les configurations ultérieures devront faire référence à cette géométrie usinée chaque fois que cela est possible.
Les surfaces usinées sont généralement plus fiables que :
Pour le boîtier, la surface de référence plane créée lors de la première configuration peut maintenant être placée contre le dispositif de fixation ou les mâchoires souples.
Cela contribue à maintenir une relation cohérente entre :
L'objectif est de maintenir toutes les dimensions critiques reliées au même système de référence tout au long du processus.
Supposons que le logement soit usiné dans la configuration 1 et que la face opposée soit usinée dans la configuration 2.
Si le deuxième dispositif est mal positionné, même légèrement, cette erreur peut avoir des conséquences sur :
Si une troisième configuration est ensuite référencée depuis une autre surface sans lien apparent, les erreurs peuvent continuer à s'accumuler.
C’est ce qu’on appelle l’accumulation des tolérances.
Le risque augmente lorsque la pièce nécessite plusieurs réglages indépendants.
Un processus bien planifié atténue ce problème en réutilisant des références stables et en usinant des éléments étroitement liés dans la même configuration chaque fois que cela est possible.
Après l'usinage grossier, la pièce peut avoir légèrement bougé en raison de la relaxation des contraintes.
Avant d'utiliser une surface usinée antérieurement comme référence de positionnement, l'équipe doit s'assurer qu'elle est toujours appropriée.
Selon la pièce, cela peut impliquer de vérifier :
Si une bavure ou un éclat se coince entre la référence et le dispositif de fixation, la pièce entière peut se trouver inclinée.
Cela peut engendrer des erreurs dans toutes les pièces usinées lors de la nouvelle configuration.
Avant de charger la pièce dans le deuxième dispositif, les surfaces de fixation et de positionnement doivent être nettoyées.
Les contaminations courantes comprennent :
Cela paraît évident, mais la précision du réglage dépend du contact physique entre la pièce et le dispositif de fixation.
Un petit éclat sous la pièce peut avoir des conséquences sur :
Pour un travail de précision, des surfaces de positionnement propres font partie intégrante du contrôle du processus.
La deuxième configuration nécessite souvent un maintien de la pièce plus précis que la première.
À ce stade, la pièce est plus proche de sa géométrie finale et peut comprendre :
Les mâchoires d'un étau standard peuvent ne pas fournir un soutien suffisant ou endommager la pièce.
Pour le boîtier en aluminium, des mâchoires souples usinées peuvent être façonnées pour supporter la géométrie externe tout en maintenant une position de référence répétable.
Cela peut aider:
Pour la production en série, un dispositif dédié peut assurer un positionnement encore plus régulier.
Si le boîtier présente une légère déformation après un usinage grossier, l'opérateur doit éviter de le serrer à plat avec une force excessive.
Cela peut temporairement masquer la déformation.
Par exemple :
La dernière étape peut alors échouer :
La réponse appropriée dépend de l'amplitude du mouvement et de la tolérance requise.
Les actions possibles peuvent inclure :
Une fois la pièce repositionnée, la machine doit retrouver le système de coordonnées de travail correct pour la nouvelle configuration.
Cela peut se faire en utilisant :
Le nouveau système de coordonnées doit maintenir la relation prévue avec la structure de référence d'origine.
Pour les dispositifs de production, la configuration peut être standardisée afin que les mêmes points de positionnement et décalages soient réutilisés pour chaque pièce.
Cela réduit la variabilité liée à l'opérateur.
Dans l'exemple du logement, la deuxième configuration peut comprendre :
L'ingénieur peut encore prévoir de petites tolérances de finition sur les éléments critiques plutôt que d'usiner immédiatement toutes les pièces aux dimensions finales.
Ceci est particulièrement utile si un usinage ultérieur des trous ou un enlèvement de matière supplémentaire peuvent affecter la stabilité.
Pour un logement comportant deux surfaces opposées importantes, la configuration 2 détermine souvent la relation finale entre elles.
L'équipe d'usinage doit prêter attention à :
Ces dimensions peuvent avoir une incidence sur :
C’est pourquoi la deuxième configuration doit être référencée à partir de la donnée fonctionnelle plutôt que simplement à partir de la forme externe de la pièce.
Avant de passer aux opérations suivantes, les dimensions sélectionnées doivent être vérifiées.
Pour le boîtier en aluminium, les vérifications utiles peuvent inclure :
Si ces relations sont correctes, la pièce est prête pour l'étape suivante : l'usinage des trous, des filetages, des alésages et autres caractéristiques qui dépendent de la géométrie stabilisée.
La deuxième configuration peut se dérouler comme suit :
Conseil : Chaque réglage supplémentaire augmente le risque d’erreur de positionnement. Lorsque deux éléments critiques sont étroitement liés, les usiner à partir de la même référence (et de préférence lors du même réglage) permet d’améliorer la répétabilité et de réduire l’accumulation des tolérances.
Une fois la géométrie principale stabilisée et la pièce repositionnée avec précision, l'étape suivante consiste à usiner des trous de précision, des filetages, des alésages, des fraisages et autres détails critiques pour l'assemblage.
Ces caractéristiques paraissent souvent simples sur le dessin, mais elles peuvent fortement influencer la manière dont la pièce finie s'ajuste, s'aligne, se fixe, scelle ou se déplace dans l'assemblage final.
Pour le boîtier en aluminium 6061-T6 de cet exemple, cette étape peut inclure des trous de positionnement, des trous taraudés M3, des trous de montage, des fraisages et d'autres caractéristiques fonctionnelles qui ne doivent être produites qu'une fois que la géométrie du corps principal est suffisamment stable.
Il n'est pas nécessaire de finir tous les trous lors de la première configuration d'usinage.
Si un trou de précision est réalisé trop tôt, les opérations d'ébauche, de retournement ou de relaxation des contraintes ultérieures peuvent entraîner un décalage de sa position finale par rapport aux surfaces d'accouplement.
Ceci est particulièrement important pour :
Pour le boîtier en aluminium, les trous de dégagement ordinaires peuvent être moins sensibles, mais les trous de positionnement qui contrôlent l'alignement de l'assemblage doivent généralement être usinés à partir d'une référence stable une fois les principales opérations d'enlèvement de matière terminées.
Cela permet de préserver la relation entre les trous et les surfaces de contact finales.
Des exigences de perçage différentes peuvent nécessiter des méthodes d'usinage différentes.
En fonction de la tolérance, de la taille et de la fonction, le processus peut comprendre :
Un trou de dégagement standard peut ne nécessiter qu'un perçage.
Un trou de positionnement de précision peut nécessiter :
Perçage → Semi-finition → Alésage
La méthode doit être sélectionnée en fonction des exigences :
L'objectif n'est pas d'utiliser le procédé le plus compliqué, mais de choisir la méthode la plus simple qui permette de répondre de manière fiable aux exigences du dessin.
Pour de nombreux assemblages, la position du trou est plus importante que son diamètre seul.
Un trou de positionnement peut avoir le bon diamètre et pourtant provoquer une défaillance d'assemblage si sa position par rapport à la face d'accouplement est incorrecte.
C’est pourquoi, dans la mesure du possible, les perçages critiques doivent être usinés à partir de la même structure de référence définie dans le dessin.
Par exemple, si le boîtier comporte deux trous de goujon positionnés par rapport aux références A et B, le dispositif d'usinage doit conserver la même relation plutôt que de les positionner à partir d'un bord extérieur non pertinent.
Cela réduit l'accumulation des tolérances et rend l'inspection par machine à mesurer tridimensionnelle plus pertinente.
Les trous de petit diamètre et profonds peuvent engendrer des risques d'usinage supplémentaires.
Les problèmes courants incluent :
Le processus peut nécessiter :
Pour les trous borgnes profonds, l'ingénieur doit également tenir compte de la géométrie de la pointe de perçage afin que la profondeur cylindrique utile réponde aux exigences du dessin.
Les trous taraudés borgnes nécessitent une planification plus poussée que ne le suggère une simple indication de filetage.
Pour un filetage borgne M3 , le trou doit avoir une profondeur supplémentaire suffisante pour :
Si le trou percé n'a pas plus de profondeur que la longueur de filetage utile requise, l'outil risque d'atteindre sa butée avant d'avoir réalisé la longueur de filetage complète.
Cela peut provoquer :
Pour cette raison, l'équipe d'usinage doit faire la distinction entre :
Les fils peuvent être produits de différentes manières.
Le taraudage est efficace pour de nombreuses tailles de filetage courantes et applications de production.
Le filetage par fraisage peut être préférable lorsque :
La méthode correcte dépend de :
Pour le boîtier en aluminium, on peut généralement tarauder les filetages M3, tandis que des filetages plus grands ou spéciaux peuvent être fraisés si le processus en tire profit.
Un trou taraudé n'est pas acceptable simplement parce qu'une vis peut y entrer.
La qualité du fil peut être affectée par :
Pour les filetages fonctionnels, la méthode d'inspection peut comprendre :
Les filetages qui seront ultérieurement anodisés peuvent également nécessiter une attention particulière, car l'accumulation de revêtement peut affecter l'ajustement.
Un masquage ou un traitement de filetage après finition peut donc être nécessaire en fonction des exigences d'assemblage final.
L'usinage de trous produit généralement des bavures, notamment là où :
Ces bavures peuvent interférer avec :
Pour les trous qui se croisent ou les éléments internes cachés, l'ébavurage doit être planifié plutôt que d'être entièrement laissé à la seule opération manuelle finale.
On utilise souvent des fraises et des lamages pour que les vis soient affleurantes ou légèrement en dessous de la surface.
Leur qualité dépend de bien plus que du diamètre.
Le processus peut nécessiter un contrôle :
Si le fraisage est trop profond, la tête de vis risque de se trouver sous la surface prévue.
Si elle est trop peu profonde, la vis risque de dépasser et de gêner le montage.
Pour les boîtiers à usage esthétique, une profondeur de fraisage irrégulière peut également créer des différences visibles après assemblage.
Dans la mesure du possible, les dimensions critiques des trous doivent être vérifiées avant que la pièce ne soit retirée du dispositif de fixation.
Selon la fonctionnalité, l'opérateur peut vérifier :
Les outils d'inspection peuvent comprendre :
Si un trou de positionnement est incorrect, il est préférable de détecter le problème avant que la pièce ne subisse la finition de surface.
Pour les logements présentés dans ce guide, cette étape peut comprendre :
Le principe clé est simple :
Les perçages et filetages critiques doivent être usinés lorsque la géométrie de la pièce est suffisamment stable pour que leur position et leur ajustement finaux restent fiables.
Conseil : Ne traitez pas tous les trous de la même manière. Un trou de dégagement, un trou de positionnement, un trou taraudé, un alésage de palier et un joint d’étanchéité peuvent sembler similaires sur un dessin, mais chacun a des exigences fonctionnelles différentes et doit être usiné et contrôlé en conséquence.
Une fois la géométrie principale stabilisée et les perçages et filetages critiques réalisés, le processus de fraisage CNC passe à l'usinage de finition . C'est à cette étape que la pièce atteint ses exigences finales en matière de dimensions, de géométrie et de qualité de surface.
Pour le boîtier en aluminium 6061-T6 de cet exemple, l'usinage de finition peut contrôler l'épaisseur finale de la paroi, les surfaces d'accouplement, les dimensions des poches, la taille globale, les relations des trous et les surfaces usinées visibles avant l'ébavurage et l'anodisation.
L'ébauche enlève rapidement de la matière, mais elle génère également des forces de coupe plus élevées, plus de chaleur et un risque accru de déviation de l'outil ou de déplacement de la pièce.
L'usinage de finition utilise des passes plus légères et plus contrôlées, ce qui permet au processus de se concentrer sur :
Le fait de séparer ces étapes donne à l'ingénieur la possibilité de mesurer la pièce après que la majeure partie du matériau a déjà été enlevée et de corriger tout petit mouvement avant que les dimensions finales ne soient obtenues.
Lors de l'usinage de finition, l'objectif n'est pas un taux d'enlèvement de matière élevé.
Le procédé devrait utiliser une combinaison stable de :
Si la passe de finition est trop lourde, l'outil peut fléchir et la pièce peut se déplacer.
Si la pression est trop faible, la fraise risque de frotter au lieu de couper proprement, ce qui peut réduire la qualité de la surface et créer des dimensions irrégulières.
Pour les pièces à parois minces, la stratégie de finition doit également minimiser la force latérale exercée sur la paroi.
Dans le cas des logements, les sections à parois minces peuvent maintenant être amenées à leur épaisseur finale.
Cette étape devrait prendre en compte :
Une paroi mince peut se déplacer légèrement sous l'effet de la force de coupe ; il peut donc être nécessaire de finir les côtés opposés dans une séquence équilibrée plutôt que d'enlever toute la matière restante d'un seul côté en une seule fois.
Il convient de vérifier la paroi finale après que la pièce a été libérée du dispositif de fixation lorsque le risque de déformation est important.
Une surface de contact peut contrôler le fonctionnement du boîtier :
C’est pourquoi l’opération de surfaçage finale doit contrôler à la fois les dimensions et la géométrie.
Selon le dessin, l'ingénieur peut devoir satisfaire à des exigences telles que :
Par exemple, si le boîtier s'emboîte avec un couvercle ou un joint, une surface peut avoir la hauteur globale correcte mais échouer quand même à l'assemblage si sa planéité est hors tolérance.
La rugosité de surface est influencée par plusieurs facteurs, notamment :
Pour les surfaces fonctionnelles, les exigences de rugosité doivent être sélectionnées en fonction des besoins réels.
Par exemple :
ne nécessitent pas nécessairement la même finition.
L'application d'une exigence de Ra inutilement faible à chaque surface peut augmenter le temps et le coût d'usinage sans améliorer la fonction de la pièce.
Pour les pièces en aluminium à usage esthétique , le motif d'usinage avant anodisation peut rester visible après la finition.
Les surfaces extérieures peuvent donc nécessiter des trajectoires d'outils et une manipulation plus cohérentes que la géométrie interne cachée.
L'ingénieur peut contrôler :
Cela contribue à réduire :
L'usure de l'outil est plus importante lors de l'usinage de finition car même de petites modifications du tranchant peuvent affecter la taille finale et la qualité de la surface.
Une lame usée peut provoquer :
Pour les éléments critiques, l'atelier peut utiliser des limites de durée de vie des outils ou remplacer la fraise avant la passe de finition finale.
Cela devient particulièrement important dans la production par lots, où un outil usé peut affecter plusieurs pièces avant que le problème ne soit découvert.
Dans la mesure du possible, les fonctionnalités étroitement liées doivent être finalisées sans repositionnement inutile.
Par exemple, si le boîtier en aluminium possède une face d'accouplement et une géométrie de positionnement qui doivent maintenir une relation contrôlée, leur finition à partir d'une même référence stable peut réduire les erreurs liées à la configuration.
Cela est particulièrement utile pour contrôler :
Avant que la pièce ne quitte la machine, ses dimensions critiques doivent être vérifiées.
L'inspection peut comprendre :
Si une dimension est encore légèrement surdimensionnée et qu'il reste du stock, une passe de finition corrective peut être possible.
Cependant, une fois que la pièce est trop petite, l'usinage ne permet généralement pas de récupérer la matière manquante.
C’est pourquoi le contrôle des processus doit être conçu pour atteindre la dimension finale en toute sécurité plutôt que de s’appuyer sur une correction après une défaillance.
Pour les boîtiers présentés dans ce guide, l'étape d'usinage de finition peut comprendre :
À la fin de cette étape, la pièce doit présenter les dimensions et la géométrie usinées requises avant l'ébavurage et la finition de surface.
Conseil : L’usinage de finition doit être planifié en fonction de la méthode d’inspection finale. Si une caractéristique est mesurée par rapport à la référence A sur une machine à mesurer tridimensionnelle (MMT), il est préférable de l’usiner en utilisant une stratégie de référence qui reflète la même relation fonctionnelle.
Un processus de fraisage CNC fiable ne devrait pas attendre la toute fin pour déterminer si une pièce est hors tolérance.
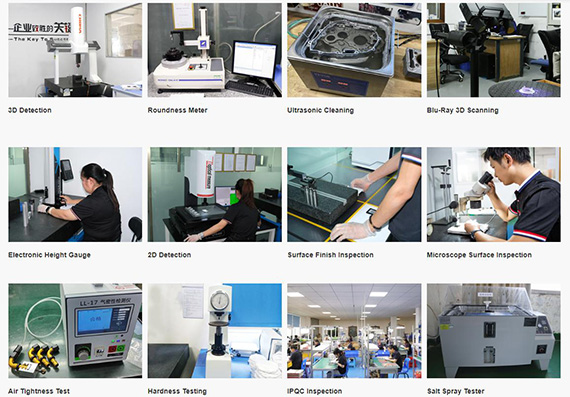
Le contrôle en cours de production permet de vérifier les dimensions critiques à certaines étapes d'usinage afin d'identifier les erreurs avant qu'elles ne se répercutent sur les opérations ultérieures, la finition de surface ou la production par lots.
Pour le boîtier en aluminium 6061-T6 de cet exemple, les points d'inspection sont placés après l'enlèvement de matière important, le repositionnement, l'usinage de précision des trous et l'usinage de finition.
Si une caractéristique essentielle est défectueuse après la première ou la deuxième configuration, continuer à usiner les caractéristiques restantes ne fait qu'ajouter du temps et du coût à une pièce qui peut déjà nécessiter une retouche ou un remplacement.
L'inspection en cours de production permet de maîtriser des risques tels que :
Ceci est particulièrement important pour les pièces qui nécessitent plusieurs opérations d'usinage ou plusieurs étapes de resserrage.
L'objectif n'est pas de contrôler chaque dimension après chaque passage d'outil, mais d'identifier celles qui indiquent le mieux la stabilité du processus.
Après un usinage grossier, la pièce peut avoir libéré des contraintes résiduelles ou avoir changé de forme.
À ce stade, les ingénieurs peuvent vérifier :
Ces mesures permettent de déterminer si les marges prévues pour la semi-finition et la finition sont toujours suffisantes.
Pour le boîtier en aluminium, si la pièce s'est déformée plus que prévu après l'ébauche du logement principal, le processus peut être ajusté avant la réalisation de la surface d'accouplement finale ou des parois minces.
Lorsque la pièce est retournée pour une deuxième ou une troisième configuration, l'inspection doit confirmer que la nouvelle relation de référence a été correctement rétablie.
Les vérifications utiles peuvent inclure :
Si ces dimensions dérivent déjà, cela peut indiquer :
Détecter le problème à ce stade permet d'éviter qu'il n'affecte toutes les pièces usinées ultérieurement.
Après l'usinage des trous de positionnement, des alésages ou des éléments filetés, les méthodes d'inspection sélectionnées peuvent inclure :
La méthode d'inspection doit correspondre à la fonction de l'élément.
Par exemple, un trou de cheville de précision peut nécessiter une vérification à la fois du diamètre et de la position.
Un trou taraudé peut nécessiter une vérification :
Un trou de dégagement peut ne nécessiter qu'une vérification de son diamètre et de son emplacement.
Le contrôle en cours de production est également utile pour identifier les dérives progressives du processus dues à l'usure des outils.
Par exemple, si les dimensions d'un mur fini varient légèrement d'une partie à l'autre, la cause peut être :
En production par lots, la mesure de dimensions critiques sélectionnées à intervalles définis permet à l'équipe d'identifier ces tendances avant la production d'un plus grand nombre de pièces non conformes.
Cette méthode est plus efficace que d'attendre l'inspection finale pour constater que plusieurs pièces sont déjà sorties des tolérances.
Des dimensions différentes nécessitent des équipements d'inspection différents.
Les outils courants incluent :
Etriers
Utile pour les dimensions générales ne nécessitant pas une très haute précision.
Micromètres
Utilisé pour des mesures plus précises d'épaisseur, de diamètre ou de dimensions extérieures.
Jauges de hauteur
Utile pour les dimensions référencées à une surface contrôlée.
Jauges à broches
Utilisé couramment pour vérifier les diamètres et les ajustements des trous.
Jauges de filetage
Utilisé pour confirmer les caractéristiques filetées.
Jauges d'alésage
Utile pour les diamètres intérieurs de précision.
CMM
Utilisé pour des relations dimensionnelles et géométriques plus complexes, notamment :
La méthode d'inspection doit être choisie en fonction des exigences du dessin plutôt que d'utiliser le même outil pour chaque élément.
Pour les pièces à parois minces ou sensibles à la déformation, certaines dimensions doivent également être vérifiées après que la pièce a été retirée du dispositif de fixation.
Un boîtier mince peut paraître correct lorsqu'il est serré, car le dispositif de fixation le maintient temporairement en position.
Après sa publication, la géométrie peut changer.
Pour cette raison, des dimensions importantes telles que :
Il peut être nécessaire de vérifier cela sans qu'une force extérieure excessive n'agisse sur la pièce.
Cela donne une indication plus réaliste du comportement du composant lors de l'assemblage réel.
L'inspection ne doit pas être ajoutée de manière aléatoire après le début de l'usinage.
Lors de la phase initiale de planification des processus, les ingénieurs doivent définir :
Pour le boîtier en aluminium, un plan d'inspection simplifié pourrait comprendre :
Après l'ébauche
Après la configuration 2
Après l'usinage des trous critiques
Après usinage de finition
Cela crée des points de contrôle tout au long du flux de travail de fraisage CNC au lieu de s'appuyer sur une seule inspection à la fin.
Pour une nouvelle pièce sur mesure, la première pièce terminée doit normalement faire l'objet d'une inspection plus détaillée avant que le processus ne soit lancé pour la production en série.
L’objectif du contrôle du premier article est de vérifier que l’ensemble du processus de fabrication fonctionne comme prévu, notamment :
Si un problème est détecté sur le premier article, le processus peut être corrigé avant que le même problème ne se reproduise sur l'ensemble de la production.
Pour les commandes répétées, le processus validé peut ensuite être standardisé afin d'améliorer la cohérence entre les lots.
Pour les logements présentés dans ce guide, l'inspection en cours de fabrication peut suivre la séquence suivante :
Cette approche permet d'éviter que le contrôle qualité ne se réduise à une simple activité de tri final.
Conseil : Le point de contrôle optimal se situe généralement juste après une opération susceptible d’engendrer une erreur irréversible. Si une dimension critique peut encore être corrigée tant que la surépaisseur d’usinage est présente, mesurez-la avant que cette surépaisseur ne soit éliminée.
Après l'usinage de finition et le contrôle en cours de processus, l'étape suivante consiste à éliminer les bavures, les arêtes vives, les copeaux et les résidus d'usinage avant que la pièce ne passe à la finition de surface ou à l'inspection finale.
L'ébavurage peut paraître une opération mineure, mais un mauvais contrôle des bavures peut engendrer de réels problèmes d'assemblage. Une pièce peut respecter les dimensions requises et pourtant présenter une défaillance à l'usage si une bavure cachée empêche une vis, une goupille, un joint, un connecteur ou un autre composant de s'emboîter correctement.
Pour le boîtier en aluminium 6061-T6 de cet exemple, une attention particulière doit être portée aux entrées des trous, aux bords des poches, aux éléments filetés, aux trous qui se croisent et aux surfaces esthétiques avant l'anodisation noire.
Les bardanes sont plus susceptibles d'apparaître autour de :
Le degré de bavure dépend de :
L'aluminium est relativement facile à usiner, mais il peut tout de même former des bavures roulées ou en forme de plumes autour des bords fins et des zones percées.
Une petite bavure peut être difficile à voir, mais elle peut avoir des conséquences :
Par exemple, si une bavure persiste autour d'un trou de positionnement de précision, la goupille correspondante risque de ne pas s'insérer complètement, même si le diamètre du trou est correct.
Une bavure sur une surface de montage plane peut également créer un faux point haut et affecter l'alignement de l'assemblage.
C’est pourquoi le contrôle des bavures doit être considéré comme faisant partie intégrante de la qualité fonctionnelle, et non comme un simple nettoyage esthétique.
Les trous transversaux et les passages qui se croisent sont plus difficiles à ébavurer car la bavure peut se former à l'intérieur de la pièce plutôt que sur un bord exposé.
Ces bavures cachées peuvent s'avérer particulièrement problématiques sur les pièces utilisées pour :
Selon la géométrie, l'ébavurage peut nécessiter :
Dans la mesure du possible, il est préférable de contrôler la formation de bavures pendant l'usinage plutôt que de s'en remettre entièrement au nettoyage manuel ultérieur.
De nombreux dessins CNC spécifient des exigences relatives aux bords, telles que :
Ces exigences doivent être interprétées en fonction de la fonction de la pièce.
Pour le boîtier en aluminium, un petit chanfrein peut être ajouté à :
Cela peut améliorer :
Cependant, une rupture excessive des arêtes peut également modifier la géométrie fonctionnelle.
Par exemple, un chanfrein trop important autour d'une surface d'étanchéité ou d'un dispositif de positionnement de précision peut réduire la surface de contact utilisable.
L'ébavurage manuel peut créer des rayures si la pièce est manipulée avec négligence.
Pour les boîtiers à usage esthétique, les surfaces qui seront ultérieurement anodisées doivent être protégées contre :
Les rayures profondes ne sont pas toujours masquées par l'anodisation. Dans de nombreux cas, l'anodisation peut même accentuer les irrégularités de surface au lieu de les atténuer.
C’est pourquoi les outils et les méthodes d’ébavurage doivent être sélectionnés en fonction des exigences de la surface.
Après usinage, des copeaux peuvent rester à l'intérieur :
Ces copeaux doivent être éliminés avant l'inspection et la finition de surface.
Si des copeaux restent coincés dans les trous taraudés, ils peuvent gêner :
Les méthodes de nettoyage typiques peuvent inclure :
La méthode de nettoyage doit éviter d'endommager la pièce ou de contaminer les surfaces qui recevront une finition.
Avant l'anodisation, le plaquage, le revêtement ou le polissage, la pièce doit être exempte de :
La contamination de surface peut nuire aux finitions ultérieures et contribuer à :
Les exigences de nettoyage final dépendent du processus de finition, mais l'atelier d'usinage doit livrer une pièce propre et stable à l'étape de finition.
Les entrées de filetage nécessitent souvent un petit chanfrein ou un ébavurage.
Toutefois, ce procédé ne doit pas endommager le premier filet ni réduire la longueur d'engagement utile.
Pour les trous taraudés M3 du boîtier d'exemple, l'équipe peut :
Ceci est particulièrement important avant l'anodisation, car le masquage du filetage ou les effets du revêtement peuvent introduire ultérieurement des considérations d'ajustement supplémentaires.
Pour les boîtiers décrits dans ce guide, le processus d'ébavurage et de nettoyage peut comprendre :
À ce stade, l'usinage CNC est quasiment terminé, mais la pièce n'est pas encore finie. L'étape suivante doit garantir que le traitement de surface requis ne compromette ni les dimensions, ni le filetage, ni les surfaces de contact, ni l'aspect esthétique.
Conseil : L’ébavurage doit être défini dès la planification du processus et non pas laissé à une opération manuelle non contrôlée en fin de chaîne. Les caractéristiques difficiles d’accès après usinage sont souvent mieux traitées par des chanfreins programmés ou des opérations d’ébavurage dédiées, pendant que la pièce est encore positionnée avec précision dans la machine.
Après ébavurage et nettoyage, la pièce est prête pour la finition de surface . À ce stade, le principal défi n'est plus seulement la précision dimensionnelle. L'équipe d'usinage doit s'assurer que le processus de finition ne crée pas de nouveaux problèmes d'ajustement, de filetage, d'épaisseur de revêtement, d'aspect ou de surfaces de contact critiques.
Pour le boîtier en aluminium 6061-T6 de cet exemple, la finition spécifiée est l'anodisation noire . Cela signifie que les exigences de finition doivent être revues avant que la pièce ne quitte l'atelier d'usinage.
La finition de surface peut modifier l'état de la pièce usinée.
Selon le processus, cela peut affecter :
Pour les pièces en aluminium anodisé , la couche d'oxyde se développe en partie à l'intérieur du matériau et en partie vers l'extérieur à partir de la surface d'origine.
Cela signifie que les éléments nécessitant un ajustement précis devront peut-être être évalués avant la finalisation de l'usinage.
Voici quelques exemples:
Si ces caractéristiques sont ignorées jusqu'après l'anodisation, la pièce finie peut réussir le contrôle d'usinage mais échouer lors de l'assemblage.
Toutes les surfaces ne nécessitent pas forcément la même finition.
Selon les exigences du dessin et de l'assemblage, certaines zones peuvent devoir rester non revêtues.
Les emplacements typiques du masquage comprennent :
Pour le boîtier en aluminium, l'ingénieur doit vérifier si les filetages M3 sont :
Le même examen s'applique aux trous de positionnement de précision et aux surfaces d'accouplement.
Les exigences en matière de masquage doivent être clairement communiquées au fournisseur de finition plutôt que d'être présumées.
Pour des dimensions cosmétiques ordinaires, l'épaisseur de l'anodisation peut avoir peu d'impact pratique.
Pour les éléments ajustés avec précision, même une petite accumulation de matière en surface peut avoir son importance.
Par exemple, si un alésage de précision est usiné exactement à la limite d'assemblage final avant anodisation, le revêtement peut réduire le diamètre utile.
Cela peut affecter :
L'équipe d'usinage doit donc identifier les dimensions suivantes :
Ceci est particulièrement important lorsque le dessin spécifie des tolérances serrées, ainsi que l'anodisation, le plaquage ou le revêtement.
L'état de surface avant anodisation influence directement l'aspect final.
L'anodisation noire ne masque pas automatiquement :
Pour les boîtiers visibles, ces défauts peuvent rester visibles après la finition ou devenir plus apparents en raison des différences de texture et de réflexion de la lumière.
Avant que le boîtier ne soit envoyé à l'anodisation, il convient donc de vérifier l'état des surfaces :
Si la pièce doit subir un grenaillage avant l'anodisation, l'équipe d'usinage doit également identifier les surfaces qui doivent rester dimensionnellement contrôlées et déterminer si le grenaillage pourrait affecter les arêtes vives ou les transitions esthétiques.
L'aspect final de l'anodisation dépend non seulement du bain d'anodisation.
Cela peut également être influencé par l'état du métal avant l'anodisation.
Les méthodes de préparation possibles peuvent inclure :
Par exemple, un boîtier anodisé noir microbillé aura généralement un aspect différent d'un boîtier usiné et anodisé directement.
Le résultat cosmétique souhaité doit donc être défini avant la finition.
Les facteurs importants peuvent inclure :
Pour les pièces en aluminium à usage esthétique, l'homogénéité de la couleur peut devenir une préoccupation majeure pour le client.
La couleur de l'anodisation peut être influencée par des facteurs tels que :
Pour les productions répétées, l'utilisation de la même qualité de matériau et le maintien d'un processus de finition contrôlé peuvent contribuer à réduire les variations visibles.
Si plusieurs boîtiers doivent être assemblés dans un même produit, la question de la correspondance des couleurs doit être abordée avant la production en série plutôt que d'être évaluée seulement une fois le lot complet terminé.
Avant que la pièce ne soit transférée pour la finition, l'équipe d'usinage doit communiquer clairement le processus requis.
Pour le boîtier en aluminium, les instructions de finition peuvent inclure :
Si un échantillon de couleur, une pièce de référence approuvée ou une norme de finition définie par le client existe, il convient également de l'utiliser le cas échéant.
Cela réduit le risque qu'une pièce anodisée soit rejetée parce que son aspect ou son masquage ne correspond pas aux exigences du client.
Un contrôle avant finition permet de s'assurer que les défauts d'usinage ne sont pas transmis à l'étape de finition.
L'équipe pourrait confirmer :
Ceci est important car, une fois la finition de surface terminée, la correction d'un défaut d'usinage peut nécessiter :
Le coût des corrections augmente généralement de manière significative après leur achèvement.
Pour les boîtiers présentés dans ce guide, le processus de préparation avant l'anodisation noire peut comprendre :
À ce stade, l'objectif est de s'assurer que la finition de surface améliore la pièce sans en altérer les performances fonctionnelles.
Conseil : L’anodisation, le plaquage ou le revêtement ne doivent pas être considérés comme des procédés distincts ajoutés après l’usinage. Si une dimension, un filetage, un alésage, une surface d’étanchéité ou une caractéristique esthétique est essentielle à votre assemblage, elle doit être intégrée dès le départ au plan d’usinage et de contrôle.
Une fois la finition de surface terminée, la pièce doit subir une inspection finale avant d'être approuvée pour l'emballage et l'expédition.
Cette étape permet de vérifier que le composant fini répond toujours aux exigences du dessin une fois que toutes les opérations d'usinage, d'ébavurage, d'anodisation, de manutention et les opérations secondaires sont terminées.
Pour le boîtier en aluminium 6061-T6 de cet exemple, l'inspection finale doit confirmer non seulement les dimensions, mais aussi la planéité, la position des trous, la qualité du filetage, l'état de la surface, l'aspect de l'anodisation et les caractéristiques liées à l'assemblage.
Une pièce peut passer le contrôle d'usinage avant l'anodisation et subir des modifications par la suite.
La finition de surface peut avoir une incidence sur :
C’est pourquoi certaines fonctionnalités critiques doivent être vérifiées à la fois :
avant de terminer et après avoir terminé.
Le contrôle avant finition confirme que l'usinage est correct.
Le contrôle après finition confirme que la pièce finale livrée répond toujours aux exigences fonctionnelles du client.
Le contrôle dimensionnel final doit se concentrer sur les caractéristiques qui affectent l'assemblage et le fonctionnement.
Pour le boîtier en aluminium, cela peut inclure :
Toutes les dimensions ne nécessitent pas la même méthode d'inspection.
Les dimensions critiques doivent être mesurées avec un équipement adapté à la tolérance spécifiée.
Si le dessin comporte des tolérances géométriques, l'inspection finale doit les vérifier par rapport au système de référence spécifié.
Les exigences typiques en matière de GD&T peuvent inclure :
Par exemple, le boîtier peut nécessiter que les trous de positionnement maintiennent leur position par rapport à la surface de contact principale.
Dans ce cas, vérifier uniquement le diamètre du trou ne suffit pas.
Il faut également vérifier la relation entre le trou et le point de référence.
Une machine à mesurer tridimensionnelle (MMT) est utile lorsqu'une pièce comprend plusieurs dimensions critiques ou des relations GD&T complexes.
L'inspection par machine à mesurer tridimensionnelle (MMT) peut aider à vérifier :
Pour le boîtier d'exemple, une machine à mesurer tridimensionnelle (MMT) peut être utilisée pour confirmer que les caractéristiques de montage et de positionnement restent correctes après l'usinage et l'anodisation.
Ceci est particulièrement utile pour les pièces qui doivent s'assembler avec un autre composant de précision.
Il convient de vérifier à nouveau le filetage lorsque la finition de surface peut affecter l'ajustement.
Pour les trous M3 dans le boîtier en aluminium, l'inspection peut comprendre :
Cela permet d'éviter une situation courante où le filetage a passé le contrôle avant l'anodisation mais devient trop serré par la suite.
Si le dessin spécifie une valeur de rugosité de surface sur une zone fonctionnelle, l'inspection finale peut inclure une mesure de la rugosité.
Ceci est particulièrement important pour :
Les surfaces cosmétiques sont souvent jugées différemment.
Une inspection visuelle peut s'avérer nécessaire plutôt que la seule mesure de Ra.
Pour les boîtiers anodisés noirs, l'inspection finale doit également porter sur :
L'inspection cosmétique doit être réalisée dans des conditions contrôlées lorsque l'apparence est importante.
Par exemple, le client peut définir :
En l'absence de norme d'inspection uniforme, une personne peut accepter une surface qu'une autre personne peut refuser.
La dernière partie doit également être évaluée du point de vue de l'assemblage.
Selon l'application, cela peut inclure la vérification :
Pour les pièces à haut risque, un test d'assemblage ou un instrument de mesure fonctionnel peut s'avérer plus pertinent qu'une simple vérification des dimensions isolées.
Pour la production par lots, le contrôle final doit également confirmer que les pièces finies peuvent être rattachées au lot de production correspondant.
Selon les exigences du projet, la traçabilité peut inclure :
Cela devient particulièrement important lorsque plusieurs versions d'une même pièce sont produites au fil du temps.
L'expédition de la bonne révision est tout aussi importante que l'usinage correct des dimensions.
Pour les projets clients nécessitant une documentation, le dossier d'inspection final peut comprendre :
La documentation exacte doit correspondre aux exigences du projet.
Pour les pièces prototypes, un rapport d'inspection simplifié peut suffire.
Pour les productions répétées ou les industries plus contrôlées, une traçabilité plus complète peut être nécessaire.
Pour les logements présentés dans ce guide, l'inspection finale peut suivre la séquence suivante :
L'objectif du contrôle final n'est pas simplement de trier les bonnes pièces des mauvaises.
Un processus de qualité rigoureux utilise une inspection finale pour confirmer que l'ensemble du flux de travail de fraisage CNC, de la vérification des dessins à la finition, a produit la pièce exactement comme prévu.
Conseil : L’inspection finale doit respecter la même logique de référence et les mêmes exigences fonctionnelles que celles définies sur le dessin. Mesurer un élément avec précision à partir d’une référence incorrecte peut néanmoins produire un résultat d’inspection qui ne reflète pas le comportement de la pièce une fois assemblée.
Une fois l'inspection finale terminée, la pièce doit encore franchir une étape importante avant d'arriver au client : l'emballage et la protection pendant le transport.
Une pièce usinée CNC peut répondre à toutes les exigences dimensionnelles et devenir inutilisable si elle est rayée, cabossée, contaminée ou mélangée à un lot incompatible lors du transport. Ceci est particulièrement important pour les boîtiers en aluminium finis avec des surfaces anodisées à usage esthétique.
Dans cet exemple, pour le boîtier anodisé noir 6061-T6, l'emballage doit protéger à la fois la fonction et l'apparence.
Les surfaces en aluminium anodisé peuvent être endommagées lorsque les pièces finies frottent les unes contre les autres lors de la manutention ou du transport.
Les défauts possibles incluent :
Pour les boîtiers visibles, les pièces doivent être séparées plutôt que rangées en vrac.
En fonction de la taille, de la géométrie et de la quantité, la protection appropriée peut comprendre :
L'objectif est d'éviter tout contact direct métal sur métal.
L'emballage doit également protéger les éléments qui influent sur l'assemblage.
Ceux-ci peuvent inclure:
Par exemple, si le boîtier possède une surface d'étanchéité plane, cette surface ne doit pas être en contact direct avec des matériaux d'emballage rigides.
Une petite bosse sur un bord esthétique peut être visuellement inacceptable, tandis qu'une bosse sur une surface d'étanchéité ou de positionnement peut rendre la pièce fonctionnellement inutilisable.
Avant l'emballage, les pièces doivent être vérifiées pour :
Ceci est particulièrement important pour les pièces utilisées dans :
Le niveau de propreté requis dépend de l'application du client, mais les pièces finies ne doivent pas être contaminées par la fabrication ou l'emballage.
Les boîtiers à parois minces peuvent être endommagés non seulement par un choc, mais aussi par une pression excessive due à l'emballage.
Si des pièces lourdes sont empilées directement sur des composants en aluminium fin, la charge peut entraîner :
L'emballage doit soutenir la pièce au niveau des zones structurelles les plus robustes et éviter d'exercer une pression sur les parois flexibles.
Pour les géométries plus délicates, des plateaux sur mesure ou de la mousse profilée peuvent être utilisés pour maintenir le composant en place sans le déformer.
L'emballage fait également partie de la traçabilité de la production.
Chaque envoi doit clairement identifier les informations telles que :
Pour les projets comportant plusieurs pièces similaires, un étiquetage clair réduit les risques de :
Cela devient de plus en plus important dans la production en série.
Si le client exige une documentation de qualité, les enregistrements doivent correspondre aux pièces réellement expédiées.
Selon le projet, le colis d'expédition peut inclure ou faire référence à :
Cela permet au client de retracer les pièces livrées jusqu'aux dossiers de fabrication et d'inspection correspondants.
Pour les envois internationaux, l'emballage doit pouvoir résister à :
Cela signifie que l'emballage doit être choisi en fonction du trajet de transport réel, et non pas seulement des conditions à l'intérieur de l'usine.
Pour les pièces CNC plus lourdes ou de plus grande valeur, des cartons extérieurs plus résistants, des emballages renforcés ou des solutions de protection sur mesure peuvent être nécessaires.
Pour le boîtier anodisé noir présenté dans ce guide, le processus d'emballage peut comprendre :
À ce stade, le processus de fraisage CNC est terminé — depuis l'examen des dessins et la conception pour la fabrication (DFM) jusqu'à l'usinage, la finition, l'inspection et la protection finale lors de la livraison.
Conseil : L’emballage doit être considéré comme la dernière étape du contrôle de fabrication. Si une pièce arrive rayée, cabossée, mélangée à une version incorrecte ou endommagée au niveau d’une surface d’assemblage critique, le client perçoit cela comme un défaut de fabrication, quelle que soit la précision d’usinage.
Pour faciliter la compréhension de l'ensemble du processus de fraisage CNC, l'exemple suivant montre comment un boîtier typique en aluminium 6061-T6 passe de la matière première à une pièce personnalisée finie et anodisée noire.
Ce document ne vise pas à représenter un projet client spécifique. Il s'agit d'un exemple concret illustrant comment la planification des processus, le montage, la séquence d'usinage, le contrôle et la finition de surface interagissent sur un boîtier usiné CNC de précision.
La pièce est constituée d'un bloc d'aluminium 6061-T6 et comprend plusieurs caractéristiques que l'on retrouve couramment dans les boîtiers sur mesure :
Bien qu'aucune de ces caractéristiques ne soit inhabituelle prise individuellement, leur combinaison au sein d'une même pièce engendre plusieurs défis de fabrication.
Les principaux risques ne se limitent pas à la capacité de l'outil de coupe à atteindre la géométrie requise. L'usine doit également contrôler :
Le processus commence par le dessin 2D et le modèle 3D.
L'ingénieur identifie les caractéristiques qui affectent directement l'assemblage, telles que :
Le premier objectif est de comprendre quelles fonctionnalités doivent bénéficier de la priorité la plus élevée en matière de contrôle des processus.
Par exemple, si les deux trous de positionnement contrôlent la position du boîtier dans l'assemblage final, leur relation avec la surface d'accouplement est plus importante qu'un bord externe non fonctionnel.
Le logement est ensuite examiné afin d'identifier les risques liés à sa fabrication.
L'ingénieur peut identifier que :
Si une modification de conception peut simplifier l'usinage sans affecter la fonction, un retour d'information sur la fabrication peut être fourni avant le début de la production.
Si la conception ne peut être modifiée, le processus de fabrication doit être adapté pour maîtriser le risque.
La qualité et l'état du matériau sont vérifiés avant l'usinage.
La barre d'aluminium brut est découpée surdimensionnée afin de conserver suffisamment de matière pour :
La pièce brute est ensuite nettoyée et préparée pour la première étape d'usinage.
Pour les projets nécessitant une traçabilité, le lot de matériaux et la documentation correspondante peuvent être liés au lot de production.
Avant de découper la géométrie du boîtier, l'ingénieur détermine la stratégie de référence.
Une solution pratique consiste à créer rapidement une surface usinée plane et à réutiliser cette surface comme référence lors des configurations ultérieures.
La séquence d'usinage peut être planifiée comme suit :
Configuration 1 : Établir le point de référence et esquisser la poche principale
Configuration 2 : Retournez la pièce et usinez l'autre côté.
Configuration 3 : Caractéristiques côté machine si nécessaire
Opérations ultérieures : Finissez les surfaces critiques, les trous et les filetages une fois la pièce plus stable.
Cela réduit l'accumulation inutile de tolérances entre les configurations.
La pièce brute peut initialement être maintenue dans un étau ou un dispositif approprié.
Une fois la géométrie principale créée, le boîtier devient moins rigide, de sorte que les configurations ultérieures peuvent nécessiter :
Les points de serrage doivent éviter de solliciter directement les sections à parois minces.
C'est important car un boîtier mince peut être forcé à prendre forme lorsqu'il est serré, puis reprendre sa forme initiale après relâchement.
Le programme CAM est ensuite créé autour du plan de processus approuvé.
Une fraise de plus grand diamètre peut enlever la majeure partie du matériau de la cavité principale, tandis que les outils plus petits sont réservés aux angles plus étroits et aux géométries détaillées.
Le programme sépare :
Avant le début de l'usinage, les trajectoires d'outil sont simulées afin de vérifier la portée de l'outil, le dégagement du dispositif de fixation, les collisions et la quantité de matériau restante.
La pièce brute est chargée dans la machine et la première surface de référence est fraisée.
Cela confère à la pièce une référence contrôlée qui pourra être utilisée ultérieurement pour les dimensions et le repositionnement.
Avant le début de l'opération de dégrossissage principale, l'opérateur confirme :
La majeure partie du matériau contenu dans le boîtier a maintenant été retirée.
Cependant, les murs et les surfaces critiques ne sont pas immédiatement découpés aux dimensions finales.
Le stock contrôlé est mis de côté pour des opérations ultérieures.
Cela permet à la pièce de se déplacer après un enlèvement important de matière, tout en laissant suffisamment de matière pour les corrections lors de la semi-finition et de la finition.
Les sections à parois minces restent donc légèrement plus résistantes pendant la phase d'usinage à charge maximale.
Après l'ébauche, le boîtier peut être desserré, resserré et son mouvement vérifié.
Si la grande poche a causé :
Le processus peut encore être ajusté car il reste du stock de finition.
La pièce peut ensuite être semi-finie pour rapprocher sa géométrie des dimensions finales sans supprimer la dernière marge de correction.
La pièce est repositionnée en utilisant la référence d'usinage.
La face opposée est ensuite usinée pour contrôler :
Les surfaces de positionnement doivent être propres et stables afin que les éclats ou les bavures ne créent pas une position de réglage erronée.
À ce stade, la pièce est plus proche de sa structure finale et donc plus sensible à la force de serrage.
Une fois le corps du boîtier stabilisé, les trous de positionnement et les éléments filetés peuvent être réalisés.
Par exemple :
Les trous de positionnement de précision sont usinés à partir de la référence contrôlée afin que leur position reflète la relation d'assemblage finale.
On vérifie également la profondeur utile des filetages et l'absence de bavures à l'entrée.
Le stock restant est maintenant retiré de :
Les passes de finition utilisent des forces de coupe plus légères pour améliorer :
Les dimensions critiques sont mesurées avant que la pièce ne soit retirée du dispositif.
Pour les caractéristiques sensibles à la déformation, certaines mesures peuvent également être répétées après desserrage.
Des points de contrôle sont utilisés tout au long du processus et non seulement à la fin.
En matière de logement, cela peut inclure :
Cela permet d'identifier les problèmes alors qu'un usinage correctif est encore possible.
Une fois l'usinage CNC terminé, tous les bords, trous, filetages et zones internes sont vérifiés pour détecter les bavures.
Une attention particulière est portée à :
La pièce est ensuite nettoyée pour éliminer les copeaux, le liquide de refroidissement, l'huile et autres contaminants avant l'anodisation.
Avant la finition de surface, l'équipe confirme :
Les surfaces cosmétiques sont également vérifiées afin de déceler les rayures ou les marques de manipulation, car l'anodisation ne les masque pas nécessairement.
Après l'anodisation noire, le boîtier est renvoyé pour l'inspection finale.
L'équipe vérifie :
Les dimensions critiques peuvent être vérifiées à l'aide d'une machine à mesurer tridimensionnelle (MMT) ou d'un autre équipement d'inspection approprié, selon les exigences du dessin.
Enfin, le boîtier fini est protégé afin que la surface anodisée ne soit pas endommagée pendant le transport.
L'emballage peut séparer chaque partie et protéger :
L'envoi est étiqueté avec le numéro de pièce, la révision, la quantité et les informations de lot corrects.
L'itinéraire complet peut être résumé comme suit :
Dessin 2D + Modèle 3D
→ Revue DFM
→ Vérification du matériau 6061-T6
→ Préparation à blanc
→ Planification des données
→ Conception de luminaire
→ Programmation FAO
→ Configurer 1
→ Usinage d'ébauche
→ Contrôle des contraintes/déformations
→ Semi-finition
→ Configurer 2
→ Trous et filetages critiques
→ Terminer l'usinage
→ En cours d'inspection
→ Ébavurage et nettoyage
→ Anodisation noire
→ L'inspection finale
→ Emballage de protection
→ Livraison
Si ce même boîtier est usiné sans un processus de fabrication bien planifié, les problèmes possibles incluent :
C’est pourquoi la qualité d’une pièce usinée par CNC dépend de bien plus que de la seule précision de la machine.
Le résultat final est créé par la combinaison complète de la vérification des dessins, de la planification des données, du contrôle des dispositifs de fixation, de la séquence d'usinage, de la stratégie de trajectoire d'outil, de l'inspection, de la finition de surface et de la protection de la livraison.
Conseil : Lorsque vous comparez les fournisseurs d’usinage CNC, ne vous contentez pas de demander la tolérance que leurs machines peuvent atteindre. Demandez-leur comment ils planifient les données de référence, les montages, la séquence d’ébauche et de finition, le contrôle en cours de production et le contrôle de la finition pour votre pièce spécifique. Ce processus est souvent déterminant pour la reproductibilité de la même tolérance sur l’ensemble du lot de production.
La durée totale d'un processus de fraisage CNC dépend de bien plus que du cycle machine lui-même.
Pour une pièce sur mesure, le délai de livraison total peut inclure :
Cela signifie que deux pièces ayant des dimensions globales similaires peuvent néanmoins nécessiter des temps de production très différents.
Plus la géométrie est complexe, plus le processus d'usinage est généralement long.
Les caractéristiques susceptibles d'allonger le délai de livraison comprennent :
Par exemple, une simple plaque d'aluminium percée de trous peut être réalisée rapidement.
Le boîtier en aluminium 6061-T6 utilisé dans ce guide nécessite plus de temps car il comprend une grande cavité, des parois fines, des trous de positionnement, des filetages, de multiples configurations, une finition et une anodisation.
La différence ne réside pas uniquement dans la réduction des délais. Les pièces plus complexes nécessitent également une programmation supplémentaire, une planification des montages, une inspection et une vérification du processus.
Chaque configuration supplémentaire ajoute du temps.
Une pièce pouvant être réalisée dans une seule orientation peut nécessiter :
Une pièce nécessitant trois ou quatre orientations peut nécessiter des éléments supplémentaires :
C’est l’une des raisons pour lesquelles l’usinage à 4 ou 5 axes peut parfois réduire le délai total de production des pièces complexes, même si le taux horaire de la machine est plus élevé.
Un nombre réduit de configurations peut également réduire le risque de transfert de tolérance.
Chaque matériau requiert des conditions de coupe différentes.
L'aluminium, comme le 6061-T6, peut généralement être usiné plus rapidement que des matériaux plus durs ou plus difficiles à travailler, tels que :
Les matériaux plus durs ou à écrouissage peuvent nécessiter :
Par conséquent, une même géométrie peut présenter des temps de cycle très différents selon le matériau spécifié.
Une tolérance stricte n'affecte pas seulement la passe de finition finale.
Cela peut également augmenter le temps nécessaire pour :
Par exemple, une dimension externe non critique avec une tolérance de ±0.10 mm est généralement plus facile à produire qu'une surface d'accouplement plane ou un motif de trous de positionnement contrôlé dans des limites beaucoup plus strictes.
Si des tolérances strictes sont appliquées inutilement à l'ensemble du dessin, le temps d'usinage et le temps d'inspection peuvent augmenter.
Une pièce usinée par commande numérique peut être terminée du point de vue de l'usinage, mais nécessiter tout de même une finition secondaire.
Les traitements de surface courants comprennent :
Pour le boîtier présenté en exemple, l'anodisation noire ajoute des étapes supplémentaires après l'usinage :
Nettoyage → Prétraitement → Anodisation → Coloration → Scellement → Inspection finale
Si la pièce nécessite également un microbillage avant l'anodisation, un masquage des filetages ou une homogénéité de couleur plus stricte, un temps de traitement supplémentaire peut être nécessaire.
Il convient donc de prendre en compte la finition de surface lors de l'évaluation du calendrier de livraison total.
Un prototype simple peut ne nécessiter que la vérification des dimensions clés.
Une pièce de production de précision peut nécessiter :
Ces exigences de qualité allongent les délais, mais elles réduisent aussi le risque que des pièces non conformes parviennent à l'assemblage.
Pour les composants critiques, le temps d'inspection doit être planifié dans le cadre de la fabrication plutôt que d'être considéré comme une étape finale facultative.
La réalisation du premier prototype prend généralement plus de temps par pièce car le processus de fabrication est en cours de mise en place.
L'usine pourrait avoir besoin de :
Une fois le processus validé, la production répétée peut devenir plus efficace car :
ont déjà été confirmés.
Pour la production par lots, l'accent principal passe du développement du procédé à la répétabilité et au contrôle du temps de cycle.
Pour les projets CNC sur mesure, le délai de livraison dépend des exigences spécifiques en matière de dessin et de finition, mais VMT prend généralement en charge :
Ces délais ne constituent pas des engagements fermes pour chaque pièce. Un calendrier plus précis ne pourra être établi qu'après examen de vos plans, des matériaux, des tolérances, des quantités et des exigences en matière de finition de surface.
Pour les logements présentés dans ce guide, le temps de production total peut inclure :
Le temps de découpe CNC ne représente donc qu'une partie du délai total.
Un fournisseur qui ne mentionne que les heures machine sans tenir compte de l'ingénierie, du contrôle qualité, de la finition et de la manutention risque de vous donner une estimation de livraison irréaliste.
Conseil : Si votre projet a une date de lancement ou d’assemblage fixe, informez-en votre fournisseur de machines CNC avant le début de la production. La disponibilité des matériaux, la complexité des outillages, la finition de surface, la documentation de contrôle et l’expédition doivent être planifiées à rebours à partir de votre date de livraison souhaitée, et non ajoutées une fois l’usinage terminé.
Le coût d'un processus de fraisage CNC ne se résume pas au seul temps machine.
Pour une pièce sur mesure, le prix final est influencé par l'ensemble du processus de fabrication, notamment la complexité du dessin, le matériau, le nombre de réglages, les exigences en matière de montage, le temps d'usinage, la tolérance, l'inspection, la finition de surface et la quantité produite.
C’est pourquoi deux pièces de taille similaire peuvent avoir des coûts d’usinage CNC très différents.
Pour le boîtier en aluminium 6061-T6 utilisé dans ce guide, les principaux facteurs de coût proviennent de la difficulté à fabriquer la pièce de manière fiable, et non simplement de la quantité d'aluminium enlevée.
Une géométrie plus complexe nécessite généralement plus de :
Les caractéristiques qui augmentent généralement le coût d'usinage comprennent :
Par exemple, une simple plaque rectangulaire en aluminium peut ne nécessiter qu'un surfaçage de base, un perçage et un fraisage de contour.
Le boîtier en aluminium décrit dans ce guide nécessite :
Cela rend son processus de fabrication plus complexe et donc plus coûteux.
Chaque installation ajoute des risques liés à la main-d'œuvre et aux processus.
À chaque repositionnement de la pièce, l'usine peut avoir besoin de :
Si une pièce nécessite trois ou quatre orientations différentes, les coûts de mise en place peuvent devenir importants.
Réduire les configurations inutiles permet donc de diminuer les coûts.
C’est l’une des raisons pour lesquelles une machine à 4 ou 5 axes peut parfois s’avérer plus économique pour les pièces complexes, même si son taux horaire est plus élevé.
Si la machine perfectionnée permet de réduire plusieurs étapes de fabrication en une seule, le coût total de production peut diminuer.
Des tolérances plus strictes nécessitent un contrôle accru du processus.
Une tolérance telle que ±0.10 mm peut être relativement facile à accepter sur une caractéristique non critique.
Une exigence telle que ±0.01 mm peut nécessiter :
Le coût augmente encore lorsque des tolérances très strictes sont appliquées à de nombreuses dimensions.
C’est pourquoi les tolérances doivent correspondre aux besoins fonctionnels réels.
Dans le cas d'un boîtier donné, les trous de positionnement et les surfaces d'accouplement peuvent justifier un contrôle plus strict, tandis que certaines dimensions extérieures d'ordre esthétique peuvent ne pas l'être.
Les pièces à parois minces nécessitent souvent un temps d'usinage plus long car les forces de coupe et le serrage doivent être contrôlés avec précision.
Le processus peut comprendre :
Ces opérations supplémentaires augmentent le temps de cycle, mais elles réduisent également le risque de :
Un procédé moins coûteux qui enlève trop de matière peut réduire le temps machine initialement, mais augmenter les rebuts et les retouches par la suite.
Le rayon des angles internes a un effet direct sur la taille de la fraise.
Un rayon très petit peut nécessiter :
Par exemple, si une poche profonde peut accepter un angle interne R3, l'usine peut utiliser un outil de coupe plus grand et plus rigide.
Si la même poche nécessite un rayon de courbure de 0.5, un outil beaucoup plus petit peut être nécessaire pour l'usinage final de l'angle.
Si le petit rayon n'est pas fonctionnellement nécessaire, l'augmenter peut être un moyen simple de réduire les coûts.
Les fonctionnalités avancées nécessitent souvent des outils à longue portée.
Les outils plus longs sont moins rigides et peuvent nécessiter :
Cela augmente le temps d'usinage.
Les poches profondes peuvent également rendre l'évacuation des copeaux plus difficile, ce qui peut réduire encore davantage l'efficacité de la coupe.
Lorsque la conception le permet, réduire la profondeur inutile ou améliorer l'accès aux outils peut réduire les coûts d'usinage.
Le choix du matériau influe à la fois sur le coût des matières premières et sur le temps d'usinage.
L'aluminium 6061-T6 est généralement plus facile à usiner que :
Les matériaux plus durs peuvent nécessiter :
Le choix des matériaux doit donc prendre en compte à la fois les performances des pièces et leur facilité de fabrication.
Choisir un alliage plus cher que ce que requiert l'application peut augmenter les coûts sans améliorer le produit final.
Un grand nombre de trous ou de filetages peut considérablement augmenter le temps de cycle.
Chaque fonctionnalité peut nécessiter :
Les petits filetages borgnes peuvent être particulièrement longs à réaliser s'ils nécessitent une profondeur contrôlée et une évacuation soigneuse des copeaux.
Dans le cas du boîtier, chaque trou taraudé M3 ajoute bien plus que quelques secondes de découpe. Il implique également des opérations de perçage, de taraudage, de nettoyage et d'inspection.
Une surface usinée standard est généralement moins coûteuse qu'une finition cosmétique ou fonctionnelle hautement contrôlée.
Exigences telles que :
ajouter des étapes de traitement supplémentaires.
Pour le boîtier anodisé noir, le coût peut comprendre :
Les exigences esthétiques peuvent également augmenter les coûts de manutention, car il faut éviter les rayures et les bosses tout au long du processus de production.
L'inspection contribue également au coût du fraisage CNC.
Une pièce simple peut ne nécessiter que des contrôles dimensionnels de base.
Une pièce de précision peut nécessiter :
Plus la pièce est critique, plus le temps nécessaire au contrôle qualité peut être long.
L'inspection ne doit pas être perçue comme un coût inutile. Pour les composants critiques, elle réduit le risque de défaillance d'assemblage, de lots rejetés et de problèmes coûteux en aval.
La quantité influe considérablement sur le coût unitaire.
Pour un prototype, le coût de :
est réparti sur une seule ou quelques parties seulement.
Pour des volumes de production plus importants, ces coûts d'ingénierie initiaux sont répartis sur un plus grand nombre de pièces.
Le coût unitaire peut donc diminuer à mesure que la quantité augmente.
Toutefois, les productions en grande série peuvent nécessiter des investissements supplémentaires dans :
Ces investissements peuvent augmenter le coût initial, mais ils réduisent le coût unitaire et améliorent la reproductibilité sur l'ensemble du lot.
L'analyse DFM est l'un des moyens les plus efficaces de réduire les coûts avant le début de la production.
Les opportunités courantes comprennent :
L'objectif n'est pas de simplifier la pièce au détriment de sa fonction.
L'objectif est d'éliminer les difficultés de fabrication qui n'apportent pas de réelle valeur ajoutée au produit final.
Pour les logements présentés dans ce guide, les principaux facteurs de coûts peuvent inclure :
Une analyse DFM peut réduire les coûts en :
Le devis le plus bas ne correspond donc pas toujours au coût de fabrication final le plus bas.
Si un procédé à bas coût augmente les déformations, les retouches, les défauts de surface ou les défaillances d'assemblage, le coût total du projet peut être beaucoup plus élevé.
Conseil : Lorsque vous comparez des devis de fraisage CNC, demandez ce qui est inclus. Matériaux, outillage, contrôle, finition de surface, documentation qualité et emballage peuvent faire apparaître deux devis très différents, même pour un cycle d’usinage similaire.
La stabilité d'un processus de fraisage CNC dépend de bien plus que de la simple précision de la machine. Le résultat final résulte de la maîtrise, au sein d'un flux de travail intégré, du dessin, des données de référence, du montage, de la trajectoire d'outil, de la séquence d'usinage, du contrôle, de la finition de surface et de l'emballage.
Chez VMT, notre objectif ne se limite pas à usiner la géométrie de votre modèle CAO. Notre processus est conçu autour des caractéristiques qui influencent l'assemblage, le fonctionnement, l'esthétique et la production en série.
Avant le début de l'usinage, l'équipe d'ingénierie examine votre :
L'objectif est d'identifier les risques de fabrication avant qu'ils ne deviennent des problèmes d'usinage.
Par exemple, l'examen peut identifier :
Le cas échéant, VMT fournit un retour d'information DFM afin que vous puissiez décider d'optimiser la conception ou de conserver le dessin inchangé et de contrôler le risque tout au long du processus de fabrication.
Les dimensions critiques ne doivent pas être usinées indépendamment sans tenir compte de leur relation avec le reste de la pièce.
Plan des ingénieurs de VMT :
avant de mettre le programme en production.
Dans l'exemple du boîtier en aluminium, le processus privilégierait la relation entre :
Lorsque cela est possible, les éléments étroitement liés sont usinés à partir de la même référence ou dans la même configuration afin de réduire l'accumulation des tolérances.
Le système de bridage est sélectionné en fonction de la géométrie et de l'étape de production.
Selon votre rôle, VMT peut utiliser :
Pour les pièces à parois minces, la force de serrage et les points de support sont contrôlés afin que le dispositif de fixation ne déforme pas la pièce avant le début de l'usinage.
Lorsque la géométrie change après l'ébauche, la stratégie de maintien de la pièce peut également changer pour les réglages ultérieurs, car la pièce n'est plus aussi rigide que l'ébauche d'origine.
Pour les pièces nécessitant un enlèvement de matière important, des parois minces ou des exigences géométriques strictes, le procédé VMT ne repose pas sur une seule étape d'usinage agressive.
Le processus peut être divisé en :
Ébauche → Stabilisation → Semi-finition → Finition
Cela permet d'identifier le mouvement des pièces alors qu'il reste encore de la matière à usiner.
Pour les pièces sensibles à la déformation, le processus peut également comprendre :
Ceci est particulièrement utile pour les boîtiers, les plaques, les cadres et autres pièces où le retrait d'un pourcentage important du matériau d'origine peut affecter la géométrie finale.
La programmation FAO est créée en fonction du risque d'usinage réel.
L'équipe d'ingénierie prend en considération :
Pour les parois minces ou les pièces de précision, la trajectoire de l'outil peut être ajustée afin de réduire la force de coupe et la déviation.
Pour les poches profondes, on utilise d'abord des outils de coupe rigides plus grands pour enlever la majeure partie du matériau, tandis que les outils plus petits ne sont utilisés que lorsque c'est nécessaire.
Les programmes sont également simulés avant l'usinage afin de réduire les risques de :
Le contrôle qualité est intégré au flux de travail de fraisage CNC.
Selon la pièce, VMT peut inspecter les dimensions critiques :
L'équipement d'inspection peut inclure :
Les dimensions critiques peuvent être contrôlées pendant la production afin d'identifier les dérives du processus avant qu'elles n'affectent un lot entier.
Pour les projets appropriés, VMT effectue un contrôle à 100 % des dimensions critiques et peut fournir des rapports d'inspection dimensionnelle ou CMM selon les exigences du client.
Pour une nouvelle pièce sur mesure, le premier article sert à confirmer la stabilité de l'ensemble du processus de fabrication.
Le premier article peut valider :
Si un problème est détecté, le processus peut être corrigé avant le début de la production à plus grande échelle.
Une fois le prototype et le premier article approuvés, les paramètres validés peuvent être standardisés pour la production pilote et la production en série.
Cela contribue à améliorer la constance d'un lot à l'autre.
La finition de surface n'est pas considérée comme une étape finale indépendante.
Pour l'anodisation, le plaquage, le polissage, le PVD, la passivation ou d'autres finitions, VMT examine comment le procédé peut affecter :
Ceci est important car une dimension correcte avant la finition peut ne plus l'être par la suite si l'accumulation de revêtement ou les exigences de masquage sont ignorées.
En tenant compte de la finition lors de la planification de l'usinage et du contrôle, la pièce finale livrée est contrôlée en fonction de son état d'assemblage réel.
Une fois toutes les opérations d'usinage et de finition terminées, la pièce finie est vérifiée par rapport au dessin et à la révision les plus récents.
Selon le projet, l'inspection finale peut comprendre :
Après validation, les pièces sont emballées en fonction de leur géométrie et des exigences de surface.
Pour les composants cosmétiques ou de précision, VMT peut utiliser :
pour réduire les rayures, les bosses et les contacts entre les pièces pendant le transport.
L'objectif est de garantir que l'état du produit qui réussit l'inspection finale soit identique à celui du produit que vous recevez.
VMT prend en charge l'intégralité du flux de travail de fraisage CNC personnalisé, du développement de prototypes à la production en série.
La même logique de contrôle de processus peut être appliquée à :
Revue DFM → Prototype → Validation du premier article → Lot pilote → Production en série → Inspection finale → Livraison
Ceci est particulièrement important lorsque votre projet exige non seulement un prototype acceptable, mais aussi des dimensions et une apparence stables sur plusieurs lots de production.
Conseil : Lors de l’évaluation d’un fournisseur de fraisage CNC, ne vous contentez pas de demander la tolérance machine ou le tarif horaire. Renseignez-vous sur la manière dont il contrôle le transfert de données, les montages, les déformations, le contrôle en cours de production, la finition de surface et la validation du premier article. Ces contrôles sont souvent déterminants pour la reproductibilité des résultats.
Un processus de fraisage CNC fiable ne se limite pas à la simple découpe d'une pièce. Le résultat final dépend de la maîtrise de l'ensemble du flux de travail : de la vérification des plans et de l'analyse de fabricabilité (DFM) à la planification des données, la conception des montages, l'ébauche, la finition, le contrôle, le traitement de surface et l'emballage final.
Si l'une de ces étapes est mal planifiée, des problèmes peuvent apparaître ultérieurement, tels que :
C’est pourquoi le meilleur moment pour maîtriser les risques d’usinage est avant le début de la production.
Chez VMT, vous pouvez nous envoyer vos dessins 2D et vos modèles CAO 3D pour une analyse technique avant usinage. Notre équipe peut évaluer vos :
Au besoin, nous pouvons fournir des commentaires sur la conception pour la fabrication (DFM) afin d'aider à identifier les caractéristiques susceptibles d'accroître la difficulté d'usinage, le coût, la déformation ou le risque d'inspection.
Pour les nouveaux projets, VMT prend en charge le flux de travail complet à partir de :
Revue DFM → Prototype → Validation du premier article → Lot pilote → Production en série → Inspection finale → Livraison
Que vous ayez besoin d'un prototype unique ou d'une production en série, l'objectif est le même : mettre au point un processus d'usinage qui produise des pièces non seulement dimensionnellement correctes, mais aussi stables à l'assemblage et homogènes d'un lot à l'autre.
Téléchargez votre dernière version :
VMT peut examiner votre projet et vous fournir un devis ainsi qu'un retour d'information sur la fabrication, basé sur la géométrie réelle de la pièce et les exigences de production.
Envoyez-nous vos plans, vos exigences et la quantité souhaitée. VMT étudiera votre projet et vous proposera une solution d'usinage ainsi qu'un devis.
Toutes les informations et tous les fichiers téléchargés sont sécurisés et confidentiels.
1 Dites-nous ce dont vous avez besoin
2. Obtenez une solution et un devis
3 Approuver la production
Courriel : inquiry@vimetal.com.cn
Vous devez fournir autant d'informations de fabrication que possible avant le début de la production.
Idéalement, envoyez :
Le modèle 3D définit la géométrie, tandis que le dessin 2D communique les exigences critiques de fabrication et d'inspection.
Si certaines informations sont manquantes, le fournisseur de machines CNC peut être amené à formuler des hypothèses, ce qui augmente le risque de différences de devis, d'erreurs d'usinage ou de problèmes d'assemblage.
Pour un nouveau projet, il est préférable de clarifier les exigences critiques avant de commencer la programmation FAO et la préparation des dispositifs de fixation.
Pour de nombreuses pièces usinées CNC sur mesure, proposer les deux options est la meilleure solution.
Le modèle 3D aide l'usine à comprendre :
Le dessin 2D fournit généralement des informations qui ne sont pas entièrement définies dans le modèle 3D, notamment :
Une pièce peut être géométriquement correcte selon le modèle 3D, mais échouer lors de l'assemblage si la tolérance fonctionnelle ou l'exigence de référence est mal comprise.
Si vous ne disposez que d'un modèle 3D, l'usinage reste possible pour les pièces les plus simples, mais les dimensions critiques et les exigences de finition doivent être confirmées avant la production.
L'ébauche et la finition ont des objectifs différents.
L'ébauche permet d'enlever efficacement la majeure partie de la matière.
L'usinage de finition contrôle les dimensions finales, la géométrie et la qualité de surface.
La séparation des deux étapes permet de réduire l'effet de :
Par exemple, si un grand logement de boîtier en aluminium est usiné directement à l'épaisseur de paroi finale lors de l'ébauche, les parois minces peuvent se déplacer après le desserrage de la pièce.
En conservant une marge d'usinage, l'usine peut inspecter la pièce après l'enlèvement important de matière, puis utiliser des passes de finition contrôlées pour atteindre la tolérance finale.
Pour les pièces sensibles à la déformation, un procédé tel que :
Ébauche → Semi-finition → Contrôle → Usinage de finition
est souvent plus stable que de couper directement à la taille finale.
Il n’y a pas de nombre fixe.
Le nombre de configurations dépend de :
Une plaque simple peut ne nécessiter qu'une seule installation.
Un logement peut nécessiter :
Les pièces plus complexes peuvent bénéficier d'un usinage à 4 ou 5 axes afin de réduire les repositionnements.
Cependant, un nombre réduit de configurations n'est pas toujours automatiquement préférable.
L'objectif réel est de minimiser les repositionnements inutiles tout en maintenant un maintien stable de la pièce et un accès aisé à l'outil.
Pour les éléments présentant des relations de position étroites, leur usinage dans la même configuration peut contribuer à réduire l'accumulation des tolérances.
Le délai dépend du fonctionnement de la fonctionnalité.
Les trous de dégagement ordinaires peuvent parfois être usinés plus tôt dans le processus.
Des fonctionnalités de précision telles que :
sont souvent usinées une fois les principales opérations d'ébauche terminées et la pièce devenue plus stable dimensionnellement.
Cela réduit le risque que l'enlèvement de matière ou la relaxation des contraintes ultérieurs modifient leur position finale.
Les discussions doivent également être planifiées en fonction de :
Pour les pièces anodisées, l'usine doit également confirmer si les trous taraudés nécessitent un masquage ou si l'accumulation de revêtement est acceptable.
La déformation des parois minces est généralement contrôlée tout au long du processus d'usinage plutôt que par une seule méthode.
Les contrôles courants comprennent :
Cette fixation est particulièrement importante.
Si une paroi mince est serrée trop fortement, elle peut être forcée en position pendant l'usinage puis reprendre sa forme initiale après relâchement.
Pour les pièces à haut risque, l'usine peut également desserrer et resserrer le composant après l'ébauche afin de vérifier si une redistribution des contraintes a provoqué un mouvement avant le début de l'usinage final.
L'inspection doit être effectuée à plusieurs étapes du processus de fraisage CNC.
Selon la pièce, une inspection peut avoir lieu :
Après usinage grossier
Pour vérifier la déformation et le stock restant.
Après repositionnement
Pour confirmer la précision de la récupération des données de référence et de la configuration.
Après usinage de précision
Pour vérifier le diamètre, la position et la qualité du filetage.
Après usinage terminé
Pour confirmer les dimensions et la géométrie finales.
Après finition de surface
Pour s'assurer que le revêtement, l'anodisation ou le plaquage n'ont pas altéré les caractéristiques fonctionnelles.
Pour une pièce neuve, le premier article doit normalement faire l'objet d'une inspection plus détaillée avant la mise en production du lot complet.
Cela permet de détecter les problèmes de processus avant qu'ils ne se répètent sur plusieurs parties.
Oui il peut.
Des processus tels que :
Les dimensions de surface ou l'ajustement peuvent varier.
Ceci est particulièrement important pour :
Par exemple, l'anodisation d'un alésage en aluminium peut réduire le diamètre intérieur utile.
L'équipe d'usinage doit donc déterminer avant la production si une caractéristique doit être :
Le traitement de surface doit être pris en compte dès la conception pour la fabrication (DFM) et la planification des processus, et non seulement après l'usinage.
Oui.
Une fois qu'un prototype ou un premier article est approuvé, le processus peut être standardisé pour la production en série.
Les améliorations typiques peuvent inclure :
L'objectif n'est pas seulement de réduire le temps de cycle.
Pour une production de masse, le procédé doit également maintenir :
Un procédé qui fonctionne pour un prototype peut donc nécessiter des dispositifs de fixation supplémentaires et une planification du contrôle qualité avant de convenir à des quantités de production plus importantes.


 +86 15099911516




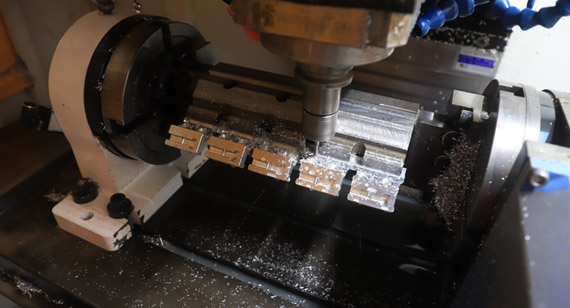
 Lire la suite