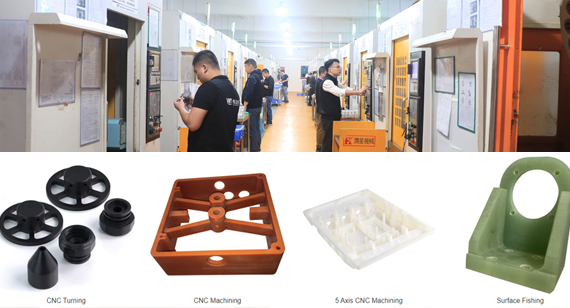
Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 3136 | Publié par VMT le 06 janvier 2023


Qu'est-ce que le matériau POM?
Le polyoxyméthylène homopolymère (POM) est un thermoplastique semi-cristallin résistant aux chocs et à l'abrasion. Acétal (acétal), Polyoxyméthylène (POM), Polyacétal (polyacétal), Polyformaldéhyde, Saigang, tels sont ses noms, et les plus courants sont le noir et le blanc. Bien qu'il soit de nature opaque, le POM est disponible dans une variété de couleurs.
Ce matériau présente une résistance mécanique et une rigidité élevées, de bonnes propriétés de glissement (faible coefficient de frottement) et une excellente résistance à l'usure. Comme l'acétal absorbe peu d'eau et présente une excellente stabilité dimensionnelle, il constitue un excellent choix pour les formes complexes et les pièces usinées avec précision.
Cependant, il est instable et se dégrade facilement dans des conditions acides et à haute température. Comme il contient une grande quantité d'oxygène dans ses molécules, il est difficile de lui conférer une résistance au feu et sa température de fonctionnement en continu varie d'environ -40°C à 120°C.
Le POM a deux variantes, l'homopolymère acétal POM-H et le copolymère acétal POM-C. Le POM-H est supérieur au POM-C en termes de dureté et de rigidité, et le point de fusion du POM-H (172-184°C) est supérieur à celui du POM-C (160-175°C) d'environ 10°C, la densité est de 1.410-1.420 g/cm3 et la cristallinité est de 75-85 %. Il existe également des POM modifiés avec des points de fusion plus élevés.
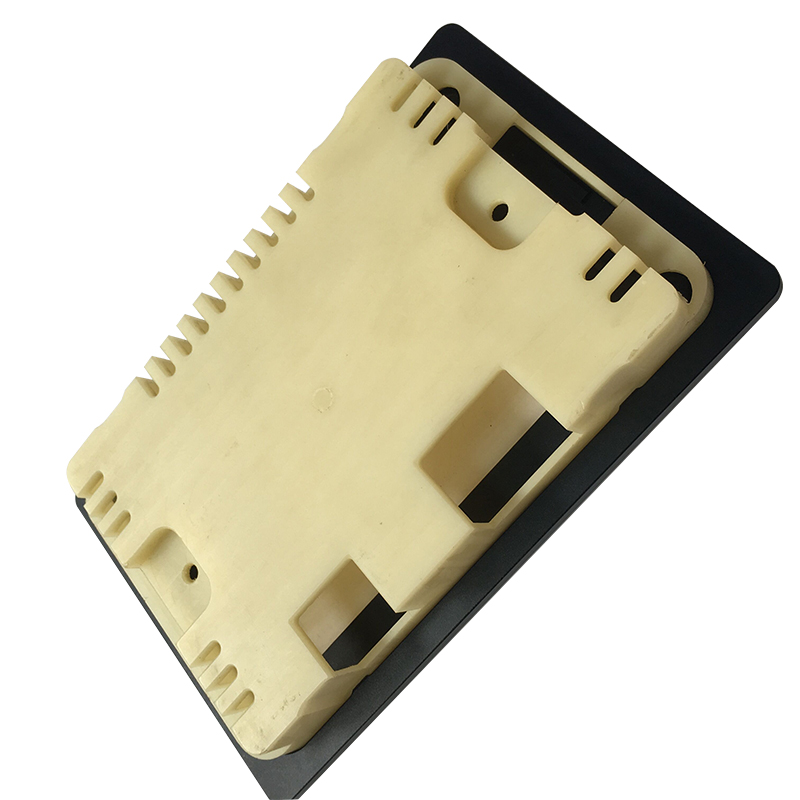
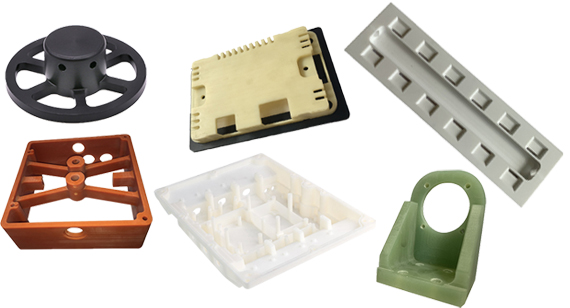
Avantages et inconvénients des matériaux d'usinage CNC POM :
Avantages des matériaux POM
Caractéristiques électriques
Le POM possède d'excellentes propriétés d'isolation thermique, associées à son excellente résistance mécanique, le POM est un matériau très approprié pour les composants électroniques.
Le POM peut également supporter des contraintes électriques importantes, ce qui le rend adapté à une utilisation comme isolant haute tension. Sa faible absorption d'humidité en fait également un excellent matériau pour garder les composants électroniques au sec.
Force mécanique
Avec une résistance à la traction de 7000 à 9000 PSI, le POM est également très dur, possède une forte ténacité et est moins dense que le métal. Il convient donc aux pièces légères qui doivent résister à une pression élevée.
Anti-fatigue
Le POM est un matériau très durable avec une excellente résistance à la rupture par fatigue dans une plage de températures de –40° à 80°C. De plus, sa résistance à la fatigue est moins affectée par l'humidité, les produits chimiques ou les solvants. Cette caractéristique en fait un matériau idéal pour les pièces qui doivent résister à des chocs et des contraintes répétés.
Résistance aux chocs
Le POM peut résister à un impact instantané sans défaillance, principalement en raison de sa très grande ténacité, et le POM spécialement traité peut offrir une plus grande résistance aux chocs.
Bonne stabilité dimensionnelle
La stabilité dimensionnelle mesure la capacité d'un matériau à conserver ses dimensions normales après une exposition à la pression, à la température et à d'autres conditions lors de l'usinage CNC. Le POM ne se déforme pas lors de l'usinage CNC, est bien adapté à l'usinage et peut atteindre des tolérances précises.
Propriétés de friction
Les pièces mécaniques mobiles sont généralement lubrifiées afin de réduire le frottement entre elles. Les pièces usinées CNC en POM sont naturellement lisses et ne nécessitent aucune lubrification. Cette caractéristique peut être mise à profit dans les machines où l'utilisation de lubrificateurs externes risquerait de contaminer le produit, comme dans les robots de cuisine.
Solidité
La haute résistance à la traction et la durabilité du POM en font un matériau approprié pour les applications à fortes contraintes. Le POM est très résistant et est souvent utilisé en remplacement de l’acier et des alliages d’aluminium.
Résiste à l'humidité
Même dans les conditions les plus humides, le POM absorbe très peu d'eau. Cela signifie qu'il conserve son intégrité structurelle même dans les applications sous-marines.
Résistance au fluage
Le POM est un matériau très résistant qui peut supporter de nombreuses contraintes sans se détériorer. Cette durabilité exceptionnelle en fait le matériau de choix pour les pièces de nombreux secteurs industriels.
Isolation électrique
Le POM est un excellent isolant. Grâce à cette propriété, il est utilisé dans de nombreux produits électroniques.
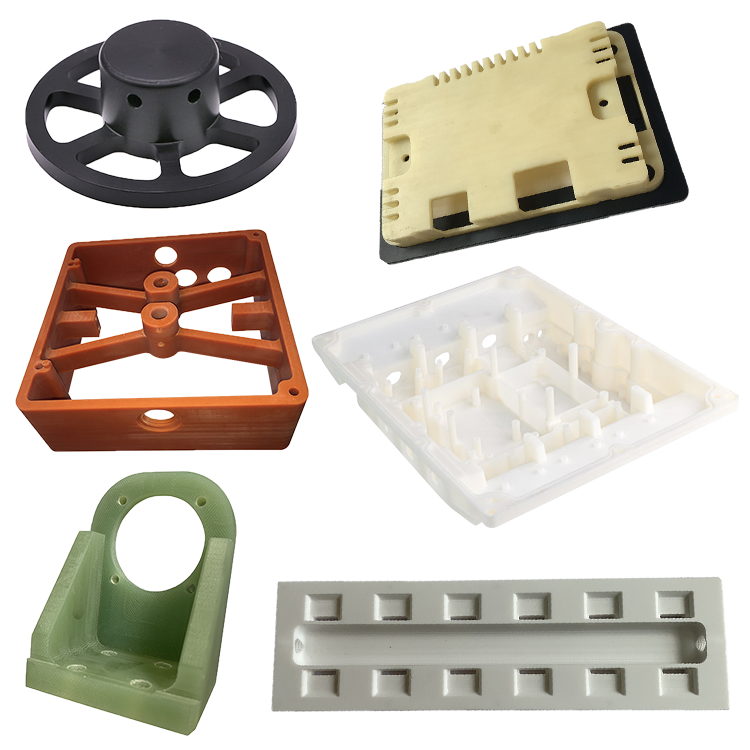
Inconvénients des matériaux d'usinage CNC POM
faible adhérence
En raison de sa résistance chimique, le POM ne répond pas bien aux adhésifs, ce qui rend son collage difficile.
Inflammable
Le POM n'est pas autoextinguible et brûle jusqu'à ce qu'il n'y ait plus d'oxygène. Pour lutter contre un incendie de POM, il faut un extincteur de classe A.
Sensibilité à la chaleur :
L'usinage CNC du POM à haute température peut entraîner une déformation.
Problèmes fréquemment rencontrés lors de l'usinage CNC des matériaux POM
En général, les principaux problèmes rencontrés sont la déformation et la fissuration de l'usinage CNC. Il existe également deux types courants de fissuration ici, l'une est la fissuration directe lors de l'usinage CNC, et l'autre est la fissure cachée (généralement la cause de contraintes internes). Usinage CNC Il se fissurera lentement après cela, et ce sera un casse-tête.
Avant d’aborder ces questions, parlons du choix des matériaux et de la production d’essai.
Les bons matériaux permettent d'éviter dans une large mesure les déformations importantes. Par conséquent, en termes de sélection des matériaux, privilégiez l'utilisation de matériaux POM importés (ou POM modifiés) pour l'usinage CNC. La qualité des matériaux POM nationaux varie et le degré de déformation est souvent plus important et instable entre les lots (impuretés, quelques piqûres similaires à des fissures à l'intérieur).
Quel que soit le matériau POM utilisé (importé ou local), il est impératif de réaliser un essai de fabrication avant l'usinage CNC . Si les lots de matériaux sont différents, un essai est également recommandé.
Sélection d' Outils d'usinage CNC
Étant donné que le POM présente une faible dureté et une faible force de coupe, les outils en acier rapide et en carbure cémenté sont suffisants pour le traitement, et le tranchant du couteau doit être tranchant pour réduire la chaleur de coupe. Les outils de tournage PCD peuvent être utilisés en option dans le tournage CNC.
Traitement du matériau POM (recommandé doit être effectué)
Si le matériau POM sélectionné n'est pas bon ou si les exigences de tolérance dimensionnelle sont relativement élevées, il est recommandé d'effectuer un traitement de recuit après l'ébauche pour éliminer sa contrainte interne, ce qui peut réduire considérablement la déformation après la finition.
Il existe certaines différences entre les différents fabricants ou les différentes qualités de matériaux POM. Les paramètres de processus suivants sont fournis à titre indicatif uniquement :
Après l'usinage grossier, il est recuit dans un bain d'huile (dans de l'huile chaude) ou dans un bain d'air (dans un four). Ajustez la température de recuit, qui est généralement de 10 à 20 °C (environ 140 à 150 °C) inférieure à la température de déformation à chaud du produit. Pour le recuit dans un bain d'huile, le temps de recuit est augmenté de 40 à 60 minutes pour chaque 5 mm d'épaisseur de paroi, pour le recuit dans un bain d'air, le temps de recuit est augmenté de 20 à 30 minutes pour chaque 5 mm d'épaisseur de paroi, une fois terminé, refroidissez naturellement à température ambiante.
Une autre méthode de recuit « méthode de la terre » (température de recuit 100°C)
Lorsque la température ambiante des pièces CNC est inférieure à 80 °C, faites-les bouillir dans de l'eau bouillante pendant 5 à 6 heures après l'usinage grossier et refroidissez-les naturellement à température ambiante.
Un temps suffisant peut également adopter la méthode de vieillissement naturel.
Après un traitement grossier, il doit être placé naturellement à température ambiante (de préférence à température constante) pendant environ une semaine.
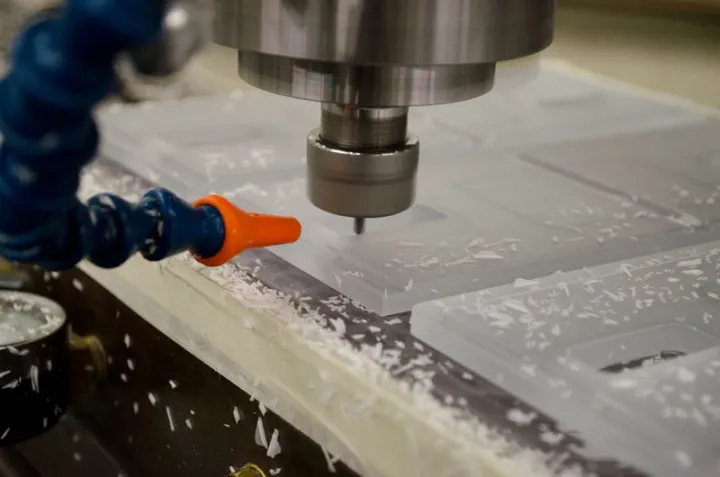
Causes courantes de déformation et contre-mesures
Tout d’abord, il est préférable de s’assurer que la taille de la pièce brute est standard et cohérente pendant l’usinage CNC, ce qui est plus propice à saisir une déformation relativement cohérente et à contrôler la tolérance dans une plage relativement proche.
1. Le serrage provoque une déformation
Le matériau POM se déformera lorsqu'il sera serré et reviendra à son état d'origine une fois relâché. À ce stade, vous pouvez envisager de modifier la forme de serrage, le but étant d'augmenter la surface de contact de la pièce. Par exemple, l'étau d'établi amortit les objets, les fixe avec de la colle, etc. Pour les plaques plus grandes, des ventouses à vide peuvent être utilisées, mais la pièce brute doit être plate. Il est recommandé de fixer d'abord un côté avec de la colle, puis de le balayer, puis d'utiliser la ventouse pour fixer la surface lissée pour l'usinage grossier. Il existe également une sorte de ventouse gelée fixée dans l'industrie. On dit que cela peut également être fait. Je ne l'ai pas essayé. Voyons si quelqu'un peut partager son expérience.
2. La chaleur de coupe provoque une déformation
Le matériau POM a une faible résistance à la chaleur, est sensible à la chaleur et se déforme facilement en raison d'un refroidissement insuffisant pendant le traitement. Tout d'abord, l'outil doit être tranchant, de sorte que la chaleur générée pendant la coupe soit relativement faible. Deuxièmement, la quantité de coupe peut être réduite, la coupe peut être divisée en plusieurs fois et le liquide de refroidissement peut être augmenté. Le but est de réduire autant que possible la génération de chaleur ou d'éliminer rapidement la chaleur générée pendant le processus de coupe.
3. Déformation élastique
Le matériau POM présente une élasticité relativement élevée. Lors de la découpe, la pièce en contact avec l'outil se déformera vers l'intérieur en raison de l'élasticité du matériau. Lorsque l'outil quitte la pièce, la pièce coupée et pressée produira une certaine déformation. À ce stade, il est nécessaire d'effectuer plusieurs réglages de compensation de l'outil en fonction de l'effet de coupe réel. La découpe en plusieurs cycles avec une petite quantité de coupe pendant le traitement peut réduire la déformation dimensionnelle causée par l'élasticité du matériau.
4. Déformation par contrainte interne
Étant donné que le coefficient de dilatation thermique des plastiques techniques est supérieur à celui des métaux, lorsque la surépaisseur d'usinage est importante, une déformation se produit en raison de l'élimination des contraintes internes. Tout d'abord, il est nécessaire de sélectionner et de traiter correctement les matériaux (comme mentionné ci-dessus). Deuxièmement, lorsque la quantité de matière enlevée est relativement importante, essayez de placer un matériau aussi épais que possible, contrôlez la marge et utilisez un usinage symétrique (que la conception de la pièce elle-même soit raisonnable ou non est en fait critique) pour compenser les contraintes et la déformation causées par l'usinage.
Une fois terminé, vous devez également faire attention au contrôle de la température pendant le transfert et le stockage. Si possible, maintenez la température pour éviter la déformation des pièces due aux changements de température. Dans le même temps, n'oubliez pas de protéger la surface pour éviter les rayures et autres.
Causes courantes de fissuration
Le degré de déformation mentionné précédemment est plus susceptible de se fissurer, mais ce n'est qu'une partie de la raison. Les fissures des matériaux POM pendant le fonctionnement peuvent également être dues aux facteurs suivants :
1. La quantité de couteau mangée est trop importante lors de l'usinage CNC ;
2. Utilisez directement un foret plus gros pour percer des trous, et la force de coupe est trop grande pour presser et fissurer ;
3. Lors de l'usinage CNC de trous profonds, le foret n'est pas rétracté à plusieurs reprises pour éliminer les copeaux, les copeaux ne sont pas suffisamment évacués et des fissures d'extrusion se forment ;
4. Refroidissement insuffisant, refroidissement insuffisant du trou de perçage, entraînant une chaleur et une force de coupe élevées et des fissures ;
5. Si la vitesse d’alimentation est trop rapide, la contrainte à l’intérieur de la barre POM se fissurera ;
6. Lors du perçage, le tranchant du foret est usé et le foret n'est pas réparé à temps, et le foret dur entraîne des fissures.
Sélection de méthodes d'usinage CNC
Le refroidissement est nécessaire pendant l'usinage CNC pour réduire l'usure et conduire la chaleur pour éviter la fusion. Il est recommandé d'utiliser d'abord un refroidissement par air comprimé ou une lubrification solide, suivi d'un liquide de refroidissement. La vitesse de rotation ne doit pas être trop rapide et la quantité d'avance et d'engagement ne doit pas être trop importante. L'angle de coupe et l'angle arrière de l'outil peuvent être légèrement plus grands et le tranchant doit être tranchant. Les outils de tournage en acier rapide couramment utilisés ont un angle de coupe d'environ 25° à 40° et un angle arrière d'environ 10° à 20°, et la force de serrage du mandrin doit être aussi faible que possible.
Forage Horizontaux
Ne pas percer directement avec un foret de grande taille. Il est recommandé de percer d'abord un petit trou, puis d'aléser à faible vitesse. Le foret doit être bien affûté et les forets suivants peuvent être utilisés comme référence : angle au sommet 60°~90°, angle d'hélice 10°~20°, angle de coupe 0°, angle arrière 10°~15°. Lors du perçage, la force dans le sens d'avance ne doit pas être trop importante et l'outil doit être rétracté à temps (généralement de 5 à 6 mm de profondeur) pour l'élimination des copeaux et le refroidissement. Pour le perçage de trous traversants, la vitesse d'avance doit être réduite lors du perçage rapide, afin que le foret ne repousse pas le matériau dans le sens axial.
À l'exception des différents outils, ils sont généralement les mêmes, c'est-à-dire que le serrage doit éviter la déformation, garder l'outil tranchant, la vitesse d'avance doit être faible et le refroidissement doit être suffisant.
Rabotage
Ce type de traitement est relativement rare et les matériaux POM, qu'il s'agisse de plaques ou de barres, sont relativement plats. Il n'est pas conseillé d'utiliser des couteaux plats lors du rabotage du rabot, et des couteaux tranchants doivent être utilisés pour le traitement, et l'angle du dos des couteaux doit être petit, sinon il est facile de le fissurer ou de le faire tomber.
Applications de l'usinage CNC du plastique POM
1. Industrie automobile
Dans le secteur automobile, le plastique POM trouve des applications dans les composants du système de carburant, les lève-vitres et diverses pièces intérieures et extérieures.
2. Composants électroniques et électriques
Les propriétés isolantes électriques du POM le rendent adapté à la production de connecteurs, de commutateurs et de composants isolants dans l'électronique.
3. Biens de consommation et appareils électroménagers
Le plastique POM est largement utilisé dans la fabrication de fermetures à glissière, de boucles, de poignées et d’autres composants pour les biens de consommation et les appareils électroménagers.
4. Dispositifs médicaux
Dans le domaine médical, le POM est utilisé pour produire des instruments chirurgicaux, des systèmes d'administration de médicaments et d'autres dispositifs médicaux en raison de sa biocompatibilité.
5. Pièces d'ingénierie et industrielles
La résistance mécanique et la résistance à l’usure du POM en font un excellent choix pour divers composants techniques et industriels.
Conclusion
L'usinage CNC des plastiques POM offre une solution convaincante pour la fabrication de composants de haute précision dotés d'excellentes propriétés mécaniques et d'une grande durabilité. Sa large gamme d'applications dans divers secteurs industriels souligne son importance dans les processus de fabrication modernes.
Ce qui précède concerne les connaissances et les problèmes rencontrés dans l'usinage CNC des matières plastiques POM, j'espère que cela vous sera utile.


 +86 15099911516




 Lire la suite