Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /
Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 516 | Publié par VMT le 22 novembre 2022


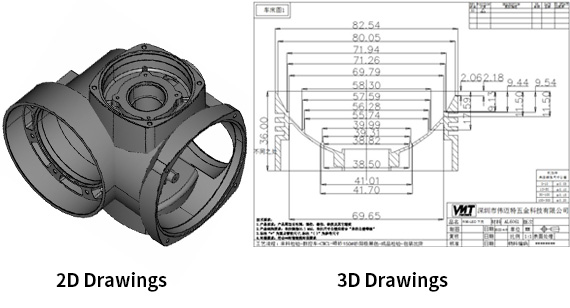
Le dessin de conception des pièces d'usinage CNC est l'une des principales bases du traitement des produits dans une entreprise. Le dessin de conception des pièces a une relation très importante avec la précision et la qualité des produits d'usinage CNC. Par conséquent, lors de la conception du dessin de pièce, il est également nécessaire de respecter certaines exigences techniques en fonction des performances et des caractéristiques du produit. Dans cet article, VMT présentera en détail les exigences techniques des dessins de pièces générales.
1) Exigences relatives au traitement thermique
1. Profondeur de cémentation 0.3 mm.
2. Effectuer un traitement de vieillissement à haute température.
3. Après trempe et revenu, HRC50~55.
4. Trempe haute fréquence pour pièces CNC, revenu à 350~370℃, HRC40~45.
1. La zone de tolérance de coulée est symétrique à la configuration dimensionnelle de base de la pièce moulée brute.
2. La tolérance de forme non marquée doit répondre aux exigences de la norme GB1184-80.
3. L'écart admissible de la dimension de longueur non marquée est de ± 0.5 mm.

3). Exigences techniques générales
2. Pièces d'usinage CNC pour éliminer le tartre.
3. Il ne doit pas y avoir de rayures, de rayures et d'autres défauts qui endommagent la surface des pièces sur la surface des pièces CNC.
4) Exigences en matière d'usinage et d'assemblage CNC
1. Lors de l'assemblage, la goupille conique et le trou doivent être peints et inspectés, et le taux de contact ne doit pas être inférieur à 60 % de la longueur correspondante et doit être uniformément réparti.
2. La clavette plate et les deux côtés de la rainure de clavette sur l'arbre doivent être en contact uniforme et il ne doit y avoir aucun espace entre les surfaces de contact.
3. Le nombre de surfaces de dents en contact avec l'ensemble cannelé en même temps ne doit pas être inférieur à 2/3, et le rapport de contact ne doit pas être inférieur à 50 % dans le sens de la longueur et de la hauteur des dents cannelées.
4. Une fois les clavettes plates (ou cannelures) de l'ajustement coulissant assemblées, les pièces relatives peuvent se déplacer librement sans serrage inégal.
5. Après le collage, retirez l’excédent de colle qui s’écoule.
6. La bague extérieure du roulement et le trou semi-circulaire du siège de roulement ouvert et du couvercle de roulement ne doivent pas être bloqués.
7. La bague extérieure du roulement doit être en bon contact avec le trou semi-circulaire du siège de roulement ouvert et le couvercle de roulement. Lors de l'inspection avec coloration, elle doit être symétrique à 120° par rapport à la ligne centrale avec le siège de roulement et à 90° par rapport à la ligne centrale avec le couvercle de roulement. contact uniforme. Lors de la vérification avec une jauge d'épaisseur dans la plage ci-dessus, la jauge d'épaisseur de 0.03 mm ne doit pas être insérée dans 1/3 de la largeur de la bague extérieure.
8. Une fois la bague extérieure du roulement assemblée, elle doit être en contact uniforme avec la face d'extrémité du chapeau de roulement à l'extrémité de positionnement.
9. Une fois le roulement installé, il doit être flexible et stable pour pouvoir tourner à la main.
10. Les surfaces de joint des coussinets supérieur et inférieur doivent être étroitement attachées et ne peuvent pas être vérifiées avec une jauge d'épaisseur de 0.05 mm.
11. Lors de la fixation de la douille de palier avec la goupille de positionnement, percez la charnière et faites correspondre la goupille à condition que l'embouchure et la face d'extrémité de la douille soient au même niveau que la face d'ouverture et de fermeture et la face d'extrémité du trou de palier concerné. Une fois la goupille enfoncée, elle ne doit pas être desserrée.
12. Le corps du roulement et le siège du roulement sphérique doivent être en contact uniforme et le contact ne doit pas être inférieur à 70 %.
13. Lorsque la surface du revêtement de palier en alliage est jaune, il n'est pas autorisé de l'utiliser et il n'y a pas de phénomène de nucléation dans l'angle de contact spécifié. La zone de nucléation en dehors de l'angle de contact ne doit pas être supérieure à 10 % de la surface totale de la zone sans contact.
14. La face d'extrémité de référence de l'engrenage (engrenage à vis sans fin) et l'épaulement de l'arbre (ou la face d'extrémité du manchon de positionnement) doivent s'emboîter et être vérifiées à l'aide d'une jauge d'épaisseur de 0.05 mm. Les exigences de verticalité de la face d'extrémité de référence de l'engrenage et de l'axe doivent être garanties.
15. La surface de joint de la boîte de vitesses et du couvercle doit être en bon contact.
16. Vérifiez et éliminez soigneusement les angles vifs, les bavures et les corps étrangers laissés lors du traitement des pièces avant l'assemblage. Assurez-vous que les joints ne sont pas rayés lors de leur installation.
17. Chaque joint doit être saturé d'huile avant l'assemblage.
18. L'assemblage des roulements peut être chauffé avec de l'huile, et la température de l'huile ne doit pas dépasser 100 °C.
19. Une fois l'engrenage assemblé, les points de contact et le jeu de la surface des dents doivent répondre aux exigences des normes GB10095 et GB11365.
20. L'utilisation de garnitures d'étanchéité ou de produits d'étanchéité est autorisée lors de l'assemblage de systèmes hydrauliques, mais il convient de les empêcher de pénétrer dans le système.
21. Les pièces et composants (y compris les pièces sous-traitées et les pièces externalisées) qui entrent dans l'assemblage doivent avoir un certificat du service d'inspection avant de pouvoir être assemblés.
22. Les pièces usinées CNC doivent être nettoyées et nettoyées avant l'assemblage, et il ne doit y avoir aucune bavure, bavure, écailles d'oxyde, rouille, éclats, huile, colorants et poussière.
23. Avant l'assemblage, les principales dimensions d'ajustement des pièces et des composants, en particulier les dimensions d'ajustement serré et la précision associée, doivent être vérifiées.
24. Les pièces ne doivent pas être heurtées, rayées ou corrodées pendant le processus d'assemblage.
25. Lors du serrage des vis, des boulons et des écrous, il est strictement interdit de frapper ou d'utiliser des embouts et des clés inadaptés. 10. Les éléments de fixation avec le couple de serrage spécifié doivent être serrés avec une clé dynamométrique et serrés selon le couple de serrage spécifié.
26. Lorsque la même pièce est fixée avec plusieurs vis (boulons), chaque vis (boulon) doit être serrée en croix, symétriquement, progressivement et uniformément.
5). Bords et coins des pièces usinées CNC
1. Les coins pointus/les bords tranchants sont émoussés.
2. Le rayon d'angle R5 n'est pas spécifié.
3. Le chanfrein non marqué est de 2×45°.
6). Exigences en matière de revêtement
1. L'intervalle de temps entre la surface à revêtir par grenaillage ou décapage manuel de la rouille et l'application de l'apprêt ne doit pas dépasser 6 heures.
2. Les surfaces des pièces rivetées en contact les unes avec les autres doivent être recouvertes d'une peinture antirouille d'une épaisseur de 30 à 40 μm avant l'assemblage. Les bords de recouvrement doivent être fermés avec de la peinture, du mastic ou de la colle. L'apprêt endommagé par le traitement ou le soudage doit être repeint.
3. Avant de peindre la surface de toutes les pièces en acier à peindre, la rouille, le tartre, la graisse, la poussière, la boue, le sel et la saleté doivent être éliminés.
4. Avant d'éliminer la rouille, utilisez un solvant organique, une lessive, un émulsifiant, de la vapeur, etc. pour éliminer la graisse et la saleté de la surface des pièces en acier.
7). Exigences en matière de tuyauterie
1. Lors du montage, serrez les colliers de serrage, les supports, les brides et les joints fixés avec des raccords filetés pour éviter tout desserrage.
2. La partie soudée du tube préfabriqué doit être soumise à un essai de pression.
3. Lorsque la tuyauterie est remplacée ou transportée, l'orifice de séparation de la tuyauterie doit être bloqué avec du ruban adhésif ou un tuyau en plastique pour empêcher l'entrée de débris, et une étiquette doit être apposée.
4. Tous les tuyaux doivent être exempts de bavures, de bavures et de chanfreins avant l'assemblage. Utilisez de l'air comprimé ou d'autres méthodes pour éliminer les débris et la rouille collés à la paroi intérieure du tuyau.
5. Avant l'assemblage, tous les tubes en acier (y compris les tubes préfabriqués) doivent être dégraissés, décapés, neutralisés, lavés à l'eau et antirouille.
8). Exigences relatives au soudage de réparation
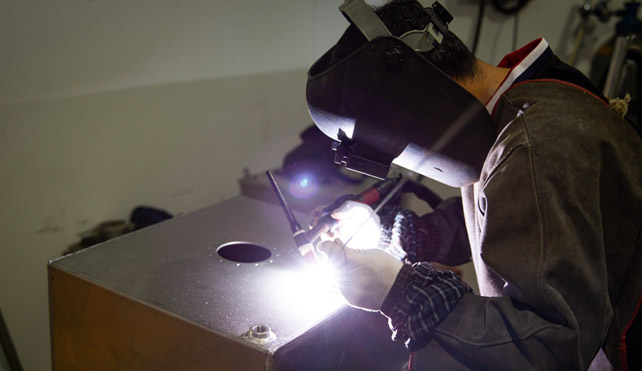
1. Le soudage doit être effectué en position horizontale autant que possible.
2. Pendant le soudage de réparation, l'électrode ne doit pas trop osciller latéralement.
3. Lors du soudage de surface de pièces moulées en acier, le recouvrement entre les cordons de soudure ne doit pas être inférieur à un tiers de leur largeur. La matière à souder doit être abondante et la surface de soudure exempte de brûlures, de fissures et de nodules apparents. L'aspect du cordon de soudure doit être esthétique et exempt de défauts tels que bavures, scories, porosités, fissures et projections ; la vague de soudure doit être uniforme.
4. Les défauts doivent être complètement éliminés avant le soudage, la surface de la rainure doit être lisse et lisse et il ne doit pas y avoir de coins pointus.
5. Selon les défauts des pièces moulées en acier, les défauts dans la zone de soudage peuvent être éliminés par excavation à la pelle, meulage, gougeage à l'arc au carbone, coupage au gaz ou traitement mécanique.
6. La saleté telle que le sable collant, l'huile, l'eau, la rouille et d'autres saletés dans un rayon de 20 mm autour de la zone de soudage et de la rainure doivent être soigneusement nettoyées.
7. Pendant toute la durée du processus de soudage , la température de la zone de préchauffage de la pièce en acier coulé ne doit pas être inférieure à 350 °C.
9). Exigences relatives au casting
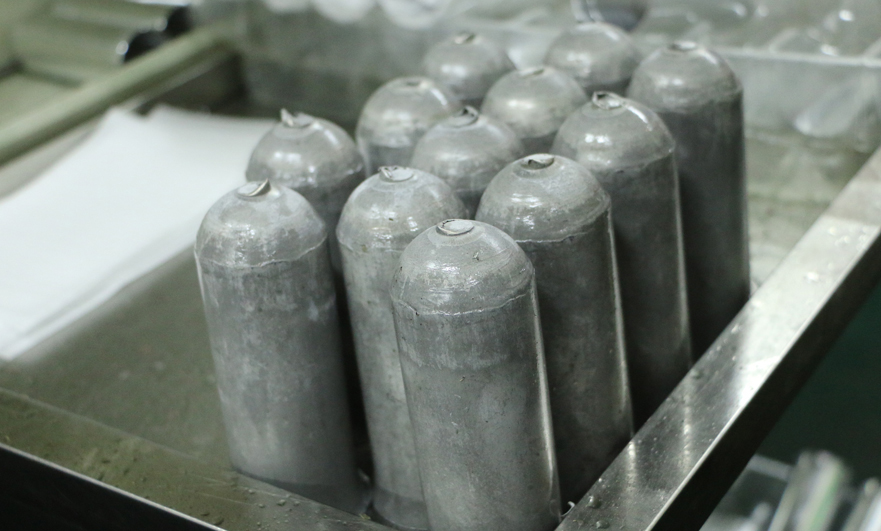
1. Le sable de moulage, le sable de noyau, l'os de noyau, le sable succulent, le sable collant, etc. sur la pièce moulée doivent être lissés et nettoyés.
2. La correction du mauvais type et de l'écart de moulage du bossage doit être effectuée pour obtenir une transition en douceur et garantir la qualité de l'apparence.
3. Pour les rides sur la surface non usinée de la pièce moulée, la profondeur est inférieure à 2 mm et l'espacement doit être supérieur à 100 mm.
4. Les surfaces non usinées des pièces moulées des machines doivent être grenaillées ou traitées au rouleau pour répondre aux exigences de propreté Sa2 1/2.
5. Les pièces moulées doivent être durcies à l'eau.
6. La surface de la pièce moulée doit être plane et la porte, la bavure, le sable collant, etc. doivent être nettoyés.
7. Les pièces moulées ne doivent pas présenter de défauts de moulage tels que des cloisons froides, des fissures et des trous préjudiciables à l'utilisation.
8. Les espaces froids, les fissures, les cavités de retrait, les défauts pénétrants et les défauts incomplets graves (tels que sous-coulée, dommages mécaniques, etc.) ne sont pas autorisés sur la surface de la pièce moulée.
9. Les pièces moulées doivent être nettoyées sans bavures ni bavures. Les rehausses de coulée sur la surface non traitée doivent être nettoyées et affleurer la surface des pièces moulées.
10. Les caractères et signes moulés sur la surface non usinée des pièces moulées doivent être clairement identifiables, et les positions et les polices doivent répondre aux exigences des dessins.
11. La rugosité de la surface non usinée de la pièce moulée, moulage au sable R, ne dépasse pas 50 µm.
12. Les pièces moulées doivent être exemptes de masselottes de coulée, d'éperons volants, etc. La quantité résiduelle de masselotte de coulée sur la surface non usinée doit être nivelée et polie pour répondre aux exigences de qualité de surface.
13. Le sable de moulage, le sable de noyau et l'os de noyau doivent être retirés de la pièce moulée.
14. La pièce moulée comporte des parties inclinées et sa zone de tolérance dimensionnelle doit être disposée symétriquement le long du plan incliné.
10). Exigences relatives aux pièces usinées CNC
1. Roulage et finition de la surface, il ne doit pas y avoir de pelage après le roulage.
2. Après le traitement thermique final, il ne doit pas y avoir de traces d'oxyde sur la surface des pièces. Les surfaces de contact finies et les surfaces des dents ne doivent pas être recuites.
3. La surface du filetage usiné CNC ne doit présenter aucun défaut tel que des irrégularités telles que des boursouflures, des bosses, des boucles aléatoires et des bavures.
4. Les pièces usinées CNC doivent être inspectées et acceptées conformément à la procédure, et ne peuvent être transférées à la procédure suivante qu'après avoir passé l'inspection de la procédure précédente.
5. Les pièces après usinage CNC ne doivent pas présenter de bavures.
6. Les pièces finies ne doivent pas être posées directement sur le sol et les mesures de soutien et de protection nécessaires doivent être prises. La surface usinée ne doit pas présenter de rouille, de bosses, de rayures et d'autres défauts qui affectent les performances, la durée de vie ou l'apparence.
11). Exigences de forgeage

1. Les pièces forgées ne doivent présenter ni fissures, ni plis, ni aucun autre défaut d'aspect visible susceptible d'affecter leur utilisation. Les défauts localisés peuvent être éliminés, mais la profondeur d'usinage ne doit pas excéder 75 % de la surépaisseur. Les défauts présents sur la surface non usinée de la pièce forgée doivent être éliminés et présenter une transition lisse.
2. Les pièces forgées ne sont pas autorisées à avoir des taches blanches, des fissures internes et des cavités de retrait résiduel.
3. Les buses et les colonnes montantes des lingots doivent avoir une quantité de coupe suffisante pour garantir que les pièces forgées ne présentent pas de trous de retrait ni de déflexion importante.
4. Les pièces forgées doivent être forgées sur une presse à forger d'une capacité suffisante pour garantir que l'intérieur des pièces forgées est entièrement forgé.
Ce qui précède sont les 11 exigences techniques sur le dessins de pièces d'usinage CNC de précision, tu l'as appris ?


 +86 15099911516



 Lire la suite