Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 472 | Publié par VMT le 15 janvier 2022


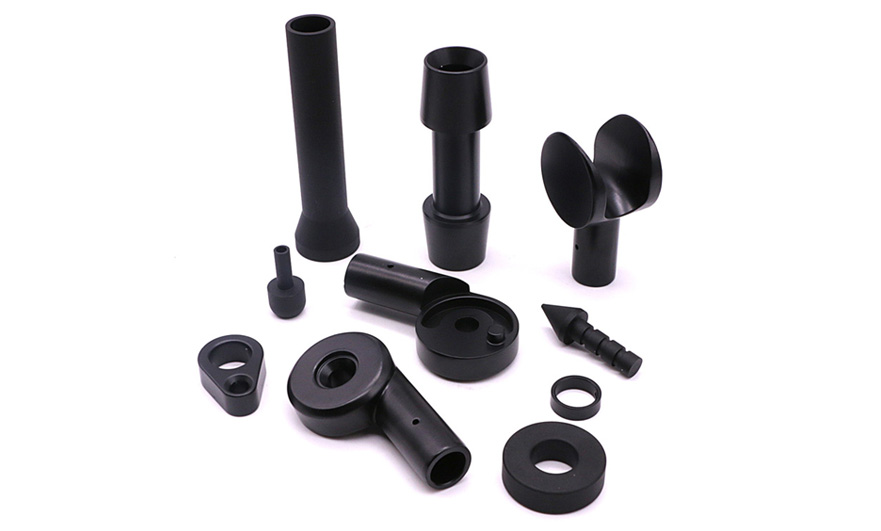
Le processus d'usinage CNC des manchons varie selon leur fonction, leur forme, leur matériau, leur traitement thermique et leurs dimensions. Du point de vue de leur forme, on distingue deux grandes catégories : les manchons courts et les manchons longs. Leurs méthodes de fixation et d'usinage CNC diffèrent considérablement et seront détaillées ci-dessous.
La clé de la plupart des pièces usinées CNC à manchon est de savoir comment garantir la coaxialité entre le trou intérieur et la surface extérieure, la perpendiculaire entre la face d'extrémité et son axe, la précision dimensionnelle correspondante, la précision de la forme et l'épaisseur des pièces à manchon sont minces et faciles à déformer. caractéristiques du processus. Dans l'ordre des pièces usinées CNC, le principe de première priorité est utilisé pour traiter deux situations :
Le premier cas est le suivant : ébauche du cercle extérieur → ébauche et finition du trou intérieur → usinage final du cercle extérieur. Cette solution est adaptée à l'usinage de pièces de manchon dont la surface extérieure est la surface la plus importante ;
Le deuxième cas est le suivant : ébauche du trou intérieur → ébauche et finition du cercle extérieur → finition finale du trou intérieur. Cette solution est adaptée à l'usinage de pièces de manchon où la surface du trou intérieur est la surface la plus importante.
La coaxialité des surfaces intérieures et extérieures des pièces du manchon et la perpendiculaire entre la face d'extrémité et l'axe du trou ont généralement des exigences élevées. Pour garantir ces exigences, les méthodes suivantes sont généralement utilisées :
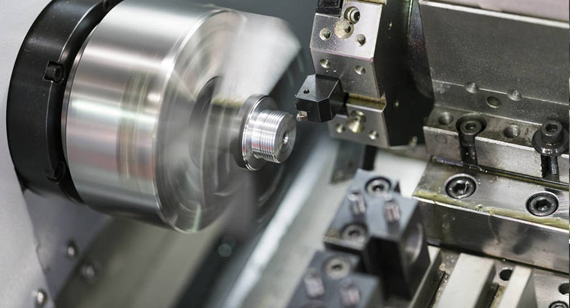
1) En un seul serrage, toutes les surfaces intérieures et extérieures ainsi que leurs surfaces d'extrémité sont traitées, ce qui permet d'éliminer l'erreur de serrage de la pièce et d'obtenir une grande précision de positionnement mutuel. Cependant, en raison du processus concentré, il n'est pas pratique pour les manchons longs de plus grande taille, il est donc principalement utilisé pour le tournage de manchons plus petits.
2) L'usinage CNC de la surface principale est réalisé en plusieurs étapes. Dans cette méthode, le trou intérieur et le cercle extérieur sont basés l'un sur l'autre et le traitement est répété. Chaque processus prépare une surface de base de positionnement avec une précision plus élevée pour le processus suivant, ce qui permet d'obtenir une précision de positionnement mutuelle élevée.
La particularité du processus de fabrication des pièces à manchon réside dans le fait que l'épaisseur de la paroi du trou est faible et que la déformation est souvent causée par des facteurs tels que la force de serrage, la force de coupe, la contrainte interne et la coupe lors de l'usinage CNC. Pour cette raison, les points suivants doivent être pris en compte.
1) Afin de réduire l'influence de la force de coupe et de la chaleur de coupe, l'usinage CNC d'ébauche et de finition doit être effectué séparément.
2) Afin de réduire l'influence de la force de serrage, remplacez le serrage radial par un serrage axial ; si un serrage radial est nécessaire, la surface de la pièce de serrage doit être augmentée autant que possible pour uniformiser la force de serrage radiale. Utilisez des manchons de transition ou des manchons à ressort pour serrer la pièce, ou fabriquez des brides de processus pour augmenter la rigidité.
3) Afin de réduire les erreurs dues à la déformation thermique, le processus de traitement thermique doit être organisé entre les étapes d'ébauche et de finition. Après le traitement thermique des pièces de manchon, une déformation importante se produit généralement et il convient de veiller à agrandir de manière appropriée la marge de finition afin que la déformation causée par le traitement thermique puisse être éliminée pendant la finition.


 +86 15099911516




 Lire la suite