Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 290 | Publié par VMT le 07 juillet 2021


Dans la vie quotidienne, vous rencontrerez une variété de couleurs, chacun a sa couleur préférée, il y a beaucoup de gens qui ont des noirs préférés, qu'il s'agisse d'un maître du design ou d'un ordinaire, certaines personnes sont fascinées. C'est fasciné.
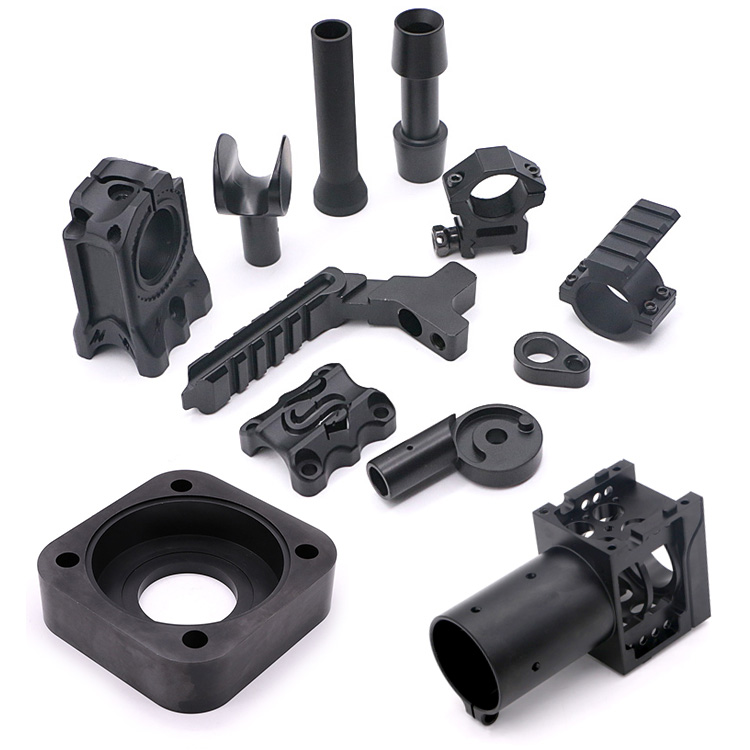
Qu'il s'agisse de costumes noirs classiques, d'objets du quotidien, de voitures ou d'œuvres d'art noirs, ces articles revêtent une importance particulière. Les pièces métalliques usinées en acier bénéficient également d'améliorations constantes. Si les produits en fer sont très pratiques, ils sont aussi très sensibles à la rouille. Au contact de l'air, l'oxygène provoque une réaction d'oxydation qui entraîne la formation de rouille. Soucieux de la durabilité de nos produits et de la protection de l'environnement, nous appliquons généralement un traitement de surface à l'arrière.
L'oxydation noire utilise divers produits chimiques pour produire des réactions chimiques à la surface des pièces métalliques usinées en acier afin d'y déposer un film d'oxyde noir.
L'oxydation noire a pour but d'empêcher l'oxydation des pièces métalliques usinées en acier, d'isoler complètement les pièces métalliques de l'air et d'améliorer la capacité antirouille. Une fois le noir oxydé, la brillance de la surface des pièces métalliques usinées en acier peut être augmentée, ce qui les rend plus belles et réduit le nombre de pièces. Déformation de la pièce causée par des forces internes ou externes.
Étant donné que l'oxydation noire des pièces métalliques usinées en acier présente de nombreux avantages tels qu'un temps de tournage d'usinage court, un faible coût, un fonctionnement simple et sûr, etc., elle est largement utilisée dans le traitement de surface des pièces métalliques usinées en acier ; mais en même temps, l'inconvénient de l'oxydation noire est également particulièrement évident, c'est-à-dire que la pollution est plus grave.
Le traitement de surface noir des pièces métalliques usinées en acier est composé d'asphalte ou de peinture, qui peut adhérer à la surface de l'acier pour obtenir une résistance à la corrosion après séchage.
Il existe aujourd’hui deux méthodes d’oxydation noire couramment utilisées.
L'une des méthodes consiste à utiliser un traitement alcalin pour noircir la surface des pièces en acier usinées . Ce procédé d'oxydation noire est généralement utilisé pour l'acier à haute teneur en carbone.
L’autre consiste à oxyder à température ambiante, et l’acier à faible teneur en carbone est couramment utilisé, ce qui a un meilleur effet.
L'oxydation noire à la surface de l'acier est également appelée oxydation bleue. La couche d'oxydation superficielle est dense et lisse pour protéger l'intérieur de la pièce de l'oxydation.
À une température élevée de 550°C, il devient bleu après oxydation, on parle alors d'oxydation bleue.
À basse température, la couche d'oxyde oxydé apparaît noire, c'est ce qu'on appelle l'oxydation noire.
Processus de production : processus d'opération bleu (noir) usinage de pièces métalliques tournées serrage → huilage → nettoyage → décapage passivation → oxydation → nettoyage → liquide de saponification → lavage à l'eau bouillante → inspection.
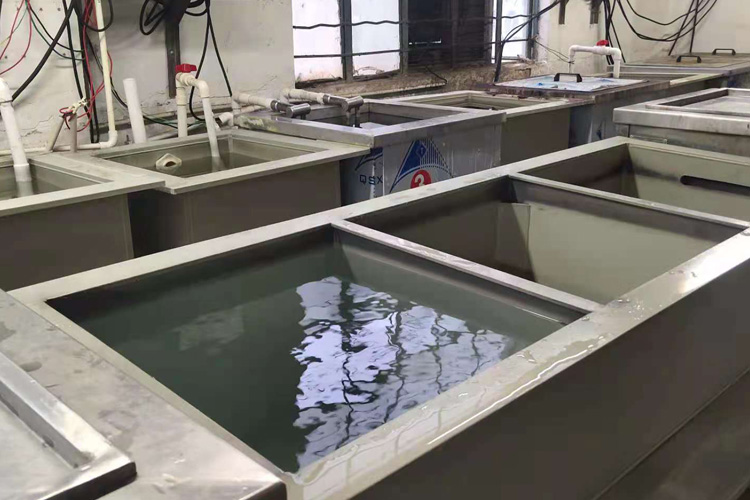
usinage de l'acier processus d'oxydation des pièces métalliques transformées
(1) Pièce à usiner
Utilisez une pièce à usiner, une taille, une conception et un montage professionnel. Il peut rester suffisamment de vides au milieu de la pièce à usiner et la pièce à usiner ne peut pas se toucher de telle sorte que chaque pièce en métal usinée puisse être complètement immergée dans une solution oxydée.
(2) Dégraissage
Le but est d'éliminer les taches d'huile sur la surface des pièces métalliques usinées en acier. Il ne doit pas y avoir de taches d'huile sur la surface de la pièce et un agent antirouille doit être utilisé pour le traitement antirouille. L'huile affectera la qualité de l'oxydation noire et contaminera le bain de liquide de dégraissage.
Chauffez l'huile à 80-90 ℃, puis plongez la pièce dans l'eau pendant 30 minutes. S'il y a plus de taches, le temps de graissage augmentera.
(3) Décapage
Le but du décapage est d'éliminer les oxydes et la rouille à la surface de la Usinage de pièces métalliques façonnées en acier. Même si aucune rouille n'est observée sur la surface, un décapage doit être effectué. Cela est bon pour l'oxydation et n'affecte pas la qualité.
La solution de décapage utilise généralement de l'acide chlorhydrique concentré industriel avec une concentration d'environ 15 %, et les pièces métalliques usinées en acier sont entièrement placées dans la solution pendant environ 30 minutes.
(4) Oxydation noire
Après dégraissage et décapage, la pièce propre peut devenir noire.
Français La température de la solution de noircissement est d'environ 130°C et la température de la solution de bleuissement est de 550°C. Le temps de trempage doit être contrôlé en fonction des différents matériaux de la pièce à usiner. Par exemple : l'acier à teneur moyenne en carbone à haute teneur en carbone s'oxyde plus rapidement et le temps d'immersion peut être plus court. L'acier à haute teneur en carbone à faible teneur en carbone s'oxyde plus lentement, le temps d'immersion doit donc être plus long. L'acier au carbone, en particulier l'acier inoxydable ferritique, présente une certaine austénite résiduelle à la surface de la pièce, qui a une forte résistance aux solutions alcalines et n'est pas facile à transformer en Fe3O4, car le temps d'immersion de la surface des pièces métalliques usinées en acier prend beaucoup de temps.
Pour certaines pièces métalliques usinées en acier nécessitant une oxydation noire importante, il convient de procéder à une nouvelle oxydation noire après le premier lavage à l'eau, et après plusieurs répétitions, on peut obtenir un film d'oxyde uniforme et dense.
(5) Liquide de saponification
Après le traitement de noircissement, retirez la pièce du bain de liquide de noircissement et rincez la solution chimique sur la surface des pièces métalliques usinées en acier avec de l'eau propre.
Les pièces métalliques usinées en acier sont cuites ou soufflées pour éliminer l'humidité à la surface de la pièce, puis la pièce est trempée dans une solution savonneuse et enduite d'huile. Ces étapes visent à augmenter la résistance à la corrosion de la pièce et à augmenter sa brillance de surface pour la rendre plus belle.
(6) Contrôle
Une fois l'oxydation terminée, vérifiez l'apparence, la résistance à la corrosion et l'adhérence des pièces en acier usinées pour voir si elles sont conformes aux normes. Prenez trois pièces au hasard et mettez-les dans une solution de sulfate de sodium à 2 % pendant 20 secondes. Si l'oxydation d'une certaine pièce n'est pas conforme à la norme, les pièces usinées tournées en acier de l'ensemble du réservoir doivent être oxydées en noir pour augmenter l'épaisseur de Fe3O4, ce qui prend beaucoup de temps.
Pour résumer
Si vous souhaitez comprendre le processus d'oxydation noire des pièces usinées en acier , notre équipe d'experts possède une connaissance approfondie des technologies d'anodisation et garantit ainsi la qualité de surface des pièces usinées en acier pour nos clients. Pour connaître le traitement de surface et la solution d'usinage les mieux adaptés à votre pièce, veuillez contacter un membre de l'équipe VMT. Nous vous proposons un service en ligne et un devis disponibles 24h/24 !


 +86 15099911516




 Lire la suite