Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /
Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 247 | Publié par VMT le 15 décembre 2021


1. Description des caractéristiques structurelles des pièces d'usinage CNC de formes spéciales
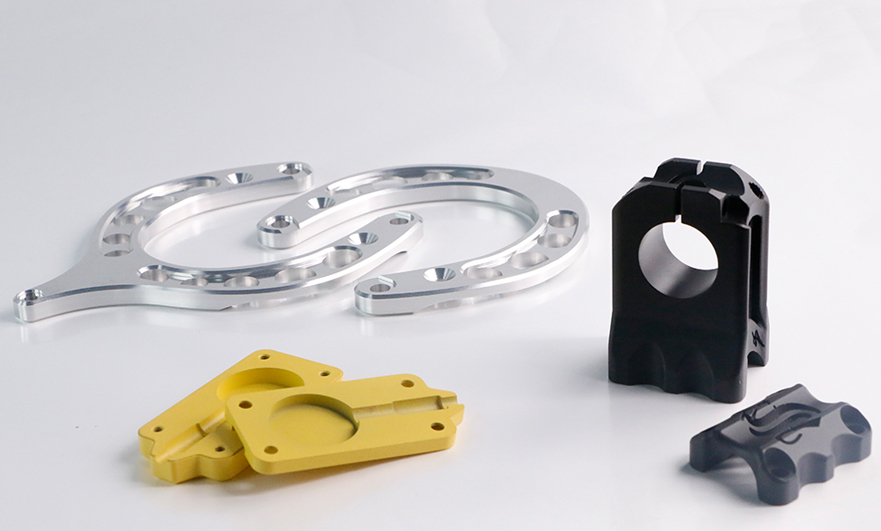
Le capteur de température de débit comprend des pièces usinées CNC de forme spéciale . Ces pièces incluent des surfaces courbes, des rainures de forme spéciale, des supports de montage de forme spéciale, des goujons de connexion et des trous de fixation répartis circonférentiellement, ainsi que des interfaces haute et basse pression. Leurs caractéristiques structurelles sont illustrées dans la figure ci-dessous.
①Interface de tuyau haute et basse pression
Il existe des interfaces de tuyaux haute et basse pression réparties sur la surface du contour des pièces d'usinage CNC de forme spéciale. Lorsque le flux d'air pénètre par la section d'entrée de diamètre égal, il traverse le rétrécissement de l'ouverture et la transition de l'étape de rugissement. Plus le gaz traversant le canal de rugissement est important, plus la pression du flux de gaz est élevée. petite. Au contraire, après l'expansion de l'ouverture et la transition de l'étape de rugissement, plus la vitesse du gaz traversant le canal de rugissement est faible, plus la pression du flux de gaz générée est élevée.
②Pilier d'installation fixe
La zone haute pression et la zone basse pression ont chacune un pilier d'installation fixe, avec la même taille structurelle, et la position centrale du trou de sécurité est usinée CNC, qui joue le rôle de fixation et de correspondance des pièces.
③Interface du composant de détection de température
Français La taille de l'interface est liée au composant de détection de température et le trou intérieur est fileté et traité numériquement. La hauteur du pilier et la profondeur du filetage sont liées à la structure du composant de détection de température, et il y a un trou de sécurité à la position à 45° derrière l'interface du composant de détection de température. Jouer le rôle de fixation des pièces coopérantes. VMT est une usine d'usinage CNC avec 11 ans d'expérience dans l'usinage CNC, avec plus de 160 équipements d'usinage CNC et instruments de test, tournage/fraisage/rectification/perçage/usinage CNC, bienvenue aux e-mails et aux appels des partenaires qui ont des exigences en matière de pièces d'usinage CNC. Contactez-nous pour un devis.
④Interface scellée
L'interface d'étanchéité est divisée en une extrémité d'entrée et une extrémité de sortie, et les deux sont reliées à la bague d'étanchéité. L'usinage CNC nécessite une précision dimensionnelle élevée pour garantir qu'il n'y a pas de fuite du flux de gaz aux extrémités d'entrée et de sortie, sinon cela entraînera une perte de pression sur le flux de gaz et la pression dans la cavité interne, ce qui entraînera une pression de flux d'air inexacte à l'extrémité de sortie de l'interface de tuyau haute et basse pression.
⑤ Rainure d'installation du couvercle supérieur et inférieur
Les rainures en U sont réparties uniformément à l'intérieur de la plate-forme à l'avant et à l'arrière des pièces d'usinage CNC de forme spéciale, et les positions locales sont reliées aux piliers de soudage. Ils sont fixés par le processus d'usinage CNC de soudage. Après le formage, vissez les plaques de recouvrement supérieure et inférieure aux pièces d'usinage CNC et fermez la CNC connectée aux pièces d'usinage à tube Venturi et aux autres produits de test.
2. Analyse de la difficulté de création d'usinage et de programmation CNC
En visant les caractéristiques d'interface de pilier de la distribution de contour et de surface des pièces d'usinage CNC de forme spéciale, la méthode de programmation d'usinage CNC à quatre axes est adoptée et le logiciel de programmation d'usinage CNC CATIA-CAM est utilisé pour préparer le programme de prétraitement.
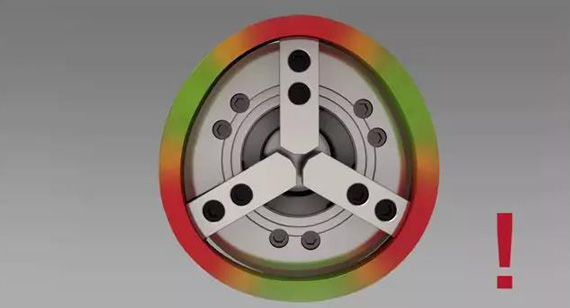
La méthode de serrage des pièces usinées CNC à quatre axes adopte le positionnement du mandrin, le mandrin est serré sur la table de travail rotative et la rotation de l'axe A entraîne les pièces usinées CNC à relier à la broche pendant le processus. La référence de positionnement du mandrin fait référence à l'axe central de rotation des pièces usinées CNC. Selon la structure de la cavité interne et les exigences de tolérance dimensionnelle des pièces usinées CNC de forme spéciale, il est déterminé que la surface de travail du mandrin et la paroi interne des pièces usinées CNC de forme spéciale s'adaptent bien.
Maintenir le faux-rond ≤ 0.01 et la coaxialité ≤ 0.02. Le mandrin assure le couple par frottement statique, garantissant ainsi la stabilité de l'usinage CNC. Il fournit également un support radial, empêchant la déformation des parois minces des pièces usinées CNC de forme spéciale par la force de coupe. Par ailleurs, la rugosité de la surface de travail du mandrin doit être supérieure à Ra 0.8, assurant une transition en douceur et évitant les rayures sur la paroi interne des pièces usinées CNC de forme spéciale.


 +86 15099911516



 Lire la suite