Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 342 | Publié par VMT le 08 décembre 2021


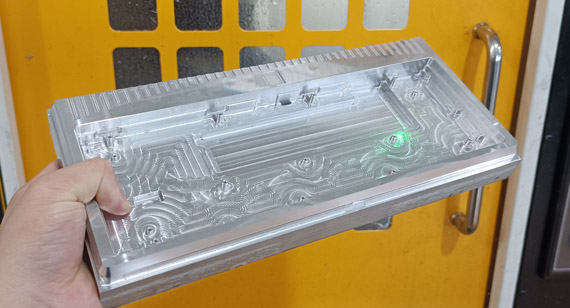
L'aluminium présente les avantages d'une faible densité, d'une résistance spécifique élevée, d'une bonne résistance à la corrosion, d'une bonne conductivité électrique et thermique, d'une bonne soudabilité, d'une bonne plasticité, d'un usinage et d'un formage CNC faciles et de bonnes propriétés de décoration de surface. L'alliage d'aluminium est fabriqué à partir d'aluminium pur en ajoutant certains éléments d'alliage. L'alliage d'aluminium est meilleur que l'aluminium pur et l'aluminium a de meilleures propriétés physiques et mécaniques.
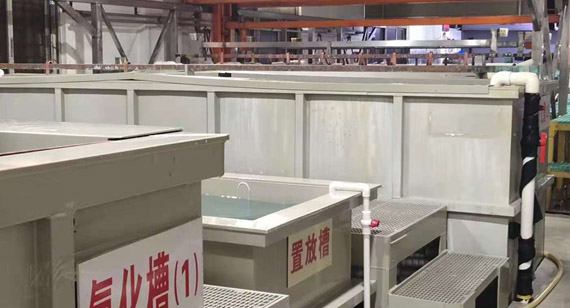
Du fait de sa réactivité relative, l'aluminium peut former spontanément une pellicule d'oxyde amorphe à l'air, lui conférant une meilleure résistance à la corrosion atmosphérique. Cependant, cette pellicule, d'une épaisseur d'environ 4 nm seulement, est poreuse, fine et peu dense. Elle présente une faible dureté, une faible résistance à l'usure et une faible résistance mécanique. Il est donc nécessaire de recouvrir manuellement la surface des pièces en aluminium usinées CNC d'une pellicule protectrice. Ce recouvrement peut généralement être réalisé par traitement d'oxydation, électrodéposition ou revêtement externe.
Le traitement d'oxydation comprend principalement l'oxydation anodique, l'oxydation chimique et l'oxydation par micro-arc. Xu Lingyun a utilisé trois méthodes différentes pour étudier les propriétés mécaniques et la résistance à la corrosion de l'alliage d'aluminium A 356. Traitement de surface oxydation chimique, oxydation anodique et oxydation par micro-arc.
Grâce à la microscopie électronique à balayage (MEB), aux tests d'usure et de résistance à la corrosion, la morphologie de surface, l'épaisseur de la couche d'oxyde, la résistance à l'usure et la résistance à la corrosion de l'alliage d'aluminium sont étudiées. Le traitement de surface a été analysé et comparé en détail.
Les résultats montrent que : la surface des pièces usinées CNC en aluminium traitées en surface peut former des films d'oxyde de différentes épaisseurs, la dureté de surface et la résistance à l'usure sont évidemment améliorées, et la résistance à la corrosion est également améliorée à différents degrés. En termes de performances globales, l'oxydation par micro-arc est meilleure que l'oxydation anodique, et l'oxydation anodique est meilleure que l'oxydation chimique.
1. Phosphure d'aluminium
Français En utilisant la SEM, la DRX, la courbe potentiel-temps, le changement de poids du film et d'autres méthodes, les effets des accélérateurs, des fluorures, du Mn2+, du Ni2+, du Zn2+, du PO4 et du Fe2+ sur le processus de phosphatation de l'aluminium ont été étudiés en détail. Des études ont montré que le nitrate de guanidine présente les caractéristiques d'une bonne solubilité dans l'eau, d'un faible dosage et d'une formation de film rapide. Le fluorure peut favoriser la formation d'un film de phosphatation, augmenter le poids du film et affiner le grain ; le Mn2+, le Ni2+ peuvent évidemment affiner le film de phosphate, rendre le film de phosphate uniforme et dense et améliorer l'apparence du film de phosphate. Lorsque la concentration en Zn2+ est faible, il n'y a pas de formation de film ou la formation de film est médiocre. À mesure que la concentration en Zn2+ augmente, la qualité du film augmente et la teneur en PO4 a un plus grand impact sur le film de phosphatation, et la teneur en PO4 augmente. Cette teneur augmente le poids du film de phosphatation.
2. Processus de polissage électrolytique alcalin de l'aluminium
Le système de solution de polissage alcaline a été étudié et les effets des inhibiteurs de corrosion, des agents de viscosité, etc. sur l'effet de polissage ont été comparés, et un système de solution alcaline avec de bons effets de polissage a été obtenu avec succès. capacité. C'est un additif qui peut non seulement augmenter la durée de vie mais aussi améliorer l'effet de polissage. Les résultats expérimentaux montrent que l'ajout d'additifs appropriés à la solution de NaOH peut produire un bon effet de polissage.
Des expériences exploratoires ont également révélé que dans certaines conditions, après un polissage électrolytique à tension constante CC avec une solution de glucose NaOH, la réflectivité de la surface des pièces usinées CNC en aluminium peut atteindre 90 %, mais en raison des facteurs instables de l'expérience, des recherches supplémentaires sont nécessaires. La faisabilité de l'utilisation de la méthode de polissage électrolytique à impulsions CC pour polir l'aluminium dans des conditions alcalines a été discutée. Les résultats montrent que la méthode de polissage électrolytique à impulsions peut obtenir l'effet de nivellement de l'électropolissage à tension constante CC, mais la vitesse de nivellement est plus lente.
3. Polissage chimique respectueux de l'environnement de l'aluminium et des alliages d'aluminium
Il a été décidé de développer une nouvelle technologie de polissage chimique respectueuse de l'environnement à base d'acide phosphorique-acide sulfurique. Cette technologie doit atteindre zéro émission de NOx et surmonter les défauts de qualité des technologies similaires du passé. La clé de la nouvelle technologie est d'ajouter des composés à effets spéciaux au fluide de base pour remplacer l'acide nitrique. Par conséquent, il est nécessaire d'analyser le processus de polissage chimique à trois acides de l'aluminium, en particulier l'effet de l'acide nitrique. La fonction principale de l'acide nitrique dans le polissage chimique de l'aluminium est d'inhiber la corrosion par piqûres et d'améliorer la blancheur du polissage. En combinaison avec le simple test de polissage chimique à l'acide phosphorique-acide sulfurique, on pense que les substances spéciales ajoutées à l'acide phosphorique-acide sulfurique devraient être capables d'inhiber la corrosion par piqûres et de ralentir la corrosion globale, et qu'elles doivent avoir un meilleur effet de nivellement et de blanchiment.
4. Traitement électrochimique de renforcement de surface de l'aluminium et de ses alliages
Le processus, les performances, la morphologie, la composition et la structure du revêtement de conversion composite amorphe de type céramique formé par oxydation anodique et dépôt d'aluminium et de ses alliages dans un système neutre ont été discutés de manière préliminaire.
Les résultats de la recherche sur les procédés montrent que dans le système de mélange neutre Na2WO4, la concentration de l'accélérateur filmogène est contrôlée entre 2.5 et 3.0 g/l.
Français La concentration de l'agent de film complexant est de 1.5 à 3.0 g/l, la concentration de Na_2WO_4 est de 0.5 à 0.8 g/l et la densité de courant de pointe est de 6 à 12 A/dm2. Une faible agitation peut obtenir un film inorganique non métallique gris complet, uniforme et brillant. Sol. L'épaisseur du film est de 5 à 10 μm, la microdureté est de 300 à 540 HV et la résistance à la corrosion est excellente. Le modèle d'utilité a une bonne adaptabilité aux alliages d'aluminium et peut former une bonne couche de film sur divers alliages d'aluminium tels que l'aluminium antirouille, l'aluminium forgé et similaires.
L'alliage d'aluminium est le matériau de structure métallique non ferreux le plus utilisé dans diverses industries. Il est largement utilisé dans l'aviation, l'aérospatiale, l'automobile, la fabrication de machines, la construction navale et l'industrie chimique.
Avec le développement rapide de l'industrie, la demande de pièces structurelles de soudage en alliage d'aluminium pour les véhicules à énergie nouvelle et les équipements médicaux de précision augmente, ce qui oblige les usines de traitement des alliages d'aluminium à continuer d'approfondir la recherche sur le soudage et le traitement des alliages d'aluminium.
Une fois les pièces en aluminium usinées CNC laminées (anti-rayures), quelle méthode peut-on utiliser pour retirer facilement le film ?
Utilisez des liquides acides tels que de l'acide chlorhydrique dilué et du nettoyant pour toilettes pour nettoyer la zone corrodée afin de la faire tomber. Notez que la concentration ne doit pas être trop élevée et que le liquide ne doit pas pénétrer dans les pièces usinées CNC en aluminium.


 +86 15099911516




 Lire la suite