Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 1831 | Publié par VMT le 21 décembre 2021


Introduction
Dans le monde de la fabrication, l'usinage CNC joue un rôle crucial dans la production de pièces précises et exactes. Pour garantir la qualité et la fonctionnalité de ces composants usinés, il est essentiel de comprendre la relation entre les tolérances dimensionnelles, les tolérances géométriques et les valeurs de rugosité de surface. Cet article vise à approfondir ces aspects et à mettre en lumière leur importance dans les processus d'usinage CNC.
Comprendre l'usinage CNC
L'usinage CNC, ou usinage à commande numérique par ordinateur, est un processus de fabrication polyvalent qui utilise des commandes informatisées pour automatiser le fonctionnement des machines-outils. Cette technologie permet la production de pièces complexes avec une grande précision et une grande répétabilité. Les machines CNC interprètent les fichiers de conception assistée par ordinateur (CAO) pour guider les outils de coupe et créer la forme souhaitée à partir de divers matériaux tels que le métal, le plastique ou le bois.
Tolérances dimensionnelles dans l'usinage CNC
Les tolérances dimensionnelles désignent les variations acceptables de taille et de forme des pièces usinées. Ces tolérances sont spécifiées sous forme de limites supérieures et inférieures, garantissant que les dimensions des pièces finies se situent dans la plage souhaitée. Des facteurs tels que les propriétés des matériaux, les capacités de la machine et les exigences de conception influencent le choix des tolérances dimensionnelles. L'obtention de tolérances dimensionnelles strictes est essentielle pour garantir un ajustement et un assemblage corrects des composants.
1. Importance des tolérances dimensionnelles
Les tolérances dimensionnelles sont essentielles dans l'usinage CNC car elles ont un impact direct sur la fonctionnalité et les performances du produit final. Des tolérances précises garantissent que les pièces s'assemblent correctement, réduisant ainsi le risque de désalignement ou de dysfonctionnement. De plus, un contrôle dimensionnel strict permet l'interchangeabilité des composants, simplifiant les processus d'assemblage et minimisant les erreurs.
2. Tolérances dimensionnelles courantes
Les tolérances dimensionnelles couramment utilisées dans l'usinage CNC comprennent :
H1. Tolérance sur le diamètre du trou
La tolérance spécifiée pour le diamètre d'un trou, garantissant qu'il se situe dans la plage souhaitée.
H2. Tolérance sur le diamètre de l'arbre
La tolérance spécifiée pour le diamètre d'un arbre ou d'un élément cylindrique, garantissant qu'il se situe dans la plage souhaitée.
H3. Tolérance de longueur
La tolérance spécifiée pour la longueur totale d'une pièce, garantissant qu'elle se situe dans la plage souhaitée.
H3. Tolérance angulaire
La tolérance spécifiée pour l'écart angulaire d'une fonction, garantissant qu'elle répond aux exigences de conception.
Tolérances géométriques dans l'usinage CNC
Outre les tolérances dimensionnelles, les tolérances géométriques jouent un rôle crucial pour garantir la forme, l'orientation et l'emplacement des éléments usinés. Les tolérances géométriques fournissent un cadre complet pour contrôler divers aspects de la géométrie d'une pièce au-delà de sa taille. Ces tolérances définissent les variations autorisées dans les éléments tels que la planéité, la perpendicularité, le parallélisme et la circularité.
1. Importance des tolérances géométriques
Les tolérances géométriques sont essentielles dans l'usinage CNC car elles permettent aux concepteurs de spécifier des exigences de pièces plus complexes. En contrôlant la forme, l'orientation et l'emplacement des éléments, les tolérances géométriques garantissent la fonctionnalité, l'assemblage et l'interchangeabilité appropriés des pièces. Elles contribuent également à améliorer les performances et la fiabilité du produit final.
2. Tolérances géométriques courantes
Les tolérances géométriques couramment utilisées dans l'usinage CNC comprennent :
H1. Tolérance de planéité
La tolérance spécifiée pour la planéité d'une surface, garantissant qu'elle se situe dans la plage souhaitée.
H2. Tolérance au parallélisme
La tolérance spécifiée pour le parallélisme entre deux surfaces ou éléments, garantissant qu'ils restent dans la plage souhaitée.
H3. Tolérance de perpendicularité
La tolérance spécifiée pour la perpendicularité entre deux surfaces ou éléments, garantissant qu'ils répondent aux exigences souhaitées.
H4. Tolérance de circularité
La tolérance spécifiée pour la circularité d'une entité, garantissant qu'elle se situe dans la plage souhaitée.
Rugosité de surface dans l'usinage CNC
La rugosité de surface fait référence aux irrégularités présentes à la surface d'une pièce usinée. Elle quantifie les écarts par rapport à la surface lisse idéale et est souvent mesurée en termes de Ra (rugosité moyenne) ou de Rz (profondeur de rugosité moyenne). L'obtention de la rugosité de surface souhaitée est essentielle pour des raisons fonctionnelles et esthétiques, car elle affecte des facteurs tels que le frottement, la résistance à l'usure et l'apparence.
1. Importance de la rugosité de surface
La rugosité de surface a un impact significatif sur les performances et la qualité des pièces usinées. Dans les applications impliquant un mouvement de glissement ou de rotation, comme les roulements ou les surfaces d'étanchéité, une faible rugosité de surface est essentielle pour réduire les frottements et éviter une usure prématurée. De plus, la finition de surface joue un rôle essentiel dans la détermination de l'attrait esthétique d'un produit.
2. Spécification de la rugosité de surface
La rugosité de surface est spécifiée à l'aide de diverses normes et symboles, tels que les valeurs Ra et Rz. Ces valeurs définissent les limites acceptables des écarts par rapport à la surface idéale. Les opérations de finition, la sélection des outils et les paramètres d'usinage sont soigneusement ajustés pour obtenir la rugosité de surface souhaitée.
Relation entre les tolérances dimensionnelles, les tolérances géométriques et la rugosité de surface
Dans l'usinage CNC, il existe une relation étroite entre les tolérances dimensionnelles, les tolérances géométriques et la rugosité de surface. Les tolérances dimensionnelles et géométriques spécifiées pour une pièce influencent directement la finition de surface réalisable. Des tolérances plus strictes et des exigences géométriques plus strictes entraînent souvent la nécessité de finitions de surface plus fines. Inversement, des tolérances plus lâches peuvent permettre d'obtenir des surfaces légèrement plus rugueuses.
Importance des tolérances appropriées dans l'usinage CNC
Une sélection et un contrôle appropriés des tolérances sont essentiels pour obtenir des pièces usinées de haute qualité. Il faut maintenir un juste équilibre entre les exigences fonctionnelles, les capacités de fabrication et les considérations de coût. Des tolérances optimales garantissent que les pièces s'adaptent et fonctionnent comme prévu tout en évitant des coûts de fabrication excessifs.
Facteurs affectant les tolérances et la rugosité de surface
Plusieurs facteurs influencent les tolérances réalisables et la rugosité de surface dans l'usinage CNC. La compréhension de ces facteurs permet d'optimiser le processus d'usinage et d'obtenir les résultats souhaités. Parmi les facteurs clés, on peut citer :
Propriétés matérielles
Outils de coupe et sélection d'outillage
Précision et stabilité de la machine
Paramètres de coupe (vitesse, avance, profondeur de coupe)
Techniques de montage et de serrage
Stratégies pour obtenir des tolérances serrées et une finition de surface améliorée
Pour obtenir des tolérances serrées et une finition de surface améliorée dans l'usinage CNC, plusieurs stratégies peuvent être employées :
Machines-outils avancées avec une grande précision et stabilité
Outils de coupe de précision et porte-outils
Optimisation des paramètres de coupe pour chaque matériau et géométrie
Fixation et maintien appropriés pour minimiser les vibrations et la déflexion
Utilisation efficace du liquide de refroidissement et de la lubrification
Opérations post-usinage telles que le polissage ou le meulage
Techniques avancées de contrôle dimensionnel et géométrique
En plus des méthodes d'usinage conventionnelles, des techniques avancées peuvent être utilisées pour améliorer le contrôle dimensionnel et géométrique. Il s'agit notamment de :
Usinage multi-axes : Utilisation de machines CNC à axes multiples pour obtenir des géométries complexes et des tolérances serrées.
Machines à mesurer tridimensionnelles (MMT) : Utilisation de MMT pour mesurer et vérifier la précision dimensionnelle et géométrique des pièces usinées.
Métrologie optique : Utilisation de systèmes de mesure optique pour une caractérisation et une inspection précises des surfaces.
Avantages des tolérances et de la rugosité de surface optimisées
L'optimisation des tolérances et de la rugosité de surface dans l'usinage CNC offre plusieurs avantages :
Fonctionnalités et performances améliorées du produit final
Amélioration de l'esthétique et de l'attrait pour les clients
Réduction des frottements et de l'usure, prolongeant la durée de vie des composants
Interchangeabilité et facilité de montage
Conformité aux normes et réglementations de l'industrie
Défis liés au maintien des tolérances et de la qualité de surface
Maintenir des tolérances strictes et une qualité de surface élevée dans l'usinage CNC peut poser des problèmes. Voici quelques-unes des difficultés courantes :
Déflexion de la machine et de l'outil
Effets thermiques lors de l'usinage
Caractéristiques et variabilité des matériaux
Déformation des pièces due aux contraintes résiduelles
Usinage de géométries complexes
Relation numérique entre la tolérance de forme et la tolérance dimensionnelle des pièces usinées CNC
Lorsque la précision de tolérance dimensionnelle de la Pièces usinées CNC est déterminée, la tolérance de forme a une valeur appropriée, c'est-à-dire qu'en général, environ 50 % de la valeur de tolérance dimensionnelle est utilisée comme valeur de tolérance de forme ; environ 20 % de la valeur de tolérance dimensionnelle dans l'industrie de l'instrumentation est utilisée comme valeur de tolérance de forme ; l'industrie lourde prend environ 70 % de la valeur de tolérance dimensionnelle comme valeur de tolérance de forme. Cela montre que. Plus la précision de tolérance dimensionnelle est élevée, plus la proportion de la tolérance de forme dans la tolérance dimensionnelle est faible. Par conséquent, lors de la conception des exigences de tolérance de taille et de forme, sauf circonstances particulières, lorsque la précision dimensionnelle des pièces usinées CNC est déterminée, la valeur de tolérance dimensionnelle de 50 % est généralement utilisée comme valeur de tolérance de forme, ce qui est non seulement propice à la fabrication CNC mais également propice à la garantie de la qualité.
Relation numérique entre la tolérance de forme et la tolérance de position des pièces usinées CNC
Il existe également une certaine relation entre la tolérance de forme et la tolérance de position des pièces d'usinage CNC. Du point de vue de la cause de l'erreur, l'erreur de forme des pièces usinées CNC est causée par les vibrations de la machine-outil, les vibrations de l'outil, le faux-rond de la broche, etc. ; tandis que l'erreur de position est causée par le non-parallélisme du guide de la machine-outil, le serrage de l'outil n'est ni parallèle ni perpendiculaire, et la force de serrage Du point de vue de la définition de la zone de tolérance, l'erreur de position comprend l'erreur de forme de la surface mesurée. Par exemple, l'erreur de parallélisme contient l'erreur de planéité, de sorte que l'erreur de position est bien plus grande que l'erreur de forme. Par conséquent, dans des circonstances normales, lorsqu'il n'y a pas d'autre exigence, la tolérance de position est donnée et la tolérance de forme n'est plus donnée. Lorsqu'il existe des exigences particulières, les exigences de tolérance de forme et de position peuvent être marquées en même temps, mais la valeur de tolérance de forme marquée doit être inférieure à la valeur de tolérance de position marquée, sinon, les pièces usinées CNC ne peuvent pas être fabriquées conformément aux exigences de conception pendant la production.
Relation entre la tolérance de forme des pièces usinées CNC et la rugosité de surface
Bien qu'il n'y ait pas de lien direct entre la valeur numérique et la mesure entre l'erreur de forme des pièces usinées CNC et la rugosité de surface, il existe une certaine relation proportionnelle entre les deux dans certaines conditions d'usinage CNC. Selon des recherches expérimentales, la rugosité de surface Le degré occupe 1/5 à 1/4 de la tolérance de forme.
Il ressort de cela que pour garantir la tolérance de forme des pièces d'usinage CNC, la valeur maximale admissible du paramètre de hauteur de rugosité de surface correspondant doit être limitée de manière appropriée.
En général, les valeurs de tolérance parmi les tolérances dimensionnelles, les tolérances de forme, les tolérances de position et la rugosité de surface des pièces usinées CNC ont la relation suivante : tolérance dimensionnelle > tolérance de position > tolérance de forme > paramètre de hauteur de rugosité de surface.
Il n'est pas difficile de voir à partir de la relation numérique entre la taille, la forme et la position des pièces usinées CNC et la rugosité de la surface, que la relation numérique des trois doit être coordonnée lors de la conception. Lors du marquage de la valeur de tolérance sur le dessin, il convient de suivre : étant donné la rugosité de la même surface, la valeur doit être inférieure à sa valeur de tolérance de forme ; et la valeur de tolérance de forme doit être inférieure à sa valeur de tolérance de position ; les différences de position doivent être inférieures à sa valeur de tolérance de taille.
Dans le cas contraire, cela entraînera toutes sortes de problèmes de fabrication. Cependant, la plus importante dans la conception des pièces d'usinage CNC est la manière de gérer la relation entre les tolérances dimensionnelles et la rugosité de surface et la relation entre les différentes précisions d'appariement et la rugosité de surface.
Dans des circonstances normales, elle est déterminée selon la relation suivante :
1. Lorsque la tolérance de forme est de 60 % de la tolérance dimensionnelle (précision géométrique relative moyenne), Ra≤0.05IT ;
2. Lorsque la tolérance de forme est de 40 % de la tolérance dimensionnelle (précision géométrique relative plus élevée), Ra≤0.025IT ;
3. Lorsque la tolérance de forme est de 25 % de la tolérance dimensionnelle (précision géométrique relative élevée), Ra≤0.012IT ;
4. Lorsque la tolérance de forme est inférieure à 25 % de la tolérance dimensionnelle (précision géométrique relative très élevée), Ra≤0.15Tf (valeur de tolérance de forme).
La valeur de référence la plus simple : la tolérance dimensionnelle des pièces d'usinage CNC est de 3 à 4 fois la rugosité, ce qui est le plus économique.
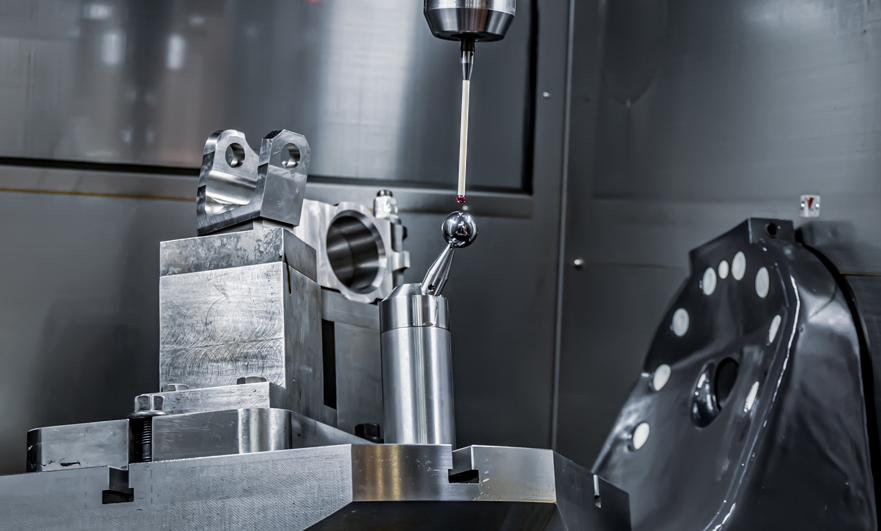
Sélection de la tolérance de forme et de position des pièces d'usinage CNC
Les fonctions des éléments de contrôle complets doivent être pleinement utilisées pour réduire les éléments de tolérance géométrique et les éléments de détection d'erreur géométrique correspondants indiqués sur les dessins de Pièces d'usinage CNC.
Pour répondre aux exigences fonctionnelles, il convient de sélectionner les éléments des pièces d'usinage CNC qui sont faciles à mesurer. Par exemple, la tolérance de coaxialité est souvent remplacée par la tolérance de faux-rond radial ou la tolérance de faux-rond radial. Cependant, il convient de noter que le faux-rond radial est une combinaison d'erreur de concentricité et d'erreur de forme cylindrique. Par conséquent, lors du remplacement, la valeur de tolérance de faux-rond donnée doit être légèrement supérieure à la valeur de tolérance de concentricité, sinon elle sera trop stricte.
Sélection des principes de tolérance pour l'usinage de pièces CNC
Selon les exigences fonctionnelles des éléments testés, la fonction de tolérance ainsi que la faisabilité et l'économie de l'adoption du principe de tolérance doivent être pleinement exercées.
Le principe d'indépendance est utilisé dans les cas où il existe une grande différence entre la précision dimensionnelle et la précision de la forme et de la position des pièces usinées CNC, et les exigences doivent être satisfaites séparément ou les deux ne sont pas connectées pour garantir la précision du mouvement, l'étanchéité et l'absence de tolérances.
Les exigences de confinement sont principalement utilisées dans les cas qui nécessitent une assurance stricte de la nature de la coopération.
L'exigence d'entité la plus grande est utilisée pour l'élément central et est généralement utilisée dans les cas où les pièces d'usinage CNC nécessitent une assemblabilité (aucune exigence de propriétés correspondantes).
L'exigence d'entité minimale est principalement utilisée dans les cas où la résistance et l'épaisseur de paroi minimale des pièces usinées CNC doivent être garanties.
La combinaison des exigences réversibles et des exigences maximales (minimales) de l'entité permet d'exploiter pleinement la zone de tolérance, d'élargir la plage de taille réelle de l'élément mesuré et d'améliorer l'efficacité. Elle peut être sélectionnée sous réserve de ne pas affecter les performances.
Sélection des éléments de référence
1、Sélection des pièces de référence
(1) Sélectionnez la surface de liaison des pièces usinées CNC positionnées dans la machine comme pièce de référence. Par exemple, le plan inférieur et le côté de la boîte, l'axe des pièces de disque, le tourillon de support ou le trou de support des pièces rotatives, etc.
(2) L'élément de référence doit avoir une taille et une rigidité suffisantes pour assurer un positionnement stable et fiable. Par exemple, l'utilisation de deux axes ou plus éloignés pour former un axe de référence commun est plus stable qu'un seul axe de référence.
(3) Choisissez la surface la plus précise traitée par CNC comme pièce de référence.
(4) Essayer d'unifier les normes d'assemblage, d'usinage CNC et de test. De cette façon, les erreurs causées par des repères incohérents peuvent être éliminées ; la conception et la fabrication des montages et des outils de mesure pour les pièces d'usinage CNC peuvent également être simplifiées, et la mesure est pratique.
2. Détermination de la quantité de référence
En règle générale, le nombre de repères doit être déterminé en fonction des exigences de la fonction géométrique d'orientation et de positionnement des éléments de tolérance des pièces d'usinage CNC. Les tolérances d'orientation nécessitent généralement une seule référence, tandis que les tolérances de positionnement nécessitent une ou plusieurs références. Par exemple, pour les éléments de tolérance de parallélisme, de perpendicularité et de coaxialité, un seul plan ou un seul axe est généralement utilisé comme élément de référence ; pour les éléments de tolérance de position des pièces d'usinage CNC, il est nécessaire de déterminer la précision de position du système de trous, et deux peuvent être utilisés. Un ou trois éléments de référence.
3、Disposition de base de la commande
Lors de la sélection de deux ou plusieurs éléments de référence, l'ordre des éléments de référence doit être précisé et écrit dans la case de tolérance dans l'ordre du premier, deuxième et troisième. Le premier élément de référence est le principal et le deuxième élément de référence est le deuxième.
4. Sélection de la valeur de tolérance de forme et de position
Le principe général : sélectionner la valeur de tolérance la plus économique dans le but de satisfaire les fonctions des pièces d'usinage CNC.
◆En fonction des exigences fonctionnelles des pièces usinées CNC, en tenant compte de l'économie d'usinage et de la structure et de la rigidité des pièces usinées CNC, déterminez les valeurs de tolérance des éléments selon le tableau. Et tenez compte des facteurs suivants :
1. La tolérance de forme donnée par le même élément doit être inférieure à la valeur de tolérance de position ;
2. La valeur de tolérance de forme des pièces d'usinage CNC cylindriques (à l'exception de la rectitude de l'axe) doit être inférieure à sa valeur de tolérance dimensionnelle ; si elles se trouvent sur le même plan, la valeur de tolérance de planéité doit être inférieure à la valeur de tolérance de parallélisme du plan par rapport au repère.
3. La valeur de tolérance de parallélisme doit être inférieure à sa valeur de tolérance de distance correspondante.
4. Relation proportionnelle approximative entre la rugosité de surface des pièces usinées CNC et la tolérance de forme : En général, la valeur Ra de la rugosité de surface peut être considérée comme la valeur de tolérance de forme (20 % à 25 %).
Pour les situations suivantes, compte tenu de la difficulté de l'usinage CNC et de l'influence d'autres facteurs en plus des paramètres principaux, pour répondre aux exigences des fonctions des pièces d'usinage CNC, réduisez de manière appropriée la sélection de 1 à 2 niveaux :
○ Le trou est relatif à l'arbre ;
○Flèches et trous plus fins et plus larges ; flèches et trous avec une distance plus grande ;
○La surface des pièces de grande largeur (plus de la moitié de la longueur) ;
○Tolérance de parallélisme et de perpendicularité de ligne à ligne et de ligne à face par rapport à face à face.
5. Dispositions de forme et de position sans tolérance
Afin de simplifier le dessin, la précision de forme et de position qui peut être garantie par l'usinage CNC de la machine-outil générale, il n'est pas nécessaire d'injecter les tolérances de forme et de position sur les dessins des pièces d'usinage CNC, et la forme et la position sans tolérance doivent être mises en œuvre conformément aux dispositions de la norme GB/T1184-1996. Le contenu général est le suivant :
(1) Trois niveaux de tolérance H, K et L sont spécifiés pour la rectitude, la planéité, la perpendicularité, la symétrie et le faux-rond circulaire sans marquage.
(2) La valeur de tolérance de rondeur non injectée est égale à la valeur de tolérance de diamètre, mais ne peut pas être supérieure à la valeur de tolérance non injectée de faux-rond radial.
(3) La valeur de tolérance de la cylindricité non injectée n'est pas spécifiée et elle est contrôlée par la tolérance d'injection ou non injectée de la tolérance de rondeur, la rectitude de la ligne d'élément et le parallélisme de la ligne d'élément relative.
(4) La valeur de tolérance de parallélisme non marquée est égale à la plus grande des valeurs suivantes : la tolérance dimensionnelle entre l'élément mesuré et l'élément de référence et la valeur de tolérance non marquée de la tolérance de forme de l'élément mesuré (rectitude ou planéité), et prendre deux. L'élément le plus long sert de référence.
(5) La valeur de tolérance de coaxialité n'est pas spécifiée. Si nécessaire, la valeur de tolérance non marquée de coaxialité peut être égale à la tolérance non marquée de faux-rond.
(6) Les valeurs de tolérance du profil de ligne non injecté, du profil de surface, de l'inclinaison et de la position sont toutes contrôlées par la tolérance dimensionnelle linéaire d'injection ou non injectée ou par la tolérance d'angle de chaque élément.
(7) La valeur de tolérance de faux-rond total n'est pas spécifiée.
6. Représentation graphique de la forme et de la position sans valeur de tolérance
Si la valeur de tolérance non marquée spécifiée dans GB/T1184-1996 est utilisée, la norme et le code de catégorie doivent être indiqués dans la colonne de titre ou dans les exigences techniques.
:« GB/T1184-K ».
Il n'existe pas de « principe de tolérance conforme à la tolérance de travail de la norme GB/T 4249 » sur les dessins des pièces usinées CNC , et les exigences de la norme « GB/T 1800.2-1998 » doivent être mises en œuvre.
Tendances futures de l'usinage CNC
À mesure que la technologie progresse, plusieurs tendances façonnent l’avenir de l’usinage CNC :
Intégration de l'intelligence artificielle et de l'apprentissage automatique pour l'optimisation des processus et la maintenance prédictive.
Développement de techniques de fabrication additive pour compléter les procédés d'usinage soustractif.
Précision et exactitude améliorées grâce à une conception de machine et des systèmes de contrôle améliorés.
Automatisation et robotisation accrues pour une productivité et une efficacité accrues.
Conclusion
L'usinage CNC est un processus de fabrication sophistiqué qui repose sur un contrôle dimensionnel et géométrique précis ainsi que sur l'obtention de la rugosité de surface souhaitée. La relation entre les tolérances dimensionnelles, les tolérances géométriques et la rugosité de surface est essentielle pour garantir la fonctionnalité, les performances et l'esthétique des pièces usinées. En comprenant ces relations et en employant des stratégies appropriées, les fabricants peuvent optimiser leurs processus d'usinage CNC, ce qui permet d'obtenir des produits de haute qualité.
FAQ
Q1. L’usinage CNC peut-il atteindre des tolérances extrêmement serrées ?
Oui, l'usinage CNC peut atteindre des tolérances extrêmement strictes, en fonction de facteurs tels que les capacités de la machine, les propriétés des matériaux et les exigences de conception. Les machines et techniques CNC avancées, telles que l'usinage multiaxes et la métrologie optique, peuvent encore améliorer la précision et le contrôle.
Q2. Comment la rugosité de surface affecte-t-elle les performances des pièces usinées ?
La rugosité de la surface affecte des facteurs tels que le frottement, la résistance à l'usure et les capacités d'étanchéité. Une surface plus lisse avec une rugosité plus faible réduit le frottement et l'usure, ce qui conduit à des performances améliorées et à une durée de vie plus longue des composants.
Q3. Quelles sont les méthodes courantes pour mesurer la rugosité de surface ?
Les méthodes courantes de mesure de la rugosité de surface comprennent les profilomètres, qui utilisent un stylet pour mesurer les irrégularités de surface, et les techniques optiques telles que l'interférométrie ou la microscopie confocale.
Q4. Quels sont les défis à relever pour maintenir des tolérances strictes dans l’usinage CNC ?
Les défis liés au maintien de tolérances strictes incluent la déflexion des machines et des outils, les effets thermiques, la variabilité des matériaux, la déformation des pièces et l'usinage de géométries complexes. Ces défis nécessitent une planification minutieuse des processus, une sélection des outils et une optimisation des paramètres d'usinage.
Q5. Comment l’usinage CNC peut-il bénéficier de l’intégration de l’intelligence artificielle et de l’apprentissage automatique ?
L'intelligence artificielle et l'apprentissage automatique peuvent optimiser les processus d'usinage CNC en analysant de vastes quantités de données, en identifiant des modèles et en effectuant des ajustements en temps réel des paramètres d'usinage. Cette intégration peut améliorer l'efficacité, la productivité et le contrôle global du processus.


 +86 15099911516




 Lire la suite