Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 372 | Publié par VMT le 14 décembre 2022


Les alliages de titane sont largement utilisés dans l'industrie aérospatiale en raison de leur haute résistance, de leur faible densité et de leur excellente résistance à la corrosion. Cependant, lors de l'usinage CNC , leur faible durabilité, leur faible conductivité thermique et leur forte tendance à coller à l'outil rendent leur usinage difficile.
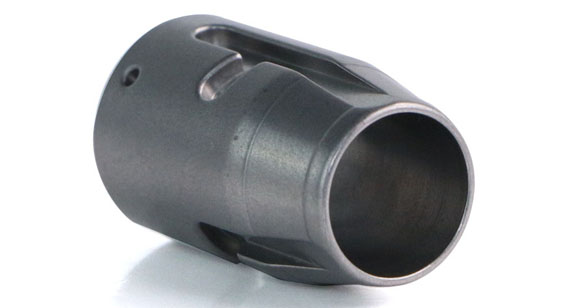
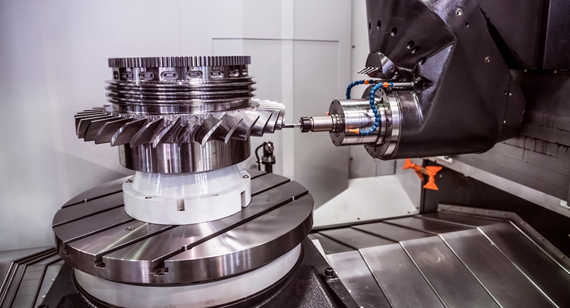
De nos jours, le développement scientifique et technologique est très rapide dans notre pays. L'analyse des performances, des caractéristiques structurelles et des exigences de précision de conception des cartouches filtrantes à paroi mince en alliage de titane met en évidence l'importance d'un choix judicieux des outils de coupe et des quantités d'usinage lors de la production et de la conception des processus d'usinage CNC. En particulier, certaines pratiques et précautions relatives au positionnement, au bridage et à l'alignement permettent de surmonter les difficultés d'usinage liées à la complexité de la découpe de l'alliage de titane pour les cartouches filtrantes à paroi mince, ainsi que le problème des bavures lors de l' usinage CNC du titane . Une technologie d'usinage à commande numérique adaptée est essentielle pour garantir la précision d'usinage des cartouches filtrantes à paroi mince en alliage de titane, tout en améliorant l'efficacité de la production en série et en raccourcissant le cycle de production.
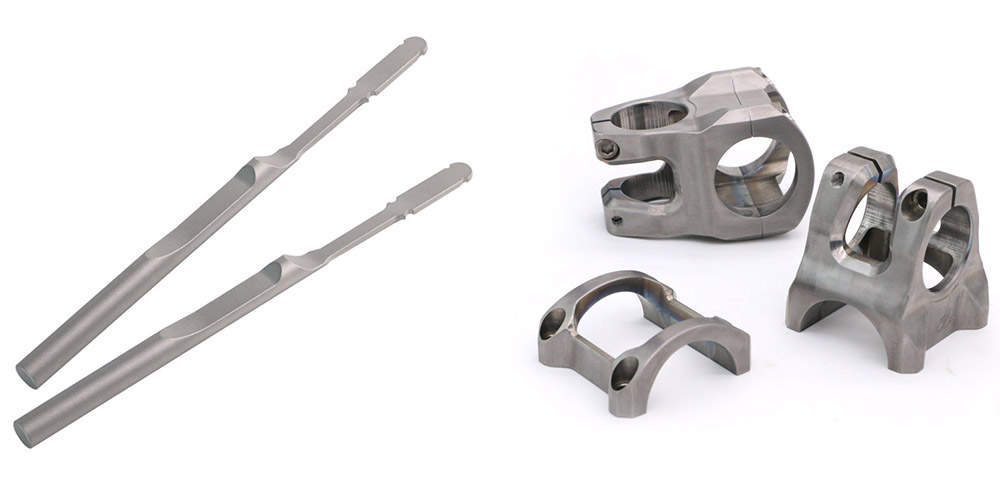
Caractéristiques de performance et application des pièces d'usinage CN en alliage de titane
① Faible densité, haute résistance, plus résistant que l'acier à haute résistance.
② Bonne stabilité thermique , résistance à haute température. En dessous de 300 °C à 500 °C, sa résistance est environ dix fois supérieure à celle d'un alliage d'aluminium.
③Bonne résistance à la corrosion. L'alliage de titane fonctionne dans une atmosphère humide et dans un milieu marin, sa résistance à la corrosion est bien meilleure que celle de l'acier inoxydable, et il présente une forte résistance à la corrosion par piqûres, à la corrosion acide et à la corrosion sous contrainte. Il présente une excellente résistance à la corrosion par les alcalis, les chlorures, l'acide nitrique, l'acide sulfurique, etc.
④L'activité chimique est élevée et peut produire des réactions chimiques violentes avec O, N, H, CO, CO2, la vapeur d'eau, etc. dans l'atmosphère. Lorsque la température est supérieure à 600 °C, le titane absorbe l'oxygène et forme une couche durcie à haute dureté. Lorsque la teneur en H augmente, une couche de fragilisation se forme également.
⑤ Faible conductivité thermique. La conductivité thermique du titane est faible, environ 1/4 de Ni, 1/5 de Fe, 1/14 d'AI, et la conductivité thermique de l'alliage de titane est plus faible, généralement 50 % de titane.
⑥ Le module d'élasticité est faible. Le module d'élasticité du titane est de 107800 1 MPa, soit environ la moitié de celui de l'acier. En résumé, en raison des caractéristiques de faible densité, de résistance élevée, d'amagnétisme, de résistance à la corrosion et de température élevée, l'alliage de titane est largement utilisé dans les pièces centrales des navires, de l'aérospatiale, des instruments de précision et d'autres domaines.
Méthode d'usinage CNC de pièces en alliage de titane
(1) Tournage CNC, usinage grossier et précautions avant le rainurage
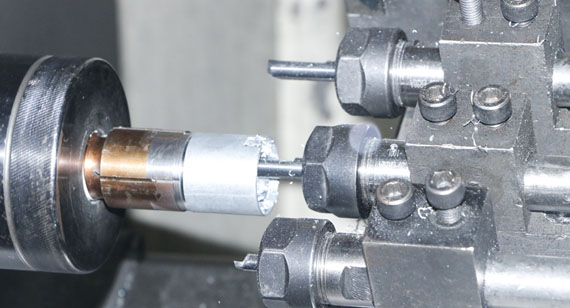
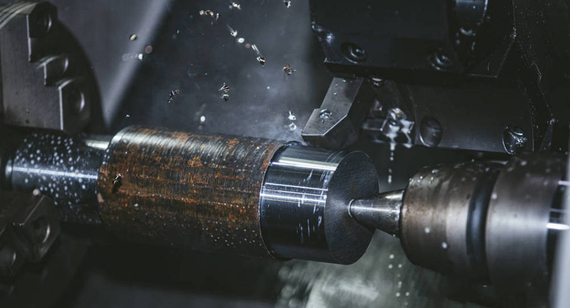
L'épaisseur de la paroi de la cartouche filtrante en alliage de titane est supérieure à 1 mm avant le traitement de la rainure étroite. Bien que cette structure à paroi mince réduise la rigidité du processus de traitement et que le processus de tournage provoque facilement des vibrations, la Tournage CNC Il s'agit toujours d'une forme de coupe continue. L'usinage grossier et fin du cercle extérieur et de la face d'extrémité est effectué par tournage conventionnel. Après le retournement et le serrage, il est nécessaire de trouver le cercle extérieur et de s'assurer que le faux-rond d'extrémité et le faux-rond du cercle ne dépassent pas 0.02 mm. La perpendiculaire entre la surface d'extrémité et l'axe et la coaxialité entre les surfaces cylindriques intérieure et extérieure sont toutes inférieures à 0.05 mm.
En production réelle, faites attention à :
① Le traitement du trou intérieur en alliage de titane n'est pas facile à casser les copeaux, et il est facile de s'enrouler autour de l'outil pour bloquer le trou intérieur, ce qui entraîne une force de serrage insuffisante de la cartouche filtrante, ce qui entraîne un risque de chute de la cartouche filtrante à paroi mince du mandrin à trois mâchoires, il est donc nécessaire d'ajouter de la régularité dans le segment de programme. L'instruction de pause d'alimentation permanente permet aux copeaux d'être brisés et peuvent être évacués en douceur du trou intérieur ;
② Faites attention à la taille de la force de serrage lors du serrage. Si elle est trop grande, elle provoquera facilement une déformation du cylindre à paroi mince et affectera la précision de l'usinage CNC. Si elle est trop petite, il peut y avoir un risque de chute. Par conséquent, la force de serrage doit être appropriée et précise si nécessaire. Quantifier ;
③En raison de l'espace disponible dans le processus de fraisage CNC ultérieur, il est facile de provoquer des interférences entre l'outil et le dispositif de fixation lorsque la surface cylindrique extérieure est utilisée pour le positionnement et le serrage pour fraiser la fente étroite, et le trou intérieur est destiné à être utilisé pour le positionnement. Bien que le trou intérieur soit grossièrement traité dans ce processus, la dimension La précision et la qualité de surface doivent répondre à certaines exigences, et la cohérence doit être bonne, sinon le processus de fraisage CNC ultérieur prendra du temps et demandera beaucoup de travail.
(2) Sélection de la méthode de coupe
Lors du fraisage CNC d'alliages de titane, il convient d'utiliser le fraisage vers le bas. Pendant le fraisage vers le bas, comme les copeaux sont très fins lorsque les dents de la fraise découpent, il n'est pas facile de produire un bord rapporté, ce qui peut réduire l'usure adhésive. Le fraisage vers le haut est tout le contraire. Il est facile de coller aux copeaux. Lorsque les dents de la fraise coupent à nouveau, les copeaux seront heurtés, ce qui entraînera facilement le décollement et l'écaillage du matériau de l'outil. Cependant, en raison du faible module d'élasticité de l'alliage de titane pendant le fraisage vers le bas, il est facile de provoquer le phénomène d'abandon de l'outil, il doit donc être poli une fois. Pendant le fraisage vers le bas, la force de la composante horizontale agissant sur la table de travail est la même que la direction de l'outil de coupe. Comme il y a un espace entre la vis et l'écrou, la table de travail se déplacera soudainement et le couteau mordra. Cependant, il n'y a pas d'espace entre la vis d'alimentation et l'écrou du centre d'usinage CNC, ce qui facilite l'utilisation du fraisage vers le bas.
(3) Finition du tournage CNC après rainurage et précautions
Une fois que la cartouche filtrante à paroi mince est usinée par fraisage CNC avec des rainures étroites, le trou intérieur est recouvert de bavures le long des rainures étroites. Le but de la finition du trou intérieur est principalement d'éliminer les bavures dans le trou intérieur, de sorte que la taille et la qualité de surface du trou intérieur puissent répondre aux exigences de précision. À l'heure actuelle, le traitement de tournage NC appartient à la forme de coupe intermittente et l'usinage CNC est relativement plus difficile. Dans le processus de production et de traitement réel, les points suivants doivent être pris en compte : réduire autant que possible les vibrations, réduire l'erreur de traitement causée par l'outil ; quantité de coupe Elle doit être bien adaptée à la marge de tournage de finition du trou intérieur. Si la marge est trop grande, il sera difficile de couper le trou intérieur par intermittence. Si la marge est trop petite, la bavure se glissera facilement dans la rainure étroite, de sorte que l'élimination de la bavure du trou intérieur prendra du temps. Vitesse d'avance f = 0.1 mm/ Dans le cas de r, l'effet d'ébavurage en douceur du tournage CNC est le meilleur ; Faites également attention à la taille de la force de serrage de la griffe souple en cuivre allongée sur la cartouche filtrante à paroi mince lors du serrage, trop grande provoquera facilement une déformation du cylindre à paroi mince et affectera la précision de l'usinage CNC, si elle est trop petite, il peut y avoir un risque de chute, la force de serrage doit donc être appropriée et elle doit être quantifiée avec précision si nécessaire. Une fois l'usinage CNC terminé, il a passé l'inspection.
En conclusion
La cartouche filtrante à paroi mince a une structure simple et un processus d'usinage CNC relativement simple. Autour du type d'outil, des paramètres de coupe, des méthodes de serrage et d'alignement et des précautions données dans le processus d'usinage CNC en alliage de titane, elle fournit une certaine référence et une référence pour le traitement de grandes quantités de matériaux difficiles à usiner et de pièces structurelles à parois minces. Il convient de mentionner que le problème de bavure laissé par l'usinage de rainures étroites dans le processus précédent a été résolu lors de la finition du trou intérieur. Dans l'agencement du processus d'usinage CNC, ce dernier processus peut non seulement réaliser l'objectif de traitement de ce processus, mais également résoudre les problèmes laissés par le processus précédent. Cette méthode d'agencement de processus est rapide et efficace.


 +86 15099911516




 Lire la suite