Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 329 | Publié par VMT le 07 août 2021


Sur le marché mondial, les matériaux d'usinage en alliage de titane sont principalement utilisés dans l'aéronautique, la défense nationale, l'industrie militaire et d'autres secteurs. L'aéronautique représente la plus grande part de la demande, soit environ 50 %, principalement pour la fabrication d'aéronefs et de moteurs.
La résistance des pièces usinées en alliage de titane est très élevée dans les matériaux de structure métallique. Sa résistance est équivalente à celle de l'acier, mais son poids n'est que de 57 % de celui de l'acier.
De plus, l'alliage de titane présente les caractéristiques d'une faible densité, d'une résistance thermique élevée, d'une bonne stabilité thermique et d'une bonne résistance à la corrosion. Cependant, les matériaux en alliage de titane sont difficiles à couper et ont une faible efficacité de traitement. Par conséquent, comment résoudre le problème de la difficulté et de la faible efficacité de l'usinage des alliages de titane ?
Qu'est-ce qu'un alliage de titane ?
L'alliage de titane désigne les alliages métalliques constitués de titane et d'autres métaux. Le titane est un métal structurel important développé dans les années 1950. L'alliage de titane présente une résistance élevée, une bonne résistance à la corrosion et à la chaleur. Des années 1950 aux années 1960, les alliages de titane haute température et les alliages de titane structurels ont été principalement développés pour le fuselage des moteurs d'avion.
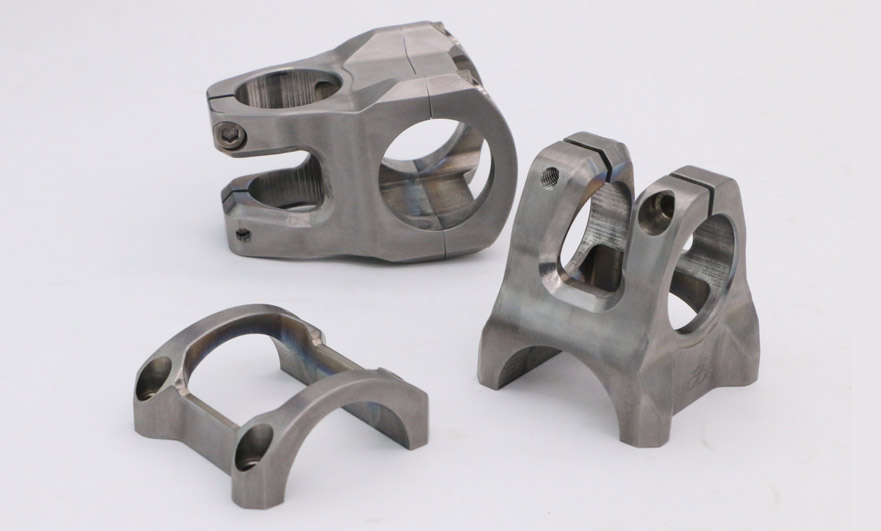
Pourquoi est-il difficile d' usiner des pièces en alliage de titane?
① Faible conductivité thermique. La conductivité thermique de l'alliage de titane n'est que d'environ 16 % de celle de l'acier 45#. La chaleur ne peut pas être transmise à temps pendant le processus d'usinage, ce qui entraîne une température élevée localisée du tranchant (la température de la pointe de l'outil est plus d'une fois supérieure à celle de l'acier 1# pendant l'usinage du titane), ce qui conduit facilement à la diffusion et à l'usure de l'outil.
② Durcissement par usinage important. Le phénomène de durcissement par usinage de l'alliage de titane est évident et la couche de durcissement de surface est plus grave que celle de l'acier inoxydable, ce qui entraînera certaines difficultés lors du traitement ultérieur, telles que l'augmentation des dommages aux limites de l'outil.
Les alliages de titane sont difficiles à usiner en raison de leur faible conductivité thermique, de leur écrouissage important, de leur forte affinité avec les outils et de leur faible déformation plastique. Leur indice d'usinabilité n'est équivalent qu'à 20 % de celui de l'acier de décolletage.
Caractéristiques des matériaux d'usinage en alliage de titane
①Haute résistance et poids léger. (Le rapport résistance/poids est très élevé dans les matériaux de structure métalliques)
②Résistance aux hautes températures. (Performances stables à 400-500℃)
③Oxyde de titane, nitrure, carbure, résistance supérieure à la corrosion
④Bonne affinité pour les objets
Savoir-faire en matière de processus d'usinage d'alliages de titane
1. Tournage CNC
Les pièces tournées en alliage de titane permettent d'obtenir facilement une meilleure rugosité de surface, le durcissement par usinage n'est pas grave, mais la température de coupe est élevée et l'outil s'use rapidement. En réponse à ces caractéristiques, les mesures suivantes sont principalement prises en termes d'outils et de paramètres de coupe :
Matériaux d'outils : YG6, YG8, YG10HT sont sélectionnés en fonction des conditions existantes de l'usine.
Paramètres de géométrie de l'outil : coins avant et arrière adaptés de l'outil et coins arrondis de la pointe de l'outil.
La vitesse de coupe est lente, la vitesse d'avance est modérée, la profondeur de coupe est profonde et le refroidissement est suffisant. La pointe de l'outil ne peut pas être plus haute que le centre de la pièce lors de la rotation du cercle extérieur, sinon les autres parties de l'outil toucheront facilement la pièce. Lorsque les pièces à parois minces sont usinées, l'angle de l'outil est trop grand, généralement de 75 à 90 degrés.
2. Fraisage CNC
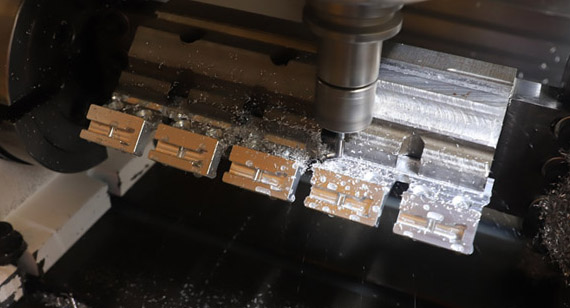
Le fraisage de pièces en alliage de titane est plus complexe que le tournage, car il s'agit d'une coupe intermittente où les copeaux s'agglutinent facilement avec l'arête de coupe. Lorsque les dents chargées de copeaux reprennent la coupe, ces derniers sont projetés et emportent avec eux une petite quantité de matériau de l'outil. Ces copeaux réduisent considérablement la durée de vie de ce dernier.
Méthode de fraisage : adopter généralement le fraisage vers le bas.
Matériau de l'outil : acier rapide M42.
En général, le fraisage en avalant n'est pas utilisé pour l'usinage de l'acier allié au titane [IV]. En raison du jeu de l'écrou de la machine-outil, lors du fraisage en avalant, la fraise agit sur la pièce et la composante de la force dans le sens d'avance est identique dans le sens de rotation. Les mouvements intermittents de la table peuvent provoquer des chocs entre la fraise et le bâti. Lors du fraisage en avalant, les dents de l'outil heurtent le bâti dès le début de la coupe, ce qui peut entraîner la rupture de l'outil. Cependant, en fraisage en opposition, l'épaisseur du copeau passant de fine à épaisse provoque un frottement à sec entre l'outil et la pièce lors de la coupe initiale, ce qui augmente les risques de collage et d'écaillage. Pour un usinage fluide des alliages de titane, il convient de noter que, par rapport aux fraises standard, l'angle de dépouille doit être réduit et l'angle de dégagement augmenté. La vitesse de fraisage doit être faible et il est préférable d'utiliser une fraise à denture affûtée et d'éviter les fraises à denture en dépouille.
3. Taper
Pour le taraudage de pièces usinées en alliage de titane, en raison des petits copeaux, il est facile de coller à la lame et à la pièce, ce qui entraîne une valeur de rugosité de surface élevée et un couple élevé. Lors du taraudage, une sélection incorrecte du taraud [V] et une utilisation incorrecte peuvent facilement provoquer un durcissement de l'usinage, une efficacité de traitement extrêmement faible et parfois la rupture du taraud.
Vous devez d'abord utiliser le taraud sauteur, le nombre de dents est inférieur à celui du taraud standard, généralement 2 à 3 dents. L'angle de coupe du cône doit être grand et la partie conique est généralement de 3 à 4 longueurs de filetage. Afin de faciliter l'évacuation des copeaux, il peut également être meulé à un angle négatif sur le cône de coupe. Essayez de choisir des tarauds courts pour augmenter la rigidité des tarauds. La partie conique inversée du taraud doit être suffisamment plus grande que la norme pour réduire le frottement entre le taraud et la pièce.
Résumer
L'usinage des alliages de titane repose sur leur faible conductivité thermique. Un important fluide de coupe à haute pression doit être pulvérisé avec précision et rapidité sur l'arête de coupe afin d'évacuer la chaleur efficacement. La maîtrise de la coupe des alliages de titane, notamment en termes de matériaux d'outillage, de fluides de coupe et de paramètres d'usinage, est essentielle pour optimiser l'efficacité globale de l'usinage.


 +86 15099911516




 Lire la suite