Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 581 | Publié par VMT le 07 avril 2025 | Temps de lecture : environ 8 minutes


Vous avez du mal à choisir le procédé d'usinage le plus adapté à votre projet de fabrication ? Vous n'êtes pas seul. Face à la multitude de technologies d'usinage disponibles, du tournage traditionnel à l'usinage par faisceau laser, le choix peut être complexe. Sans une bonne compréhension, vous risquez de perdre du temps, de l'argent et des ressources. Bonne nouvelle : ce guide vous simplifiera la complexité des opérations d'usinage et vous aidera à identifier la solution la mieux adaptée à vos besoins spécifiques.
Il existe deux grandes catégories de procédés d'usinage : traditionnels et non traditionnels. Les procédés traditionnels comprennent le tournage, le fraisage, le perçage, la rectification et le sciage. Les procédés non traditionnels incluent l'électroérosion, l'usinage par faisceau laser, l'usinage par ultrasons, etc. Chaque méthode est adaptée à des matériaux, des tolérances et des complexités de conception spécifiques.
Maintenant que vous avez une compréhension de base des catégories d'usinage, décomposons-les plus en détail, en commençant par ce qu'est réellement l'usinage et les composants critiques qui composent chaque opération d'usinage.
L'usinage est un procédé de fabrication soustractif permettant de façonner des matières premières en pièces finales précises en retirant les matières superflues. Ce procédé est généralement réalisé à l'aide d'outils coupants guidés manuellement ou par des systèmes à commande numérique (CNC). L'usinage est une opération essentielle dans les secteurs exigeant une haute précision, comme l'aéronautique, l'automobile, l'électronique et la fabrication de dispositifs médicaux. Qu'il s'agisse de pièces simples ou complexes, l'usinage permet aux fabricants d'obtenir une précision dimensionnelle exceptionnelle, des tolérances strictes et des finitions de surface lisses que beaucoup d'autres procédés ne peuvent pas offrir.
L'usinage peut impliquer un large éventail d'opérations, du tournage, du fraisage et du perçage à des méthodes plus avancées comme le laser ou l'usinage par électroérosion (EDM). Chaque procédé utilise un outil de coupe contrôlé qui tourne ou se déplace par rapport à la pièce pour lui donner la géométrie souhaitée. Avec l'évolution des technologies, l'usinage est passé d'une opération purement manuelle à une commande numérique par ordinateur (CNC), permettant une production en grande série, répétable et automatisée.
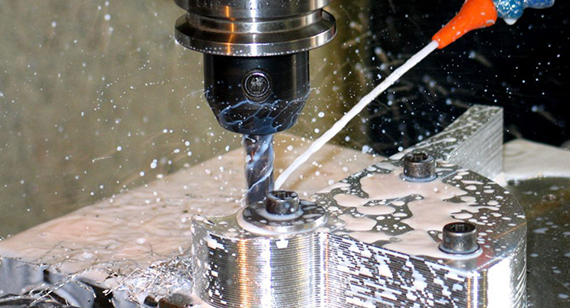
Fondamentalement, l'usinage implique la coordination de plusieurs éléments clés, tous agissant ensemble pour produire des pièces homogènes et de haute qualité. Comprendre chacun de ces composants est essentiel pour optimiser l'efficacité, réduire les coûts et garantir la qualité des produits. Examinons les éléments essentiels d'un système d'usinage performant :
Le choix du matériau influence considérablement la stratégie d'usinage, le choix de l'outil et la durée du cycle. Les matériaux les plus courants sont :
Chaque type de matériau se comporte différemment sous la contrainte, la chaleur et la pression de l'outil, ce qui rend important de sélectionner les techniques d'usinage et les outils en conséquence.
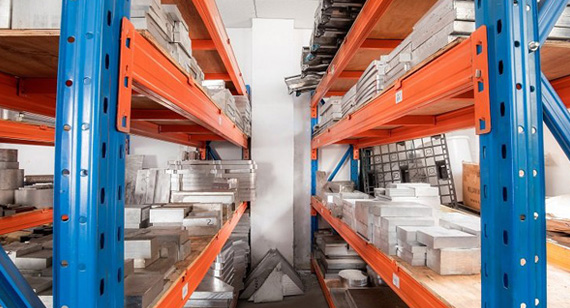
Les outils coupants sont au cœur du processus d'usinage. Ils peuvent être monopoints (comme en tournage) ou multipoints (comme en fraisage). Leurs principales propriétés sont les suivantes :
Les matériaux des outils vont de l'acier rapide aux carbures et à la céramique, et sont souvent revêtus pour améliorer les performances et la longévité.
3. Opérations d'usinage
Les opérations d'usinage sont sélectionnées en fonction de la géométrie et des tolérances requises pour la pièce. Les principales catégories comprennent :
Chaque opération nécessite des parcours d’outils, des vitesses d’avance et des paramètres de coupe spécifiques.
4. Des machines-outils
Les machines-outils sont les plateformes qui alimentent et soutiennent les outils de coupe. Les principaux types de machines-outils sont :
La sélection dépend de l’application, de la précision requise et du volume de production.
5. Commande numérique par ordinateur (CNC)
Les systèmes CNC utilisent un code préprogrammé pour contrôler le mouvement des outils avec une précision extrême. Cela permet :
L'usinage CNC est une pierre angulaire de l'usinage CNC sur mesure, de l'usinage de prototypes CNC et de la production dans les usines d'usinage CNC qui exigent rapidité et précision.
Même le meilleur procédé d'usinage nécessite un contrôle qualité rigoureux pour garantir la conformité des pièces aux spécifications. Les méthodes de contrôle qualité comprennent :
Le contrôle qualité garantit que les services d'usinage CNC fournissent des résultats fiables et constants, notamment pour les industries soumises à des exigences réglementaires strictes comme l'aérospatiale ou le médical.
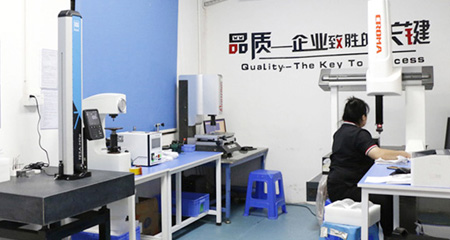
L'usinage joue un rôle essentiel dans le paysage manufacturier moderne. Son objectif va bien au-delà du simple façonnage des matières premières : il garantit que les pièces répondent à des normes de qualité strictes, fonctionnent comme prévu et s'intègrent parfaitement dans des assemblages complexes. Que vous travailliez dans l'aérospatiale, l'automobile, l'électronique ou les dispositifs médicaux, l'usinage est essentiel pour transformer les idées en produits physiques et fonctionnels. Il y parvient grâce à plusieurs objectifs fondamentaux :
1. Formage et dimensionnement
À la base, l'usinage permet de façonner des matériaux selon des formes et des dimensions spécifiques. Cela comprend des arbres cylindriques, des boîtiers complexes et des microcomposants aux tolérances serrées. Que vous partiez d'une billette, d'une pièce moulée ou d'une pièce extrudée, l'usinage permet d'affiner la géométrie de la pièce pour qu'elle corresponde au design souhaité.
Par exemple, le fraisage CNC permet d'éliminer l'excédent de matière pour créer des contours 3D complexes, tandis que le tournage permet de produire des pièces rondes précises, comme des bagues ou des broches. L'usinage est donc idéal pour l'usinage CNC sur mesure et l'usinage de prototypes CNC, où la précision des formes est primordiale.
2. Atteindre la précision dimensionnelle
L'usinage est l'une des rares méthodes de fabrication permettant d'atteindre des tolérances extrêmement strictes, souvent de l'ordre du micron. Ce niveau de précision est essentiel dans des secteurs comme l'aérospatiale et le médical, où le moindre écart peut affecter la sécurité ou la fonctionnalité.
Grâce aux services d'usinage CNC, les fabricants peuvent contrôler chaque coupe avec précision : l'outillage automatisé, les broches à grande vitesse et les boucles de rétroaction garantissent des performances cohérentes et reproductibles qui répondent même aux exigences dimensionnelles les plus exigeantes.
La qualité de surface est essentielle. Qu'il s'agisse d'esthétique, de performances fonctionnelles (comme la réduction des frottements) ou d'une meilleure adhérence, l'usinage permet des finitions de surface précises. Grâce aux passes de meulage, de polissage ou de finition sur fraiseuses et tours CNC, les pièces peuvent être lissées jusqu'à obtenir un brillant miroir ou texturées selon des normes de rugosité spécifiques (valeurs Ra).
Ceci est particulièrement important pour les pièces d'usinage CNC en métal dans des domaines tels que l'optique, les instruments médicaux ou l'électronique grand public où l'apparence et le comportement de surface sont essentiels.
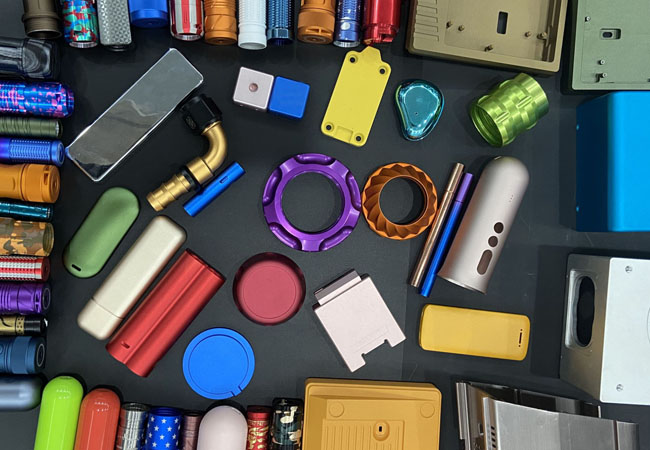
4. Enlèvement de matière
L'usinage est fondamentalement un processus d'enlèvement de matière, utilisé pour soustraire sélectivement les parties indésirables d'une pièce. Contrairement à la fabrication additive (comme l'impression 3D), qui construit de A à Z, l'usinage part d'un bloc ou d'une tige solide et sculpte la pièce finale.
Cette nature soustractive le rend idéal pour le prototypage et la production en faible et moyen volume, en particulier lorsque les pièces doivent répondre à des exigences structurelles ou mécaniques élevées.
5. Utilisation des matériaux
Bien que l'usinage génère des déchets (copeaux), les usines d'usinage CNC modernes sont conçues pour optimiser l'efficacité des matériaux grâce à une imbrication intelligente, des parcours d'outils optimisés et des logiciels de FAO avancés. L'usinage est également polyvalent et compatible avec tous les matériaux : l'aluminium, l'acier inoxydable, le titane, le laiton et même les plastiques techniques sont tous compatibles.
Cette flexibilité permet aux fabricants d’adapter les opérations d’usinage aux différents besoins du projet et aux contraintes matérielles.
6. Personnalisation et flexibilité
L'un des principaux avantages de l'usinage réside dans sa capacité à prendre en charge la production sur mesure, à l'unité ou en petites séries. L'usinage CNC sur mesure permet aux ingénieurs de réaliser rapidement des prototypes ou de produire des pièces sur mesure sans outillage ni moule coûteux.
Des géométries uniques aux finitions sur mesure, les services d'usinage offrent la flexibilité nécessaire pour répondre aux demandes évolutives des clients ou aux changements de conception rapides.
7. Rentabilité
Si le moulage ou l'emboutissage peuvent être bénéfiques pour la production en grande série, l'usinage est souvent plus rentable pour les petites et moyennes séries, notamment lorsque précision, complexité ou personnalisation sont requises. L'usinage CNC réduit également les coûts de main-d'œuvre grâce à l'automatisation et minimise les rebuts en optimisant les trajectoires d'outils et l'utilisation des matériaux.
Pour l'usinage de prototypes CNC ou de petites séries, il offre un équilibre idéal entre précision et prix abordable.
8. Intégration avec d'autres processus
Enfin, l'usinage s'intègre souvent dans un processus de fabrication plus vaste. Les pièces usinées peuvent être traitées ultérieurement par anodisation, placage ou revêtement. L'usinage complète également le moulage, le forgeage et la fabrication additive en apportant des finitions qui améliorent la précision ou la qualité de surface.
Dans les lignes de production intégrées, l'usinage CNC est souvent l'étape finale qui permet aux pièces d'être conformes aux spécifications, en particulier pour les applications critiques dans la défense, l'aviation et la robotique.
L'usinage est le processus de transformation de matières premières en composants souhaités à l'aide d'outils et de machines. De la découpe traditionnelle aux techniques avancées sans contact, les opérations d'usinage sont essentielles à la production de pièces de précision dans tous les secteurs. Avec l'essor de l'usinage CNC, la variété des procédés s'étend désormais du tournage à grande vitesse au micro-usinage par faisceau laser.
Ce guide classe 17 procédés d'usinage en types conventionnels et non conventionnels pour vous aider à comprendre leurs rôles, leurs points forts et leurs limites.
Processus d'usinage conventionnels
L'usinage conventionnel utilise l'énergie mécanique via des outils coupants. Ces opérations restent la pierre angulaire de la fabrication de pièces usinées CNC, reconnues pour leur simplicité, leur précision et leur fiabilité.
1. Tournant:Qu'est-ce que c'est et pourquoi est-ce essentiel dans l'usinage CNC ?
Qu'est-ce qui tourne ?
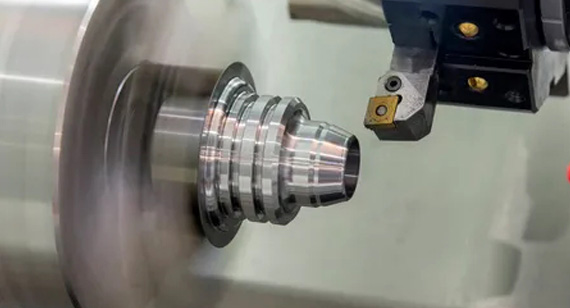
Le tournage est l'une des opérations d'usinage les plus fondamentales et les plus répandues. Dans ce procédé, un outil de coupe, généralement une plaquette non rotative, enlève de la matière d'une pièce en rotation pour lui donner la forme souhaitée. Ce procédé est généralement réalisé sur un tour ou un centre de tournage CNC, où l'outil se déplace linéairement pendant que la pièce tourne. Le tournage est particulièrement efficace pour la réalisation de pièces cylindriques, externes et internes, telles que des arbres, des axes, des filetages et des alésages.
Il existe plusieurs sous-types de tournage, notamment le dressage, le tournage conique, le rainurage, le tronçonnage et le filetage. En usinage moderne, les tours à commande numérique (CNC) améliorent l'efficacité et la précision de cette opération, ce qui en fait un élément clé des services d'usinage CNC sur mesure , en particulier pour la production en grande série de pièces usinées CNC.
Avantages du tournage
Inconvénients du tournage
Applications courantes du tournage
Le tournage est utilisé dans pratiquement tous les secteurs de fabrication, en particulier lorsque des composants cylindriques de précision sont requis :
En résumé, le tournage reste un élément clé des opérations d'usinage et est fréquemment associé au fraisage dans les usines d'usinage CNC pour produire efficacement des pièces très complexes. Il est particulièrement précieux pour les projets de tournage CNC sur mesure et la production à grande échelle dans les industries exigeant des tolérances strictes et une qualité constante.
2. Le fraisage : qu’est-ce que c’est et comment façonne-t-il la fabrication moderne ?
Qu'est-ce que le fraisage ?
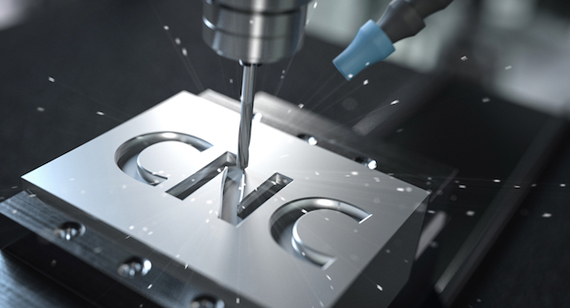
Le fraisage est un procédé d'usinage où un outil de coupe multipoint rotatif est déplacé sur une pièce fixe ou en mouvement lent afin d'enlever de la matière et de lui donner la forme souhaitée. Contrairement au tournage, qui fait tourner la pièce, le fraisage fait tourner l'outil, offrant ainsi une plus grande flexibilité géométrique. Il est idéal pour la production de surfaces planes, de rainures, de poches, de contours 3D complexes et de profils irréguliers.
Les opérations de fraisage modernes sont principalement réalisées sur des fraiseuses ou des centres d'usinage CNC, qui permettent des mouvements multi-axes programmables (généralement 3, 4 ou 5 axes). Ces machines sont essentielles à l'usinage CNC sur mesure, à l'usinage de prototypes CNC et à la fabrication de pièces de précision dans tous les secteurs.
Avantages du fraisage
Inconvénients du fraisage
Applications courantes du fraisage
Le fraisage est l'une des opérations d'usinage les plus répandues en raison de sa flexibilité de conception et de sa précision. Parmi les utilisations courantes, on peut citer :
Qu'il s'agisse de produire des prototypes ou des assemblages finaux, le fraisage est indispensable aux services d'usinage CNC pour les industries exigeant une complexité et une précision élevées. Associé au tournage ou à la rectification, il permet la production de pièces entièrement finies dans une usine d'usinage CNC.
3. Forage Horizontaux:Qu'est-ce que c'est et comment est-il utilisé dans l'usinage CNC ?
Qu'est-ce que le forage?
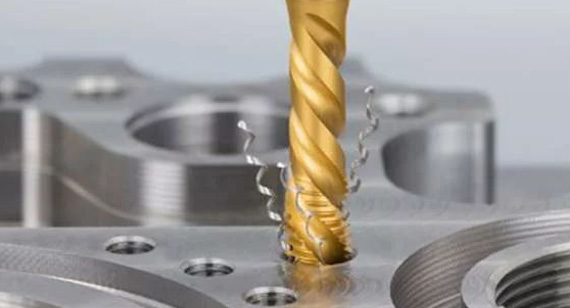
Le perçage est un procédé d'usinage qui consiste à créer des trous ronds dans un matériau solide à l'aide d'un outil de coupe pointu et rotatif, généralement un foret hélicoïdal. Cette opération est l'une des techniques les plus fondamentales et les plus répandues, tant en usinage manuel qu'en usinage CNC, et joue un rôle clé dans la fabrication de pièces usinées CNC pour presque tous les secteurs.
Dans une usine d'usinage CNC, le perçage est généralement intégré aux opérations de fraisage ou de tournage, permettant ainsi d'usiner la pièce entière en une seule opération. Le perçage peut également inclure des opérations connexes telles que l'alésage, le taraudage, l'alésage et le lamage, selon la taille du trou, sa finition et sa fonction.
Avantages du forage
Inconvénients du forage
Applications courantes du forage
Le perçage est essentiel à la quasi-totalité des pièces manufacturées, notamment celles nécessitant des fixations, des arbres ou des assemblages mécaniques. Ses applications incluent :
Le perçage est une opération clé de l'usinage CNC sur mesure, reconnue pour son efficacité et sa précision. Intégré à un flux de travail plus large d'usinage CNC (aux côtés du fraisage, du tournage ou de la rectification), il garantit une production fluide, de la matière première à la pièce finale.
4. Meulage:Qu'est-ce que c'est et comment est-il utilisé dans l'usinage CNC ?
Qu'est-ce que le broyage ?
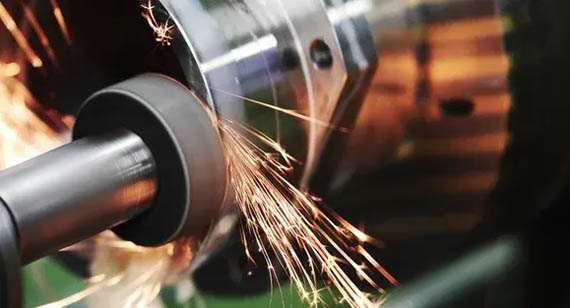
La rectification est un procédé d'usinage de précision qui utilise une meule abrasive comme outil de coupe pour enlever de très petites quantités de matière d'une surface. Contrairement aux méthodes de coupe conventionnelles comme le tournage ou le fraisage, la rectification est principalement utilisée pour la finition, l'obtention de tolérances strictes et l'obtention d'états de surface ultra-lisses. Elle est couramment utilisée dans l'usinage CNC pour les pièces exigeant une précision dimensionnelle exceptionnelle et une rugosité de surface minimale.
Dans une usine d'usinage CNC, la rectification suit souvent les opérations d'usinage primaire et est considérée comme un processus secondaire ou de finition. Il existe différentes méthodes de rectification, notamment la rectification plane, la rectification cylindrique, la rectification sans centre et la rectification intérieure, chacune adaptée à des géométries et des tolérances spécifiques.
Avantages du broyage
Inconvénients du broyage
Applications courantes du meulage
La rectification est souvent utilisée lorsque la qualité de surface, les tolérances strictes ou la dureté des pièces sont essentielles. Les applications courantes incluent :
Dans le monde de l'usinage, la rectification joue un rôle essentiel dans la finition des pièces usinées CNC, répondant à des normes exigeantes. C'est un processus indispensable à tout processus d'usinage CNC personnalisé, qui privilégie la durabilité, l'ajustement et la finition, en particulier pour les pièces ne supportant pas le moindre écart.
5. Sciage : qu'est-ce que c'est et comment est-il utilisé dans l'usinage ?
Qu'est-ce que le sciage ?
Le sciage est un procédé de séparation de matériaux qui utilise une lame de coupe ou une bande dentée pour diviser la matière brute en sections plus petites ou aux longueurs souhaitées. Dans le cadre d'opérations d'usinage, le sciage constitue souvent la première étape de préparation des pièces avant des traitements ultérieurs tels que l'usinage CNC, le fraisage ou la rectification. C'est une méthode rapide et économique pour la découpe de barres, tubes, plaques et profilés fabriqués dans une large gamme de matériaux, notamment les métaux, les plastiques et les composites.
Plusieurs méthodes de sciage sont utilisées dans les environnements d'usinage, telles que le sciage à ruban, le sciage circulaire, le sciage à froid et les scies à métaux électriques. Bien que moins précis que les procédés à commande numérique, le sciage joue un rôle crucial dans la préparation des matériaux, tant dans les usines d'usinage CNC manuelles qu'automatisées.
Avantages du sciage
Inconvénients du sciage
Applications courantes du sciage
Le sciage est couramment utilisé dans de nombreux secteurs industriels comme opération de prétraitement avant les étapes finales d'usinage CNC. Ses applications incluent :
Dans les usines d'usinage CNC modernes, le sciage est souvent intégré aux flux de production pour gérer efficacement la découpe en vrac et la préparation des matériaux. Bien qu'il n'offre pas les tolérances strictes des procédés d'usinage CNC avancés, il joue un rôle fondamental essentiel, ce qui en fait l'une des opérations d'usinage les plus fiables pour un rendement rapide et un pré-usinage efficace.
6. Le brochage : qu'est-ce que c'est et comment s'intègre-t-il dans l'usinage moderne ?
Qu'est-ce que le brochage ?
Le brochage est un procédé d'usinage de précision qui utilise un outil de coupe denté, appelé broche, pour enlever de la matière en une seule passe. La broche se déplace linéairement sur ou à travers la pièce pour usiner des profils complexes, internes ou externes, tels que des rainures de clavette, des cannelures, des fentes et des trous non circulaires. Le brochage est reconnu pour sa capacité à atteindre une grande précision dimensionnelle et un état de surface optimal, le tout de manière rapide et constante.
Le brochage peut être classé en deux types principaux :
Ce procédé est souvent utilisé en production de grande série en raison de sa rapidité, de sa répétabilité et de sa compatibilité avec la production en série de pièces identiques. Il est largement utilisé dans les usines d'usinage CNC, où des tolérances précises et des formes spécifiques sont requises.
Avantages du brochage
Inconvénients du brochage
Applications courantes du brochage
Le brochage est couramment utilisé dans les industries où la précision, le volume et la répétabilité sont primordiaux. Parmi les applications courantes, on peut citer :
Dans les services d'usinage CNC modernes, le brochage joue un rôle stratégique sur les lignes de production exigeant constance, précision et complexité de forme, notamment pour les profils internes difficiles à obtenir. Bien que ce procédé ne soit pas forcément le plus adapté à toutes les pièces, il est indispensable pour certaines opérations de haute précision.
7. Le rabotage : qu'est-ce que c'est et comment est-il utilisé dans l'usinage ?
Qu'est-ce que la planification ?
Le rabotage est une opération d'usinage traditionnelle qui consiste à enlever de la matière sur des surfaces planes ou profilées à l'aide d'un outil de coupe monopoint. Contrairement au fraisage ou à la rectification où l'outil est mobile, lors du rabotage, c'est généralement la pièce qui se déplace d'avant en arrière sur une table alternative tandis que l'outil de coupe reste immobile (ou effectue de légers mouvements d'avance). L'objectif principal du rabotage est d'obtenir des surfaces planes et lisses sur des pièces volumineuses et lourdes, difficiles à monter sur d'autres machines-outils.
Le rabotage était autrefois largement utilisé pour l'usinage de grandes pièces en acier ou en fonte, mais il est aujourd'hui souvent remplacé par des procédés plus polyvalents ou automatisés comme le fraisage CNC. Il reste néanmoins pertinent pour des applications spécifiques à usage intensif ou dans les usines d'usinage CNC sur mesure nécessitant des surfaces planes de très grande taille.
Avantages de la planification
Inconvénients du rabotage
Applications courantes de la planification
Bien que moins courant dans les ateliers modernes, le rabotage joue toujours un rôle dans les ateliers de fabrication lourde et de réparation de pièces surdimensionnées. Parmi les applications courantes, on peut citer :
Le rabotage n'est peut-être pas la méthode la plus rapide ni la plus automatisée à l'ère de l'usinage CNC moderne, mais il reste pertinent pour l'usinage de grandes surfaces planes exigeant de la précision, mais trop imposantes pour les tables de fraisage. Pour les usines d'usinage CNC impliquées dans la fabrication de grandes pièces sur mesure, le rabotage peut néanmoins constituer une solution précieuse et économique.
Processus d'usinage non conventionnels
Les procédés d'usinage non conventionnels, également appelés techniques d'usinage avancées ou modernes, sont spécifiquement conçus pour traiter des matériaux et des géométries que l'usinage traditionnel ne permet pas de gérer efficacement. Ces procédés utilisent l'énergie électrique, chimique, thermique ou mécanique, au lieu du contact direct entre l'outil et la pièce. Ils sont essentiels pour l'usinage CNC sur mesure, l'usinage de prototypes CNC et les industries exigeant une haute précision, comme l'aérospatiale, les dispositifs médicaux et l'électronique.
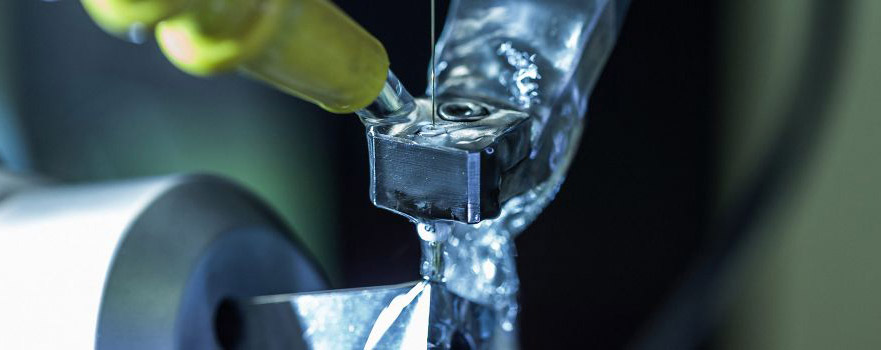
8. Qu'est-ce que l'usinage par électroérosion (EDM) ?
L'usinage par électroérosion (EDM) est un procédé d'usinage non conventionnel qui consiste à retirer de la matière d'une pièce conductrice par une série de décharges électriques rapides (étincelles). Ne nécessitant ni force mécanique ni arêtes de coupe, il est idéal pour les géométries complexes, les pièces délicates et les matériaux très durs. L'EDM est largement utilisé dans les secteurs exigeant une précision extrême, comme l'aéronautique, la fabrication de moules et les dispositifs médicaux.
Avantages de la GED
Inconvénients de l'EDM
Applications de la GED
L'électroérosion se distingue dans le monde de l'usinage CNC sur mesure et de la mécanique de précision, là où les outils traditionnels sont insuffisants. Intégrée à une offre de services d'usinage CNC moderne, elle joue un rôle crucial dans la production de pièces CNC sophistiquées et complexes. N'hésitez pas à me contacter si vous souhaitez poursuivre avec l'usinage chimique.
9. Qu'est-ce que l'usinage chimique ?
L'usinage chimique (CHM), également appelé fraisage ou gravure chimique, est un procédé de fabrication soustractif non conventionnel qui consiste à retirer de la matière d'une surface métallique par des réactions chimiques contrôlées. Il consiste à masquer certaines zones d'une pièce, à appliquer un agent de gravure chimique sur les surfaces exposées et à dissoudre précisément le matériau ciblé. Ce procédé est idéal pour créer des profils peu profonds, des motifs complexes et des structures légères, notamment dans des secteurs comme l'aérospatiale et l'électronique.
Avantages de l'usinage chimique
Inconvénients de l'usinage chimique
Applications de l'usinage chimique
L'usinage chimique est une technique précieuse pour l'usinage CNC sur mesure et l'usinage de prototypes CNC, notamment pour les composants complexes nécessitant des caractéristiques délicates et des structures légères. Bien qu'il ne remplace pas l'usinage CNC de haute précision, il complète les techniques traditionnelles dans les secteurs où le poids, la flexibilité et l'usinage sans contrainte des matériaux sont essentiels.
Faites-moi savoir si vous souhaitez continuer avec l'usinage électrochimique (ECM) ensuite.
10. Qu'est-ce que l'usinage électrochimique (ECM) ?
L'usinage électrochimique (ECM) est un procédé d'usinage non traditionnel qui élimine le métal par dissolution anodique à l'aide d'un électrolyte et d'énergie électrique. Souvent comparé à l'usinage par électroérosion (EDM), il ne génère ni chaleur ni étincelle. Particulièrement adapté aux matériaux difficiles à usiner et aux géométries complexes nécessitant des finitions précises et sans bavures, il est idéal pour les applications d'usinage CNC haut de gamme dans les secteurs de l'aéronautique, de l'automobile et du médical.
Avantages de l'usinage électrochimique (ECM)
Inconvénients de l'usinage électrochimique (ECM)
Applications de l'usinage électrochimique (ECM)
L'usinage électrochimique est un choix stratégique lorsque les services d'usinage CNC traditionnels ne peuvent répondre aux exigences de haute précision, de géométries complexes ou de finitions de surface supérieures, notamment pour les matériaux techniques avancés. Il complète les capacités d'une usine d'usinage CNC haut de gamme en offrant des options lorsque les contraintes mécaniques et thermiques limitent les performances.
Souhaitez-vous continuer avec l'usinage par jet abrasif (AJM) ensuite ?
11. Qu'est-ce que l'usinage par jet abrasif (AJM) ?
L'usinage par jet abrasif (AJM) est un procédé d'usinage non traditionnel qui utilise un flux de gaz à grande vitesse (généralement de l'air ou du CO₂) mélangé à de fines particules abrasives pour éliminer la matière de la pièce. Cette technique est couramment utilisée pour la découpe, le nettoyage, le polissage, l'ébavurage et la gravure de matériaux délicats ou difficiles à usiner, notamment dans les applications d'usinage CNC sur mesure qui exigent une précision sans contrainte thermique ou mécanique.
Avantages de l'usinage par jet abrasif (AJM)
Inconvénients de l'usinage par jet abrasif (AJM)
Applications de l'usinage par jet abrasif (AJM)
L'usinage par jet abrasif joue un rôle essentiel dans les services d'usinage CNC lorsque l'usinage conventionnel risque d'endommager la pièce. Il est particulièrement utile dans une usine d'usinage CNC proposant des procédés spécialisés pour les matériaux difficiles, les conceptions complexes ou les surfaces sensibles. Bien qu'il ne remplace pas le fraisage ou le tournage à grande vitesse, l'usinage par jet abrasif est un outil puissant dans l'application appropriée, notamment pour l'usinage de prototypes CNC ou les petites séries de haute précision.
Souhaitez-vous passer à l'usinage par ultrasons (USM) ensuite ?
12. Qu'est-ce que l'usinage par ultrasons (USM) ?
L'usinage par ultrasons (USM) est un procédé d'usinage non traditionnel qui consiste à retirer de la matière d'une pièce à l'aide de vibrations à haute fréquence (ultrasons), généralement comprises entre 20 et 40 kHz, combinées à une boue de particules abrasives. Ces particules sont accélérées par l'outil vibrant contre la surface de travail, permettant un usinage précis des matériaux durs, cassants et délicats sans générer de chaleur. Ce procédé est particulièrement utile dans des secteurs tels que l'aéronautique, l'électronique et la fabrication de dispositifs médicaux, où l'usinage CNC sur mesure exige souvent des méthodes non thermiques.
Avantages de l'usinage par ultrasons (USM)
Convient aux matériaux durs et cassants
USM peut usiner efficacement des matériaux tels que la céramique, le quartz, le verre, les pierres précieuses et les aciers trempés, là où l'usinage conventionnel échouerait ou fissurerait le matériau.
Aucun dommage thermique
Étant un procédé d'usinage à froid, l'USM évite les zones affectées par la chaleur (ZAT), la distorsion ou les contraintes thermiques, ce qui est crucial pour l'usinage de pièces sensibles à la température ou minces.
Précision dimensionnelle élevée
L'USM offre une excellente précision avec des tolérances serrées, ce qui le rend idéal pour les pièces qui nécessitent un ajustement et une fonction exacts, tels que les composants médicaux ou la microélectronique.
Usure minimale des outils
Étant donné que l'outil ne coupe pas directement mais vibre et transmet de l'énergie par le biais d'abrasifs, l'usure est lente et prévisible, surtout par rapport aux outils de coupe traditionnels.
Excellente finition de surface
L'action abrasive produit une finition de surface lisse, particulièrement bénéfique dans les composants optiques ou les pièces industrielles esthétiques.
Capacité à percer des trous non circulaires
USM peut créer des géométries complexes ou irrégulières, telles que des trous carrés, triangulaires ou complexes, avec l'outillage approprié.
Inconvénients de l'usinage par ultrasons (USM)
Faible taux d'enlèvement de matière (MRR)
L'USM est intrinsèquement plus lent que la plupart des procédés d'usinage conventionnels ou thermiques, ce qui le rend inefficace pour les travaux à volume élevé ou nécessitant un enlèvement de matière important.
Limité aux matériaux cassants ou durs
Les matériaux souples comme les plastiques ou l'acier doux ne répondent pas bien à l'USM, ce qui limite sa polyvalence pour la production générale de pièces d'usinage CNC.
Complexité de la conception des outils
L'outillage doit être spécifiquement conçu pour chaque forme, et la création d'outils USM complexes peut prendre du temps et coûter cher.
Coût d'équipement élevé
Bien que les outils durent longtemps, les machines USM et leur maintenance peuvent être coûteuses par rapport aux configurations de fraisage ou de tournage traditionnelles dans une usine d'usinage CNC.
Ne convient pas aux cavités profondes
En raison des contraintes de vibration des outils et des limitations d'écoulement des boues, les trous ou cavités profonds peuvent ne pas être usinés efficacement.
Élimination et entretien des boues
Les boues abrasives nécessitent un remplacement fréquent et une élimination sûre, ce qui augmente le coût global et l’impact environnemental.
Applications de l'usinage par ultrasons (USM)
Composants aérospatiaux
Perçage et mise en forme de composites à matrice céramique et d'alliages durcis utilisés dans les aubes de turbines et les pièces aérospatiales à fortes contraintes.
Dispositifs médicaux
Usinage de précision d'outils chirurgicaux, d'implants et de composants dentaires en céramique et en titane nécessitant une finition de surface élevée.
Microélectronique
Création de micro-trous et de motifs complexes dans des plaquettes de verre ou de silicium utilisées dans les semi-conducteurs et les circuits imprimés.
Bijoux et façonnage de pierres précieuses
Découpe et gravure de pierres précieuses comme le saphir, le rubis et le diamant, où l'usinage sans chaleur et sans éclats est essentiel.
Instruments optiques et scientifiques
Usinage de lentilles, de miroirs et de composants laser avec des finitions ultra-lisses et des formes précises.
Composants en verre et en céramique
Utilisé pour produire des buses en verre, des matrices en céramique et des équipements de laboratoire complexes qui nécessitent un contrôle dimensionnel élevé sans fissuration.
L'usinage par ultrasons est un procédé de niche mais performant au sein des services d'usinage CNC, notamment pour les pièces de précision en matériaux non métalliques ou exotiques. S'il ne remplace pas le tournage ou le fraisage à grande vitesse, il offre un contrôle et une finition inégalés lorsque les méthodes traditionnelles ne sont pas viables. Pour les entreprises proposant l'usinage de prototypes CNC, l'USM apporte une valeur ajoutée dans la fabrication de pièces sur mesure à haute tolérance, souvent en complément d'autres technologies d'usinage dans une usine d'usinage CNC à service complet.
Souhaitez-vous continuer avec l'usinage par faisceau d'électrons (EBM) ensuite ?
13. Qu'est-ce que l'usinage par faisceau d'électrons (EBM) ?
L'usinage par faisceau d'électrons (EBM) est un procédé d'usinage avancé et non traditionnel qui utilise un faisceau focalisé d'électrons à grande vitesse pour retirer de la matière d'une pièce. Ces électrons frappent la surface avec une énergie considérable, chauffant et vaporisant rapidement des zones localisées. Réalisé dans une chambre à vide, l'EBM permet des coupes précises et nettes dans les matériaux durs ou à haute résistance, ce qui le rend idéal pour les industries spécialisées comme l'aérospatiale, le médical et la microélectronique.
Ce processus s'aligne sur les niveaux les plus élevés de services d'usinage CNC, en particulier lorsqu'une précision extrême, une distorsion thermique minimale ou des micro-caractéristiques sont requises dans les applications d'usinage CNC personnalisées.
Avantages de l'usinage par faisceau d'électrons (EBM)
Précision extrêmement élevée
Le faisceau focalisé permet des coupes et des trous ultra-fins avec des tolérances souvent de quelques microns, ce qui le rend excellent pour l'usinage de prototypes CNC et la fabrication de micro-pièces.
Fonctionne sur les matériaux durs et réfractaires
EBM est capable d'usiner des matériaux difficiles à usiner à l'aide de méthodes traditionnelles, notamment le titane, le tungstène et l'acier à haute résistance, tous couramment utilisés dans les pièces d'usinage CNC pour les applications aérospatiales ou médicales.
Usure minimale des outils
Comme il n’y a aucun contact physique avec l’outil, il n’y a pratiquement aucune usure, ce qui réduit les coûts de remplacement de l’outil et permet un rendement constant.
Zone affectée par la chaleur très étroite (ZAT)
En raison de l’énergie concentrée et du temps d’interaction rapide, la zone dangereuse est minimale, ce qui réduit le risque de déformation, de distorsion ou de microfissuration.
Fonctionnalités à rapport hauteur/largeur élevé
Des trous profonds et étroits avec une excellente définition des parois sont réalisables, idéaux pour les canaux de refroidissement dans les pièces aérospatiales ou les moules d'injection.
Fonctionnement sous vide
La réalisation de l'EBM sous vide empêche l'oxydation et la contamination, ce qui est crucial pour la fabrication en salle blanche ou le traitement des composants électroniques.
Inconvénients de l'usinage par faisceau d'électrons (EBM)
Coût initial élevé
Les systèmes EBM nécessitent des chambres à vide, des alimentations électriques et des générateurs de faisceaux d'électrons coûteux, ce qui rend la configuration initiale coûteuse, souvent réalisable uniquement pour les projets de grande valeur ou de haute précision.
Limité aux matériaux conducteurs
Étant donné que le faisceau d’électrons repose sur la conductivité électrique, les matériaux non conducteurs comme les plastiques ou le verre ne peuvent pas être usinés à l’aide de l’EBM.
Taux d'enlèvement de matière lent (MRR)
Bien qu'extrêmement précis, l'EBM n'est pas idéal pour l'enlèvement de matière à grande échelle ou la production à haut débit, ce qui limite son utilisation dans certains environnements d'usine d'usinage CNC.
Exigence de vide
Le fonctionnement sous vide ralentit le processus et l’empêche d’être une opération continue en ligne comme certaines méthodes traditionnelles.
Sécurité et maintenance spécialisées
La manipulation de faisceaux d’électrons à haute énergie et de systèmes sous vide nécessite un personnel qualifié et des normes de sécurité strictes, ce qui augmente la complexité opérationnelle.
Ne convient pas aux grandes pièces
La taille de la chambre à vide limite les dimensions des pièces pouvant être usinées.
Applications de l'usinage par faisceau d'électrons (EBM)
Aérospatiale et défense
Perçage de trous de refroidissement dans les aubes de turbine, découpe de superalliages de titane et de nickel utilisés dans les moteurs à réaction et les composants structurels.
Dispositifs médicaux
Découpe de précision de stents, d'instruments chirurgicaux et d'implants en titane et en acier inoxydable de haute qualité.
Electronique et Microfabrication
Production de micro-trous, de fentes et de structures à parois minces dans des composants semi-conducteurs et des boîtiers de capteurs avec une grande précision.
Applications nucléaires
Usinage de composants de réacteurs utilisant des alliages hautes performances résistants aux radiations et à la chaleur.
Fabrication d'outils et de matrices
Rainurage de haute précision et production de caractéristiques fines en carbure et en aciers à outils trempés utilisés dans les moules et les matrices d'emboutissage.
Industrie automobile
Fabrication de composants critiques du groupe motopropulseur et du système de carburant nécessitant une précision au micron et des finitions propres.
L'usinage par faisceau d'électrons n'est pas une méthode courante comme le fraisage ou le tournage, mais il joue un rôle essentiel dans l'usinage CNC haute performance, où l'intégrité des matériaux et la précision des détails sont essentielles. Pour les entreprises proposant des solutions d'usinage CNC sur mesure ou exploitant une usine d'usinage CNC spécialisée dans les secteurs de l'aérospatiale, de la défense ou du médical, l'usinage par faisceau d'électrons offre un avantage concurrentiel en matière de fabrication de précision.
Souhaitez-vous passer à l'usinage par faisceau laser (LBM) ensuite ?
14. Qu'est-ce que l'usinage par faisceau laser (LBM) ?
L'usinage par faisceau laser (LBM) est un procédé d'usinage thermique non conventionnel qui utilise un faisceau laser hautement focalisé pour chauffer, fondre et vaporiser la matière d'une pièce. Ce procédé s'appuie sur la haute densité énergétique du laser pour éliminer la matière de manière contrôlée et précise, sans contact physique ni force mécanique. Le LBM est largement utilisé pour la découpe, le perçage, le marquage et la gravure, notamment pour les conceptions complexes et les tolérances fines.
Le LBM est particulièrement avantageux dans les industries nécessitant des tolérances serrées et des bords nets, ce qui en fait un partenaire idéal pour l'usinage CNC personnalisé dans des domaines tels que l'aérospatiale, la médecine, l'automobile, l'électronique et la défense.
Avantages de l'usinage par faisceau laser (LBM)
Précision et exactitude
La technologie LBM permet une précision de l'ordre du micron et des détails précis, particulièrement utiles pour les composants complexes ou miniaturisés. Elle est souvent utilisée dans les services d'usinage CNC haute tolérance et l'usinage CNC de prototypes.
Usinage sans contact
Comme il n’y a pas de contact physique avec l’outil, il n’y a pas d’usure de l’outil, ce qui réduit les coûts de maintenance et de remplacement.
Large gamme de matériaux
LBM peut traiter les métaux, les plastiques, les céramiques et les composites, offrant une flexibilité extrême, en particulier lors de l'usinage d'assemblages multi-matériaux.
Zone étroite affectée par la chaleur (ZAT)
L'apport de chaleur localisé minimise la distorsion et la contrainte thermique, préservant ainsi l'intégrité structurelle du matériau, un facteur essentiel dans l'usinage de pièces CNC de précision.
Finition minimale requise
En raison de la nature propre de la découpe laser, de nombreuses pièces nécessitent peu ou pas de post-traitement.
Hautement automatisé
Facilement programmable pour l'intégration avec les configurations d'usine d'usinage CNC et les logiciels de FAO, ce qui le rend idéal pour une production à haut débit et évolutive.
Convient au micro-usinage
En particulier dans les secteurs tels que l'électronique ou les appareils médicaux, où des trous ou des fentes inférieurs à 0.1 mm sont nécessaires.
Inconvénients de l'usinage par faisceau laser (LBM)
Coût initial élevé
Les machines laser et leurs systèmes associés (refroidissement, alimentation électrique, blindage de sécurité) nécessitent des investissements importants, limitant souvent l’accès aux petits ateliers d’usinage.
Épaisseur de matériau limitée
Bien qu'excellent pour les matériaux minces, le LBM a du mal avec les sections épaisses ou les matériaux difficiles à vaporiser, en particulier lorsque des taux d'élimination de matière élevés sont nécessaires.
Matériaux réfléchissants
Des matériaux comme le cuivre ou l’aluminium peuvent réfléchir les faisceaux laser, ce qui les rend plus difficiles (mais pas impossibles) à traiter efficacement.
Problèmes liés à la chaleur
Bien que la zone HAZ soit petite, une fusion localisée et des contraintes thermiques peuvent encore se produire, affectant potentiellement les propriétés du matériau ou créant des microfissures si elles ne sont pas bien contrôlées.
Contrôle des fumées et des gaz
Le processus de vaporisation crée des fumées qui doivent être extraites et filtrées, notamment lors de l'usinage de plastiques ou de composites.
Consommation d'énergie
Les lasers de haute puissance consomment une énergie importante, ce qui a un impact sur les coûts opérationnels au fil du temps.
Applications de l'usinage par faisceau laser (LBM)
Industrie aérospaciale
Utilisé pour couper des alliages de titane, percer des trous de refroidissement dans les aubes de turbine, graver des numéros de série et couper des matériaux composites.
Dispositifs médicaux
Micro-usinage de stents, d'outils chirurgicaux, de composants d'implants et de dispositifs d'administration de médicaments nécessitant une haute précision et des matériaux biocompatibles.
Électronique et microtechnologie
Perçage de micro-trous dans les circuits imprimés, rognage de résistances, marquage de circuits intégrés et fabrication de capteurs ou de composants MEMS.
Secteur automobile
Découpe de tôle pour pièces de carrosserie, découpe de boîtiers d'airbag, soudage au laser de composants et marquage des numéros de série des moteurs.
Industrie des outils et matrices
Gravure, marquage et réalisation de matrices complexes en aciers trempés et carbures.
Bijoux et Montres
Pour les détails haut de gamme, la gravure et la découpe de précision de métaux précieux et de composants fins.
Défense et optique
Création d'alésages et d'éléments structurels ultra-précis pour les systèmes de ciblage et de surveillance.
L'usinage par faisceau laser est un atout majeur dans le monde des technologies d'usinage, offrant une précision, une rapidité et une polyvalence inégalées. Pour les entreprises spécialisées dans l'usinage CNC sur mesure ou cherchant à produire des pièces usinées CNC hautes performances et aux caractéristiques soignées, l'usinage par faisceau laser offre une flexibilité et une sophistication inégalées.
Souhaitez-vous découvrir le prochain procédé : l’usinage par jet d’eau (WJM) ?
15. Qu'est-ce que l'usinage par jet d'eau (WJM) ?
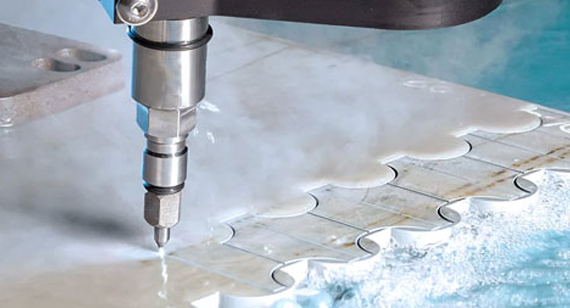
L'usinage par jet d'eau (WJM) est un procédé d'usinage à froid non conventionnel qui utilise un jet d'eau à haute pression, parfois mélangé à des particules abrasives, pour découper les matériaux. Cette technique est très polyvalente et convient à une large gamme de matériaux, notamment les métaux, les plastiques, le verre, la céramique, les composites et la pierre. Elle s'avère idéale lorsque des matériaux thermosensibles doivent conserver leurs propriétés mécaniques et structurelles après usinage.
L'usinage par jet d'eau est souvent intégré aux services d'usinage CNC en raison de sa précision, de la flexibilité des matériaux et de son respect de l'environnement. Il complète les projets d'usinage CNC sur mesure nécessitant des géométries complexes ou des tolérances strictes, sans induire de distorsions thermiques.
Avantages de l'usinage par jet d'eau
Aucune zone affectée par la chaleur (HAZ)
Parce qu'il s'agit d'un procédé de découpe à froid, WJM élimine le risque de déformation thermique, de durcissement ou de fissures de contrainte, ce qui le rend adapté aux métaux comme l'aluminium, le titane et les aciers trempés utilisés dans les pièces d'usinage CNC.
Coupe pratiquement tous les matériaux
WJM est efficace pour les matériaux durs, mous, cassants et stratifiés, notamment la céramique, le verre, le caoutchouc, le bois, la pierre, les composites et les alliages métalliques.
Précision et complexité
Il permet des coupes extrêmement fines et détaillées avec des tolérances aussi serrées que ±0.1 mm, utiles pour l'usinage de prototypes CNC et les pièces nécessitant une géométrie interne détaillée.
Écologique
Il ne nécessite pas de fluides de coupe ni de lubrifiants et ne génère aucune fumée nocive, ce qui en fait une alternative plus écologique à la découpe laser ou plasma.
Usure minimale des outils
Comme l’outil est simplement un jet d’eau et d’abrasif, les coûts de remplacement et d’entretien de l’outil sont minimes.
Découpe multicouche
Capable de couper des matériaux empilés ou des composites en une seule opération.
Inconvénients de l'usinage par jet d'eau
Coûts d'exploitation élevés
Le procédé nécessite un système de pompe à haute pression, des matériaux abrasifs (par exemple, du grenat) et des quantités importantes d’eau, ce qui contribue à des dépenses opérationnelles élevées.
Plus lent que la découpe laser ou plasma
La méthode WJM est généralement plus lente en termes de vitesse de coupe par rapport aux méthodes thermiques, en particulier sur les matériaux épais ou denses.
La finition de surface peut varier
Selon le matériau et les paramètres du jet, la finition de surface peut ne pas toujours répondre aux exigences finales sans opérations de finition secondaires.
Pas de coins internes pointus
En raison du diamètre du jet d'eau, il peut être difficile d'obtenir des angles intérieurs parfaitement nets.
NIdéal pour les métaux durs très épais
Bien qu'il puisse couper des matériaux épais, la coupe de métaux extrêmement durs ou épais (plus de 6 pouces) prend beaucoup plus de temps et nécessite un matériau abrasif.
Élimination des abrasifs
Les abrasifs et l’eau usagés doivent être filtrés et éliminés correctement afin de respecter les réglementations environnementales.
Applications de l'usinage par jet d'eau
Industrie aérospaciale
Découpe d'alliages de titane et d'aluminium, de panneaux de fuselage composites et de mousse isolante sans altérer les propriétés des matériaux.
Fabrication automobile
Production de pièces intérieures, de joints, de supports, de tableaux de bord et découpe de pièces en plastique renforcé de fibres de carbone (PRFC).
Architecture et construction
Découpe de précision de marbre, de granit, de carrelage et de verre pour revêtements de sol, façades et installations artistiques sur mesure.
Fabrication de matériel médical
Création d'implants, d'instruments chirurgicaux et de composants personnalisés avec des finitions propres et sans bavures.
Composants électroniques et électriques
Découpe de boîtiers, de circuits imprimés et d'isolateurs à partir de matériaux délicats sans causer de dommages thermiques.
Projets d'usinage CNC personnalisés
Idéal pour les usines d'usinage CNC nécessitant une précision de coupe à froid, en particulier lors du prototypage précoce ou des séries de production courtes.
Équipements de défense et militaires
Découpe de blindages et de composants composites utilisés dans les véhicules et les équipements de protection individuelle.
L'usinage par jet d'eau est une méthode essentielle des technologies d'usinage modernes, notamment pour le travail des matériaux thermosensibles ou composites. Sa capacité de découpe à froid en fait un excellent choix, en complément des procédés traditionnels et CNC, permettant aux fabricants d'élargir leurs possibilités de conception tout en maintenant une production de haute qualité.
Souhaitez-vous continuer avec Ion Beam Machining (IBM) ensuite ?
16. Qu'est-ce que l'usinage par faisceau d'ions (IBM) ?
L'usinage par faisceaux d'ions (IBM) est un procédé d'usinage avancé et non conventionnel qui utilise un faisceau focalisé d'ions à haute énergie (généralement de l'argon) pour retirer de la matière d'une pièce à l'échelle atomique ou moléculaire. L'IBM est généralement utilisé dans les nanotechnologies, la fabrication de semi-conducteurs et les systèmes microélectromécaniques (MEMS), où un retrait de matière et une structuration de surface ultra-précis sont requis.
Cette méthode n’est pas aussi courante que les processus tels que l’EDM ou l’usinage laser, mais elle joue un rôle essentiel dans les applications qui exigent une précision et une propreté extrêmement élevées, en particulier lorsque les services d’usinage CNC conventionnels sont insuffisants en raison de l’échelle ou de la sensibilité.
Avantages de l'usinage par faisceau d'ions
Précision à l'échelle atomique
IBM offre une précision allant du sous-micron au nanomètre, ce qui le rend idéal pour les opérations de gravure et de finition ultra-fines.
Aucun contact mécanique
En tant que méthode sans contact, il n'y a pas de contrainte mécanique ni d'usure de l'outil, ce qui est bénéfique pour les composants délicats ou à micro-échelle comme les capteurs et les micropuces.
Processus extrêmement propre
L'usinage par faisceau d'ions est réalisé dans une chambre à vide, éliminant ainsi la contamination et l'oxydation. Il est donc adapté aux matériaux de haute pureté utilisés dans les semi-conducteurs et les composants aérospatiaux.
Modification de surface contrôlée
Il peut modifier finement les caractéristiques de surface, notamment la rugosité, la texture et la composition, ce qui est essentiel pour l'optique de précision, les films minces et les revêtements.
Idéal pour les matériaux durs ou cassants
IBM peut usiner des matériaux difficiles à couper à l’aide d’outils traditionnels, tels que le saphir, le quartz et la céramique dure.
Inconvénients de l'usinage par faisceau d'ions
Coût élevé et complexité
L'équipement pour IBM est extrêmement coûteux et nécessite un environnement de salle blanche et des systèmes de vide, ce qui le rend inaccessible pour la plupart des usines d'usinage CNC, à l'exception de celles des domaines spécialisés.
Taux d'enlèvement de matière lent
En raison de sa méthode d'élimination au niveau atomique, l'IBM est un processus qui prend du temps et ne convient pas à l'élimination de matériaux en vrac ou aux opérations d'usinage à grande échelle.
Limité aux géométries plates ou simples
Étant donné que le faisceau d'ions fonctionne en ligne droite et repose sur la ligne de visée, il est moins efficace pour les surfaces 3D complexes ou les caractéristiques internes.
Nécessite une expertise particulière
La configuration, l’exploitation et le contrôle des processus exigent des opérateurs et des ingénieurs hautement qualifiés, ce qui augmente les frais généraux.
Pas économique pour l'usinage général
IBM n'est pas pratique pour produire des pièces usinées CNC standard ou de grands lots de production, en raison de ses contraintes de coût et de temps.
Applications de l'usinage par faisceau d'ions
Industrie des semi-conducteurs
Gravure et modelage précis de plaquettes de silicium et de circuits intégrés en microélectronique.
Fabrication optique
Lissage et mise en forme de surface de lentilles, miroirs et composants optiques haut de gamme pour systèmes laser et aérospatiaux.
Systèmes microélectromécaniques (MEMS)
Modélisation et usinage de composants ultra-petits pour capteurs, actionneurs et dispositifs microfluidiques.
Traitement de surface dans l'aérospatiale et la défense
Adaptation des propriétés de surface pour les composants spécialisés de satellites ou de missiles où l'uniformité à l'échelle atomique est essentielle.
Laboratoires de nanotechnologie et de recherche
Utilisé dans les configurations expérimentales où l'élimination de matière doit être contrôlée jusqu'à une seule couche atomique.
Dépôt et modification de couches minces
L'IBM est souvent utilisé pour les processus de fraisage ionique ou de gravure ionique dans le traitement de couches minces, y compris la pulvérisation cathodique et la structuration de surface.
L'usinage par faisceaux d'ions ne fait pas partie de l'usinage CNC sur mesure classique, mais dans des domaines comme l'aérospatiale, l'optique et l'électronique, il offre une précision inégalée. Bien que son coût soit prohibitif pour la plupart des opérations d'usinage traditionnelles, il permet la production de composants impossibles à fabriquer par des moyens conventionnels.
Prêt à passer au processus final de ce guide : l’usinage à l’arc plasma (PAM) ?
17. Qu'est-ce que l'usinage à l'arc plasma (PAM) ?
L'usinage par arc plasma (PAM) est un procédé d'enlèvement de matière thermique utilisant un jet de gaz ionisé (plasma) à grande vitesse pour couper, fondre ou vaporiser des matériaux conducteurs d'électricité. Le jet plasma atteint des températures supérieures à 20,000 XNUMX °C, ce qui le rend extrêmement efficace pour l'usinage de métaux difficiles à usiner par les méthodes traditionnelles, tels que l'acier inoxydable, l'aluminium, le titane et les alliages de nickel.
Le PAM est particulièrement utile dans les applications industrielles lourdes, la fabrication et les usines d'usinage CNC où la vitesse et les capacités de coupe d'épaisseur sont des facteurs de production clés.
Avantages de l'usinage à l'arc plasma
Inconvénients de l'usinage à l'arc plasma
Applications de l'usinage à l'arc plasma
Nous verrons ensuite comment choisir le procédé d'usinage le mieux adapté à vos besoins spécifiques, que vous fabriquiez des composants aéronautiques, des pièces métalliques architecturales ou des prototypes CNC. Prêt à continuer ?
Qu'est-ce que le micro-usinage ?
Le micro-usinage désigne un ensemble de procédés de fabrication de précision permettant de créer des composants extrêmement petits et complexes, généralement de l'ordre du micromètre (µm), voire du nanomètre. Ces méthodes sont conçues pour la fabrication de pièces aux tolérances serrées, aux détails fins et à la précision exceptionnelle, ce qui les rend indispensables dans des secteurs comme les dispositifs médicaux, l'aérospatiale, la microélectronique, l'optique et les biotechnologies.
Si l'usinage CNC traditionnel excelle dans la production de pièces de moyennes à grandes dimensions, le micro-usinage est particulièrement adapté à la production de composants miniatures de haute précision, souvent plus petits qu'un cheveu. Ces procédés, qu'ils soient mécaniques, thermiques ou chimiques, permettent aux fabricants de manipuler des matériaux à l'échelle microscopique sans compromettre les performances.
Méthodes courantes de micro-usinage et leurs applications
1. Micro-fraisage
2. Micro-tournage
3. Micro-perçage
4. Micromeulage
5. Micro-usinage laser
6. Usinage par électroérosion (EDM) – Micro EDM
7. Micro-usinage chimique et électrochimique
Pourquoi le micro-usinage est important
À l'ère de la miniaturisation, moteur de l'innovation, notamment dans l'usinage CNC sur mesure, le micro-usinage comble le fossé entre le développement de prototypes et la production en série de pièces extrêmement détaillées. Les services d'usinage CNC intégrant le micro-usinage offrent des capacités essentielles pour :
Qu'est-ce que l'usinage de précision ?
Usinage de précision Le façonnage des matières premières selon des dimensions et des spécifications précises, avec des tolérances extrêmement strictes, généralement de l'ordre de ± 0.001 mm (voire plus strictes selon les besoins), fait appel à des technologies d'usinage CNC avancées, telles que des fraiseuses, des tours, des rectifieuses et des machines d'électroérosion à commande numérique (EDM), pour créer des pièces complexes et performantes avec une précision constante.
Contrairement aux opérations d'usinage standard, adaptées aux besoins de fabrication généraux, l'usinage de précision est nécessaire lorsque la défaillance est inévitable, comme dans les implants médicaux, les fixations aérospatiales ou les applications de défense. Il exige un contrôle expert des vitesses de coupe, des trajectoires d'outils et de la température, car la moindre erreur peut rendre une pièce inutilisable.
Ce type d'usinage intègre souvent des modèles CAO 3D, l'usinage de prototypes CNC, un contrôle qualité rigoureux et des services d'usinage CNC de pointe. Largement utilisé pour le prototypage et la production en série, il constitue un processus essentiel dans les secteurs où la qualité, la sécurité et la performance sont primordiales.
Principales applications de l'usinage de précision
L'usinage de précision joue un rôle essentiel dans de nombreux secteurs. Voici quelques-uns des principaux domaines d'application :
1. Composants aérospatiaux
Les pièces d'avion exigent une tolérance zéro à l'erreur. Des aubes de turbine et des carters de moteur aux composants structurels et aux systèmes de navigation, l'usinage de précision garantit que les composants résistent aux pressions élevées, aux vibrations et aux températures extrêmes.
Les instruments tels que les implants orthopédiques, les instruments chirurgicaux, les boîtiers de stimulateurs cardiaques et les dispositifs dentaires doivent être biocompatibles, stériles et fabriqués avec une précision micrométrique. L'usinage CNC sur mesure pour dispositifs médicaux répond à ces exigences essentielles.
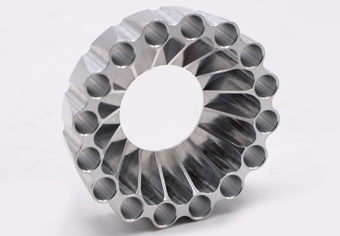
Qu'il s'agisse d'un bloc moteur, d'un carter de boîte de vitesses ou d'un injecteur de carburant, les pièces automobiles doivent être durables, fiables et économiques. L'usinage de précision permet la production en grande série de composants répondant aux normes de sécurité et de performance.
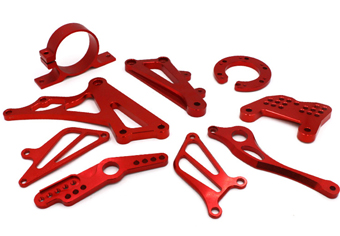
4. Vitrines et Écrans Numériques
L'industrie électronique s'appuie sur l'usinage à micro-échelle pour produire des pièces telles que des boîtiers de semi-conducteurs, des connecteurs, des dissipateurs thermiques et des composants de circuits imprimés. Ces pièces doivent être compactes tout en étant extrêmement fiables, ce qui rend l'usinage de précision idéal.
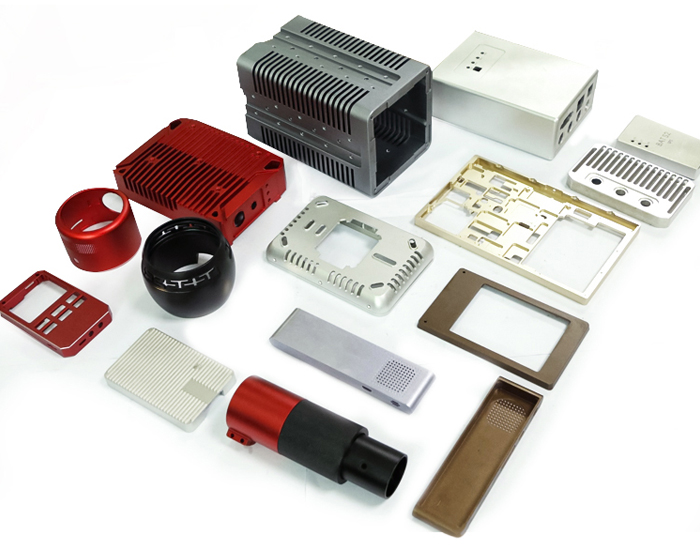
5. Machines sur mesure
L'usinage de pièces de précision garantit le bon fonctionnement, l'efficacité et la maintenance minimale des machines industrielles sur mesure. Ces machines nécessitent souvent des pièces uniques ou en faible quantité, ce qui rend les services d'usinage de prototypes CNC essentiels.
6. Défense et militaire
Les systèmes d'armes, les équipements de communication et les véhicules militaires nécessitent des pièces performantes dans des conditions extrêmes et conformes à des normes rigoureuses. L'usinage de précision offre une fiabilité inégalée pour les applications critiques.
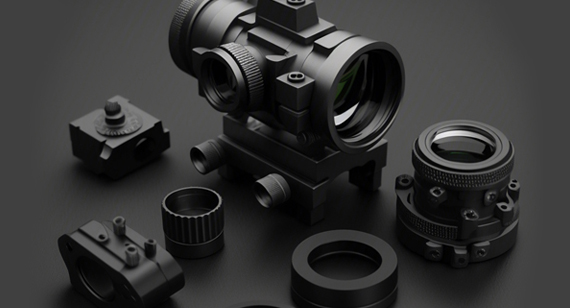
7. Instruments optiques
Les composants de microscopes, les montures d'objectifs de caméras et les connecteurs de fibre optique nécessitent tous un usinage de précision pour un alignement et une clarté parfaits. L'état de surface et la tolérance dimensionnelle sont essentiels à la précision optique.
L'usinage de précision n'est pas seulement une méthode de fabrication, c'est une compétence stratégique. Si votre projet exige régularité, performance et une tolérance minimale aux erreurs, l'usinage CNC de précision est la solution.
Tournant
Fraisage
Forage Horizontaux
Meulage
Sciage
brocher
Rabotage
Usinage par électroérosion (EDM)
Usinage chimique
Usinage électrochimique (ECM)
Usinage par jet abrasif
Usinage par ultrasons
Usinage par faisceau d'électrons (EBM)
Usinage par faisceau laser (LBM)
Usinage par jet d'eau
Usinage par faisceau d'ions (IBM)
Usinage à l'arc plasma (PAM)
Tableau comparatif des procédés d'usinage
| Processus d'usinage |
Ce qu'il fait |
Machines utilisées |
Applications et industries |
| Tournant |
Fait tourner la pièce pendant qu'un outil de coupe enlève de la matière. | Tour, tour CNC | Automobile, aérospatiale, arbres, bagues |
| Fraisage |
Utilise des fraises rotatives pour retirer de la matière d'une pièce stationnaire. | Fraiseuses, fraiseuses CNC | Fabrication de moules, pièces mécaniques, matrices |
| Forage Horizontaux |
Crée des trous ronds à l'aide d'un foret rotatif. | Perceuse à colonne, perceuse CNC | Construction, fabrication, électronique |
| Meulage |
Utilise des meules abrasives pour la finition ou le façonnage de surfaces fines. | Rectifieuse plane, rectifieuse cylindrique | Fabrication d'outils, aéronautique, finition de précision |
| Sciage |
Coupe les matériaux en sections plus petites. | Scie à ruban, scie circulaire | Découpe de métaux, transformation du bois, fabrication générale |
| brocher |
Utilise un outil denté pour enlever de la matière pour des formes internes précises. | Machines à brocher | Rainures de clavette, engrenages, coupe de cannelures |
| Rabotage |
Déplace un outil de coupe sur une pièce fixe pour des surfaces planes. | Raboteuses | Grandes surfaces métalliques, composants en acier de construction |
| EDM (usinage par électroérosion) |
Enlève la matière par érosion par étincelles entre l'outil et la pièce. | Électroérosion à fil, électroérosion par enfonçage | Fabrication de moules, aérospatiale, matériaux durs |
| Usinage chimique |
Utilise des produits chimiques pour dissoudre sélectivement les matériaux. | Équipement de gravure chimique | Pièces aérospatiales, plaques signalétiques, électronique de précision |
| ECM (Usinage électrochimique) |
Dissout le métal à l’aide d’électrolytes et de courant électrique. | Machine ECM | Géométries complexes, aubes de turbine |
| Usinage par jet abrasif |
Propulse des particules abrasives à grande vitesse pour éroder le matériau. | Machine de découpe par jet abrasif | Découpe de verre, céramique, pièces délicates |
| Usinage par ultrasons |
Utilise des vibrations à haute fréquence et des abrasifs pour l'usinage des détails fins. | Équipement d'usinage par ultrasons | Usinage de précision de matériaux durs et cassants |
| Usinage par faisceau d'électrons (EBM) |
Utilise des faisceaux d'électrons focalisés pour une découpe de haute précision. | Machine à faisceau d'électrons | Micro-perçage, composants aérospatiaux |
| Usinage par faisceau laser (LBM) |
Utilise un faisceau laser pour couper, graver ou souder des matériaux. | Découpeuse laser CNC, machine laser à fibre | Dispositifs médicaux, automobile, micro-usinage |
| Usinage par jet d'eau |
Coupe les matériaux à l'aide d'eau à haute pression (avec ou sans abrasifs). | Découpeuse au jet d'eau | Matériaux sensibles à la chaleur, pierre, verre |
| Usinage par faisceau d'ions (IBM) |
Utilise un flux d’ions pour éliminer les couches atomiques de matériau. | Système de fraisage par faisceau ionique | Semi-conducteur, nanofabrication |
| Usinage à l'arc plasma (PAM) |
Utilise un jet de plasma pour faire fondre et éliminer la matière. | Coupeur de plasma | Découpe de tôle, automobile, construction navale |
Lorsque vous recherchez des pièces d'usinage CNC sur mesure, le choix du bon partenaire de fabrication peut être déterminant pour la réussite ou l'échec de votre projet. C'est là que VMT se distingue. Que vous ayez besoin de prototypes de haute précision, de production en petite série ou de fabrication en série, Usine d'usinage CNC à service complet de VMT est conçu pour offrir une qualité exceptionnelle, des délais d'exécution rapides et un support technique adapté à vos objectifs.
Commencez intelligemment : pourquoi VMT est le bon partenaire pour l'usinage CNC
VMT allie une technologie d'usinage de pointe à une équipe d'experts qui comprend parfaitement vos besoins. De l'usinage de prototypes CNC à la production finale, notre équipe travaille en étroite collaboration avec vous pour garantir que les pièces respectent les tolérances critiques, les états de surface et les exigences de l'application, sans retards ni coûts supplémentaires.
Nous travaillons avec une large gamme de matériaux, notamment les métaux (aluminium, laiton, acier inoxydable, titane) et les plastiques techniques. Cette polyvalence nous permet de répondre aux besoins de presque tous les secteurs d'activité, de l'aéronautique et de l'automobile au médical et à l'électronique.
Avantages de travailler avec VMT
Construisons quelque chose de grand
Démarrer est simple. Partagez vos fichiers 2D/3D et vos spécifications via notre système de devis instantané ou par e-mail. Notre équipe vous répondra rapidement avec des prix, des délais et des suggestions d'experts pour améliorer la fabricabilité.
Chez VMT, nous ne nous contentons pas de fabriquer des pièces : nous concrétisons vos idées. Du premier prototype à la production finale, nous sommes votre partenaire de confiance pour des services d'usinage CNC sans compromis sur la qualité.
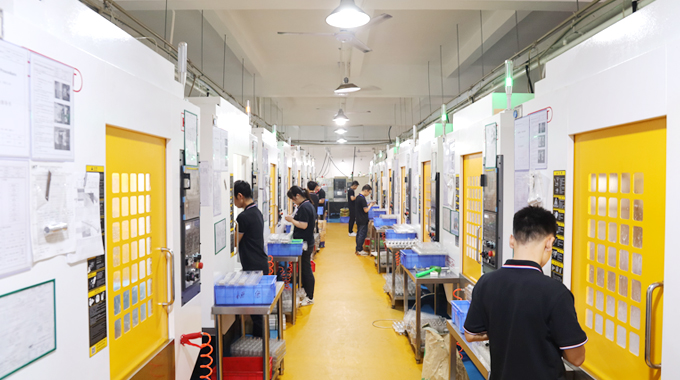
Pour choisir la bonne méthode de fabrication, il est essentiel de comprendre la différence entre l'usinage traditionnel et non traditionnel. Chaque méthode possède des capacités spécifiques, adaptées à différents matériaux, géométries et objectifs de production. Dans le monde de l'usinage CNC, les deux méthodes ont leur place, mais le choix de la bonne méthode peut avoir un impact sur tous les aspects, de la qualité des pièces à la vitesse de production et à la rentabilité.
Principales différences entre l'usinage traditionnel et non traditionnel
| Aspect |
Usinage traditionnel |
Usinage non traditionnel |
| Formes complexes | Idéal pour les géométries simples à moyennement complexes | Idéal pour les formes complexes, microscopiques ou très détaillées |
| Finition de surface | Nécessite souvent un post-traitement pour des finitions lisses | Peut réaliser des textures de surface ultra-fines ou complexes avec précision |
| Matériaux utilisés | Convient principalement aux métaux et aux plastiques durs | Fonctionne avec des matériaux durs, cassants, sensibles à la chaleur ou exotiques |
| Vitesse d'usinage | Généralement plus rapide pour les pièces à volume élevé | Plus lent, surtout pour les travaux délicats ou détaillés |
| Exactitude | Élevé, mais limité par l'usure des outils et les vibrations | Ultra-précis, notamment dans le micro-usinage et la découpe fine |
| Taux d'enlèvement de matière | Élevé ; élimine rapidement de gros volumes | Inférieur ; le matériau est retiré lentement pour plus de précision et de contrôle |
| Prix | Plus abordable pour les pièces standard et les débits élevés | Coût plus élevé en raison d'une vitesse plus lente, d'un équipement avancé et d'une configuration complexe |
| Exigences relatives aux outils physiques | Nécessite un contact physique entre l'outil et le matériau (coupe, meulage) | Aucun contact physique : utilise des sources d'énergie telles que des lasers, des jets d'eau ou des produits chimiques |
Transition : pourquoi cette différence est importante
Le choix entre l'usinage traditionnel et non traditionnel n'affecte pas seulement la vitesse ou le coût d'usinage : il influence également les possibilités de conception, les performances et même la fiabilité à long terme des pièces. Pour des secteurs comme l'aérospatiale, le médical et la défense, les méthodes non traditionnelles peuvent s'avérer essentielles. Pour l'ingénierie générale ou les pièces automobiles, l'usinage traditionnel est souvent la solution la plus efficace.
Ensuite, explorons comment choisir le meilleur processus d’usinage pour votre projet et comment les services d’usinage CNC personnalisés de VMT prennent en charge les méthodes traditionnelles et avancées.
Le monde de l'usinage est vaste, allant des procédés traditionnels comme le tournage et le fraisage aux méthodes non traditionnelles avancées comme l'électroérosion, l'usinage par faisceau laser et l'usinage par ultrasons. Chaque procédé présente des avantages et des limites spécifiques, et le choix du bon dépend du matériau, de la complexité, de la précision, du budget et de l'échelle de production de votre projet.
L'usinage traditionnel reste le pilier de la fabrication industrielle grâce à sa rapidité, sa simplicité et sa rentabilité, notamment pour la production en série et les géométries peu complexes. En revanche, les technologies d'usinage non traditionnelles offrent des solutions innovantes pour les matériaux très détaillés, thermosensibles ou exceptionnellement durs, ce qui les rend indispensables dans les secteurs de pointe comme l'aérospatiale, les dispositifs médicaux et la microélectronique.
Lorsque vous travaillez avec un usinage CNC sur mesure, il est essentiel de comprendre le type d'opération d'usinage requis. Cela garantit un état de surface, une tolérance et une efficacité de production optimaux, tout en maîtrisant les coûts. Que vous créiez un prototype ou que vous produisiez en série, le choix entre méthodes d'usinage traditionnelles et non traditionnelles peut influencer considérablement le résultat.
C'est là qu'interviennent les services d'usinage CNC de VMT . En tant qu'usine d'usinage CNC de premier plan , nous combinons équipements de précision, savoir-faire et accompagnement personnalisé pour donner vie à vos pièces, aussi complexes ou spécifiques soient-elles. De l'usinage de prototypes à la production en série, VMT garantit la fabrication de vos pièces dans les règles de l'art, dans les délais impartis et conformément à vos spécifications.
Q1 : Quels sont les éléments de base de l’usinage ?
Les éléments de base de l'usinage comprennent la matière de la pièce, l'outil de coupe, la machine-outil, les paramètres de coupe (tels que la vitesse, l'avance et la profondeur de coupe) et le liquide de refroidissement ou de lubrification. Ces éléments fonctionnent ensemble pour façonner une pièce en enlevant de la matière lors d'opérations contrôlées comme le tournage, le fraisage ou le perçage.
Q2 : Quels matériaux peuvent être usinés ?
La plupart des matériaux techniques peuvent être usinés, notamment les métaux (comme l'aluminium, l'acier, le titane, le cuivre et le laiton), les plastiques (comme l'ABS, le nylon et le PEEK), les céramiques et les composites. L'usinabilité de chaque matériau dépend de sa dureté, de ses propriétés thermiques et de sa ductilité.
Q3 : Comment choisir le bon procédé d’usinage ?
Le choix du bon procédé d’usinage dépend de plusieurs facteurs :
Par exemple, le tournage CNC est idéal pour les pièces cylindriques, tandis que l’EDM est meilleur pour les formes complexes et les matériaux durs.
Q4 : Quelle est la différence entre l’usinage CNC et l’usinage manuel ?
L'usinage CNC utilise des machines commandées par ordinateur pour automatiser le mouvement des outils, garantissant ainsi une précision, une répétabilité et une vitesse accrues. L'usinage manuel, qui repose sur le contrôle de l'opérateur, est plus adapté aux pièces simples ou uniques, mais peut manquer de régularité pour les grandes séries.
Q5 : Quelles sont les différentes opérations d’usinage ?
Les opérations d'usinage courantes comprennent :
Q6 : Quels sont les cinq types d’opérations d’usinage ?
Les cinq principaux types d’opérations d’usinage sont :
Q7 : Quels sont les trois principaux types de techniques d’usinage ?
Les techniques d'usinage peuvent être classées comme suit :
Q8 : Quels sont les quatre procédés d’usinage ?
Les quatre principaux procédés d'usinage sont :
Q9 : Quelles sont les opérations d’usinage les plus courantes ?
Les opérations d'usinage les plus fréquemment utilisées dans la fabrication comprennent le tournage, le fraisage et le perçage en raison de leur polyvalence dans le façonnage de différents matériaux pour un large éventail d'industries.
Q10 : Quelles sont les opérations de la machine ?
Les opérations machine désignent l'ensemble des actions effectuées par une machine-outil pour façonner ou finir une pièce. Cela comprend l'enlèvement de matière, le façonnage, la découpe et les opérations de finition de surface telles que l'alésage, le taraudage, le rainurage, etc.
Q11 : Combien de types d’opérations de fraisage existe-t-il ?
Il existe plusieurs types d’opérations de fraisage, notamment :
Q12 : Quelles sont les 5 opérations d’usinage de base sur un tour ?
Les opérations de base du tour comprennent :
Si vous recherchez des conseils d'experts pour choisir le type d'usinage adapté à vos besoins d'usinage CNC sur mesure, les services d'usinage CNC VMT sont là pour vous aider. Nous sommes spécialisés dans l'usinage CNC de précision pour tous les secteurs, du prototypage à la production à grande échelle.


 +86 15099911516




 Lire la suite