Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /

Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 985 | Publié par VMT le 19 janvier 2022


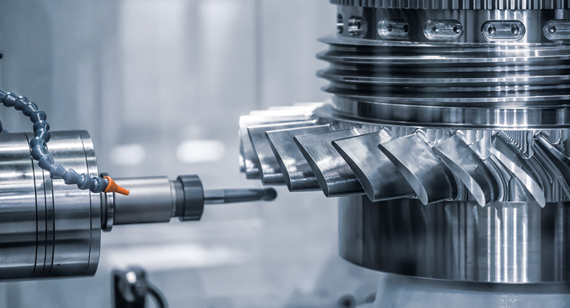
La fonction RTCP (Rotary Tool Center Point) maintient un angle constant de l'axe de rotation entre l'outil et la surface de la pièce usinée. Les machines permettent également aux OEM de créer des fonctionnalités basées sur les caractéristiques mécaniques de la machine de l'utilisateur. La fonction RTCP gère automatiquement le décalage de toutes les formes irrégulières et maintient le contact de l'outil avec les points programmés. Elle utilise le point de contact comme point de référence dans tous les calculs, ce qui permet à l'utilisateur de programmer directement la machine avec l'usinage CNC du contour de la pièce et de l'angle d'outil souhaité.
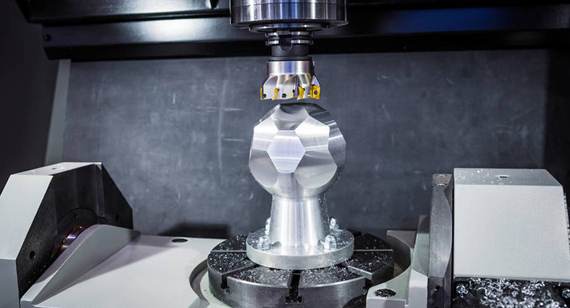
Dans un système d'usinage CNC 5 axes haut de gamme , le RTCP (point central de rotation de l'outil) est considéré comme le point d'appui de l'outil en rotation. Cette fonction est généralement appelée suivi du point de pointe de l'outil. En usinage CNC 5 axes, le suivi de la trajectoire de la tête d'outil et de l'angle entre l'outil et la pièce usinée induit un mouvement supplémentaire du point de pointe de l'outil lors de la rotation.
Le point de contrôle du système CNC ne coïncide souvent pas avec la pointe de l'outil. Par conséquent, le système CNC doit corriger automatiquement les points de contrôle pour garantir que la pointe du nez de l'outil se déplace selon la trajectoire prédéterminée commandée. L'industrie dispose également d'une telle fonctionnalité appelée TCPM, TCPC ou RPCP. En fait, les définitions fonctionnelles de ces noms sont similaires à celles de RTCP.
Au sens strict, la structure de la tête pivotante double utilise la fonction RTCP pour compenser le point central de la tête pivotante. La fonction RPCP est principalement utilisée dans les machines-outils sous forme de doubles plateaux tournants, et la compensation est le changement des coordonnées de l'axe linéaire provoqué par la rotation des pièces d'usinage CNC. En fait, ces fonctions sont les mêmes pour maintenir l'outil et la surface de la pièce usinée CNC inchangés entre le point central de l'outil et le point de contact réel. Par conséquent, pour la commodité de la description, cet article unifie cette technologie sous le nom de technologie RTCP.
Application du RTCP dans un centre d'usinage CNC à 5 axes
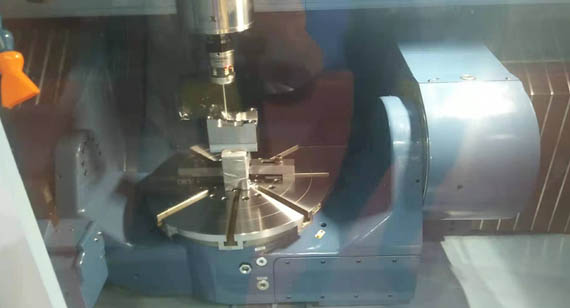
Le point central de l'outil rotatif, également appelé TCPM, TCPC ou RPCP, fait référence à la fonction de maintien de l'axe de rotation équiangulaire de l'outil et de la surface de la pièce usinée. Dans l'usinage 5 axes, lors du suivi de la trajectoire de la pointe de l'outil et de l'angle entre l'outil et la pièce usinée CNC, le mouvement supplémentaire de la pointe de l'outil est généré en raison du mouvement de rotation. Les points de contrôle du système CNC ne coïncident souvent pas avec les points de l'outil, de sorte que le système CNC doit corriger automatiquement les points de contrôle pour garantir que les points de l'outil se déplacent selon la trajectoire donnée.
Comment la fonction RTCP est-elle générée ? Il y a de nombreuses années, les machines d'usinage CNC à 5 axes venaient tout juste d'être popularisées sur le marché et le concept RTCP était largement diffusé par les fabricants de machines-outils. À l'époque, la fonction RTCP était davantage un gadget pour la technologie et la technologie. De plus en plus de personnes sont enthousiastes et enthousiastes à propos de la technologie elle-même.
En fait, la fonction RTCP est tout le contraire, ce n'est pas seulement une bonne technologie, mais une bonne technologie qui peut apporter des avantages et créer de la valeur aux clients. La machine-outil adopte la technologie RTCP (également connue sous le nom de véritable machine d'usinage CNC à 5 axes en Chine), l'opérateur n'a pas besoin d'aligner précisément la pièce avec l'axe du plateau tournant, et la machine-outil compense automatiquement le décalage, ce qui réduit considérablement le temps auxiliaire et améliore la qualité de l'usinage CNC. précis. Dans le même temps, tant que les coordonnées et les vecteurs de la pointe de l'outil sont sortis, le post-traitement est très simple. Comme mentionné précédemment, en termes de structure mécanique, les machines d'usinage CNC à 5 axes comprennent principalement des têtes à double secouage, des plateaux tournants doubles, des balançoires et des tours.
Pour les machines-outils d'usinage CNC à 5 axes et les systèmes CNC sans RTCP, comment résoudre le problème du décalage des coordonnées des axes linéaires ? Nous savons que de nombreuses machines et systèmes d'usinage CNC à 5 axes en Chine sont de faux 5 axes. Le soi-disant faux 5 axes est en fait une machine-outil sans fonction RTCP. La vraie et la fausse machine d'usinage CNC à 5 axes, ne regardez pas si l'usinage CNC à cinq axes est connecté ensemble.
Il est nécessaire de savoir que l'usinage CNC 5 axes peut également être connecté par cinq axes. La principale différence avec la machine d'usinage CNC pseudo-5 axes est qu'elle ne dispose pas d'un véritable algorithme RTCP 5 axes, c'est-à-dire que la programmation pseudo-5 axes doit prendre en compte la longueur de rotation de la broche et la position de la table tournante. Cela signifie que lors de la programmation avec de faux systèmes d'usinage CNC 5 axes et des machines-outils, il faut s'appuyer sur la programmation FAO et les techniques de post-traitement pour pré-planifier les trajectoires d'outils.
La machine-outil CNC pseudo-5 axes est basée sur une technologie de post-traitement, qui affiche la relation de position entre les quatrième et cinquième axes de la machine-outil pour compenser le déplacement de l'axe de rotation par rapport aux coordonnées de l'axe linéaire. Les programmes CN X, Y et Z générés ne sont pas seulement les points de la méthode de programmation, mais incluent également les compensations nécessaires pour les axes X, Y et Z. Le résultat de ce type d'usinage CNC conduit non seulement à une faible précision d'usinage CNC, à une faible efficacité et à une mauvaise généralité des programmes générés, mais nécessite également des coûts de main-d'œuvre élevés.
En même temps, en raison des différents paramètres de rotation de chaque machine-outil, il doit y avoir des fichiers de post-traitement correspondants, ce qui entraînera de gros inconvénients pour la production. De plus, le programme généré par la pseudo-machine d'usinage CNC à 5 axes ne peut pas être modifié et il est pratiquement impossible de réaliser une programmation manuelle d'usinage CNC à 5 axes.
Par ailleurs, l'absence de fonction RTCP empêche l'utilisation de nombreuses fonctions avancées 5 axes, telles que la compensation d'outil 5 axes. En réalité, pour une machine CNC 5 axes , l'outil n'est qu'un moyen d'obtenir l'effet d'usinage, sans distinction fondamentale. Ce qui importe, c'est le processus lui-même. En définitive, une véritable machine CNC 5 axes est plus rentable.


 +86 15099911516




 Lire la suite