Usine de pièces d'usinage CNC personnalisées en Chine depuis 16 ans
Accueil / Ressources / Blog /
Salut, je suis VMT Sam !
Avec 25 ans d'expérience dans l'usinage CNC, nous nous engageons à aider nos clients à surmonter 10000 XNUMX défis complexes de traitement de pièces, le tout pour contribuer à une vie meilleure grâce à une fabrication intelligente. Contactez-nous maintenant
 240 | Publié par VMT le 24 août 2026 | Temps de lecture : environ 7 minute


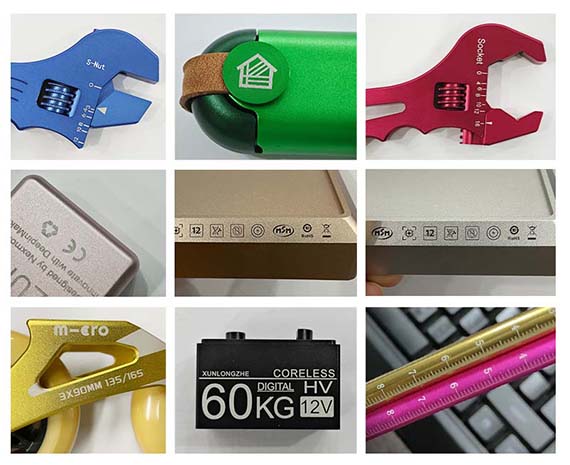
Les textes et logos, pourtant nets en CAO, peuvent devenir difficiles à lire après usinage CNC si les traits sont trop fins, la gravure trop profonde ou si la fraise ne parvient pas à reproduire les petits détails. Une conception DFM (Design for Manufacturing) de la gravure avant production permet souvent d'éviter les bavures, la perte de détails, l'augmentation des coûts d'usinage et un aspect médiocre après anodisation.
Pour la gravure de textes et de logos sur machines CNC, la gravure en creux est généralement plus économique que la gravure en relief. Les polices sans empattement et une taille de texte supérieure à 20 points sont des recommandations pratiques en matière de conception pour la fabrication (DFM), tandis qu'une profondeur de gravure d'environ 0.3 mm constitue une référence utile. Des textes plus petits ou des profondeurs différentes peuvent également être possibles en fonction de la largeur de trait, de la géométrie de l'outil de coupe, du matériau, de la géométrie de la pièce et des exigences de finition.
Pour concevoir correctement une gravure, il faut évaluer la géométrie de la police, la taille des caractères, la largeur minimale du trait, la profondeur de gravure, le choix de la fraise, le comportement du matériau, l'accès à l'outil, la finition de surface et l'inspection comme un système de fabrication complet.
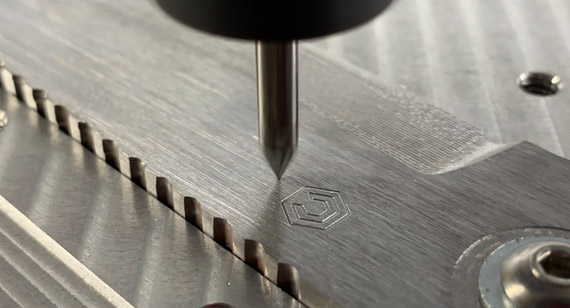
La gravure CNC est un procédé d'usinage qui utilise un outil de coupe pour enlever de la matière de la surface d'une pièce et créer des textes, des chiffres, des symboles, des échelles, des motifs ou des logos en creux.
Contrairement à l'impression, la marque devient une caractéristique physique du composant.
Les gravures CNC sont couramment utilisées pour :
La gravure peut souvent être réalisée lors de la même opération d'usinage CNC que celle utilisée pour fabriquer la pièce. Cela facilite le contrôle de la relation entre l'élément gravé et les trous, arêtes, références, poches ou autres géométries fonctionnelles usinés.
Cependant, la qualité de la gravure finale dépend fortement de la conception du texte ou du logo.
Les valeurs suivantes constituent des points de départ pratiques pour la gravure de textes et de logos par commande numérique. Il s'agit de recommandations de conception et non de limites d'usinage fixes.
| Facteur de conception | Guide pratique | Pourquoi ça compte |
| Type de texte | La gravure en creux est préférable lorsqu'elle convient. | Nécessite moins d'enlèvement de matière que le texte en relief |
| Le style de police | Sans-serif recommandé | Moins de détails décoratifs fins et des trajectoires d'outils plus simples |
| Taille de la police | 20 points et plus constituent une recommandation de départ pratique | Les courses plus longues sont plus faciles à usiner de manière nette et régulière. |
| Texte plus petit | Cela peut également être possible | La limite réelle dépend de la largeur de course, de l'outil de coupe, du matériau, de la profondeur et du réglage. |
| Profondeur de gravure | Environ 0.3 mm est une référence utile. | Permet d'obtenir un élément en retrait visible sans usinage inutile. |
| Largeur du trait | Doit correspondre à la géométrie de l'outil de coupe | Les traits extrêmement fins peuvent disparaître ou se déformer. |
| Coins intérieurs | Attendez-vous à un rayon d'outil | Les outils de coupe rotatifs ne peuvent pas créer des angles internes infiniment aigus. |
| Espacement des caractères | Évitez les espaces trop étroits. | Contribue à préserver la lisibilité et l'accès aux outils |
| Emplacement du logo | Maintenir un accès adéquat à la fraise | Les murs, les poches, les courbes et les éléments environnants peuvent limiter l'outil. |
| Traitement de surface | Planifiez avant de graver | L'anodisation, le revêtement, le plaquage, le polissage et le sablage peuvent modifier l'aspect final. |
Le point le plus important est que la taille de la police et la profondeur de la gravure ne doivent pas être évaluées indépendamment.
Une police sans empattement simple de 20 points peut être plus facile à usiner qu'une police décorative plus grande avec des traits extrêmement fins.
De même, une profondeur de gravure de 0.3 mm peut convenir à un logo, mais être trop profonde pour un caractère très petit si la géométrie de l'outil de coupe entraîne un élargissement de la rainure à mesure que la gravure s'approfondit.
L'une des premières décisions à prendre lors de l'ajout de texte ou de graphiques à une pièce usinée CNC est de savoir si l'élément doit être gravé dans la surface ou en relief.
Gravure CNC en creux
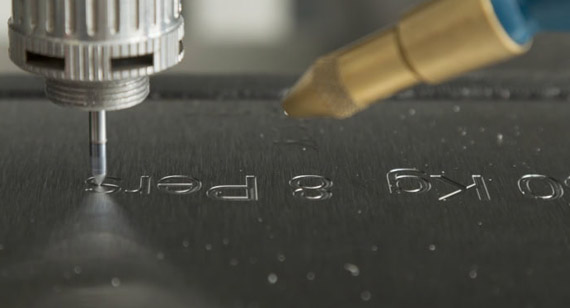
La gravure en creux enlève de la matière uniquement à l'endroit où se trouvent les lettres, les chiffres ou le logo.
Les avantages typiques incluent :
Comme la gravure se situe sous la surface de la pièce d'origine, elle offre également une meilleure résistance à l'abrasion qu'un marquage imprimé appliqué en surface.
Texte en relief
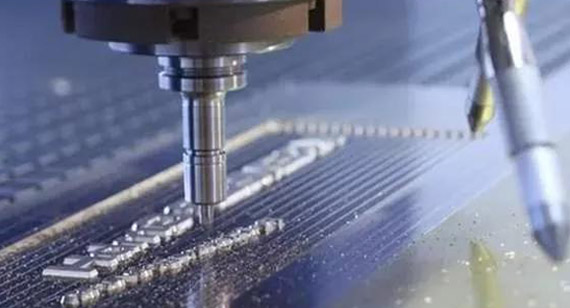
Le texte en relief reste visible au-dessus de la surface environnante.
Pour créer cette caractéristique par usinage CNC, la fraise doit normalement enlever de la matière autour des lettres plutôt que de simplement découper le texte lui-même.
Cela donne généralement lieu à :
Cependant, le texte en relief conserve des applications utiles.
Cela peut convenir lorsque votre produit nécessite :
| Facteur | Gravure en creux | Texte en relief |
| Enlèvement de matière | Principalement une zone de texte ou de logo | surface environnante |
| Temps d'usinage | Généralement inférieur | Généralement plus élevé |
| Prix | Généralement inférieur | Généralement plus élevé |
| Fonction tactile | Encastré | Relevé |
| Accès aux outils | Généralement plus facile | Plus demandant |
| Usage commun | Logos, chiffres, échelles, étiquettes | éléments en relief décoratifs ou fonctionnels |
Conseil : Si votre conception ne nécessite pas spécifiquement un élément tridimensionnel en relief, la gravure CNC en creux est généralement l’option la plus efficace.
Quels styles de police sont recommandés pour la gravure CNC ?
La gravure CNC ne se limite pas aux polices sans empattement.
Les polices Serif, les polices manuscrites, les polices de caractères personnalisées, les symboles et les logos complexes peuvent également être usinés par commande numérique lorsque leur géométrie s'y prête.
Cependant, les polices sans empattement simples sont généralement recommandées car elles possèdent généralement :
Voici quelques exemples:
Ces caractéristiques facilitent l'usinage du texte et contribuent à réduire le besoin de fraises à graver extrêmement petites.
Les polices Serif ou décoratives peuvent-elles être gravées par commande numérique ?
Oui.
Le défi ne réside pas dans la catégorie de police en elle-même, mais dans la géométrie interne de la police.
Les polices décoratives peuvent contenir :
Si ces détails sont trop petits pour la machine de découpe sélectionnée, plusieurs options sont possibles :
Si une police de caractères spécifique à votre marque est importante pour l'identité de votre produit, vous n'avez pas besoin de la remplacer automatiquement par un texte sans empattement.
La méthode appropriée consiste à examiner la géométrie vectorielle ou CAO réelle.
Texte en trait unique ou en contour pour la gravure CNC
Le texte CNC peut également être conçu dans différents styles géométriques.
Texte sur une seule ligne ou centré
Une gravure sur une seule ligne suit le tracé central de chaque caractère.
Il est utile pour :
Comme la fraise suit un parcours relativement court, ce type de gravure permet de réduire le temps d'usinage.
Plan du texte
La gravure en contour suit la géométrie extérieure des caractères plus épais.
Il est souvent utilisé pour :
Le texte en contour peut nécessiter une trajectoire d'outil plus longue que la gravure sur ligne centrale, surtout lorsque les caractères sont grands ou complexes.
Le choix approprié dépend de l'apparence que vous recherchez, plutôt que d'une méthode universellement meilleure.
Pour la gravure CNC générale, une taille de 20 points ou plus est une recommandation DFM pratique.
Il ne s'agit pas du plus petit texte que l'usinage CNC puisse produire.
Il est également possible d'obtenir des caractères plus petits, notamment dans des matériaux plus tendres et faciles à usiner, lorsque la géométrie des caractères, la taille de la fraise, la largeur du trait, la profondeur de gravure, la stabilité de la machine et l'accès à l'outil sont appropriés.
La recommandation d'une valeur de 20 pt+ vise principalement à optimiser l'efficacité de la production et la stabilité du processus.
Les caractères plus grands fournissent généralement :
Cela peut rendre leur fabrication plus facile et plus économique.
Qu’est-ce qui détermine réellement la taille minimale de gravure CNC ?
La taille des caractères à elle seule ne détermine pas si un texte peut être usiné.
Plusieurs facteurs sont plus importants.
1. Largeur minimale du trait
Le trait le plus fin du caractère est l'une de ses dimensions les plus importantes.
L'outil de gravure doit pouvoir s'insérer physiquement à l'intérieur de cet espace.
Si la course est plus étroite que ce que la fraise peut reproduire, vous pouvez observer :
C’est pourquoi deux polices de caractères de même taille (20 pt) peuvent avoir une usinabilité complètement différente.
2. Diamètre de la fraise et géométrie de la pointe
Un texte plus petit nécessite généralement un outil de gravure plus petit.
L'utilisation d'une fraise plus petite permet d'atteindre des détails plus étroits, mais les outils plus petits ont également une rigidité moindre.
Cela peut accroître la sensibilité à :
L’objectif n’est donc pas simplement d’utiliser la plus petite fraise possible.
L'outil de découpe doit correspondre à la géométrie du texte, au matériau et à la profondeur requise.
3. Géométrie des polices
Une police simple de 16 à 20 points peut parfois être plus facile à usiner qu'une police décorative plus grande.
Les facteurs géométriques importants comprennent :
C’est pourquoi le fichier vectoriel ou la géométrie CAO est plus utile à l’ingénieur CNC que la simple taille de la police.
4. Matériel
L'usinabilité du matériau influe également sur la taille minimale pratique de la gravure.
L'aluminium et certains alliages de laiton permettent généralement un usinage efficace des petits détails.
L'acier inoxydable et le titane imposent des exigences plus élevées aux petits outils de coupe, car l'usure de l'outil, la chaleur, les forces de coupe et la formation de bavures deviennent plus importantes.
Les métaux plus tendres ou facilement usinables peuvent donc permettre une gravure de texte légèrement plus petite lorsque la géométrie et le procédé de gravure sont adaptés.
5. Profondeur de gravure
Les petits caractères ne s'accordent pas toujours bien avec les gravures profondes.
À mesure que la profondeur de gravure augmente :
Ceci est particulièrement important lors de l'utilisation d'outils de gravure coniques.
6. Stabilité de la machine et du dispositif de fixation
Les petits détails gravés sont plus sensibles à :
La stabilité de la configuration d'usinage devient donc de plus en plus importante à mesure que la taille du texte diminue.
Pour de nombreuses applications de texte et de logo usinées CNC, une profondeur de gravure d'environ 0.3 mm constitue une référence pratique.
Elle permet de créer un élément physique en retrait net sans nécessiter d'enlèvement de matière inutile.
Cependant, 0.3 mm ne constitue pas un maximum ou un minimum fixe.
La gravure CNC peut être plus ou moins profonde selon :
La profondeur de gravure correcte doit correspondre à la fonction du symbole.
Pourquoi la valeur d'environ 0.3 mm est-elle une référence utile ?
Pour de nombreuses pièces usinées CNC courantes, une tolérance d'environ 0.3 mm offre un bon compromis entre :
Une gravure plus profonde n'est pas forcément meilleure.
Si le design ne nécessite qu'un logo cosmétique ou une identification discrète, un élément moins profond peut préserver plus efficacement les petits détails.
Si la gravure doit résister à l'usure ou recevoir un remplissage de peinture, une rainure plus profonde peut être envisagée.
Quand la gravure CNC peu profonde est-elle utile ?
Une gravure moins profonde peut convenir pour :
Réduire la profondeur de coupe permet de préserver la précision géométrique car l'outil n'a pas besoin de pénétrer aussi profondément dans la pièce.
Quand une gravure CNC plus profonde est-elle utile ?
Une gravure plus profonde peut être envisagée pour :
Le dessin doit néanmoins conserver une largeur de trait et une épaisseur de matériau environnant suffisantes pour supporter la partie plus profonde.
Que se passe-t-il si la gravure CNC est trop profonde ?
Une profondeur de gravure excessive peut engendrer plusieurs problèmes.
Les traits des caractères peuvent s'élargir
Avec une fraise à graver conique ou en forme de V, l'outil s'élargit à mesure qu'il pénètre plus profondément dans le matériau.
Par conséquent:
Une plus grande profondeur permet de produire une ligne gravée plus large.
Pour les caractères de grande taille, cela ne pose peut-être pas de problème.
Pour les textes très petits, une gravure plus profonde peut toutefois entraîner :
Augmentation de la charge de coupe
Un engagement plus profond augmente les forces de coupe sur l'outil de gravure.
Cela peut entraîner :
Le temps d'usinage augmente
Une gravure plus profonde peut nécessiter plusieurs passages contrôlés.
Cela augmente le temps de cycle et donc le coût d'usinage.
La formation de bavures peut augmenter
Des rainures plus profondes peuvent générer davantage de matière sur le bord du caractère, notamment dans les matériaux ductiles.
C’est pourquoi la taille de la police, l’épaisseur du trait, l’angle de la fraise, le diamètre de la fraise et la profondeur de gravure doivent être examinés conjointement.
L'outil de gravure a un effet direct sur la largeur du trait, la forme des angles, la profondeur, la qualité de la surface et le temps d'usinage.
Fraises à graver en forme de V
Les fraises à graver en forme de V sont couramment utilisées pour :
Ils permettent de produire des caractères nets et s'adaptent bien à différentes largeurs de traits.
Cependant, comme la fraise est conique, la rainure s'élargit à mesure que la profondeur d'usinage augmente.
Cela rend l'angle de coupe et la profondeur de gravure importants lors de l'usinage de petits textes.
Fraises en bout de petit diamètre
Les petites fraises en bout peuvent être utiles lorsqu'une rainure de largeur relativement constante est nécessaire.
Ils conviennent pour :
Du fait du diamètre fixe de l'outil, le rayon minimal des angles internes est lié au rayon de la fraise.
Outils de micro-gravure
Des outils de gravure très fins peuvent être utilisés pour les petits détails.
Elles permettent d'atteindre des courses plus étroites, mais en contrepartie, la rigidité est réduite.
Le processus d'usinage nécessite donc un contrôle plus strict de :
Conseil : Un outil plus petit permet d’accéder aux détails fins, mais peut aussi augmenter le temps de cycle et le risque d’usure. La solution la plus économique consiste généralement à utiliser la plus grande fraise capable de reproduire fidèlement le motif.
Les différents matériaux se comportent différemment lors de l'usinage de petits textes et de logos.
Gravure CNC sur aluminium
L'aluminium est largement utilisé pour les composants gravés par commande numérique en raison de sa bonne usinabilité.
Il convient pour:
L'aluminium permet également une gravure relativement fine lorsque l'outil de coupe et les paramètres d'usinage sont adaptés.
Les risques courants comprennent :
VMT maîtrise ces risques grâce à des outils de gravure adaptés, des paramètres d'usinage, un contrôle de la trajectoire d'outil, un ébavurage et une coordination de la finition.
Gravure CNC sur acier inoxydable
L'acier inoxydable permet de réaliser des marquages gravés durables, mais exige une plus grande attention aux points suivants :
Des éléments très petits ou profonds peuvent nécessiter une stratégie d'usinage plus prudente que des éléments équivalents en aluminium.
Gravure CNC sur laiton et cuivre
Le laiton offre généralement une bonne usinabilité et permet de réaliser des gravures nettes.
Le comportement du cuivre dépend de l'alliage spécifique et de son état.
Les considérations clés incluent :
Gravure CNC sur titane
Le titane peut également être gravé par commande numérique, mais l'usinage avec de petits outils exige un contrôle plus précis.
Les principaux risques comprennent :
Il convient donc d'examiner la géométrie et la profondeur du texte en même temps que la qualité du titane et la conception de la pièce.
Gravure CNC sur plastique technique
La gravure CNC peut également être utilisée sur des matériaux tels que :
Selon le type de plastique, les risques peuvent inclure :
Des outils de coupe affûtés et une génération de chaleur contrôlée sont particulièrement importants lors de la gravure de plastiques techniques.
Même une police de caractères bien conçue peut devenir difficile à graver si le logo est situé dans une zone inaccessible.
Surfaces planes
Les surfaces planes et dégagées sont généralement les plus faciles à graver.
Ils fournissent:
C'est souvent l'endroit le plus économique pour le marquage par gravure CNC.
Pièces cylindriques
Composants cylindriques tels que :
peut nécessiter :
La trajectoire de l'outil de gravure doit suivre la surface courbe tout en conservant la position et la profondeur requises.
Surfaces courbes et angulaires
Les surfaces complexes peuvent nécessiter :
L'objectif est de maintenir l'orientation de l'outil de coupe par rapport à la surface tout en évitant les collisions.
Gravure à l'intérieur des poches profondes
Un logo à l'intérieur d'une poche peut être plus difficile à réaliser qu'un logo de même taille sur une surface extérieure.
Les problèmes peuvent inclure:
Dans ces cas-là, l'accès aux outils peut devenir plus important que la taille de la police.
Gravure près des bords, des trous et des parois minces
Le texte ne doit pas être placé inutilement près de :
Un dégagement supplémentaire contribue à réduire les risques d'usinage et facilite l'inspection.
Les problèmes de gravure CNC proviennent généralement de la relation entre la géométrie du texte, la géométrie de l'outil, le matériau, la profondeur d'usinage et le processus de finition.
| Problème | Cause première | Solution recommandée |
| Les petits caractères deviennent illisibles | Largeur du trait trop étroite | Augmentez la largeur du trait ou utilisez un outil de gravure plus fin |
| Les détails fins du logo disparaissent | Outil de coupe trop grand pour la géométrie | Optimiser la géométrie du logo ou la taille de l'emporte-pièce |
| Les angles intérieurs sont arrondis | La fraise rotative a un rayon physique | Prévoyez un rayon approprié ou ajustez la conception |
| Des bavures apparaissent autour des lettres | Comportement des matériaux, usure des outils ou stratégie de coupe | Utilisez des outils affûtés, des paramètres de coupe contrôlés et un ébavurage approprié. |
| La ligne gravée s'élargit trop. | La fraise conique coupe trop profondément. | Adaptez l'angle de coupe et la profondeur de gravure à la largeur de ligne requise. |
| La profondeur varie sur le logo | Variation de surface ou de référence Z | Améliorer le contrôle du point de référence et la stabilité de l'installation |
| Petites pannes de coupe | Charge de coupe excessive ou rigidité insuffisante | Réduire la profondeur par passe et optimiser la sélection des outils |
| Le logo perd en netteté après le revêtement. | L'épaisseur de finition n'a pas été prise en compte. | Coordonner la profondeur de gravure avec la finition de surface |
| La position du logo varie | Contrôle de données ou d'orientation faible | Gravure de référence aux éléments usinés |
| Des rayures cosmétiques apparaissent | Dommages dus à l'ébavurage ou à la manutention | Protéger les surfaces cosmétiques et contrôler la finition manuelle |
| Modifications d'apparence par lots | usure des outils ou variation du processus | Contrôler la durée de vie des outils et valider les premiers articles |
Les bavures sont particulièrement visibles sur les petits caractères, car un très petit rebord peut modifier sensiblement l'apparence du caractère.
Le contrôle des bavures doit commencer dès l'usinage.
Les facteurs importants incluent :
L'ébavurage après usinage doit également être contrôlé.
Un ponçage ou un polissage manuel agressif peut endommager :
Pour les pièces dont l'aspect est important, la méthode d'ébavurage doit donc être choisie en fonction des exigences relatives à la finition de surface finale.
La gravure ne doit pas être conçue indépendamment de la finition de surface.
L'anodisation, le revêtement, le plaquage, le polissage et le sablage peuvent tous modifier l'apparence des textes et des logos après leur fabrication.
Gravure CNC avant anodisation
Pour de nombreux composants en aluminium, la gravure est effectuée avant l'anodisation.
Le processus typique est le suivant :
Comme la gravure est effectuée avant l'anodisation, l'aluminium exposé à l'intérieur de la rainure est également anodisé.
Ceci convient lorsque vous souhaitez un logo encastré permanent intégré à la pièce finie.
Gravure CNC et microbillage ou sablage
Le microbillage ou le sablage modifient la texture de la surface.
Une gravure très fine peut paraître plus douce en fonction des paramètres de sablage et du déroulement du processus.
La profondeur de gravure et la géométrie du logo doivent donc être coordonnées avec la finition sablée requise.
Gravure CNC et revêtement en poudre
Le revêtement en poudre ajoute une couche de revêtement relativement épaisse comparée à de nombreuses autres finitions.
Si la gravure est très superficielle, le revêtement peut réduire la profondeur apparente et rendre les petits caractères moins nets.
Pour les pièces revêtues de peinture en poudre, les points suivants doivent être examinés conjointement :
Gravure et placage CNC
Le placage consiste à déposer un matériau sur la surface du composant.
Une gravure très fine ou peu profonde peut donc paraître légèrement plus douce après le plaquage.
Lorsque la géométrie gravée est importante, l'épaisseur de revêtement prévue doit être prise en compte lors de la conception pour la fabrication (DFM).
Gravure et polissage CNC
Le polissage peut arrondir les bords des caractères gravés s'il est effectué de manière trop agressive après la gravure.
Pour les pièces dont l'aspect est primordial, l'usinage et la finition peuvent devoir suivre une séquence contrôlée :
Usinage CNC → gravure → ébavurage → polissage → finition finale → inspection.
Le coût de la gravure CNC dépend de bien plus que la taille du logo.
Les principaux facteurs de coûts comprennent :
Comment réduire les coûts de gravure CNC ?
Il est souvent possible de réduire les coûts sans modifier sensiblement le design visuel.
Utilisez le texte en retrait lorsque c'est possible.
Cela évite d'usiner de grandes zones environnantes pour créer des reliefs.
Évitez les textes inutilement petits
Si le produit dispose de suffisamment d'espace, une légère augmentation de la taille du texte peut réduire les besoins en découpe et en temps d'usinage.
Simplifier les détails extrêmement fins
Supprimer les petits détails graphiques invisibles à une distance de vision normale peut améliorer la stabilité d'usinage.
Évitez une profondeur de gravure excessive
Une rainure plus profonde nécessite un usinage plus poussé, mais n'améliore pas toujours la lisibilité.
Placez le logo sur une surface accessible.
La gravure lors de la configuration principale de la machine CNC est généralement plus efficace que l'ajout d'une orientation spéciale ou d'une configuration secondaire.
Concevez le logo en tenant compte de la finition de surface.
Cela permet d'éviter des retouches coûteuses après anodisation, placage ou revêtement.
La qualité de la gravure CNC dépend de la maîtrise de l'ensemble du processus de fabrication et non de la simple programmation du logo.
Revue DFM
Avant l'usinage, VMT peut examiner :
Pour les conceptions générales, un texte de plus de 20 points et une profondeur de gravure d'environ 0.3 mm restent des références DFM utiles, tandis que des textes plus petits ou d'autres profondeurs peuvent être évalués en fonction de la géométrie réelle.
Sélection de coupeur
VMT sélectionne l'outil de gravure en fonction de :
Cela peut inclure des fraises en forme de V, des outils de gravure ou de petites fraises en bout.
L'objectif est de reproduire la géométrie requise sans utiliser un outil de coupe inutilement petit ou fragile.
Contrôle des dispositifs et des données
Le logo gravé doit souvent entretenir une relation contrôlée avec d'autres éléments usinés par commande numérique.
La configuration d'usinage prend donc en compte :
Ceci est particulièrement important pour :
Contrôle de la trajectoire d'outil et de la profondeur
Pour les conceptions appropriées, la profondeur de gravure CNC peut être contrôlée via la trajectoire d'outil programmée sur l'axe Z.
Les fonctionnalités plus complexes ou plus exigeantes peuvent utiliser des passes contrôlées pour réduire :
Pour les fraises coniques, la profondeur est également examinée en même temps que la largeur de la rainure résultante.
Contrôle des bavures
Les petits caractères gravés peuvent perdre en netteté si l'élimination des bavures n'est pas maîtrisée.
VMT coordonne l'usinage et l'ébavurage pour éliminer les arêtes indésirables sans endommager la géométrie du caractère ni la surface cosmétique environnante.
Contrôle de l'usure des outils
La gravure de précision est sensible à l'état de l'outil.
Comme un coupeur s'use :
L'état de l'outil doit donc être surveillé lors des productions répétées.
Inspection en cours de fabrication et inspection finale
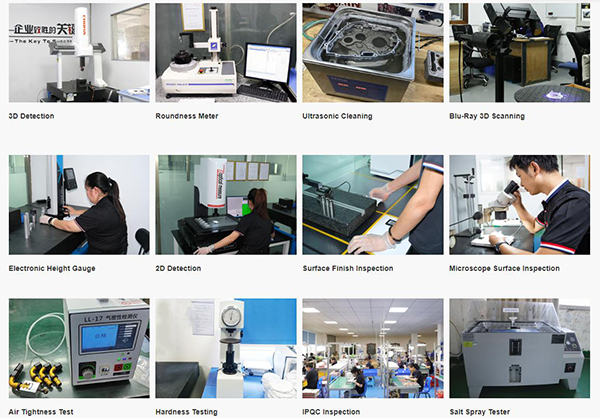
Selon les exigences du dessin, le contrôle de la gravure peut comprendre :
Les dimensions critiques usinées peuvent également être contrôlées en même temps que la pièce CNC dans son ensemble à l'aide d'un équipement de contrôle dimensionnel approprié.

Contexte du projet
Un client avait besoin d'un boîtier en aluminium usiné CNC avec un logo d'entreprise en creux et un texte d'identification du produit sur une surface esthétique visible.
La pièce nécessitait également une anodisation après usinage.
Le design utilisait un texte simple dans la gamme des 20 points et plus avec une profondeur de gravure d'environ 0.3 mm.
Défi du projet
Le principal défi n'était pas simplement d'atteindre la taille de police nominale ou la profondeur de gravure.
La conception devait également permettre de maintenir :
Analyse des causes principales
Lors de l'analyse DFM, plusieurs facteurs ont été identifiés comme ayant une incidence directe sur la qualité de la gravure.
Largeur de trait minimale
Certains détails du logo étaient nettement plus étroits que les caractères principaux, il a donc fallu vérifier la géométrie vectorielle complète au lieu de se fier uniquement à la taille nominale de la police.
Géométrie de la fraise
La profondeur requise devait rester compatible avec la largeur du trait afin que la fraise ne rende pas les traits fins excessivement larges.
Formation de bavures
L'usinage de l'aluminium est efficace, mais des bavures peuvent se former sur les bords de gravure fins si les conditions d'outillage et de coupe ne sont pas maîtrisées.
Séquence de finition de surface
La gravure devait rester nette après l'anodisation ; il fallait donc planifier l'usinage, l'ébavurage, la préparation cosmétique et l'anodisation comme une seule séquence.
Solution VMT
L'équipe d'ingénierie a examiné le dessin 2D, le modèle 3D et le fichier vectoriel du logo du client.
Le processus de fabrication comprenait :
Résultat
Le prototype a confirmé que :
Le processus d'usinage et de finition approuvé a ensuite servi de référence pour la production répétée.
Fournir des informations claires sur la fabrication permet de réduire les erreurs de devis, les révisions DFM et les retards de production.
Modèle CAO 3D
Fournissez un fichier STEP, STP, IGES ou un autre fichier CAO approprié montrant la géométrie complète de la pièce.
Cela aide l'ingénieur en commande numérique à évaluer :
Dessin de fabrication 2D
Utilisez le dessin 2D pour spécifier :
Fichier logo vectoriel
Les fichiers vectoriels sont privilégiés pour les logos personnalisés car ils offrent une géométrie nette.
Les formats de fichiers utiles peuvent inclure :
Exigences relatives à la finition de surface
Indiquez si le composant nécessite :
Cela permet de déterminer la séquence de gravure et de finition correcte.
Exigences d'acceptation cosmétique
Si le logo est situé sur une surface visible, veuillez préciser :
La gravure CNC est une option intéressante lorsqu'on a besoin d'une marque physique en creux, mais ce n'est pas toujours le meilleur procédé pour tous les logos.
D'autres méthodes de marquage peuvent être plus appropriées lorsque vous avez besoin de détails extrêmement fins, d'informations variables ou de couleurs spécifiques.
Gravure au laser
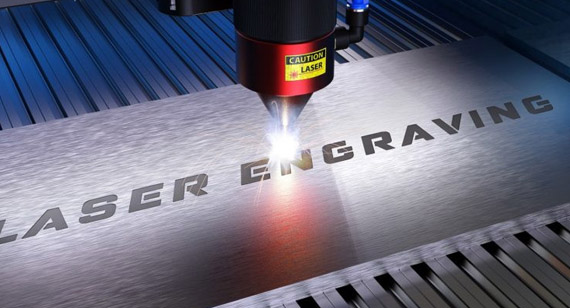
La gravure laser est utile pour :
Si votre projet implique de choisir entre ces deux procédés, comparez la gravure CNC et la gravure laser avant de finaliser le dessin.
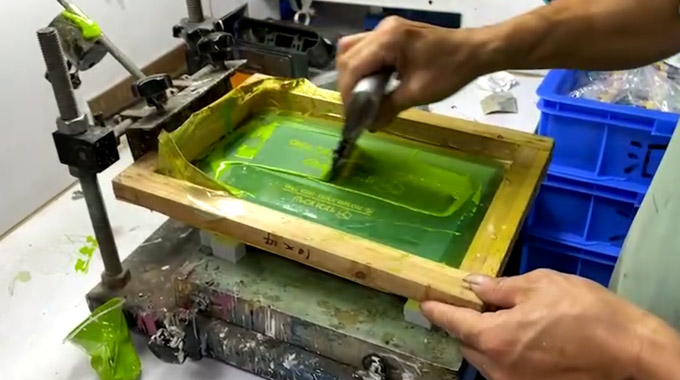
Sérigraphie

La sérigraphie est utile lorsque vous avez besoin de :
Tampographie

La tampographie peut être utile pour certains :
Gravure chimique
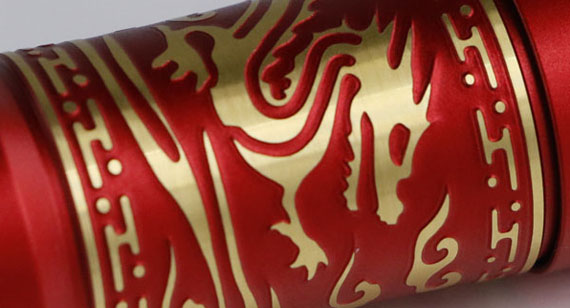
La gravure chimique peut être utilisée pour réaliser des motifs métalliques permanents de grande finesse et certains graphismes en creux.
Pour une comparaison plus large des techniques de marquage, voir Gravure laser vs gravure chimique vs sérigraphie.
La qualité d'une gravure CNC ne se détermine pas uniquement par la taille des caractères.
La qualité finale dépend de la relation entre :
Géométrie de la police + largeur du trait + taille de la fraise + profondeur de gravure + matériau + géométrie de la pièce + finition de surface + inspection.
Pour la gravure CNC courante, les polices sans empattement, une taille de texte supérieure à 20 points et une profondeur de gravure d'environ 0.3 mm constituent des recommandations utiles en matière de fabrication, mais ne représentent pas des limites d'usinage fixes. Il est également possible de réaliser des textes plus petits, des polices personnalisées et des profondeurs de gravure différentes lorsque la géométrie et les conditions d'usinage s'y prêtent.
VMT examine la gravure de texte et de logo CNC ainsi que votre processus de fabrication complet, y compris la DFM, le fraisage CNC , le tournage , l'usinage multi-axes, la sélection des outils de coupe, le contrôle des bavures, la finition de surface, le contrôle dimensionnel, la validation des prototypes et la production répétée.
Si votre pièce nécessite des textes personnalisés, des logos, des numéros de série, des échelles ou des gravures, veuillez télécharger votre dessin 2D, votre modèle CAO 3D et votre fichier logo. VMT peut analyser la géométrie des polices, l'épaisseur des traits, la profondeur de gravure, l'accès à l'outil de coupe, le matériau et les exigences de finition de surface, et vous fournir un retour d'information sur la fabricabilité (DFM) avant la réalisation du prototype ou la production en série.
Veuillez nous envoyer vos dessins 2D, vos modèles CAO 3D, votre logo/fichier vectoriel, les spécifications du matériau, la profondeur de gravure, les exigences de finition de surface, la quantité de prototypes et la quantité de production. VMT analysera la géométrie de votre texte et de votre logo, l'accès à l'outil de coupe, les risques d'usinage, la séquence de finition et les exigences de fabrication.
Toutes les informations et tous les fichiers téléchargés sont sécurisés et confidentiels.
1 Dites-nous ce dont vous avez besoin
2. Obtenez une solution et un devis
3 Approuver la production
Courriel : inquiry@vimetal.com.cn
Quels styles de police sont recommandés pour la gravure CNC ?
Les polices sans empattement simples sont généralement recommandées car elles ont généralement des traits plus larges et plus nets et moins de détails décoratifs.
Cependant, ce ne sont pas les seules polices de caractères qui peuvent être gravées par commande numérique.
Les polices Serif, les polices script et les logos de marques personnalisés peuvent également être usinés si leur largeur de trait, leur espacement, l'accès de la fraise et la profondeur de gravure sont appropriés.
Quelle est la taille de police recommandée pour la gravure CNC ?
Pour les textes gravés CNC en général, une taille de 20 pt ou plus est une recommandation DFM pratique car les caractères plus grands sont généralement plus faciles à usiner de manière claire et uniforme.
Il ne faut pas l'interpréter comme une limite fixe de la machine.
La gravure CNC peut-elle être inférieure à 20 points ?
Oui.
Une taille de texte plus petite est possible lorsque :
Il convient d'examiner la géométrie CAO ou vectorielle réelle avant de déterminer la faisabilité de la fabrication.
Pourquoi les métaux plus tendres peuvent-ils supporter des textes gravés plus petits ?
Les métaux plus tendres ou plus faciles à usiner peuvent réduire l'effort de coupe sur les petits outils et permettre des stratégies d'usinage plus fines.
Cependant, l'usinabilité n'est qu'un facteur parmi d'autres.
Il convient encore de prendre en compte la largeur de la course, la géométrie de la fraise, la profondeur de gravure, le comportement des bavures et la stabilité de la machine.
Quelle est la profondeur de gravure CNC typique ?
Pour de nombreuses applications générales de texte et de logo, une profondeur de gravure d'environ 0.3 mm constitue une référence pratique.
La valeur finale peut être plus ou moins importante selon la conception et l'application.
La gravure CNC peut-elle être plus profonde que 0.3 mm ?
Oui.
Une gravure plus profonde peut être utilisée pour des marques tactiles, le remplissage de peinture, les applications à forte usure ou pour répondre aux exigences spécifiques des clients.
La profondeur doit rester compatible avec la largeur de course, la géométrie de l'outil de coupe, l'épaisseur de la paroi et le matériau.
Pourquoi une gravure plus profonde avec une fraise en V élargit-elle le trait ?
Une fraise en forme de V possède une géométrie conique.
À mesure qu'il pénètre plus profondément dans le matériau, une plus grande partie de l'outil de coupe entre en contact avec la pièce.
Cela augmente la largeur de la rainure résultante.
Pour les textes très petits, une profondeur excessive peut donc entraîner la disparition des espaces étroits et des détails fins.
Est-il possible de graver des polices de caractères personnalisées par commande numérique ?
Oui.
Les polices personnalisées doivent être vérifiées à partir de la géométrie vectorielle du logo réel.
Les facteurs importants incluent :
De légères modifications de conception pour la fabrication (DFM) peuvent parfois améliorer la fabricabilité sans modifier l'identité visuelle globale.
Pourquoi les lettres gravées par commande numérique ont-elles des angles internes arrondis ?
La gravure CNC utilise un outil de coupe rotatif physique.
L'outil possède un diamètre ou un rayon de pointe fini, de sorte que des angles internes parfaitement nets ne peuvent pas toujours être reproduits.
La géométrie finale des angles internes dépend de l'outil de gravure sélectionné.
Comment éviter les bavures sur un texte gravé sur aluminium ?
Le contrôle des bavures peut comprendre :
L'opération d'ébavurage doit également éviter d'arrondir les caractères fins ou de rayer la surface.
La gravure CNC doit-elle être effectuée avant l'anodisation ?
Pour de nombreuses applications de gravure en creux sur aluminium, oui.
La gravure avant anodisation permet à la surface en retrait de recevoir la finition anodisée en même temps que le reste de la pièce.
Toutefois, si vous avez besoin d'un marquage contrastant après l'anodisation, la gravure laser peut être envisagée.
La gravure est-elle moins chère que le texte en relief ?
Dans de nombreuses applications d'usinage CNC, oui.
La gravure en creux enlève de la matière uniquement autour des caractères ou du logo, tandis que le texte en relief nécessite généralement l'usinage de la matière environnante.
Cela rend généralement la réalisation de textes en relief plus longue.
Est-il possible de graver des logos par commande numérique sur des pièces courbes ?
Oui.
Selon la géométrie, la gravure sur surface courbe peut utiliser :
L'accès aux outils et la courbure de la surface doivent être examinés à partir du modèle CAO 3D avant la fabrication.


 +86 15099911516



 Lire la suite