1. Comment une pièce en aluminium peut-elle avoir plusieurs couleurs anodisées ?
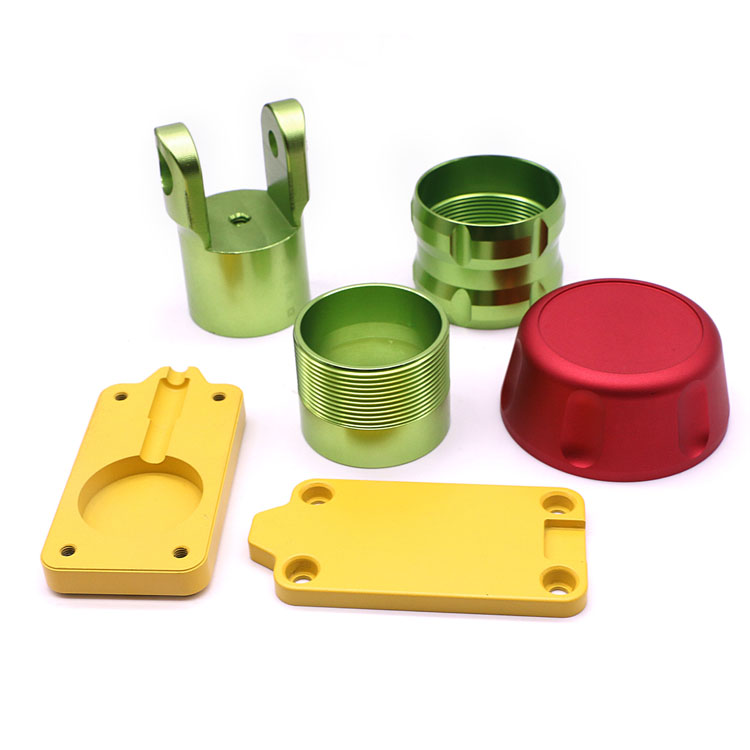
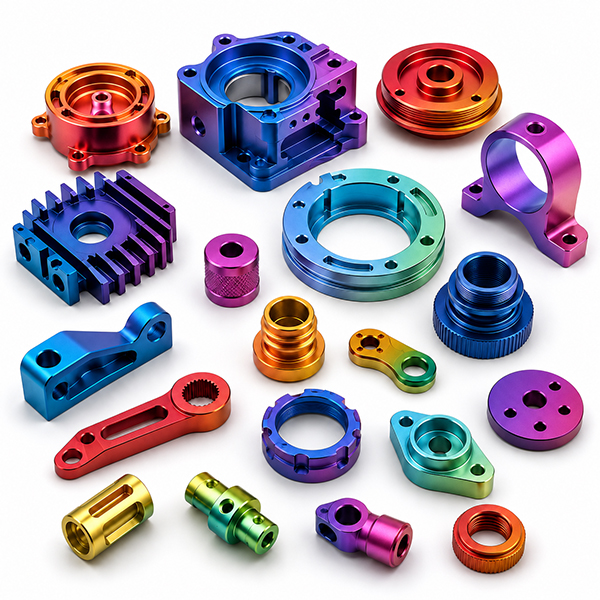
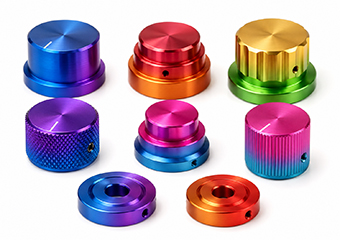
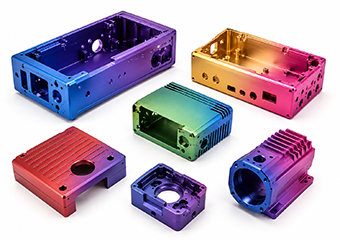
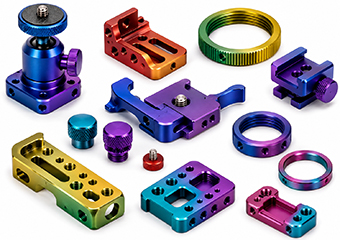
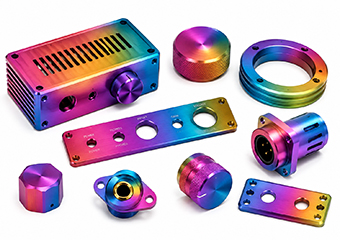
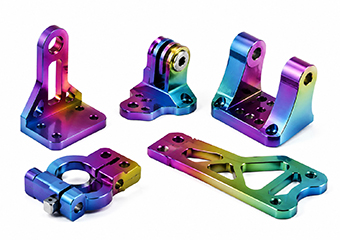
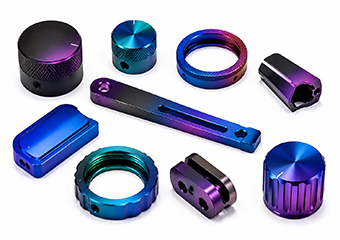
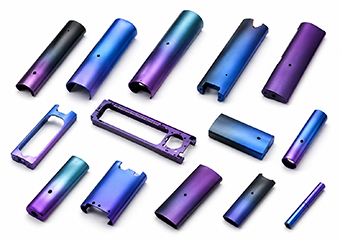
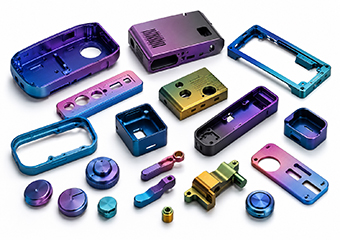
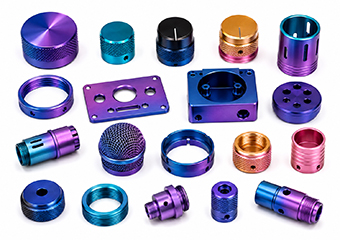
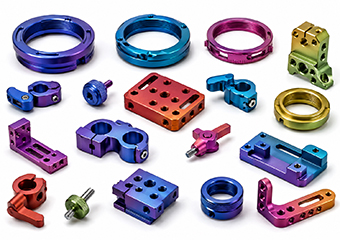
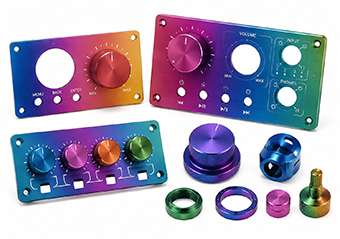
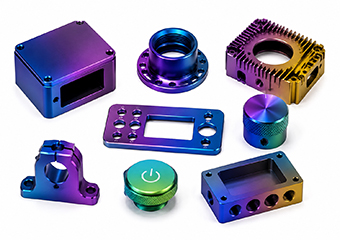
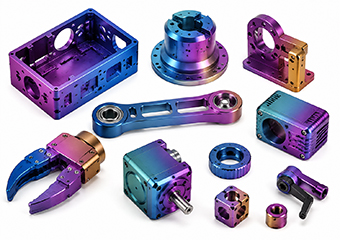
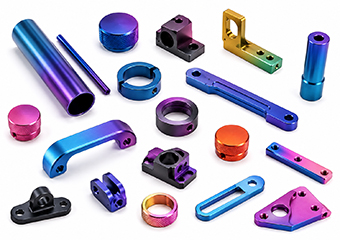
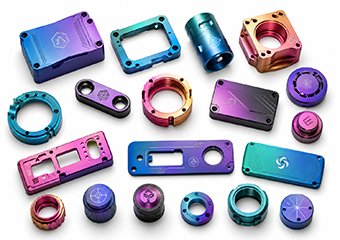
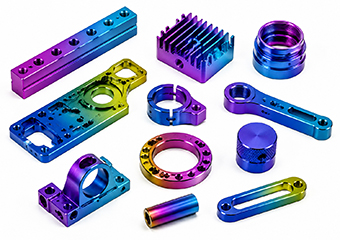
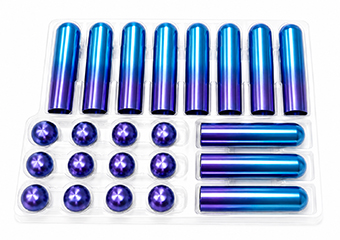
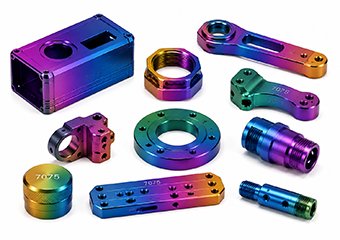
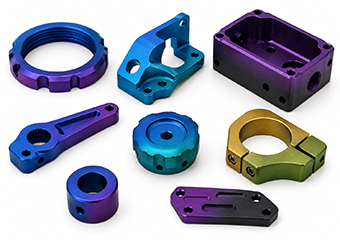
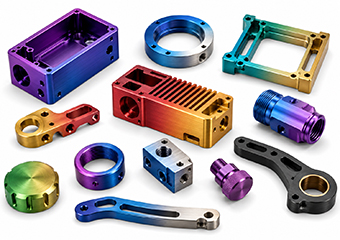
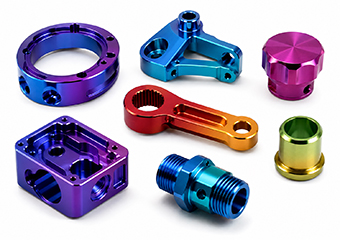
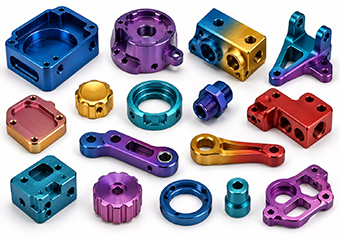
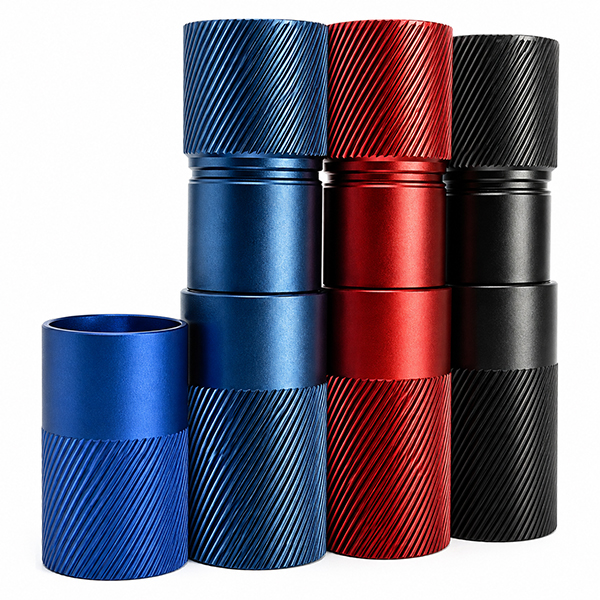
Les effets multicolores peuvent être produits par différents procédés de fabrication en fonction du nombre de couleurs, de la géométrie des pièces, de l'accès au masquage, de l'ordre des couleurs et des exigences d'apparence.
Masquage sélectif et anodisation
Certaines zones de la pièce sont protégées tandis que d'autres reçoivent le traitement d'anodisation ou de coloration requis. Cette approche est utile lorsque la conception comporte des zones de couleur ou des zones fonctionnelles clairement définies qui doivent rester protégées.
Plusieurs étapes de masquage et de traitement des couleurs
Les conceptions plus complexes peuvent nécessiter plusieurs étapes de masquage, de coloration ou de traitement pour créer de multiples zones visuelles sur une même pièce en aluminium. Plus le nombre de zones de couleur augmente, plus la planification et la finition des procédés sont complexes.
Anodisation + Usinage CNC sélectif
Un composant peut d'abord recevoir une finition anodisée, puis subir un usinage CNC secondaire sur certaines zones afin de révéler l'aluminium brillant. Par exemple : anodisation noire → usinage CNC sélectif → contraste noir et métal brillant. Ce procédé crée deux effets de surface visibles, mais la zone en aluminium brillant ne constitue pas, à proprement parler, une seconde couleur anodisée.
Procédés décoratifs combinés
Certains modèles peuvent combiner l'anodisation avec le marquage laser, la gravure, la peinture, l'impression, le PVD ou d'autres procédés décoratifs lorsque l'anodisation multicolore véritable n'est pas la méthode de fabrication la plus pratique.
2. Comment contrôle-t-on les frontières de couleurs multiples ?
Les limites de couleur constituent l'un des aspects les plus importants à prendre en compte dans une pièce anodisée multicolore, car chaque zone supplémentaire ajoute une transition qui doit rester visuellement maîtrisée.
Dans la mesure du possible, VMT recommande de placer les transitions de couleur au niveau des éléments géométriques existants plutôt que de diviser arbitrairement une grande surface continue.
- Des rainures
- Étapes
- Chanfrein
- Zones en retrait
- Bords usinés CNC précis
- Transitions de pièces existantes
- anneaux ou épaules décoratifs
Par exemple, le placement de zones anodisées noires et rouges de part et d'autre d'une rainure prévue à cet effet offre une référence de fabrication plus claire que la division d'une surface parfaitement plane en deux couleurs. La limite de couleur doit donc être considérée comme faisant partie intégrante de la conception mécanique et de l'analyse de fabricabilité (DFM), et non comme une simple note de finition ajoutée après usinage.
3. Quelles structures de pièces sont les mieux adaptées à l'anodisation multicolore ?
Les pièces présentant des surfaces naturellement séparées ou des transitions géométriques définies sont généralement plus faciles à réaliser avec une finition multicolore.
Structures plus adaptées
- Boutons avec anneaux encastrés
- Boîtiers à surfaces extérieures étagées
- Anneaux de caméra avec épaules définies
- Composants de commande avec rainures
- Cadres avec surfaces de bord et de face séparées
- Supports à surfaces visuellement séparées
- Couvertures avec zones de marquage encastrées
- Composants avec chanfreins décoratifs ou bordures usinées
Structures plus difficiles
- Grandes surfaces planes divisées en plusieurs couleurs sans limite géométrique
- zones de couleur très petites
- Graphiques étroits ou irréguliers
- Transitions courbes complexes
- Plusieurs régions de couleur très rapprochées
- Des zones profondes et en retrait difficiles à masquer
- Les frontières de couleur traversent des caractéristiques fonctionnelles de précision
Cela ne signifie pas automatiquement que le modèle est irréalisable. Cela signifie simplement que le concept de couleur doit être revu conjointement avec la géométrie avant de confirmer le processus d'usinage et de finition.
4. Quels matériaux en aluminium sont les plus susceptibles de présenter des variations de couleur ?
Le choix de l'alliage d'aluminium influe à la fois sur les performances mécaniques et sur l'aspect de l'anodisation. Même avec une même couleur d'anodisation nominale, différents alliages, états de trempe, lots de matières premières et états de surface peuvent ne pas donner un résultat visuel identique.
6061 Aluminium
L'acier 6061 est couramment utilisé pour l'usinage CNC de boîtiers, boutons, supports, fixations et composants de commande, car il offre un bon compromis entre usinabilité, résistance structurelle et aptitude à l'anodisation. Pour les projets à visée esthétique, le choix du lot de matériau, la préparation de surface et les exigences de finition doivent néanmoins être rigoureusement contrôlés.
6063 Aluminium
L'aluminium 6063 est souvent choisi pour les composants en aluminium et les surfaces décoratives dont l'aspect est primordial. Son aspect final dépend toutefois de la qualité de la matière première, de la qualité de l'usinage CNC, du prétraitement et des paramètres d'anodisation.
7075 Aluminium
L'alliage 7075 offre une résistance supérieure, mais exige une attention particulière lorsque l'homogénéité de la couleur est primordiale. Sa composition et son état peuvent influencer l'aspect final après anodisation ; il convient donc d'évaluer conjointement les exigences structurelles et les attentes visuelles.
Pourquoi une même couleur peut-elle paraître différente ?
Les variations de couleur visibles peuvent être dues à des différences d'alliage d'aluminium, de trempe, de lot de matière première, d'état de surface usiné CNC, de texture de microbillage ou de brossage, de niveau de polissage, de prétraitement, de conditions d'anodisation et de conditions de teinture ou de scellement. Pour les composants dont l'aspect est primordial, l'approbation des matériaux et celle de la finition doivent donc être considérées comme un seul et même processus.
5. L'anodisation multicolore affecte-t-elle les dimensions CNC ?
Cela peut affecter certaines dimensions finales, notamment lorsque des surfaces fonctionnelles de précision sont également exposées au processus d'anodisation.
La question la plus importante n'est pas seulement « Quelle épaisseur d'anodisation sera utilisée ? » mais « Quelles dimensions doivent encore fonctionner correctement après la finition ? »
Les zones critiques peuvent inclure des alésages de précision, des filetages internes et externes, des surfaces ajustées par pression, des interfaces de glissement, des emplacements de roulements, des éléments de positionnement, des surfaces d'accouplement et des zones de contact électrique.
Ces caractéristiques doivent être identifiées lors de l'analyse de fabricabilité (DFM) afin que l'usinage, le masquage, la finition et le contrôle final puissent être planifiés conformément aux exigences du dessin. C'est pourquoi VMT examine les exigences de la pièce finie plutôt que de considérer l'anodisation comme une opération indépendante appliquée après l'usinage CNC.
6. Pourquoi l'anodisation multicolore coûte-t-elle plus cher que l'anodisation monochrome ?
Une pièce anodisée monochrome classique suit généralement un procédé de finition plus simple. L'anodisation multicolore peut nécessiter des masquages répétés, plusieurs étapes de traitement des couleurs, une manipulation plus fréquente, des contrôles d'aspect plus poussés et un enchaînement plus précis entre chaque zone.
- Masquage supplémentaire
- Plus de maniabilité
- Plusieurs étapes de traitement des couleurs
- séquençage de processus plus complexe
- Délimitations de couleurs plus difficiles
- Protection de surface supplémentaire
- Approbation du prototype et de la couleur
- Inspection plus cosmétique
- Risque plus élevé de rejet final
- Emballage et manutention plus soignés
Le nombre de couleurs à lui seul ne détermine pas le coût final. Une pièce multicolore avec de grandes zones clairement délimitées peut être plus facile à fabriquer qu'une pièce comportant de nombreuses petites zones irrégulières, des contours qui se chevauchent ou des transitions courbes complexes.
Le devis final dépend donc de la géométrie de la pièce, du nombre de zones de couleur, de la préparation de la surface, de la complexité du masquage, de la quantité, des exigences esthétiques et des exigences d'inspection.
7. Comment contrôler l'homogénéité des couleurs en production ?
Le passage d'un prototype validé à la production en série représente l'un des plus grands défis pour les composants anodisés dont l'aspect est primordial. Un bon prototype ne garantit pas à lui seul que les lots suivants auront automatiquement le même aspect.
Utiliser un matériau en aluminium uniforme
Lorsque l'homogénéité cosmétique est importante, les exigences relatives à l'alliage, à la trempe et aux matières premières doivent rester clairement définies, car les changements dans l'état du matériau ou le lot peuvent influencer l'apparence.
Maintenir des conditions de surface CNC constantes
L’état de l’outil, sa trajectoire, les marques d’usinage, le polissage, le brossage et les autres conditions de surface doivent rester contrôlés car la texture du métal sous-jacent influence l’aspect de la surface anodisée.
Préparation de la surface de contrôle
Le microbillage, le brossage, le polissage ou tout autre prétraitement doivent respecter des exigences de processus cohérentes. Modifier la texture sous-jacente peut altérer la couleur perçue, même si les spécifications de couleur d'anodisation restent inchangées.
Définir les exigences en matière de couleur et de cosmétique
Le projet doit clairement identifier les zones de couleur, les surfaces cosmétiques, la texture de surface, les exigences visuelles acceptables, les exigences relatives aux limites et les zones où les marques visibles sont restreintes.
Utiliser des échantillons approuvés lorsque cela est approprié.
Pour les projets où l'apparence est primordiale, un prototype approuvé, un échantillon de finition représentatif ou une référence de couleur convenue peuvent fournir une norme visuelle pratique pour l'évaluation ultérieure de la production.
Contrôle par lot de production
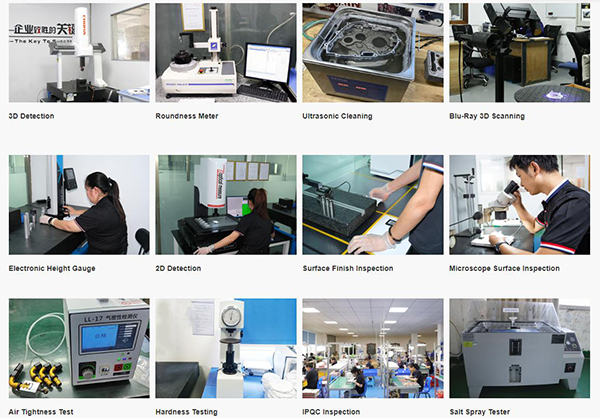
Les pièces de production doivent être évaluées selon des exigences dimensionnelles et esthétiques, notamment l'aspect de la couleur, les limites des zones de couleur, la texture de surface, les rayures et les marques de manipulation, les dimensions critiques et les interfaces fonctionnelles.
L’objectif ne doit pas être de garantir une parfaite uniformité visuelle de chaque pièce anodisée, quelles que soient les conditions. Une stratégie de production plus réaliste consiste à définir des exigences approuvées concernant les matériaux, l’état de surface, la couleur et les procédures de contrôle, qui peuvent être appliquées et évaluées de manière systématique d’un lot à l’autre.
8. Validation du prototype avant la production en série
Pour les pièces cosmétiques multicolores, la validation du prototype doit évaluer le résultat de fabrication complet et non pas seulement la précision dimensionnelle.
- Combinaison de couleurs
- Emplacement de la zone de couleur
- Apparence de la limite
- Texture de surface
- Points saillants usinés
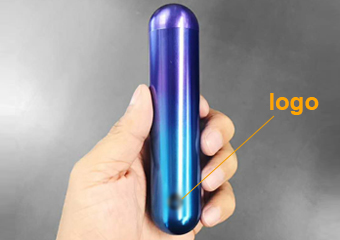
- Position du logo ou du marquage
- Dimensions critiques
- Ajustement de l'assemblage
- Défauts cosmétiques
- exigences en matière de manutention et d'emballage
Si des modifications sont nécessaires, il est généralement plus pratique d'ajuster la géométrie, la conception des zones de couleur, la préparation de surface ou le processus de fabrication pendant le développement du prototype que de découvrir le même problème une fois la production commencée.
9. Que devez-vous inclure dans votre demande de devis ?
| Informations sur la demande de prix |
Pourquoi ça compte |
| Dessin 2D |
Définit les dimensions, les tolérances, les notes de finition et les exigences d'inspection |
| 3D modèle |
Prise en charge de l'examen complet de la géométrie et de l'usinage CNC |
| Grade en aluminium |
Supports matériels et évaluation de l'anodisation |
| Quantité |
Aide à déterminer les exigences en matière de prototype ou de production |
| Exigences de couleur |
Définit l'apparence souhaitée |
| Dessin par zone de couleur |
Indique clairement le début et la fin de chaque couleur. |
| Surfaces cosmétiques |
Identifie les zones prioritaires visibles pour le client |
| Préparation de surface |
Définit la texture par microbillage, brossage, polissage ou usinage |
| Dimensions critiques |
Identifie les fonctionnalités qui doivent rester contrôlées après la finalisation. |
| Zones masquées |
Identifie les filetages, les alésages, les contacts et les surfaces d'accouplement |
| Exigences en matière de logo/marquage |
Permet de déterminer la séquence de fabrication correcte |
| Informations sur l'assemblage |
Soutient l'examen de l'interface d'accouplement et fonctionnelle |
| Échantillon de référence / Norme de couleur |
Contribue à communiquer les attentes en matière d'apparence |
 +86 15099911516
 enquête@vimetal.com.cn





 Suggestion connexe