Free cookie consent management tool by TermsFeed Cookies

Accueil / Produits / Pièces en aluminium /

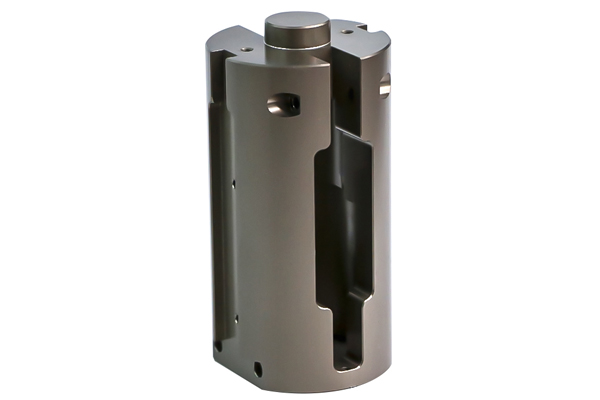
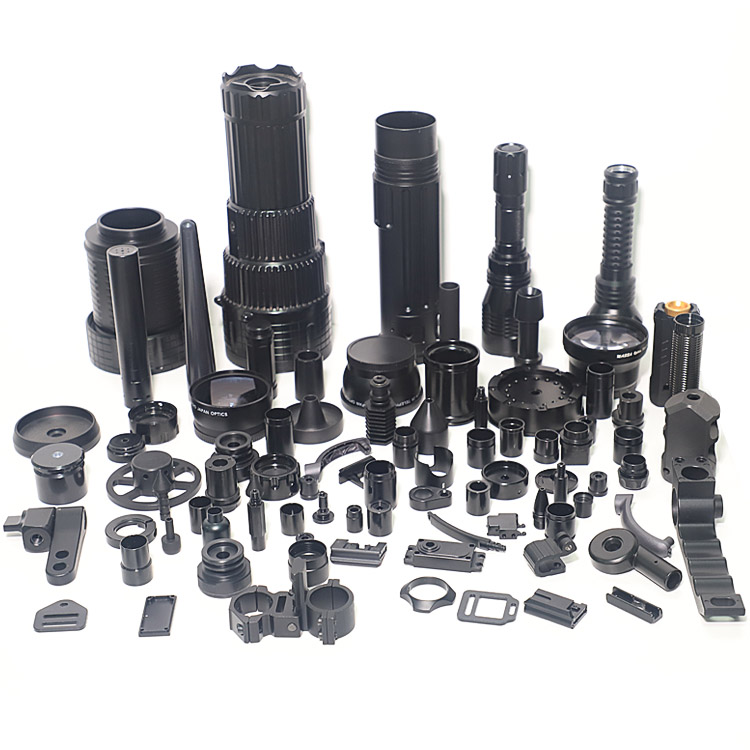
En tant que fabricant d'usinage CNC en aluminium, nous disposons de plus de 40 matériaux en alliage d'aluminium, de 100 équipements d'usinage CNC et de 12 processus d'inspection de qualité. peut vous fournir une solution adaptée à vos besoins spécifiques.


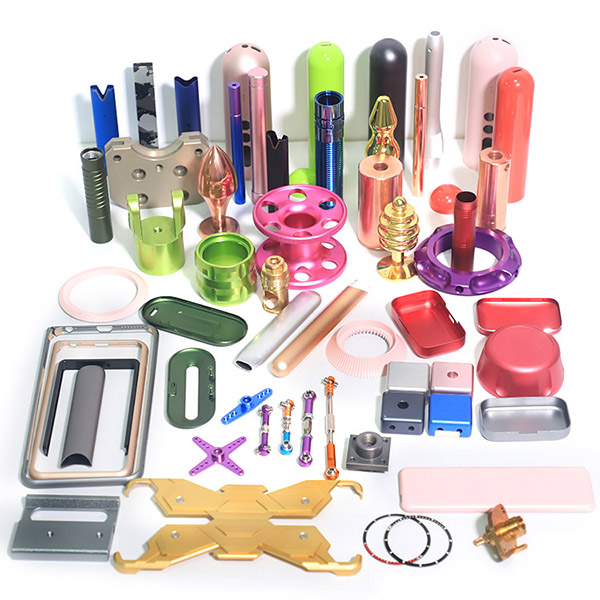
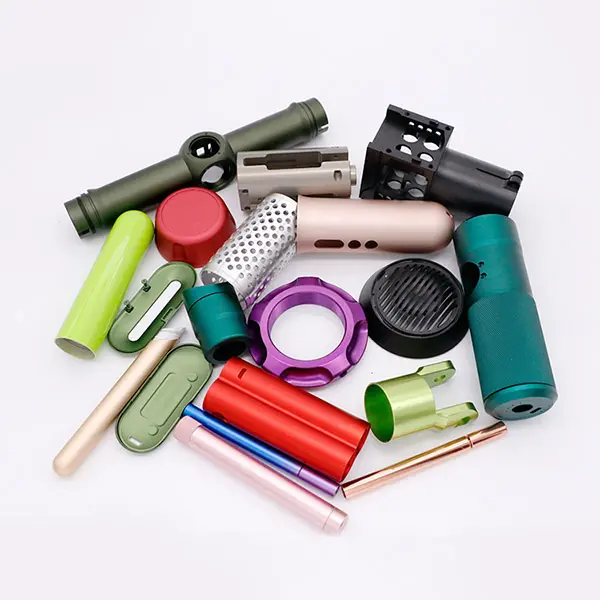
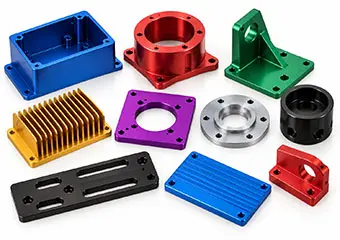
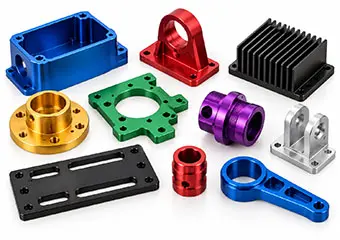
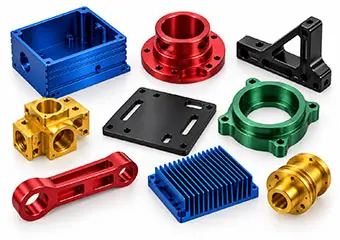
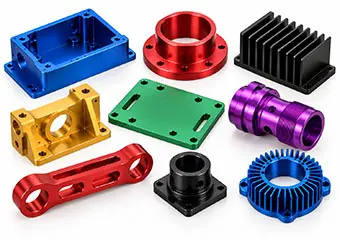
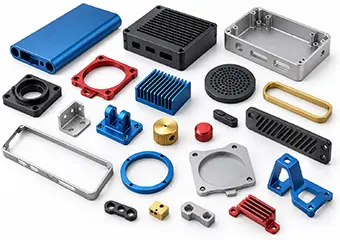
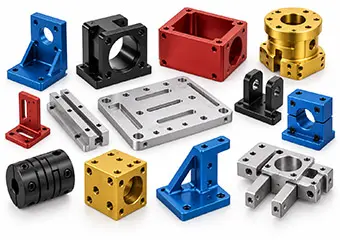
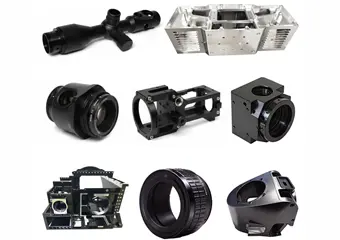
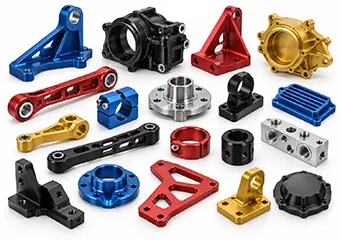
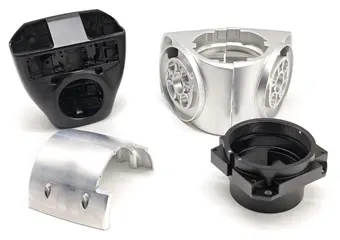
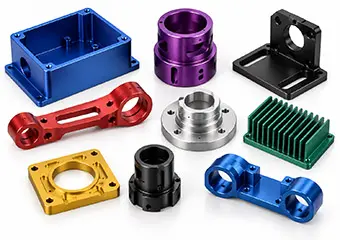
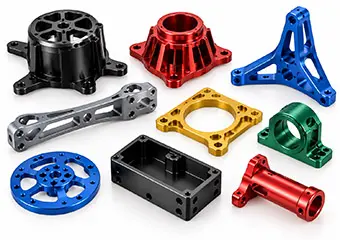
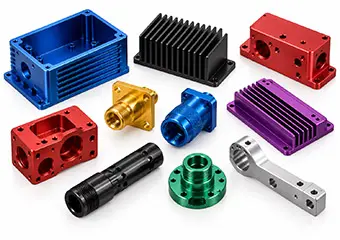
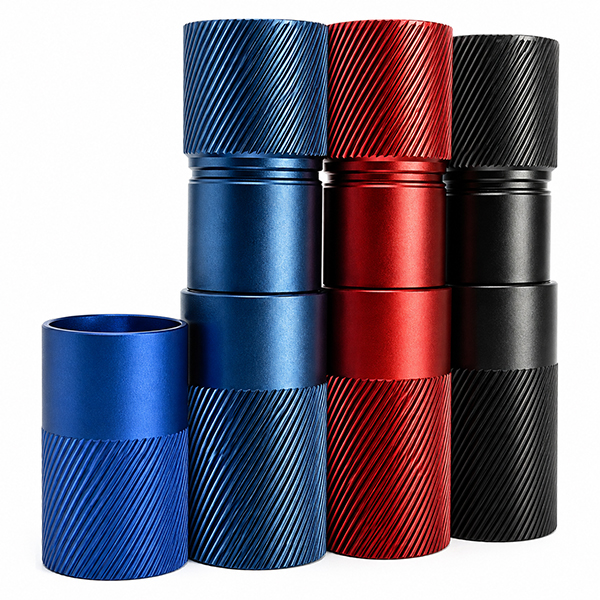
Services d'usinage CNC de pièces en aluminium anodisé sur mesure

Services d'usinage CNC de pièces en aluminium anodisé sur mesure

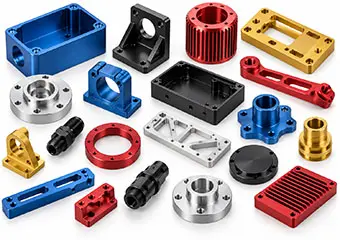
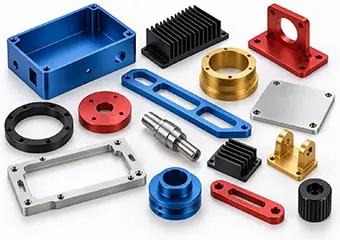
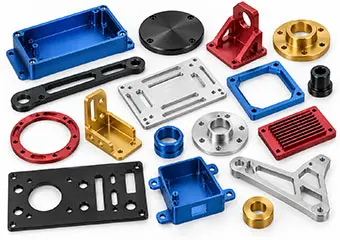
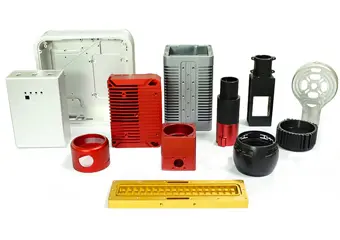
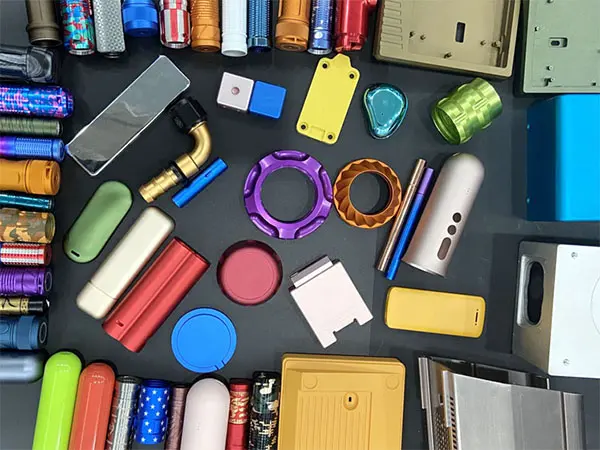
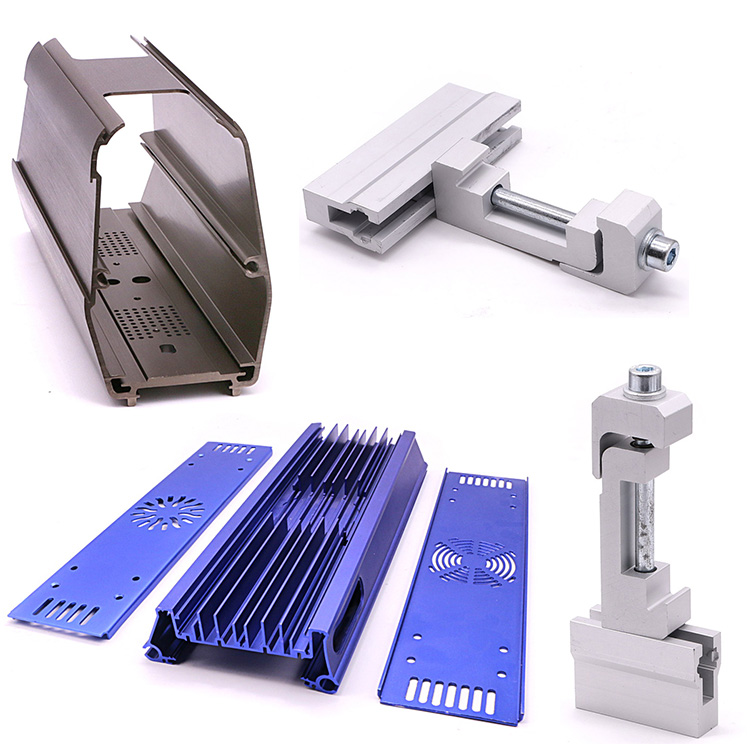
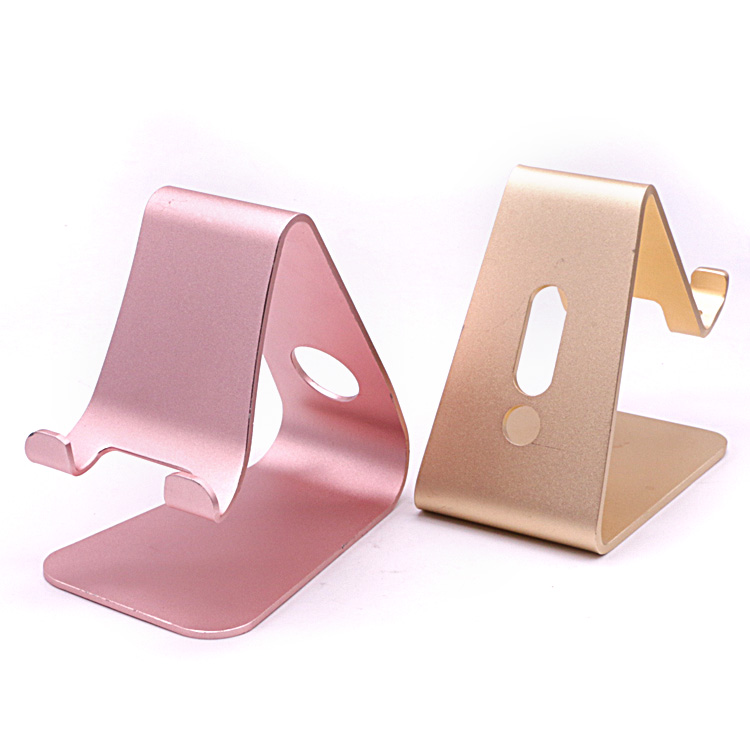
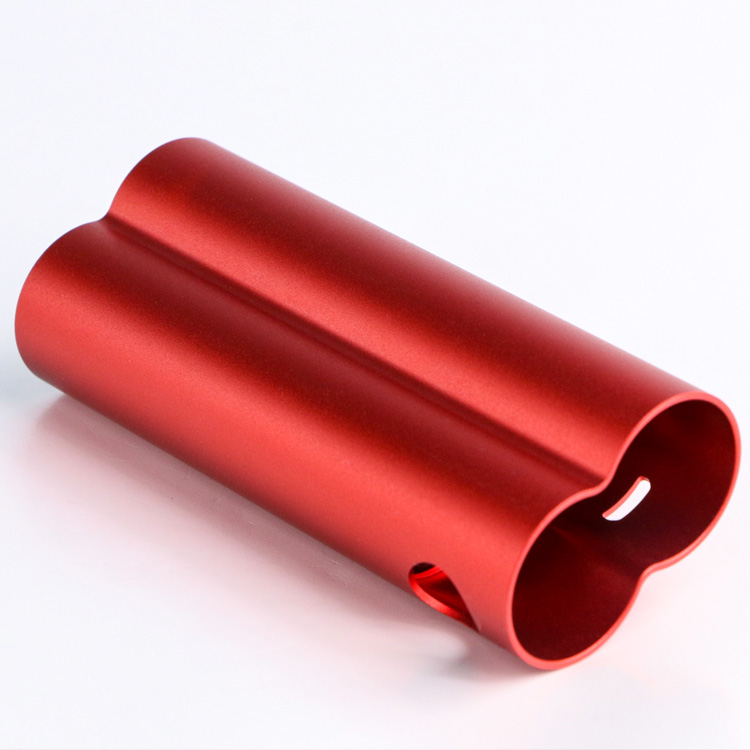
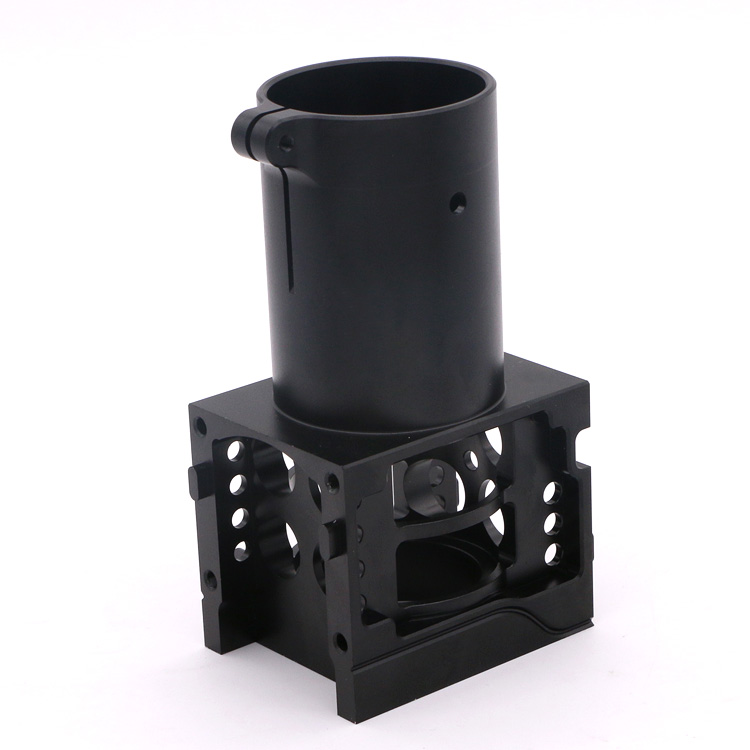
VMT fournit des pièces usinées CNC en aluminium anodisé sur mesure avec plus de 100 machines CNC, une tolérance d'usinage de ±0.005 mm, un contrôle qualité en 12 étapes, un examen DFM individuel, un contrôle des couleurs et de l'aspect, une inspection des dimensions finies et un soutien du prototype à la production en série.

Spécifications du produit:

  • Services : Usinage CNC de pièces en aluminium anodisé sur mesure
  • Capacité d'approvisionnement : 100000 XNUMX pièces par mois
  • Matériau : Aluminium (AL 6061-T6, 6063, 5052, 7075-T6, 7075, 6082, 5005, 2024, etc.), selon la demande du client.
  • Rugosité de surface : Ra 0.1~3.2
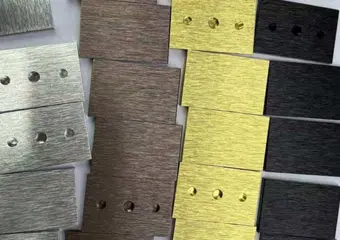
  • Traitement de surface : selon la demande du client, anodisation de type II, anodisation dure, microbillage + anodisation, anodisation incolore, anodisation noire, anodisation colorée, brossage + anodisation, polissage + anodisation, etc.
  • Tolérance : ±0.005 mm. (Personnalisation possible)
  • Format de dessin : fichier CAO (dwg, dxf, pdf, etc.), fichier 3D (step, stp, etc), conception de dessin.
  • Standard ou non : Non standard, personnalisé selon un dessin ou un échantillon
Contactez-nous
Description du produit
Solution personnalisée d'usinage CNC et d'anodisation

Services d'usinage CNC de pièces en aluminium anodisé sur mesure

VMT propose des solutions d'usinage CNC et d'anodisation sur mesure pour les pièces en aluminium, à partir de vos plans. Nous coordonnons la sélection des matériaux, le fraisage et le tournage CNC, la préparation de surface, le masquage, l'anodisation, le contrôle des dimensions critiques et l'inspection finale au sein d'un processus de fabrication unique. Ceci permet de réduire les problèmes d'ajustement, les défauts d'usinage visibles et les variations d'aspect, de la validation du prototype à la production en série.

100 Machines CNC
Tutorat privé Revue d'ingénierie DFM
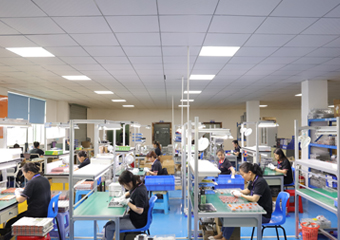
12-Step Contrôle Qualité
Prototype → Production Support à la fabrication
Pièces usinées CNC en aluminium anodisé sur mesure
Contrôle des risques avant la production

Problèmes d'usinage CNC de l'aluminium anodisé : nous vous aidons à les résoudre

L'anodisation n'est pas qu'une simple finition de surface. Elle peut affecter les dimensions, les filetages, les éléments d'assemblage, l'aspect de surface et l'assemblage final. VMT examine conjointement les exigences d'usinage et d'anodisation avant la production afin de garantir que les caractéristiques critiques correspondent à l'état de finition requis par votre plan.

Les dimensions critiques changent après anodisation

Les alésages de précision, les diamètres d'accouplement, les portées de paliers et les ajustements serrés peuvent présenter des caractéristiques différentes après anodisation. VMT identifie les dimensions finales lors de l'analyse de fabrication (DFM), puis planifie les surépaisseurs d'usinage, le masquage ou le contrôle après finition en fonction de la fonction de la pièce.

Ce que cela signifie pour votre projet : Réduire le risque que des pièces réussissent le contrôle d'usinage mais échouent lors de l'assemblage final.

Filetages et alésages de précision ne conviennent plus

Les filetages internes, les trous taraudés et les alésages de précision peuvent être altérés par l'anodisation appliquée à des surfaces qui doivent conserver un ajustement précis ou une fonction de filetage spécifique. VMT examine les zones protégées, masquées et critiques pour l'inspection avant l'usinage.

Ce que cela signifie pour votre projet : Améliorer l'engagement du filetage, l'ajustement de l'assemblage et la cohérence fonctionnelle après la finition.

Les marques d'outils CNC deviennent plus visibles

L'anodisation ne masque pas les défauts d'usinage. Les marques d'outils, les rayures, les bosses et les irrégularités de la préparation de surface peuvent devenir plus visibles. VMT adapte la stratégie d'usinage et la préparation de surface en fonction de l'aspect final souhaité.

Ce que cela signifie pour votre projet : Réduire les rejets esthétiques causés par des défauts qui ne deviennent visibles qu'après anodisation.

La couleur anodisée est irrégulière.

La couleur finale peut être influencée par l'alliage d'aluminium, l'état du matériau, la texture de surface et le prétraitement. VMT examine les exigences relatives aux matériaux et à l'aspect avant la production et coordonne la préparation en fonction des exigences de finition approuvées.

Ce que cela signifie pour votre projet : Améliorer la cohérence de l'aspect entre l'approbation du prototype et la production en série.

Des marques de support apparaissent sur les surfaces cosmétiques.

L'anodisation nécessite un contact électrique. Lors de l'analyse de fabrication (DFM), VMT identifie les surfaces A visibles et les zones de contact acceptables avant la finition, au lieu de reporter cette décision à l'étape d'anodisation.

Ce que cela signifie pour votre projet : Éloignez les marques de processus inévitables des surfaces visibles importantes chaque fois que la conception le permet.

Modifications apportées à l'apparence du prototype en production

Un prototype visuellement acceptable ne garantit pas automatiquement un résultat identique lors de la production en série. Le matériau, la texture d'usinage, la préparation de surface et les critères de contrôle doivent rester maîtrisés.

Ce que cela signifie pour votre projet : Réduire les modifications d'apparence inutiles lors du passage de l'approbation d'un échantillon aux commandes répétées.
Fabrication basée sur le dessin

Pièces en aluminium anodisé sur mesure usinées CNC

VMT fabrique des composants en aluminium anodisé sur mesure, selon vos plans, au lieu de vendre des pièces standard. La stratégie d'usinage, les exigences d'anodisation et le contrôle qualité sont définis en fonction de la structure, de l'aspect de surface, des dimensions critiques et de la fonction d'assemblage final de chaque composant.

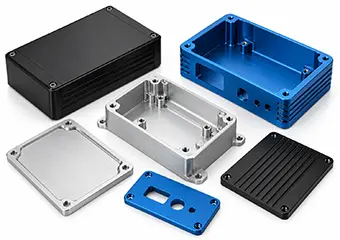
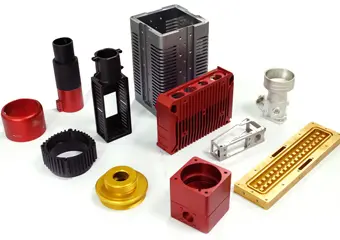
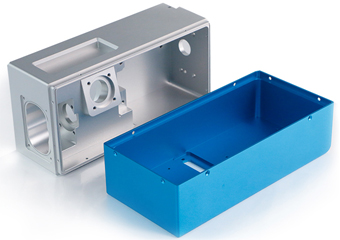
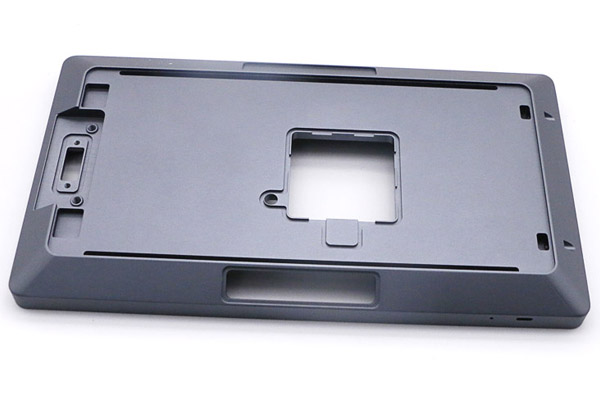
Boîtiers et coffrets en aluminium anodisé sur mesure, usinés CNC

Boîtiers et coffrets en aluminium anodisé

Utilisé dans l'électronique, les instruments et les équipements d'automatisation où les poches internes, les ports, les parois minces et les surfaces visibles doivent fonctionner ensemble.

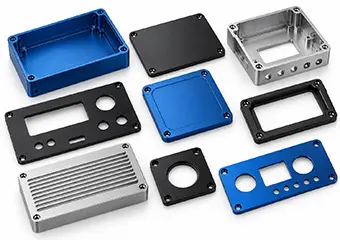
Usinage CNC de boîtiers et cadres en aluminium anodisé sur mesure

Couvercles et cadres en aluminium anodisé

Les grandes surfaces visibles, les bords fins, les fenêtres et les éléments de montage nécessitent un usinage et une préparation de surface minutieux avant l'anodisation.

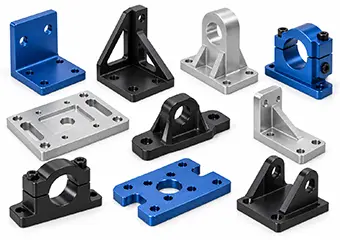
Supports et fixations en aluminium anodisé sur mesure, usinés CNC

Supports et fixations en aluminium anodisé

La position des trous, les références, la planéité et les caractéristiques de montage finies sont contrôlées en fonction des exigences d'assemblage final.

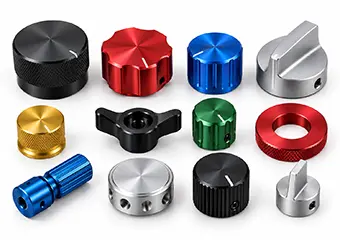
Boutons et composants de commande en aluminium anodisé sur mesure, usinage CNC

Boutons et composants de commande en aluminium anodisé

Le tournage, le fraisage, l'alésage, le filetage, la gravure et la finition cosmétique peuvent être coordonnés sur une même pièce sur mesure.

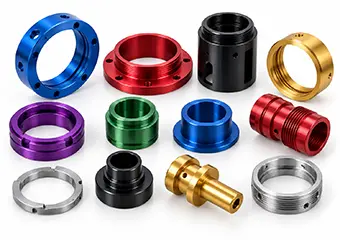
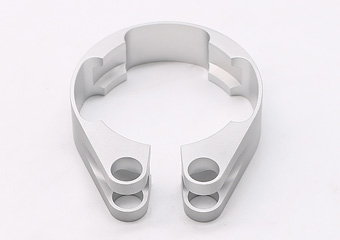
Usinage sur mesure de bagues et de composants tournés en aluminium anodisé CNC

Anneaux en aluminium anodisé et composants usinés

La concentricité, les diamètres d'accouplement, les filetages et autres caractéristiques usinées sont vérifiés dans l'état anodisé final.

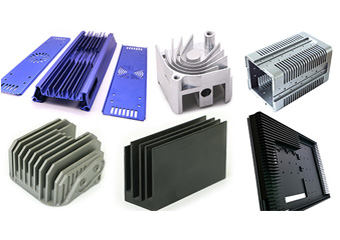
Composants de radiateur dissipateur thermique en aluminium anodisé sur mesure, usinage CNC

Composants de dissipateur thermique en aluminium anodisé

Les ailettes, les interfaces de montage, les surfaces sensibles à la planéité et les zones fonctionnelles protégées sont prévues avant l'anodisation.

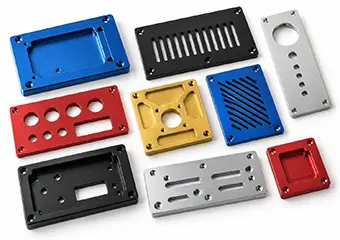
Usinage CNC de plaques et panneaux en aluminium anodisé sur mesure

Plaques et panneaux en aluminium anodisé

Les perçages de précision, les découpes, les fraisages, le marquage et les grandes surfaces esthétiques sont contrôlés conformément au dessin.

Pièces usinées CNC en aluminium anodisé sur mesure à partir de vos plans

Pièces en aluminium anodisé sur mesure, réalisées à partir de vos plans

Les géométries non standard, les tolérances, les zones de masquage, les exigences esthétiques et les caractéristiques d'assemblage sont examinées individuellement.

Terminer la sélection

Options d'anodisation pour pièces en aluminium CNC sur mesure

Le choix du procédé d'anodisation dépend de l'aspect, de la résistance à l'usure et à la corrosion, des exigences d'assemblage et des contraintes dimensionnelles. VMT examine la finition en parallèle du plan d'usinage CNC afin de prendre en compte la préparation, les zones protégées et le contrôle avant la production.

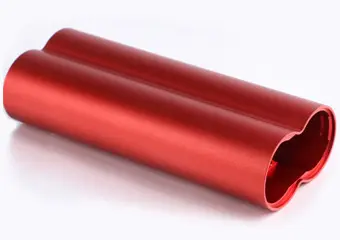
Pièces usinées par extrusion d'aluminium CNC avec anodisation transparente

Anodisation claire

Utilisé lorsqu'un aspect aluminium naturel et une protection de surface sont requis. L'aspect final dépend toutefois de l'alliage et du prétraitement ; il convient donc de revoir les attentes esthétiques avant la production.

Pièces usinées CNC en aluminium anodisé noir

Anodisation noire

Couramment utilisé pour les boîtiers électroniques, les instruments et les pièces d'automatisation, le procédé VMT coordonne l'usinage de la texture, la préparation et le contrôle esthétique afin de réduire les différences visibles dues aux irrégularités de surface.

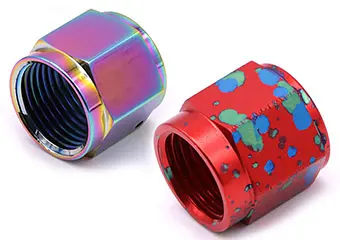
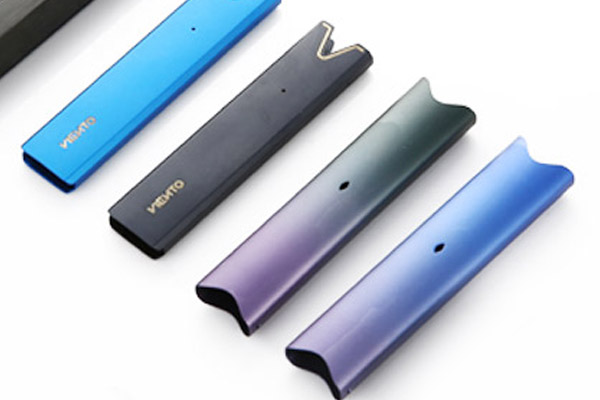
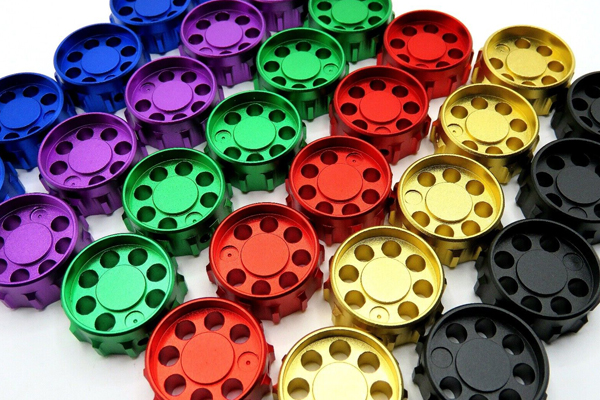
Pièces usinées CNC en aluminium anodisé multicolore

Anodisation de couleur

Permet de répondre aux exigences en matière d'identification, de marque et d'apparence des produits. Il convient de vérifier les caractéristiques du matériau, de la texture et de la couleur avant l'usinage, car les différents alliages peuvent réagir différemment.

Pièces usinées CNC en aluminium anodisé de type II

Anodisation de type II

Couramment choisi pour des applications décoratives et de protection générale. Les alésages, filetages, ajustements et surfaces d'aspect critiques doivent néanmoins être vérifiés après leur finition.

Pièces usinées CNC en aluminium anodisé dur de type III

Anodisation dure de type III

Utilisé lorsqu'une résistance à l'usure supérieure et une surface plus fonctionnelle sont requises. VMT vérifie les dimensions finies, les zones masquées et les points d'assemblage avant traitement.

Pièces d'usinage CNC en aluminium anodisées par sablage

Sablage + anodisation

Elle permet d'obtenir un aspect mat plus uniforme. Les irrégularités du sablage peuvent rester visibles après l'anodisation ; il est donc essentiel de contrôler la qualité des zones à traiter et l'homogénéité de la préparation.

Pièces usinées CNC en aluminium anodisé brossé

Brossé + Anodisation

Crée une texture directionnelle. Le sens du grain, les zones de transition, les angles et les marques de manipulation doivent être contrôlés en fonction de l'aspect final de l'assemblage.

Pièces usinées CNC en aluminium anodisé poli

Poli + Anodisation

Permet d'obtenir une finition décorative plus brillante, mais les rayures, le polissage irrégulier et les variations de bord peuvent devenir plus visibles après traitement.

Besoin d'une anodisation bicolore ou multicolore ?

Les pièces nécessitant plusieurs zones de couleur anodisées présentent des défis supplémentaires, tels que le masquage des contours, la séquence de traitement, la protection des zones fonctionnelles et l'homogénéité des zones de couleur. Ces projets doivent être examinés séparément des opérations d'anodisation monochromes standard.

Examen d'ingénierie

Analyse DFM avant usinage CNC et anodisation

De nombreux problèmes d'anodisation surviennent avant même la finition de la pièce. VMT examine le dessin, le matériau, la géométrie, l'aspect des surfaces et les exigences de finition avant l'usinage afin d'identifier au plus tôt les risques liés aux dimensions, au masquage et à l'apparence.

Alliage d'aluminium et état du matériau
Examiner conjointement la résistance, l'usinabilité et l'aspect anodisé attendu avant de finaliser le processus d'usinage.
Dimensions critiques finies
Identifier les alésages, les ajustements et les interfaces qui doivent encore respecter les exigences du dessin après anodisation, puis planifier la tolérance, la protection et la vérification finale autour de ces éléments.
Filetages et alésages de précision
Planifier le masquage, la protection et la vérification finale des filetages, des sièges de roulement, des alésages de précision et autres éléments critiques pour l'assemblage, le cas échéant.
Surfaces cosmétiques A
Définir les surfaces visibles principales avant l'usinage afin que les marques de contact, de manipulation, d'ébavurage et de préparation soient éloignées des zones d'aspect critiques.
Masques et zones protégées
Planifiez les surfaces de mise à la terre, les zones de contact conductrices, les ajustements et les interfaces d'assemblage qui doivent rester exempts d'anodisation conformément au dessin et à la fonction.
Emplacements des racks et des contacts
Examiner au préalable les emplacements acceptables des contacts électriques afin d'éviter que les marques inévitables sur les racks ne touchent les surfaces visibles critiques, dans la mesure où la géométrie le permet.
Préparation de surface
Alignez la texture brute d'usinage, microbillée, brossée ou polie avec les exigences d'aspect anodisé final avant le début de la production.
Logo et marquage laser
Coordonner la séquence de marquage avec l'anodisation afin que les logos, les numéros de série et les détails d'aspect soient produits dans le bon ordre.
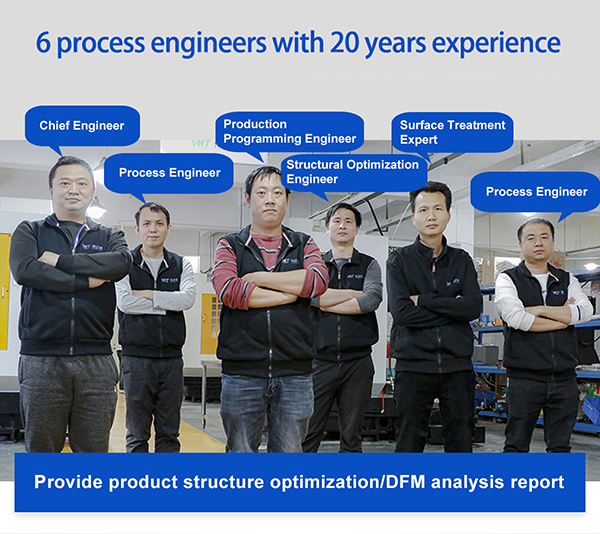
6 personnes possédant 20 ans d'expérience dans le support technique en analyse DFM
Choix des matériaux

Alliages d'aluminium pour pièces usinées CNC anodisées sur mesure

Le choix de l'aluminium pour une pièce usinée CNC et anodisée ne se limite pas à une simple décision relative aux propriétés mécaniques. La composition de l'alliage, son comportement à l'usinage, la préparation de surface et l'aspect final peuvent tous influencer le résultat.

Pièces usinées CNC en aluminium anodisé 6061 sur mesure

6061 Aluminium

Un équilibre pratique entre usinabilité, résistance et capacité d'anodisation pour les boîtiers, supports, châssis, composants de montage et pièces de commande.

Pièces usinées CNC en aluminium anodisé 6063 sur mesure

6063 Aluminium

Souvent envisagé lorsque l'aspect de surface compte en plus de performances mécaniques modérées, notamment pour les structures visibles et les éléments décoratifs.

Pièces usinées CNC en aluminium anodisé 5052 sur mesure

5052 Aluminium

Courant pour les couvercles, panneaux et boîtiers qui peuvent combiner l'usinage CNC avec des éléments fabriqués et des applications résistantes à la corrosion.

Pièces usinées CNC en aluminium anodisé 6082 sur mesure

6082 Aluminium

Utilisé pour les composants structurels et mécaniques nécessitant une bonne résistance et une bonne usinabilité, avec une finition prévue autour des interfaces critiques.

Pièces usinées CNC en aluminium anodisé 7075 sur mesure

7075 Aluminium

Choisi lorsque la résistance mécanique est primordiale. Pour les projets où l'aspect esthétique est important, il convient de vérifier la réponse réelle de l'anodisation conformément aux exigences du projet.

Pièces usinées CNC en aluminium anodisé 2024 sur mesure

2024 Aluminium

Utilisé lorsque les performances mécaniques sont importantes. L'anodisation, la protection contre la corrosion, l'aspect et les exigences dimensionnelles doivent être examinés conjointement.

Pièces usinées CNC en aluminium anodisé sur mesure

Besoin de soutien matériel ?

Envoyez-nous votre dessin et précisez-nous la résistance, l'aspect, la finition, les dimensions critiques et l'environnement requis. VMT peut examiner les exigences relatives aux matériaux et à l'anodisation avant de vous établir un devis.

Finition de surface personnalisée par anodisation de pièces en aluminium usinées CNC
Usinage + Préparation

L'usinage CNC et la préparation de surface doivent être contrôlés conjointement.

L'anodisation ne peut corriger les défauts d'usinage antérieurs. Pour les pièces en aluminium dont l'aspect est primordial, VMT examine les caractéristiques fonctionnelles critiques et les surfaces visibles avant de définir la méthode d'usinage et la séquence de préparation de surface.

Fonctionnalités critiques tournées
Pour les pièces de précision en aluminium, les dimensions critiques usinées sont contrôlées selon des tolérances typiques allant jusqu'à ±0.005 mm, conformément aux exigences du plan. La concentricité et les diamètres d'accouplement sont vérifiés sur les éléments ayant une incidence directe sur l'assemblage.
Diamètres et ajustements d'accouplement
Les logements de paliers, les diamètres de positionnement, les ajustements glissants et les alésages critiques pour l'assemblage sont conçus en fonction de l'état fini plutôt que de la seule dimension avant anodisation.
Vérification des fonctions du thread
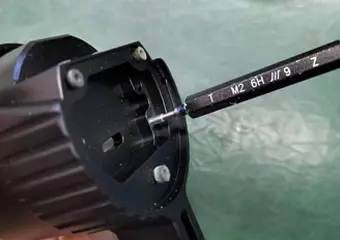
Les filetages internes et externes sont contrôlés avant l'anodisation, et les caractéristiques critiques du filetage peuvent être vérifiées à l'aide de calibres de contrôle de conformité selon les exigences du projet.
Contrôle de la surface visible
Pour les surfaces A visibles, VMT fait correspondre le tracé CNC à la texture usinée, microbillée, brossée ou polie requise afin que la finition anodisée n'amplifie pas les marques d'outils ou les rayures.
Planification de la rugosité de surface
Lorsque le dessin l'exige, les caractéristiques désignées peuvent être contrôlées jusqu'à Ra 0.2 μm avant l'étape d'anodisation.
Protection de l'installation et des équipements
La séquence d'usinage et le contact avec le dispositif de fixation sont revus afin de réduire les déformations, les dommages aux bords et les contacts inutiles sur les zones esthétiques avant la finition.
Pourquoi c'est important: Lorsque la voie d'usinage, la méthode de préparation et les exigences d'anodisation sont examinées conjointement, le VMT peut réduire les marques d'outils visibles, protéger la fonction du filetage et maintenir les ajustements critiques alignés sur l'état fini défini par le dessin.
Vérification des pièces finies

Dimensions critiques après finition et inspection après anodisation

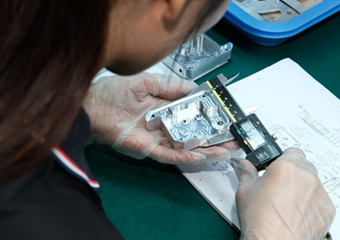
Pour les composants de précision en aluminium, l'homologation dimensionnelle doit refléter l'état fonctionnel final de la pièce, et non seulement les dimensions mesurées immédiatement après l'usinage CNC.

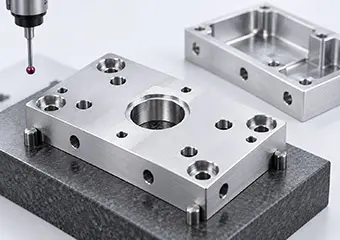
Inspection dimensionnelle critique des pièces usinées CNC

Alésages critiques et diamètres d'accouplement

Identifier les alésages de précision, les ajustements d'arbre et les diamètres de positionnement avant la production et examiner les besoins en matière de masquage, de tolérance ou de vérification finale.

Pièces usinées CNC pour l'inspection du filetage

Filetages et trous taraudés

Vérifier si les zones filetées nécessitent une protection et contrôler leur utilisation à l'aide de méthodes d'inspection appropriées, conformément au projet.

Contrôle de planéité des pièces usinées CNC

Planéité et interfaces de montage

Distinguer les surfaces liées à l'apparence des exigences fonctionnelles essentielles en matière de montage, d'étanchéité et d'interface de précision.

Inspection de la position des trous et des références des pièces usinées CNC

Position des trous et références

Examiner les relations entre les éléments critiques en fonction de la structure de référence du dessin, le cas échéant.

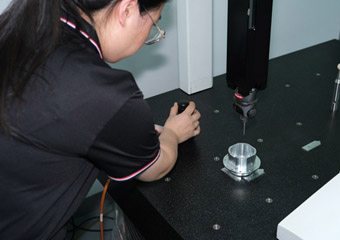
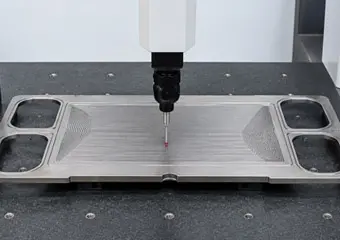
Inspection CMM 3D pour pièces usinées CNC

Inspection des CMM et des jauges

Utilisez une machine à mesurer tridimensionnelle (MMT), des calibres de filetage et des méthodes de mesure appropriées pour les relations complexes et les caractéristiques fonctionnelles critiques.

Inspection finale de la qualité et emballage protecteur des pièces usinées CNC

Inspection cosmétique finale

Examiner les rayures, les bosses, les marques sur les présentoirs et les variations d'aspect définies par les exigences cosmétiques.

Objectif: Livrer une pièce finie qui s'adapte, s'assemble et fonctionne comme prévu, et non pas seulement une ébauche usinée aux dimensions correctes avant anodisation.
Contrôle de l'apparence

Contrôle de la qualité de la couleur et de l'aspect des pièces usinées CNC en aluminium anodisé

Pour les composants en aluminium visibles, la qualité acceptable ne se limite pas au contrôle dimensionnel. L'état de l'alliage, la texture d'usinage, la préparation de surface, l'anodisation et la manipulation influencent tous l'aspect final.

Uniformité de la texture avant anodisation
Contrôlez le microbillage, le brossage, le polissage ou la texture brute d'usinage afin que les différences de surface ne ressemblent pas à des différences de couleur après anodisation.
Référence d'apparence avant production
Pour les projets où l'apparence est primordiale, un échantillon de pièce ou un nuancier convenu peut servir de référence visuelle, contribuant ainsi à réduire les litiges liés à l'acceptation dus à une appréciation subjective des couleurs.
Définition de la surface A cosmétique
Les faces visibles principales, les surfaces secondaires et les zones cachées sont identifiées afin que la manipulation et l'inspection se concentrent sur les surfaces qui affectent réellement l'apparence du produit.
Planification de Rack Mark
Étant donné que le contact électrique est nécessaire lors de l'anodisation, les emplacements acceptables des supports sont examinés au préalable afin d'éloigner autant que possible les marques de processus des surfaces esthétiques visibles.
Protection après anodisation
Après anodisation, les pièces finies peuvent être protégées en fonction de leur géométrie et de leur sensibilité à l'aspect à l'aide de plateaux en mousse, de plateaux blister, de coton perlé, de sacs en polyéthylène séparés ou de cartons intérieurs personnalisés.
Contrôle d'aspect lot à lot
Les matériaux, les méthodes de préparation et les références d'aspect approuvés sont repris lors de la production répétée afin que les prototypes et les lots suivants restent plus ou moins conformes aux mêmes normes visuelles.
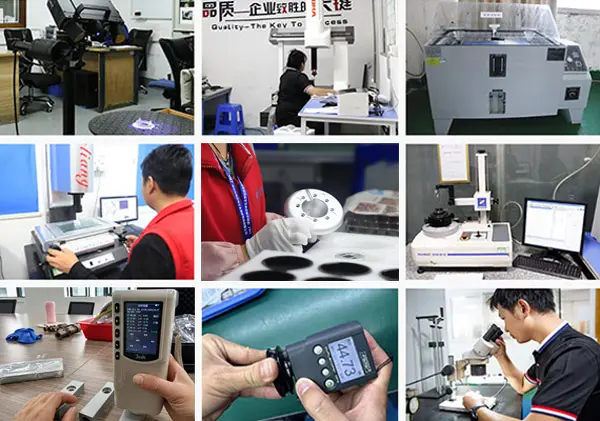
Équipements de contrôle qualité pour pièces usinées CNC chez VMT
Du prototype à la production en série

De la validation du prototype anodisé à la production en série

Un prototype réussi doit confirmer bien plus que la géométrie. Il permet de définir les matériaux, la préparation de surface, le masquage, l'aspect, les dimensions critiques finales et les critères d'inspection avant la production en série.

Revue de dessin et de DFM

Examiner la géométrie, l'alliage, les dimensions critiques, les surfaces visibles et les exigences de finition.

Usinage de prototypes CNC

Valider la faisabilité de fabrication, les références, les parois minces, les surfaces d'accouplement et les zones visibles.

Préparation de surface

Préparer la surface convenue à l'état brut d'usinage, sablée, brossée ou polie.

Anodisation et protection

Appliquer la finition requise tout en protégeant les zones fonctionnelles définies, le cas échéant.

Approbation des dimensions et de l'apparence

Après la finition, inspectez les éléments critiques et les surfaces esthétiques.

Confirmation du processus

Respecter les exigences approuvées en matière de matériaux, d'usinage, de préparation et d'inspection.

Production répétée

Suivre le processus validé avec un contrôle qualité en cours de production.

Contrôle final et emballage

Vérifier les pièces finies et protéger les surfaces sensibles à l'aspect avant l'expédition.

Applications industrielles

Applications pour les pièces usinées CNC en aluminium anodisé sur mesure

Les pièces usinées CNC en aluminium anodisé sont utilisées lorsque la précision dimensionnelle, la résistance à la corrosion, la résistance à l'usure et l'apparence doivent aller de pair.

Étude de cas en ingénierie

Étude de cas : Maîtriser les différences de couleur sur 100 000 boîtiers électroniques en aluminium anodisé

Un client avait besoin de 100 000 boîtiers de produits électroniques en aluminium AL6063-T6, disponibles en quatre couleurs anodisées, avec un délai de livraison de 30 jours. L’exigence principale était de maîtriser les différences de couleur visibles sur un volume de production important, tout en respectant les délais de finition.

SourceAl6063-t6
Quantité100,000 coquilles
Exigence de couleur4 couleurs anodisées
Calendrier de livraison30 jours
Analyse des problèmes et des causes des clients

Le client exigeait quatre couleurs sans aucune différence acceptable. Dans le cadre d'un programme d'anodisation à grande échelle, la couleur peut varier d'un jour à l'autre pendant le traitement. Si cette variation n'est détectée qu'à l'inspection finale, un grand nombre de coques risquent déjà de ne pas être conformes aux normes visuelles.

Avec 100 000 coques et quatre couleurs, les variations quotidiennes de couleur engendraient un risque d'incohérence des lots bien plus important qu'avec une petite commande de prototypes.

Méthode de contrôle des couleurs VMT

VMT a affecté du personnel dédié au suivi du fournisseur d'anodisation pendant la production. Des échantillons limités de chaque journée de production ont été conservés comme références de comparaison afin de pouvoir vérifier la production en continu par rapport aux limites de couleur supérieures et inférieures acceptées, au lieu de se fier uniquement à une inspection visuelle finale.

Circuit de fabrication et valeur finale du projet

Le processus de production était coordonné via le tournage CNC → l'usinage CNC → l'anodisation → le traitement CNC des zones conductrices → le nettoyage et le dégraissage → l'inspection complète , de sorte que l'usinage, la finition et l'inspection finale étaient gérés comme un seul processus connecté.

La comparaison quotidienne d'échantillons conservés a permis à l'équipe de contrôler concrètement la dérive des couleurs pendant la production et de maintenir l'aspect anodisé dans les limites visuelles acceptées, tout en respectant l'exigence de livraison de 30 jours du client.

Boîtier de produit électronique en aluminium AL6063-T6 anodisé multicolore, usiné CNC
Validation client

Ce que les clients disent de leur expérience avec VMT

Nous assurons un soutien constant pour les projets d'aluminium anodisé, de l'échantillon à la production, grâce à une inspection rigoureuse des pièces finies, un emballage protecteur et une communication réactive, afin de garantir que les commandes répétées restent conformes aux normes approuvées.

Avis clients - Livraison du produit fini

Qualité du produit fini

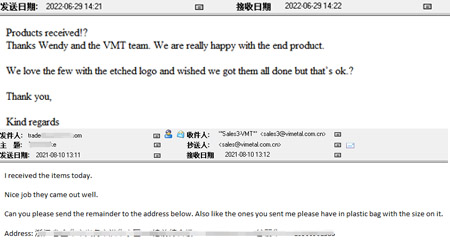
Après réception des pièces finies, nous avons reçu des commentaires tels que : « Nous sommes vraiment ravis du produit final. » Le même courriel faisait également l’éloge des versions avec logo gravé, tandis que d’autres commentaires sur le projet décrivaient les pièces comme parfaites et la qualité d’usinage comme excellente.

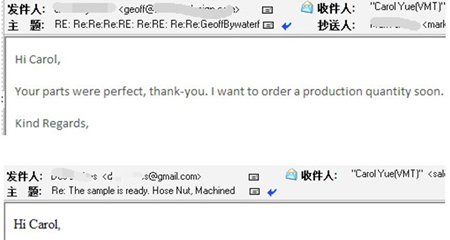
Avis client sur Parts Perfect

Approbation de l'échantillon pour la production

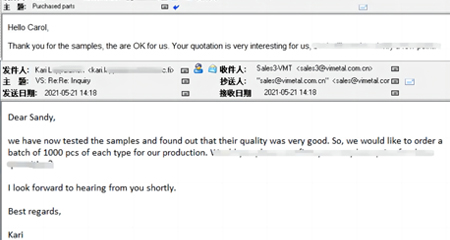
Après validation de l'échantillon, nous avons reçu le retour suivant : « Vos pièces étaient parfaites, merci. Je souhaite passer une commande pour la production prochainement. » Un autre projet d'échantillon approuvé a directement fait l'objet d'une commande de 1 000 pièces de chaque type pour la production.

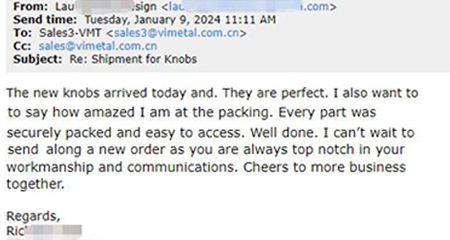
Avis clients – Emballage, Qualité de fabrication, Communication et Livraison

Emballage et manutention de protection

Notre emballage a également été salué : « Chaque pièce était bien emballée et facile d'accès. » Pour les pièces anodisées et les pièces de finition, nous utilisons un emballage protecteur adapté afin de réduire les rayures, les contacts entre les pièces et les dommages de surface pendant le transport.

Échantillon de 1000 pièces avec avis client

Livraison et coopération répétée

Après les livraisons, nous avons reçu des retours positifs tels que « Les pièces sont superbes », ainsi que des demandes pour les livraisons restantes et les commandes futures. Nous maintenons une communication constante tout au long des phases de production, d'emballage et de livraison afin que les exigences des projets validés soient respectées pour les lots suivants.

Préparez votre demande de prix

Que devez-vous nous envoyer pour obtenir un devis d'usinage CNC d'aluminium anodisé ?

Une demande de devis complète permet à l'équipe d'ingénierie d'évaluer conjointement l'usinage CNC et l'anodisation au lieu de ne proposer qu'un devis pour la pièce usinée brute.

Dessin 2D et CAO 3D Définir la géométrie, les tolérances, les filetages et les exigences.
Acier inoxydable Exemple : 6061-T6, 6063, 5052, 7075.
Type d'anodisation Transparent, noir, couleur, type II, type III / anodisation dure.
Référence couleur/apparence Exigence relative à la couleur cible, à l'échantillon de référence ou à la texture.
Surfaces cosmétiques A Marquer les surfaces qui restent visibles après assemblage.
Dimensions critiques finies Alésages, ajustements, planéité, caractéristiques d'accouplement et de positionnement.
Exigences en matière de masquage Filetages, alésages, contacts électriques et zones protégées.
Quantité et étape de production Prototype, production pilote, production en petite série ou en série.
Exigences d'inspection CMM, vérification du filetage, critères cosmétiques ou documentation.
QFP

Questions fréquentes sur les pièces usinées CNC en aluminium anodisé

L'anodisation a-t-elle une incidence sur les dimensions des pièces en aluminium usinées CNC ?
Oui. L'anodisation modifie l'état de surface fini ; par conséquent, les alésages de précision, les diamètres d'accouplement, les filetages, les portées de paliers et les zones d'ajustement serré doivent être vérifiés en fonction de leur état fonctionnel final. VMT identifie les dimensions critiques lors de l'analyse de fabricabilité (DFM) et planifie l'usinage, le masquage et le contrôle post-anodisation conformément à vos plans.
Les filetages et les alésages de précision doivent-ils être masqués avant l'anodisation ?
Cela dépend de la fonction de l'élément et des exigences du dessin. Les filetages internes, les trous taraudés, les alésages de précision, les contacts électriques et les surfaces d'accouplement peuvent nécessiter un masquage ou une protection afin de garantir la stabilité de l'assemblage et du fonctionnement après finition.
Pourquoi la couleur de l'aluminium anodisé peut-elle varier d'une pièce à l'autre ou d'un lot à l'autre ?
L'aspect final peut être influencé par l'alliage d'aluminium, l'état du matériau, la texture de surface, le prétraitement et les conditions de transformation. Pour les projets où l'aspect est primordial, un échantillon ou un nuancier convenu peut servir de référence visuelle avant la production en série.
Quelle est la différence entre l'anodisation de type II et l'anodisation de type III ?
L'anodisation de type II est couramment utilisée pour des applications décoratives et pour la protection générale, tandis que l'anodisation de type III, ou anodisation dure, est généralement privilégiée lorsqu'une résistance à l'usure supérieure et une surface plus fonctionnelle sont requises. Le choix approprié dépend de l'application, du matériau, de l'ajustement et des exigences du dessin.
Est-il possible de sabler des pièces en aluminium avant l'anodisation ?
Oui. Le microbillage est souvent associé à l'anodisation lorsqu'un aspect mat plus uniforme est souhaité. La régularité du microbillage est importante car une préparation de surface inégale peut rester visible après l'anodisation.
L'aluminium brossé ou poli peut-il également être anodisé ?
Oui. Les surfaces brossées et polies peuvent être anodisées, mais l'aspect final dépend fortement de la qualité et de l'homogénéité de la préparation. Des rayures, un polissage irrégulier ou des changements de direction du brossage peuvent rester visibles.
L'usinage CNC peut-il être réalisé après anodisation ?
Dans certains projets, des zones spécifiques peuvent nécessiter un usinage de finition, mais ce point doit être déterminé lors de la planification du processus. L'usinage après anodisation élimine la couche anodisée et peut affecter l'aspect, la protection et la conductivité.
Comment contrôler l'aspect anodisé entre le prototype et la production en série ?
Les matériaux approuvés, la texture d'usinage, la préparation de surface, les exigences de finition et les références visuelles doivent être intégrés à la planification de la production répétée afin que les lots suivants respectent au mieux la même norme approuvée.
L'aluminium oxydé est-il identique à l'aluminium anodisé ?
L'anodisation crée une couche d'oxyde contrôlée par un procédé électrochimique. Dans les projets d'usinage CNC et de finition de surface à l'échelle industrielle, on utilise plus clairement le terme « aluminium anodisé » ; l'oxydation naturelle et l'anodisation contrôlée ne doivent pas être considérées comme équivalentes.
Quelles informations dois-je inclure dans une demande de devis pour l'usinage CNC d'aluminium anodisé ?
Envoyez votre dessin 2D et votre modèle 3D accompagnés de la référence en alliage d'aluminium, type d'anodisation, couleur ou aspect, surfaces cosmétiques, dimensions finales critiques, exigences de masquage, quantité et exigences d'inspection.
Guide d'ingénierie

Guide technique pour l'usinage CNC de pièces en aluminium anodisé sur mesure

Article pratique destiné aux ingénieurs et acheteurs concevant des pièces usinées CNC en aluminium anodisé sur mesure. Le premier sujet est présenté ci-dessous ; cliquez sur un bouton pour accéder aux autres sections : matériaux, masquage, aspect, contrôle, coûts et demandes de devis.

1. Commencez par la condition fonctionnelle finale

Une erreur fréquente dans les projets d'aluminium anodisé consiste à juger la pièce uniquement à l'état brut d'usinage. En pratique, le client n'assemble pas la pièce brute d'usinage. L'assemblage a lieu après anodisation. Cela signifie que les alésages critiques, les diamètres d'accouplement, les logements de paliers, les ajustements serrés, les surfaces de positionnement et les interfaces filetées doivent tous être vérifiés dans l'état où ils doivent se trouver une fois l'étape de finition terminée.

C’est pourquoi VMT recommande d’identifier clairement les dimensions critiques après anodisation. Une fois ces dimensions identifiées, l’équipe d’ingénierie peut décider si elles doivent être usinées avec une surépaisseur, protégées pendant l’anodisation, vérifiées après finition ou faire l’objet d’un contrôle spécifique. Ceci permet de réduire un problème fréquent : une pièce qui semble dimensionnellement correcte après usinage CNC mais qui ne s’ajuste plus correctement après traitement de surface.

2. Choisir l'aluminium en fonction des exigences d'usinage et d'anodisation

Le choix du matériau ne doit pas se fonder uniquement sur sa résistance. Pour les pièces CNC anodisées, le matériau influe également sur l'usinabilité, l'aspect, le comportement à l'anodisation, la résistance à la corrosion et le coût. Dans de nombreux projets, l'alliage 6061 constitue un point de départ pratique car il offre un bon compromis entre usinabilité, résistance et flexibilité de finition. Des alliages à plus haute résistance, tels que le 7075, peuvent être plus appropriés pour des applications structurelles, mais pour les projets où l'aspect est primordial, il est indispensable de vérifier le comportement de l'alliage après anodisation.

Le choix le plus judicieux en matière de matériaux ne repose pas sur l'alliage présentant le chiffre le plus élevé sur sa fiche technique. Il s'agit plutôt de l'alliage qui répond le mieux aux exigences en termes de structure, de qualité de surface, de dimensions et d'environnement d'application final.

3. La préparation de la surface détermine en grande partie l'aspect final.

L'anodisation ne modifie pas l'état de la surface sous-jacente. L'aluminium brut d'usinage, microbillé, brossé et poli présente des aspects finis différents. Si le client souhaite une finition lisse et uniforme, le résultat dépend fortement de la préparation de la surface avant anodisation. Si le projet requiert un aspect brossé directionnel ou une texture mate contrôlée, la méthode de préparation doit être définie avant la production plutôt que d'être modifiée après la fabrication de la pièce.

4. Identifier les surfaces cosmétiques A avant la production

Toutes les surfaces d'une pièce usinée n'ont pas la même importance. Certaines sont des surfaces visibles principales, d'autres des surfaces visibles secondaires, et d'autres encore sont purement fonctionnelles ou invisibles après assemblage. Traiter toutes les surfaces de la même manière peut engendrer des coûts inutiles. En l'absence de définition préalable des surfaces visibles, le risque de litiges qualité augmente. Le marquage précis des surfaces A permet à VMT d'optimiser le montage, l'ébavurage, la manutention, le contrôle et l'emballage en fonction des surfaces les plus importantes pour le client.

5. Déterminer les zones à masquer

Le masquage n'est pas une étape de finition standard appliquée à toutes les pièces de la même manière. Il doit être adapté à leur fonction. Les filetages internes, les alésages de précision, les zones de contact conductrices, les surfaces de mise à la terre, les diamètres d'ajustement serré et les faces d'accouplement sont autant d'exemples courants d'éléments pouvant nécessiter une protection, selon le dessin. L'examen de ces éléments lors de l'analyse de fabricabilité (DFM) permet d'éviter de découvrir des problèmes d'assemblage après l'anodisation.

6. Planifiez les emplacements des racks et contactez-les tôt

L'anodisation nécessite un contact électrique, une certaine zone de contact est donc généralement inévitable. La question pratique est de savoir où placer le contact afin que la marque de procédé n'altère ni l'aspect ni le fonctionnement de la pièce. Les surfaces cachées, les interfaces d'assemblage et les arêtes non esthétiques sont souvent préférables aux faces principales visibles. En planifiant l'emplacement des pièces dans le rack dès le début, l'aspect final de la pièce est plus facilement acceptable.

7. Contrôler le prototype et la production selon la même norme

Un prototype réussi ne doit pas se contenter de prouver la faisabilité d'un échantillon. Il doit établir une référence de production reproductible. Autrement dit, le prototype validé doit permettre de définir la nuance de matériau, le procédé de préparation de surface, le type d'anodisation, l'aspect attendu, la méthode de masquage et les critères de contrôle à utiliser pour les lots suivants. Sans ce transfert de connaissances, la production ultérieure risque de dévier, même si l'échantillon initial semblait acceptable.

8. Inspecter la pièce après sa finition finale

Pour les composants anodisés, le contrôle doit refléter l'état final livré. Selon le projet, cela peut inclure la mesure de l'alésage, la vérification du filetage, le contrôle de la planéité, le contrôle du diamètre d'accouplement, la mesure par machine à mesurer tridimensionnelle (MMT) et un contrôle esthétique. Lorsque l'assemblage du client dépend d'une caractéristique susceptible d'être affectée par la finition, le contrôle de la seule dimension avant anodisation est généralement insuffisant.

9. Quels sont les facteurs qui influencent le coût des pièces CNC en aluminium anodisé ?

Le prix final dépend de bien plus que du temps d'usinage. La géométrie de la pièce, l'alliage d'aluminium, le niveau de tolérance, le procédé de préparation de surface, le type d'anodisation, la complexité du masquage, le niveau de qualité esthétique, l'étendue du contrôle et la quantité commandée influent tous sur le coût de fabrication. Un devis moins cher n'est pas toujours le meilleur choix s'il ne garantit pas un contrôle adéquat des risques liés à l'aspect, à la fonctionnalité ou à la reproductibilité de la production.

10. Comment préparer une meilleure demande de devis

Une demande de devis complète inclut généralement le dessin 2D, le modèle 3D, les spécifications de l'alliage, le type d'anodisation, la couleur ou l'aspect cible, les dimensions critiques après finition, les finitions de surface (aspect A), les exigences de masquage, la quantité et les exigences de contrôle. Plus ces informations sont précises, plus VMT peut appréhender l'usinage et l'anodisation comme un processus unique, au lieu de proposer un devis pour une simple pièce usinée brute.

Prêt à examiner votre projet d'usinage CNC d'aluminium anodisé sur mesure ?

Envoyez à VMT votre dessin, la nuance d'aluminium, les exigences d'anodisation, la référence de couleur ou d'aspect, les dimensions critiques après finition, l'état de surface, les exigences de masquage et la quantité souhaitée. Notre équipe d'ingénieurs pourra examiner ensemble les exigences d'usinage CNC et de finition avant de vous proposer un devis.

Pièces sur mesure à partir de vos plans
Coordination de l'usinage CNC et de l'anodisation
Inspection des dimensions critiques et de l'aspect cosmétique
Support du prototype à la production en série

Suggestion connexe

Nous ecrire

Appelez-nous ou envoyez une demande à notre boîte e-mail, nous répondrons à vos doutes en fonction des exigences de vos clients et vous proposerons un devis immédiatement.

Télécharger des dessins 2D/3D

Téléchargez vos fichiers ou contactez inquiry@vimetal.com.cn pour obtenir un devis instantané (Veuillez joindre des dessins CAO 2D et des modèles CAO 3D dans n'importe quel format, y compris STEP, IGES, DWG, PDF, STL, ZIP, etc.).
Télécharger des fichiers (taille maximale du fichier : 20 Mo)

Télécharger des dessins 2D/3D

Téléchargez vos fichiers ou contactez inquiry@vimetal.com.cn pour obtenir un devis instantané (Veuillez joindre des dessins CAO 2D et des modèles CAO 3D dans n'importe quel format, y compris STEP, IGES, DWG, PDF, STL, ZIP, etc.).
Télécharger des fichiers (taille maximale du fichier : 20 Mo)
+86 15099911516
chargement