Free cookie consent management tool by TermsFeed Cookies

Accueil / Produits / Industrie électronique /

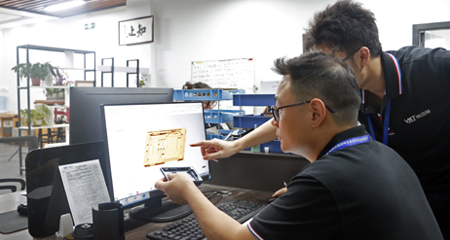
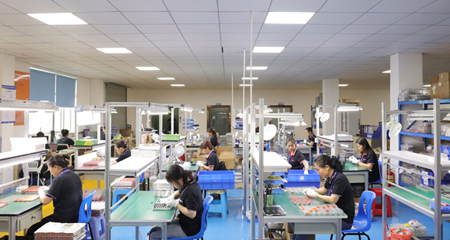
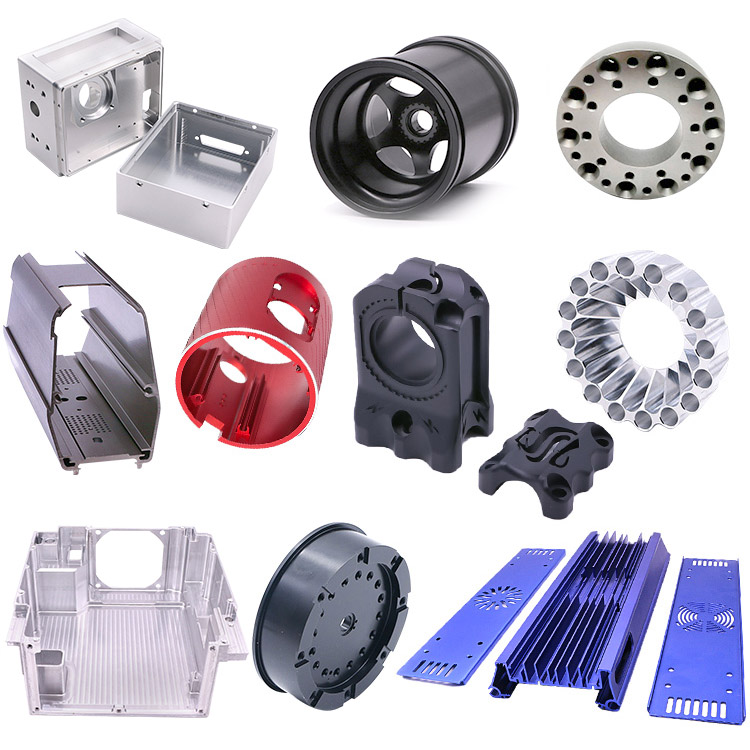
VMT est une usine d'usinage et de fabrication CNC de divers boîtiers d'équipements électroniques. Avec 13 ans d'expérience dans l'usinage CNC de boîtiers électroniques et divers types d'échantillons de boîtiers électroniques CNC, vous pouvez envoyer des photos pour voir et visualiser l'usine en ligne, contactez-nous immédiatement pour obtenir des échantillons. Nous pouvons vous fournir divers types de services d'usinage de boîtiers de produits électroniques pour répondre à vos besoins d'usinage CNC personnalisés.


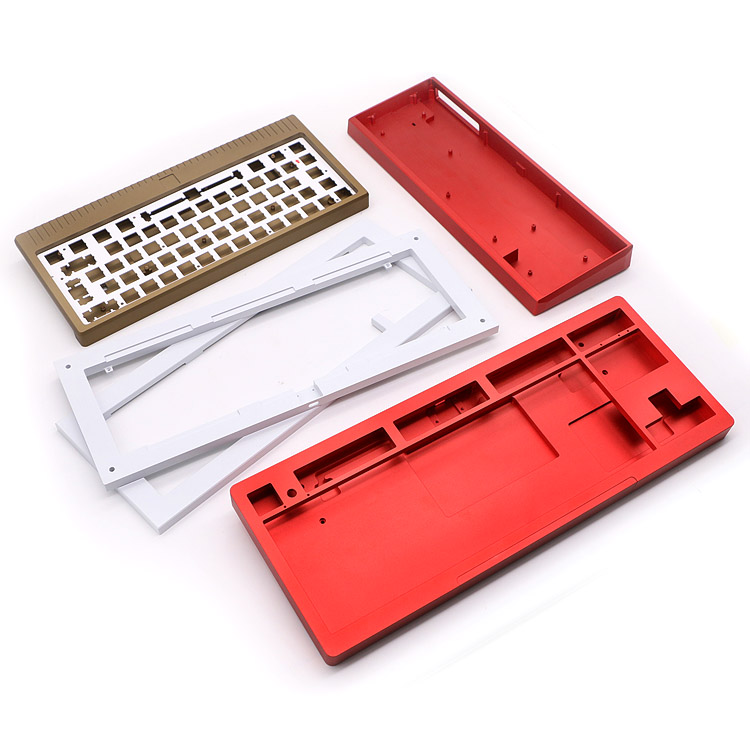
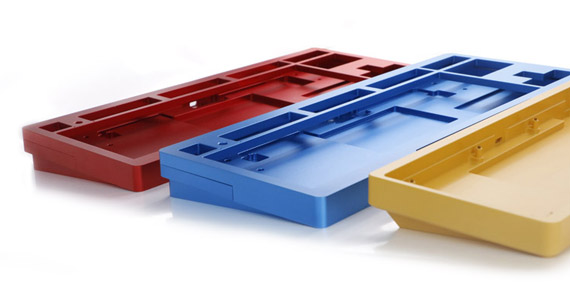
 Boîtiers et coques de claviers mécaniques usinés CNC sur mesure

Boîtiers et coques de claviers mécaniques usinés CNC sur mesure

Usinage CNC sur mesure pour boîtiers de claviers mécaniques en aluminium, plaques, poids et boîtiers en laiton avec DFM, anodisation, inspection, prototypes et support par lots.

Spécifications du produit:

  • Services : Boîtiers et coques de claviers mécaniques usinés CNC sur mesure
  • MOQ : 0-10
  • Couleur d'oxydation : selon la demande du client, noir, rouge, gris, bleu, blanc, argent, vert, couleur désert, etc.
  • Traitement de surface : selon les exigences du client, anodisation, placage, PVD, nickelage, sablage, revêtement en poudre, polissage, anodisation multicolore, peinture, etc.
  • Matériaux : Aluminium (AL 6061, 6063, 6082, 7075, 5052 etc.), Acier inoxydable (303, 304, 316, 410, 416, 420, 420J2 etc.), Cuivre (C36000, C26000, C38500, CZ121 etc.), Titane (TA1, TA2, TC4 / Grade 5 etc.).
  • Tolérance : ±0.005 mm. (Personnalisation possible)
  • Rugosité : Ra 0.2 à Ra 0.8 (personnalisable)
  • Format de dessin : fichier CAO (dwg, dxf, pdf, etc.), fichier 3D (step, stp, etc), conception de dessin.
  • Certifications : ISO9001 / IATF1694 / ISO 14001 / SGS / RoHS etc.
Contactez-nous
Description du produit


Fabrication sur mesure à partir de dessins

Boîtiers et coques de clavier usinés CNC sur mesure

VMT fabrique des boîtiers de claviers mécaniques sur mesure, des capots supérieur et inférieur, des plaques, des poids en laiton, des boutons et des pièces structurelles à partir de vos dessins 2D et 3D. Notre équipe d'ingénieurs vérifie la planéité, l'alignement du circuit imprimé et de la plaque, la position des ports, l'ajustement des vis, les surfaces visibles et les tolérances de finition avant l'usinage, aidant ainsi les marques de claviers et les projets OEM à passer de la validation du prototype à une production en série stable avec moins de risques liés à l'assemblage et à l'esthétique.

Plus de 100 machines-outils à commande numérique (CNC) 3/4/5 axes
Plus de 100 options de matériaux et de finitions de surface
Analyse DFM d'ingénierie individuelle
Du prototype à la production, tolérances jusqu'à ±0.005 mm
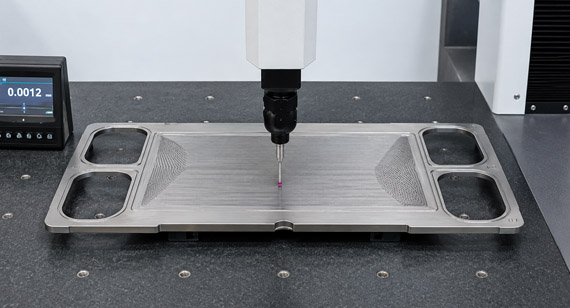
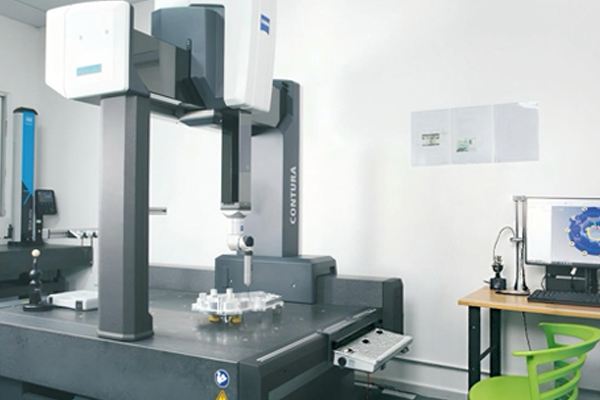
Contrôle qualité en cours (IPQC) et inspection par machine à mesurer tridimensionnelle (MMT) à 100 % des dimensions critiques
Fournir des rapports de test, emballage de protection cosmétique
Défis d'usinage

Résoudre les risques liés à l'usinage des boîtiers de claviers mécaniques avant l'assemblage

Le boîtier d'un clavier mécanique peut paraître simple, mais ses larges cavités, ses parois fines, la proximité des trous de fixation et les imperfections de surface le rendent sensible aux défauts d'usinage et de finition. VMT examine l'ensemble au lieu d'inspecter chaque pièce individuellement, ce qui permet d'identifier les risques avant qu'ils n'affectent l'ajustement du circuit imprimé, l'alignement des ports, l'assemblage du boîtier ou l'aspect final.

Déformation et aplatissement des logements

L'enlèvement d'une grande quantité de matière d'un bloc d'aluminium peut libérer des contraintes internes et entraîner une déformation du boîtier. VMT évalue l'état du matériau, l'épaisseur de paroi, la surépaisseur d'usinage, la force de serrage et la séquence d'enlèvement de matière afin d'améliorer la stabilité.

Désalignement du circuit imprimé, de la plaque et des ports

De légères erreurs de positionnement entre les trous de fixation du circuit imprimé, les ouvertures de la plaque et les ports USB peuvent empêcher l'assemblage. VMT définit des références d'usinage cohérentes et contrôle les coordonnées critiques en fonction des exigences d'assemblage du client.

Coutures irrégulières de l'étui

Un mauvais contrôle des références, des surfaces de contact incorrectes ou des relations entre les trous de vis peuvent créer des jeux et des décalages visibles. Nous vérifions les surfaces d'accouplement, les repères de positionnement et les points de fixation avant de définir la séquence d'usinage.

Problèmes de filetage et d'insertion

Après anodisation, le filetage peut se bloquer, tandis que les bossages fins peuvent se déformer ou se fissurer lors de l'installation des inserts. VMT vérifie les spécifications du filetage, la profondeur d'engagement, les exigences de masquage et l'épaisseur de la paroi environnante avant la production.

Variation de couleur de l'anodisation

Différents alliages d'aluminium, lots de matières premières, conditions de sablage et textures de surface peuvent engendrer des variations de couleur visibles. Nous coordonnons le matériau, le sens d'usinage, le prétraitement et les échantillons de finition validés.

Dommages superficiels cosmétiques

Les boîtiers de clavier présentent de grandes surfaces visibles susceptibles d'être rayées lors de l'usinage, de l'ébavurage, de la finition ou du transport. VMT définit des zones d'aspect particulier et utilise des méthodes de manipulation, d'inspection et d'emballage protectrices contrôlées.

Pièces que nous utilisons

Pièces de boîtier de clavier mécanique personnalisées We Machine

VMT prend en charge les composants de boîtier individuels ou les assemblages coordonnés en plusieurs parties, selon vos plans approuvés.

Étuis supérieurs pour clavier

Utilisés comme boîtier supérieur visible autour des interrupteurs et des touches, les boîtiers supérieurs sont usinés CNC avec des surfaces de référence contrôlées, des ouvertures pour les interrupteurs, des emplacements de vis et des bords esthétiques, suivis d'un contrôle dimensionnel et d'apparence.

Boîtiers inférieurs de clavier

Le boîtier inférieur supporte le circuit imprimé, la batterie, la carte fille et la structure interne. VMT contrôle la profondeur des logements, les bossages de fixation, la position des pieds, les goulottes de câbles et les surfaces de contact afin d'assurer un assemblage stable avec le boîtier supérieur.

Boîtiers monocoques

Les boîtiers monocoques intègrent la structure supérieure et la structure de base en une seule pièce usinée. Les cavités profondes, l'enlèvement important de matière et les surfaces apparentes nécessitent une planification rigoureuse des opérations d'ébauche, de finition, de montage et de contrôle de la planéité en cours d'usinage.

Plaques de clavier

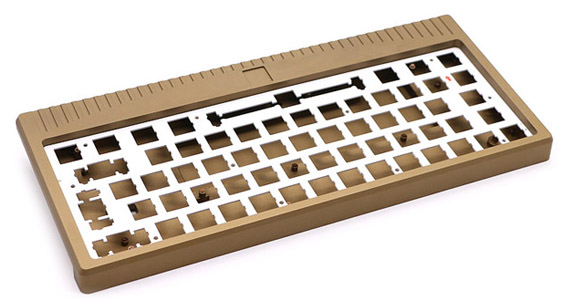
Les plaques de support des interrupteurs, en aluminium, laiton, acier inoxydable ou plastique technique, influent sur la rigidité structurelle. L'usinage CNC contrôle les ouvertures des interrupteurs, l'emplacement des stabilisateurs, les points de fixation, la qualité des bords et la compatibilité avec la conception du circuit imprimé du client.

Poids de clavier usiné CNC

Des poids métalliques internes ou externes ajoutent du poids, un contraste visuel et renforcent l'identité de la marque. Les machines VMT repèrent les éléments, les trous de vis, les surfaces décoratives et les détails du logo, puis coordonnent le polissage, le brossage, le plaquage ou le PVD selon les besoins.

Boutons et molettes du clavier

Les boutons rotatifs, les boutons latéraux et les composants de commande nécessitent une concentricité stable, un ajustement précis de l'arbre, un moletage ou des surfaces texturées. Les procédés de tournage, de fraisage et de finition sont sélectionnés en fonction de la structure du composant et des exigences du dessin.

Insignes et garnitures décoratives

Des badges personnalisés, des plaques logotypées et des éléments décoratifs sont usinés pour le branding et la différenciation visuelle. VMT contrôle les profils, la profondeur de gravure, l'orientation de la surface et l'ajustement avec le boîtier du clavier.

Touches de clavier usinées CNC

Les touches de clavier usinées CNC sont destinées aux claviers mécaniques personnalisés, utilisant le fraisage et le tournage pour contrôler le profil, l'ajustement de la tige, les légendes et la qualité de surface, avec une inspection dimensionnelle et visuelle garantissant un assemblage fluide et une apparence haut de gamme.

Conception de boîtiers de claviers mécaniques usinés CNC sur mesure : dessins 2D et 3D 

Agencement personnalisé des boîtiers de clavier usinés CNC

VMT ne vend pas de boîtiers de clavier de taille fixe. Nous usinons chaque boîtier selon vos plans, circuit imprimé, plaque, méthode de montage et design extérieur. Nos projets peuvent inclure des configurations compactes telles que GH60, 40 %, 45 %, 50 %, 60 %, 65 %, 75 %, 80 %, TKL, des claviers pleine taille, des claviers séparés et des pavés macro personnalisés.

GH60 40 % 45 % 50 % 60 % 65 % 75 % 80 % TKL Taille réelle Diviser Macropad

Exigences relatives aux structures de montage des boîtiers de claviers mécaniques usinés CNC sur mesure 

Exigences relatives aux structures de montage des boîtiers de clavier usinés CNC

La fabrication est développée en fonction de la structure du clavier approuvée par le client, des relations d'assemblage et des exigences fonctionnelles.

Support de plateau Montage supérieur Montage inférieur Montage du joint Montage sandwich Plaque intégrée Étui en deux parties Boîtier monocoque
Contrôle d'ingénierie

Comment VMT contrôle la planéité, l'ajustement et l'alignement des ports

Les dimensions critiques sont définies en fonction de l'assemblage complet du clavier, des références d'usinage et des exigences de finition de surface.

Fonctionnalité critique Analyse Méthode de contrôle VMT Vérification
Grande poche intérieure Déformation du boîtier VMT examine la surépaisseur d'ébauche, la direction de la trajectoire d'outil, le support temporaire, le resserrage et les points d'inspection en fonction de la structure de la pièce. Contrôle de la planéité et des dimensions
Trous de montage du PCB La carte PCB ne peut pas être installée. Les coordonnées des trous critiques, l'emplacement des plaques, les ouvertures USB et les positions des cartes filles sont donc examinés à partir de références communes. Mesure CMM ou 2D
Ouverture USB-C Le port est décalé ou bloqué. VMT évalue le positionnement des broches, des vis, des surfaces de contact, des transitions de bords et des joints visibles. Les interfaces critiques peuvent être inspectées simultanément lorsque les pièces à assembler ou les fichiers d'assemblage complets sont fournis. Contrôle de l'assemblage par coordination et par vue
Visages d'accouplement Des espaces visibles ou des coutures irrégulières Surfaces de contact contrôlées, éléments de positionnement et positions des vis Inspection de surface et d'écart d'assemblage
Trous filetés Filetages serrés ou bossages endommagés Examen de la profondeur du filetage, de l'épaisseur de la paroi, de la tolérance de finition et du masquage Vérification du calibre de filetage et de l'ajustement de la vis
Rainures de joint Compression irrégulière du joint Contrôle précis de la largeur, de la profondeur et du rayon des angles des rainures, ainsi que de l'ébavurage. Inspection dimensionnelle
Poche à lest en laiton Ajustement trop lâche ou trop serré Les exigences d'ajustement ont été revues avec des modifications de finition. Contrôle dimensionnel des pièces d'accouplement
Bords cosmétiques Marques d'outils ou chanfreins irréguliers Opérations d'ébauche et de finition cosmétique séparées Inspection visuelle à lumière contrôlée
Choix des matériaux

Matériaux pour boîtiers de claviers mécaniques CNC sur mesure

Le choix des matériaux doit prendre en compte la structure du logement, son poids, son apparence, les exigences de finition, le budget et la quantité produite.

Étuis de clavier en aluminium

Les aluminiums 6061-T6, 6063-T6 et 7075-T6 conviennent aux boîtiers supérieurs, inférieurs et monocoques ; leur usinabilité et leur résistance permettent l'anodisation, aidant ainsi les clients à obtenir des structures légères, un assemblage stable et une apparence haut de gamme.

Discussion sur les boîtiers en aluminium

Composants de clavier en laiton

Le laiton C360 convient aux plaques de clavier, aux poids internes, aux badges et aux éléments décoratifs ; sa haute densité et son aspect haut de gamme permettent le polissage, le brossage, le PVD ou un traitement anti-oxydation, ajoutant du poids et une distinction de marque.

Composants en laiton de devis

Plaques de clavier en acier inoxydable

L'acier inoxydable 304 et 316 convient aux plaques de clavier, aux poids et aux garnitures décoratives ; leur résistance et leur résistance à la corrosion permettent le brossage, le polissage, le PVD ou la passivation, offrant des pièces rigides et un aspect durable.

Conception de plaques d'acier (examen)

Touches de clavier en cuivre

Le cuivre C110 convient aux poids décoratifs, aux badges et aux ornements de boîtier ; sa haute densité et son aspect métallique chaud permettent le polissage, le brossage, le plaquage ou le traitement anti-oxydation, créant une esthétique distinctive et une meilleure protection contre le ternissement.

Discutez de la finition du cuivre

Composants de clavier en titane

Les titanes de grade 2 et 5 conviennent aux boutons, badges, pièces structurelles et composants décoratifs haut de gamme ; leur résistance et leur résistance à la corrosion permettent le brossage, le polissage, l'anodisation ou le PVD, assurant durabilité et différenciation du produit.

Examen des composants en titane

Pièces en plastique technique

Le POM, le PC et le PA conviennent aux plaques de clavier, aux supports isolants et aux supports internes ; leur faible poids, leurs propriétés d'isolation et d'amortissement permettent la texturation ou le revêtement, aidant ainsi les clients à réduire le poids et à améliorer les performances d'assemblage.

Discutez des pièces en plastique
Source Application typique Principaux avantages Points à revoir
Aluminium 6061-T6 Boîtiers supérieurs, inférieurs et monoblocs Résistance, usinabilité, disponibilité et performances d'anodisation équilibrées exigences en matière d'épaisseur de paroi, de distorsion de poche et de couleur
Aluminium 6063-T6 Boîtiers et garnitures axés sur l'esthétique Convient aux surfaces cosmétiques propres et à l'anodisation décorative Résistance structurelle et homogénéité de l'alliage
Aluminium 7075-T6 Boîtiers et pièces structurelles à haute résistance Résistance et rigidité supérieures différences de coût des matériaux, de coût d'usinage et de couleur d'anodisation
Laiton Plaques, poids et éléments décoratifs Haute densité, aspect haut de gamme et contraste visuel poids, oxydation, temps d'usinage et protection de surface
Acier Inoxydable Plaques, poids et garnitures résistantes à l'usure Résistance mécanique, résistance à l'usure et résistance à la corrosion contrôle de l'usure des outils, du coût d'usinage, du poids et des bavures
Copper Poids et ornements décoratifs Couleur distinctive et densité élevée Oxydation, empreintes digitales et finition protectrice
Plastiques techniques Plaques, supports et pièces isolantes Poids réduit et isolation électrique Stabilité du matériau, épaisseur et charge d'assemblage
Finition de surface

Finitions de surface pour boîtiers de clavier en aluminium

La finition de surface influe sur l'aspect, la résistance à l'usure, les dimensions et l'assemblage. VMT examine conjointement les exigences en matière d'usinage CNC et de finition.

  • Sablage + anodisation
  • Anodisation noire et colorée
  • Anodisation dure
  • Brossage
  • Polissage
  • Revêtement PVD
  • Électrophorèse ou revêtement
  • Gravure au laser

Comment VMT améliore l'homogénéité de l'aspect anodisé

Le résultat de l'anodisation dépend de plusieurs facteurs, au-delà du simple fournisseur de finition. L'alliage de la matière première, le lot de matériau, le sens de coupe, les marques d'usinage, le procédé de grenaillage, la contamination de surface et la position des pièces peuvent tous influencer l'aspect final. VMT coordonne ces exigences avant l'usinage et recommande de valider un échantillon physique de finition pour les projets où l'aspect est primordial.

Protection des filetages et caractéristiques de précision

L'anodisation et le revêtement ajoutent de la matière aux surfaces exposées et peuvent modifier l'ajustement des trous, des filetages et des éléments d'assemblage. Les caractéristiques critiques sont examinées lors de l'analyse de fabrication (DFM) afin de planifier, le cas échéant, le masquage, l'ajustement des tolérances ou l'inspection après finition.

Sablage + anodisation

Les boîtiers de clavier en aluminium pour claviers de bureau haut de gamme allient légèreté et usinabilité à une finition anodisée mate uniforme, permettant aux clients d'obtenir des surfaces durables, une apparence homogène et un positionnement de marque renforcé.

Discussion sur l'anodisation mate

Anodisation noire

Les boîtiers supérieur et inférieur en aluminium des claviers mécaniques personnalisés utilisent une anodisation noire résistante à la corrosion pour créer un aspect propre et uniforme, aidant ainsi les clients à réduire l'usure visible et à maintenir une constance de qualité supérieure entre les lots.

Devis Anodisation noire

Anodisation de couleur

Les boîtiers de clavier en aluminium des gammes de produits de marque utilisent une anodisation colorée décorative pour offrir des finitions vives et maîtrisées, aidant ainsi les clients à différencier les modèles, à renforcer leur identité visuelle et à améliorer leur attrait sur le marché.

Envoyez votre échantillon de couleur

Revêtement électrophorétique

Les boîtiers de clavier en aluminium utilisent un revêtement électrophorétique pour former un film coloré lisse et uniforme résistant à la corrosion, permettant aux clients d'obtenir une apparence homogène, une durabilité accrue et une protection fiable pour de grandes séries de production.

Revue électrophorétique

Brossage

Les boîtiers de clavier en aluminium et les garnitures décoratives utilisent un brossage directionnel pour créer une texture métallique raffinée, aidant ainsi les clients à masquer les petites marques de manipulation, à améliorer la profondeur visuelle et à obtenir un aspect tactile haut de gamme.

Discutez de la finition brossée

Polissage

Les boîtiers de clavier en aluminium ou en laiton destinés aux designs haut de gamme utilisent le polissage pour créer des surfaces lisses et réfléchissantes, permettant aux clients d'obtenir une apparence haut de gamme tout en améliorant l'impact visuel et la différenciation du produit.

Évaluation des besoins de polissage

Revêtement PVD

Les poids de clavier et les éléments décoratifs en laiton ou en acier inoxydable utilisent un revêtement PVD pour ajouter une couleur métallique et une résistance à l'usure, aidant ainsi les clients à obtenir un style distinctif, une durabilité accrue et une valeur perçue plus élevée.

Discuter du revêtement PVD

Gravure au laser

Les boîtiers de clavier, les boutons et les badges en aluminium anodisé utilisent la gravure laser pour des logos et des numéros de série précis, aidant ainsi les clients à renforcer leur image de marque, à améliorer la traçabilité et à maintenir une identification permanente des produits.

Envoyez votre logo
Processus de fabrication

Processus de fabrication personnalisé des boîtiers de clavier CNC

Chaque projet suit un processus basé sur des plans, depuis l'étude technique jusqu'à l'inspection finale et l'emballage protecteur.

1

Examen des dessins et des demandes de prix

Le projet débute par des dessins 2D, des modèles 3D, la définition des matériaux, des quantités, des finitions et des exigences d'assemblage. Les informations manquantes sont confirmées avant l'établissement du devis.

2

Revue DFM et d'assemblage

VMT évalue l'épaisseur des parois, les cavités profondes, l'accès aux outils, les rayons d'angle, les trous de montage, les ouvertures USB, les filetages, les zones esthétiques et les relations entre les pièces d'accouplement.

3

Planification des matériaux et des finitions

La qualité du matériau, l'état de la matière première, le procédé de finition de surface, l'échantillon d'aspect et les exigences critiques de masquage sont confirmés.

4

Conception de luminaire

Les ingénieurs planifient les données d'usinage, les positions de serrage, la séquence d'ébauche, les opérations de finition et les étapes d'inspection en fonction de la structure du boîtier.

5

Usinage CNC

Les grandes cavités sont ébauchées par enlèvement de matière contrôlé. Les dimensions critiques, les arêtes visibles, les trous, les filetages et les surfaces d'accouplement sont réalisés avec précision.

6

Ebavurage

Les arêtes, les trous, les fentes, les filetages et les cavités internes sont ébavurés et nettoyés. Les dimensions susceptibles d'être affectées par la finition sont vérifiées avant le traitement de surface.

7

Finition de surface

Le microbillage, l'anodisation, le brossage, le polissage, le PVD, le revêtement ou la gravure sont réalisés conformément aux exigences approuvées.

8

L'inspection finale

Les dimensions critiques, l'aspect, les filetages et les éléments d'accouplement sont inspectés. Les composants esthétiques sont nettoyés et protégés avant l'expédition.

Support de production

Du prototype de boîtier de clavier à la production en série

Les phases de prototype, de pilote et de production par lots permettent de résoudre différents risques et ne doivent pas avoir la même approche en matière d'acceptation.

La Phase 01

Validation des prototypes

L'usinage de prototypes permet de vérifier l'ajustement du circuit imprimé, la position de la plaque, l'alignement des ports, l'assemblage des boîtiers supérieur et inférieur, l'accès aux vis, les joints visibles et l'aspect général. Les retours d'ingénierie peuvent être intégrés avant la finalisation des plans de production.

La Phase 02

Production pilote

Un lot pilote permet de valider les dispositifs de fixation, la séquence d'usinage, l'ébavurage, la couleur d'anodisation, les normes esthétiques, les méthodes d'inspection et l'emballage. Cette étape réduit le risque de transférer directement un procédé prototype non validé à la production de masse.

La Phase 03

Production par lots

Une fois la conception et le procédé approuvés, les données d'usinage essentielles, les outils, les dispositifs de fixation, les exigences de finition et les normes d'inspection sont documentés. Les contrôles en cours de production permettent de détecter les variations avant qu'elles n'affectent l'ensemble du lot.

Contrôle de la qualité

Contrôle qualité des composants de claviers mécaniques

VMT inspecte les boîtiers de claviers mécaniques sur mesure en fonction des plans et des risques liés au projet. La planification de l'inspection se concentre sur les dimensions et les surfaces ayant un impact direct sur l'assemblage, le fonctionnement et l'esthétique, plutôt que sur des caractéristiques non liées, et ce, avec la même priorité.

Qualité des matières premières et documentation relative aux matériaux de soutien
Inspection dimensionnelle du premier article
longueur, largeur, hauteur et planéité du boîtier
positions des trous de montage du circuit imprimé et de la plaque
emplacements des ouvertures USB, câble et carte fille
Inspection des surfaces de contact supérieure et inférieure
Inspection des trous de vis, des filetages et des positions des inserts
Mesure de la largeur et de la profondeur de la rainure du joint
Poids en laiton ou pièce décorative, ajustement de garniture
Inspection de la couleur et de l'aspect de la surface
Nettoyage final
Emballage de protection


Selon le composant et le dessin, l'inspection peut inclure des mesures CMM, des mesures optiques 2D, des jauges de hauteur, des micromètres, des pieds à coulisse, des jauges de filetage, une inspection de surface et des contrôles des pièces d'accouplement.

Des rapports d'inspection, des rapports dimensionnels complets et une documentation sur les matériaux peuvent être établis en fonction des exigences du projet du client.

Étude de cas client

Boîtier de clavier mécanique en laiton poli miroir usiné CNC

Contexte du projet

Un client souhaitait un boîtier de clavier mécanique en laiton sur mesure, à l'aspect hautement réfléchissant, presque comme un miroir. Le boîtier fini devait présenter une surface décorative haut de gamme tout en restant adapté à une production en série.

Défis de fabrication

Même après un polissage miroir, le laiton peut laisser apparaître clairement les lignes d'usinage, les marques de polissage, les empreintes digitales et les petits défauts esthétiques. La surface exposée est également vulnérable à l'oxydation et à la décoloration si les opérations d'usinage, de polissage, de nettoyage et de protection ne sont pas correctement coordonnées.

Solution de fabrication VMT

VMT a usiné le boîtier du clavier par commande numérique selon les spécifications du client, puis a coordonné les opérations de polissage progressif et de finition miroir. Les surfaces visibles ont fait l'objet d'une manipulation contrôlée et d'un contrôle d'aspect tout au long du processus. Après le polissage, un traitement protecteur anti-oxydation et anticorrosion a été appliqué afin de préserver l'aspect du laiton.

Résultat du projet

Le boîtier de clavier en laiton, une fois terminé, présentait une surface brillante et réfléchissante, semblable à un miroir, sans défauts de surface visibles, et répondait aux exigences esthétiques du client pour la production en série.

commentaires des internautes

Avis des clients sur le boîtier de clavier CNC en aluminium personnalisé

« J'ai reçu le clavier et je suis très satisfait du produit fini et de sa qualité générale. Le résultat correspond à mes attentes et je suis prêt à passer une nouvelle commande tout en tenant VMT informé de toute évolution future du design. »

Toutes les images de pièces sont autorisées par nos clients pour l'affichage et l'utilisation promotionnelle.

Pourquoi VMT

Pourquoi choisir VMT pour l'usinage de boîtiers de clavier sur mesure ?

VMT combine la revue technique, l'usinage CNC, la coordination de la finition de surface et le contrôle qualité pour les projets de boîtiers de clavier basés sur des plans.

Examen d'ingénierie

Les matériaux, les parois, l'accès aux outils, les relations d'assemblage et les risques liés à la finition sont examinés avant la production.

Usinage de boîtiers complexes

Les machines CNC à trois, quatre et cinq axes prennent en charge les poches profondes, les bords décoratifs et les caractéristiques multifaces.

Optimisation des luminaires

Des dispositifs de fixation et des séquences d'usinage sont mis au point pour réduire les erreurs de transfert de données, les serrages répétés et les déformations.

Coordination finale

Les surfaces visibles, les textures, les filetages, les trous et les éléments d'assemblage sont pris en compte avant la finition de surface.

Contrôle de la qualité

Exigences relatives au contrôle des matériaux, des dimensions, de l'apparence et de l'expédition, notamment en matière de contrôle de la qualité à la réception (IQC), du contrôle de la qualité en cours (IPQC), de la mesure tridimensionnelle (CMM) et de l'inspection finale.

Du prototype à la production

Les projets peuvent progresser de la validation de la conception et des prototypes aux essais pilotes et à la fabrication en série stable.

QFP

FAQ sur les boîtiers de claviers mécaniques CNC personnalisés

Réponses aux questions courantes en matière d'ingénierie, d'achat, de finition et de production.

QLa machine VMT peut-elle fabriquer des étuis de clavier personnalisés pour les formats 60 %, 65 %, 75 %, 80 % et TKL ?

A

Oui. VMT fabrique des boîtiers de clavier sur mesure, selon les plans du client, et non selon des dimensions standard. Les projets peuvent inclure des claviers GH60, 60 %, 65 %, 75 %, 80 %, TKL, pleine taille, split ou entièrement personnalisés. Les fichiers de circuit imprimé, de plaque et d'assemblage doivent être fournis pour vérification de compatibilité.

QQuels fichiers sont nécessaires pour obtenir un devis pour un étui de clavier sur mesure ?

A

Un modèle 3D (STEP ou STP, par exemple) est recommandé pour l'analyse de la structure et de l'usinage. Un dessin 2D doit préciser les tolérances critiques, les filetages, les états de surface et les exigences esthétiques. Veuillez également indiquer le matériau, la quantité, la couleur, la finition et l'étape de production prévue.

QQuel type d'aluminium est le plus adapté pour un boîtier de clavier mécanique ?

A

L'aluminium 6061-T6 est couramment utilisé car il offre un bon compromis entre usinabilité, résistance, disponibilité et performances d'anodisation. L'aluminium 6063-T6 peut convenir aux composants dont l'aspect esthétique est primordial, tandis que le 7075-T6 offre une résistance supérieure, mais à un coût de matériau et d'usinage plus élevé. Le choix final dépend de la structure et de la finition souhaitées.

QComment VMT réduit-il la déformation des grands boîtiers de clavier en aluminium ?

A

VMT analyse l'état du matériau, l'épaisseur de paroi, la profondeur de poche, la position de serrage, la force de coupe et la séquence d'usinage. Un enlèvement de matière équilibré, des dispositifs de fixation adaptés, un ébauche et une finition contrôlés, une réduction des resserrages et un contrôle en cours d'usinage contribuent à améliorer la stabilité dimensionnelle.

QComment sont contrôlés les trous des circuits imprimés et les ouvertures des ports USB ?

A

Les trous de fixation du circuit imprimé, l'emplacement des plaques et les ouvertures des connecteurs sont usinés à partir de références communes définies. VMT vérifie l'empilement des connecteurs, le dégagement des ouvertures, les chanfreins et les dimensions associées, puis contrôle les coordonnées critiques conformément au plan d'assemblage du client.

QLa machine VMT peut-elle usiner ensemble des plaques de clavier, des poids en laiton et des boutons ?

A

Oui. VMT peut prendre en charge les boîtiers, les plaques, les poids en laiton ou en cuivre, les boutons, les badges et les supports internes dans le cadre d'un projet sur mesure. L'utilisation des mêmes données d'assemblage pour ces pièces permet de réduire les problèmes d'ajustement entre les composants provenant de différents fabricants.

QEst-il possible de reproduire exactement les couleurs des boîtiers de clavier anodisés ?

A

La couleur de l'anodisation dépend de la nuance d'aluminium, du lot de matériau, de la texture de surface, du prétraitement et des conditions de procédé. VMT peut travailler à partir des références de couleurs et des échantillons approuvés par le client, mais la gamme de couleurs acceptable et les conditions de comparaison doivent être définies avant la production.

QComment les filetages et les trous de précision sont-ils protégés lors de l'anodisation ?

A

Les filetages et ajustements critiques sont vérifiés lors de l'analyse de fabrication (DFM). Selon le dessin, VMT peut ajuster la surépaisseur d'usinage, spécifier le masquage, nettoyer les éléments après finition ou effectuer un contrôle dimensionnel après finition. La méthode finale dépend de l'épaisseur du revêtement et des exigences fonctionnelles.

QL'usinage CNC peut-il garantir un son de clavier spécifique ?

A

L'usinage CNC contrôle la structure du boîtier, l'ajustement, les dimensions des rainures et les interfaces de montage, mais le son final dépend également des interrupteurs, des plaques, des touches, du circuit imprimé, des joints, de la mousse et des conditions d'assemblage. Un prototype complet est recommandé pour la validation acoustique.

QVMT peut-il prendre en charge à la fois les prototypes et la production en série ?

A

Oui. VMT prend en charge la validation des prototypes, la production pilote et la fabrication en série. Les résultats des prototypes permettent d'affiner les dimensions d'assemblage, les normes esthétiques et les exigences de finition avant la finalisation des outillages, des méthodes d'inspection et des processus de production.

Guide de conception et de demande de prix

Guide de conception et de demande de devis pour boîtiers de claviers mécaniques personnalisés

La réussite d'un boîtier de clavier mécanique CNC repose sur un assemblage complet, et non pas seulement sur sa forme extérieure. La position du circuit imprimé, de la plaque des interrupteurs, de la carte fille, du connecteur USB, de la batterie, des vis, des joints, des contrepoids et du passage des câbles doit être définie avant la validation du plan du boîtier.

Commencez par l'ensemble d'assemblage.

Utilisez un assemblage 3D complet pour vérifier la hauteur des composants, la position des connecteurs, l'emplacement de la plaque et l'accès aux vis. Si seuls des fichiers de pièces séparés sont fournis, les relations entre le boîtier, le circuit imprimé et la plaque peuvent être négligées.

Choisir les matériaux en fonction de leur fonction

L'aluminium 6061-T6 convient à de nombreux boîtiers grâce à son bon compromis entre résistance, usinabilité et finitions. Le laiton et l'acier inoxydable sont souvent utilisés pour les plaques, les contrepoids et les éléments décoratifs. Le choix du matériau doit se faire en fonction de la charge structurelle, du poids, de l'esthétique et du budget.

Évitez les poches trop profondes et les parois trop fines.

Les cavités profondes et les parois très fines augmentent le temps d'usinage, le risque de déformation et le gaspillage de matière. Les rayons des angles internes doivent permettre l'utilisation d'outils de coupe adaptés, tandis que l'épaisseur des parois et la profondeur des cavités doivent être évaluées en fonction de la rigidité requise.

Planification de la finition de surface avant tolérances finales

L'anodisation, le PVD et les revêtements peuvent affecter les trous, les filetages et les éléments d'assemblage. Les surfaces à traiter doivent être indiquées sur le dessin, ainsi que le sens du grain, la gamme de couleurs acceptables et les zones à masquer.

Prioriser les fonctionnalités qui affectent l'assemblage

Toutes les dimensions n'exigent pas la même tolérance. Il convient de prioriser les trous de circuit imprimé, le positionnement des plaques, les ouvertures USB, les surfaces de contact, les rainures de joints, l'emplacement des vis et l'ajustement des éléments décoratifs. Cela permet de concentrer les ressources d'usinage et de contrôle sur les exigences fonctionnelles.

Quels sont les facteurs qui influencent le coût d'usinage des boîtiers de clavier CNC ?

Le coût est influencé par la taille du matériau, le volume de matériau enlevé, les cavités profondes, les parois minces, le nombre de réglages, les petits rayons de courbure, les surfaces multi-axes complexes, les exigences de finition, les normes esthétiques, le niveau de tolérance et la documentation d'inspection.

Informations à inclure dans votre demande de devis

Veuillez fournir le modèle 3D, le dessin 2D, le matériau, la quantité, la finition de surface, la référence couleur, les dimensions critiques, les fichiers d'assemblage et les exigences relatives au prototype ou à la production en série. Des informations plus complètes permettront une étude technique et un devis plus précis.

Commencez votre projet

Envoyez-nous vos dessins de boîtier de clavier mécanique

Téléchargez votre conception pour une analyse technique portant sur les matériaux, les risques d'usinage, les dimensions critiques, la finition de surface, l'inspection et la planification du prototype à la production.

  • Dessins 2D et 3D
  • Matière et quantité
  • Finition de surface et couleur
  • Tolérances critiques
  • Fichiers d'assemblage de circuits imprimés et de plaques
  • Exigences relatives aux prototypes ou à la production

Suggestion connexe

Nous ecrire

Appelez-nous ou envoyez une demande à notre boîte e-mail, nous répondrons à vos doutes en fonction des exigences de vos clients et vous proposerons un devis immédiatement.

Télécharger des dessins 2D/3D

Téléchargez vos fichiers ou contactez inquiry@vimetal.com.cn pour obtenir un devis instantané (Veuillez joindre des dessins CAO 2D et des modèles CAO 3D dans n'importe quel format, y compris STEP, IGES, DWG, PDF, STL, ZIP, etc.).

Télécharger des fichiers (taille maximale du fichier : 20 Mo)

Télécharger des dessins 2D/3D

Téléchargez vos fichiers ou contactez inquiry@vimetal.com.cn pour obtenir un devis instantané (Veuillez joindre des dessins CAO 2D et des modèles CAO 3D dans n'importe quel format, y compris STEP, IGES, DWG, PDF, STL, ZIP, etc.).

Télécharger des fichiers (taille maximale du fichier : 20 Mo)
+86 15099911516
chargement