Free cookie consent management tool by TermsFeed Cookies

Accueil / Produits / Pièces en acier inoxydable /

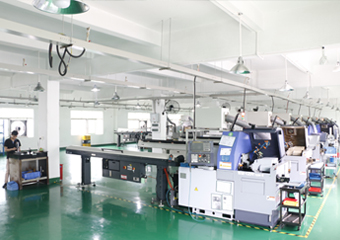
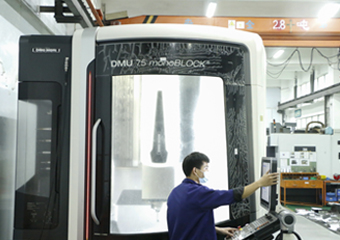
Choisissez-nous comme fabricant d'usinage CNC en acier inoxydable, vous pouvez être tranquille. Nous utilisons différents procédés combinés à l'usinage CNC pour répondre à vos besoins. Disponibles dans une variété de matériaux en acier inoxydable, des processus de contrôle qualité stricts sont soigneusement surveillés à chaque étape pour garantir que les pièces CNC en acier inoxydable répondent aux normes les plus élevées de l'industrie en matière de performances et de durabilité.


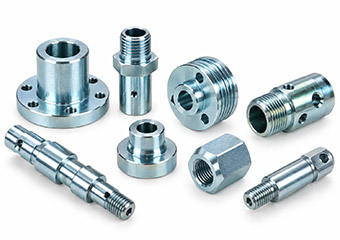
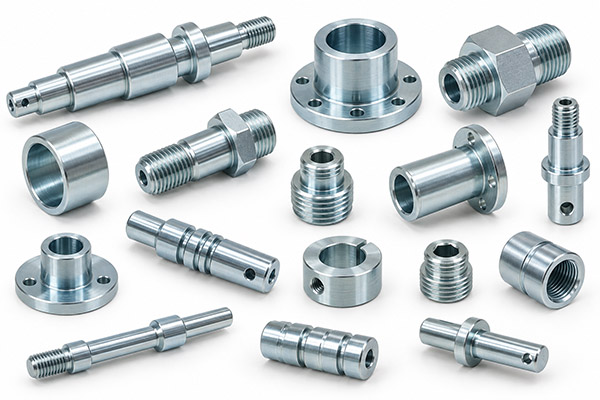
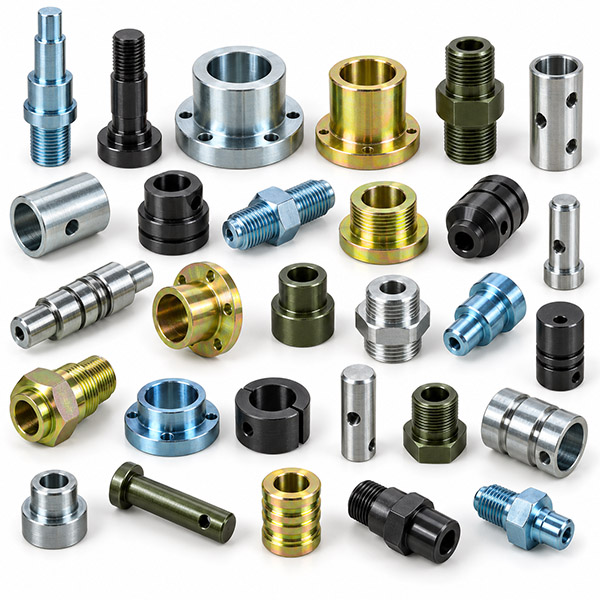
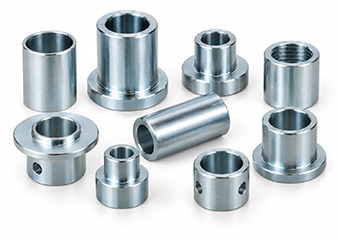
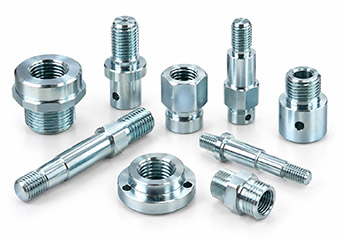
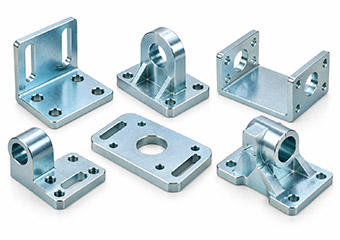
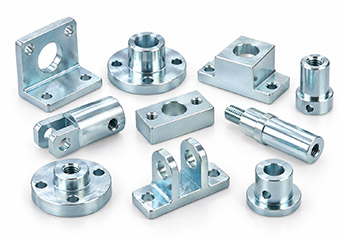
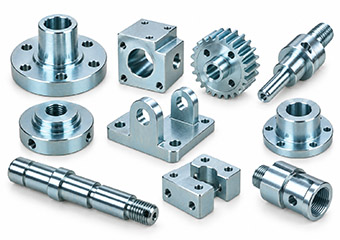
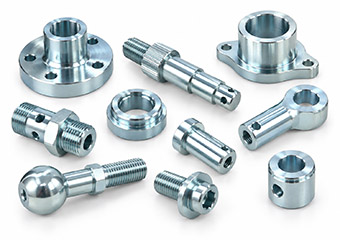
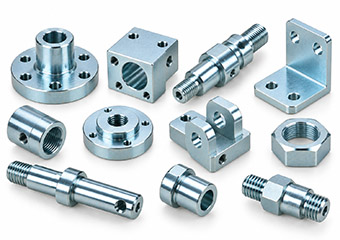
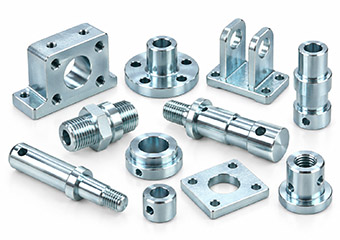
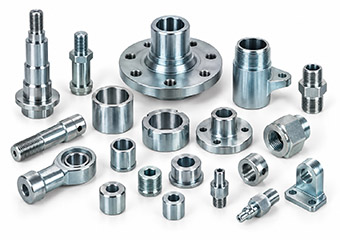
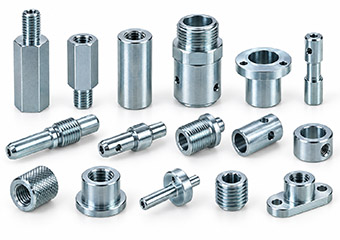
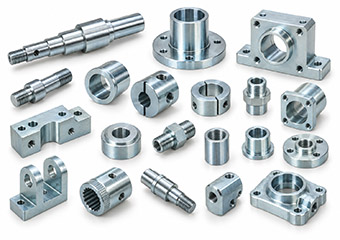
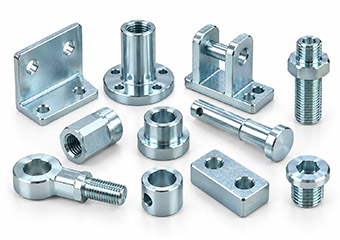
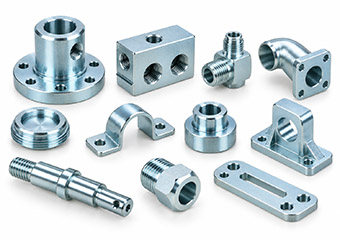
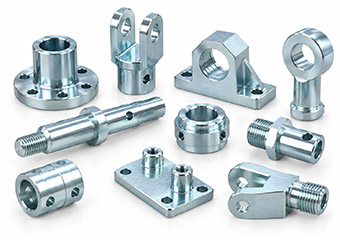
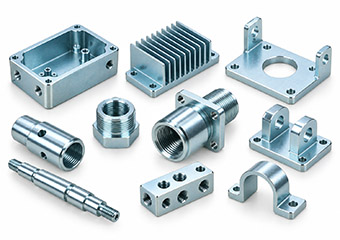
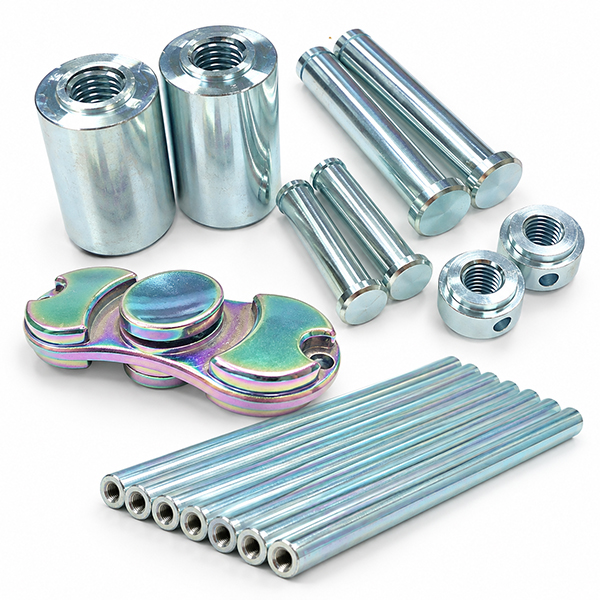
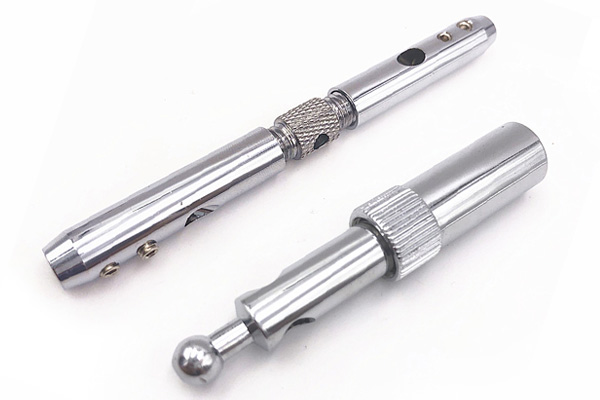
Pièces usinées CNC sur mesure avec revêtement en zinc

Pièces usinées CNC sur mesure avec revêtement en zinc

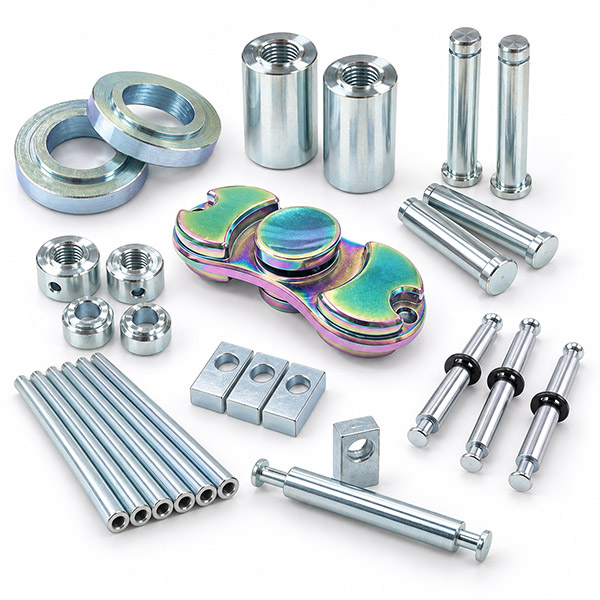
Pièces de tournage usinées CNC zinguées sur mesure avec revue DFM de 4 heures, plus de 100 machines CNC, usinage ±0.005 mm, contrôle qualité en 12 étapes et inspection post-placage du prototype à la production.

Spécifications du produit:

  • Services : Pièces de tournage usinées CNC zinguées sur mesure
  • Capacité d'approvisionnement : 100000 XNUMX pièces par mois
  • Matériau : Acier inoxydable (303, 304, 316 / 316L, 416, 420, 440C, 17-4PH (SUS630), SUS2205, Acier allié (4140), Acier au carbone (1045), Acier de décolletage (12L14) etc., selon la demande du client.
  • Rugosité de surface : Ra 0.1~3.2
  • Couleur du traitement de surface : selon la demande du client, zingué (bleu, transparent, jaune, noir, vert olive), etc.
  • Tolérance : ±0.005 mm. (Personnalisation disponible).
  • Format de dessin : fichier CAO (dwg, dxf, pdf, etc.), fichier 3D (step, stp, etc.), dessin technique.
  • Standard ou non : Non standard, personnalisé selon dessin ou échantillon.
Contactez-nous
Description du produit
Coordination de l'usinage CNC sur mesure et du zingage

Pièces usinées CNC zinguées sur mesure et solutions d'usinage

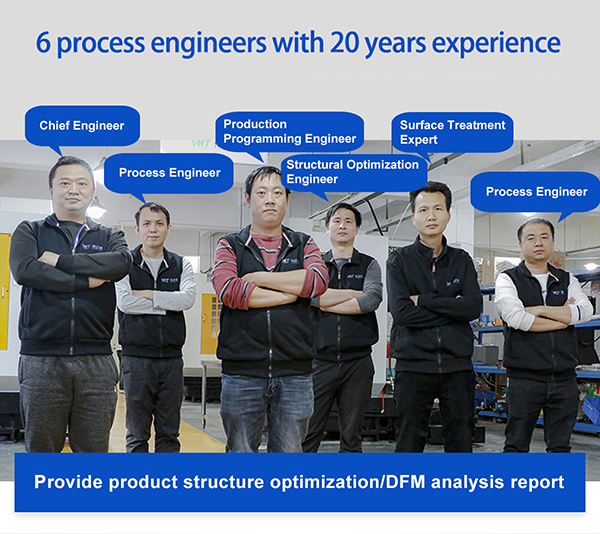
VMT propose des services d'usinage CNC sur mesure et de coordination du zingage pour les composants en acier et en fer fabriqués selon vos plans. De l'analyse de fabricabilité (DFM) au tournage ou au fraisage CNC, en passant par les exigences de zingage et l'inspection finale, nous vous aidons à maîtriser les dimensions critiques, les filetages, les surfaces d'accouplement et les aspects esthétiques après finition, et pas seulement avant le zingage.

4-HourAssistance à la révision DFM
100Machines CNC
12-StepContrôle Qualité
Prototype → ProductionFlux de travail d'un projet
Pièces usinées CNC sur mesure en acier et fer zingués
Usinage prenant en compte le placage

Comment le zingage affecte les pièces usinées CNC et comment nous le contrôlons

Une pièce usinée peut respecter les dimensions du plan avant le zingage, mais présenter des problèmes d'assemblage après l'ajout de zinc. VMT examine conjointement les exigences d'usinage et de finition afin de maîtriser les caractéristiques critiques en fonction de l'état de la pièce finie.

Les fils deviennent trop serrés.

L'accumulation de zinc peut modifier l'ajustement des filetages internes et externes. Les exigences relatives aux filetages sont vérifiées avant l'usinage afin d'envisager des contrôles supplémentaires, le masquage ou une inspection par calibre après placage.

Contrôle VMT : Test du filetage et du placage
Les alésages critiques deviennent plus petits

Le placage des surfaces internes peut réduire le diamètre d'alésage et affecter les axes, les roulements et les pièces d'accouplement. Les alésages critiques sont vérifiés par rapport aux dimensions finales requises.

Contrôle VMT : Exigence d'alésage final

L'arbre et l'alésage s'adaptent au changement

Lorsque la tolérance d'usinage et l'épaisseur du revêtement influent toutes deux sur l'ajustement, l'ensemble des tolérances doit être pris en compte avant la production.

Contrôle VMT : Test d’ajustement fonctionnel

Le placage atteint les surfaces fonctionnelles

Les sièges de paliers, les faces d'étanchéité, les surfaces de positionnement ou les zones de contact électrique peuvent nécessiter un placage ou un masquage contrôlé.

Contrôle VMT : Zones de masquage/d'interdiction de plaques d'immatriculation

L'aspect cosmétique varie

Les surfaces visibles et les zones de contact acceptables doivent être définies avant la finition afin que les exigences d'aspect puissent être coordonnées avec le processus de placage.

Contrôle VMT : Acceptation cosmétique

Les exigences en matière de corrosion sont mal comprises.

L’épaisseur du revêtement, la passivation, l’aspect et les exigences de test doivent être examinés en fonction du dessin et de l’application plutôt que d’être présumés.

Contrôle VMT : revue des spécifications
Examen d'ingénierie

Analyse DFM des dimensions critiques avant zingage

Pour les pièces CNC zinguées, l'usinabilité ne représente qu'une partie de l'analyse technique. VMT évalue également l'influence de la finition sur les dimensions fonctionnelles, l'assemblage et le contrôle, afin de résoudre les problèmes potentiels avant l'usinage.

  • Matériaux et traitement thermique : Examiner la qualité, l'état du traitement thermique, l'application et les exigences de finition.
  • Dimensions finales après placage : Identifier les dimensions critiques qui doivent être contrôlées dans l'état final.
  • Filetages et ajustements de précision : Examiner les alésages, les arbres, les ajustements de roulements, les ajustements serrés et les caractéristiques filetées pour évaluer l'impact du revêtement.
  • Masquage / Zones sans plaques d'immatriculation : Identifier les surfaces d'étanchéité, les sièges de palier, les références, les contacts et autres zones fonctionnelles.
  • Exigences en matière d'esthétique et d'inspection : Définir les surfaces visibles, les zones de contact acceptables et les attentes en matière d'inspection finale.
Objectif DFM : non seulement pour rendre la pièce usinable, mais aussi pour garantir que le composant fini zingué s'adapte, s'assemble et fonctionne toujours comme prévu par votre dessin.

Filetage de précision

La fonctionnalité du filetage est vérifiée par rapport à l'état final du placage, y compris les exigences d'ajustement, d'exposition et d'inspection.

Alésages de précision

Les diamètres internes critiques utilisés pour les roulements, les axes ou les pièces d'accouplement sont vérifiés afin de déceler d'éventuelles variations dimensionnelles après le placage.

Arbre et roulement compatibles

Le diamètre des arbres et la surface des paliers font l'objet d'une attention particulière lorsque de petites variations de surface peuvent influencer l'assemblage.

Faces d'étanchéité et d'accouplement

Les surfaces fonctionnelles sont identifiées dès le début afin que le placage n'interfère pas involontairement avec l'étanchéité, le positionnement ou le contact mécanique.

Masquage / Zones sans plaques d'immatriculation

Lorsque des zones non revêtues sont nécessaires, les exigences de masquage sont coordonnées avec le processus de finition et vérifiées sur les pièces finies.

Systèmes de référence et éléments de localisation

Les critères d'inspection sont alignés sur l'état fonctionnel de l'assemblage afin que les contrôles finaux reflètent la manière dont la pièce sera réellement utilisée.

Examen du matériel

Matériaux pour pièces usinées CNC zinguées sur mesure

Le choix des matériaux influe sur l'efficacité d'usinage, la qualité du revêtement, la protection contre la corrosion et la stabilité dimensionnelle finale. VMT usine des pièces en acier au carbone, en acier doux, en acier de décolletage et en acier allié, puis coordonne le zingage en fonction du plan, de l'ajustement final, des exigences de revêtement et de l'environnement d'application.

Pièces de tournage CNC en acier au carbone zingué sur mesure

Acier au carbone

L'acier au carbone est largement utilisé pour les arbres, axes, supports, bagues, entretoises et composants de machines zingués. VMT vérifie les tolérances d'usinage et le revêtement de zinc requis afin que les dimensions critiques et les caractéristiques d'assemblage restent conformes aux exigences de vos plans après finition.

Pièces usinées CNC sur mesure en acier doux et en fer zingué

Acier doux et fer

L'acier doux et le fer sont des matériaux pratiques pour les supports, les pièces de fixation, les éléments de structure et la quincaillerie industrielle courante. Le tournage ou le fraisage CNC permet d'obtenir la géométrie requise, tandis que le zingage est appliqué ensuite pour améliorer la protection contre la corrosion et l'aspect esthétique.

Pièces de tournage CNC en acier zingué sur mesure

Acier à décolletage

Les aciers de décolletage conviennent parfaitement au tournage CNC de précision pour la production de goupilles, manchons, entretoises, composants filetés et autres pièces de précision à fabrication répétitive. Les nuances telles que 12L14 ou 1215 peuvent être sélectionnées en fonction de vos plans, exigences d'usinage et spécifications de zingage avant la production.

Pièces de tournage usinées CNC en acier allié zingué sur mesure

Acier allié

L'acier allié est souvent choisi lorsqu'une résistance mécanique ou à l'usure supérieure est requise. Étant donné que le traitement thermique, la dureté et le niveau de résistance peuvent influencer le procédé de zingage et le risque de fragilisation par l'hydrogène, VMT examine l'ensemble des spécifications relatives aux matériaux et à la finition avant de confirmer la production.

Besoin d'une finition à base de zinc sur un autre matériau ? Si votre dessin spécifie de l'acier inoxydable, de l'aluminium, du laiton ou un autre substrat avec une finition à base de zinc, VMT examinera les spécifications du matériau et de la finition avant de confirmer le processus plutôt que de supposer la même procédure que pour l'acier.
Préparation de la demande de prix

Que devez-vous nous envoyer pour obtenir un devis d'usinage CNC zingué ?

Une demande de devis complète permet à nos ingénieurs d'évaluer non seulement le coût d'usinage, mais aussi l'impact du zingage sur les dimensions, le filetage, l'ajustement, l'aspect et l'inspection finale.

Informations sur la demande de prix Pourquoi ça compte
Dessin 2D Indique les dimensions, les tolérances, les filetages et les notes de finition.
3D modèle Permet d'évaluer la géométrie et la stratégie d'usinage.
Catégorie de matériel Soutien au contrôle de l'usinage et de la finition.
Quantité requise Détermine la planification du prototype ou de la production.
Exigences de zingage Définit le périmètre de finition.
Epaisseur de revêtement Peut influencer les dimensions finales.
Dimensions critiques Contribue à l'établissement du plan d'inspection.
Filetages et ajustements Permet de contrôler les tolérances de plaquage ou le masquage.
Masquage / Zones sans plaques d'immatriculation Protège les surfaces fonctionnelles.
Exigences cosmétiques Définit les attentes relatives à la surface visible.
Exigences en matière de corrosion Soutient la finalisation et la révision des tests.
Sélection de processus

Procédés d'usinage CNC pour pièces zinguées

Le parcours d'usinage est sélectionné avant le zingage en fonction du diamètre, de la longueur, de la géométrie, des tolérances, du matériau et du volume de production de la pièce. VMT combine le tournage, l'usinage de précision, le fraisage, l'usinage par outils motorisés et, le cas échéant, les opérations de précision secondaires, tout en tenant compte de l'influence du revêtement de zinc final sur les filetages, les ajustements et les dimensions critiques.

Services de fraisage CNC

Fraisage CNC

Pour les supports, les blocs de montage, les plaques, les boîtiers et les pièces comportant des trous, des poches, des fentes et de multiples surfaces fonctionnelles.

Usinage composite par fraisage et tournage CNC

Usinage par tournage-fraisage

Pour les pièces cylindriques combinant des diamètres tournés avec des méplats, des trous, des fentes ou des éléments en croix fraisés.

Services d'usinage CNC suisses

Usinage suisse

Pour les arbres de petit diamètre, les goupilles, les pièces filetées et les composants de précision lorsque la structure et le volume de production conviennent au processus.

Services d'usinage CNC 5 axes

Usinage CNC multi-axes

Pour les géométries complexes nécessitant que plusieurs éléments conservent leurs relations avant d'être terminés.

Exigences de finition

Exigences de zingage que nous examinons avec vos pièces CNC

La finition de zinc requise doit être définie par la fonction du composant, son exposition à la corrosion, son aspect et les spécifications du dessin. VMT coordonne les exigences de finition avec le plan d'usinage et de contrôle.

Pièces de tournage usinées CNC zinguées sur mesure, bleu clair, jaune, noir, vert olive

Aspect zinc bleu/transparent

Revu lorsque les clients recherchent un aspect métallique brillant associé à une protection contre la corrosion.

Epaisseur de revêtement

Spécifié selon les exigences du projet, car l'accumulation peut affecter les dimensions critiques et les caractéristiques d'assemblage.

Exigences de passivation

Les conditions particulières de passivation ou de chromatation sont confirmées avant la production lorsqu'elles sont spécifiées sur le dessin.

Exigences en matière de masquage

Les filetages, les ajustements de précision, les sièges de roulement, les contacts et autres zones fonctionnelles peuvent être vérifiés en vue d'un masquage.

Surfaces cosmétiques

Il convient de définir les zones visibles et les marques de contact ou de fixation acceptables lorsque l'apparence est importante.

Exigences en matière de corrosion et d'essais

La durée du test au brouillard salin ou les autres exigences de test sont confirmées en fonction des spécifications du client et de l'application.

L'épaisseur du revêtement, la résistance à la corrosion, le type de passivation et les exigences de test sont confirmés conformément à votre dessin, à vos spécifications et à votre application après examen technique.
Types de pièces

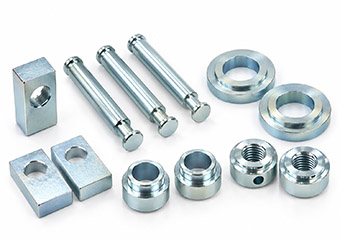
Pièces CNC zinguées sur mesure, fabriquées à partir de vos plans

VMT ne vend pas de produits zingués standard. Nous fabriquons des composants sur mesure selon vos plans, matériaux, dimensions, finitions et exigences de contrôle.

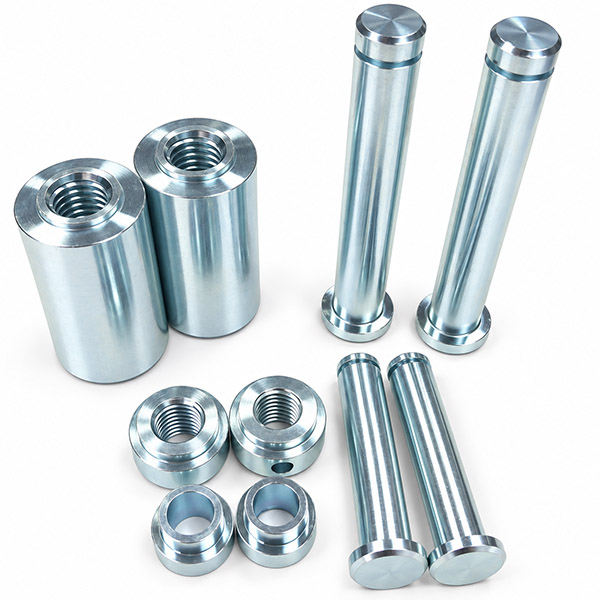
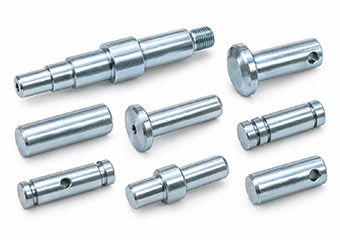
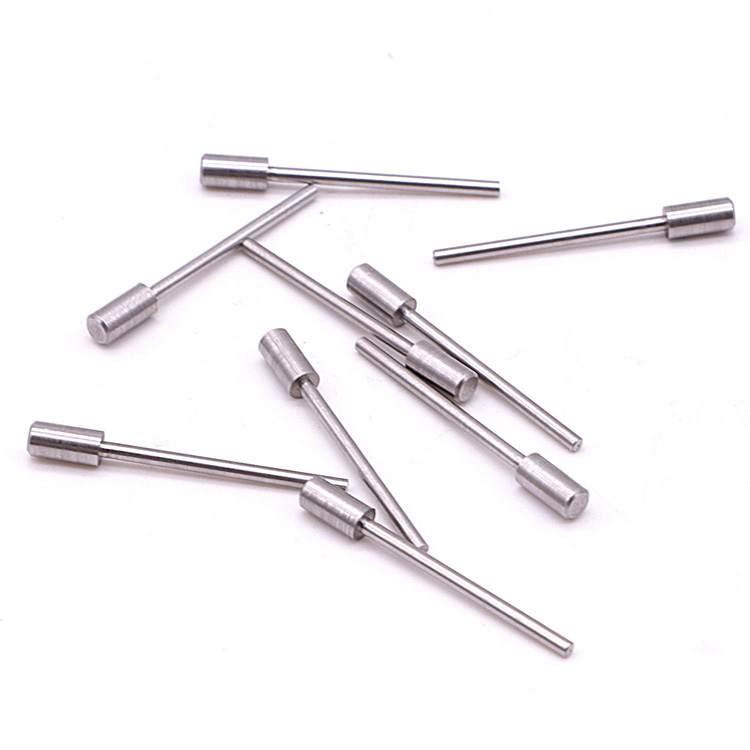
Axes et goupilles usinés CNC zingués sur mesure

Arbres et goupilles usinés CNC et zingués

Utilisées pour le positionnement, le mouvement et les assemblages mécaniques, ces pièces combinent souvent des diamètres rapprochés, des épaulements et des filetages. VMT contrôle les références d'usinage et les ajustements critiques avant le placage, puis vérifie les dimensions finales par rapport aux exigences du dessin.

Demander un devis
Douilles et manchons usinés CNC zingués sur mesure

Douilles et manchons zingués

Les bagues et les manchons peuvent présenter des diamètres internes et externes précis où l'accumulation de revêtement peut influencer le jeu final ou les exigences d'ajustement serré.

Demander un devis
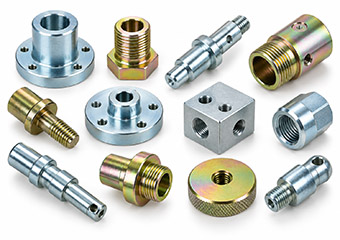
Composants filetés usinés CNC sur mesure et zingués

Composants filetés zingués

Les pièces filetées mâles et femelles nécessitent une attention particulière à l'exposition du placage, au contrôle des dimensions et à l'ajustement final lors de l'assemblage.

Demander un devis
Supports usinés CNC sur mesure, zingués

Supports usinés CNC zingués

Les supports sur mesure peuvent combiner des trous de fixation, des fentes, des surfaces de positionnement et des zones esthétiques qui nécessitent un usinage et un contrôle de finition coordonnés.

Demander un devis
Composants de montage usinés CNC sur mesure et zingués

Composants de montage zingués

Les blocs de montage et les composants de support dépendent souvent de l'emplacement des trous, de la planéité et des surfaces de contact qui doivent rester fonctionnelles après la finition.

Demander un devis
Composants de machines industrielles usinés CNC et zingués sur mesure

Composants de machines industrielles zingués

Les composants industriels sur mesure peuvent être usinés en fonction de vos exigences en matière de matériaux, de dimensions, de corrosion et d'assemblage.

Demander un devis
Composants automobiles usinés CNC sur mesure et zingués

Composants automobiles zingués

Les composants automobiles et de mobilité peuvent être examinés en fonction des exigences des dessins, des ajustements fonctionnels et des spécifications du revêtement final.

Demander un devis
Composants usinés CNC zingués sur mesure

Composants personnalisés à partir de vos dessins

Pour les composants non standard, VMT évalue la géométrie, le matériau, les tolérances, les exigences de revêtement et les besoins d'inspection directement à partir de votre dessin.

Demander un devis
Contrôle Qualité

Inspection avant et après zingage des pièces CNC zinguées

L'inspection de la pièce brute usinée ne suffit pas lorsque des dimensions critiques peuvent varier lors de la finition. VMT contrôle les pièces aux étapes appropriées afin que l'acceptation finale soit basée sur les exigences du composant fini.

Avant le placage Dimensions usinées, filetages, bavures, état de surface et caractéristiques critiques.
Pendant le processus Dimensions clés et stabilité du processus conformément au plan d'inspection.
Après placage Dimensions finales, ajustement du filetage, aspect et surfaces fonctionnelles.
Si nécessaire Épaisseur du revêtement, tests liés à la corrosion ou contrôles spécifiés par le client.
Avant expédition Inspection finale, documentation et emballage de protection.

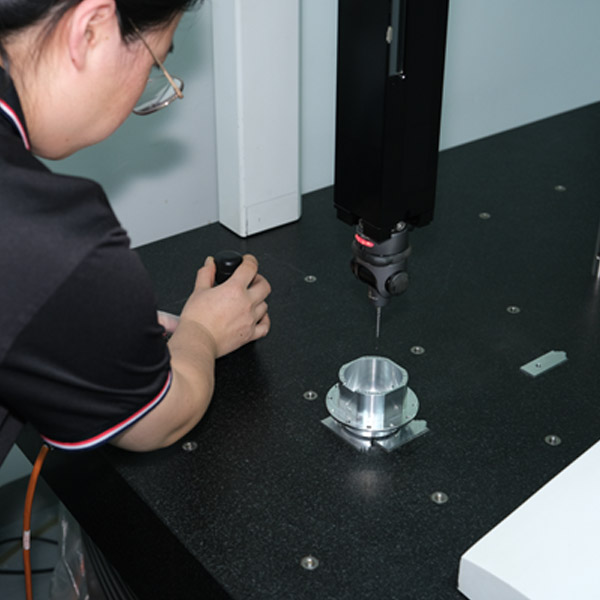
Pour les éléments critiques, les méthodes d'inspection appropriées peuvent inclure la mesure par machine à mesurer tridimensionnelle (MMT), les jauges, les jauges de filetage et d'autres outils d'inspection dédiés en fonction de la géométrie de la pièce et des exigences du dessin.

Contrôle de mise à l'échelle

Du prototype CNC zingué à la production en série

Un prototype réussi n'est utile que si ses caractéristiques essentielles peuvent être reproduites lors de la production ultérieure. VMT facilite cette transition en contrôlant les références d'usinage, les exigences d'inspection et les spécifications de finition tout au long du projet.

01

Revue DFM

Identifier les risques liés à l'usinage, au placage et à l'inspection avant la production.
02

Vérification des prototypes

Vérifiez que les dimensions, l'assemblage, les filetages et la finition correspondent à vos exigences.

03

Approbation des processus et des inspections

Séquence d'usinage des serrures, points de contrôle et exigences de finition après approbation.

04

Production répétée

Respecter les exigences approuvées pour les lots de production suivants et l'emballage final.

Applications

Pièces usinées CNC zinguées pour applications industrielles

Les pièces usinées CNC en acier zingué sont utilisées dans de nombreux équipements et assemblages OEM où la protection contre la corrosion, l'ajustement mécanique et la répétabilité des opérations de montage ou de mouvement doivent être maîtrisées simultanément. VMT fabrique ces pièces à partir des plans du client et non d'un catalogue standard.

Pièces usinées CNC zinguées sur mesure pour équipements et machines industriels

Equipement industriel et machinerie

Arbres, axes, manchons, supports, accouplements et quincaillerie pour machines destinées aux équipements de production, aux montages et aux systèmes mécaniques.

Pièces usinées CNC zinguées sur mesure pour systèmes automobiles et de mobilité

Systèmes automobiles et de mobilité

Supports, arbres, entretoises, pièces filetées, bagues, goupilles et composants de montage fabriqués selon les exigences de dessin et de finition.

Pièces usinées CNC zinguées sur mesure pour équipements électriques et électroniques

Équipement électrique et électronique

Entretoises, éléments de fixation, inserts filetés, supports et fixations mécaniques pour lesquels la protection contre la corrosion et les zones de contact doivent être clairement définies.

Pièces usinées CNC zinguées sur mesure pour assemblages mécaniques et équipements OEM

Assemblages mécaniques et équipements OEM

Goupilles, arbres, supports, entretoises, bagues et pièces de connexion nécessitant des ajustements contrôlés, des filetages et des dispositifs de positionnement après finition.

Pièces usinées CNC zinguées sur mesure pour la construction et la quincaillerie

Construction et quincaillerie

Supports, ancrages, composants de montage, visserie et raccords structuraux pour lesquels un zingage est spécifié pour une protection anticorrosion supplémentaire.

Pièces usinées CNC zinguées sur mesure pour équipements de CVC et de réfrigération

Équipements de chauffage, ventilation, climatisation et réfrigération

Arbres, supports, raccords, éléments de montage et composants d'actionneurs utilisés dans les assemblages d'équipements où l'ajustement et l'exposition à la corrosion sont tous deux importants.

Pièces usinées CNC zinguées sur mesure pour équipements agricoles et lourds

Matériel agricole et lourd

Axes, arbres, entretoises, composants de liaison, bagues et pièces de montage pour systèmes mécaniques exposés à la manutention, à l'usure et aux environnements extérieurs.

Pièces usinées CNC zinguées sur mesure pour équipements de télécommunications

Télécommunications

Supports de montage, entretoises, visserie et composants structurels nécessitant un assemblage uniforme et une finition protectrice.

Preuve concrète de projet

Étude de cas : Goupilles, tubes et manchons en acier usinés CNC et zingués

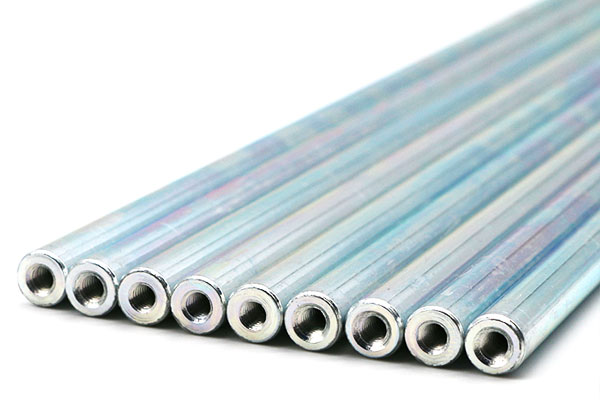
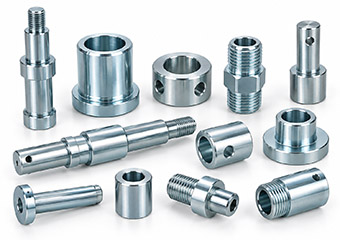
VMT produit des composants en acier usiné et zingué, de forme tubulaire longue, étagée, percée transversalement, à manchon et à goupille. Le défi de fabrication consiste non seulement à usiner la géométrie, mais aussi à préserver les relations fonctionnelles après l'usinage secondaire, l'ébavurage et le zingage.

Pièces usinées CNC de précision avec revêtement en zinc, tournées, goupilles, tubes, manchons et pièces percées transversalement
Structure du projet

Ces pièces comprennent des éléments tubulaires longs, des axes étagés, des manchons et des pièces usinées avec des trous transversaux. Ces structures sont typiques de la quincaillerie zinguée utilisée dans les assemblages mécaniques, les équipements industriels, les systèmes de montage et les mécanismes OEM.

Principaux risques liés à la fabrication

Les pièces longues ou relativement minces peuvent être sensibles aux vibrations et aux déformations lors du tournage. Les trous transversaux doivent rester positionnés par rapport à la référence de tournage, les bavures internes doivent être éliminées avant la finition et l'accumulation de zinc peut modifier les dimensions extérieures et intérieures, le filetage ou les dimensions d'ajustement.

Contrôle technique VMT

VMT établit d'abord les références de tournage principales, usine les caractéristiques de perçage secondaire ou d'outil motorisé à partir de ces références, ébavure les pièces avant la finition et examine quelles dimensions critiques doivent être acceptées après le zingage plutôt qu'avant seulement.

Coordination de l'inspection et de la finition

Les dimensions critiques et les caractéristiques d'ajustement sont vérifiées avant le placage, puis les pièces finies sont revérifiées conformément aux exigences du plan. Le contrôle porte également sur les filetages, les alésages, les zones d'accouplement, l'aspect et les exigences de masquage, le cas échéant.

Valeur client

Le client peut gérer le tournage, l'usinage secondaire, la coordination du placage, l'inspection finale et l'emballage protecteur grâce à un flux de travail de projet unique, réduisant ainsi le risque lié à des fournisseurs distincts utilisant des critères d'acceptation dimensionnels différents.

Contrôle de référence de rotation

Les arbres longs, les manchons et les pièces tubulaires sont usinés à partir de références contrôlées avant l'ajout des éléments secondaires.

Position du trou transversal et de la caractéristique

Les perçages latéraux et les éléments en croix sont référencés par rapport à la géométrie usinée afin de maintenir leur relation avec l'axe de la pièce.

Contrôle dimensionnel avant placage
Les dimensions critiques du diamètre extérieur, du diamètre intérieur, du filetage et de l'accouplement sont vérifiées en tenant compte des exigences finales de revêtement avant la finition.

Vérification post-placage

Les dimensions finales, l'ajustement fonctionnel et l'état de surface sont vérifiés après le placage avant l'emballage de protection et l'expédition.

La confiance du client

Témoignages clients après avoir travaillé avec VMT

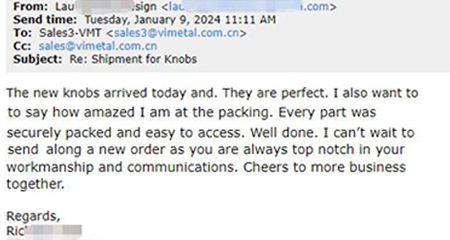
Ces commentaires ont été recueillis après réception des échantillons ou des commandes par les clients. Ils ne concernent pas une pièce zinguée en particulier, mais illustrent ce que les acheteurs apprécient chez VMT : la qualité du produit fini, un accompagnement rigoureux tout au long du projet et une livraison sécurisée.

Avis clients - Livraison du produit fini
Produit fini
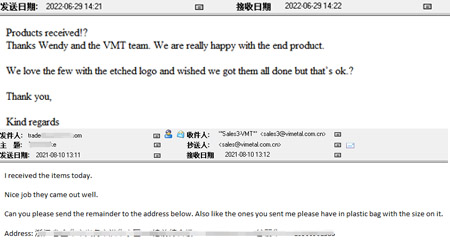
« Nous sommes vraiment très satisfaits du produit final. »

Après réception des pièces terminées, le client a remercié l'équipe VMT et a tout particulièrement apprécié les versions avec logo gravé. Cela témoigne de sa confiance non seulement dans l'usinage, mais aussi dans le produit fini, fruit d'un processus de fabrication complet.

Adresse e-mail du client communiquée après réception du produit.
Échantillon de 1000 pièces avec avis client
Emballage et manutention
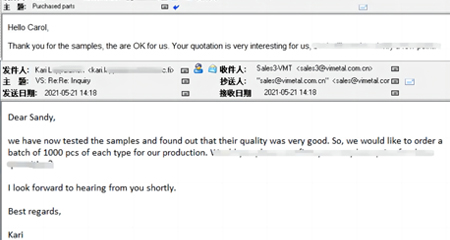
« Ils sont parfaits… Chaque pièce était bien emballée et facile d’accès. »

Pour les pièces usinées finies, le contrôle final ne constitue qu'une partie de la qualité à la livraison. Un emballage protecteur soigné contribue à réduire les rayures, les contacts entre les pièces et les risques de mélange lors du transport international, et facilite le contrôle à réception pour le client.

Commentaires des clients après réception de leur commande.
Avis clients – Emballage, Qualité de fabrication, Communication et Livraison
Livraison de production
« Les pièces sont superbes, je voulais vous faire part de ce retour. »

Le client a donné un avis positif après avoir reçu trois boîtes d'une première livraison et a immédiatement discuté de la livraison restante. Pour les acheteurs OEM, ce type de réaction témoigne de leur confiance et les encourage à poursuivre le projet plutôt que de se contenter d'évaluer un seul échantillon.

Courriel du client lors d'une livraison de production multi-boîtes.
QFP

Questions fréquemment posées sur les pièces usinées CNC zinguées

Q : Le zingage peut-il modifier les dimensions des pièces usinées CNC ?
A: Oui. Le zingage ajoute de la matière en surface, ce qui peut affecter les alésages, arbres, filetages et éléments d'assemblage critiques. VMT vérifie les dimensions des pièces finies lors de l'analyse de fabrication (DFM) et détermine les méthodes de contrôle appropriées en fonction du dessin.
Q : Les tolérances CNC doivent-elles être spécifiées avant ou après le zingage ?
A: Les dimensions fonctionnelles critiques doivent clairement indiquer si elles s'appliquent avant ou après finition. Si le dessin n'est pas clair, nos ingénieurs examineront les exigences avec vous avant la production.
Q : Les pièces filetées usinées CNC peuvent-elles être zinguées ?
A: Oui, mais l'accumulation de revêtement peut influencer l'ajustement du filetage. Le type de filetage, la tolérance, le masquage et les exigences de dimensionnement final doivent être examinés en fonction de l'application.
Q : Certaines zones peuvent-elles rester non plaquées ?
A: Oui. Les surfaces fonctionnelles telles que les logements de roulements, les contacts électriques, les zones d'étanchéité ou les ajustements de précision peuvent être désignées comme zones sans plaque ou masquées conformément au dessin.
Q : Prenez-vous en charge les pièces CNC zinguées bleues ?
A: Oui. Les exigences en matière de zinc bleu ou transparent peuvent être coordonnées en fonction de votre dessin, des exigences d'apparence, des spécifications de revêtement et de l'application après examen technique.
Q : VMT peut-il gérer à la fois l'usinage CNC et le zingage ?
A: VMT gère le processus d'usinage CNC, la coordination des finitions et l'inspection finale afin que les clients puissent suivre un flux de travail de projet unique pour leurs exigences d'usinage et de placage.
Q : Quelles informations sont nécessaires pour un devis ?
A: Veuillez fournir votre dessin 2D ou 3D, la nuance de matériau, la quantité, les tolérances, les exigences de zingage et toutes les dimensions critiques, les zones de masquage, les exigences esthétiques ou les spécifications de corrosion.
Q : Pouvez-vous prendre en charge le prototypage et la production en série ?
A: Oui. VMT prend en charge la validation des prototypes et la production en série sur la base du dessin approuvé, du processus d'usinage, des exigences de finition et du plan d'inspection.
Guide d'ingénierie

Guide technique des pièces usinées CNC zinguées

Un plan de zingage utile doit préciser le comportement attendu de la pièce après revêtement, et pas seulement ses dimensions nominales usinées avant zingage. Ce guide explique comment l'épaisseur du revêtement influe sur les diamètres, quand un alésage ou un filetage peut nécessiter un masquage, comment définir les conditions d'acceptation finales et quelles informations doivent figurer dans une demande de devis.

Dans quelle mesure le zingage peut-il modifier les dimensions d'une pièce usinée par commande numérique ?

Le zingage ajoute de la matière à chaque surface exposée. Pour un arbre ou un alésage cylindrique simple, une première estimation utile consiste à considérer que le diamètre varie d'environ deux fois l'épaisseur du revêtement, car le zinc se dépose de part et d'autre du diamètre.

Variation approximative du diamètre ≈ 2 × épaisseur du revêtement par surface
Épaisseur de zinc par surface Augmentation approximative du diamètre extérieur Réduction approximative du diamètre intérieur
5 µm / 0.005 mm +0.010 millimètre −0.010 mm
8 µm / 0.008 mm +0.016 millimètre −0.016 mm
12 µm / 0.012 mm +0.024 millimètre −0.024 mm
25 µm / 0.025 mm +0.050 millimètre −0.050 mm
Important: Il s'agit d'estimations géométriques, et non de tolérances d'usinage automatiques. La répartition réelle du zinc n'est pas parfaitement uniforme autour des arêtes, des cavités, des trous borgnes et des géométries complexes. L'objectif d'usinage avant placage doit être défini en fonction de la classe de revêtement spécifiée, des capacités réelles du procédé, de la géométrie de la pièce et de la tolérance finale.

Les dimensions du dessin doivent-elles s'appliquer avant ou après le zingage ?

Pour tout élément contrôlant l'assemblage, le dessin doit préciser si la tolérance s'applique à la pièce usinée nue ou à la pièce finie, après zingage. Si le composant doit être assemblé après zingage, la dimension d'acceptation fonctionnelle doit généralement être définie pour l'état post-zingage.

Exemple : arbre fini Ø10.000 ±0.010 mm

Si l'épaisseur de zinc spécifiée était d'environ 8 µm par surface, l'augmentation du diamètre géométrique serait d'environ 0.016 mm. L'usinage de l'arbre nu à Ø10.000 mm, suivi d'un placage, risquerait donc de dépasser la dimension requise pour l'arbre fini.

Cela ne signifie pas que la dimension cible d'usinage brut soit automatiquement de Ø9.984 mm. La dimension cible avant placage doit tenir compte de la plage de revêtement minimale ou contrôlée spécifiée, de la distribution du placage, des capacités du processus et des tolérances d'emboutissage. Lors de l'analyse de fabrication (DFM), VMT calcule la dimension requise après placage à partir de cette dimension, au lieu de considérer la dimension avant placage comme la valeur d'acceptation finale.

Comment concevoir les alésages zingués et les ajustements de précision ?

Un alésage reçoit un revêtement sur sa surface interne, ce qui réduit son diamètre utile. Par exemple, une surépaisseur nominale de 8 µm de chaque côté entraîne une réduction d'environ 0.016 mm du diamètre de l'alésage. Cette différence peut être négligeable pour un trou de jeu libre, mais critique pour un logement de palier, un alésage de centrage, une douille de précision, un ajustement serré ou un ajustement par pression.

Pour les alésages critiques, le dessin doit préciser l'une des deux stratégies suivantes : dimension finale après placage , permettant à l'équipe de fabrication de définir une cible de pré-placage appropriée ; ou masquage/absence de placage lorsque l'ajustement ne tolère pas l'accumulation de revêtement. Le choix dépend de la plage d'ajustement admissible, des exigences de revêtement et de la géométrie.

Une simple mention comme « ZINGUÉ » est insuffisante pour un alésage de palier de précision. Il convient de marquer l'alésage critique, de définir sa dimension finale admissible et d'indiquer si le zingage est autorisé sur cette surface.

Que faut-il faire aux filetages avant le zingage ?

Il ne faut pas considérer les filetages comme de simples diamètres lisses, car le revêtement des flancs modifie leur géométrie effective et peut en réduire le diamètre. Le dessin doit préciser la désignation finale du filetage et indiquer si une réception après placage est requise.

Pour les filetages fonctionnels critiques, VMT examine si la pièce doit faire l'objet d'un surépaisseur contrôlée, d'un masquage ou d'un autre procédé convenu, puis contrôle le filetage fini selon la méthode d'inspection appropriée. Lorsque des calibres GO/NO-GO sont spécifiés, l'acceptation doit refléter l'état du revêtement fini et non pas seulement l'état du filetage usiné.

Ceci est particulièrement important pour les filetages internes, les pas fins et les assemblages où les deux composants d'accouplement possèdent des finitions protectrices.

Quand faut-il masquer une surface plutôt que de la compenser ?

Il n'est pas toujours nécessaire de contrôler systématiquement les caractéristiques critiques par usinage sous-dimensionné ou surdimensionné avant le placage. Le masquage est souvent la solution la plus sûre lorsque la tolérance dimensionnelle disponible est comparable à l'épaisseur du revêtement ou lorsqu'une surface fonctionnelle doit rester en contact direct avec le métal de base.

Les zones ne nécessitant généralement pas de métallisation ou de masquage comprennent les logements de paliers, les trous de goujons de précision, les surfaces de contact électrique ou de mise à la terre, les faces d'étanchéité, les ajustements serrés et les repères de positionnement de précision. Ces zones doivent être marquées directement sur le dessin plutôt que d'être laissées à la discrétion du métallurgiste.

Comment choisir l'épaisseur du revêtement de zinc ?

Pour le zinc électrodéposé sur fer et acier, la norme ASTM B633 définit quatre classes d'épaisseur minimale standard. La classe appropriée est sélectionnée en fonction des conditions de service spécifiées et des exigences du client ; une épaisseur supérieure n'est pas systématiquement synonyme de meilleure qualité pour une pièce de précision, car l'épaisseur résiduelle augmente également.

Classification ASTM B633 Épaisseur minimale de zinc Condition de service
Fe/Zn 5 5 micromètre SC 1 — Léger
Fe/Zn 8 8 micromètre SC 2 — Modéré
Fe/Zn 12 12 micromètre SC 3 — Grave
Fe/Zn 25 25 micromètre SC 4 — Très grave

Un revêtement plus épais peut offrir une protection anticorrosion supérieure lorsque le cahier des charges l'exige, mais il augmente également les diamètres extérieurs, réduit les diamètres intérieurs et peut affecter les filetages et les ajustements serrés. Le type de finition, la passivation, l'aspect et les exigences en matière de test de corrosion doivent donc être examinés conjointement avec la tolérance dimensionnelle.

Qu’en est-il de l’acier trempé ou à haute résistance ?

L'acier à haute résistance nécessite un examen approfondi, car les procédés de galvanoplastie peuvent engendrer un risque de fragilisation par l'hydrogène. Ne mentionnez pas uniquement « acier allié » dans la demande de devis. Précisez la nuance exacte, l'état du traitement thermique, la dureté ou la résistance à la traction requise, ainsi que les spécifications du revêtement, afin que les exigences de prétraitement et de post-traitement puissent être évaluées avant la production.

La norme ASTM B633 contient également des dispositions spécifiques relatives à la fragilisation par l'hydrogène et stipule que les aciers à très haute résistance, au-delà de la limite spécifiée par la norme, ne doivent pas être zingués par électrolyse selon les spécifications ordinaires. VMT vérifie donc l'état du matériau avant d'accepter le procédé de finition.

Que doivent figurer sur le dessin et la demande de devis ?

Une demande de devis claire réduit le risque que le fournisseur de machines CNC, le fournisseur de placage et le client utilisent des définitions différentes d'une pièce finie acceptable.

Exigences relatives aux dessins / aux demandes de prix Ce qui devrait être défini
Matériel de base Nuance exacte d'acier ou de fer.
Traitement thermique Exigences relatives à l'état, à la dureté ou à la résistance, le cas échéant.
Spécifications du zinc ASTM B633 ou la spécification client/industrielle requise par le projet.
Epaisseur de revêtement Classe ou plage d'épaisseur requise lorsque spécifiée.
Passivation / Apparence Transparent, bleu ou autre finition spécifiée.
Dimensions critiques Identifier les dimensions qui doivent être acceptées après le placage.
Threads Désignation finale du filetage et état d'inspection.
Zones sans plaques d'immatriculation Marquez directement les limites de masquage sur le dessin.
Surfaces cosmétiques Identifier les surfaces visibles ou dont l'apparence est cruciale.
Test de corrosion Spécifiez l'essai uniquement lorsque le dessin ou le cahier des charges d'achat l'exige.
Camera d'inspection canalisation Machine à mesurer tridimensionnelle (MMT), calibres dimensionnels, calibres de filetage, épaisseur de revêtement ou autres enregistrements requis.

Avant d'envoyer votre demande de devis

Veuillez transmettre à VMT votre dessin, la nuance exacte du matériau, la quantité par lot ou annuelle, les spécifications de zingage et les dimensions admissibles après zingage. Si le dessin ne précise pas encore les tolérances de revêtement, de masquage ou d'état fini, nos ingénieurs pourront examiner ces éléments lors de l'analyse de fabricabilité (DFM) avant l'établissement du devis.

Vous avez besoin de pièces usinées CNC zinguées qui restent parfaitement compatibles après finition ?

Envoyez à VMT votre dessin, les informations relatives au matériau, la quantité, les tolérances critiques et les exigences de zingage. Nos ingénieurs examineront la faisabilité de l'usinage, les risques dimensionnels liés au zingage, les surfaces fonctionnelles et les exigences d'inspection avant d'établir un devis.

Suggestion connexe
Nous ecrire

Appelez-nous ou envoyez une demande à notre boîte e-mail, nous répondrons à vos doutes en fonction des exigences de vos clients et vous proposerons un devis immédiatement.

Télécharger des dessins 2D/3D

Téléchargez vos fichiers ou contactez inquiry@vimetal.com.cn pour obtenir un devis instantané (Veuillez joindre des dessins CAO 2D et des modèles CAO 3D dans n'importe quel format, y compris STEP, IGES, DWG, PDF, STL, ZIP, etc.).

Télécharger des fichiers (taille maximale du fichier : 20 Mo)
+86 15099911516
chargement