Comment choisir l'acier inoxydable pour les composants usinés CNC
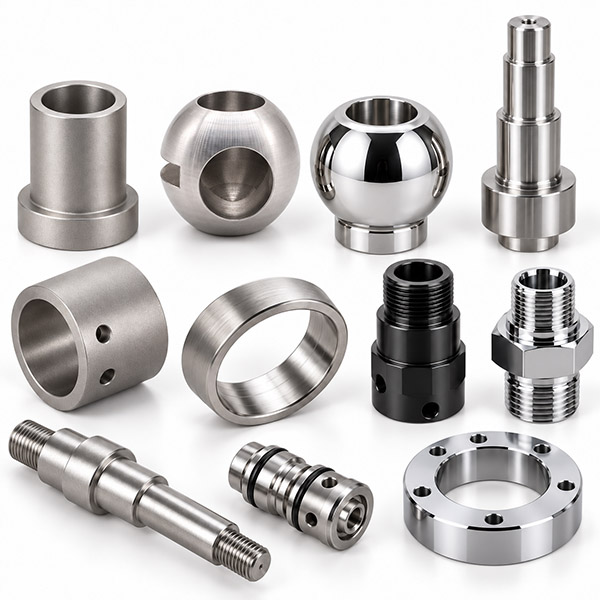
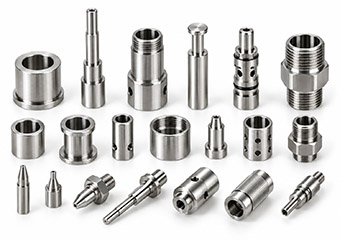
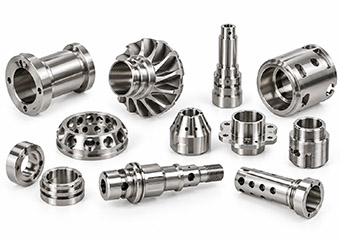
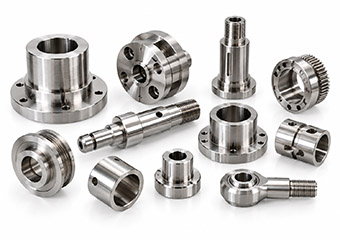
Le choix du matériau influe sur l'usinabilité, la résistance à la corrosion, la résistance mécanique, le comportement à l'usure et la qualité de la finition. L'acier inoxydable 303 peut convenir lorsque l'usinabilité est primordiale, tandis que les aciers 304, 316 ou 2205 seront plus appropriés lorsque l'environnement de service et la résistance à la corrosion sont des critères plus importants. La nuance exacte doit être déterminée en fonction de l'ajustement, de la résistance mécanique, de la finition et des conditions d'utilisation, et non pas uniquement en fonction de la dénomination du matériau.
Lire la page sur les solutions d'usinage CNC de l'acier inoxydable →
Caractéristiques de conception qui affectent le tournage de l'acier inoxydable
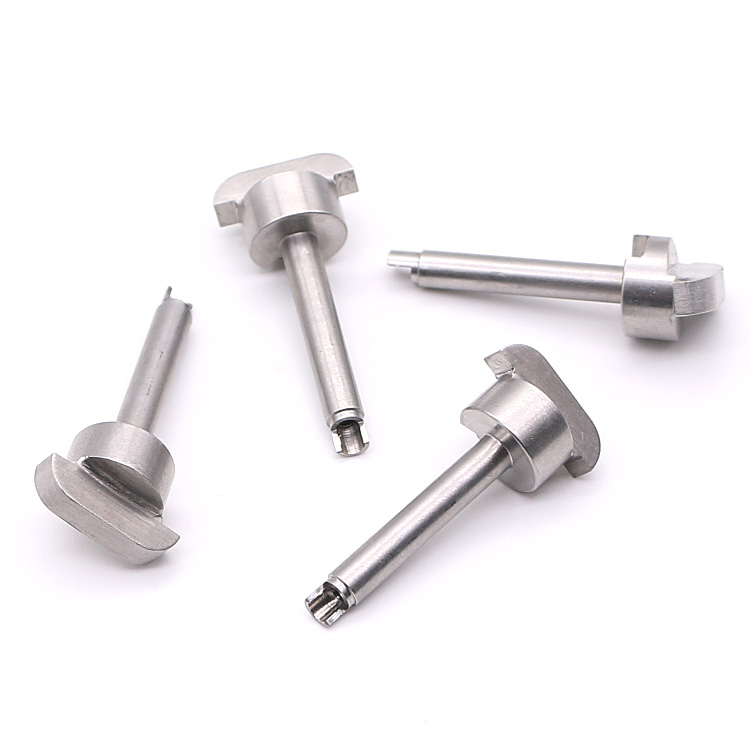
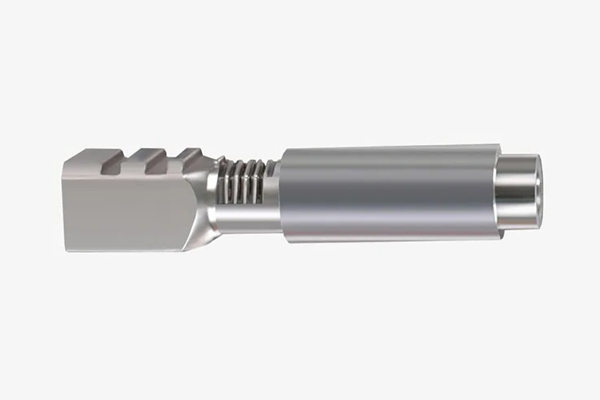
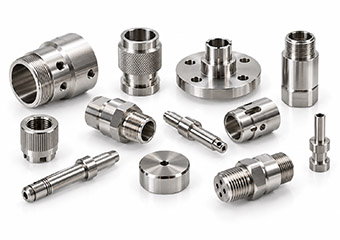
Le diamètre, la longueur, l'épaisseur des parois, les alésages profonds, les rainures étroites, les filetages, les trous transversaux et les usinages secondaires sont autant de caractéristiques qui influencent le processus de fabrication. Un composant devient plus exigeant lorsque plusieurs éléments de précision doivent partager une même référence ou conserver leurs relations après plusieurs opérations. Identifier ces relations en amont permet de concentrer l'usinage sur les dimensions qui influent réellement sur le fonctionnement.
En savoir plus sur l'usinage CNC de précision →
Pourquoi les exigences de finition doivent être définies avant l'usinage
Les filetages, les diamètres d'ajustement serré, les alésages, les faces d'étanchéité et l'aspect des surfaces peuvent être modifiés après électropolissage, placage, sablage ou autres procédés de finition. La communication des exigences de finition lors de la demande de devis permet d'évaluer les tolérances d'usinage, le masquage et les exigences de contrôle après finition avant le lancement de la production, réduisant ainsi les risques de retouches et d'assemblage ultérieurs.
Quels sont les facteurs qui influencent le coût des pièces usinées CNC en acier inoxydable ?
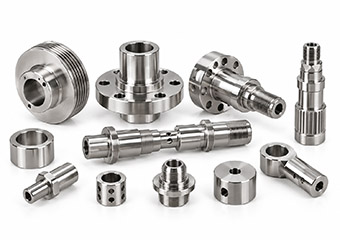
Le coût dépend de la qualité, de la taille de la matière première, de la géométrie, du temps d'usinage, du nombre d'opérations, des tolérances, du contrôle, de la finition et de la quantité. Les arbres longs, les manchons à parois minces, les filetages multiples, les alésages profonds, les opérations de tournage-fraisage ou un contrôle après finition poussé peuvent allonger le temps de fabrication, même pour des pièces de petite taille. Des priorités clairement définies permettent aux ingénieurs d'équilibrer fonctionnalité, précision et coût.
Consultez le guide des coûts des pièces usinées par tournage CNC →
Préparation d'une demande de devis pour des composants usinés CNC en acier inoxydable
Veuillez inclure la dernière révision du dessin, les spécifications du matériau, la quantité, la finition requise, les tolérances et les dimensions qui influent directement sur l'assemblage, l'étanchéité, le contact électrique, la régulation des fluides ou le mouvement. Fournies en amont, ces informations permettront aux ingénieurs d'évaluer l'ensemble du processus de fabrication et non seulement la forme extérieure du composant.
Comment concevoir des pièces en acier inoxydable pour le tournage CNC ?
Commencez par les éléments qui déterminent la fonction. Les diamètres, les épaulements, les alésages, les filetages, les rainures, les surfaces d'étanchéité et les zones d'accouplement doivent être dimensionnés à partir de références pertinentes. Appliquez des tolérances plus strictes là où elles influent sur les performances, plutôt que sur l'ensemble des éléments.
Comment choisir la qualité de l'acier inoxydable ?
L'acier inoxydable 303 peut s'avérer utile lorsque l'usinabilité est primordiale, tandis que les aciers 304 et 316 sont souvent privilégiés lorsque la résistance à la corrosion est plus importante. Les aciers trempables impliquent des considérations différentes en matière d'usinage, de traitement thermique et de finition.
Comment les pièces à parois minces peuvent-elles réduire la déformation ?
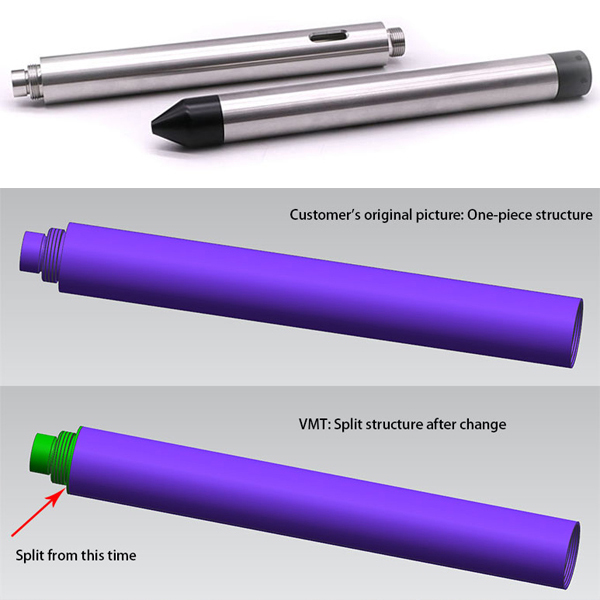
Les manchons fins et les pièces élancées sont sensibles à la force de serrage et à la pression de coupe. Un examen préalable permet de planifier le bridage, la séquence d'usinage, les conditions de coupe et les passes de finition avant le début de l'enlèvement de matière.
Quels sont les éléments à prendre en compte pour les filetages et les rainures ?
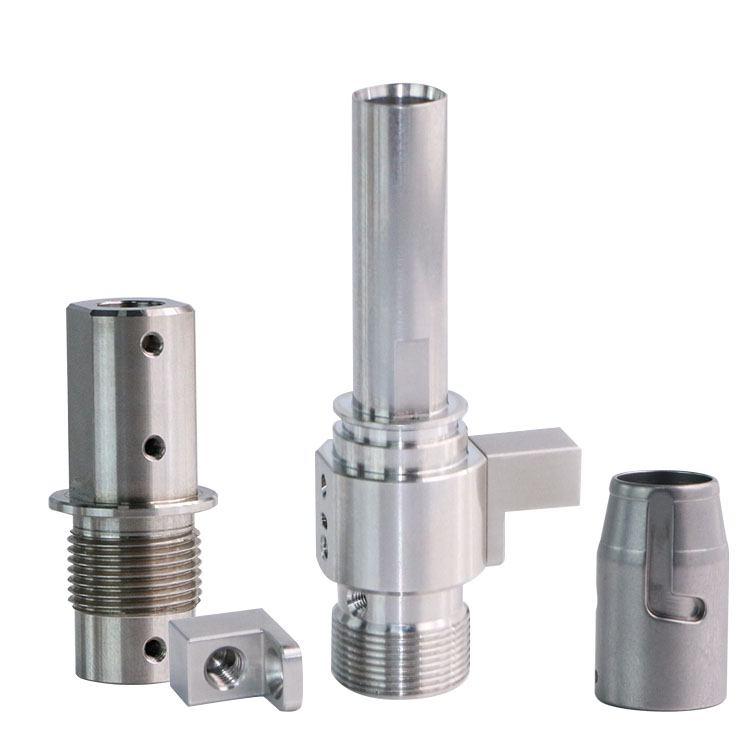
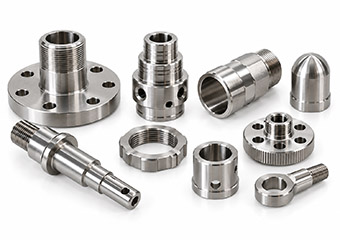
La profondeur, le dégagement de l'épaulement, l'épaisseur de la paroi, l'accès à l'outil, les composants d'accouplement, l'accumulation de revêtement et la méthode d'inspection peuvent tous influencer le fonctionnement du filetage ou de la rainure et l'assemblage final.
Quand faut-il planifier la finition de surface ?
L'étape de finition doit être envisagée avant l'usinage final. La passivation, l'électropolissage, la rectification, le polissage, le plaquage et le revêtement peuvent affecter l'état de surface et, dans certains cas, les dimensions finales.
Comment les dimensions critiques doivent-elles être inspectées ?
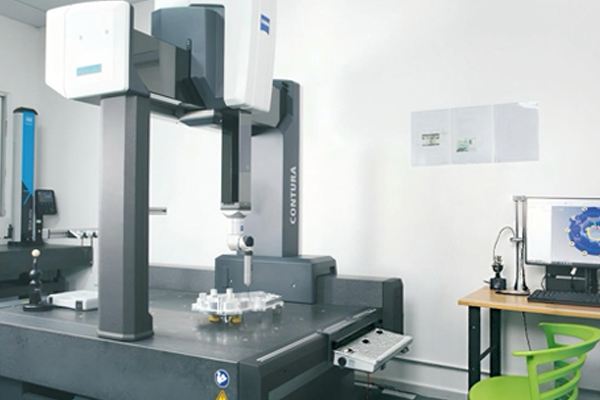
L'inspection doit se concentrer sur les éléments qui déterminent l'ajustement, l'étanchéité, la rotation, l'alignement, l'engagement du filetage ou l'assemblage. L'identification claire de ces dimensions sur le dessin permet d'établir un plan d'inspection plus efficace.
 +86 15099911516
 enquête@vimetal.com.cn





 Suggestion connexe