16 lat kompleksowa fabryka w Chinach produkująca niestandardowe części do obróbki CNC
Strona główna / Zasoby / Blog /

Cześć, nazywam się VMT Sam!
Mając 25-letnie doświadczenie w obróbce CNC, pomagamy klientom pokonać 10000 XNUMX złożonych wyzwań związanych z obróbką części, aby przyczynić się do lepszego życia dzięki inteligentnej produkcji. Skontaktuj się z nami
 726 | Opublikowano przez VMT w dniu 22 czerwca 2021 r.


Po piaskowaniu i utlenianiu aluminiowych części obrabianych CNC , na powierzchni pojawiają się jaglice i dziury, które poważnie wpływają na fakturę powierzchni produktu. Jest to częsty problem w branży, który ma ogromny wpływ na klientów, a także na ich marki i terminy dostaw!
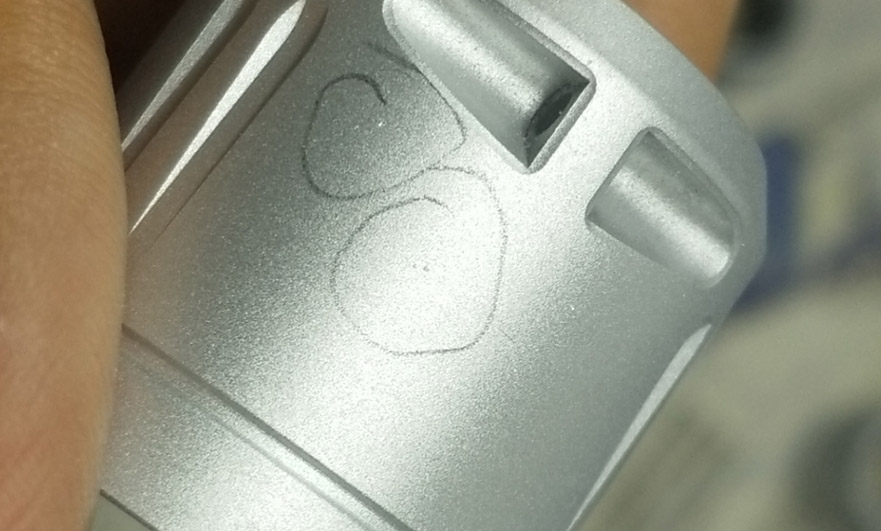
VMT to profesjonalna fabryka obróbki skrawaniem elementów aluminiowych na zamówienie, specjalizująca się w produkcji akcesoriów sprzętowych. W odpowiedzi na powyższe problemy, zwołaliśmy zespół inżynierów, aby przeanalizowali główne przyczyny i rozwiązania w następujący sposób:
Części aluminiowe obrabiane CNC są przetwarzane przez centrum obróbcze CNC. Podczas obróbki występują czynniki, które powodują jaglicę, takie jak materiały, płyny do cięcia, skrzynki obrotowe, środowisko przechowywania, kwas używany do czyszczenia w zakładach utleniania, wartości soli itp.
Narzędzie skrawające jest zazwyczaj wykonane z twardego stopu, który charakteryzuje się dużą prędkością, wysoką dokładnością frezowania gwintów CNC i wysoką wydajnością przetwarzania;
Materiał: Jeśli materiał jest odpowiedni, należy użyć nowego materiału, zgodnego ze standardami obróbki części aluminiowych. Nie możemy korzystać z usług dostawców, którzy dodają materiały z recyklingu, aby obniżyć koszty. Może to prowadzić do jaglicy. Dlatego tak ważny jest wybór dostawcy przy zakupie surowców. Staraj się wybierać dostawców długoterminowych, aby współpracować z dużymi producentami.
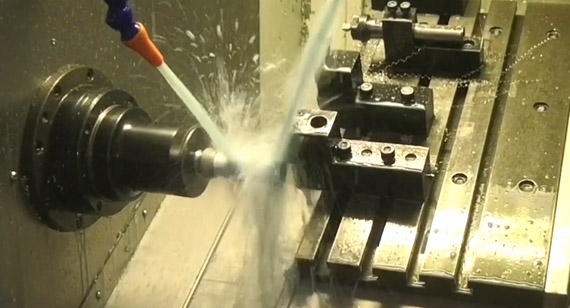
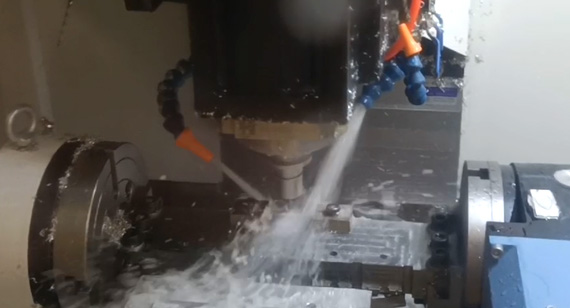
Płyn obróbkowy: Płyn obróbkowy zapewnia dobre odprowadzanie ciepła i smarowanie podczas obróbki. Ogólnie rzecz biorąc, płyny obróbkowe zawierają pewne składniki alkaliczne. Zdarza się, że ten składnik zawierający sól powoduje korozję powierzchni aluminium, powodując powstawanie wżerów. Dlatego płyn obróbkowy musi zawierać więcej wody, kontrolować wartość pH i chronić powierzchnię obrabianych elementów aluminiowych.
Skrzynka obrotowa: Ponieważ podczas procesu obróbki na powierzchni elementów aluminiowych pozostają pewne nieznane płyny, w tym pozostałości płynu obróbkowego, elementy, które nie były poddawane obróbce powierzchniowej przez długi czas, mogą powodować poważną korozję powierzchni i powstawanie wżerów piaskowych. Skrzynkę obrotową należy regularnie czyścić i aktualizować.
Odlew ciśnieniowy aluminium to odlew ciśnieniowy ze stopu aluminium. Podgrzane, ciekłe aluminium lub stop aluminium wlewa się do otworu wlotowego maszyny odlewniczej, gdzie odbywa się odlewanie ciśnieniowe, obróbka odlewanego aluminium lub obróbka mechaniczna części aluminiowych, wykonywanych w formie, co jest ogólnie nazywane odlewaniem ciśnieniowym aluminium. Dotyczy to na przykład odlewów ciśnieniowych z aluminium i elementów aluminiowych odlewanych ciśnieniowo.
Ponieważ stop aluminium ma dobrą płynność i plastyczność, odlewanie w maszynie do odlewania ciśnieniowego, odlewanie ciśnieniowe aluminium może obrabiać CNC różnorodne złożone kształty, co może zapewnić większą precyzję i powierzchnię. W dużym stopniu odlewy i metalowe aluminium lub stopy aluminium są duże, ale także oszczędzają energię elektryczną, materiały metalowe, oszczędzając koszty pracy; dlatego odlewy ciśnieniowe aluminium są szeroko stosowane w produkcji samochodów, produkcji silników spalinowych, produkcji motocykli, produkcji silników, produkcji pomp olejowych, produkcji maszyn przekładniowych, precyzyjnych instrumentów, krajobrazu ogrodowego, architektury elektrycznej, dekoracji architektonicznej i innych gałęziach przemysłu. Aluminium i stopy aluminium mają doskonałą przewodność cieplną, mały ciężar właściwy, wysoką przetwarzalność, kontrolowane te warunki w celu zapewnienia wysokiej jakości części do obróbki CNC stopów aluminium.
Problem z oczkiem piaskowym podczas obróbki CNC stopu aluminium, z następujących powodów:
1. Aby zapewnić jakość rafinacji i odgazowania stopu aluminium, należy wybrać dobry środek rafinujący, zmniejszyć zawartość gazu w wodzie aluminiowej, usunąć poziom cieczy i zapobiec przedostawaniu się gazu do formy gazowej.
2. Wybierz dobry środek oddzielający. Wybrany środek oddzielający nie powinien wytwarzać gazu podczas odlewania ciśnieniowego i mieć dobre właściwości oddzielające;
3. Upewnij się, że wylot formy jest płynny i niezablokowany, a także, że wylot jest płynny, aby zapewnić całkowite odprowadzenie gazu z formy; w szczególności kanał wylotowy musi być odblokowany, gdy płyn aluminiowy zostanie ostatecznie spolimeryzowany;
4. Dostosuj parametry odlewania ciśnieniowego. Prędkość napełniania nie powinna być zbyt duża, aby zapobiec napowietrzaniu.
5. Należy zwrócić uwagę na wykorzystanie chłodzenia przez wyciąganie rdzenia w projektowaniu obróbki skrawaniem części aluminiowych i projektowaniu form w celu zminimalizowania niedociągnięć wynikających z nadmiernej różnicy ścianek;
6. Formę i konstrukcję należy udoskonalić w miejscu, w którym często pojawiają się otwory powietrzne.
Podsumowując, w branży odlewnictwa ciśnieniowego, jeśli wdroży się sześć powyższych środków, można zmniejszyć wskaźnik odrzucania porów w produktach odlewanych ciśnieniowo ze stopów aluminium, zwiększając tym samym wskaźnik jakości produktów.
Zapraszamy wszystkich do wzięcia udziału w badaniu mającym na celu zwiększenie wydajności obróbki CNC aluminiowych części i zmniejszenie występowania jaglicy!


 +86 15099911516




 Przeczytaj więcej