16 lat kompleksowa fabryka w Chinach produkująca niestandardowe części do obróbki CNC
Strona główna / Zasoby / Blog /
Cześć, nazywam się VMT Sam!
Mając 25-letnie doświadczenie w obróbce CNC, pomagamy klientom pokonać 10000 XNUMX złożonych wyzwań związanych z obróbką części, aby przyczynić się do lepszego życia dzięki inteligentnej produkcji. Skontaktuj się z nami
 611 | Opublikowano przez VMT w dniu 29 lipca 2026 r. | Czas czytania: około 6 minut


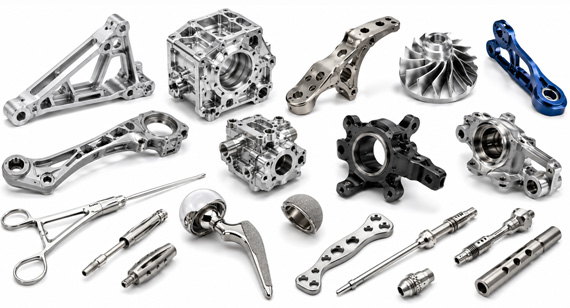
W świecie niestandardowej obróbki CNC , wybór obrabiarek odgrywa kluczową rolę w osiągnięciu precyzji, dokładności i wydajności. Niezależnie od tego, czy produkujesz złożone części dla przemysłu lotniczego , motoryzacyjnego czy medycznego , wybór odpowiedniego typu obrabiarki CNC jest kluczowy dla osiągnięcia celów produkcyjnych i utrzymania wysokich standardów jakości. Dzięki postępowi technologicznemu, obrabiarki CNC uległy zróżnicowaniu, oferując szereg funkcjonalności dla różnych zastosowań.
W tym szczegółowym przewodniku omówiono różne typy obrabiarek CNC, ich działanie, procesy i zastosowania, dzięki czemu dowiesz się, w jaki sposób każdy typ może przynieść korzyści Twoim projektom produkcyjnym.
Obrabiarka CNC to urządzenie wykorzystujące komputerowe sterowanie numeryczne (CNC) do automatycznego wykonywania zadań, takich jak cięcie, frezowanie, wiercenie i szlifowanie, z wysoką precyzją. Maszyny te są programowalne i mogą wytwarzać skomplikowane, precyzyjne części z metali, tworzyw sztucznych i innych materiałów. System CNC steruje ruchem narzędzi i przedmiotu obrabianego, przetwarzając instrukcje cyfrowe na operacje mechaniczne. Przed uruchomieniem maszyny oprogramowanie CAD tworzy projekt części, a oprogramowanie CAM konwertuje go na kod G odczytywany przez maszynę.
W usługach obróbki skrawaniem CNC , maszyny te służą do produkcji wszystkiego, od małych, skomplikowanych elementów po duże części przemysłowe. W przeciwieństwie do obrabiarek ręcznych, maszyny CNC wymagają minimalnej ingerencji człowieka, co zmniejsza margines błędu i zwiększa wydajność.
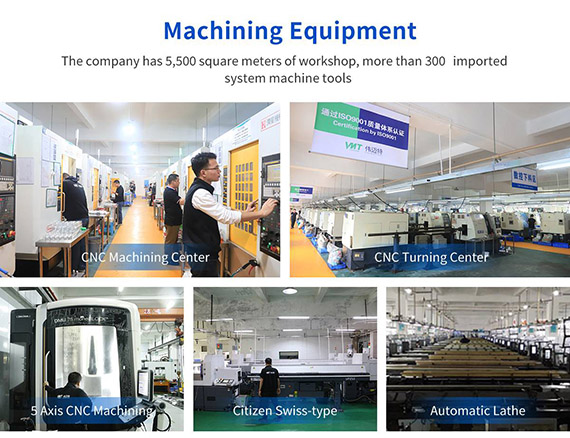
Maszyny CNC składają się z kilku podstawowych komponentów:
Dostępne są różne typy obrabiarek CNC, z których każda jest przeznaczona do konkretnych zadań produkcyjnych. Maszyny te różnią się pod względem operacji, procesów i zastosowań, co pozwala producentom wybrać najlepsze narzędzie w oparciu o ich potrzeby produkcyjne. Poniżej przedstawiamy najpopularniejsze obrabiarki CNC używane obecnie w fabrykach obróbki CNC.
1. Frezowanie obrabiarek CNC
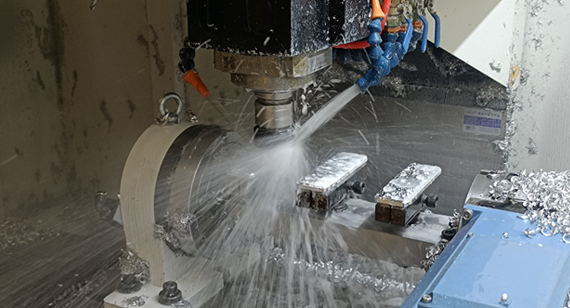
Frezarki CNC to jedne z najpopularniejszych narzędzi CNC. Wykorzystują one obrotowe narzędzia skrawające do usuwania materiału z obrabianego przedmiotu, nadając mu pożądany kształt. Frezarki mogą wykonywać wiele zadań, takich jak cięcie, wiercenie, gwintowanie i dłutowanie, co czyni je wszechstronnymi w wielu branżach.
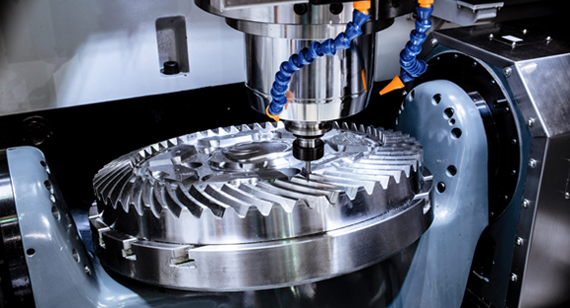
Frezarki CNC są stosowane w przemyśle motoryzacyjnym, lotniczym i elektronicznym do produkcji elementów, np. części silników, form i elementów mechanicznych.
Chociaż frezowanie CNC jest bardzo wydajne, ma jednak swoje ograniczenia pod względem rozmiaru, złożoności i kosztów.
1. Ograniczenia rozmiaru
Rozmiar stołu roboczego i zasięg narzędzia mogą ograniczać wymiary obrabianych części. Duże części mogą wymagać specjalistycznych maszyn lub ustawień.
2. Umiejętności operatora
Mimo że maszyny CNC są zautomatyzowane, do programowania, konserwacji i monitorowania procesu, zwłaszcza w przypadku skomplikowanych części, potrzebni są wykwalifikowani operatorzy.
3. Koszty
Zakup i utrzymanie wysokiej klasy frezarek CNC wiąże się z dużymi kosztami, przez co stanowią one znaczącą inwestycję dla małych i średnich producentów.
Koszt frezarek CNC może wahać się od 50,000 250,000 do XNUMX XNUMX dolarów w zależności od możliwości, rozmiaru i złożoności maszyny. Niestandardowe funkcje i zaawansowane specyfikacje mogą jeszcze bardziej zwiększyć koszt.
2. Tokarki CNC
Tokarki CNC są używane do operacji toczenia, w których narzędzie tnące przesuwa się wzdłuż powierzchni obracającego się przedmiotu obrabianego, aby usunąć materiał. Tokarki CNC są idealne do tworzenia symetrycznych części, takich jak wały, tuleje i elementy gwintowane.
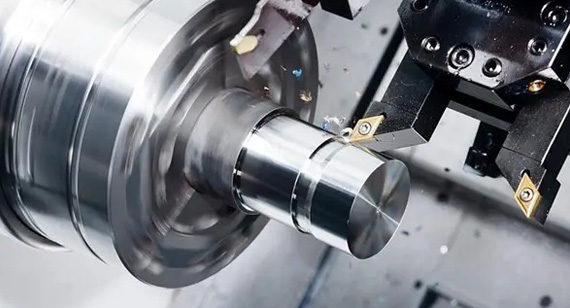
Tokarki CNC są powszechnie stosowane przy produkcji elementów cylindrycznych, takich jak śruby, nakrętki i inne elementy złączne, a także w przemyśle motoryzacyjnym i medycznym.
Tokarki CNC najlepiej nadają się do produkcji okrągłych części. Złożone geometrie mogą wymagać dodatkowych procesów obróbki lub maszyn hybrydowych, które łączą operacje toczenia i frezowania.
Tokarki CNC zazwyczaj kosztują od 40,000 150,000 do XNUMX XNUMX dolarów, w zależności od ich wydajności i złożoności komponentów, które mają wytwarzać.
3. Wiercenie obrabiarek CNC
Wiertarki CNC zostały zaprojektowane specjalnie do wiercenia otworów w obrabianym przedmiocie. Służą do takich zadań, jak wiercenie otworów, rozwiercanie i rozwiercanie, co czyni je niezbędnymi w przypadku części wymagających precyzyjnego wiercenia.
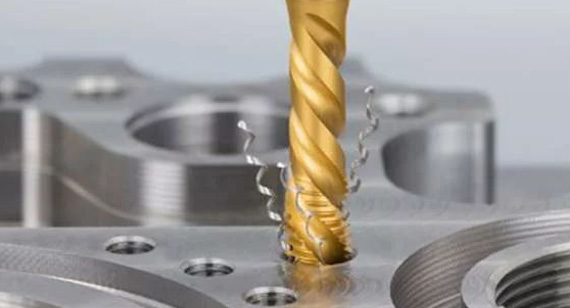
Wiertarki CNC są wykorzystywane w przemyśle elektronicznym (do wiercenia płytek PCB), lotniczym i motoryzacyjnym do produkcji części wymagających precyzyjnie rozmieszczonych otworów.
Zastosowanie wiertarek CNC ogranicza się do operacji wiercenia i nie nadaje się do bardziej złożonych zadań obróbkowych, przez co są mniej wszechstronne niż inne maszyny CNC.
Koszt wiertarek CNC jest różny i zazwyczaj mieści się w przedziale od 30,000 100,000 do XNUMX XNUMX dolarów, w zależności od możliwości maszyny i konkretnych zadań wiercenia.
4. Szlifowanie narzędzi maszynowych CNC
Szlifierki CNC wykorzystują tarczę ścierną do usuwania materiału z obrabianego przedmiotu, zapewniając precyzyjne wykończenie. Maszyny te są często wykorzystywane do precyzyjnego wykańczania i szlifowania powierzchni.
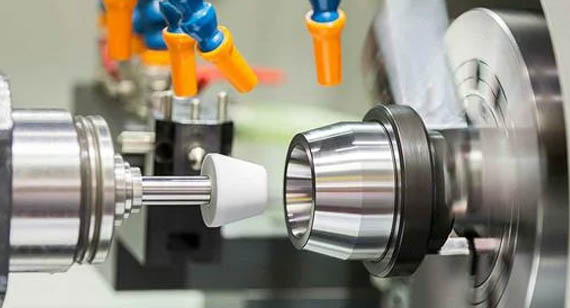
Szlifierki CNC są szeroko stosowane w produkcji narzędzi i matryc, produkcji motoryzacyjnej i produkcji sprzętu medycznego. Są idealne do uzyskiwania wysokiej precyzji i gładkich wykończeń powierzchni.
Szlifierki często są ograniczone do szlifowania powierzchni lub powierzchni walcowych i mogą wymagać wielu ustawień, aby osiągnąć złożone geometrie.
Szlifierki CNC są drogie ze względu na swoją precyzję i specjalistyczne zastosowania, a ich cena waha się od 100,000 500,000 do XNUMX XNUMX dolarów.
5. Maszyny CNC do cięcia laserowego
Wycinarki laserowe CNC wykorzystują wiązkę laserową o dużej mocy do cięcia materiałów takich jak metal, plastik czy drewno. Cięcie laserowe jest niezwykle precyzyjne i pozostawia gładkie krawędzie, co czyni je idealnym rozwiązaniem do skomplikowanych projektów.
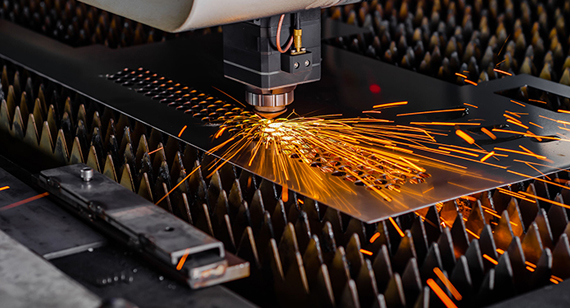
Cięcie laserowe jest powszechnie stosowane w przemyśle motoryzacyjnym, lotniczym i elektronicznym do tworzenia skomplikowanych kształtów i drobnych detali z blach i elementów z tworzyw sztucznych.
Cięcie laserowe może być ograniczone grubością materiału i ryzykiem odkształceń cieplnych, zwłaszcza w przypadku cięcia grubszych części metalowych (maksymalna grubość cięcia wynosi około 2.75 cala).
Urządzenia do cięcia laserowego są drogie, ich ceny wahają się od 100,000 500,000 do XNUMX XNUMX dolarów, w zależności od mocy lasera i materiałów, które można nimi obrabiać.
6. Maszyny CNC do cięcia plazmowego
Maszyny do cięcia plazmowego CNC wykorzystują wysokotemperaturowy łuk plazmowy do cięcia materiałów przewodzących, takich jak stal, aluminium i miedź. Cięcie plazmowe jest szybsze i tańsze niż cięcie laserowe, ale może powodować powstawanie bardziej szorstkich krawędzi.
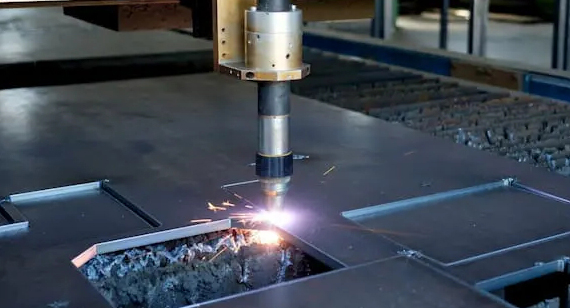
Cięcie plazmowe jest powszechnie stosowane w przemyśle wytwórczym, stoczniowym i warsztatach naprawczych samochodów do cięcia dużych płyt metalowych i elementów.
Cięcie plazmowe jest skuteczną metodą w wielu zastosowaniach, jednak ma pewne ograniczenia dotyczące grubości materiału i strefy wpływu ciepła.
1. Tworzywo
Cięcie plazmowe najlepiej sprawdza się w przypadku materiałów przewodzących, takich jak metale. Nie nadaje się do materiałów niemetalowych, takich jak drewno lub tworzywa sztuczne.
2. Strefa wpływu ciepła
Ciepło wytwarzane podczas cięcia plazmowego może powodować odkształcenia materiału lub chropowatość krawędzi, szczególnie w przypadku cieńszych arkuszy.
Ceny maszyn CNC do cięcia plazmowego wahają się od 30,000 150,000 do XNUMX XNUMX dolarów, w zależności od mocy cięcia i możliwości maszyny.
7. Maszyny CNC do cięcia strumieniem wody
Maszyny CNC do cięcia strumieniem wody wykorzystują strumień wody pod wysokim ciśnieniem zmieszany z cząsteczkami ściernymi, aby przecinać szeroką gamę materiałów, w tym metal, kamień, szkło i materiały kompozytowe.
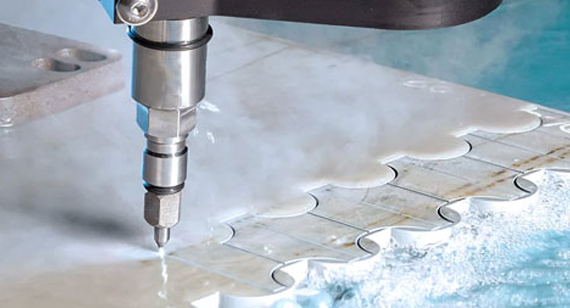
Cięcie strumieniem wody doskonale sprawdza się w zastosowaniach, w których problemem są odkształcenia cieplne, np. w przemyśle lotniczym i motoryzacyjnym, a także w cięciu materiałów kruchych lub wrażliwych na ciepło, np. szkła i ceramiki.
Cięcie strumieniem wody może być wolniejsze niż inne metody cięcia, takie jak cięcie laserowe lub plazmowe, a jego konfiguracja może być bardziej złożona.
Maszyny CNC do cięcia strumieniem wody mogą kosztować od 100,000 500,000 do XNUMX XNUMX dolarów, w zależności od ich ciśnienia znamionowego, rozmiaru i możliwości.
8. Maszyny CNC do obróbki elektroerozyjnej (EDM)
Obróbka elektroerozyjna (EDM) to unikalna technologia CNC, która wykorzystuje iskry elektryczne do erozji materiału z przedmiotu obrabianego. EDM służy do tworzenia złożonych geometrii i precyzyjnych wnęk, często w twardych materiałach, takich jak stal i tytan.
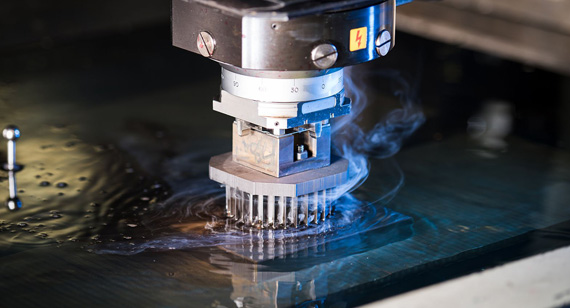
Obróbka elektroerozyjna jest powszechnie stosowana w produkcji matryc, narzędzi i zastosowaniach lotniczych, gdzie precyzja ma kluczowe znaczenie.
1. Ograniczenia materiałowe
Obróbka elektroerozyjna jest skuteczna wyłącznie w przypadku materiałów przewodzących prąd elektryczny, co ogranicza jej wszechstronność.
2. Niska prędkość cięcia
W porównaniu z innymi metodami obróbki elektroerozyjnej obróbka elektroerozyjna jest procesem powolnym, przez co nie nadaje się do produkcji wielkoseryjnej.
Ceny maszyn EDM wahają się od 50,000 300,000 do XNUMX XNUMX dolarów, w zależności od ich precyzji i możliwości.
9. Maszyny grawerujące CNC
Grawerki CNC służą do tworzenia skomplikowanych wzorów, logotypów lub tekstu na powierzchniach. Maszyny te są powszechnie stosowane w takich branżach jak jubilerstwo, produkcja szyldów i grawerowanie tabliczek znamionowych.
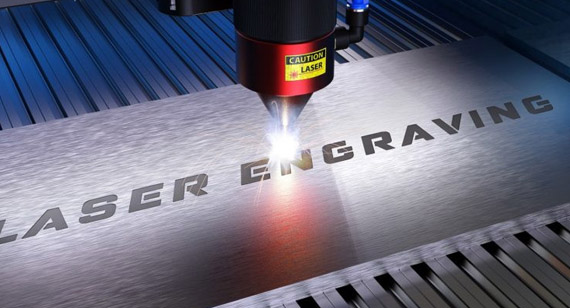
Maszyny grawerujące CNC są wykorzystywane do precyzyjnej obróbki w branżach, w których wymagane są niestandardowe lub dekoracyjne wykończenia, np. w elektronice i jubilerstwie.
Głębokość cięcia tych maszyn jest ograniczona i nie nadają się one do ciężkiej obróbki lub przecinania grubych materiałów.
Maszyny grawerujące CNC są na ogół bardziej przystępne cenowo, ich ceny mieszczą się w przedziale od 10,000 50,000 do XNUMX XNUMX dolarów.
10. Szwajcarskie maszyny CNC
Szwajcarskie maszyny CNC, zwane również tokarkami typu szwajcarskiego lub tokarkami z przesuwnym wrzeciennikiem, podają pręt przez tuleję prowadzącą, dzięki czemu narzędzie skrawające pracuje w odległości kilku milimetrów od punktu podparcia. Ponieważ pręt jest podparty bezpośrednio w miejscu cięcia, ugięcie długich i smukłych elementów pozostaje niewielkie, a narzędzia napędzane umożliwiają toczenie, wiercenie i frezowanie w jednym ciągłym cyklu.
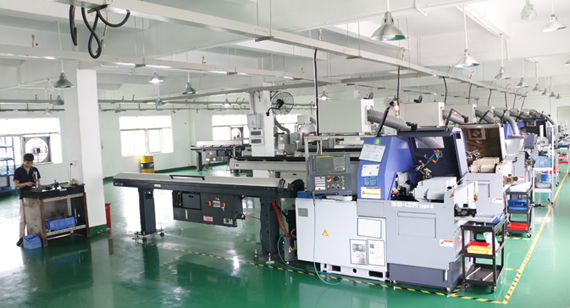
Szwajcarska obróbka CNC jest szeroko stosowana w zastosowaniach medycznych, takich jak śruby kostne i łączniki dentystyczne, a także w elementach zegarków, pinach złączy, korpusach czujników i złączkach hydraulicznych. Nadaje się do obróbki części o małej średnicy i ścisłej kontroli średnicy, które są wymagane w dużych ilościach.
Głównym ograniczeniem jest średnica pręta – większość maszyn pracuje z prętami o średnicy do 32 mm, a niektóre nawet do 42 mm. Proces wymaga również prętów, a nie półfabrykatów, a jego przygotowanie zajmuje więcej czasu niż w przypadku standardowej tokarki, dlatego krótkie serie i duże detale lepiej umieścić gdzie indziej.
Ceny szwajcarskich maszyn CNC wahają się od 80 000 do 400 000 dolarów, w zależności od liczby osi, pakietu narzędzi roboczych i zamontowania wrzeciona przechwytującego.
Maszyny CNC są klasyfikowane na podstawie liczby osi, których używają do kontrolowania ruchu narzędzia tnącego lub przedmiotu obrabianego. Liczba osi określa złożoność kształtów, które można wytworzyć.
2-osiowe maszyny CNC
Podstawowe maszyny CNC z dwiema osiami (X i Y), wykorzystywane głównie do cięcia powierzchni płaskich, wiercenia, grawerowania i wydajnej obróbki złożonej. Niektóre konfiguracje posiadają podwójne wrzeciona i dwie osie narzędzi, co pozwala na jednoczesne wykonywanie dwóch operacji na jednej maszynie.
3-osiowe maszyny CNC
3-osiowa maszyna CNC to precyzyjne, zautomatyzowane urządzenie, które działa w trzech kierunkach: od przodu do tyłu, od lewej do prawej oraz w górę i w dół, czyli wzdłuż osi X, Y i Z. Obrabiany przedmiot pozostaje nieruchomy, podczas gdy obracający się frez porusza się wzdłuż tych trzech osi, usuwając nadmiar materiału.
Ten układ obejmuje trójwymiarowe frezowanie powierzchni, wiercenie i gwintowanie. Uchwyty samochodowe, komponenty urządzeń medycznych, obudowy urządzeń elektronicznych i elementy form są powszechnie obrabiane na maszynach 3-osiowych.
4-osiowe maszyny CNC
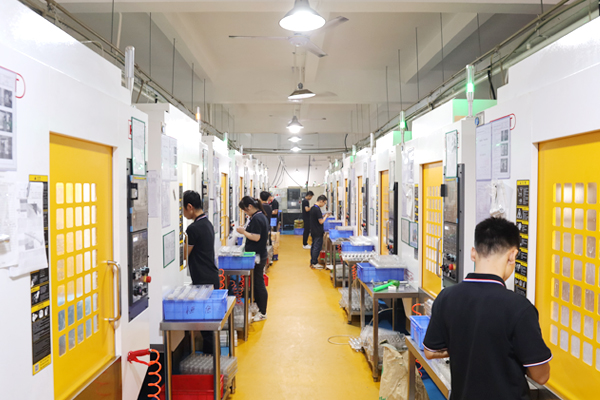
Maszyna 4-osiowa posiada dodatkową oś obrotową, umożliwiającą obróbkę elementów cylindrycznych lub kątowych. Czwarta oś, oś A, obraca uchwyt i obrabiany przedmiot, umożliwiając obróbkę wielu powierzchni lub całej powierzchni cylindrycznej w jednym ustawieniu. W porównaniu z maszyną 3-osiową, zwiększa ona zarówno wydajność, jak i dokładność obróbki elementów o złożonej geometrii.
5-osiowe maszyny CNC
5-osiowe maszyny CNC utrzymują osie X, Y i Z wraz z osią obrotową A, a następnie dodają oś B lub C, aby osiągnąć liczbę pięciu osi. Dzięki wspólnemu ruchowi tych osi, narzędzie lub przedmiot obrabiany mogą zmieniać orientację w dowolnym momencie cyklu, co eliminuje konieczność wielokrotnego mocowania, co byłoby konieczne w przypadku obróbki 3-osiowej.
Wirniki, tarcze i łopatki lotnicze o złożonych zakrzywionych powierzchniach, precyzyjne implanty medyczne i precyzyjne komponenty urządzeń medycznych są obrabiane w ten sposób. Pojedyncza konfiguracja obejmuje wiele powierzchni, zapewnia większą dokładność kształtu na zakrzywionych powierzchniach i skraca cały cykl.
7-osiowe maszyny CNC
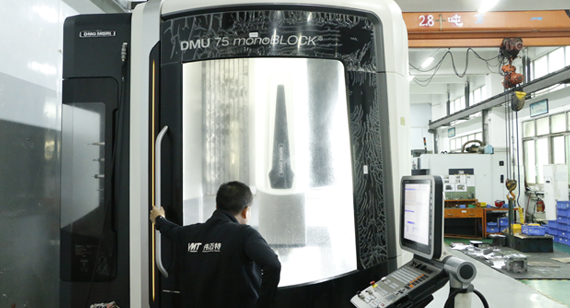
Maszyna 7-osiowa łączy trzy tradycyjne osie X, Y i Z z trzema osiami A, B i C, które obracają się wokół przedmiotu obrabianego, oraz dodatkową osią, która obraca samo ramię robota. Ta dodatkowa swoboda sprawia, że maszyna jest znacznie bardziej elastyczna i umożliwia obróbkę geometrii niedostępnych dla urządzeń o niższej osi. Dlatego maszyny 7-osiowe są szeroko stosowane w przemyśle lotniczym, medycznym i obronnym, gdzie części są niezwykle złożone.
9-osiowe maszyny CNC
Maszyna 9-osiowa składa się z 5-osiowej jednostki frezującej i 4-osiowej tokarki pracujących w tej samej obudowie. Głowica frezarska wycina elementy wewnętrzne, geometrię wewnętrzną i złożone kształty, podczas gdy strona tocząca wykańcza powierzchnie zewnętrzne do wymaganego poziomu wykończenia. Jedna maszyna zamyka zatem część, która w przeciwnym razie wymagałaby obróbki przez dwa działy.
12-osiowe maszyny CNC
Maszyna 12-osiowa jest wyposażona w dwie głowice tnące, z których każda porusza się wzdłuż osi X, Y, Z, A, B i C. Jest to obecnie największa liczba osi w produkcji. Druga głowica podwaja liczbę skrawań dostępnych w cyklu, co zwiększa prędkość wyjściową przy jednoczesnym zachowaniu dokładności całego elementu.
Ścieżkę ruchu narzędzia skrawającego w maszynie CNC można również podzielić na różne typy:
Kontrola punktów
Maszyny CNC ze sterowaniem punktowym przesuwają narzędzie do precyzyjnego punktu przed wykonaniem jakichkolwiek operacji cięcia. Idealne do wiercenia i dziurkowania.
Sterowanie liniowe
Maszyny sterowane liniowo prowadzą narzędzie wzdłuż linii prostej, co jest przydatne przy operacjach cięcia i frezowania.
Kontrola konturu
Kontrola konturu pozwala na obróbkę skomplikowanych, zakrzywionych powierzchni poprzez ciągłą regulację położenia narzędzia skrawającego.
Maszyny CNC wykorzystują systemy serwo do sterowania ruchem i położeniem swoich komponentów. W zależności od wymaganego poziomu precyzji stosuje się różne rodzaje systemów serwo.
System sterowania w pętli otwartej
System z otwartą pętlą nie korzysta ze sprzężenia zwrotnego w celu regulacji położenia narzędzia, przez co jest mniej precyzyjny, ale bardziej przystępny cenowo.
System sterowania w pętli półzamkniętej
Układ półzamknięty wykorzystuje pewne sprzężenie zwrotne w celu zwiększenia dokładności, ale nie jest tak precyzyjny jak układ całkowicie zamknięty.
System sterowania w pętli zamkniętej
Systemy zamknięte wykorzystują ciągłe sprzężenie zwrotne, aby dostosowywać położenie narzędzia w czasie rzeczywistym, gwarantując najwyższy poziom precyzji i kontroli.
Nie musisz posiadać maszyny, aby podjąć dobrą decyzję o zaopatrzeniu. Ważne jest, aby wiedzieć, na której maszynie trafi Twoja część, gdy rysunek trafi na halę produkcyjną, ponieważ ten wybór określa tolerancję, której możesz się spodziewać, czas realizacji i cenę.
Części proste i płaskie
Płyty, wsporniki, pokrywy i obudowy z elementami na jednej lub dwóch powierzchniach są frezowane w 3-osiach. Obrabiany przedmiot jest mocowany raz, a frez dociera do całości od góry, dzięki czemu czas montażu jest krótki, a cena jednostkowa pozostaje niska.
Części cylindryczne i gwintowane
Wały, tuleje, sworznie i korpusy gwintowane trafiają na tokarkę CNC. Gdy część jest mała, smukła i potrzebna w dużych ilościach, trafia ona na maszynę szwajcarską, gdzie tuleja prowadząca podtrzymuje pręt bezpośrednio w miejscu cięcia i utrzymuje stałą średnicę na długich odcinkach.
Złożona geometria i powierzchnie swobodne
Wirniki, profile łopatek, głębokie, kątowe kieszenie i kontury organiczne wymagają obróbki 5-osiowej. Narzędzie dociera do każdej powierzchni pod odpowiednim kątem bez konieczności ponownego zaciskania, co eliminuje błąd kształtu spowodowany wielokrotnymi ustawieniami.
Głębokie wnęki i ostre narożniki wewnętrzne
Gdy promień naroża wewnętrznego jest mniejszy niż promień frezu, który może do niego dotrzeć, lub gdy wnęka jest zbyt głęboka, aby obrobić ją bez drgań, element jest przenoszony do obróbki elektroerozyjnej. Proces jest wolniejszy i kosztuje więcej za godzinę, a często jest to niezbędna droga do uzyskania odpowiedniej geometrii.
Niektóre materiały są miękkie, ale inne mogą być wytrzymałe lub twarde. Kształty części, które chcesz uzyskać, mogą być proste lub skomplikowane, na co również wpływają materiały. Fabryka obrabia części na odpowiednich maszynach CNC, kompatybilnych z Twoimi materiałami. Poniżej znajduje się kilka przykładów:
| Materiał | Typowa trasa | Czemu |
|---|---|---|
| Aluminium 6061, 7075 | Frezowanie 3- lub 5-osiowe z dużą prędkością | Miękkie i swobodne cięcie, dzięki czemu wysoka prędkość wrzeciona i szybkie posuwy się opłacają |
| Tytan klasy 5 | Sztywne frezowanie 5-osiowe z chłodziwem wysokociśnieniowym | Niska przewodność cieplna obciąża krawędź tnącą, dlatego sztywność ma większe znaczenie niż prędkość |
| Stal nierdzewna 316 | Toczenie lub frezowanie CNC przy zmniejszonych prędkościach | Utwardzanie przez obróbkę cieplną wymaga stałego obciążenia wiórami |
| Mosiądz C36000 | Toczenie CNC lub obróbka szwajcarska | Łatwe cięcie i trzymanie drobnych detali, co ułatwia montaż złączy i okuć |
| Tworzywa konstrukcyjne (PEEK, POM, PTFE) | Frezowanie lub toczenie ostrymi, niepowlekanymi narzędziami | Niska temperatura topnienia, dzięki czemu kontrola temperatury decyduje o wykończeniu |
| Stal narzędziowa hartowana, węglik spiekany | EDM lub szlifowanie | Zbyt twarde dla konwencjonalnych frezów, a przewodność elektryczna jest odpowiednia do obróbki elektroerozyjnej |
Wymagania dotyczące tolerancji i wykończenia powierzchni
Standardowe frezowanie i toczenie zapewnia dokładność obróbki na poziomie około ±0.05 mm z wykończeniem bliskim Ra 1.6 µm, co pozwala na uzyskanie większości prac przemysłowych. Jeśli rysunek wymaga dokładności ±0.005 mm w otworze, płaskości powierzchni uszczelniającej lub wykończenia poniżej Ra 0.4 µm, element wymaga szlifowania po obróbce.
Tło
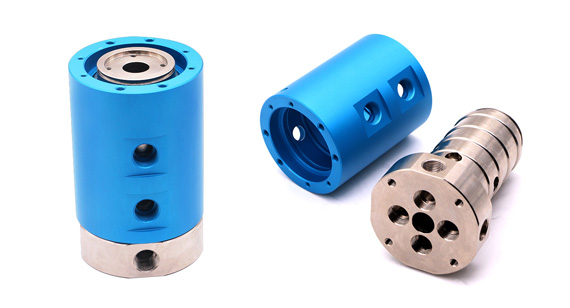
Do naszej fabryki przybył europejski klient z branży hydraulicznej z cylindrycznym korpusem ze stali nierdzewnej 316 o średnicy 42 mm i długości 180 mm, z otworem stopniowanym, gwintem zewnętrznym i sześcioma otworami gwintowanymi M6 rozmieszczonymi na dwóch powierzchniach. Jego poprzedni dostawca dostarczył partię 300 sztuk, w której otwór odbiegał od okrągłego o 0.06 mm, a kilka otworów gwintowanych znajdowało się poza ich rzeczywistym położeniem, przez co części nie były szczelne podczas montażu.
Co odkrył nasz zespół inżynierów
Poprzednia trasa dzieliła zadanie na trzy maszyny. Część była toczona, przenoszona do frezarki w celu wykonania otworów poprzecznych, a następnie wracała do drugiej powierzchni. Każde przeniesienie ponownie odwoływało część do innego punktu odniesienia, więc błąd położenia nakładał się z każdym ruchem. Zniekształcenie otworu wynikało z nacisku zacisku przyłożonego do cienkiej ścianki po zakończeniu obróbki średnicy zewnętrznej.
Co zmieniliśmy
Przenieśliśmy część na centrum tokarsko-frezarskie i zamknęliśmy ją w dwóch operacjach zamiast czterech. Toczenie, wiercenie i frezowanie gwintów odbywały się od tego samego punktu odniesienia, co wyeliminowało efekt przeróbki spowodowany ponownym mocowaniem. W przypadku cienkich ścianek, otwór wykańczaliśmy przed średnicą zewnętrzną, a nie po niej, więc obciążenie zaciskowe działało na całą grubość elementu. Miękkie szczęki, precyzyjnie dopasowane do profilu zewnętrznego, zastąpiły standardowe szczęki uchwytu, rozprowadzając siłę zacisku na całym obwodzie.
Wynik
Okrągłość otworu utrzymana w granicach 0.012 mm, a prawidłowa pozycja wszystkich sześciu otworów gwintowanych zmierzona z dokładnością do 0.05 mm, zweryfikowana na współrzędnościowej maszynie pomiarowej (CMM) zgodnie z rysunkiem klienta. Złom z 300-elementowego zamówienia powtórnego wyniósł 3 sztuki. Dwuetapowa procedura skróciła również czas cyklu o 35% w porównaniu z poprzednim procesem czteroetapowym, a klient przekazał nam kolejną partię po pierwszej dostawie.
Różnorodność dostępnych obrabiarek CNC pozwala producentom wybrać najlepsze narzędzie do swoich konkretnych potrzeb, niezależnie od tego, czy wymagają precyzyjnego frezowania, toczenia z dużą prędkością, czy też złożonej obróbki wieloosiowej. Zrozumienie działania, procesu i zastosowania tych maszyn jest kluczem do wyboru właściwego sprzętu do Twojego projektu.
W VMT oferujemy szeroki zakres usług obróbki skrawaniem CNC , od prototypów CNC po produkcję wielkoseryjną dla różnych branż. Nasze doświadczenie w zakresie obróbki skrawaniem CNC na zamówienie gwarantuje najwyższą jakość części do Państwa konkretnych zastosowań. Zapraszamy do kontaktu i przesłania rysunków! [Rysunki 2D (pliki PDF), rysunki 3D (pliki IGS/STP/STEP)]
Prześlij swoje rysunki, materiały, wymagania dotyczące tolerancji, wykończenie powierzchni, ilość i szczegóły zastosowania. VMT przeanalizuje geometrię i zaleci odpowiednią maszynę CNC, metodę obróbki oraz praktyczną wycenę.
Wszystkie informacje i przesłane pliki są bezpieczne i poufne.
1 Powiedz nam, czego potrzebujesz
2 Uzyskaj rozwiązanie i wycenę
3 Zatwierdź produkcję
Adres e-mail: inquiry@vimetal.com.cn
P: Czy maszyny CNC wieloosiowe oznaczają frezarki CNC?
Nie. Maszyna wieloosiowa to dowolne urządzenie CNC z czterema lub więcej osiami sterowanymi jednocześnie, co obejmuje centra tokarsko-frezarskie, tokarki CNC z napędzanymi narzędziami, tokarki szwajcarskie oraz szlifierki i frezarki.
P: Czym jest automatyczna zmieniarka narzędzi CNC?
Automatyczna zmieniarka narzędzi (ATC) to urządzenie montowane na maszynie CNC, które umożliwia wymianę narzędzi skrawających bez ingerencji operatora, co skraca czas przygotowania detali wymagających kilku operacji. Jest to raczej osprzęt niż typ maszyny, co zwiększa koszty i złożoność programowania.
P: Czy drukarka 3D jest obrabiarką CNC?
Nie. Druk 3D to proces addytywny, który polega na tworzeniu elementu warstwa po warstwie, natomiast obróbka CNC to proces subtraktywny, który polega na usuwaniu materiału za pomocą narzędzia skrawającego. Te dwa procesy są często łączone w prototypowaniu, ale nie należą do tej samej kategorii urządzeń.
P: Jaki typ maszyny CNC jest używany do konturów krzywych płaskich i przestrzennych?
Obrabiarki CNC z kontrolą konturów radzą sobie z tym zadaniem, ponieważ system sterowania stale koordynuje dwie lub więcej osi wzdłuż ścieżki. Krzywe płaskie są frezowane 3-osiowo, natomiast krzywe przestrzenne i powierzchnie o dowolnym kształcie wymagają obróbki 5-osiowej, aby utrzymać narzędzie pod odpowiednim kątem.
P: Dlaczego maszyny CNC są tak drogie?
Maszyny CNC są drogie ze względu na ich precyzję, skomplikowane komponenty, funkcje automatyzacji i koszt wysokiej jakości materiałów.
P: Jaki jest koszt godziny obróbki CNC?
Koszt godziny obróbki CNC może wynosić od 50 do 150 dolarów, w zależności od typu maszyny, materiału i stopnia skomplikowania części.
P: Ile jest typów narzędzi CNC?
Istnieje wiele rodzajów narzędzi CNC, w tym narzędzia tnące, wiertła, tarcze szlifierskie i końcówki grawerskie, z których każde jest przeznaczone do konkretnego procesu obróbki.
Informacje techniczne i porady produkcyjne udostępniane na stronie internetowej VMT mają charakter wyłącznie ogólny. Chociaż dokładamy wszelkich starań, VMT nie gwarantuje, że wymienione procesy, tolerancje lub właściwości materiałów mają zastosowanie do każdego konkretnego projektu. Polegając na tych informacjach, robisz to wyłącznie na własne ryzyko. Obowiązkiem kupującego jest dostarczenie ostatecznych specyfikacji technicznych dla każdego zamówienia produkcyjnego. Ostateczne specyfikacje i warunki świadczenia usług będą podlegać formalnej umowie lub ofercie potwierdzonej przez obie strony.


 +86 15099911516



 Przeczytaj więcej