16 lat kompleksowa fabryka w Chinach produkująca niestandardowe części do obróbki CNC
Strona główna / Zasoby / Blog /

Cześć, nazywam się VMT Sam!
Mając 25-letnie doświadczenie w obróbce CNC, pomagamy klientom pokonać 10000 XNUMX złożonych wyzwań związanych z obróbką części, aby przyczynić się do lepszego życia dzięki inteligentnej produkcji. Skontaktuj się z nami
 722 | Opublikowano przez VMT w dniu 13 | Czas czytania: około 2025 minut


W świecie nowoczesnej produkcji spawanie jest kluczowym procesem łączenia metali. Jednak w przypadku produkcji wielkoseryjnej z precyzją i szybkością, spawanie punktowe wyłania się jako jedna z najskuteczniejszych metod. Ale czym jest spawanie punktowe i dlaczego jest tak ważne w różnych branżach? W tym artykule zagłębimy się w podstawy spawania punktowego, jego cel i dlaczego jest ono integralną częścią wielu zastosowań obróbki CNC.
Spawanie punktowe to proces, w którym ciepło generowane przez opór elektryczny łączy ze sobą dwie blachy w określonym punkcie. W przeciwieństwie do tradycyjnych metod spawania, które polegają na otwartym płomieniu, spawanie punktowe koncentruje się na wytwarzaniu lokalnego ciepła, co czyni je idealnym do szybkiego i skutecznego łączenia cienkich blach. Podczas procesu prąd elektryczny przepływa przez metalowe elementy obrabiane, generując ciepło w punktach styku, w których metal jest ze sobą łączony.
W obróbce CNC , spawanie punktowe jest często stosowane do precyzyjnego łączenia mniejszych elementów lub blach, zapewniając trwałość bez konieczności stosowania dodatkowych elementów złącznych. Jest to jedna z najbardziej ekonomicznych i niezawodnych metod stosowanych w branżach takich jak produkcja samochodów, elektronika i obróbka blach.
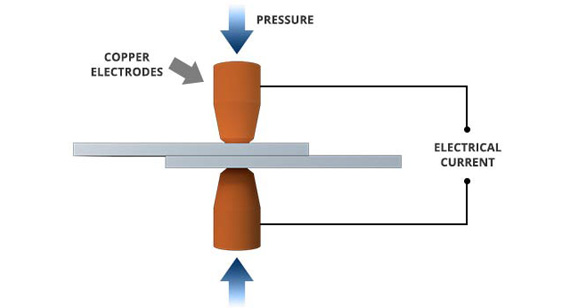
Spawanie punktowe działa na zasadzie oporu wobec prądu elektrycznego. Gdy dwa kawałki metalu są zaciskane pomiędzy miedzianymi elektrodami, przez obrabiane przedmioty przepływa prąd elektryczny. Opór metalu wytwarza ciepło w punktach, w których stykają się arkusze metalu, topiąc warstwy powierzchniowe i tworząc spoinę.
Proces zgrzewania punktowego zazwyczaj obejmuje kilka etapów:
Precyzyjne zastosowanie ciepła i ciśnienia pozwala na uzyskanie połączenia o dużej wytrzymałości bez konieczności stosowania wypełniaczy lub dodatkowych materiałów.
Zgrzewanie punktowe spełnia kilka ważnych celów w produkcji i wytwarzaniu:
Spawanie punktowe jest podstawowym procesem w nowoczesnej produkcji, oferującym szereg zalet, które czynią je niezbędnym w szerokim zakresie zastosowań, od produkcji motoryzacyjnej po montaż elektroniki. Zrozumienie znaczenia spawania punktowego może pomóc firmom i producentom poprawić wydajność produkcji, jakość i opłacalność.
1. Utrzymuje komponenty na miejscu w przygotowaniu do łączenia
Jednym z głównych powodów, dla których spawanie punktowe jest tak kluczowe, jest jego zdolność do bezpiecznego utrzymywania metalowych elementów na miejscu podczas procesu produkcyjnego. To precyzyjne pozycjonowanie eliminuje potrzebę stosowania uchwytów zaciskowych, co pomaga usprawnić produkcję i skrócić czas konfiguracji. Niezależnie od tego, czy chodzi o przemysł motoryzacyjny, czy lotniczy, spawanie punktowe zapewnia, że arkusze metalu i części są idealnie wyrównane przed końcowym procesem spawania, zapewniając mocne, jednolite połączenia.
2. Zapewnia prawidłowe wyrównanie elementów
W przypadku wielu zastosowań przemysłowych wyrównanie komponentów ma kluczowe znaczenie dla zapewnienia funkcjonalności i integralności produktu końcowego. Spawanie punktowe zapewnia wydajne rozwiązanie poprzez utrzymywanie części na miejscu i utrzymywanie wymaganej szczeliny między nimi. Zapewnia to idealne wyrównanie komponentów przed procesem spawania, zapobiegając niewspółosiowości, która mogłaby prowadzić do słabych połączeń lub awarii produktu.
3. Poprawia funkcjonalność opraw lub całkowicie eliminuje potrzebę ich stosowania
W wielu procesach produkcyjnych wymagane są niestandardowe mocowania, aby utrzymać komponenty na miejscu. Jednak spawanie punktowe może często całkowicie wyeliminować potrzebę tych mocowań. Dzięki stosowaniu spawów punktowych do tymczasowego mocowania komponentów proces staje się szybszy, prostszy i bardziej opłacalny. Zmniejsza to potrzebę kosztownych projektów mocowań i sprawia, że cały proces produkcyjny jest bardziej elastyczny.
4. Pomaga kontrolować odkształcenia podczas końcowego spawania
Podczas spawania elementów nadmierne ciepło może powodować odkształcenia. Spawanie punktowe pozwala producentom kontrolować ilość ciepła dostarczanego do połączenia, zmniejszając ryzyko odkształcenia lub nieprawidłowego ustawienia podczas końcowego spawania. Poprzez zastosowanie zlokalizowanego ciepła i ciśnienia spawanie punktowe minimalizuje potencjalne odkształcenia termiczne, zapewniając zachowanie pierwotnego kształtu części.
5. Zapewnia wytrzymałość mechaniczną komponentów
Spawanie punktowe odgrywa również kluczową rolę w zapewnieniu wytrzymałości mechanicznej komponentów, szczególnie w zastosowaniach, w których części będą poddawane ruchowi lub naprężeniom. Lokalne ciepło i ciśnienie stosowane w procesie spawania punktowego tworzą mocne, trwałe połączenie, które może wytrzymać znaczne obciążenia. Dzięki temu spawanie punktowe jest idealne do zastosowań w przemyśle motoryzacyjnym, lotniczym i budowlanym, gdzie wytrzymałość i trwałość mają kluczowe znaczenie.
6. Opłacalność i szybkość
Spawanie punktowe jest znane ze swojej szybkości i wydajności, co czyni je opłacalnym rozwiązaniem dla produkcji wielkoseryjnej. W przeciwieństwie do tradycyjnych metod spawania, spawanie punktowe można wykonać w ciągu kilku sekund, co zmniejsza koszty pracy i sprzętu. Jego szybkość jest szczególnie korzystna w branżach, w których czas ma kluczowe znaczenie, a części muszą być spawane szybko bez poświęcania wytrzymałości lub jakości.
7. Uniwersalność w różnych materiałach
Spawanie punktowe jest kompatybilne z szeroką gamą materiałów, w tym stalą miękką, stalą nierdzewną, aluminium i innymi metalami powszechnie stosowanymi w zastosowaniach przemysłowych. Ta wszechstronność pozwala producentom stosować spawanie punktowe w szerokiej gamie produktów, od nadwozi samochodowych po obudowy urządzeń elektronicznych. Możliwość pracy z różnymi materiałami rozszerza potencjalne zastosowania spawania punktowego w różnych branżach.
Podsumowując, spawanie punktowe jest niezbędne, ponieważ oferuje niezawodny, szybki i wydajny sposób łączenia elementów metalowych. Jego zdolność do utrzymywania elementów na miejscu, utrzymywania prawidłowego wyrównania, kontrolowania odkształceń i zapewniania wytrzymałości mechanicznej sprawia, że jest to krytyczny proces dla wielu branż. Prawidłowo stosowane spawanie punktowe poprawia zarówno jakość, jak i wydajność operacji produkcyjnych, ostatecznie poprawiając wydajność produktu i obniżając koszty produkcji.
Spawanie punktowe to wszechstronny proces łączenia, który może obsługiwać szeroką gamę materiałów. Możliwość spawania punktowego różnych metali zależy od ich przewodności cieplnej, grubości i ogólnej spawalności. Poniżej przedstawiono niektóre z najczęściej używanych materiałów w spawaniu punktowym, z których każdy oferuje unikalne zalety dla różnych branż i zastosowań.
1 Stal
Stal jest jednym z najczęściej stosowanych materiałów w spawaniu punktowym ze względu na stosunkowo niską przewodność cieplną, co ułatwia tworzenie mocnego, niezawodnego spoiny. W szczególności stal miękka jest bardzo odpowiednia do spawania punktowego, ponieważ może tolerować lokalne ciepło generowane podczas procesu bez nadmiernych odkształceń. Stal jest szeroko stosowana w produkcji samochodów, budownictwie i ciężkich maszynach, gdzie wytrzymałość i trwałość są najważniejsze.
2. Stal nierdzewna
Stal nierdzewna to kolejny popularny materiał do spawania punktowego, chociaż wymaga bardziej starannej kontroli parametrów spawania ze względu na wyższą przewodność cieplną i zmienne składy stopów. Stal nierdzewna jest wysoce odporna na korozję i ma wysoką wytrzymałość na rozciąganie, co czyni ją doskonałym wyborem dla branż, w których zarówno wytrzymałość, jak i odporność na korozję są krytyczne.
3. Aluminium
Aluminium stanowi wyjątkowe wyzwanie dla spawania punktowego ze względu na wysoką przewodność cieplną i tendencję do tworzenia tlenków na powierzchni. Jednak gdy spawanie punktowe jest wykonywane prawidłowo, aluminium może wytwarzać mocne, czyste połączenia. Spawanie punktowe aluminium wymaga większego wkładu ciepła i precyzyjnej kontroli, aby uniknąć problemów, takich jak przepalenia lub niespójne spoiny.
4. Żeliwo
Żeliwo można spawać punktowo, ale jest to trudniejsze niż stal lub stal nierdzewna ze względu na kruchość i wysoką zawartość węgla. Należy zachować szczególną ostrożność, aby kontrolować ciepło podczas procesu spawania, aby zapobiec pęknięciom lub nadmiernym odkształceniom. Żeliwo jest często używane w zastosowaniach wymagających dobrej odporności na zużycie, takich jak bloki silników lub elementy ciężkich maszyn.
5. Miedź
Miedź jest materiałem o wysokiej przewodności, co oznacza, że bardzo szybko rozprasza ciepło. Chociaż można ją spawać punktowo, wymaga ona wyższego prądu spawania i bardziej precyzyjnej kontroli, aby zapewnić, że spoina jest mocna i czysta. Zdolność miedzi do odporności na korozję i jej doskonała przewodność elektryczna sprawiają, że idealnie nadaje się do zastosowań elektrycznych i elektronicznych.
6. Mosiądz
Mosiądz, stop miedzi i cynku, to kolejny materiał, który można spawać punktowo, chociaż również stwarza wyzwania ze względu na niską temperaturę topnienia i wysoką przewodność. Mosiądz jest często używany w zastosowaniach, w których wymagana jest równowaga między wytrzymałością, odpornością na korozję i wyglądem estetycznym. Jest również łatwiejszy do spawania niż czysta miedź ze względu na nieco niższą przewodność.
7. Tytan
Tytan to bardzo wytrzymały, lekki materiał, który jest często używany w przemyśle lotniczym, medycznym i wysokowydajnym. Jest bardzo odporny na korozję, ale może być trudny do spawania punktowego ze względu na niską przewodność cieplną i tworzenie się kruchych faz podczas spawania. Podczas spawania tytanu konieczne są specjalistyczne techniki i staranna kontrola wprowadzanego ciepła.
8. Stopy magnezu
Stopy magnezu są lekkie i oferują doskonały stosunek wytrzymałości do masy, co czyni je idealnymi do zastosowań w przemyśle motoryzacyjnym i lotniczym. Jednak stopy magnezu są trudniejsze do spawania punktowego ze względu na niższą temperaturę topnienia i tendencję do reagowania z tlenem podczas spawania, co może powodować wady, takie jak porowatość. Spawanie punktowe stopów magnezu wymaga wysokiej temperatury i starannej kontroli, aby zapewnić wysokiej jakości spoiny.
Podsumowując, spawanie punktowe można stosować do różnych materiałów, z których każdy ma swój własny zestaw wyzwań i korzyści. Wybór materiału zależy od konkretnych wymagań zastosowania, takich jak wytrzymałość, odporność na korozję i przewodność cieplna. Poprzez zrozumienie właściwości każdego materiału producenci mogą zoptymalizować proces spawania punktowego, aby uzyskać najlepsze rezultaty.
Spawanie punktowe to precyzyjny proces, a parametry muszą być dostosowywane w zależności od grubości spawanych materiałów. Prawidłowa równowaga między prądem spawania, rozmiarem elektrody, techniką i wprowadzanym ciepłem jest niezbędna do zapewnienia wysokiej jakości spoin, zwłaszcza podczas pracy z różnymi grubościami materiałów. Poniżej przyjrzymy się, w jaki sposób te czynniki wpływają na proces spawania punktowego dla różnych grubości materiałów.
1. Prąd spawania
Prąd spawania lub ilość prądu elektrycznego używanego w procesie spawania punktowego odgrywa kluczową rolę w określaniu rozmiaru i jakości spoiny. W przypadku cieńszych materiałów zazwyczaj wystarczający jest niższy prąd spawania, ponieważ do utworzenia spoiny potrzeba mniej ciepła. Jednak w przypadku grubszych materiałów wymagane są wyższe prądy spawania, aby wytworzyć wystarczająco dużo ciepła, aby przeniknąć przez materiał i uzyskać mocną spoinę.
2. Rozmiar elektrody
Rozmiar elektrod używanych w spawaniu punktowym jest bezpośrednio związany z grubością materiału. Większe elektrody mają większą powierzchnię, co pozwala na lepsze rozprowadzanie ciepła, co jest szczególnie korzystne podczas spawania grubszych materiałów. Z kolei mniejsze elektrody są używane do cieńszych materiałów, aby koncentrować ciepło na styku spoiny.
3. Technika spawania
Technika spawania, w tym czas i ciśnienie stosowane podczas procesu spawania punktowego, muszą być dostosowane w zależności od grubości materiału. Grubsze materiały zazwyczaj wymagają dłuższego czasu spawania, aby ciepło mogło wniknąć głęboko i utworzyć solidne połączenie. W przypadku cieńszych materiałów czas spawania musi być krótszy, aby uniknąć nadmiernego gromadzenia się ciepła i zapobiec przepaleniu.
4. Dopływ ciepła
Dopływ ciepła odnosi się do ilości energii cieplnej dostarczanej do materiału podczas procesu spawania, która jest kombinacją prądu spawania, czasu spawania i ciśnienia. Dopływ ciepła jest szczególnie krytyczny w przypadku materiałów o różnej grubości, ponieważ niewłaściwy dopływ ciepła może prowadzić do niepożądanych rezultatów, takich jak niepełne stopienie, przepalenie lub słabe spoiny.
Podsumowując, grubość materiału jest kluczowym czynnikiem w określaniu właściwych parametrów spawania punktowego. Zrozumienie, w jaki sposób prąd spawania, rozmiar elektrody, technika spawania i wprowadzane ciepło wpływają na proces, pozwala producentom dostosować swoje podejście i zapewnić wysokiej jakości, trwałe spoiny. Poprzez odpowiednie dostosowanie tych zmiennych proces spawania punktowego można zoptymalizować dla materiałów o różnej grubości, co prowadzi do mocniejszych i bardziej niezawodnych spoin.
Spawanie punktowe to wszechstronny proces łączenia, który wykorzystuje ciepło i ciśnienie, aby stworzyć silne połączenie między dwoma lub większą liczbą elementów obrabianych. Podczas gdy najczęstszą formą spawania punktowego jest standardowe spawanie punktowe, istnieje kilka wyspecjalizowanych typów technik spawania punktowego zaprojektowanych tak, aby spełniać różne wymagania aplikacji. Każdy typ ma swoje unikalne cechy, zalety i zastosowania w różnych branżach. Poniżej przedstawiono różne typy technik spawania punktowego:
1. Standardowe zgrzewanie punktowe
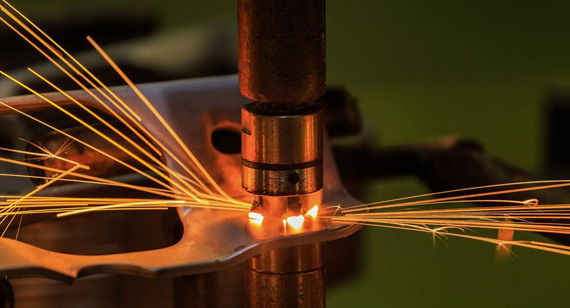
Standardowe spawanie punktowe jest najpowszechniej stosowaną formą spawania punktowego, szczególnie do łączenia cienkich arkuszy metalu. W tym procesie dwie elektrody wywierają nacisk i przepuszczają prąd przez obrabiane przedmioty w miejscu, w którym się stykają. Ciepło generowane przez opór elektryczny w punkcie styku powoduje, że metale topią się i łączą ze sobą.
2. Spawanie punktowe mostu
Spawanie punktowe mostkowe jest odmianą standardowej metody spawania punktowego, stosowanej specjalnie do łączenia grubszych materiałów lub materiałów o nieregularnych kształtach. W spawaniu punktowym mostkowym elementy obrabiane są łączone poprzez utworzenie „mostu” ze stopionego metalu między dwiema częściami. Ta metoda pomaga stworzyć mocniejsze połączenie między materiałami, których nie można skutecznie zespawać standardowym spawaniem punktowym.
3. Spawanie punktowe
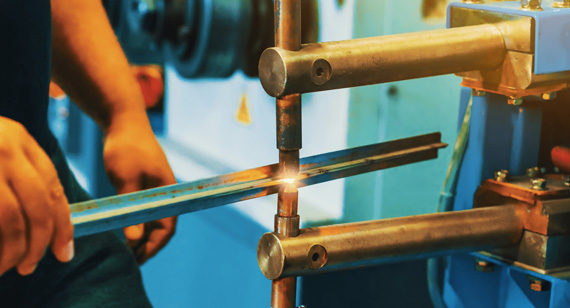
Spawanie punktowe to rodzaj spawania punktowego, w którym elementy obrabiane są podgrzewane do wyższej temperatury niż w przypadku standardowego spawania punktowego. Proces obejmuje podgrzewanie metalu do stanu stopionego w określonych punktach, co zwiększa wytrzymałość i trwałość połączenia.
4. Klej termiczny
Spawanie termiczne, znane również jako spawanie termiczne, łączy ciepło i klej termoplastyczny w celu łączenia materiałów. Ta metoda wykorzystuje klej termoplastyczny do łączenia części, który następnie jest topiony przez ciepło stosowane podczas procesu spawania. Ten rodzaj spawania zapewnia dodatkową warstwę wytrzymałości wiązania i jest często stosowany do łączenia różnych materiałów.
5. Wiązanie termiczne
Spajanie termiczne to technika spawania bez fuzji, która polega na podgrzaniu dwóch materiałów do temperatury, w której można je połączyć ze sobą poprzez zastosowanie nacisku. W przeciwieństwie do tradycyjnego spawania materiały nie topią się całkowicie; zamiast tego zmiękczają się i łączą na styku.
6. Wiązanie ultradźwiękowe
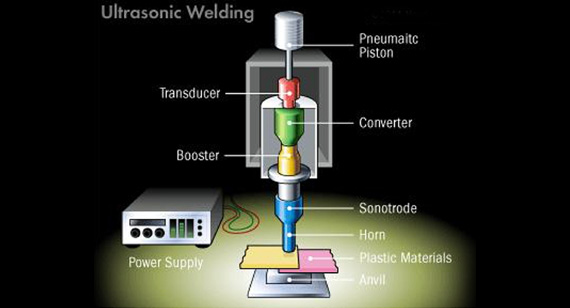
Wiązanie ultradźwiękowe wykorzystuje drgania ultradźwiękowe o wysokiej częstotliwości, aby wytworzyć ciepło i stworzyć wiązanie między materiałami. Energia ultradźwiękowa jest skupiona w punkcie, w którym materiały są łączone, powodując ich stopienie i połączenie pod wpływem ciśnienia. Proces ten jest szybki i precyzyjny, zwykle stosowany do łączenia cienkich lub delikatnych materiałów.
Wniosek
Wybór typu zgrzewania punktowego zależy od łączonych materiałów, wymaganej wytrzymałości spoiny i konkretnych potrzeb aplikacji. Standardowe zgrzewanie punktowe jest szeroko stosowane w zastosowaniach ogólnych, podczas gdy inne metody, takie jak zgrzewanie punktowe mostkowe, zgrzewanie punktowe na gorąco, klejenie termiczne, łączenie termiczne i łączenie ultradźwiękowe, zaspokajają bardziej wyspecjalizowane wymagania. Każda z tych technik przynosi swoje unikalne korzyści, pozwalając producentom wybrać najbardziej odpowiedni proces w celu uzyskania pożądanej jakości i wytrzymałości spoiny.
Jeśli chcesz dowiedzieć się, w jaki sposób te techniki mogą być zastosowane w odniesieniu do Twoich konkretnych potrzeb, konsultacja z dostawcą usług obróbki CNC może pomóc Ci wybrać najlepsze opcje dla Twojego projektu.
Spawanie punktowe to wszechstronny proces, ale jego skuteczność zależy od rodzaju wymaganego spoiny i używanego materiału. Istnieją cztery podstawowe formy spawania punktowego, z których każda została zaprojektowana tak, aby sprostać konkretnym potrzebom w procesie produkcji i montażu. Zrozumienie tych czterech form spawania punktowego i tego, kiedy je stosować, może pomóc zoptymalizować jakość spoin i zapewnić wydajną produkcję.
1. Spawanie punktowe kwadratowe
Spawanie punktowe kwadratowe jest najczęstszą formą spawania punktowego i odnosi się do procesu, w którym elektrody są umieszczane prostopadle do powierzchni obrabianych elementów. Spoiny utworzone w ten sposób mają kształt kwadratowy lub lekko prostokątny. Spawanie punktowe kwadratowe jest zwykle stosowane do płaskich, arkuszowych materiałów, które są łatwe do wyrównania.
2. Zgrzewanie punktowe pionowe
Pionowe spawanie punktowe polega na spawaniu elementów obrabianych w orientacji pionowej. Proces pozostaje podobny do spawania punktowego kwadratowego, ale położenie materiału zmienia się na płaszczyznę pionową. Ta metoda jest zwykle stosowana w sytuacjach, gdy części nie są łatwo dostępne do spawania poziomego lub gdy orientacja elementów obrabianych naturalnie wymaga pionowego wyrównania.
3. Spawanie punktowe pod kątem prostym
Spawanie punktowe pod kątem prostym jest stosowane, gdy materiały do spawania są ustawione pod kątem 90 stopni względem siebie. W tej formie elektrody są przykładane do obu elementów obrabianych w punkcie, w którym spotykają się pod kątem prostym. Ta metoda umożliwia tworzenie mocnych spoin na połączeniach elementów, które są często stosowane w ramach konstrukcyjnych lub innych zastosowaniach, w których części spotykają się w narożniku.
4. Spawanie punktowe narożników pod kątem prostym
Spawanie punktowe narożników pod kątem prostym to specjalistyczna forma spawania punktowego stosowana podczas łączenia dwóch części w narożniku, gdzie obie części znajdują się pod kątem 90 stopni względem siebie. Elektrody są umieszczane w połączeniu narożnym, a w tym miejscu stosuje się nacisk, aby utworzyć spoinę. Ta technika zapewnia, że dwa elementy są bezpiecznie połączone w narożniku, w którym się spotykają.
Wniosek
Cztery formy spawanie punktowe — spawanie punktowe kwadratowe, spawanie punktowe pionowe, spawanie punktowe pod kątem prostym i spawanie punktowe narożników pod kątem prostym — każde z nich oferuje określone korzyści w zależności od materiałów, kształtu i orientacji spawanych części. Niezależnie od tego, czy pracujesz z płaskimi arkuszami metalu, złożonymi złączami kątowymi czy pionowymi zespołami, zrozumienie różnych typów spawania punktowego może pomóc zapewnić jakość, wytrzymałość i wydajność spoin.
Wybór odpowiedniego rodzaju spawania punktowego ma kluczowe znaczenie dla poprawy jakości produktu i zapewnienia trwałości spoin. Jeśli szukasz bardziej szczegółowych wskazówek lub potrzebujesz usług spawania punktowego dla niestandardowego projektu, rozważ skontaktowanie się z dostawcą usług obróbki CNC, który może zaoferować odpowiednią wiedzę specjalistyczną i wsparcie dla Twoich potrzeb.
Spawanie punktowe jest szeroko stosowaną techniką w takich branżach jak motoryzacja, produkcja i lotnictwo ze względu na szybkość, wydajność i opłacalność. Jednak, jak każda metoda spawania, ma zarówno swoje zalety, jak i ograniczenia. Zrozumienie mocnych i słabych stron spawania punktowego jest niezbędne do określenia, kiedy i jak używać go w różnych zastosowaniach.
Zalety zgrzewania punktowego
Szybkość i wydajność
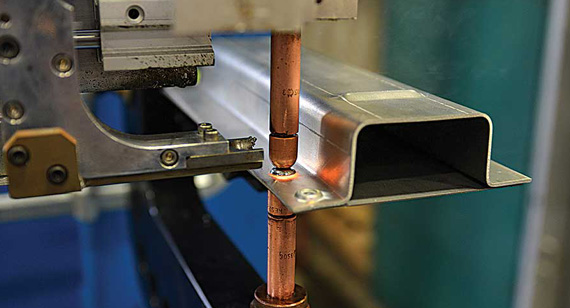
Spawanie punktowe to szybki proces, co czyni go idealnym dla linii produkcyjnych o dużej objętości. Możliwość spawania dwóch części w ciągu kilku sekund zwiększa wydajność produkcji masowej, zwłaszcza gdy komponenty są wykonane z blachy lub innych cienkich materiałów. Na przykład spawanie punktowe jest często stosowane w produkcji samochodów do łączenia paneli nadwozia w ciągu kilku sekund.
Opłacalne
Ponieważ spawanie punktowe wymaga minimalnej ilości materiałów eksploatacyjnych — takich jak materiały wypełniające lub gazy osłonowe — jest to opłacalna metoda dla wielu branż. Ponadto jej szybkość zmniejsza koszty pracy i ogólne wydatki operacyjne, co czyni ją jedną z najbardziej przyjaznych dla budżetu metod spawania.
Brak konieczności stosowania materiałów wypełniających
W przeciwieństwie do innych procesów spawania, spawanie punktowe nie wymaga dodatkowych materiałów wypełniających. Dwa elementy obrabiane są łączone poprzez zastosowanie ciepła i ciśnienia, co powoduje powstanie lokalnego obszaru stopionego, który po schłodzeniu tworzy silne połączenie. Eliminuje to potrzebę stosowania drutów, prętów lub innych materiałów eksploatacyjnych, co zmniejsza ogólne koszty materiałów.
Mocne, trwałe połączenia
Spawanie punktowe tworzy solidne połączenie dzięki skoncentrowanemu ciepłu przyłożonemu do powierzchni styku elementów obrabianych. Ciśnienie przyłożone podczas procesu spawania pomaga utworzyć solidne połączenie, oferując wytrzymałość mechaniczną porównywalną z innymi metodami spawania. Spawanie punktowe jest szczególnie skuteczne w łączeniu cienkich blach, dlatego jest powszechnie stosowane w takich branżach jak motoryzacja i elektronika.
Wysoka precyzja
Spawanie punktowe zapewnia precyzyjną kontrolę nad obszarem spawania, co pomaga tworzyć spójne i jednolite spoiny. Możliwość kontrolowania rozmiaru bryłki spoiny umożliwia dokładne, powtarzalne wyniki w warunkach dużej objętości. Ta precyzja sprawia, że spawanie punktowe jest idealne do zastosowań, w których jakość spoiny ma pierwszorzędne znaczenie.
Minimalne zniekształcenia
Lokalne ciepło i szybkie chłodzenie, nieodłączne w procesie spawania punktowego, oznaczają mniejsze odkształcenia cieplne w porównaniu z innymi metodami spawania. W rezultacie spawanie punktowe jest idealne do cienkich materiałów lub komponentów, które mogłyby zostać uszkodzone przez nadmierne ciepło lub odkształcenie.
Wady zgrzewania punktowego
Ograniczone do cienkich materiałów
Jednym z głównych ograniczeń spawania punktowego jest to, że jest ono skuteczne jedynie w przypadku łączenia cienkich arkuszy materiału, zazwyczaj nie grubszych niż 1/8 cala. Coraz trudniej jest zastosować wystarczającą ilość ciepła i ciśnienia do grubszych materiałów, co może obniżyć jakość spoiny lub spowodować niepełne wiązanie.
Przygotowanie powierzchni ma kluczowe znaczenie
Aby spawanie punktowe zakończyło się sukcesem, materiały muszą mieć czyste, wolne od tlenków powierzchnie. Zanieczyszczenia, takie jak rdza, smar lub farba, mogą zakłócać proces i powodować słabe spoiny lub brak połączenia. Dlatego też odpowiednie przygotowanie powierzchni jest niezbędne do uzyskania wysokiej jakości spoin punktowych.
Ograniczone do nakładających się połączeń
Spawanie punktowe działa najlepiej, gdy materiały są umieszczone w układzie zachodzącym na siebie. To ograniczenie utrudnia łączenie części, które naturalnie nie pasują do tej konfiguracji, takich jak nie zachodzące na siebie krawędzie lub rogi, chyba że zostaną wprowadzone konkretne zmiany w technice spawania.
Zużycie i konserwacja elektrod
Elektrody stosowane w spawaniu punktowym ulegają zużyciu z czasem z powodu wysokiej temperatury i ciśnienia stosowanego w trakcie procesu. To zużycie może spowodować pogorszenie jakości spoin, co prowadzi do konieczności regularnej konserwacji lub wymiany elektrod, co zwiększa koszty i przestoje w produkcji.
Trudno spawać różne materiały
Spawanie punktowe sprawdza się dobrze przy łączeniu materiałów o podobnej grubości i składzie. Jednak spawanie różnych metali lub materiałów o różnym przewodnictwie cieplnym (takich jak aluminium i stal) może być problematyczne. Może wymagać modyfikacji sprzętu lub nawet alternatywnych metod spawania, aby uzyskać mocne, trwałe spoiny.
Wyzwania związane ze spawaniem punktowym
Chociaż zgrzewanie punktowe jest skuteczną i wydajną metodą w wielu zastosowaniach, producenci muszą sprostać kilku wyzwaniom, aby zapewnić wysoką jakość wyników.
Grubość materiału
Jak wspomniano, spawanie punktowe najlepiej nadaje się do cienkich materiałów. Podczas pracy z grubszymi metalami uzyskanie mocnego spoiny może być trudne. Proces może wymagać dłuższego czasu spawania, wyższego prądu lub specjalnych technik, aby zapewnić równomierne rozprowadzanie ciepła.
Zużycie elektrod
Elektrody są poddawane znacznym naprężeniom cieplnym i mechanicznym podczas procesu spawania punktowego. W miarę zużycia mogą powodować niespójne spoiny lub niemożność utworzenia mocnego połączenia. Regularne monitorowanie i konserwacja elektrod są konieczne w celu utrzymania jakości spoin.
Kontrola zniekształceń
Kolejnym wyzwaniem jest kontrolowanie zniekształceń, zwłaszcza w przypadku materiałów o niskiej temperaturze topnienia lub podatnych na odkształcenia. Odkształcenia cieplne mogą wpłynąć na kształt produktu końcowego, co może mieć negatywny wpływ na ogólną funkcjonalność lub wygląd części. Zarządzanie ciepłem wejściowym, czasem spawania i ciśnieniem elektrody ma kluczowe znaczenie dla minimalizacji zniekształceń.
Kontrola zniekształceń podczas spawania punktowego jest niezbędna do utrzymania jakości i kształtu spawanych elementów. Zniekształcenia występują, gdy nierównomierne nagrzewanie powoduje rozszerzanie się i kurczenie materiału, co prowadzi do wypaczenia lub skręcenia.
Aby zredukować zniekształcenia, należy rozważyć następujące podejścia:
Kontrola dopływu ciepła
Ilość ciepła wytwarzanego podczas procesu spawania bezpośrednio wpływa na stopień odkształcenia. Obniżenie prądu spawania lub skrócenie czasu spawania może pomóc zminimalizować odkształcenie poprzez kontrolowanie dopływu ciepła. Może to być szczególnie ważne podczas spawania materiałów podatnych na odkształcanie, takich jak cienkie blachy stalowe.
Mocowanie symetryczne
Używanie zacisków lub uchwytów do bezpiecznego przytrzymywania obrabianych elementów na miejscu może pomóc zapewnić równomierne rozprowadzanie ciepła i ciśnienia podczas procesu spawania. Prawidłowe zaciskanie może zapobiec nierównomiernemu odkształceniu i zachować ogólny kształt spawanych części.
Wiele spoin
Podczas spawania dużych lub złożonych elementów często korzystne jest użycie wielu spoin punktowych zamiast jednej, dużej spoiny. Takie podejście pozwala na większą kontrolę nad rozprowadzaniem ciepła i zmniejsza prawdopodobieństwo odkształceń.
Stopniowe chłodzenie
Pozostawienie spawanych części do stopniowego ostygnięcia, zamiast natychmiastowego ich hartowania wodą lub innymi środkami chłodzącymi, może zmniejszyć prawdopodobieństwo wystąpienia szoku termicznego i odkształceń. Powolne chłodzenie materiału zapewnia równomierne rozprowadzanie ciepła, co pomaga zapobiegać odkształceniom.
Rozmiar i umiejscowienie zgrzewania punktowego
Staranna kontrola rozmiaru i umiejscowienia spoin punktowych może również pomóc w zarządzaniu zniekształceniami. Umieszczając spoiny w określonych punktach, w których gromadzenie się ciepła może być równomiernie rozłożone, producenci mogą zminimalizować ogólny efekt zniekształceń.
Wniosek
Spawanie punktowe oferuje znaczące zalety, takie jak szybkość, opłacalność i minimalne odkształcenia, ale wiąże się również z pewnymi ograniczeniami i wyzwaniami. Rozumiejąc te zalety i wady, a także wyzwania związane z procesem spawania punktowego, producenci mogą zoptymalizować wykorzystanie spawania punktowego w różnych zastosowaniach. Gdy odkształcenia są problemem, wdrożenie odpowiednich technik kontroli ciepła i użycie odpowiednich materiałów może zapewnić wysokiej jakości, trwałe spoiny.
Osiągnięcie wysokiej jakości spoin punktowych wymaga czegoś więcej niż tylko odpowiedniego sprzętu i materiałów. Udane spawanie punktowe w dużej mierze opiera się na przygotowaniu elementów metalowych, kontrolowaniu środowiska spawania i zarządzaniu parametrami spawania. Oto kilka praktycznych sposobów, aby zapewnić, że Twoje spoiny punktowe są mocne, niezawodne i wolne od wad:
1. Testowanie elementów metalowych przed spawaniem
Jednym z pierwszych kroków w zapewnieniu wysokiej jakości spoin punktowych jest dokładne przetestowanie elementów metalowych przed spawaniem. Obejmuje to sprawdzenie grubości, stanu powierzchni i ogólnej integralności materiałów. Ważne jest, aby upewnić się, że metal jest wolny od wad, takich jak pęknięcia, korozja lub słabe punkty, ponieważ będą one miały znaczący wpływ na jakość spoiny.
2. Czyszczenie drutu wypełniającego metalowego
Jakość drutu spawalniczego używanego do spawania punktowego odgrywa kluczową rolę w uzyskaniu mocnego połączenia. Zanieczyszczenia na drucie spawalniczym mogą mieć wpływ na proces spawania i prowadzić do osłabienia połączeń lub uszkodzenia spoiny.
3. Zabezpieczanie rzeczy taśmą
W spawaniu punktowym kluczowe jest utrzymanie elementów w jednej linii i bezpiecznym ustawieniu podczas procesu spawania. Nawet niewielki ruch elementów może prowadzić do ich rozbieżności, co może skutkować słabymi lub nierównymi spoinami.
4. Znajomość obszaru
Przed rozpoczęciem procesu spawania należy koniecznie znać dokładny obszar, w którym będzie wykonywane spawanie punktowe. Zrozumienie właściwości materiału, strefy spawania i wszelkich potencjalnych przeszkód jest kluczowe dla stworzenia mocnego i wydajnego połączenia.
5. Kontrola zniekształceń za pomocą łączenia
Zniekształcenie może być poważnym problemem w spawaniu punktowym, zwłaszcza podczas pracy z cienkimi metalami lub różnymi materiałami. Nierównomierne rozprowadzanie ciepła może prowadzić do wypaczenia lub wyboczenia materiałów.
6. Zapewnienie wytrzymałości drutu wypełniającego
Wytrzymałość drutu spawalniczego odgrywa kluczową rolę w uzyskiwaniu mocnych i trwałych spoin. Słaby lub nieodpowiednio dobrany drut spawalniczy może skutkować niewystarczającym wiązaniem, co sprawia, że połączenie jest podatne na awarię pod wpływem naprężeń.
7. Utrzymywanie równowagi cieplnej
Spawanie punktowe polega na precyzyjnej kontroli ciepła, aby stworzyć mocne połączenie. Zbyt dużo ciepła może spowodować przepalenie lub nadmierne odkształcenie, podczas gdy zbyt mało ciepła może prowadzić do słabych spoin, które nie będą w stanie utrzymać materiałów razem.
8. Pozostawienie metalu do ostygnięcia
Na koniec należy pamiętać o umożliwieniu metalowi odpowiedniego schłodzenia po spawaniu punktowym. Jest to kluczowy krok w celu uzyskania wysokiej jakości i trwałości spoiny.
Wniosek
Postępując zgodnie z tymi praktycznymi krokami, możesz znacznie poprawić jakość swoich spoin punktowych. Właściwe przygotowanie, dbałość o szczegóły i kontrola nad procesem spawania są kluczowe dla uzyskania mocnych, niezawodnych połączeń. Niezależnie od tego, czy pracujesz nad projektem na małą skalę, czy nad dużą serią produkcyjną, zapewnienie wysokiej jakości spoin punktowych może zwiększyć trwałość i funkcjonalność spawanych elementów.
Chociaż zarówno spawanie punktowe, jak i spawanie punktowe są powszechnie stosowanymi technikami w przemyśle obróbki metali, służą różnym celom i nadają się do różnych zastosowań. Zrozumienie różnic między tymi dwiema metodami spawania może pomóc w wyborze najlepszej opcji dla Twojego projektu.
Spawanie sczepne
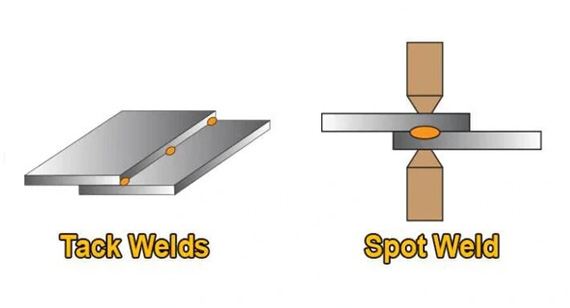
Spawanie punktowe to proces stosowany w celu tymczasowego połączenia części metalowych przed wykonaniem ostatecznej operacji spawania. Polega na stosowaniu małych, krótkich spoin w różnych punktach wzdłuż połączenia, aby zapewnić prawidłowe wyrównanie elementów. Spawanie punktowe jest często stosowane w celu pozycjonowania części w przygotowaniu do bardziej rozległego spawania, na przykład w przypadkach, gdy wymagane są spoiny z pełną penetracją.
Cel: Stosowany głównie do wyrównywania elementów przed ostatecznym spawaniem.
Zgrzewanie punktowe
Z drugiej strony spawanie punktowe jest trwalszym procesem spawania, który łączy metalowe części poprzez zastosowanie nacisku i ciepła w określonych punktach. Jest idealne do spawania cienkich materiałów, szczególnie w warunkach produkcji masowej, gdzie wymagana jest precyzyjna kontrola nad strefą spawania.
Kluczowe różnice
Chociaż spawanie punktowe jest szeroko stosowaną metodą łączenia, istnieją sytuacje, w których może nie być najlepszym rozwiązaniem. W takich przypadkach samozgniatające się łączniki stanowią realną alternatywę. Samozgniatające się łączniki to elementy mechaniczne, które są zaprojektowane do łączenia dwóch kawałków materiału ze sobą poprzez zastosowanie siły. Są one szczególnie przydatne w przypadku materiałów, które są trudne do spawania lub w których spawanie mogłoby naruszyć integralność materiałów.
Jak działają samozgniatające się łączniki
Samozgniatające się łączniki działają poprzez ściskanie materiału wokół nich podczas instalacji, tworząc bezpieczne, ciasne dopasowanie. To ściskanie może nastąpić poprzez metody takie jak rozszerzanie mechaniczne lub gwintowanie, a łącznik „zgniata” lub lekko się odkształca, blokując materiały na miejscu.
Zalety:
Niedogodności:
Rodzaje łączników samozgniatających
Do najczęściej spotykanych typów elementów złącznych samozakleszczających się należą:
W VMT specjalizujemy się w dostarczaniu precyzyjnych, niestandardowych części metalowych za pośrednictwem zaawansowanych technologii Usługi obróbki CNC i inne metody wytwarzania, takie jak spawanie punktowe, spawanie punktowe i samozgniatające się łączniki. Dzięki wieloletniemu doświadczeniu w obróbce CNC i najnowocześniejszemu zakładowi jesteśmy przygotowani do obsługi unikalnych potrzeb Twoich projektów. Niezależnie od tego, czy szukasz niestandardowej obróbki CNC części metalowych, potrzebujesz obróbki prototypów CNC, czy też potrzebujesz konkretnych rozwiązań spawalniczych, zapewniamy najwyższe standardy jakości i precyzję w każdym produkcie.
Nasze możliwości:
W VMT jesteśmy zobowiązani do dostarczania wysokiej jakości, opłacalnych rozwiązań, które pomogą Ci dotrzymać terminów realizacji projektu. Nasz zespół ekspertów współpracuje z Tobą, aby zapewnić, że każda część jest produkowana zgodnie z najwyższymi standardami, a każdy spoin i łącznik działają optymalnie.
Zrozumienie różnic między metodami spawania, takimi jak spawanie punktowe i spawanie punktowe, pozwala na podjęcie świadomej decyzji, która technika jest najlepsza dla danego zastosowania. W przypadku materiałów trudnych do spawania, łączniki samozgniatające stanowią niezawodną alternatywę. Niezależnie od tego, czy potrzebujesz spawania punktowego, łączników samozgniatających, czy niestandardowe usługi obróbki CNCVMT dysponuje wiedzą specjalistyczną i technologią umożliwiającą dostarczanie wysokiej jakości, trwałych rozwiązań dla Twoich projektów.
Dlaczego pękają spoiny punktowe?
Spoiny punktowe mogą pękać z kilku powodów, w tym niewłaściwego zastosowania ciepła, niewystarczającego ciśnienia spawania lub słabej kompatybilności materiałów. Jeśli ciepło lub ciśnienie nie są prawidłowo kontrolowane, spoina może nie wnikać wystarczająco głęboko lub może prowadzić do kruchego połączenia, które może pękać pod wpływem naprężeń. Prawidłowa technika, przygotowanie materiału i parametry spawania są kluczowe dla uniknięcia tego problemu.
Kiedy należy wykonywać spawanie punktowe?
Spawanie punktowe jest idealne do pracy z cienkimi arkuszami metalu, które muszą być szybko i bezpiecznie łączone. Jest szczególnie przydatne w takich branżach jak produkcja samochodów, gdzie precyzja, szybkość i wytrzymałość są niezbędne. Spawanie punktowe powinno być stosowane, gdy wymagane jest trwałe, lokalne połączenie i masowa produkcja.
Czym jest symbol zgrzewu punktowego?
Symbol spoiny punktowej na rysunkach technicznych wskazuje lokalizację i liczbę spoin punktowych potrzebnych do połączenia dwóch materiałów. Zazwyczaj pojawia się jako mały okrąg z linią przechodzącą przez środek i może zawierać dodatkowe oznaczenia, takie jak liczba spoin lub ich umiejscowienie na materiale.
Co naprawia zgrzewanie punktowe?
Zgrzewanie punktowe jest stosowane do łączenia dwóch części metalowych w określonych punktach. Proces ten polega na mocowaniu części poprzez zastosowanie ciepła i ciśnienia, tworząc połączenie w punktach styku. Zgrzewanie punktowe jest powszechnie stosowane do mocowania cienkich blach w różnych gałęziach przemysłu, takich jak motoryzacja, elektrotechnika i obróbka blach.
Czym jest zgrzewanie punktowe mostkowe?
Zgrzewanie punktowe mostkowe to rodzaj zgrzewania punktowego, w którym mostek lub szczelina jest celowo pozostawiona między dwoma spawanymi materiałami. Ta technika jest przydatna w zastosowaniach, w których materiały są zbyt cienkie lub muszą być oddalone od siebie ze względów funkcjonalnych, takich jak rozszerzanie się lub kurczenie.
Czym jest idealne zgrzewanie punktowe?
Idealne spawanie punktowe to czyste, mocne połączenie z odpowiednią penetracją materiału, zapewniające niezawodne połączenie. Spaw powinien mieć minimalne odpryski, gładki, jednolity wygląd i odpowiednią wytrzymałość, aby wytrzymać naprężenia mechaniczne działające na połączenie. Czynniki takie jak ciepło, ciśnienie i rozmiar elektrody muszą być kontrolowane, aby uzyskać idealne spawanie.
Czy można punktowo spawać aluminium?
Tak, spawanie punktowe można stosować do łączenia materiałów aluminiowych. Jednak aluminium ma wysoką przewodność cieplną i niską temperaturę topnienia, co sprawia, że proces ten jest trudniejszy niż spawanie innych metali. Spawanie punktowe aluminium wymaga precyzyjnej kontroli nad parametrami spawania, takimi jak prąd i ciśnienie, aby uzyskać mocne i trwałe spoiny.
Czy można punktowo spawać stal nierdzewną?
Stal nierdzewna jest powszechnie spawana punktowo, szczególnie w zastosowaniach, w których ważna jest odporność na korozję. Proces spawania wymaga starannej kontroli ciepła i ciśnienia, ponieważ stal nierdzewna może być podatna na odkształcenia, jeśli nie jest odpowiednio zarządzana. Przy odpowiednich ustawieniach spawanie punktowe może wytwarzać mocne, wysokiej jakości połączenia w stali nierdzewnej.
Czy można punktowo spawać żeliwo?
Spawanie punktowe żeliwa nie jest zalecane ze względu na kruchość materiału i słabą przewodność cieplną. Żeliwo ma tendencję do pękania pod wpływem wysokiej temperatury i ciśnienia, co może utrudniać uzyskanie niezawodnego spoiny. W przypadku żeliwa preferowane są inne metody spawania, takie jak spawanie TIG lub MIG.
Czy można punktowo spawać aluminium ze stalą?
Spawanie punktowe aluminium ze stalą stwarza wyzwania ze względu na różnice w przewodności cieplnej i temperaturach topnienia. Chociaż możliwe jest spawanie punktowe aluminium ze stalą, do stworzenia mocnego, trwałego połączenia wymagane są specjalne techniki i sprzęt. W wielu przypadkach mogą być preferowane alternatywne metody łączenia, takie jak łączniki mechaniczne lub klejenie.
Czy można punktowo spawać ocynkowaną stal?
Można wykonać spawanie punktowe stali ocynkowanej, ale powłoka cynkowa może wytwarzać nadmierne opary i powodować porowatość spoiny, jeśli nie jest odpowiednio zarządzana. Aby spawać stal ocynkowaną, należy odpowiednio oczyścić materiał, aby usunąć powłokę z obszaru spoiny, a także zastosować odpowiednie ustawienia, aby zapobiec uszkodzeniu metalu bazowego.
Czy spoina punktowa jest wytrzymała?
Tak, jeśli są wykonane prawidłowo, spoiny punktowe są mocne i trwałe. Są zaprojektowane tak, aby wytrzymywać naprężenia mechaniczne i zapewniać trwałe połączenie między materiałami. Wytrzymałość spoiny punktowej zależy od kilku czynników, w tym materiału, który jest spawany, zastosowanego ciepła i ciśnienia oraz jakości procesu spawania.
Czy można punktowo spawać ocynkowaną stal?
Tak, spawanie punktowe jest możliwe w przypadku stali ocynkowanej, choć wymaga dodatkowych środków ostrożności. Powłoka cynkowa może wytwarzać opary, które wpływają na jakość spoiny, dlatego przed rozpoczęciem procesu konieczne jest usunięcie powłoki z obszaru spoiny. Poprzez dostosowanie parametrów spawania i zapewnienie właściwego czyszczenia, stal ocynkowaną można skutecznie spawać punktowo.


 +86 15099911516




 Przeczytaj więcej