
16 lat kompleksowa fabryka w Chinach produkująca niestandardowe części do obróbki CNC

Strona główna / Usługi /


VMT dysponuje 300 obrabiarkami, a oferowana przez nas usługa online, obejmująca produkcję komponentów CNC na zamówienie, znacznie skróciła cykl produkcyjny i obniżyła koszty części, co pozwoliło nam na szybką produkcję dużej liczby precyzyjnych komponentów CNC. Współpracujemy z wieloma partnerami w zakresie obróbki, posiadamy certyfikaty SGS na miejscu, ISO9001:2015 oraz IATF16949 . VMT może przetwarzać części z ponad 40 rodzajów metali, a także mierzyć jakość powierzchni produktu i wykonywać różne rodzaje obróbki powierzchni . Zapraszamy do kontaktu w celu otrzymania bezpłatnych próbek, analizy projektu i wyceny.
Naszą ideą jest wytwarzanie najlepszych, niestandardowych elementów obrabianych CNC od samego początku!

Bezpłatna wycena komponentów do obróbki CNC
Zaproponuj swój pomysł lub pliki 3D lub CAD, a my natychmiast rozpoczniemy bezpłatną ocenę Twojego projektu. Naszym celem jest ukończenie planu jakości i opłacalności dla Twoich części w ciągu 30 minut.

Analiza DFM
Zanim rozpoczniemy produkcję niestandardowych elementów obrabianych CNC, wykonamy: Analiza DFM i opracowują plan kontroli procesu dla wszystkich punktów ryzyka jakości. Nasi inżynierowie zaprogramują na podstawie punktów ryzyka DFM, a następnie ustawią narzędzia i frez, aby zapewnić spójność jakości części.

Podczas procesu produkcji precyzyjnie obrabianych części nasi inżynierowie ds. kontroli jakości przeprowadzą kontrole kontrolne w oparciu o rysunki techniczne i będą stosować określone metody i częstotliwości testowania, aby upewnić się, że jakość spełnia wymagania określone na rysunkach (wygląd, wymiary, tolerancje).
|
|
Oferta cenowa - 2 godziny wyceny, 4 godziny usługi i doradztwo w zakresie programu wykonalności produkcji.
|
||
|
Inżynieria i projektowanie - Jeśli Twój projekt jest na wczesnym etapie, oferujemy klientom bezpłatną pomoc w optymalizacji
produkt rysunki konstrukcyjne i projektowe 2D.
|
|||
|
Projekty niestandardowe - Produkcja wszelkich skomplikowanych, precyzyjnych części obrabianych CNC według wymagań klienta rysunki i przykładowe projekty. |
|||
|
Wydajność: - 1. Cały sprzęt jest w pełni wyposażony w fabryce, a dostawa może być zrealizowana zasadniczo szybko.
2. Proces demontażu jest przyjęty we wszystkich i kombinacja różnych procesów sterowania numerycznego Metody te poprawiają wydajność przetwarzania.
|
|||
|
Dostawa próbki—Dostarczanie próbek w ciągu jednego tygodnia, rejestrowanie punktów problemowych próbek, produkcja masowa
gładki i zapewniać tymczasowe środki zaradcze w ciągu 2 godzin w przypadku nieprawidłowości części klienta.
|
|||
|
Kontrola jakości – Każde zlecenie przechodzi rygorystyczny proces kontroli jakości. Kontrole obejmują pomiary na współrzędnościowej maszynie pomiarowej 3D. przyrząd pomiarowy, wysokościomierz, tester mgły solnej itp. VMT oferuje specjalne opakowania dostosowane do potrzeb upewnij się, że Twoje części dotrą bezpiecznie.
|
|||
| Jakość usług——Każdy cykl produkcyjny jest dobrze udokumentowany i transparentnie udostępniany klientom. |
| Typ maszyny | Zalety i wady | Materiały nadające się do obróbki |
Dotyczy przedstawicieli produktów branżowych |
|---|---|---|---|
| Wiercenie i gwintowanie 3-osiowe frezowanie CNC |
Ponieważ jest to tor liniowy, prędkość skoku jest szybka. Jeśli zmiana narzędzia jest silnikiem serwo, czas zmiany narzędzia jest szybki. |
Aluminium, Miedź | Obudowa telefonu komórkowego, obudowa produktu elektronicznego, grzejnik |
| Centrum obróbcze w osi 3 | Ponieważ jest to trasa trudna, pokonywanie jej jest powolne, a trasa ma dużą sztywność. | Stal nierdzewna, żelazo, stop tytanu | Formy,Narzędzia |
| Frezowanie CNC 3+2 | Czwarta oś jest zainstalowana na maszynie torowej online, która może obrabiać różne części trójstronne. | Aluminium, Miedź | Części do papierosów elektronicznych, części obudowy latarki |
| Frezowanie CNC wielogłowicowe o dużej prędkości | Można go obrabiać wieloma głowicami tnącymi jednocześnie, jest wydajny i szybki w obróbce CNC elementów składowych przy niewielkiej ilości obróbki | Aluminium, miedź, stal nierdzewna | Części do papierosów elektronicznych, części do ozdób ręcznych |
| Frezowanie CNC 5-osiowe | W przypadku zakrzywionych, niestandardowych, obrabianych maszynowo elementów, prędkość obróbki jest niska, a koszt wysoki. |
Aluminium. Miedź, Stal nierdzewna, Żelazo |
Wirnik silnika, trudne elementy obrabiane CNC |
Przygotowaliśmy 40 rodzajów materiałów, aby mieć pewność, że prototypy klientów oraz produkcja małych partii precyzyjnych części obrabianych mechanicznie zostaną ukończone w ciągu 24 godzin. Niektóre z naszych materiałów posiadają aprobatę IMDS.
| Właściwości materiału | Model materiału | Norma amerykańska (ASTM) | Norma niemiecka (DIN) | Norma japońska (JIS) | Standard chiński (GB) | Norma brytyjska (BS) |
|---|---|---|---|---|---|---|
| Aluminium | Aluminium 6061 | 6061 | AlMglSiCu | A6061 | LD30 | H20 |
| Aluminium 7075 | 7075 | AlZnMgCu1.5 | A7075 | LC9 | L95 | |
| Aluminium 2014 | 2014 | AlCuSiMg | A2014 | LD10 | 2014 | |
| Aluminium 2024 | 2024 | AlCuMg2 | A2024 | LY12 | GB-24S | |
| Aluminium 5052 | 5052 | AlMglSi0.5 | A5052 | LD31 | H19 | |
| Aluminium 6063 | 6063 | ALMg2.5 | A6063 | LF2 | NS4 | |
| Aluminium 1060 | 1060 | - | A1060 | L2 | - | |
| Aluminium 1070 | 1070 | A199.7 | A1070 | L1 | - | |
| Aluminium 1080 | 1080 | A199.8 | A1080 | LG1 | 1A | |
| Ze stali nierdzewnej | Stal nierdzewna 304L | 304L | X2CrNi19-11 | SUS304L | 022Cr19Ni10 | 403S17 |
| Stal nierdzewna 316L | 316L | X7Cr14 | SUS316L | 022Cr17Ni12Mo2 | 416S21 | |
| Stal nierdzewna 301 | 301 | X5CrNi17-7 | SUS301 | 12Cr17Ni7 | - | |
| Stal nierdzewna 304 | 304 | X5CrNi18-10 | SUS304 | 06Cr19Ni10 | - | |
| stal nierdzewna 430 | 430 | X6Cr17 | SUS430 | 10Kr17 | - | |
| Mosiądz | CuZn38Pb2 | C37700 | CuZn39Pb2 | C3771 | HPb59-1 | CW612N |
| CuZn39Pb3 | C38500 | CuZn39Pb3 | C3603 | HPb58 | CW614N | |
| CuZn36Pb3 | C38600 | CuZn36Pb3 | C3601 | HPb63 | CW603N | |
| Miedź | C10200 | OF-Cu | C1020 | T1 | C101 | |
| C11000 | SE-Cu | C1100 | T1 | C101 | ||
| stal | Stal miękka 1015 | 1015 | C15 | S15C | 15 | 095M15 |
| Stal miękka 1045 | 1045 | C45 | S45C | 45 | 080M46 | |
| Stal miękka 1020 | 1020 | C22 | S20C | 20 | 050A20 | |
| Tytan | Tytan klasy 1 | GR1 | - | TP270 | TA1 | - |
| Tytan klasy 2 | GR2 | - | TP340 | TA2 | - | |
| Tytan klasy 4 | GR4 | - | TP550 | TA4 | - | |
| Plastik | PTFE | PTFE | PTFE | PTFE | PTFE | PTFE |
| PEEK | PEEK | PEEK | PEEK | PEEK | PEEK | |
| NYLON | NYLON | NYLON | NYLON | NYLON | NYLON |
W jaki sposób komponent obróbki CNC VMT gwarantuje spełnienie wymagań dotyczących dokładności obróbki powierzchni w produkcji?
W procesie produkcji stosujemy bardziej rygorystyczne normy niż tolerancje ISO DIN ISO 2768-1 dla części zbędnych oraz standardowe tolerancje obróbki CNC naszych maszyn.
| Tolerancja nominalnego zakresu liniowego (mm) | Wymiary liniowe DIN ISO 2768-F | Nasze części metalowe | Nasze plastikowe części |
|---|---|---|---|
| 0.5 3 do XNUMX XNUMX | ± .0.05 | ± .0.02 | ± 0.05 |
| powyżej 3 do 6 | ± .0.05 | ± .0.03 | ± 0.05 |
| powyżej 6 do 30 | ± 0.1 | ± 0.05 | ± 0.1 |
| powyżej 30 do 120 | ± 0.15 | ± 0.05 | ± 0.15 |
| powyżej 120 do 400 | ± 0.2 | ± 0.1 | ± 0.2 |
| Tolerancja zakresu kąta nominalnego (mm) | Wymiary liniowe DIN ISO 2768-F | Nasze części metalowe | Nasze plastikowe części |
| ≦ 10 | ± 1 ° | ± 1 ° | ± 1 ° |
| 10 ~ 50 | ±0°30′ | ±0°30′ | ±0°30′ |
| 50 ~ 120 | ±0°20 | ±0°20 | ±0°20 |
| 120 ~ 400 | ±0°10 | ±0°10 | ±0°10 |
W jaki sposób zapewniamy stałą jakość każdego komponentu obrabianego CNC w całym procesie produkcyjnym?
Zarezerwowaliśmy również 40 rodzajów materiałów, aby mieć pewność, że produkcja form ręcznych oraz małych partii niestandardowych elementów obrabianych CNC zostanie ukończona w ciągu 24 godzin. Niektóre materiały, których używamy do produkcji niestandardowych elementów obrabianych CNC, są zatwierdzone przez IMDS.
|
Roszczenie
|
Rekord jakości
|
|
DFM identyfikuje kluczowe wymiary
|
Raport DFM
|
|
Zmniejsz tolerancje rysunków klienta i wydaj polecenia inżynieryjne w zakładzie
|
Rysunki
|
|
Określ rozmiar klucza
|
Arkusz procedur
|
| Pierwsza kontrola artykułu przed dostawą | Pierwszy rekord |
| Kontrola linii produkcyjnej w trakcie produkcji | Rejestr inspekcji |
|
Kontrola procesu CPK
|
Raport SPC
|
|
Kontrola próbkowania produktów w trakcie procesu
|
Rejestr inspekcji przesyłki
|
|
Kontrola przesyłki
|
Raport w pełnym rozmiarze
|
|
Test niezawodności
|
Dowód materialny
|
|
Wymagania ochrony środowiska gwarantują
|
Raport ROHS
|
VMT oferuje różnorodne metody obróbki powierzchni dla elementów obrabianych CNC do wyboru. Wszystkie wyglądy są wdrażane zgodnie ze standardami wyglądu Apple.
| Część materiału | Metoda obróbki powierzchni | Szczegóły dotyczące zasad | Funkcja i standard |
|---|---|---|---|
| Aluminium | Czyste anodowane |
Anodowanie może zwiększyć odporność na zużycie i korozję powierzchni elementów obrabianych CNC oraz zwiększyć twardość powierzchni. |
Twardość może osiągnąć 5UM-60UM |
| Kolor anodowany | Bogate kolory zwiększają wartość marki | Zgodnie z wymaganiami klienta możliwe jest uzyskanie efektów wielokolorowych | |
| Malowanie proszkowe | Dokonaj dopasowania kolorów zgodnie z wzornikiem Pantone i kartą kolorów RAL9016. | Wysoka odporność na temperaturę, odporność na zużycie i dodatkowa siła | |
| Bead wystrzelony | Gwarantuje statystyczny efekt powierzchni podzespołów obrabianych CNC. Może być wdrożony zgodnie z wymaganiami Apple dotyczącymi klasy powierzchni. | Zgodnie z SSPC—poziom wykonania SP7 | |
| Szczotkowanie | Wykorzystaj powierzchnię, aby zachować jednolite zasady i piękne linie. | Może osiągnąć wartość pomiędzy Ra1.2UM-Ra40UM | |
| polerowanie | Aby zachować gładkość powierzchni, należy użyć tarczy szlifierskiej lub ściernicy materiałowej oraz wosku. | Może osiągnąć wartość pomiędzy Ra1.2UM-Ra40UM | |
| Ze stali nierdzewnej | polerowanie | Aby zachować gładkość powierzchni, należy użyć tarczy szlifierskiej lub ściernicy materiałowej oraz wosku. | Może osiągnąć wartość pomiędzy Ra0.6UM-Ra1.6UM |
| Piaskowanie pasywacyjne | Efekt pasywacji drobnego piasku sprawia, że powierzchnia jest odporna na korozję. | Zgodnie z SSPC—poziom wykonania SP7 | |
|
PVD
|
CrN, TiN, TiAlCN, TiCN, TiAlN itp. są nakładane na powierzchnię, aby była czysta i piękna. | Odporność na ścieranie, wysoka czystość | |
| Stal | polerowanie | Aby zachować gładkość powierzchni, należy użyć tarczy szlifierskiej lub ściernicy materiałowej oraz wosku. | Może osiągnąć wartość pomiędzy Ra0.6UM-Ra1.6UM |
| Polerowanie, galwanizacja Nikiel/Chrom/Cynk | Proces polegający na zastosowaniu elektrolizy w celu przymocowania warstwy metalu do powierzchni metalu lub innego materiału, aby zapobiec utlenianiu metalu (np. rdzy), poprawić odporność na zużycie, przewodność elektryczną, odbicie światła, odporność na korozję (siarczan miedzi itp.) oraz uwydatnić walory estetyczne i inne funkcje. | Zgodnie z normą ASTM B578-1987 (R2015) | |
| obróbka cieplna | Obróbka cieplna metali to proces polegający na nagrzewaniu, grzaniu i chłodzeniu precyzyjnej obróbki CNC metalu w określonym medium oraz kontrolowaniu jego parametrów poprzez zmianę powierzchni lub wewnętrznej struktury materiału metalowego. | Zgodnie ze standardem wykonania BAC5617 | |
| Malowana proszkowo | Efekt natryskiwania proszkowego zależy od wytrzymałości mechanicznej, przyczepności, odporności na korozję, odporności na starzenie itp. | Standardowy przewodnik do testowania proszków powłokowych i powłok proszkowych zgodnie z normą ASTM D 3451-2006 | |
| Mosiądz | Niklowanie | Istnieją dwa procesy niklowania bezprądowego i elektrolitycznego. Jeden służy do zapewnienia przewodnictwa elektrycznego, drugi do dekoracyjnej ochrony. | 1. Zwiększa trwałość zmęczeniową antykorozyjną. 2. Zwiększa trwałość użytkową części zużywających się. |
| Chrom | Proces polegający na wykorzystaniu elektrolizy do przymocowania folii do powierzchni metalu lub innego materiału, będącej częścią niestandardowej obróbki CNC. | Poprawa odporności na zużycie, refleksyjności, odporności na korozję (siarczan miedzi itp.) elementów obrabianych CNC oraz poprawa estetyki | |
| Cynk | Głównym celem cynkowania na zimno jest zapobieganie rdzy, natomiast cynkowanie na gorąco ma wysokie właściwości antykorozyjne i antykorozyjne. | Normy techniczne dotyczące cynkowania mechanicznego ASTM B695-2000 i wojskowe C-81562 | |
| PVD | Zanim miedź zostanie wykorzystana do PVD, najpierw musimy ją wypolerować i chromować, a dopiero potem wykonać PVD. Efekt jest jeszcze piękniejszy niż w przypadku zwykłej powierzchni galwanizowanej. | Odporne na zużycie, o wysokiej przejrzystości, dostępne w różnych kolorach |
Jaka jest różnica między szybkimi prototypami części składowych obrabianych CNC a produkcją masową? Jak naprawdę osiągnąć jakość spełniającą wymagania, jednocześnie zwiększając wydajność, przyspieszając proces i redukując koszty?
|
Właściwości przetwarzania
|
Prototyp
|
(Ponad 500 sztuk MOQ) produkcja masowa | Wymagany czas |
|---|---|---|---|
|
Review
|
Rysunek/Materiał/Rozmiar | Rysunek/Rozmiar klucza/Podział procesu | 1 godzina |
|
Rozpoznawanie DFM
|
Optymalizacja struktury | Określ kluczowe wymiary, wymiary odniesienia i regulację prędkości zalecenia dotyczące układu ścieżki narzędzia |
2 godzina |
|
Wybór procesu
|
Rysunki zgodnie z procesem i opisem kluczowych wymagań | 3 godzina | |
| Osprzęt | Opcjonalne dzielenie się sprzętem | Zaprojektuj specjalny osprzęt, aby zoptymalizować metodę zaciskania | 5 godzina |
| Narzędzie | Wybierz narzędzie do udostępniania | Narzędzia specjalne na zamówienie | Synchronizuj przez 10 godzin |
| polerowanie | Kształt noża można polerować ręcznie | Zasadniczo nie bierz pod uwagę polerowania | |
| Przyrząd pomiarowy | Zasadniczo istnieją standardowe narzędzia pomiarowe, wydłużające czas pomiaru | Narzędzia do specjalnych inspekcji dostosowane do indywidualnych potrzeb | Synchronizuj przez 5 godzin |
|
Pakowanie i wysyłka
|
Najpierw użyj współdzielonego opakowania
|
Materiały opakowaniowe specjalne dostosowane do indywidualnych potrzeb | Synchronizuj przez 10 godzin |
|
Przegląd
|
Szybka dostawa, słaba stabilność tolerancji i podstawowa ręczna obróbka powierzchni | Wydajność powinna być o ponad 30% szybsza, a faktura powierzchni jest wysoko |
1. Dlaczego powierzchnia niestandardowych części toczonych CNC jest nierówna lub niegładka?
Dlaczego ślady narzędzi na krawędziach precyzyjnego frezowania wykańczającego CNC są tak widoczne?
Jak uniknąć śladów po zmianie narzędzia w procesie frezowania wykańczającego elementów obrabianych CNC?
Dlaczego na powierzchni lub bokach elementów obrabianych CNC po polerowaniu pojawiają się zadziory lub ostre krawędzie?
Jak wykonać elementy obrabiane CNC o nieregularnych kształtach, aby uzyskać wykończenie?
Jak pobieramy opłaty za nasze części składowe obróbki CNC? Wybór sprzętu odpowiedniego do produktu to najlepszy sposób na zapewnienie jakości i wydajności?
|
Zdjęcie maszyny
|
Model maszyny
|
Opłata godzinowa USD
|
 |
Wielogłowicowa maszyna grawerująca CNC |
9USD |
 |
Wiercenie i gwintowanie 3-osiowe frezowanie CNC | 8USD |
 |
Frezowanie CNC 3+2 | 8USD |
 |
Frezowanie CNC 5-osiowe | 10USD |
Dlaczego warto wybrać usługi obróbki części zamiennych CNC firmy VMT?

Jeśli chodzi o maszyny i urządzenia, wszystkie instalacje produkcyjne są realizowane wewnętrznie, a w tym celu fabryka jest wyposażona w precyzyjnie rzeźbione maszyny CNC 3-osiowe, 3+2CNC i 5-osiowe CNC.
W zakresie procesu VMT oferuje wytłaczanie aluminium + obróbkę CNC, kucie + obróbkę CNC, tłoczenie i spawanie rozciągające + obróbkę CNC do współpracy z produkcją. VMT jest dostawcą części z najbardziej kompletnym wyposażeniem i technologią do usług obróbki CNC w Chinach!

Nasz profesjonalny i wydajny zespół online zapewni Ci usługi 24 godziny na dobę.
Profesjonalni inżynierowie przeglądają rysunki online i bezpłatnie pomagają klientom w optymalizacji rysunków technicznych, a także udzielają sugestii i pomocy w zakresie projektowania.
Cel czasu ukończenia wyceny: DFM w ciągu 30 minut, a zoptymalizowany rysunek techniczny w ciągu 2 godzin.
Czas dostawy: termin realizacji prototypu pilnego przedmiotu wynosi 24 godziny, termin rozpoczęcia masowej produkcji pilnego przedmiotu: 7 dni roboczych.

Profesjonalni inżynierowie przeglądają rysunki online i bezpłatnie pomagają klientom w optymalizacji rysunków technicznych, a także udzielają sugestii i pomocy w zakresie projektowania.
Termin realizacji wyceny: w ciągu 30 minut *Celem opracowania modelu DFM oraz zoptymalizowanych rysunków technicznych jest dostarczenie ich w ciągu 2 godzin.
Czas dostawy: cel prototypu prototypu pilnego przedmiotu jest realizowany w ciągu 24 godzin, a cel masowej produkcji pilnego przedmiotu: 7 dni roboczych
 2024-08-02
Producent jest zdecydowanie godny polecenia. W ciągu ostatnich kilku lat współpracy zamówiliśmy kilka produktów obrabianych maszynowo z aluminium i stali nierdzewnej. Produkty te są wytwarzane zgodnie z wymaganiami tolerancji i wymagają wykończenia produktu. Teraz zamówiłem kolejny. Obsługa jest doskonała, a na wszelkie pytania można odpowiedzieć i rozwiązać je na czas.
 2021-05-13
Wymiary są dostosowane do moich rysunków, nie ma problemów z tolerancją, a części są dostarczane na czas. Jestem z tego bardzo zadowolony.
 2021-04-06
Przywiązuję dużą wagę do aspektu obróbki powierzchni tego produktu. Na początku byłem trochę zaniepokojony współpracą. Teraz jestem bardzo zadowolony z produktu i mam nadzieję na długotrwałą współpracę.
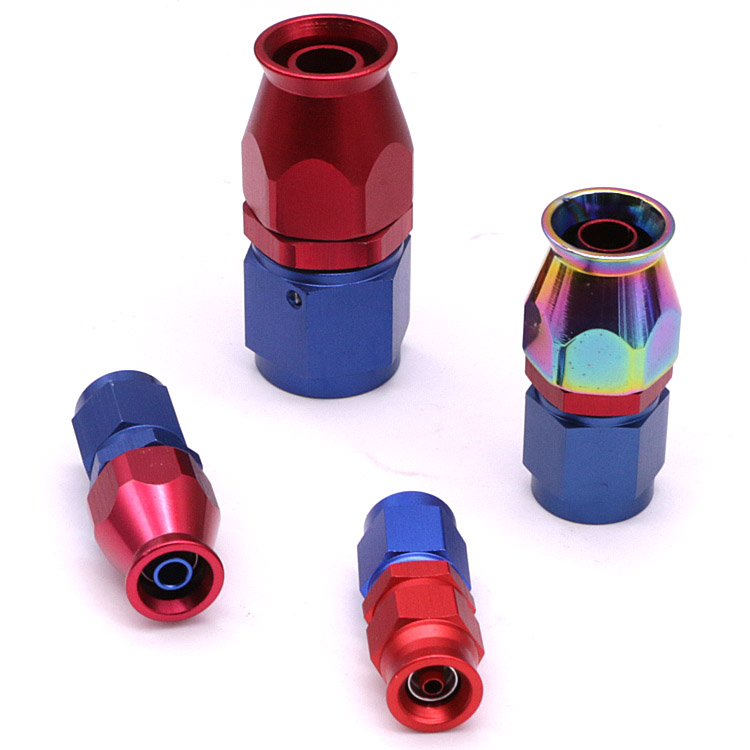 2022-09-22
AN8 Prosty koniec węża PTFE do adaptera złączki przewodu paliwowego PTFE Czarny Niebieski Czerwony


 +86 15099911516




