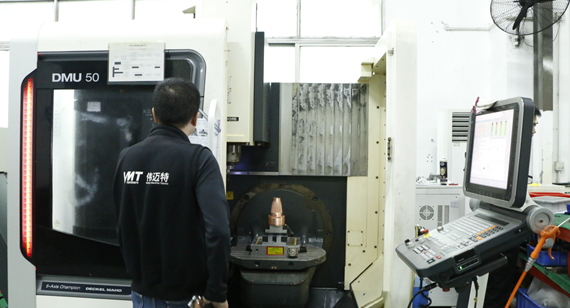
16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 455 | Опубликовано VMT 11 авг. 2026 г. | Время чтения: около 6 минуты


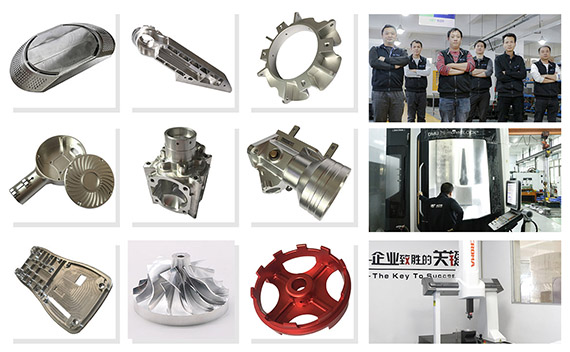
Когда деталь содержит наклонные отверстия, глубокие полости, сложные кривые или тесно связанные элементы на нескольких гранях, многократные настройки станка с ЧПУ могут увеличить погрешность выравнивания, стоимость оснастки и время производства. 5-осевая обработка на станках с ЧПУ помогает снизить эти риски, обеспечивая режущему инструменту лучший доступ к детали и позволяя обрабатывать больше элементов за меньшее количество настроек.
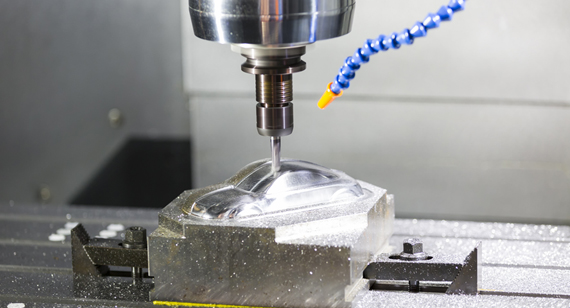
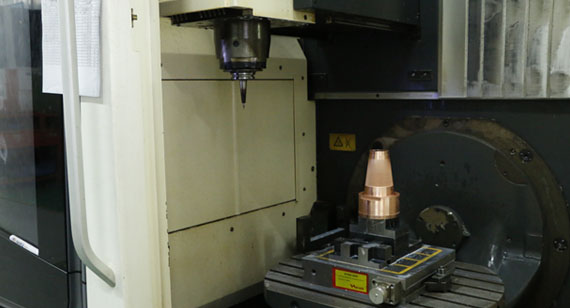
Пятиосевая обработка на станках с ЧПУ — это процесс обработки материалов с использованием трех линейных осей — X, Y и Z — и двух вращательных осей. Это позволяет режущему инструменту подходить к детали с разных сторон, что делает его подходящим для обработки сложных геометрических форм, многогранных элементов, глубоких полостей, изогнутых поверхностей и прецизионных компонентов, для обработки которых в противном случае потребовалось бы несколько переналадок.
Понимание технологии — это только первый шаг. Более важный вопрос заключается в том, действительно ли вашей детали необходима 5-осевая обработка, или же 3-осевая или 3+2-осевая обработка позволит достичь требуемого результата с меньшими затратами.
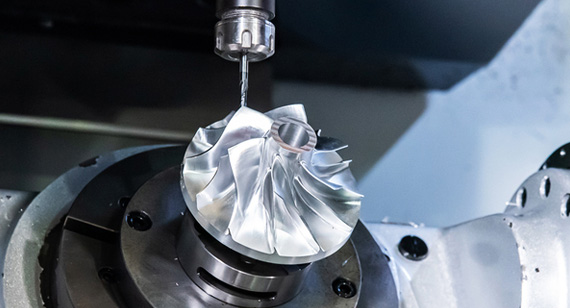
Пятиосевая обработка на станках с ЧПУ — это процесс обработки, управляемый компьютером, при котором режущий инструмент и заготовка позиционируются с помощью пяти управляемых осей.
Традиционный 3-осевой фрезерный станок с ЧПУ работает по линейным осям X, Y и Z. 5-осевой станок добавляет два вращательных движения, позволяя режущему инструменту приближаться к заготовке под разными углами.
В зависимости от конфигурации станка, оси вращения могут быть A, B или C. Обычно станок объединяет оси X, Y и Z с помощью двух из этих осей вращения.
Эта дополнительная свобода позволяет обрабатывать угловые элементы, сложные контуры, глубокие полости, несколько граней и труднодоступные поверхности с меньшим количеством операций по перемещению. Компания Autodesk аналогичным образом определяет 5-осевую обработку как перемещение станка с ЧПУ по трем линейным осям плюс две оси вращения.
Однако для заказчика, работающего с серийным производством, «пять осей» не должны автоматически означать «лучше». Правильный метод обработки зависит от геометрии, допусков, требований к поверхности, объема и целевой стоимости.
Если ваш чертеж уже содержит сложные многоугольные элементы, услуги 5-осевой обработки на станках с ЧПУ от VMT помогут оценить, какой вариант обработки лучше: полная одновременная 5-осевая обработка, обработка по схеме 3+2 или более простая стратегия обработки.
Пять осей описывают направления, в которых станок может управлять положением и ориентацией режущего инструмента относительно заготовки.
| Ось | Механизм |
| X | Линейное движение слева направо |
| Y | Линейное движение спереди назад |
| Z | Линейное движение вверх и вниз |
| A | Вращение вокруг оси X |
| B | Вращение вокруг оси Y |
| C | Вращение вокруг оси Z |
В 5-осевом станке с ЧПУ обычно используются оси X, Y и Z, а также две вращательные оси.
Точное сочетание зависит от конструкции машины.
Например, один станок может вращать стол, другой — наклонять шпиндельную головку, а третий сочетает перемещение головки с вращением стола. Именно поэтому два разных 5-осевых обрабатывающих центра могут производить похожие детали, используя при этом совершенно разную кинематику станка.
Совет: Не указывайте на чертеже «требуется 5-осевая обработка», если этот метод обработки действительно не является частью ваших инженерных требований. Во многих проектах указание функциональных размеров и допусков дает производителю больше свободы в выборе более экономичного процесса.
Процесс обычно начинается с вашей 3D CAD-модели и 2D производственного чертежа.
Производитель сначала анализирует геометрию, допуски, базовые точки, материал, качество поверхности и функциональные взаимосвязи. Цель состоит в том, чтобы определить, как следует расположить деталь, какие поверхности должны оставаться связанными с одной и той же базовой точкой, и необходима ли 3-осевая, 3+2-осевая или одновременная 5-осевая обработка.
Типичный рабочий процесс включает в себя:
Возможность пятиосевой обработки становится особенно ценной, когда изменение ориентации инструмента позволяет использовать более короткую фрезу для обработки труднодоступных участков или когда можно обработать несколько сторон детали без многократного снятия и повторного зажима заготовки.
Как Siemens, так и Haas называют сокращение времени на переналадку одним из практических преимуществ многоосевой и 5-осевой обработки.
Однако меньшее количество переналадок не означает, что каждая деталь изготавливается буквально за один зажим. Для некоторых деталей по-прежнему требуется дополнительная операция для обработки нижней поверхности, мягких зажимных губок, вторичного сверления, финишной обработки или контроля качества.
При оценке деталей, изготовленных на заказ, особенно важны две стратегии обработки:
3+2-осевая обработка с ЧПУ
Обработка по 3+2 осям также называется позиционной или индексированной 5-осевой обработкой.
Станок использует две вращательные оси для позиционирования заготовки или инструмента под требуемым углом. После определения угла резка в основном осуществляется с помощью линейных осей X, Y и Z.
Таким образом, вращающиеся оси позиционируют деталь между операциями резки, а не постоянно меняют ее ориентацию во время каждой резки.
Обработка по схеме 3+2 может стать отличным решением для:
Зачастую это обеспечивает многие преимущества 5-осевого станка, связанные с сокращением времени на переналадку, без сложности программирования, характерной для полностью одновременной обработки.
Одновременная 5-осевая обработка на станках с ЧПУ
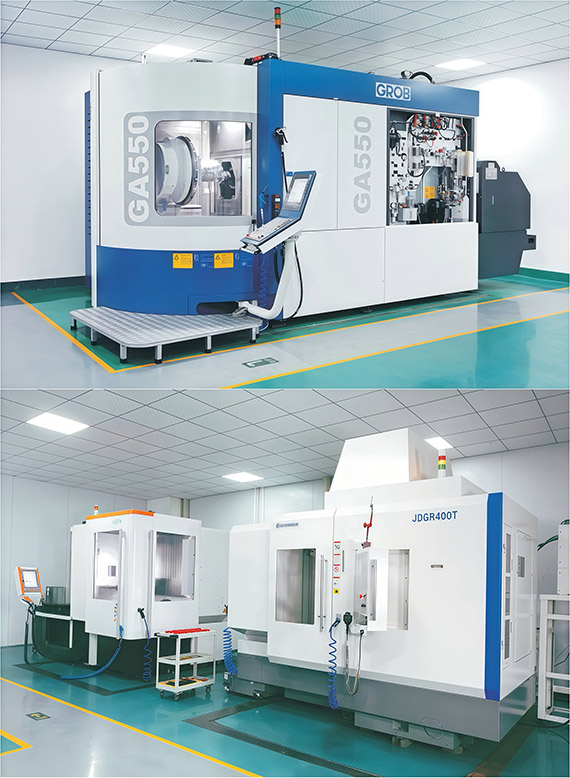
При одновременной 5-осевой обработке линейная и вращательная оси могут перемещаться вместе во время удаления материала.
Это позволяет инструменту непрерывно изменять ориентацию относительно заготовки.
Это особенно полезно для:
Компания Haas проводит различие между индексированной пятигранной обработкой и одновременной пятиосевой контурной обработкой аналогичным образом.
Совет: Деталь сложной формы не обязательно требует одновременной 5-осевой обработки. Если критически важные элементы в основном плоские, но расположены под несколькими углами, 3+2-осевая обработка может оказаться более экономичным решением.
Наилучшая стратегия обработки определяется не только количеством осей.
| фактор | 3 оси | 3 + 2 ось | Одновременная 5-осевая |
| Линейные режущие оси | X / Y / Z | X / Y / Z | X / Y / Z |
| Поворотное позиционирование | Нет | Да | Да |
| Вращательное движение во время резки | Нет | Обычно исправляется во время резки | Да |
| Многосторонняя обработка | Требуется больше настроек. | Прекрасно | Прекрасно |
| Угловые плоские элементы | Труднее | Прекрасно | Прекрасно |
| Сложные поверхности произвольной формы | Ограниченный | Ограничено индексированными ориентациями | Прекрасно |
| Сложность программирования | Низкая | Средний | Высокая |
| Типичная стоимость обработки | Низкая | Средний | Высокая |
| Наилучшее использование | Простые призматические детали | Многоракурсные особенности | Постоянно изменяющиеся сложные поверхности |
Если ваш главный вопрос заключается в сравнении всех трех-, четырех- и пятиосевых процессов, то подробное сравнение будет представлено в специальном руководстве по обработке на станках с ЧПУ с 3, 4 и 5 осями, что позволит избежать дублирования темы здесь.
Пятиосевая обработка необходима в тех случаях, когда дополнительное перемещение по осям решает реальную производственную задачу.
Множество важных особенностей на разных лицах
Представьте себе корпус, имеющий на одной стороне прецизионное отверстие, на другой — монтажные отверстия, на третьей — угловой интерфейс разъема и уплотнительную поверхность.
Создание всех этих элементов с помощью нескольких независимых установок может привести к дополнительному риску переноса базовых данных и повторного зажима.
Многоосевая стратегия может позволить сохранить больше таких элементов связанными в рамках одной и той же обрабатывающей установки.
Сложные изогнутые поверхности
Для обработки поверхностей произвольной формы режущему инструменту может потребоваться постоянное изменение ориентации относительно поверхности.
Одновременная 5-осевая обработка особенно ценна в тех случаях, когда необходимо непрерывно изменять ориентацию инструмента.
Глубокий кариес
Длинный инструмент, проникающий глубоко в полость, может стать менее жестким и более восприимчивым к вибрации или деформации.
Иногда наклон заготовки или инструмента может улучшить доступ и позволить использовать более короткий режущий инструмент.
Сложные углы
Детали, содержащие отверстия, выемки, пазы или поверхности, расположенные под несколькими нестандартными углами, могут потребовать использования нескольких зажимных приспособлений на обычном станке.
Пятиосевое позиционирование может упростить эти операции.
Тесные взаимосвязи между функциями
Когда относительное положение элементов важнее, чем индивидуальные размеры каждого элемента, сокращение повторной фиксации может помочь контролировать процесс обработки.
Использование самого современного оборудования не всегда является наименее рискованным или наименее затратным решением.
Трехосевой станок может быть более экономичным, если ваш компонент в основном состоит из:
Аналогичным образом, деталь, в которой преобладает цилиндрическая геометрия, может быть более эффективно изготовлена с использованием токарной обработки на станках с ЧПУ или токарно-фрезерной обработки.
Поэтому вопрос не должен звучать так:
«Можно ли изготовить эту деталь на 5-осевом станке?»
Лучший вопрос:
«Какой процесс механической обработки обеспечивает требуемую функциональность, допуски, качество поверхности и повторяемость при наименьшем общем производственном риске?»
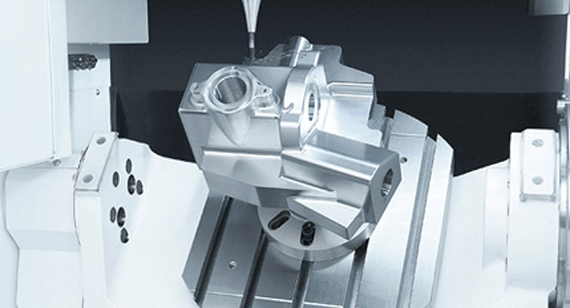
Меньшее количество переналадок станков.
Одним из наиболее ценных преимуществ является сокращение количества раз, когда заготовку необходимо вручную перепозиционировать.
Каждая дополнительная настройка создает еще одну возможность для переноса базовой точки, отклонения приспособлений и ошибок выравнивания.
Улучшенный доступ к сложной геометрии
Вращение или наклон заготовки позволяет инструменту достигать поверхностей, которые трудно обрабатывать при фиксированном вертикальном положении.
Это особенно полезно для отверстий под углом, поверхностей, прилегающих к подрезу, боковых элементов, сложных полостей и изогнутых деталей.
Более короткие и жесткие режущие инструменты
Изменение ориентации инструмента может позволить шпинделю приблизиться к зоне резания.
Как правило, более короткий инструмент обеспечивает лучшую жесткость, чем длинный инструмент, достигающий той же детали с фиксированного направления.
Более точный контроль сложной обработки поверхности.
При обработке криволинейных поверхностей контроль направления резания и контакта между режущим инструментом и поверхностью может улучшить условия обработки.
Результат по-прежнему зависит от выбора инструмента, шага обработки, скорости подачи, скорости вращения шпинделя, стратегии траектории движения инструмента, материала, состояния станка и требований к чистовой обработке.
Сниженные требования к освещению
В противном случае для изготовления сложных многогранных компонентов может потребоваться несколько специальных приспособлений.
Сокращение количества перестановок оснастки может уменьшить трудозатраты на настройку и упростить управление технологическим процессом.
Улучшенная повторяемость для соответствующих деталей.
После проверки оснастки, программы, траектории движения инструмента, метода контроля и параметров резки многоосевой процесс может обеспечить стабильный путь от прототипа до серийного производства.
Пятиосевая обработка не гарантирует автоматически идеальную точность.
Фактически, возросшая свобода движений создает новые производственные риски.
Более сложное программирование
Планирование траектории движения инструмента становится более сложной задачей, поскольку программисту необходимо учитывать ориентацию инструмента, вращательное движение, зазор между зажимным устройством и шпинделем, а также перемещение станка.
Риск столкновения
Инструмент, держатель, шпиндель, приспособление, стол и заготовка могут перемещаться относительно друг друга.
Поэтому моделирование в системах автоматизированного проектирования (CAM) и анализ процессов приобретают особую важность.
Точность вращения оси
Точность сложной детали зависит не только от перемещения по осям X, Y и Z, но и от калибровки вращательной оси и кинематики станка.
Деформация тонкой стенки
Пятиосевой доступ не исключает деформации материала.
Тонкие стенки могут смещаться даже при снятии остаточных напряжений или при плохом контроле усилий зажима и резки.
Вибрация и деформация инструмента
Глубокие полости и инструменты с большим вылетом лезвия все еще могут создавать вибрацию.
Ориентация инструмента должна сочетаться с соответствующей длиной фрезы, зацеплением, параметрами резания и последовательностью обработки.
Метки для смешивания поверхностей
Неправильно спланированные стратегии финишной обработки могут приводить к появлению видимых переходов между зонами обработки.
Это особенно важно для косметических компонентов, пресс-форм, деталей оптического оборудования и изделий, которые впоследствии будут полироваться или анодироваться.
Более высокие затраты, когда этот процесс не нужен.
Пятиосевой станок, как правило, требует более сложного оборудования, программирования, настройки и планирования технологического процесса.
Следовательно, его использование для простой детали может увеличить стоимость без существенной производственной выгоды.
Качество детали, обработанной на 5-осевом станке, зависит не только от самого станка.
В компании VMT разработка плана обработки начинается с инженерного анализа вашей CAD-модели и производственного чертежа. Перед началом обработки команда может оценить материал, требования к размерам, качество обработки поверхности, геометрию детали и технологичность производства. Существующая система контроля качества VMT также включает в себя контроль качества в процессе производства и измерения на координатно-измерительной машине (CMM) для сложных прецизионных компонентов.
Для сложного 5-осевого проекта важными элементами управления могут быть:
Проектирование с учетом технологичности и допусков.
Не всем параметрам следует присваивать одинаковый допуск.
Перед окончательным определением траектории движения инструмента необходимо выявить критически важные узлы соединения, зоны уплотнения, подшипники, положение отверстий, сопрягаемые поверхности и базовые точки.
Оптимизация приспособлений
Приспособление должно обеспечивать достаточную жесткость, не вызывая при этом излишних деформаций и не препятствуя доступу инструмента.
Стратегия Datum
Ключевые характеристики должны быть соотнесены с соответствующими базовыми параметрами, чтобы проверка отражала фактические функциональные требования к детали.
Управление последовательностью обработки
Для деталей, склонных к деформации, черновая обработка, снятие напряжений, получистовая обработка и чистовая обработка могут потребовать разделения.
Оптимизация траектории
Ориентация инструмента, направление резания, зацепление, шаг резания и длина фрезы могут влиять на точность и качество поверхности.
Проверка в процессе
Ключевые характеристики можно проверить до того, как деталь будет подвергнута последующей механической обработке или финишной обработке.
Окончательная проверка КИМ
Для сложных геометрических форм и тесно связанных между собой позиционных характеристик контроль с помощью координатно-измерительной машины (КИМ) предоставляет практичный способ проверки соответствия размеров чертежу.
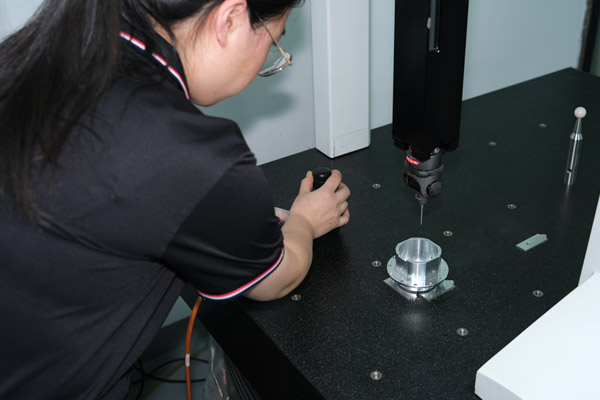
Пятиосевая обработка на станках с ЧПУ может использоваться для многих металлов и конструкционных пластмасс . Существующие возможности станков VMT включают обработку алюминия, нержавеющей стали, стали, титана, медных сплавов и конструкционных пластмасс.
| Материал | Распространенные причины 5-осевой обработки | Главный производственный концерн |
| алюминий | Сложные облегченные корпуса, кронштейныпрототипы | Заусенцы, деформация тонких стенок, косметическая обработка поверхности. |
| Нержавеющая сталь | Медицинские, гидравлические и промышленные компоненты | Тепловыделение при резке, износ инструмента, контроль образования заусенцев |
| Титан | Аэрокосмические и высокопроизводительные компоненты | Концентрация тепла, износ инструмента, стабильность резания |
| Легированная/инструментальная сталь | Пресс-формы и механические детали | Твердость, износ инструмента, время обработки |
| Латунь/Медь | Прецизионные интерфейсы и электрические компоненты | Заусенцы, повреждения поверхности, свойства материала. |
| Инженерные пластмассы | Легкие прецизионные компоненты | Деформация при зажиме, тепловое расширение |
Примечание: Выбор материала должен основываться на условиях конечной эксплуатации, а не только на удобстве обработки.
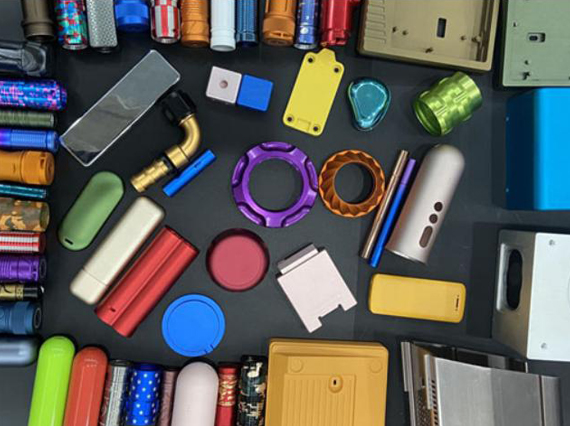
При разработке стратегии обработки следует также учитывать, что происходит после того, как деталь покидает станок с ЧПУ.
В зависимости от материала и области применения, подходящие виды отделки поверхности могут включать:
В настоящее время компания VMT поддерживает несколько процессов финишной обработки после механической обработки в рамках своего специализированного рабочего процесса ЧПУ.
Требования к финишной обработке в идеале следует определить до начала механической обработки.
Например, для обработки поверхностей, имеющих декоративный характер, может потребоваться контроль следов от резца перед пескоструйной обработкой или анодированием, в то время как для критически важных посадок, резьбы, заземляющих поверхностей, уплотнительных поверхностей или базовых зон может потребоваться маскирование или допуск на размеры.
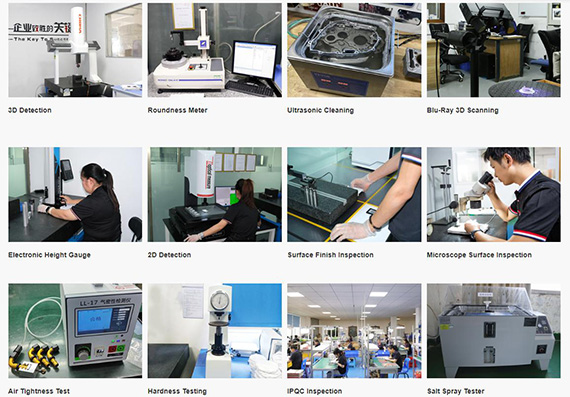
Проверка должна проводиться в соответствии с назначением чертежа.
Простые размеры можно проверить с помощью штангенциркулей, микрометров, высотомеров, калибровочных штифтов, резьбовых калибров или других специальных инструментов.
Сложные геометрические соотношения лучше подходят для координации измерительного оборудования.
Например, для 5-осевого компонента может потребоваться проверка следующих параметров:
Процесс контроля качества в компании VMT включает в себя проверку первого образца, контроль в процессе производства и окончательную проверку, при этом для сложных прецизионных деталей, где это необходимо, используется координатно-измерительная машина (CMM).
Совет: Не следует устанавливать допуск ±0.01 мм для всего чертежа только потому, что у поставщика есть 5-осевой станок. Применяйте жесткие допуски только к тем элементам, которые этого требуют. Это обычно упрощает контроль производства и позволяет избежать ненужных затрат на механическую обработку.
Пятиосевая обработка особенно ценна, когда деталь сочетает в себе сложную геометрию и жесткие размерные соотношения.
Типичные приложения включают в себя:
Компоненты для авиакосмической промышленности
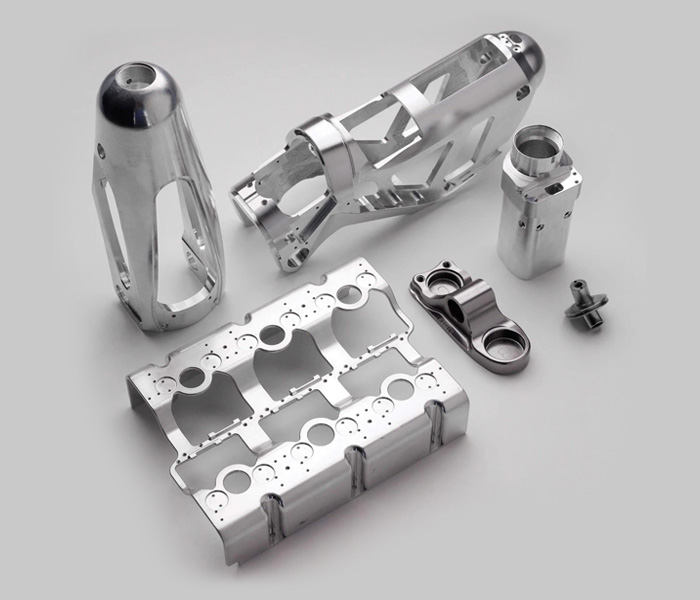
В качестве примеров можно привести конструктивные элементы, геометрию лопаток, рабочие колеса, крепления, кронштейны и сложные облегченные детали.
Медицинское и лабораторное оборудование
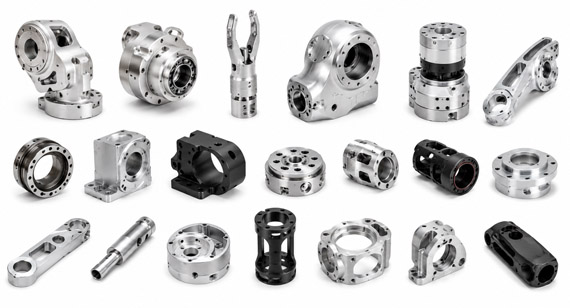
Компоненты многоугловых инструментов, шарниры роботов, детали хирургического оборудования и прецизионные приспособления могут требовать сложной механической обработки и детального контроля.
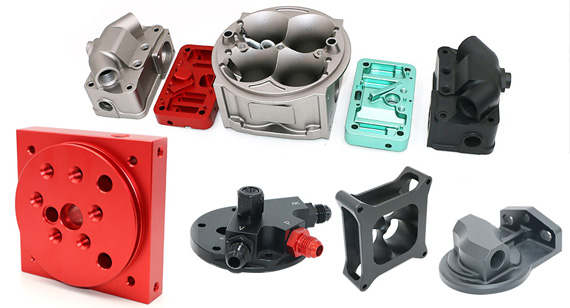
Многоосевая обработка может быть полезна для изготовления прототипов компонентов двигателей, трансмиссий, деталей подвески, компонентов для автоспорта, корпусов и оснастки для испытаний.
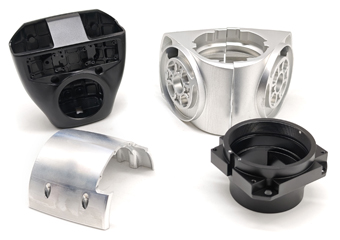
Шарниры роботов, корпуса датчиков, компоненты концевых захватов, прецизионные крепления и конструктивные интерфейсы часто содержат элементы, ориентированные в нескольких направлениях.
Электронное и оптическое оборудование
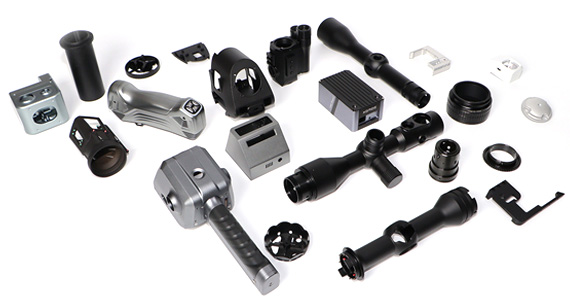
Сложные корпуса, компоненты камер, оптические крепления, элементы системы теплоотвода, рамы и прецизионные кожухи могут сочетать функциональные интерфейсы с декоративными поверхностями.
Компоненты пресс-форм и оснастки
Сложные контурные поверхности и угловая геометрия позволяют использовать многоосевую обработку для изготовления пресс-форм, штампов и оснастки.
история проекта
Рассмотрим алюминиевый корпус оборудования, содержащий прецизионные монтажные поверхности, угловые разъемы, внутренние углубления, множество резьбовых отверстий и несколько важных интерфейсов, расположенных с разных сторон компонента.
Вызов проекта
Изготовление каждой детали с использованием отдельных 3-осевых настроек потребовало бы многократного перепозиционирования заготовки.
Это создает дополнительные требования к креплению и затрудняет контроль за положением элементов.
Подход к обработке VMT
Сначала инженерная группа изучает чертеж, чтобы определить критически важные базовые элементы и функциональные интерфейсы.
Затем можно выбрать многоосевую стратегию, чтобы обработать как можно больше связанных элементов в рамках одной контролируемой установки.
Данный процесс может включать в себя черновую обработку, позиционирование по схеме 3+2, локализованные одновременные траектории движения инструмента по 5 осям, контроль качества в процессе обработки, чистовую обработку и окончательную проверку на координатно-измерительной машине (КИМ).
Результат
Ценность заключается не просто в том, что «использовался 5-осевой станок».
Реальная выгода для производства заключается в сокращении ненужных переналадок, улучшении доступа к инструментам, контроле взаимосвязей между критически важными элементами и создании повторяемого процесса, который впоследствии может поддерживать серийное производство.
Стабильный 5-осевой производственный процесс следует разрабатывать поэтапно.
1. Загрузите 2D и 3D файлы.
По возможности предоставляйте как CAD-модель, так и производственный чертеж.
2. Инженерный анализ и анализ DFM (проектирование с учетом технологичности)
Проанализируйте материалы, допуски, требования к поверхности, базовые элементы, критические интерфейсы, толщину стенок, резьбу, полости и требования к контролю качества.
3. Выберите стратегию обработки.
Определите, требуется ли для данной детали:
4. Разработка оснастки и CAM-системы
Планирование крепления заготовки, доступа к инструменту, длины инструмента, последовательности обработки и предотвращения столкновений.
5. Изготовление прототипов на станках.
Изготовьте первую деталь и выявите любые неожиданные деформации, заусенцы, проблемы с поверхностью, допусками или креплением.
6. Проверка и подтверждение качества
Проверьте функциональные размеры и сравните результат измерений с чертежом.
7. Обработка поверхности
Выполнение полного цикла анодирования, полировки, пассивации, нанесения покрытий или других необходимых финишных операций.
8. Повторное производство
После подтверждения правильности процесса механической обработки и контроля качества, тот же контролируемый производственный процесс может быть применен к последующим партиям.
Пятиосевая обработка на станках с ЧПУ наиболее ценна, когда дополнительная свобода действий позволяет решить конкретную производственную задачу — сложную геометрию, элементы с несколькими углами наклона, затрудненный доступ инструмента, риск многократной настройки или сложные взаимоотношения между критически важными поверхностями.
Однако не каждая деталь сложной формы требует одновременной обработки по пяти осям.
Хороший поставщик станков с ЧПУ должен сначала оценить, какой тип обработки лучше подходит для вашего проекта: 3-осевая, 3+2, одновременная 5-осевая, токарно-фрезерная или комбинация производственных процессов.
Если вы разрабатываете сложную деталь, изготовленную на станке с ЧПУ, загрузите свои 2D и 3D чертежи в VMT . Наша инженерная команда сможет проанализировать геометрию, допуски, материал, требования к поверхности и объем производства, а затем предоставить рекомендации по DFM (проектированию с учетом технологичности) и порекомендовать подходящую стратегию обработки.
Запросите коммерческое предложение и попросите провести анализ DFM (проектирование, проектирование и изготовление) для вашего проекта на 5-осевом станке с ЧПУ.
Отправьте свой 2D-чертеж, 3D CAD-модель, информацию о материале, количестве, требования к допускам, качество поверхности, критические размеры, а также требования к сборке или функциональности. Компания VMT оценит, какой способ производства лучше подойдет: 3-осевая обработка, 3+2, одновременная 5-осевая обработка, токарно-фрезерная обработка или комбинированная стратегия.
Вся информация и загруженные файлы защищены и конфиденциальны.
1. Расскажите нам, что вам нужно.
2. Получите DFM и коммерческое предложение.
3. Одобрить производство.
Электронная почта: inquiry@vimetal.com.cn
Каково простое определение 5-осевой обработки на станках с ЧПУ?
Пятиосевая обработка на станках с ЧПУ использует три линейные оси — X, Y и Z — вместе с двумя вращательными осями для управления положением и ориентацией режущего инструмента относительно заготовки.
Какие пять осей есть на станке с ЧПУ?
Три линейные оси — это X, Y и Z. Вращательные оси называются A, B и C и обозначают вращение вокруг осей X, Y и Z соответственно. В 5-осевом станке обычно сочетается перемещение по осям XYZ с двумя вращательными осями.
Является ли обработка по схеме 3+2 той же самой, что и одновременная 5-осевая обработка?
Нет. При обработке по схеме 3+2 вращающиеся оси в основном позиционируют деталь или инструмент перед продолжением операции резания. При одновременной обработке вращающиеся и линейные оси могут перемещаться вместе во время резания. Компания Haas также различает эти два режима работы.
Является ли 5-осевая обработка более точной, чем 3-осевая?
Не автоматически. Пятиосевая обработка позволяет уменьшить ошибки, связанные с многократными настройками, но конечная точность также зависит от калибровки станка, оснастки, стратегии базовых параметров, состояния инструмента, температуры, параметров резания, программирования и контроля качества.
Всегда ли 5-осевая обработка на станках с ЧПУ дороже?
Стоимость станка и программирования может быть выше, но общая стоимость детали может быть ниже, если пятиосевая обработка позволяет отказаться от нескольких приспособлений, сократить время настройки, улучшить доступ к инструменту или избежать доработок. Для простых геометрических форм трехосевая обработка обычно более экономична.
Какие детали лучше всего подходят для 5-осевой обработки на станках с ЧПУ?
Детали со сложными изогнутыми поверхностями, угловыми элементами, многогранной обработкой, затрудненным доступом инструмента, глубокими полостями или жесткими позиционными соотношениями между элементами являются подходящими кандидатами.
Какие материалы можно обрабатывать на 5-осевой станке?
В качестве материалов чаще всего используются алюминий, нержавеющая сталь, сталь, титан, латунь, медь, полиоксиметилен (POM), полиэфиркетон (PEEK), нейлон и другие обрабатываемые конструкционные материалы. При выборе инструментов и условий резки необходимо учитывать свойства материала.
Возможно ли изготовление прототипов с помощью 5-осевой обработки?
Да. Многоосевая обработка широко используется для создания функциональных прототипов и сложных компонентов, поскольку позволяет обрабатывать детализированную геометрию непосредственно из данных САПР без использования специального производственного инструмента.
Можно ли использовать тот же процесс для производственных партий?
Да, при условии, что приспособление, программа, условия резки, план управления инструментом, метод контроля и процесс финишной обработки проверены на воспроизводимость.
Какую информацию мне следует предоставить для расчета стоимости обработки на 5-осевом станке?
Пришлите вашу 3D-модель, 2D-чертеж, информацию о материале, количестве, требования к допускам, качество обработки поверхности, критические размеры, а также любые требования к сборке или функциональности.


 +86 15099911516




 Читать далее