16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 172 | Опубликовано VMT 17 июня 2026 г. | Время чтения: около 3 минут


Возможно, вы сталкиваетесь с таким компромиссом при выборе нержавеющей стали для прецизионных деталей, обрабатываемых на станках с ЧПУ : аустенитные марки, такие как 304 и 316, обладают высокой коррозионной стойкостью, но их способность к упрочнению при обработке и низкая теплопроводность делают их медленными и требующими большого количества инструмента в обработке. С другой стороны, легкообрабатываемые марки, такие как 303, жертвуют некоторыми коррозионными свойствами и механической прочностью ради более легкого образования стружки.
Нержавеющая сталь 410 (UNS S41000, 1.4006) — это мартенситная марка, обеспечивающая обрабатываемость примерно на 54% ниже, чем у стали B1112 в отожженном состоянии, что лучше, чем у аустенитных марок 304 и 316. Рекомендуемые скорости резания на станках с ЧПУ составляют от 100 до 180 SFM при использовании твердосплавного инструмента в отожженном состоянии, снижаясь до 60–100 SFM для термообработанного материала с твердостью выше 35 HRC. Сталь 410 обладает магнитными свойствами, упрочняется термообработкой и обеспечивает умеренную коррозионную стойкость, подходящую для валов насосов, компонентов клапанов, крепежных элементов и хирургических инструментов.
Нержавеющая сталь марки 410 занимает особое промежуточное положение между этими категориями. Будучи мартенситной маркой, она может быть упрочнена термической обработкой для достижения определенных требований к прочности и износостойкости — чего не могут обеспечить марки 304 и 316. Кроме того, она легче поддается механической обработке, чем аустенитные нержавеющие стали в отожженном состоянии. А ее умеренная коррозионная стойкость достаточна для широкого спектра промышленных, автомобильных и медицинских применений.
В этом руководстве рассматриваются свойства, обрабатываемость, параметры резки и практические компромиссы, связанные с обработкой нержавеющей стали 410SS. Оставайтесь с нами до конца, чтобы узнать, как на нашем предприятии решили проблему преждевременного износа уплотнений на валах насосов из нержавеющей стали 410.
Нержавеющая сталь 410 — это мартенситная хромистая нержавеющая сталь с номинальным составом 11.5–13.5% хрома и 0.08–0.15% углерода. Она обозначается как UNS S41000 в унифицированной системе нумерации, 1.4006 по стандарту EN, SUS410 по стандарту JIS и 12Cr13 по китайскому стандарту GB.
Сталь 410 относится к термообрабатываемому семейству мартенситных сталей , в отличие от марок 304 и 316 , которые являются аустенитными и не могут быть упрочнены термической обработкой. При нагреве выше критической температуры (приблизительно 815–900 °C) и закалке сталь 410 образует мартенсит: твердую, прочную и магнитную микроструктуру. Регулировка температуры отпуска позволяет точно настроить твердость и ударную вязкость материала. Эта универсальность позволяет нержавеющей стали 410SS использоваться в самых разных областях, от легких конструкционных кронштейнов (отожженных, ~20–25 HRC) до износостойких валов насосов и седел клапанов (закаленных и отпущенных, ~35–45 HRC).
Основные свойства нержавеющей стали 410 в отожженном состоянии:
Сочетание закаливаемости, магнитных свойств и достаточной коррозионной стойкости для неморских сред делает сталь марки 410 практичным выбором для деталей, которым требуется большая прочность, чем может обеспечить сталь марки 304, но которые не нуждаются в полной защите от коррозии, обеспечиваемой сталью марки 316.
Показатели обрабатываемости измеряются относительно стали B1112, за которую принимают 100% базовый показатель. В отожженном состоянии нержавеющая сталь 410 показывает приблизительно 54%, что означает, что она работает примерно со скоростью вдвое меньшей, чем сталь B1112, при эквивалентном сроке службы инструмента. Для сравнения, нержавеющая сталь 304 показывает 45–50%, а 316 – 35–40%.
Эта разница в характеристиках подчеркивает важный практический факт: сталь марки 410 значительно легче поддается механической обработке, чем сталь марки 304, и намного легче, чем сталь марки 316.
Основная причина этого различия кроется в их микроструктуре:
Три характеристики стали 410 определяют подход к обработке:
Контроль стружки, как правило, вполне управляем. Стружка марки 410 более хрупкая и легко ломается, чем вязкая, сплошная стружка марки 304. Это снижает риск запутывания стружки вокруг инструмента или заготовки и позволяет достигать более высоких скоростей съема металла при токарной обработке. Однако при очень низких подачах в отожженном состоянии стружка марки 410 все еще может образовывать нитевидную стружку, требующую тщательного выбора стружколома.
Происходит упрочнение при обработке, но оно менее выражено, чем у стали 304. Все нержавеющие стали в той или иной степени упрочняются при обработке. Скорость упрочнения стали 410 ниже, чем у 304, а это значит, что материал за обрабатываемым участком остается ближе к своей первоначальной твердости. Это уменьшает прогрессирующую нагрузку на инструмент, которая возникает при повторном входе инструмента в ранее упрочненную поверхность при последующих проходах.
Нарост на режущей кромке (BUE) является основным механизмом износа инструмента. Склонность стали 410 к прилипанию к режущей кромке под воздействием тепла и давления приводит к образованию нароста — отложения материала заготовки, которое приваривается к инструменту, изменяя эффективную геометрию резания и ухудшая качество поверхности. Наилучшего способа борьбы с этим является подходящая скорость резания (достаточно высокая, чтобы избежать диапазона скоростей, вызывающих образование нароста на режущей кромке), острые режущие кромки с положительной геометрией переднего угла и эффективная подача охлаждающей жидкости для контроля температуры в зоне контакта инструмента и стружки.
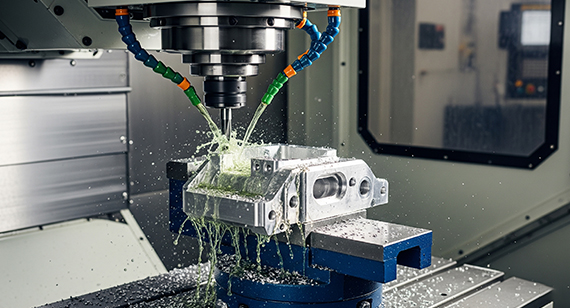
Приведенные ниже параметры резания представляют собой рекомендуемые начальные значения для нержавеющей стали 410 в отожженном состоянии (20–25 HRC) при использовании твердосплавного инструмента. Фактические оптимальные параметры зависят от жесткости конкретной установки, держателя инструмента, стратегии охлаждения и геометрии детали.
| Параметр |
черновая обработка |
Отделка |
| Скорость резки (фут/мин) |
120-180 | 150-200 |
| Скорость подачи (IPR) |
0.004-0.012 | 0.002-0.005 |
| Глубина пропила (дюймы) |
0.050-0.150 | 0.010-0.030 |
| Вставить геометрию |
С-образный, отрицательный угол наклона с стружколомом | Положительный угол наклона, острый край |
| Параметр |
черновая обработка |
Отделка |
| Скорость резки (фут/мин) |
100-150 | 130-180 |
| Подача на зуб (IPT) |
0.003-0.006 | 0.001-0.003 |
| Радиальное зацепление |
на 30–70% | на 5–15% |
| Охлаждающая жидкость |
Сквозной шпиндель или заливной | Сквозной шпиндель или заливной |
Сверление с ЧПУ
| Параметр |
HSS-Co |
Твердый карбид |
| Скорость резки (фут/мин) |
40-70 | 80-130 |
| Скорость подачи (IPR) |
0.003-0.008 | 0.004-0.010 |
| Угол при вершине |
135-140 ° | 135-140 ° |
| Цикл клюва |
Рекомендуется для глубин, превышающих диаметр в 3 раз. | Рекомендуется для глубин, превышающих диаметр в 5 раз. |
Рекомендации по выбору оснастки для обработки нержавеющей стали 410SS
Для обработки нержавеющей стали 410 стандартным выбором являются твердосплавные марки с PVD-покрытием (TiAlN, AlTiN). Покрытие обеспечивает тепловой барьер, снижающий передачу тепла в обрабатываемую деталь, и низкий коэффициент трения, препятствующий образованию наростов на режущей кромке. Непокрытый твердосплав можно использовать для коротких циклов обработки в отожженном состоянии, но при этом он будет быстрее изнашиваться на боковой поверхности.
Острые режущие кромки обязательны. Заточенная или слегка скошенная кромка увеличивает силы резания и склонность к образованию наростов. Положительные передние углы (5–12° для токарной обработки, 5–10° для фрезерной обработки) снижают давление резания и улучшают качество поверхности.
Охлаждающая жидкость — обязательный элемент. Теплопроводность стали 410 составляет примерно 25 Вт/м·К — выше, чем у стали 304 (~15 Вт/м·К), но все еще значительно ниже, чем у алюминия (~150 Вт/м·К для стали 6061). Тепло концентрируется в зоне резания, а не рассеивается через заготовку. Подача охлаждающей жидкости через шпиндель обеспечивает наиболее эффективный отвод тепла при сверлении и глубоком фрезеровании. Подача охлаждающей жидкости в большом объеме подходит для общего точения и неглубокого фрезерования, при условии, что сопла направлены на зону контакта инструмента и стружки, а не просто заливают всю область.
Одной из определяющих особенностей стали 410 является ее устойчивость к термообработке, и одной из наиболее распространенных проблем при механической обработке является обработка стали 410 после закалки. Обрабатываемость стали 410 заметно снижается при твердости выше примерно 35 HRC, и стратегия резки должна быть соответствующим образом скорректирована.
В закаленном состоянии (35–45 HRC) скорость резания следует уменьшить примерно на 30–50% по сравнению с параметрами после отжига. Деталь, которая в закаленном состоянии легко обрабатывается со скоростью 150 SFM, после закалки может потребовать 80–100 SFM. Скорость подачи следует немного уменьшить (на 10–20% ниже, чем в закаленном состоянии), а глубину резания следует поддерживать небольшой и постоянной, чтобы избежать внезапной нагрузки на инструмент.
Выбор инструмента смещается в сторону более твердых материалов и высокотемпературных покрытий. Кубический нитрид бора (CBN) и керамические пластины становятся пригодными для токарной обработки с твердостью выше 40 HRC, хотя они более хрупкие и требуют жесткой конструкции. Для фрезерования твердый сплав с покрытием AlTiN и высоким содержанием кобальта в подложке (10–12%) обеспечивает необходимую твердость при высоких температурах резания, возникающих при обработке закаленного материала.
Предпочтительная последовательность обработки деталей, требующих как жестких допусков, так и высокой твердости, заключается в черновой обработке в отожженном состоянии (с оставлением 0.2–0.5 мм припуска на критических поверхностях), термообработке до целевой твердости, а затем чистовой обработке до окончательных размеров. Такой подход позволяет избежать трудностей, связанных с удалением больших объемов закаленного материала, и снижает риск изменения размеров из-за деформации в результате термообработки. Чистовая обработка удаляет только необходимое количество материала для удаления окалины и геометрических смещений, минимизируя износ инструмента и время цикла при обработке более твердого материала.
Когда в спецификации материала встречается обозначение 410, это часто означает альтернативу маркам 304 или 316. Понимание того, чем марка 410 отличается от этих более распространенных марок, определяет, является ли она правильным выбором для конкретной детали.
| Характеристика |
410 (отожженный) |
304 |
316 |
| Семейные |
мартенситные | аустенитный | аустенитный |
| Оценка обрабатываемости |
~ 54% | ~45–50% | ~35–40% |
| Упрочняемый термической обработкой |
Да | Нет | Нет |
| магнитные |
Да | Нет (отожженный) | Нет (отожженный) |
| Устойчивость к коррозии |
Средняя | Хорошо | Отличный (устойчив к хлоридам) |
| Прочность на растяжение (отожженная) |
~450–550 МПа | ~515–690 МПа | ~515–690 МПа |
| Скорость упрочнения при деформации |
Низкий–умеренный | Высокий | Высокий |
| Типичная скорость резания (SFM, токарная обработка твердосплавных деталей) |
120-180 | 80-150 | 60-120 |
410 против 304 : сталь 410 легче поддается механической обработке и закалке, но обладает меньшей коррозионной стойкостью. Выбирайте 410, если деталь требует твердости или прочности, которые 304 не может обеспечить только закалкой, и если условия эксплуатации умеренные (в помещении, не в морской среде, с низким содержанием хлоридов). Выбирайте 304, если коррозионная стойкость является основным требованием, и деталь может функционировать в отожженном состоянии.
410 против 316 : Сталь 316 содержит 2–3% молибдена, что обеспечивает устойчивость к точечной коррозии в хлоридных средах, чего не может обеспечить сталь 410. Разница в обрабатываемости существенна: обработка стали 316 примерно на 30–40% медленнее, чем обработка стали 410 при сопоставимых операциях. Выбирайте сталь 410, когда деталь должна обладать умеренной коррозионной стойкостью и закаливаемостью, и когда переплата за молибден как по стоимости материала, так и по времени обработки не оправдана. Выбирайте сталь 316, когда деталь будет подвергаться воздействию солевого тумана, химической обработки или морской атмосферы.
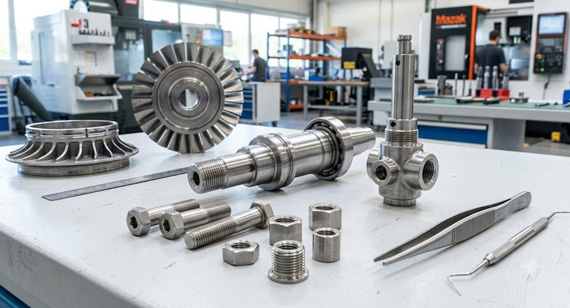
Нержавеющая сталь марки 410 используется в различных отраслях промышленности, где требуется определенное сочетание умеренной коррозионной стойкости, магнитных свойств и закаливаемости.
Валы насосов и компоненты клапанов: сталь марки 410 обеспечивает необходимую твердость для износостойкости уплотнительных и подшипниковых поверхностей, а также достаточную коррозионную стойкость для работы с пресной водой, паром низкого давления и слабыми химическими растворами. Валы насосов часто изготавливаются из прутка стали 410, закаляются и подвергаются чистовой шлифовке в местах соприкосновения с подшипниками. Штоки и седла клапанов используют закаливаемость стали 410 для предотвращения заедания и износа седел в течение длительного количества циклов.
Крепежные элементы и резьбовые детали: винты, болты и резьбовые вставки из нержавеющей стали 410 сочетают в себе коррозионную стойкость нержавеющей стали с прочностью, недостижимой для аустенитных марок без упрочнения при деформации, которое неравномерно по всему сечению резьбы. Термообработанные крепежные элементы из стали 410 достигают предела прочности на растяжение выше 1,200 МПа (175 ksi) в условиях повышенной твердости.
Хирургические и стоматологические инструменты : сталь 410 используется для щипцов, скальпелей, долот и стоматологических ручных инструментов, где режущая кромка должна сохранять остроту — требование, зависящее от закаливаемости, — а коррозионная среда ограничивается кратковременным контактом с биологическими жидкостями с последующей стерилизацией. Для имплантируемых устройств или инструментов, подвергающихся воздействию биологических жидкостей в течение длительного времени, подходящим выбором является сталь 316 или титан.
Компоненты паровых турбин и электростанций: устойчивость стали 410 к окислению и образованию накипи при повышенных температурах (до приблизительно 650 °C / 1,200 °F в условиях непрерывной эксплуатации) делает ее пригодной для лопаток турбин, корпусов клапанов и компонентов систем обработки пара. Лопатки обычно изготавливаются из кованых заготовок из стали 410, затем закаляются и отпускаются до определенного диапазона твердости, требуемого условиями эксплуатации турбины.
Производителю промышленных насосов потребовались сменные валы из нержавеющей стали 410 для линейки центробежных насосов, используемых в системах возврата конденсата пара низкого давления. Треботворная твердость подшипниковых шеек должна составлять 38–42 HRC, а шероховатость поверхности в месте контакта с уплотнением – Ra 0.8 мкм или лучше. Валы предыдущего поставщика страдали от преждевременного износа уплотнений, вызванного непостоянной твердостью подшипниковых шеек и вариациями шероховатости поверхности.
Условия проведения
Геометрия вала включала в себя подшипниковую шейку диаметром 25 мм с допуском +0.000/−0.013 мм, резьбовой конец M16 для гайки рабочего колеса и шпоночный паз для привода рабочего колеса. Вал был изготовлен из нержавеющей стали 410, закаленной и отпущенной до твердости 38–42 HRC. Жесткий допуск на шейку должен был сохраняться после термообработки, что означало необходимость прогнозирования и компенсации припуска на механическую обработку до термообработки и деформации после термообработки.
Подход VMT
Валы были изготовлены методом черновой обработки из отожженного прутка 410 на токарном станке с ЧПУ с использованием приводного инструмента, при этом на шейке подшипника и уплотнительной поверхности оставался припуск 0.3 мм. После черновой обработки валы были подвергнуты вакуумной термообработке до твердости 40 HRC (средний диапазон) и отпуску. После термообработки шейки подшипников и уплотнительные поверхности были обработаны методом чистовой токарной обработки с использованием вставок из кубического нитрида бора (CBN) со скоростью 90 SFM, подачей 0.003 IPR и глубиной резания 0.15 мм, с допуском +0.000/−0.013 мм. Шпоночный паз был фрезерован после закалки с использованием твердосплавной концевой фрезы с покрытием AlTiN. Перед отправкой каждый вал проверялся на диаметр шейки, округлость и качество поверхности.
Результат
Все валы из первой производственной партии из 50 единиц соответствовали требованиям к допускам на шейку и качеству поверхности. Производитель сообщил о снижении частоты замены уплотнений на 60% за шесть месяцев эксплуатации по сравнению с валами предыдущего поставщика. В качестве основных факторов улучшения были названы стабильная твердость и качество поверхности в месте контакта с уплотнением после термообработки.
Нержавеющая сталь 410 не является подходящим материалом для всех применений, и именно в этом заключается ее ценность. В то время как сталь 304 была бы слишком мягкой в отожженном состоянии, а сталь 316 была бы слишком медленной и дорогой в обработке, сталь 410 предлагает практичный компромисс: лучшую обрабатываемость, чем у обеих, закаливаемость, которой не может сравниться ни одна из них, и достаточную коррозионную стойкость для широкого круга применений, не связанных с воздействием хлоридов.
Ключ к успешной обработке нержавеющей стали 410 заключается в адаптации подхода к условиям ее термообработки.
Следовательно, идеальный рабочий процесс включает в себя черновую обработку в отожженном состоянии, за которой следует термообработка и чистовую обработку после закалки.
Если вы сейчас рассматриваете вариант использования материала 410 для изготовления компонентов на станках с ЧПУ, свяжитесь с инженерной командой VMT для бесплатной оценки DFM и получения комплексного решения по производству деталей.
Легче ли обрабатывать нержавеющую сталь марки 410, чем сталь марки 304?
Да. В отожженном состоянии обрабатываемость стали 410 составляет приблизительно 54% по сравнению с 45–50% у стали 304. Практическое различие заключается в том, что сталь 410 может обрабатываться на более высоких скоростях резания — обычно 120–180 SFM для токарной обработки твердосплавными инструментами против 80–150 SFM для стали 304 — и при этом образует более хрупкую стружку, которую легче контролировать.
Как термообработка влияет на обрабатываемость нержавеющей стали 410?
Термическая обработка существенно снижает обрабатываемость. В отожженном состоянии (20–25 HRC) обработка на станках 410 обеспечивает умеренные силы резания и хороший контроль стружки. При HRC выше 35 увеличиваются силы резания, сокращается срок службы инструмента и возрастает риск вибрации, особенно при обработке тонких или тонкостенных деталей. При HRC 40–45 скорость резания необходимо снизить на 30–50% по сравнению с параметрами отожженного состояния, а для серийного производства требуются более твердые материалы инструмента (карбид кобальта с более высоким содержанием CBN).
Каковы ключевые свойства нержавеющей стали 410 для инженерного проектирования?
В отожженном состоянии сталь 410 обладает пределом прочности на растяжение 450–550 МПа и пределом текучести 275–350 МПа при твердости приблизительно 20–25 HRC. После закалки и отпуска предел прочности на растяжение может превышать 1,200 МПа (175 ksi) при более высоких уровнях твердости. Сталь 410 магнитна во всех условиях, ее плотность составляет приблизительно 7.75 г/см³. Коррозионная стойкость умеренная: достаточная для пресной воды, пара низкого давления, умеренной атмосферы и многих органических химических веществ, но недостаточная для сред с высоким содержанием хлоридов или морской среды.
Можно ли использовать нержавеющую сталь марки 410 в качестве более дешевой альтернативы стали марки 316?
Это зависит от условий коррозии. Если для детали требуется повышенная молибденовая стойкость к точечной коррозии, как у стали 316 — например, в морской атмосфере, в химическом технологическом оборудовании — сталь 410 не может быть заменена, поскольку ее пассивный слой, состоящий только из хрома, не выдержит воздействия хлоридов. Если же основным требованием является умеренная коррозионная стойкость плюс возможность закалки (чего сталь 316 не может обеспечить), то сталь 410 — лучший выбор.
Какие типы деталей из нержавеющей стали 410 обычно изготавливаются на станках с ЧПУ?
К распространенным деталям из нержавеющей стали 410, обрабатываемым на станках с ЧПУ, относятся валы насосов, штоки и седла клапанов, крепежные элементы (винты, болты, резьбовые вставки), хирургические и стоматологические инструменты, лопатки и компоненты клапанов паровых турбин, корпуса соленоидов и магнитных датчиков, а также компоненты огнестрельного оружия. Общим требованием для всех этих применений является умеренная коррозионная стойкость в сочетании с возможностью закаливания для повышения износостойкости, сохранения остроты кромок и прочности.
Нержавеющая сталь 410 магнитная?
Да. В отличие от марок 304 и 316, которые немагнитны в отожженном состоянии, сталь 410 является ферромагнитной во всех состояниях — отожженной, закаленной или отпущенной. Это свойство часто является причиной того, что сталь 410 используется в компонентах соленоидов, корпусах магнитных датчиков и деталях, которые должны обнаруживаться оборудованием для магнитной сепарации на линиях переработки пищевых или фармацевтических продуктов.
Техническая информация и рекомендации по производству, размещенные на веб-сайте VMT, носят исключительно общий характер. Хотя мы стремимся к точности, VMT не гарантирует, что указанные процессы, допуски или свойства материалов применимы к каждому конкретному проекту. Любое использование вами такой информации осуществляется исключительно на ваш собственный риск. Ответственность за предоставление точных технических спецификаций для любых производственных заказов лежит на покупателе. Окончательные спецификации и условия обслуживания определяются официальным договором или коммерческим предложением, подтвержденным обеими сторонами.


 +86 15099911516




 Читать далее