16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 255 | Опубликовано VMT 08 фев 2026 | Время чтения:около 2 минут


Нержавеющая сталь активно используется в различных отраслях промышленности, например, для изготовления повседневной посуды, декоративных элементов, промышленных крепежных деталей и металлических корпусов для электроники. Для всех этих применений может использоваться нержавеющая сталь марки 430, являющаяся более экономичной альтернативой нержавеющей стали марки 304; при этом нержавеющая сталь 430 обладает другими свойствами, которых нет у нержавеющей стали 304: магнетизмом, хорошей электромагнитной индукцией и термостойкостью. В этой статье рассматриваются ключевые характеристики и области применения нержавеющей стали марки 430, анализируются ее свойства и особенности производства, а также проводится сравнение с нержавеющей сталью 304, чтобы объяснить, почему и когда следует выбирать нержавеющую сталь 430 в качестве лучшей альтернативы нержавеющей стали 304.
Нержавеющая сталь 430 — это ферритная хромовая нержавеющая сталь, известная своей превосходной экономичностью, хорошей коррозионной стойкостью, формуемостью и обрабатываемостью. Она относится к серии «400» , которая характеризуется магнитными свойствами (ферритность) и низким содержанием никеля (16.0–18.0%). Ниже приведено описание основных характеристик, которые делают марку 430 предпочтительным выбором в современном производстве:
Таблица 1: Основные характеристики нержавеющей стали 430
| Характеристика |
Технические детали |
Преимущество производства |
| Коррозионная стойкость |
Отлично подходит для умеренных условий окружающей среды (пресная вода, слабые кислоты, атмосфера). | Идеально подходит для бытовой техники и декоративных элементов. |
| Эффективность затрат |
Низкое содержание никеля (0–0.75%). | Экономичная альтернатива маркам 304 или 316 (примерно 8-14%). |
| Термостойкость |
Выдерживает температуру до 815°C (1500°F). | Хорошо зарекомендовал себя в условиях периодических или длительных высоких температур. |
| Магнетизм |
Обладает внутренними магнитными свойствами (ферритная структура). | Подходит для электромагнитных применений и в качестве сенсорного компонента. |
| Формуемость |
Высокая пластичность в отожженном состоянии. | Легко поддается гибке, глубокой вытяжке и сложной штамповке. |
| Machinability |
Рейтинг: приблизительно 54% (по сравнению с B1112). | In прецизионная обработка с ЧПУЭто обеспечивает больший срок службы инструмента и более быструю обработку по сравнению с SS304 (45%) или SS316 (36%). |
Коррозионная стойкость и оптимизация затрат
Одной из наиболее характерных особенностей нержавеющей стали 430 является ее способность обеспечивать «премиальный» внешний вид и достаточную защиту при значительно меньшей стоимости по сравнению с никелевыми сплавами. Благодаря минимальному содержанию никеля, она стоит дешевле, чем никелевые сплавы, такие как SS304, SS316, и служит стабильным буфером против колебаний цен на никелевом рынке. Хотя она не рекомендуется для использования в агрессивных химических или морских средах, она отлично подходит для условий умеренной коррозии, например, в бытовой технике и декоративных деталях, и позволяет удовлетворить как эстетические, так и экономические требования.
Формуемость и свариваемость
В отожженном состоянии нержавеющая сталь 430 обладает превосходной формуемостью. Ее легко сгибать, растягивать или вытягивать в сложные формы без растрескивания. Однако ее свариваемость считается «средней». Во время сварки зона термического воздействия (ЗТВ) может стать хрупкой или подверженной межкристаллитной коррозии. Для восстановления пластичности материала и обеспечения максимальной структурной целостности после любой сварки рекомендуется провести послесварочный отжиг (700–815 °C; 1300–1500 °F).
Магнитные и термические свойства
Нержавеющая сталь SS 430, как ферритная сталь, обладает магнитными свойствами, что позволяет использовать её в компонентах электронной и автомобильной промышленности, где магнетизм необходим для функционирования (например, в электромагнитных клапанах или магнитных крепежных элементах). Кроме того, низкий коэффициент теплового расширения способствует поддержанию точности в электронике; её теплопроводность (~26.1 Вт/м·К при 100°C) и низкий коэффициент теплового расширения (~10.4 мкм/м·°C) предотвращают растрескивание в автомобильных выхлопных системах или при использовании в кухонной посуде.
Для превращения нержавеющей стали марки 430 в необходимые компоненты можно использовать три основных типа процессов: обработка на станках с ЧПУ , формовка и обработка поверхности. Каждый метод использует специфические свойства материала для достижения различных функциональных целей.
Обработка нержавеющей стали 430 с ЧПУ
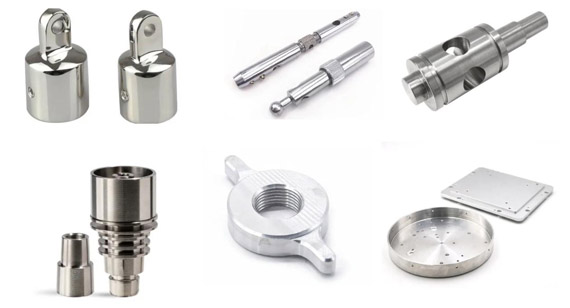
Обработка на станках с ЧПУ включает в себя использование управляемых компьютером режущих инструментов для удаления материала из цельного блока или круглого прутка из нержавеющей стали марки 430. Это включает в себя фрезерование , токарную обработку , сверление и т. д.
По сравнению с аустенитными нержавеющими сталями, такими как 304 или 316, обработка нержавеющей стали 430 на станках с ЧПУ, как правило, проще и эффективнее. Ее главное преимущество заключается в более низком содержании никеля, что значительно снижает склонность материала к упрочнению в процессе резки. Хотя ее обрабатываемость составляет приблизительно 54% (по сравнению с легкообрабатываемой сталью 1212), для управления ее уникальными физическими свойствами требуются специальные стратегии. Например, нержавеющая сталь 430 склонна к образованию длинных, «нитевидных» стружек, которые при неправильном обращении могут привести к образованию «птичьего гнезда», потенциально запутывая инструмент и повреждая поверхность. Кроме того, хотя она легче режется, чем 304, она остается склонной к заеданию — когда материал прилипает к режущей кромке инструмента, — что делает необходимыми острые режущие кромки и специальные стружколомы.
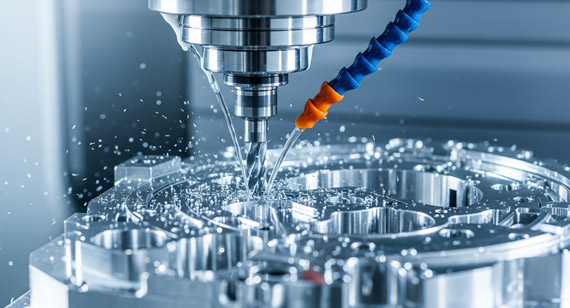
Рекомендации по обработке
Для достижения максимальной точности при обработке круглых прутков или пластин из нержавеющей стали 430 требуется строгий контроль параметров резания. При токарной обработке скорость резания должна поддерживаться в диапазоне 660–890 SFM. При фрезеровании скорость должна составлять от 150 до 350 SFM, а нагрузка на зуб — 0.0005–0.006 дюйма в зависимости от диаметра инструмента. Специалисты VMT рекомендуют использовать твердосплавные инструменты с покрытием AlTiN в сочетании с водорастворимой охлаждающей жидкостью под высоким давлением для обеспечения эффективного удаления стружки и предотвращения приваривания материала к пластине. Важный совет: никогда не допускайте «застревания» инструмента или трения о заготовку; непрерывное, равномерное резание обязательно для предотвращения локального упрочнения. Для крупносерийного производства прецизионных деталей, где сварка не требуется, сталь 430F (легкообрабатываемая марка) является лучшим выбором, поскольку ее обрабатываемость увеличивается до 65%.
Процессы формовки нержавеющей стали 430
Процессы формования изменяют форму металла без удаления материала. Проще говоря, это достигается путем приложения механической силы к пластинам или полосам из нержавеющей стали 430 для деформации их в желаемую геометрию. Для SS430 это обычно включает такие методы, как гибка, глубокая вытяжка и штамповка. Ферритная структура нержавеющей стали 430 обеспечивает уникальные преимущества на стадии формования. В отожженном состоянии материал обладает превосходной пластичностью, что позволяет растягивать и придавать ему сложные формы без разрушения. Поскольку он не упрочняется так интенсивно, как стали серии 300 (аустенитные), он требует меньшего давления формования и вызывает меньший износ штампов. Это делает его высокоэффективным решением для массового производства, где высокоскоростная штамповка или вытяжка необходимы для снижения себестоимости единицы продукции при сохранении высокой структурной целостности.
Процессы обработки поверхности
Обработка поверхности применяется после придания детали нужной формы для улучшения ее внешнего вида, чистоты или устойчивости к воздействию окружающей среды. К распространенным методам обработки нержавеющей стали SS430 относятся механическая полировка , пассивация и электрополировка . Эти методы позволяют добиться следующих преимуществ для стали SS430:
Сравнение химического состава нержавеющей стали SS 304 и SS430.
Основное различие заключается в содержании никеля (Ni) в этих двух сталях. Марка 304 — это аустенитная сталь со значительным содержанием никеля, что обеспечивает превосходную коррозионную стойкость. Марка 430 — это ферритная сталь с низким или нулевым содержанием никеля, что делает её магнитной и более доступной по цене. В таблице ниже подробно описан их химический состав:
Таблица 2: Химический состав нержавеющей стали 304 и 430
| Элемент |
304-й класс (%) |
430-й класс (%) |
| Хром (Cr) |
18.0 – 20.0 | 16.0 – 18.0 |
| Никель (Ni) |
8.0 – 10.5 | ≤ 0.75 |
| Углерод (С) |
≤ 0.08 | ≤ 0.12 |
| Марганец (Mn) |
≤ 2.0 | ≤ 1.0 |
| Железо (Fe) |
Баланс | Баланс |
SS 304 против SS430: физические и механические свойства
Из-за различий в кристаллической структуре (аустенитная и ферритная) эти материалы по-разному реагируют на механические напряжения и изменения температуры. В таблице ниже приведены основные физические и механические свойства нержавеющей стали SS 304 и SS430:
Таблица 3: Физические и механические свойства нержавеющей стали 304 и 430.
| Свойства |
Марка 304 (аустенитная) |
Марка 430 (ферритная) |
Почему это важно |
| Магнетизм |
Немагнитный (отожженный) | магнитные | 430 подходит для датчиков/соленоидов. |
| Предел прочности на разрыв |
515 МПа (высокое давление) | 450 МПа (умеренное давление) | Сталь марки 304 выдерживает большие нагрузки и обладает большей прочностью. |
| Предел текучести |
205 МПа | 240 МПа | Сплав 430 изначально лучше противостоит необратимой деформации. |
| относительное удлинение |
40% (Отлично) | 22% (Умеренный) | Марка 304 превосходит другие марки стали для глубокой вытяжки (например, раковин). |
| Рабочее упрочнение |
Тяжелый | Низкий | Модель 430 оказывает меньшую нагрузку на станки с ЧПУ при длительных циклах работы. |
| Плотность |
8.00 g / cm³ | 7.75 g / cm³ | Модель 430 примерно на 3% легче (экономия средств/веса). |
| Твердость (по Бринеллю) |
170 Max | 183 Max | Сталь марки 430 немного тверже в отожженном состоянии. |
| Удельная теплоемкость |
500 Дж/кг·К | 460 Дж/кг·К | Температура 430 градусов повышается быстрее (энергоэффективно). |
(Примечание: Холодная обработка приводит к превращению немагнитной аустенитной структуры в стали 304 в магнитный мартенсит, индуцированный деформацией. Таким образом, нержавеющая сталь SS304 может стать частично магнитной в результате холодной обработки. Однако этот магнетизм непредсказуем и неизмерим, и даже может создавать помехи для таких применений, как медицинская визуализация (МРТ) или прецизионная электроника.)
Пищевая нержавеющая сталь SS 304 против SS430: выбор материала
Хотя сталь марки 304 обладает более высокой общей прочностью и исключительной коррозионной стойкостью в суровых условиях (например, в морской среде или при воздействии химических веществ), сталь марки 430 обеспечивает явное преимущество в эффективности обработки. Благодаря более низкому содержанию легирующих элементов, сталь 430 менее подвержена упрочнению при обработке, что позволяет сократить время цикла и уменьшить износ инструмента при крупносерийном производстве на станках с ЧПУ. Выбор между нержавеющей сталью 304 и 430 зависит от фактических характеристик ваших деталей и вашего бюджета. Здесь я лишь упоминаю, когда их называют «нержавеющая сталь 304 против 430 пищевого класса»:
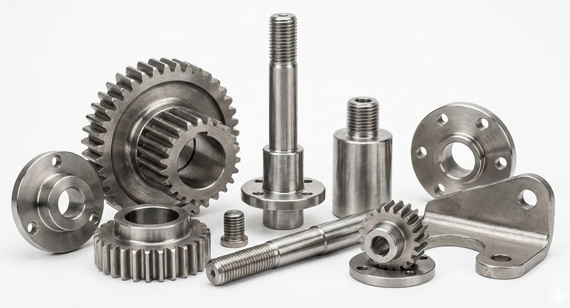
В большинстве случаев нержавеющая сталь 430 может быть экономически выгодной альтернативой нержавеющей стали 304 и 316, поскольку SS430 обеспечивает достаточную прочность и коррозионную стойкость для изделий/компонентов повседневного использования; кроме того, она обладает уникальными магнитными свойствами и высокой термостойкостью. Вот несколько примеров применения нержавеющей стали 430:
В заключение, данная статья представляет собой исчерпывающее руководство по нержавеющей стали марки 430, рассматривая ее ключевые характеристики, эффективность в различных производственных процессах — обработке на станках с ЧПУ, формовке, сварке и обработке поверхности — а также ее существенные отличия от марки 304. Благодаря балансу между требованиями к коррозионной стойкости и производственным бюджетом, а также эффективностью обработки, нержавеющая сталь 430 является хорошим выбором для производства высокоточных деталей в больших объемах, таких как бытовая техника, декоративные автомобильные компоненты или другие детали общего назначения.
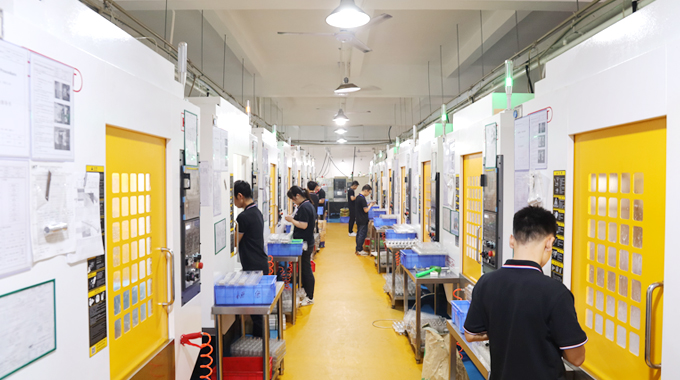
Проект: Высокоточный корпус магнитной топливной форсунки для автомобилей
Крупный поставщик автомобильных комплектующих ( VMT CNC Machining Factory ) обратился к нам с просьбой изготовить прецизионные корпуса магнитных топливных форсунок; в качестве материала мы предложили нержавеющую сталь марки 430 вместо нержавеющей стали марки 304.
Задача: управление пластичностью и точностью глубоких скважин.
Основная трудность заключалась во внутренней конструкции компонента — глубоком отверстии, требующем допуска ±0.01 мм. Нержавеющая сталь 430, хотя и магнитная, относительно пластична. На начальных этапах испытаний эта пластичность приводила к «заеданию» (размазыванию материала) и плохому удалению стружки. Эти факторы вызывали неровности поверхности и смещение размеров, что приводило к высокому проценту брака.
Для преодоления этих препятствий инженерная команда VMT разработала специализированный производственный протокол:
Внедрение этих технических решений позволило добиться исключительных результатов проекта:
Какие марки стали SS430 имеют эквивалентное значение?
В качестве эквивалентных марок нержавеющей стали SS 430 используются следующие основные международные стандарты: UNS S43000 (США), EN 1.4016 / X6Cr17 (Европа), JIS SUS430 (Япония), GB 10Cr17 / 1Cr17 (Китай), BS 430S17 (Великобритания) и AFNOR Z8C17 (Франция).
Какие существуют распространенные разновидности нержавеющей стали марки 430?
Он широко доступен в стандартных промышленных форматах, включая холоднокатаные рулоны, прецизионно нарезанные пластины, проволоку и круглые прутки. Для высокоскоростной обработки на станках с ЧПУ вариант 430F (свободнообрабатываемый) часто поставляется в виде прутков для повышения эффективности резки.
Является ли нержавеющая сталь 430 магнитной?
Да. Благодаря своей ферритной кристаллической структуре, сталь марки 430 обладает магнитными свойствами в любом состоянии (после отжига или холодной обработки). Это делает её идеальной для изготовления посуды, совместимой с индукционными датчиками, и электронных сенсорных компонентов.
Как производится нержавеющая сталь марки 430?
Он производится в электродуговых печах путем плавки железной руды и хрома, а затем очищается методом аргон-кислородной декарбюризации (АОД).
Как термообработать нержавеющую сталь 430?
Сталь марки 430 не может быть закалена термической обработкой. Обычно её подвергают отжигу при температуре 815°C и охлаждению на воздухе для восстановления пластичности после холодной обработки.
В чём разница между нержавеющей сталью марок 430 и 201?
Сплав марки 201 — это аустенитный сплав, в котором марганец и азот замещают никель, что делает его тверже и прочнее, чем сплав 430. Однако сплав 430 обладает превосходной коррозионной стойкостью в условиях эксплуатации на открытом воздухе и в слабокислых средах по сравнению со сплавом 201, который склонен к образованию точечных повреждений и «чайных пятен» при воздействии влаги.


 +86 15099911516




 Читать далее