16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 1392 | Опубликовано VMT 24 декабря 2022 г.


Что такое литье под давлением из алюминиевого сплава?
Литье алюминиевых сплавов под давлением — это метод, при котором жидкий алюминиевый сплав с чрезвычайно высокой скоростью течет из камеры высокого давления в полость формы при высокой температуре и высоком давлении, образуя после охлаждения отливку. Благодаря преимуществам высокой точности размеров, хороших механических свойств и высокой производительности, литье под давлением имеет широкие перспективы применения в автомобильной, мотоциклетной, электротехнической, приборостроительной и аэрокосмической отраслях. Жидкий металл течет из камеры высокого давления в полость формы с чрезвычайно высокой скоростью при высокой температуре и высоком давлении. В процессе текучести расплавленный металл легко превращается в газ, и распределение температуры в процессе литья нарушается, что приводит к дефектам отливок, таким как воздушные полости, усадочные полости, пригорание, холодные спайки и т. д. В данной статье рассматриваются решения проблем, связанных с дефектами, возникающими при литье под давлением.
Технология литья под давлением алюминиевых сплавов — это особый метод литья с меньшим и нулевым резом, который стремительно развивается в современной технологии обработки металлов. Это процесс заполнения формы расплавленным металлом под высоким давлением и с высокой скоростью, а также кристаллизации и затвердевания под высоким давлением для образования отливки.
Этот процесс формируется под воздействием высокой температуры и давления, что подвержено дефектам. Теперь мы проанализируем распространенные дефекты литья под давлением и обсудим решения.
1. Проблема с холодной изоляцией
Характеристики внешнего вида: Отливки, полученные методом литья под давлением, имеют отчетливую и нерегулярную вдавленную линейную текстуру (существуют два вида: с проникновением и без проникновения). Форма небольшая и узкая, иногда края гладкие, что может быть результатом воздействия внешней силы.
Причина: Температура двух или более цепей расплавленного металла слишком низкая, и при их укладке остаются следы. Слабое металлическое соединение. Слишком низкая температура заливки или температура формы. Плохая текучесть расплавленного металла. Литник расположен неправильно или линия подачи слишком длинная. Низкая скорость заполнения и плохое отведение воздуха. Коэффициент впрыска ниже давления. Расплавленный металл не плавно течет в полости.
Решение: Правильно повысить температуру заливки, контролируя её в диапазоне 640–680 °C (можно регулировать в зависимости от изделия и материала алюминия), и соответствующим образом повысить температуру пресс-формы. Увеличить удельное давление впрыска и сократить время заполнения. В процессе отладки литейной машины следует соответствующим образом увеличить скорость пуансона и одновременно увеличить площадь поперечного сечения внутреннего литника. Улучшить условия заполнения. Выбрать подходящий сплав для улучшения текучести расплавленного металла. Улучшить плавность потока расплавленного металла в полости. Проверить, не слишком ли мала толщина стенок (проектная или производственная), более тонкие участки следует заполнять напрямую. Проверить, не затруднено ли заполнение формы. Если расстояние слишком велико, закрытые участки (такие как ребра, выступы), заблокированные участки и галтели слишком малы, заполнение затруднено. В этом случае можно изменить и увеличить литник для увеличения зоны холодного барьера. И следить за наличием ребристых или холодных участков. Увеличить количество шлакового мешка в зоне холодной изоляции. Увеличение объема выхлопных газов или разрежения может помочь.

2. Проблема с трещинами
Особенности внешнего вида: Отливки, полученные методом литья под давлением, имеют линейную или нерегулярную узкую текстуру, которая, как правило, образуется под действием внешних сил. Трещины включают в себя: холодные и горячие трещины. Холодное растрескивание: металл в месте трещины не окислен. Горячее растрескивание: металл в месте трещины окислен.
Причина: Проблема заключается в составе сплава, который снижает его пластичность. Температура формы слишком низкая. В местах резкого изменения толщины стенки отливки усадка затруднена, и возникает усадочное напряжение. Время пребывания в форме слишком велико, и напряжение велико. Сила при выталкивании неравномерна.
Решение: Правильно контролировать состав сплава. Изменить компоновку отливки, увеличить скругление углов, увеличить наклон при извлечении из формы, уменьшить разницу в толщине стенок, изменить или увеличить выталкивающий штифт, чтобы усилие выталкивания было равномерным. Проверить, не смещена ли или не деформирована ли форма, и сократить время открытия формы или извлечения стержня. Контролировать температуру формы (рабочая температура формы 130°C-200°C). Увеличить или уменьшить время смыкания формы.

3. Проблема пор
Внешние особенности: в отливке присутствуют поры в форме точечных отверстий или немного большего размера, которые становятся видны после обработки на станке с ЧПУ ; или поры расположены в местах с высокими требованиями к герметизации. После создания давления в тестере часто наблюдается утечка. Поверхность пор, как правило, гладкая, они имеют круглую или овальную форму. Иногда они существуют изолированно, а иногда сгруппированы вместе. Их можно разделить на водородные поры и поры, образованные в результате захвата водорода.
Причины: (1) Образование водородных пор: Водородные поры крошечные, игольчатые и равномерно распределены, и их можно наблюдать только после обработки поверхности детали. Из-за тонких стенок литых деталей и быстрого затвердевания расплавленного металла водородные поры иногда трудно заметить невооруженным глазом. Водяной пар является наиболее важным источником водорода, который может поступать из газов горелки, плавильных инструментов, алюминиевых слитков/переработанных деталей, загрязненной маслом стружи от механической обработки и реагентов для мокрой рафинировки и т. д.
(2) Образование пор с воздухом: поры с воздухом круглые, чистые внутри, гладкие и блестящие на поверхности, иногда вовлеченный воздух существует отдельно, а иногда сгруппирован вместе. Вовлечение воздуха обычно происходит в системе пуансона, системе литников и полости.
Решения: (1) Решения по борьбе с образованием водородных пор: используйте устройство дегазации и удаления шлака GBF для очистки; проверьте, не распыляется ли слишком много разделительного состава, и находится ли концентрация разделительного состава в подходящем диапазоне.
(2) Решение проблемы образования пор с воздухом: выберите подходящую медленную скорость во время отладки машины для литья под давлением и проверьте, плавно ли вращается литник и постепенно ли уменьшается площадь поперечного сечения. Проверьте, достаточно ли велика площадь выхлопа, заблокирована ли она, находится ли позиция в месте последнего заполнения, и улучшите выхлоп. Не слишком ли низкая температура формы. Метод вакуумирования может эффективно выпустить газ, поступающий в полость.
4. Проблема усадочной раковины
Внешние особенности: В нижней части отливки невооруженным глазом видны вдавленные поры.
Причина: После заполнения расплавом металла жидкая фаза превращается в твердую, и происходит усадка. Охлаждение отливок происходит изнутри, отливки из расплава металла. При высокой температуре и большой толщине стенки отливки внутреннее охлаждение происходит медленно, и в этот момент неизбежно возникают проблемы с образованием усадочных полостей.
Решение: В процессе отладки литейной машины необходимо соответствующим образом уменьшить толщину стенок и увеличить давление. Следует контролировать температуру пресс-формы, чтобы обеспечить охлаждение цеха. Если усадочная полость расположена в направлении литника, можно использовать новый метод прямой подачи. Процесс экструзии используется для принудительного сжатия и подачи материала в усадочную полость в полутвердом состоянии.
5. Проблема деформации
Особенности внешнего вида: геометрическая форма деталей, изготовленных методом литья под давлением, не соответствует чертежам, а общая или частичная деформация приводит к тому, что допуски на размеры ключевых частей изделия не соответствуют требованиям чертежей.
Причина: неудачная компоновка отливки, вызывающая неравномерную усадку. Если форма открывается слишком рано, отливка не будет достаточно жесткой. Деформация формы. Неправильная настройка выталкивающего стержня, из-за чего усилие при выталкивании неравномерно. Неподходящий способ удаления литникового канала. Изделие деформируется под действием внешних сил, таких как дробеструйная обработка поверхности, пескоструйная обработка или неосторожное ударное воздействие.
Решение: Улучшить компоновку отливки. Скорректировать время открытия формы. Разумно установить положение и количество выталкивающих штифтов. Выбрать разумный способ удаления литникового канала. Увеличить угол уклона для устранения деформаций в определенных местах. Проверить, не деформирована ли поверхность в результате дробеструйной обработки, пескоструйной обработки или случайных ударов и толчков.
Характеристики внешнего вида: На поверхности изделия наблюдается избыток тонкого хлопьевидного материала. Причина: Недостаточная сила зажима. Плохое закрытие формы. Недостаточная прочность формы, приводящая к проседанию, и слишком высокая температура расплавленного раствора. Форма не очищается от остатков материала в процессе закрытия.
Решение: Проверьте усилие смыкания машины. Проверьте состояние смыкания формы и наличие прижимного механизма. Проверьте, соответствует ли материал формы требованиям. Проверьте, не слишком ли высокое давление литья во время отладки литейной машины. Температура расплавленного раствора контролируется в диапазоне 740–780 °C.

7. Проблемы с эрозией и растрескиванием плесени
Внешние особенности: следы пригорания от литья, сильная эрозия, а также наличие на изделии выпуклых или вдавленных микротрещин, которые не могут расширяться и удлиняться по мере увеличения количества отливок под давлением.
Причина: Слишком высокая скорость заполнения влияет на форму, вызывая ее повреждение и растрескивание.
Решение: проверьте коэффициент впрыска, площадь поперечного сечения пуансона и площадь поперечного сечения литникового канала, которые обычно контролируются в пределах 13-16 раз; если они слишком высоки, необходимо увеличить ширину и толщину литникового канала. Проверьте, соответствует ли материал пресс-формы нормативным требованиям. Проверьте, достигла ли пресс-форма расчетного срока службы. Если да, то пресс-форму следует заменить. Кроме того, для обработки сильно изношенных участков пресс-формы можно использовать специальное покрытие. В процессе отладки литейной машины следует соответствующим образом снизить высокую скорость пуансона.
8. Проблема пульсации
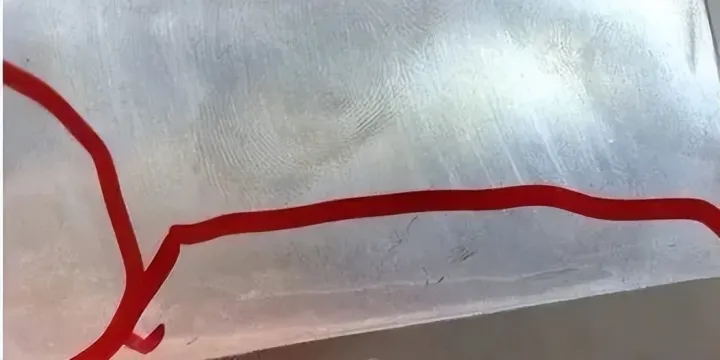
Внешние особенности: локальная структура изделия отличается, и на нем отчетливо видны волнистые поверхности.
Причина: Первый слой расплавленного вещества быстро охлаждается на поверхности, и второй слой расплавленного вещества не может расплавить первый слой. Однако, благодаря достаточной интеграции, организация процесса отличается.
Решение: Улучшить способ наполнения и сократить время наполнения.
9. Проблема липкой плесени
Особенности внешнего вида: изделие целиком или частично застревает в полости пресс-формы и не может быть извлечено; такие пресс-формы делятся на липкие подвижные и липкие неподвижные.
Причины: Недостаточный наклон изделия, проблемы с выталкиванием, а также слишком высокая локальная температура пресс-формы.
Решение: увеличить угол наклона продукта. Форма вновь усилена охлаждением, и локальное охлаждение увеличено во время процесса литья под давлением.
Добавьте воду путем распыления, чтобы снизить температуру формы. Добавьте выталкивающие штифты в форму. Для липких форм рассмотрите возможность добавления фиксированного механизма выталкивания формы. Вы также можете добавить поднутрения к подвижной форме.
10. Проблема накопления углерода
Особенности внешнего вида: На внешнем виде отливок видны пятна, отличающиеся от цвета основного металла.
Причина: На форме скапливается разделительный состав или другие загрязнения.
Решение: уменьшите количество распыляемого разделительного состава, увеличьте температуру формы, выберите подходящий разделительный состав, используйте мягкую воду для разбавления разделительного состава.
11. Проблема шелушения
Особенности внешнего вида: детали, изготовленные методом литья под давлением, почернели и облезли.
Причины: неудовлетворительный способ заполнения, приводящий к перекрытию расплавленного раствора, деформации формы, образованию оксидного слоя.
Решение: Переключиться на высокую скорость раньше, сократить время заполнения, изменить режим заполнения, положение литника, скорость литника, проверить, достаточна ли прочность пресс-формы. Проверить наличие оксидных включений.

12. Проблема недостаточного литья
Внешние особенности: Отливки под давлением имеют недостаточное заполнение или нечеткие контуры на поверхности.
Причины: Жидкий металл поглощает газ, окисляет включения, имеет высокое содержание железа, что ухудшает качество и снижает текучесть. Низкая температура заливки или низкая температура формы. Слишком низкое удельное давление впрыска. Слишком большое количество газа, высокое противодавление в полости, затрудненное заполнение, неудовлетворительная работа, распыление краски, слишком большой объем впрыскиваемого масла, накопление краски и впрыскиваемого масла, из-за чего газ не может испариться.
Решение: улучшить качество расплавленного металла, повысить температуру заливки или температуру формы, увеличить удельное давление и скорость заполнения литья под давлением, улучшить способ отвода расплавленного металла в литниковой системе, добавить переливные канавки и выпускные канавки в подлитых деталях. Правильные операции литья под давлением.
Суммировать
Литье под давлением алюминиевых сплавов является одним из элементов литейного производства. Для производства отличных литых деталей, помимо разумной структуры детали, хорошо спроектированной литейной формы и литейной машины с превосходными технологическими характеристиками, также требуются сплавы с хорошими характеристиками.


 +86 15099911516




 Читать далее