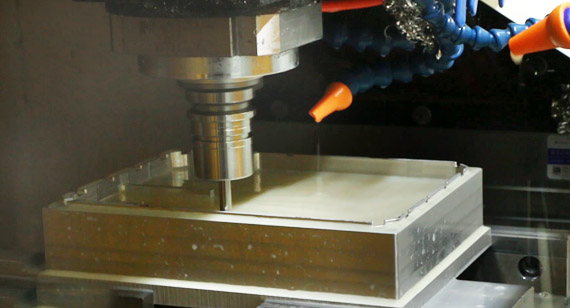
16 лет работы в Китае на заводе по изготовлению деталей с ЧПУ на заказ

Привет, я VMT Сэм!
Имея 25-летний опыт обработки на станках с ЧПУ, мы стремимся помогать клиентам решать 10000 XNUMX сложных задач по обработке деталей, внося свой вклад в улучшение жизни с помощью интеллектуального производства. Свяжитесь с нами сейчас
 328 | Опубликовано VMT 13 июля 2022 г.


Знание процесса обработки деталей из алюминия на станках с ЧПУ
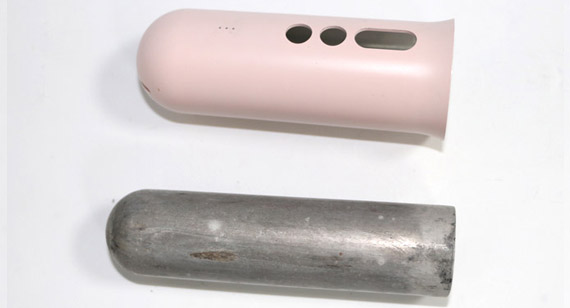
Алюминий — наиболее широко используемый металл в цветных металлах, и сфера его применения постоянно расширяется. Из алюминия изготавливается более 700 000 видов деталей. Сегодня я расскажу вам о процессе обработки алюминиевых деталей на станках с ЧПУ и о том, как избежать деформации при обработке на станках с ЧПУ.
Преимущества и характеристики алюминия следующие:
1. Низкая плотность. Плотность алюминия составляет около 2.7 г/см3. Его плотность составляет всего 1/3 плотности железа или меди.
2. Высокая пластичность. Алюминий обладает хорошей пластичностью и может быть переработан в различные изделия методами обработки давлением, такими как экструзия и растяжение.
3. Коррозионная стойкость. Алюминий — металл с высоким отрицательным зарядом, и на его поверхности в естественных условиях или при анодировании образуется защитная оксидная пленка, и он имеет гораздо лучшую коррозионную стойкость, чем сталь.
4, легко укрепить. Чистый алюминий не очень прочен, но его можно повысить путем анодирования.
5. Простая обработка поверхности. Обработка поверхности может дополнительно улучшить или изменить поверхностные свойства алюминия. Процесс анодирования алюминия достаточно зрелый и стабильный в эксплуатации, и широко используется в процессе обработки деталей из алюминия с ЧПУ.
6. Хорошая проводимость и простота переработки.
Технология обработки деталей из алюминия с ЧПУ
Штамповка алюминиевых деталей
1. Холодный пунш
Используйте материал алюминиевые гранулы. Экструзионная машина и матрица используются для одноразового формования, что подходит для цилиндрических изделий или форм изделий, которые трудно получить с помощью процесса растяжения, таких как овальные, квадратные и прямоугольные изделия.
Тоннаж используемой машины связан с площадью поперечного сечения изделия. Зазор между верхним пуансоном и нижней вольфрамовой сталью матрицы является толщиной стенки изделия. Когда верхний пуансон и нижняя вольфрамовая сталь матрицы сжимаются вместе, вертикальный зазор до нижней мертвой точки составляет Для верхней толщины изделия.
Преимущества: Цикл открытия формы короткий, а стоимость разработки ниже, чем у вытяжной формы.
Недостатки: Длительный процесс производства, большие колебания размеров изделий в процессе, высокая стоимость рабочей силы.
2. Растяжка.
Использовать материал алюминиевая кожа. Подходит для нецилиндрических тел (алюминиевые изделия с изогнутыми изделиями), которые можно деформировать многократно с помощью непрерывных штамповочных машин и пресс-форм для удовлетворения требований формы.

Преимущества: более сложные и многодеформационные изделия имеют стабильный контроль размеров в процессе производства, а поверхность изделия более гладкая.
Недостатки: высокая стоимость пресс-формы, относительно длительный цикл разработки, высокие требования к выбору и точности станка.
Обработка поверхности деталей из алюминия на станках с ЧПУ
1. Пескоструйная обработка (дробеструйная обработка)
Процесс очистки и придания шероховатости металлическим поверхностям с использованием воздействия высокоскоростного потока песка.

Обработка поверхности алюминиевых деталей, изготовленных на станках с ЧПУ, этим методом позволяет добиться определенной степени чистоты и различной шероховатости поверхности заготовки, что улучшает механические свойства, повышает усталостную прочность алюминиевых деталей, увеличивает адгезию между слоями покрытия, продлевает срок службы защитной пленки, а также облегчает выравнивание и декорирование краски. Этот процесс часто можно наблюдать в различных продуктах Apple.
2. Полировка

Для уменьшения шероховатости поверхности алюминиевых деталей, обработанных на станках с ЧПУ, используется механическое, химическое или электрохимическое воздействие, позволяющее получить блестящую и гладкую поверхность. Процесс полировки в основном делится на: механическую полировку, химическую полировку и электролитическую полировку. После механической полировки и электролитической полировки алюминиевые детали, обработанные на станках с ЧПУ , могут достичь эффекта зеркальной поверхности, близкого к нержавеющей стали. Этот процесс создает ощущение изысканной простоты и модного будущего.
3. Рисование

Волочение металлической проволоки - это производственный процесс многократного соскабливания алюминиевого листа по линиям наждачной бумагой. Волочение можно разделить на прямое волочение, случайное волочение, спиральное волочение, волочение нитей. Процесс волочения металлической проволоки может ясно показать каждую крошечную шелковую метку, так что тонкий волосяной блеск появляется на металлической матовости, и продукт имеет чувство моды и технологии.
4. Высокоглянцевая резка
Используя гравировальный станок, алмазный нож укрепляется на главном валу гравировального станка, вращающегося с высокой скоростью (обычно 20,000 5 об/мин) для резки деталей, и на поверхности изделия создается локальная область блика. Яркость бликов резки зависит от скорости фрезерного сверла. Чем выше скорость сверла, тем ярче блики резки, и наоборот, тем темнее и легче производить линии реза. Высокоглянцевая и высокоглянцевая резка особенно используется в мобильных телефонах, таких как iPhoneXNUMX. В последние годы некоторые высококачественные металлические рамки телевизоров приняли высокоглянцевый процесс фрезерования с ЧПУ. Кроме того, процессы анодирования и волочения проволоки делают телевизор полным моды и технологий.
5. анодирование
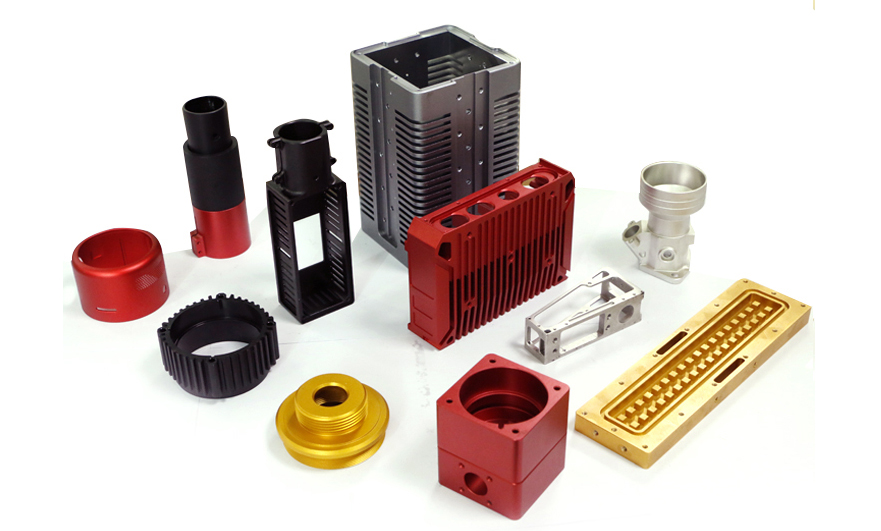
Анодное окисление — это электрохимическое окисление металлов или сплавов. В соответствующих электролитах и при определенных условиях процесса алюминий и его сплавы под действием приложенного тока образуют оксидную пленку на алюминиевом изделии (аноде). Анодирование позволяет не только устранить дефекты твердости поверхности и износостойкости алюминиевых деталей, обработанных на станках с ЧПУ, но и продлить срок службы таких деталей, а также улучшить их внешний вид. Оно стало неотъемлемой частью обработки поверхности алюминиевых деталей, обработанных на станках с ЧПУ . В настоящее время это наиболее широко используемый и весьма успешный процесс.
6. Двухцветный анод

Двухцветное анодирование относится к анодированию одного продукта и приданию разных цветов определенным областям. Процесс двухцветного анодирования редко используется в телевизионной индустрии, поскольку процесс сложен и его стоимость высока; но контраст между двумя цветами может лучше отразить высококачественный и уникальный внешний вид продукта.
Технологические меры и навыки эксплуатации для снижения деформации деталей из алюминия, обработанных на станках с ЧПУ
Существует много причин деформации алюминиевых деталей, которые связаны с материалом, формой детали и условиями производства. В основном это следующие аспекты: деформация, вызванная внутренним напряжением заготовки, деформация, вызванная силой резания и теплом резки, и деформация, вызванная силой зажима.
Технологические меры по снижению деформации деталей из алюминия, полученных на станках с ЧПУ
1. Уменьшить внутреннее напряжение в культуре волос
Естественное или искусственное старение и вибрационная обработка могут частично устранить внутреннее напряжение заготовки. Предварительная обработка также является эффективным методом обработки. Для заготовки с толстой головой и большими ушами из-за большого припуска деформация после обработки с ЧПУ также велика. Если лишние части заготовки заранее удалить обработкой с ЧПУ и уменьшить припуск каждой части, это может не только уменьшить деформацию обработки с ЧПУ в последующих процессах, но и снять часть внутреннего напряжения после предварительной обработки с ЧПУ на определенный период времени.
2. Улучшить режущую способность инструмента
Материальные и геометрические параметры инструмента оказывают важное влияние на силу резания и тепловыделение. Правильный выбор инструмента имеет решающее значение для уменьшения деформации деталей из алюминия, обрабатываемых на станках с ЧПУ.
(1) Обоснованный выбор геометрических параметров инструмента.
①Угол передка: При условии сохранения прочности лезвия, угол передка выбирается соответствующим образом, чтобы быть больше, с одной стороны, это может затачивать острую кромку, а с другой стороны, это может уменьшить деформацию резания, сделать удаление стружки плавным, а затем уменьшить силу резания и температуру резания. Никогда не используйте инструменты с отрицательным углом передка.
②Угол затылования: Размер угла затылования оказывает непосредственное влияние на износ боковой поверхности и качество поверхности обработки с ЧПУ. Толщина реза является важным условием для выбора угла затылования. Во время чернового фрезерования из-за большой скорости подачи, большой нагрузки резания и большого тепловыделения инструменту требуются хорошие условия отвода тепла. Поэтому угол затылования следует выбирать меньшим. При тонком фрезеровании требуется, чтобы режущая кромка была острой, трение между боковой поверхностью и обработанной поверхностью с ЧПУ уменьшается, а упругая деформация уменьшается. Поэтому угол затылования должен быть больше.
③ Угол наклона спирали: Чтобы фрезерование было плавным и уменьшалось усилие фрезерования, угол наклона спирали должен быть как можно больше.
④Основной угол наклона: правильное уменьшение основного угла наклона может улучшить условия рассеивания тепла и снизить среднюю температуру в зоне обработки.
(2) Улучшить структуру инструмента.
①Уменьшить количество зубьев фрезы и увеличить пространство для стружки. Из-за большой пластичности алюминиевого материала и большой деформации резания во время обработки требуется большое пространство для стружки, поэтому радиус дна канавки для стружки должен быть большим, а количество зубьев фрезы должно быть небольшим.
② Тонко заточите зубья. Значение шероховатости режущей кромки зубьев фрезы должно быть меньше Ra=0.4 мкм. Перед использованием нового ножа следует использовать тонкий масляный камень, чтобы слегка заточить переднюю и заднюю часть зубьев ножа несколько раз, чтобы устранить заусенцы и небольшие зубцы, оставшиеся при заточке зубьев. Таким образом, не только можно уменьшить теплоту резки, но и деформация резки будет относительно небольшой.
③ Строго контролируйте стандарт износа инструмента. После износа инструмента увеличивается значение шероховатости поверхности заготовки, повышается температура резания и увеличивается деформация заготовки. Поэтому, в дополнение к выбору материалов инструмента с хорошей износостойкостью, стандарт износа инструмента не должен превышать 0.2 мм, в противном случае легко образуется нарост на кромке. При резке температура заготовки, как правило, не должна превышать 100 ℃, чтобы предотвратить деформацию.
3. Улучшение метода зажима деталей из алюминия, обрабатываемых на станках с ЧПУ
Для тонкостенных алюминиевых деталей, обработанных на станках с ЧПУ и имеющих низкую жесткость, для уменьшения деформации можно использовать следующие методы зажима:
①Для тонкостенных втулок, если для радиального зажима используется трехкулачковый самоцентрирующийся патрон или пружинный патрон, после его освобождения после обработки с ЧПУ заготовка неизбежно деформируется. В это время следует использовать метод прессования осевого торца с лучшей жесткостью. Внутреннее отверстие детали обрабатывается из алюминия для позиционирования, и самодельная резьбовая оправка вставляется во внутреннее отверстие детали, а торцевая поверхность прижимается накладкой, а затем затягивается гайкой. При обработке внешнего круга можно избежать деформации зажима, чтобы получить удовлетворительную точность обработки с ЧПУ.
②При обработке тонкостенных и тонколистовых заготовок на станках с ЧПУ лучше всего использовать вакуумные присоски для получения равномерно распределенного усилия зажима, а затем производить обработку с небольшим количеством резания, что может хорошо предотвратить деформацию алюминиевых деталей, обработанных на станках с ЧПУ.
Кроме того, может быть использован и метод упаковки. Для повышения технологической жесткости тонкостенных заготовок внутрь заготовки может быть залита среда, чтобы уменьшить деформацию заготовки при зажиме и резке. Например, в заготовку заливается расплав мочевины, содержащий от 3% до 6% нитрата калия. После обработки на станке с ЧПУ алюминиевые детали, обработанные на станке с ЧПУ, погружаются в воду или спирт, а наполнитель может быть растворен и вылит.
4. Разумная организация процессов
Во время высокоскоростной резки из-за большого припуска на обработку с ЧПУ и прерывистой резки процесс фрезерования часто генерирует вибрацию, которая влияет на точность обработки с ЧПУ и шероховатость поверхности. Поэтому процесс высокоскоростной резки с ЧПУ в целом можно разделить на: черновую-получистовую-угловую-зачистку-чистовую и другие процессы. Для деталей с высокими требованиями к точности иногда необходимо выполнять вторичную получистовую и затем чистовую обработку. После черновой обработки детали можно охлаждать естественным образом, устраняя внутреннее напряжение, вызванное черновой обработкой, и уменьшая деформацию. Припуск, оставшийся после черновой обработки, должен быть больше деформации, как правило, от 1 до 2 мм. При чистовой обработке чистовая поверхность деталей должна поддерживать равномерный припуск на обработку с ЧПУ, как правило, 0.2 ~ 0.5 мм, чтобы инструмент находился в стабильном состоянии во время процесса обработки с ЧПУ, что может значительно снизить деформацию резки и получить хорошее качество обработки поверхности с ЧПУ, чтобы обеспечить точность изделия.
Навыки эксплуатации для уменьшения деформации деталей из алюминия, обработанных на станках с ЧПУ
Помимо вышеперечисленных причин, метод работы также имеет большое значение на практике.
1. Для деталей с большим припуском на обработку на станках с ЧПУ, чтобы обеспечить лучшие условия теплоотвода в процессе обработки и избежать концентрации тепла, следует применять симметричную обработку. Если лист толщиной 90 мм необходимо обработать до 60 мм, то при одновременной фрезеровке одной стороны и другой стороны, и при обработке конечного размера за один раз, плоскостность достигнет 5 мм; при симметричной обработке с повторной подачей каждая сторона обрабатывается дважды, что гарантирует плоскостность 0.3 мм.
2. Если на пластинчатых деталях имеется несколько полостей, нецелесообразно использовать метод последовательной обработки одной полости за другой при обработке на станке с ЧПУ, так как это легко может привести к неравномерному напряжению и деформации алюминиевых деталей, обработанных на станке с ЧПУ. Применяется многослойная обработка, при которой каждый слой обрабатывает все полости одновременно, а затем обрабатывается следующий слой, что обеспечивает равномерное напряжение деталей и уменьшает деформацию.
3. Снижение силы резания и тепловыделения путем изменения величины резания. Среди трех элементов величины резания величина обратного зацепления оказывает большое влияние на силу резания. Если припуск на обработку слишком велик, сила резания за один проход будет слишком велика, что не только деформирует алюминиевые детали, обработанные на станке с ЧПУ, но и повлияет на жесткость шпинделя станка и снизит долговечность инструмента. Если уменьшить количество ножей, затрачиваемых на обратный зацепление, эффективность производства значительно снизится. Однако высокоскоростное фрезерование, используемое в станках с ЧПУ, позволяет решить эту проблему. При одновременном уменьшении величины обратного зацепления, при условии соответствующего увеличения подачи и скорости станка, можно снизить силу резания и обеспечить эффективность обработки на станке с ЧПУ.
4. Также следует обратить внимание на порядок перемещения ножа. Черновая обработка направлена на повышение эффективности обработки на станке с ЧПУ и достижение скорости съема материала в единицу времени. Как правило, можно использовать фрезерование с восходящим резом. То есть, излишки материала с поверхности заготовки удаляются с максимальной скоростью и за кратчайшее время, и в основном формируется геометрический контур, необходимый для чистовой обработки. В то время как чистовая обработка направлена на высокую точность и качество, целесообразно использовать фрезерование с нисходящим резом. Поскольку толщина резания зубьев фрезы постепенно уменьшается от максимума до нуля во время фрезерования с нисходящим резом, степень упрочнения при обработке на станке с ЧПУ значительно снижается, а также уменьшается степень деформации алюминиевых деталей, обработанных на станке с ЧПУ.
5. Тонкостенные заготовки деформируются из-за зажима при обработке на станках с ЧПУ, и даже чистовая обработка неизбежна. Чтобы свести деформацию заготовки к минимуму, можно ослабить зажим перед окончательной обработкой, чтобы заготовка могла свободно вернуться в исходное состояние, а затем слегка прижать ее, пока заготовка не будет полностью зажата. В зависимости от ощущений можно получить идеальный эффект обработки на станках с ЧПУ. Вкратце, точка действия силы зажима должна быть оптимальной на опорной поверхности, и сила зажима должна действовать в направлении достаточной жесткости заготовки. При условии, что алюминиевые детали, обработанные на станках с ЧПУ, не ослабляются, чем меньше сила зажима, тем лучше.
6. При обработке деталей с полостью старайтесь не допускать прямого погружения фрезы в деталь, как сверла, во время обработки полости. Это приведет к недостаточному пространству для размещения стружки и некачественному удалению стружки, что может вызвать перегрев, расширение и неблагоприятные явления, такие как поломка и разрушение ножа. Сначала просверлите отверстие сверлом того же размера, что и фреза, или на один размер больше, а затем обработайте его фрезером. В качестве альтернативы можно использовать программное обеспечение CAM для создания программ спиральной обработки.


 +86 15099911516




 Читать далее